
Wie wirken sich die bei der CNC-Bearbeitung verwendeten Werkstoffe auf die Bearbeitungskosten aus?
Die Wahl des Werkstoffs für ein CNC-bearbeitetes Bauteil hat weitaus größere Auswirkungen als nur auf dessen Anschaffungspreis. Die Werkstoffauswahl beeinflusst, wie viel Rohmaterial beschafft werden muss, wie schnell Material abgetragen werden kann, wie lange die Schneidwerkzeuge halten, wie leicht Toleranzen eingehalten werden können und ob zusätzliche Nachbearbeitungen oder Prüfungen erforderlich sind.
Diese Kostenfaktoren hängen miteinander zusammen. Ein kostengünstiges Material kann in der Bearbeitung teuer sein, wenn es zu übermäßigem Werkzeugverschleiß führt oder zusätzliche Arbeitsschritte erfordert. Umgekehrt kann eine teurere Legierung die wirtschaftlichere Option sein, wenn sie die Anzahl der Fertigungsschritte reduziert oder die Leistungsanforderungen des Bauteils besser erfüllt.
Um zu verstehen, wie sich die bei der CNC-Bearbeitung verwendeten Werkstoffe auf die Fertigungskosten auswirken, muss man über den Preis pro Kilogramm hinausblicken und den gesamten Prozess betrachten – von der Beschaffung des Rohmaterials bis hin zur Prüfung und Auslieferung der fertigen Bauteile.
1. Der Rohstoffpreis ist nur der Ausgangspunkt
Die Beschaffungskosten für Rohstoffe gehören zu den Faktoren, die die Kosten der CNC-Bearbeitung am unmittelbarsten beeinflussen. Die tatsächlichen Materialkosten hängen von der Menge und der Form der benötigten Rohstoffe ab – und nicht nur vom Gewicht des fertigen Teils.
Bei der CNC-Bearbeitung werden bestimmte geometrische Formen durch das Abtragen von überschüssigem Material erzeugt. Wenn ein Bauteil aus einem massiven Rohblock, einer Platte oder einer Stange gefertigt wird, fällt ein Teil des gekauften Materials zwangsläufig als Späne, Verschnitt oder unbrauchbarer Abfall an. Obwohl nur ein Bruchteil des ursprünglichen Materials im fertigen Bauteil verbleibt, muss der Kunde die vollen Kosten für die Beschaffung des ursprünglichen Rohmaterials tragen.
Auch die jeweilige Materialgüte wirkt sich auf die Beschaffungskosten aus. Selbst innerhalb derselben Kategorie – wie beispielsweise bei Aluminiumlegierungen – können die Preise je nach Faktoren wie Legierungselementen, Wärmebehandlung, mechanischen Eigenschaften, Marktverfügbarkeit und Abmessungen erheblich variieren. Das gleiche Prinzip gilt für Edelstahl, Titanlegierungen, Kupferlegierungen, technische Kunststoffe und andere Werkstoffe, die üblicherweise in der CNC-Bearbeitung zum Einsatz kommen.
Lagerbestand und Materialausnutzung
Betrachten wir zwei Bauteile mit demselben Endgewicht. Das eine lässt sich aus einer Standardplatte mit nur geringem Materialüberschuss bearbeiten, während für das andere ein großer Rohling erforderlich ist, da seine Gesamtabmessungen oder Geometrie nicht den handelsüblichen Abmessungen entsprechen.
Die zweite Komponente erfordert möglicherweise einen größeren Materialeinkauf, selbst wenn beide Fertigteile das gleiche Gewicht haben. Ist das Ausgangsmaterial zudem eine teure Legierung, kann sich dieser Unterschied erheblich auf das Angebot auswirken.
Eine nützliche Kennzahl ist das „Buy-to-Fly“-Verhältnis, bei dem das Gewicht des gekauften Ausgangsmaterials mit dem Gewicht des fertigen Teils verglichen wird.
Buy-to-Fly-Verhältnis = Ausgangsgewicht des Rohteils ÷ Gewicht des Fertigteils
Wenn beispielsweise ein Fertigteil 2 kg wiegt und der Ausgangsblock 8 kg, beträgt das „Buy-to-Fly“-Verhältnis 4:1. Das bedeutet, dass für jedes Kilogramm, das im Fertigteil verbleibt, vier Kilogramm Ausgangsmaterial eingekauft werden.
Dieses Verhältnis allein bestimmt noch nicht die Gesamtfertigungskosten. Die Bearbeitungszeit, die Verwertung von Ausschuss, die Materialpreise und die Komplexität der abgetragenen Geometrie spielen weiterhin eine Rolle. Es bietet jedoch eine nützliche Möglichkeit, Bauteile zu identifizieren, bei denen die Materialausnutzung genauer unter die Lupe genommen werden sollte.
Bei hochpreisigen Legierungen lässt sich durch die Reduzierung unnötiger Lagerbestände auf zweierlei Weise Einsparungen erzielen: Es muss weniger Material eingekauft und weniger Material abgetragen werden.
2. Die Bearbeitbarkeit beeinflusst die Kosten für die Umwandlung von Rohmaterial in ein Fertigungsteil
Der Rohstoffpreis sagt nichts darüber aus, wie viel die Bearbeitung eines Bauteils kostet. Die Bearbeitbarkeit ist ein weiterer wichtiger Faktor, da sie die Schnittgeschwindigkeit, den Vorschub, die Zerspanungsleistung, die Standzeit des Werkzeugs und die Prozessstabilität beeinflusst.
Werkstoffe, die sich gut bearbeiten lassen, können oft mit kürzeren Zyklenzeiten und geringeren Werkzeugkosten hergestellt werden. Werkstoffe, die hohe Schnitttemperaturen erzeugen, sich während der Bearbeitung kaltverfestigen oder die Schneidkante stark belasten, erfordern unter Umständen konservativere Schnittbedingungen.
Aluminiumlegierungen finden breite Anwendung, da viele Sorten relativ hohe Schnittgeschwindigkeiten und einen effizienten Materialabtrag ermöglichen. Bei Edelstahl kann eine sorgfältigere Kontrolle der Wärmeentwicklung und der Kaltverfestigung erforderlich sein. Titanlegierungen neigen aufgrund ihrer relativ geringen Wärmeleitfähigkeit dazu, die Wärme in der Nähe der Schnittzone zu konzentrieren. Nickelbasis-Superlegierungen behalten bei erhöhten Temperaturen eine hohe Festigkeit bei, was ihre Bearbeitung besonders anspruchsvoll macht.
Diese Unterschiede wirken sich darauf aus, wie lange eine Maschine laufen muss, um dieselbe Geometrie herzustellen.
Warum niedrigere Materialpreise zu höheren Bearbeitungskosten führen können
Angenommen, zwei Werkstoffe sind für ein Bauteil technisch geeignet. Werkstoff A ist in der Anschaffung günstiger, erfordert jedoch einen längeren Bearbeitungszyklus und häufigere Werkzeugwechsel. Werkstoff B ist pro Lagereinheit teurer, lässt sich jedoch effizienter bearbeiten.
Der richtige Vergleich lautet nicht einfach:
Preis von Material A im Vergleich zum Preis von Material B.
Stattdessen muss der Hersteller Folgendes vergleichen:
- Rohstoffkosten pro angenommenem Teil
- Für die Fertigstellung des Teils benötigte Maschinenzeit
- Verschleiß und Austausch von Schneidwerkzeugen
- Weitere Arbeiten und Inspektionen
- Ausschuss, Nacharbeit und Prozessstabilität
Wenn die Einsparungen beim Materialkaufpreis geringer sind als die zusätzlichen Kosten für Bearbeitung und Werkzeuge, kann Material A zu einem teureren Fertigbauteil führen.
Dies ist besonders wichtig beim Vergleich von schwer zu bearbeitenden Legierungen. Der Kostenunterschied zwischen Aluminium und Titan lässt sich beispielsweise nicht allein anhand der Rohstoffpreise genau beziffern. Auch die Geometrie des Bauteils, das Materialabtragungsvolumen, die Toleranzen und die Produktionsmenge beeinflussen das Ergebnis.
3. Die Standzeit von Werkzeugen verursacht sowohl direkte als auch indirekte Kosten
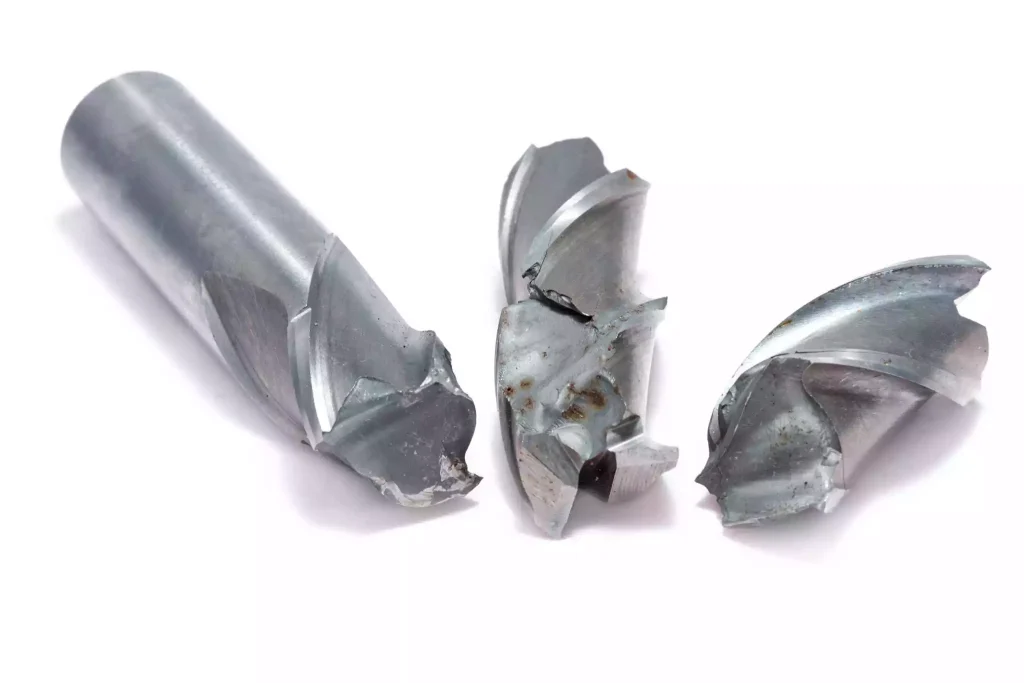
Schneidwerkzeuge sind Verbrauchsmaterialien, doch ihre wirtschaftlichen Auswirkungen gehen über die Anschaffungskosten für Schaftfräser, Bohrer, Schneideinsätze und andere Werkzeuge hinaus.
Ein Werkstoff, der den Werkzeugverschleiß beschleunigt, kann häufigere Werkzeugwechsel erforderlich machen. Jeder Wechsel kann den Bearbeitungszyklus unterbrechen, und bei bestimmten Arbeitsschritten sind möglicherweise auch Werkzeugvermessung, Versatzkorrektur, Erststückprüfung oder zusätzliche Kontrollen erforderlich, bevor die Produktion fortgesetzt werden kann.
Das Materialverhalten ist ausschlaggebend für die Wahl geeigneter Werkzeuge und Schnittbedingungen. Bei der Werkzeugauswahl müssen unter Umständen Faktoren wie Härte, Abrasivität, Wärmeentwicklung, Anhaftung, Kaltverfestigung und Spanbildung berücksichtigt werden.
Bei der Bearbeitung von Aluminium liegt der Schwerpunkt beispielsweise häufig auf einer effizienten Spanabfuhr und der Vermeidung von Materialanhaftungen an der Schneide. Bei der Bearbeitung von Edelstahl muss auf Wärmeentwicklung und Kaltverfestigung geachtet werden. Bei Titan und Nickelbasislegierungen sind in der Regel sorgfältig ausgewählte Werkzeuge und Schnittbedingungen erforderlich, um Temperatur und Verschleiß zu kontrollieren.
Werkzeugkosten pro Teil
Eine vereinfachte Methode zur Schätzung des Werkzeugverbrauchs lautet:
Werkzeugkosten pro Teil = Werkzeugkosten ÷ Anzahl der mit diesem Werkzeug hergestellten einwandfreien Teile
Wenn ein Schneidwerkzeug vor seinem Austausch weniger einwandfreie Teile produziert, verteilen sich dessen Kosten auf eine geringere Anzahl von Bauteilen. Werkzeugwechsel können zudem die jedem Teil zugewiesene Maschinenlaufzeit verlängern.
Diese Unterscheidung spielt bei der Produktionsplanung eine wichtige Rolle. Ein Werkzeug, das anfangs mehr kostet, kann dennoch wirtschaftlicher sein, wenn es länger hält, eine stabile Bearbeitung gewährleistet oder Unterbrechungen reduziert. Das preisgünstigste Schneidwerkzeug ist nicht unbedingt die kostengünstigste Werkzeuglösung.
4. Materialeigenschaften beeinflussen die Zykluszeit und die Maschinenauslastung
Die Kosten für die CNC-Bearbeitung hängen eng mit der Zeit zusammen, die für die Durchführung aller Zerspanungsvorgänge benötigt wird. Die Materialeigenschaften beeinflussen, wie schnell eine Maschine Material abtragen kann, ohne dass dabei die Werkzeugstandzeit, die Oberflächengüte und die Maßgenauigkeit beeinträchtigt werden.
Dies ist besonders wichtig bei Bauteilen mit tiefen Vertiefungen, langen Schlitzen, dünnen Wänden, komplexen Konturen oder großen Materialabtragsmengen.
Ein relativ leicht zu bearbeitendes Material ermöglicht möglicherweise eine effiziente Schruppbearbeitung, gefolgt von einer geringeren Anzahl von Schlichtdurchgängen. Eine anspruchsvollere Legierung erfordert möglicherweise eine geringere Schnitttiefe, mehrere Bearbeitungsschritte oder zusätzliche Schlichtvorgänge.
Je nach Material kann dieselbe Geometrie daher für sehr unterschiedliche Zeiträume eine Maschine beanspruchen.
Schrupp- und Schlichtbearbeitung haben unterschiedliche Auswirkungen auf die Kosten
Beim Schruppen wird der Großteil des überschüssigen Materials abgetragen. Beim Schlichten werden die endgültigen Maße und die Oberflächenqualität festgelegt.
Die Materialauswahl wirkt sich auf beide Bearbeitungsstufen aus, jedoch nicht immer auf dieselbe Weise. Ein Material kann zwar eine effiziente Grobbearbeitung ermöglichen, erfordert aber dennoch eine sorgfältige Feinbearbeitung, um Grate, Oberflächenbeschädigungen oder Maßabweichungen zu vermeiden. Andere Materialien können die Grobbearbeitungsgeschwindigkeiten einschränken und erfordern zudem zusätzliche Durchgänge, um die vorgeschriebene Oberflächengüte zu erreichen.
Die Menge des abgetragenen Materials ist nur ein Teil der Berechnung. Auch die Zugänglichkeit für das Werkzeug, die Tiefe der Merkmale, die Schnittkräfte, die Werkstückspannung und die Steifigkeit der Aufspannung können darüber entscheiden, wie effizient das Material bearbeitet werden kann.
Da Maschinenzeit ein wiederkehrender Kostenfaktor ist, kann sich selbst eine geringfügige Verlängerung der Taktzeit bei einem großen Produktionsauftrag erheblich auswirken.
5. Die Materialstabilität kann zu höheren Toleranzen und höheren Prüfkosten führen
Die Materialeigenschaften können Einfluss darauf haben, ob ein Bauteil während der gesamten Bearbeitung und nach dem Entnehmen aus der Spannvorrichtung seine Maße beibehält.
Restspannungen, Wärmeausdehnung, elastische Verformung sowie der Zusammenhang zwischen Materialhärte und Schnittkräften können sich alle auf die Maßhaltigkeit auswirken.
Beispielsweise kann das Abtragen großer Materialmengen von einem unter Spannung stehenden Rohling innere Spannungen freisetzen und zu Verformungen führen. Dünnwandige Bauteile können sich unter den Schnittkräften verformen, während Temperaturänderungen die Messwerte und die Endmaße beeinflussen können.
Diese Auswirkungen bedeuten nicht, dass ein bestimmtes Material enge Toleranzen nicht einhalten kann. Sie bedeuten vielmehr, dass im Fertigungsprozess möglicherweise zusätzliche Kontrollmaßnahmen erforderlich sind, um diese Toleranzen konsistent einzuhalten.
Je nach Bauteil können diese Steuerelemente Folgendes umfassen:
- Schruppen und Schlichten in getrennten Arbeitsschritten
- Entspannungsbehandlung, sofern angebracht
- Zusätzliche Spannvorrichtungen oder Abstützungen
- Zwischenprüfungen der Abmessungen
- Kontrollierte Bearbeitungsbedingungen
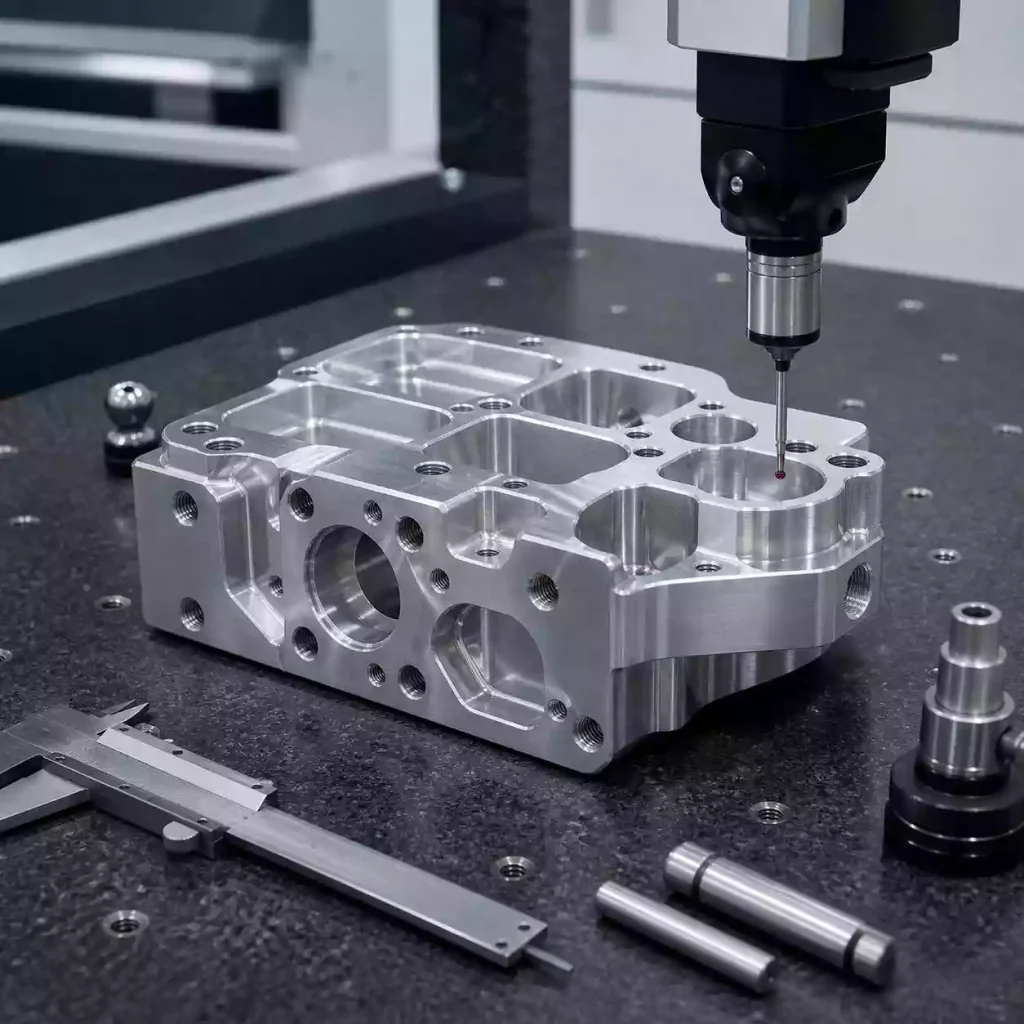
- Endkontrolle unter Verwendung geeigneter Messgeräte
Jeder zusätzliche Arbeitsschritt kann die Produktionszeit verlängern oder den Aufwand für Handhabung und Prüfung erhöhen. Die Auswirkungen auf die Kosten sind besonders relevant, wenn ein Bauteil ein schwer zu bearbeitendes Material mit dünnen Wänden, einer komplexen Geometrie oder engen Maßanforderungen vereint.
Daher ist es wichtig, die Materialauswahl und die Toleranzanforderungen gemeinsam zu bewerten. Ein Material, das zwar die mechanischen Anforderungen erfüllt, aber erhebliche Herausforderungen bei der Maßhaltigkeit mit sich bringt, erfordert möglicherweise ein kostspieligeres Fertigungsverfahren.
6. Unterschiedliche Materialien führen zu unterschiedlichen Kostenprofilen
Es gibt keine allgemeingültige Kostenrangliste, die für jedes CNC-bearbeitete Bauteil gilt. Der folgende Vergleich zeigt die typischen Faktoren, die die Kosten häufig verwendeter Werkstoffe beeinflussen.
| Material | Wichtigste materialbezogene Kostenfaktoren | Möglicher Kostenvorteil oder Herausforderung |
| Aluminiumlegierungen | Legierungssorte, Standardabmessungen, Materialabtrag, Oberflächenbehandlung | Viele Werkstoffsorten ermöglichen eine effiziente Bearbeitung und eine gute Materialausnutzung; das Eloxieren kann zusätzliche Kosten verursachen. |
| Kohlenstoffstahl | Güteklasse, Härte, Lieferform, Korrosionsschutz | Viele Werkstoffsorten bieten kostengünstige Lagerbestände und bewährte Bearbeitungsverfahren |
| Edelstahl | Legierungssorte, Kaltverfestigung, Zerspanungsbedingungen, Werkzeugverschleiß | Die Korrosionsbeständigkeit mag zwar den Bedarf an bestimmten Schutzbeschichtungen verringern, doch die Bearbeitung kann anspruchsvoller sein. |
| Messing | Legierungszusammensetzung, Lagerverfügbarkeit, Spankontrolle | Viele Sorten lassen sich gut maschinell bearbeiten, auch wenn sich bleifreie Sorten möglicherweise anders verhalten |
| Kupfer | Materialpreis, Weichheit, Haftung am Werkzeug, Anforderungen an die Oberfläche | Hervorragende elektrische und thermische Leitfähigkeit, doch das Bearbeitungsverhalten und die Anforderungen an die Oberflächenqualität können die Sache komplizieren |
| Titanlegierungen | Aktienkurs, Wärmemanagement, Werkzeugverschleiß, Bearbeitungszeit | Ein hohes Verhältnis von Festigkeit zu Gewicht sowie Korrosionsbeständigkeit können die zusätzlichen Herstellungskosten rechtfertigen |
| Superlegierungen auf Nickelbasis | Legierungskosten, Verschleiß der Schneidwerkzeuge, Zykluszeit, Prüfung | Geeignet für Umgebungen mit hohen Temperaturbelastungen, jedoch oft teuer in der Bearbeitung |
| Technische Kunststoffe | Kunststoffsorte, Lagerverfügbarkeit, Wärmeausdehnung, Verformung | Eine geringe Dichte und geringe Schnittkräfte können von Vorteil sein, doch die Maßhaltigkeit und die Materialkosten variieren erheblich |
Hierbei handelt es sich eher um allgemeine Tendenzen als um feste Preisranglisten. Eine bestimmte Güteklasse, Losgröße, Produktionsmenge und Bearbeitungsstrategie können das Ergebnis beeinflussen.
Aluminium: Eine effiziente Bearbeitung spart nicht alle Kosten ein
Aluminium ist oft eine kostengünstige Wahl für Gehäuse, Halterungen, Befestigungselemente und leichte Bauteile, da viele Sorten sich gut bearbeiten lassen.
Die endgültigen Kosten hängen jedoch nach wie vor von der Legierung, dem Ausgangsmaterial, der Geometrie, den Toleranzen und den Anforderungen an die Oberflächenbeschaffenheit ab. Die Herstellung eines komplexen Aluminiumgehäuses mit tiefen Hohlräumen, dünnen Wänden, engen Toleranzen und einer optischen Eloxierung kann teurer sein als die eines einfacheren Bauteils aus einem anderen Werkstoff.
Edelstahl: Leistung und Bearbeitungskosten müssen in Einklang gebracht werden
Edelstahl wird aufgrund seiner Korrosionsbeständigkeit, Festigkeit und anderer anwendungsspezifischer Eigenschaften ausgewählt. Seine Kosten hängen von der Güteklasse, dem Lieferzustand und den Anforderungen an die Bearbeitung ab.
Einige Werkstoffsorten unterliegen beim Zerspanen einer Kaltverfestigung, was den Eingriff des Werkzeugs erschweren und den Werkzeugverschleiß beschleunigen kann, wenn der Prozess nicht sorgfältig kontrolliert wird. Je nach Anwendungsbereich und Spezifikation kann das fertige Bauteil zudem eine Passivierung oder eine andere Nachbehandlung erfordern.
Die Entscheidung zwischen Edelstahl und einem besser bearbeitbaren Werkstoff erfordert eine Bewertung der Einsatzbedingungen und der Kosten für die Erreichung der erforderlichen Leistungsmerkmale – es reicht nicht aus, lediglich die Marktpreise zu vergleichen.
Titan und Nickelbasislegierungen: Teure Rohstoffe sind nur ein Faktor
Der Einsatz von Titan- und Nickelbasis-Superlegierungen lässt sich durch hohe Anforderungen wie ein hohes Festigkeits-Gewichts-Verhältnis, Korrosionsbeständigkeit oder Leistungsfähigkeit bei erhöhten Temperaturen rechtfertigen.
Die Auswirkungen auf die Kosten können sich auf die Materialbeschaffung, die Grob- und Feinbearbeitung, den Werkzeugverschleiß sowie die Prozesssteuerung erstrecken. Wenn große Mengen an teurem Material abgetragen werden müssen, können die kombinierten Material- und Bearbeitungskosten besonders hoch ausfallen.
Bei diesen Werkstoffen kann die Überprüfung der Ausgangsgröße des Rohteils und der unnötigen Materialabtragung ebenso wichtig sein wie der Vergleich der Lieferantenpreise.
Technische Kunststoffe: Eine geringere Dichte bedeutet nicht immer geringere Kosten
Technische Kunststoffe können das Gewicht von Bauteilen reduzieren und lassen sich unter Umständen leichter bearbeiten als viele Metalle. Ihre Kosten variieren jedoch stark je nach Kunststoffsorte und den geforderten Eigenschaften.
Hochleistungskunststoffe können in der Anschaffung teuer sein. Einige Kunststoffe weisen zudem eine größere Wärmeausdehnung, elastische Rückstellung oder Empfindlichkeit gegenüber Spannkräften auf als Metalle, was die Maßhaltigkeit bei bestimmten Geometrien erschwert.
Bei einem angemessenen Vergleich sollten die erforderliche Betriebstemperatur, die chemische Beanspruchung, die mechanische Belastung, die Maßhaltigkeit und die Anforderungen an die Oberflächenbeschaffenheit berücksichtigt werden.
7. Oberflächenbehandlung und Materialzertifizierung erhöhen die Gesamtkosten
Die geforderte Leistungsfähigkeit des Werkstoffs kann darüber entscheiden, ob nach der CNC-Bearbeitung eine weitere Bearbeitung erforderlich ist.
Aluminiumkomponenten müssen unter Umständen eloxiert werden. Edelstahlteile müssen unter Umständen passiviert werden. Andere Werkstoffe müssen möglicherweise beschichtet, poliert, wärmebehandelt oder spannungsfrei gemacht werden, um die festgelegten funktionalen oder oberflächenbezogenen Anforderungen zu erfüllen.
Die Kosten für die Oberflächenbehandlung hängen vom gewählten Verfahren, den Spezifikationen, den Abmessungen der Teile, der Oberfläche, der Stückzahl und den Anforderungen an die Handhabung ab. Bei einigen Behandlungen sind zudem Abdeckungen oder zusätzliche Maßkontrollen erforderlich.
Auch die Rückverfolgbarkeit und Dokumentation von Materialien kann zusätzliche Kosten verursachen. Je nach Anwendungsbereich können Einkäufer Materialprüfberichte, Konformitätsbescheinigungen, Erstmusterprüfberichte oder dokumentierte Prüfergebnisse verlangen. Diese Anforderungen sollten vor Produktionsbeginn festgelegt werden, da sie sich auf die Beschaffung, die Prozessplanung und die Qualitätsprüfung auswirken können.
Wichtig ist, dass diese Kosten nicht allein vom Werkstofftyp abhängen. Ein Bauteil aus Edelstahl erfordert nicht automatisch dieselbe Oberflächenbehandlung oder Dokumentation wie jedes andere Bauteil aus Edelstahl. Die tatsächliche Spezifikation und der Verwendungszweck bestimmen, was erforderlich ist.
8. Änderungen der Produktionsmenge beeinflussen die Wirtschaftlichkeit der Materialauswahl
Die materialbezogenen Kosten verhalten sich bei Prototypenaufträgen und bei der Serienfertigung unterschiedlich.
Bei einem Prototyp können Programmierung, Einrichtung, Vorbereitung der Haltevorrichtungen und Erstprüfung einen großen Anteil an den Gesamtkosten ausmachen, da sich diese Tätigkeiten auf nur sehr wenige Teile verteilen. Material- und Werkzeugkosten spielen zwar nach wie vor eine Rolle, doch lässt sich durch die Verringerung des Einrichtungsaufwands möglicherweise ein größerer Kostenvorteil erzielen als durch den Wechsel zu einer kostengünstigeren Legierung.
Bei größeren Produktionsserien gewinnen wiederkehrende Kosten an Bedeutung. Der Rohmaterialverbrauch, die Zykluszeit, die Standzeit der Werkzeuge und die Ausschussquoten summieren sich über den gesamten Auftrag hinweg.
Daraus ergeben sich zwei unterschiedliche Kostenaspekte.
Für Prototypen und Kleinserien: Priorität sollten die Materialverfügbarkeit, angemessene Lagerbestände, praktikable Bearbeitungswege und die Vermeidung unnötiger Arbeitsschritte haben.
Für die Serienfertigung: die kombinierten Auswirkungen von Materialausnutzung, stabilen Taktzeiten, Werkzeugstandzeiten, Ausschussquoten und Möglichkeiten zur Standardisierung des Fertigungsprozesses bewerten.
Ein Material, das sich für einen einmaligen Prototyp als praktisch und kostengünstig erweist, führt bei höheren Stückzahlen nicht unbedingt zu den niedrigsten laufenden Kosten. Umgekehrt ist die Wahl einer Speziallegierung allein aufgrund ihrer theoretischen Produktionsvorteile bei kleinen Bestellmengen möglicherweise nicht gerechtfertigt.
9. Wie man die Gesamtkosten verschiedener Materialien bewertet
Ein sinnvoller Werkstoffvergleich sollte bei den funktionalen Anforderungen des Bauteils ansetzen und anschließend die Auswirkungen der einzelnen technisch in Frage kommenden Optionen auf die Fertigung bewerten.
Ein vereinfachtes Kostenmodell lautet:
Geschätzte Teilekosten = Materialkosten + umgelegte Rüstkosten + Bearbeitungskosten + Werkzeugkosten + Endbearbeitungskosten + Prüfkosten
Für einen umfassenderen Kostenvoranschlag können weitere Posten wie spezielle Verpackungen, Materialzertifizierungen, die Entsorgung von Ausschuss sowie andere auftragsbezogene Anforderungen hinzukommen.
Jede Komponente sollte einzeln bewertet werden, bevor die Gesamtsumme verglichen wird.
Schritt 1: Festlegen der erforderlichen Materialeigenschaften
Ermitteln Sie die tatsächlichen Anforderungen hinsichtlich Festigkeit, Härte, Steifigkeit, Gewicht, Korrosionsbeständigkeit, Wärmeleitfähigkeit, elektrischer Leitfähigkeit und Betriebstemperatur.
Dadurch wird vermieden, dass ein unnötig teures Material ausgewählt wird, und gleichzeitig sichergestellt, dass die Kostensenkung nicht zu Lasten der Leistung geht.
Schritt 2: Vergleich der verfügbaren Güteklassen und Standardformen
Prüfen Sie gegebenenfalls die Werkstoffsorte, die Härte oder den Zustand, die verfügbaren Lagerabmessungen, die Beschaffungsfrist und die Zertifizierungsanforderungen.
Eine geeignete Standardabmessung kann Materialverschwendung verringern. Eine kostengünstigere Güteklasse oder Abmessung ist jedoch nur dann akzeptabel, wenn sie den Anforderungen der Zeichnung und der Anwendung entspricht.
Schritt 3: Materialausnutzung und Bearbeitungszeit abschätzen
Vergleichen Sie den erforderlichen Ausgangsrohling mit der fertigen Geometrie. Identifizieren Sie große Hohlräume, dicke Abschnitte, die entfernt werden müssen, dünne Wände, tiefe Strukturen und andere Geometrieelemente, die die Zykluszeit oder die Maßhaltigkeit beeinträchtigen könnten.
Schätzen Sie die Bearbeitungszeit anhand realistischer Schnittbedingungen für jedes Material, anstatt davon auszugehen, dass alle Materialien mit derselben Geschwindigkeit bearbeitet werden können.
Schritt 4: Werkzeuge, Endbearbeitung und Prüfung einbeziehen
Stellen Sie fest, ob für das Material spezielle Schneidwerkzeuge, zusätzliche Nachbearbeitung, Spannungsarmglühen oder eine anspruchsvollere Maßprüfung erforderlich sind.
Diese Anforderungen können den Kostenvergleich beeinflussen, selbst wenn der Preisunterschied bei den Materialien gering erscheint.
Schritt 5: Vergleich der Gesamtkosten mit der Leistung
Bei der endgültigen Entscheidung sollten die voraussichtlichen Herstellungskosten der einzelnen in Frage kommenden Werkstoffe verglichen und gleichzeitig sichergestellt werden, dass diese die funktionalen Anforderungen des Bauteils erfüllen.
Das günstigste Angebot ist nicht unbedingt die beste langfristige Lösung, wenn das Material das Risiko von vorzeitigem Verschleiß, Korrosion, Verformung oder anderen betriebsbedingten Problemen erhöht.
Wie Xtmade die materialbezogenen Fertigungskosten berechnet
Xtmade fertigt maßgeschneiderte, CNC-bearbeitete Bauteile auf der Grundlage von Kundenzeichnungen, CAD-Dateien, Mustern und Spezifikationen.
Bei der materialbezogenen Kostenbewertung werden neben der gewählten Güteklasse und der Lagerform auch die Geometrie des Bauteils, die Toleranzen, die Oberflächenbeschaffenheit, die Produktionsmenge und die Prüfanforderungen berücksichtigt. Diese Faktoren tragen dazu bei, einen geeigneten Fertigungsweg festzulegen und Anforderungen zu ermitteln, die sich erheblich auf das Angebot auswirken können.
Wenn ein alternatives Material oder eine alternative Form in Betracht gezogen wird, muss es anhand der festgelegten Leistungsanforderungen bewertet werden und darf nicht allein aufgrund des Preises ausgewählt werden.
Das Ziel besteht darin, Bauteile herzustellen, die den Anforderungen des Kunden entsprechen und dabei Material, Bearbeitungszeit, Werkzeuge und Nachbearbeitung sinnvoll einsetzen.
Reichen Sie Ihre Zeichnungen und Materialspezifikationen ein, um ein Angebot für Ihre maßgefertigten CNC-Bearbeitungsteile anzufordern.
Fazit
Die bei der CNC-Bearbeitung verwendeten Werkstoffe wirken sich nicht nur über die Rohstoffpreise auf die Fertigungskosten aus. Auch die Materialausnutzung, die Zerspanbarkeit, die Standzeit der Werkzeuge, die Zykluszeit, die Maßhaltigkeit, die Oberflächenbearbeitung, die Prüfung und die Produktionsmenge beeinflussen die Kosten des fertigen Teils.
Bei der optimalen Materialauswahl werden die Leistungsanforderungen mit dem gesamten Fertigungsprozess in Einklang gebracht. Durch die Bewertung des Materialpreises im Zusammenhang mit der Bearbeitungseffizienz und der Materialausnutzung können Hersteller und Einkäufer Möglichkeiten zur Kostensenkung identifizieren, ohne dabei Abstriche bei der Qualität oder Zuverlässigkeit des fertigen Bauteils machen zu müssen.

