
Präzisionsbearbeitung von Motorwellen für Fahrzeuge mit alternativen Antrieben: Verfahren und Fallstudien
Der Antriebsmotor ist eine Schlüsselkomponente des Antriebsstrangs eines Fahrzeugs mit alternativem Antrieb. Als wichtiger Bestandteil der Motorbaugruppe trägt die Motorwelle den Rotorkern, hält ihn in Position und überträgt während des Betriebs das Drehmoment. Ihre Maßgenauigkeit, geometrischen Toleranzen und Oberflächenqualität wirken sich direkt auf die Montagegenauigkeit, die Laufruhe und die Betriebssicherheit aus.
Im Vergleich zu herkömmlichen Getriebewellen weisen Motorwellen von Fahrzeugen mit alternativen Antrieben häufig komplexere Geometrien auf, darunter Außenverzahnungen, Keilnuten, tiefe Bohrungen, abgestufte Durchmesser und Präzisionslagerzapfen. Je nach Konstruktion können diese Merkmale mehrere Bearbeitungsschritte erfordern, um die erforderlichen Maße und die erforderliche Positionsgenauigkeit zu erreichen.
Die Präzisionsbearbeitung von Motorwellen für Fahrzeuge mit alternativen Antrieben umfasst eine Kombination aus CNC-Drehen, Bohren, Keilverzahnungsbearbeitung, Keilnutfräsen und Schleifen. In diesem Artikel werden drei repräsentative Wellenkonfigurationen untersucht, ihre Bearbeitungsanforderungen erläutert und die wichtigsten Qualitätskontrollen bei der Fertigung dieser Bauteile erörtert.
Konstruktionsmerkmale von Motorwellen für Fahrzeuge mit alternativen Antrieben
Die Bauweise von Motorwellen variiert je nach Motorkonstruktion, Montageanforderungen und Methoden der Drehmomentübertragung. Aus fertigungstechnischer Sicht stellen Hohl- und Vollwellen unterschiedliche Herausforderungen hinsichtlich Steifigkeit, Zugänglichkeit für die Bearbeitung und Maßhaltigkeit dar.
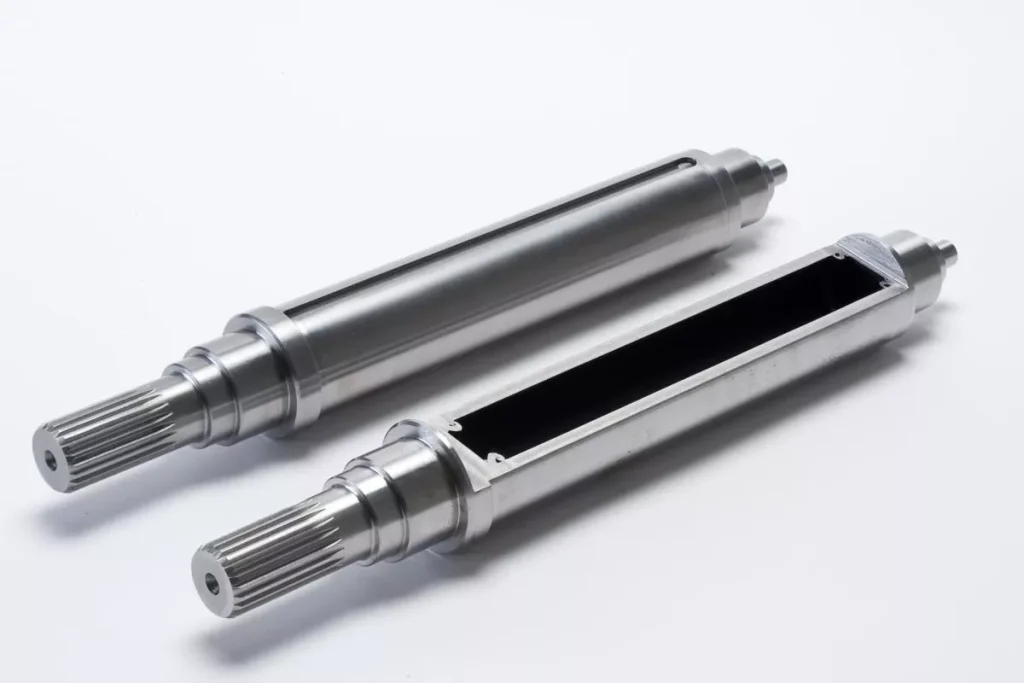
Hohlwellen für Motoren für Neue Energie
Hohlwellen werden in Anwendungen eingesetzt, bei denen es darauf ankommt, die rotierende Masse zu reduzieren. Ihre Innenbohrungen können zudem spezifische konstruktive oder funktionale Anforderungen erfüllen.
Durch die reduzierte Wandstärke reagieren diese Wellen empfindlicher auf Spannkräfte und Schnittkräfte. Übermäßige Kräfte können zu Verformungen führen, während ungeeignete Bearbeitungsbedingungen Vibrationen und Maßabweichungen zur Folge haben können. Die Genauigkeit der Innenbohrung ist ein weiterer wichtiger Aspekt, insbesondere wenn die Bohrungsachse ein definiertes Verhältnis zu den Außenflächen der Welle einhalten muss.
Massive Motorwellen für Neue Energie
Massive Motorwellen weisen einen durchgehenden Materialquerschnitt auf und bieten in der Regel eine höhere Steifigkeit bei der Bearbeitung. Zu den typischen Merkmalen zählen abgestufte Durchmesser, Lagerzapfen, Außenverzahnungen und Keilnuten.
Obwohl massive Wellen im Allgemeinen einfacher zu lagern sind als Hohlwellen, erfordern ihre funktionalen Merkmale dennoch eine genaue Positionierung zueinander. Insbesondere die Beziehung zwischen Lagerzapfen, Keilverzahnung und Passfedernuten beeinflusst die Ausrichtung bei der Montage und die Drehmomentübertragung. Daher ist es unerlässlich, während der gesamten Produktion einheitliche Bearbeitungsbezugspunkte beizubehalten.
Wichtigste Bearbeitungsverfahren für Motorwellen
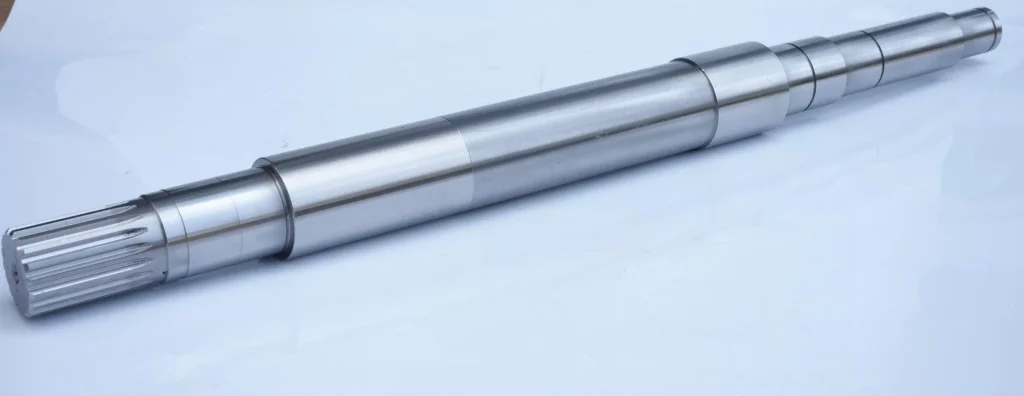
Die Bearbeitungsweise hängt von der Wellenzeichnung, dem Werkstoff, dem Zustand des Rohlings, der Wärmebehandlung, den Toleranzanforderungen und dem Produktionsvolumen ab. Die folgenden Verfahren werden üblicherweise bei der Herstellung von Motorwellen eingesetzt.
CNC-Drehen
CNC-Drehen erzeugt die wichtigsten äußeren Merkmale von Motorwellen, darunter abgestufte Durchmesser, Lagerzapfen, Schultern und Stirnflächen. Bei langen oder Hohlwellen sind die Steifigkeit der Werkstückspannung und die Kontrolle der Schnittkräfte besonders wichtig, um Durchbiegungen und Maßabweichungen zu vermeiden. Das Schrupp- und Schlichtdrehen wird in der Regel getrennt durchgeführt, wobei bei Bedarf ein entsprechendes Bearbeitungszugabe für das anschließende Schleifen vorgesehen wird.
Bohren und Tieflochbearbeitung
Bohren Zur Herstellung von Innenbohrungen in hohlen Motorwellen kommen Tieflochbearbeitung zum Einsatz. Mit zunehmender Bohrtiefe werden die Spanabfuhr, die Werkzeugführung und die Kühlmittelzufuhr immer anspruchsvoller. Je nach Bohrungsabmessungen und Genauigkeitsanforderungen kann zwischen Tieflochbohren und BTA-Bohren gewählt werden. Zu den wichtigsten Faktoren zählen der Bohrungsdurchmesser, die Geradheit, die Oberflächengüte sowie die Lagebeziehung zwischen der Innenbohrung und den Außenflächen der Welle.
Bearbeitung von Splines
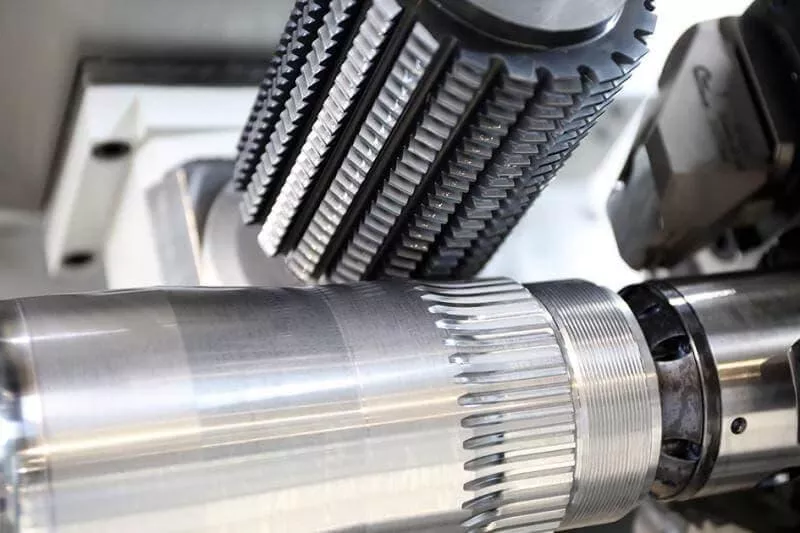
Externe Keilnuten übertragen das Drehmoment zwischen der Motorwelle und den angeschlossenen Bauteilen. Je nach Keilnutprofil, Zahnanzahl, Genauigkeitsanforderungen und Produktionsvolumen kommen Verfahren wie das Wälzfräsen, das Formfräsen oder das Fräsen von Keilnuten in Frage. Die Zahndicke, die Profilgenauigkeit und die Ausrichtung der Keilnut auf den Bezugspunkt der Welle sind wichtige Faktoren, die den endgültigen Sitz und die Übertragungsleistung beeinflussen.
Nutenfräsen
Keilnuten stellen über einen Keil eine mechanische Verbindung zwischen der Welle und den Gegenstücken her. Zur Herstellung der erforderlichen Nutbreite, -tiefe, -länge und -position wird üblicherweise CNC-Fräsen eingesetzt. Bei Wellen mit zwei oder mehr Keilnuten muss zudem die Winkelausrichtung kontrolliert werden, um die korrekte Ausrichtung zwischen den Nuten und anderen funktionalen Merkmalen sicherzustellen.
Rändeln und Keilwellenwalzen
Beim Rändeln werden spezielle Walzen eingesetzt, um durch plastische Verformung Oberflächenmuster zu erzeugen, in der Regel zur Verbesserung der Griffigkeit oder zur Erfüllung spezifischer Anforderungen an den Oberflächenkontakt. Das Spline-Walzen ist ein anderes Verfahren, bei dem geformte Matrizen durch kontrollierte Materialverdrängung Spline-Zähne formen. Es kann für bestimmte Werkstoffe und Produktionsmengen geeignet sein, abhängig von der Spline-Geometrie und den Maßanforderungen. Keines der beiden Verfahren ist für jede Motorwellenkonstruktion erforderlich.
CNC-Rundschleifen
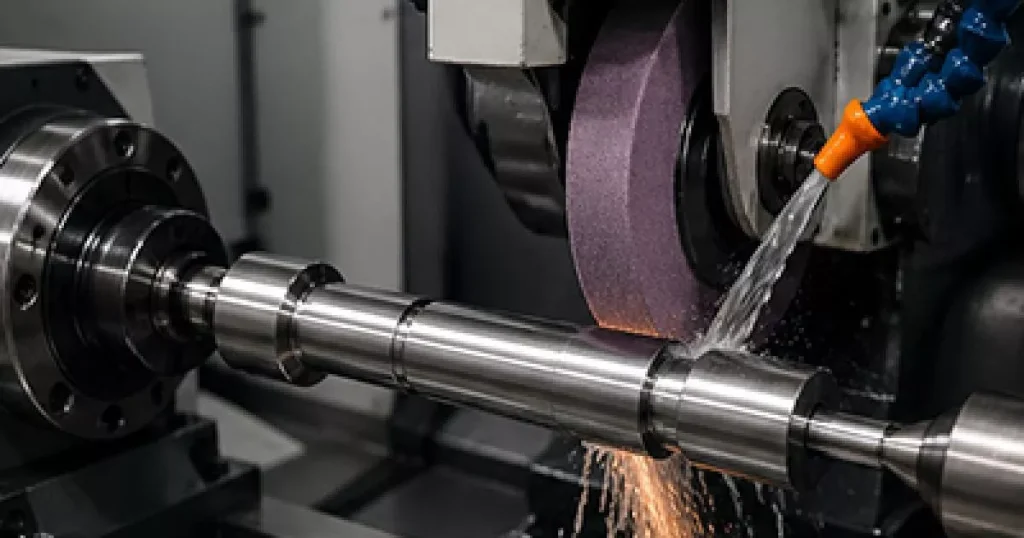
Das CNC-Rundschleifen wird zur Endbearbeitung kritischer Außendurchmesser eingesetzt, insbesondere bei Lagerzapfen und Präzisionspassflächen. Damit lassen sich engere Maßtoleranzen, eine verbesserte Rundheit und bessere Oberflächengüten erzielen, als dies durch Drehen allein möglich wäre. Die Schleifparameter, der Zustand der Schleifscheibe und die Kühlmittelsteuerung müssen sorgfältig gesteuert werden, um thermische Schäden, Schleifbrand und Oberflächenfehler zu vermeiden.
Bearbeitungsanalyse von drei Motorwellenkonfigurationen
Die folgenden drei Konfigurationen stellen gängige Kombinationen aus Hohl- oder Vollwellenkonstruktionen und externen Kraftübertragungsmerkmalen dar. Die Bearbeitungsabläufe sollten unter Berücksichtigung der tatsächlichen Zeichnungen, Werkstoffe, Rohteilzustände, Wärmebehandlung und Toleranzanforderungen festgelegt werden.
Hohlwelle mit Außenverzahnung und einer tiefen Innenbohrung
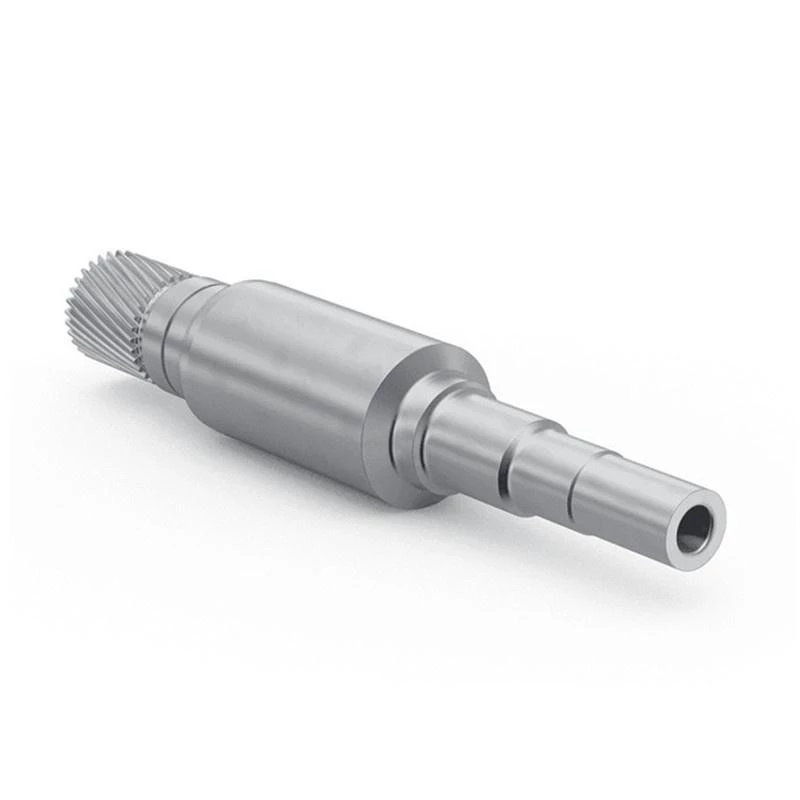
Diese Konstruktion kombiniert eine Außenverzahnung mit einer zentralen Innenbohrung. Die Außenverzahnung dient als Schnittstelle für die Drehmomentübertragung, während die tiefe Bohrung die Hohlstruktur der Welle bildet.
Die größte Herausforderung bei der Fertigung besteht darin, die Positionsbeziehung zwischen der Innenbohrung und den äußeren Funktionsflächen aufrechtzuerhalten. Beim Tieflochbohren sind eine effektive Spanabfuhr und eine präzise Werkzeugführung erforderlich, um Abweichungen der Bohrung zu vermeiden. Gleichzeitig macht die reduzierte Wandstärke die Welle anfälliger für Spannkräfte und Verformungen durch den Zerspanungsprozess.
Ein typischer Bearbeitungsplan kann die Vorbereitung des Rohlings, die Bearbeitung der Innenbohrung und der äußeren Bezugsebenen, das Drehen der abgestuften Außendurchmesser sowie die Herstellung der Außenverzahnung umfassen. Die genaue Reihenfolge sollte sich nach der Zeichnung und den erforderlichen Bezugspunktbeziehungen richten. Kritische Außendurchmesser können nach der Wärmebehandlung oder anderen Zwischenbearbeitungen zylindrisch geschliffen werden.
Bei der Prüfung sollten insbesondere der Bohrungsdurchmesser und die Geradheit, die Genauigkeit des Außendurchmessers, die Geometrie der Keilverzahnung sowie die Lagebeziehung zwischen der Bohrung und den Außenflächen der Welle im Mittelpunkt stehen.
Hohlwelle mit Außenverzahnung, einer Passfedernut und einer tiefen Innenbohrung
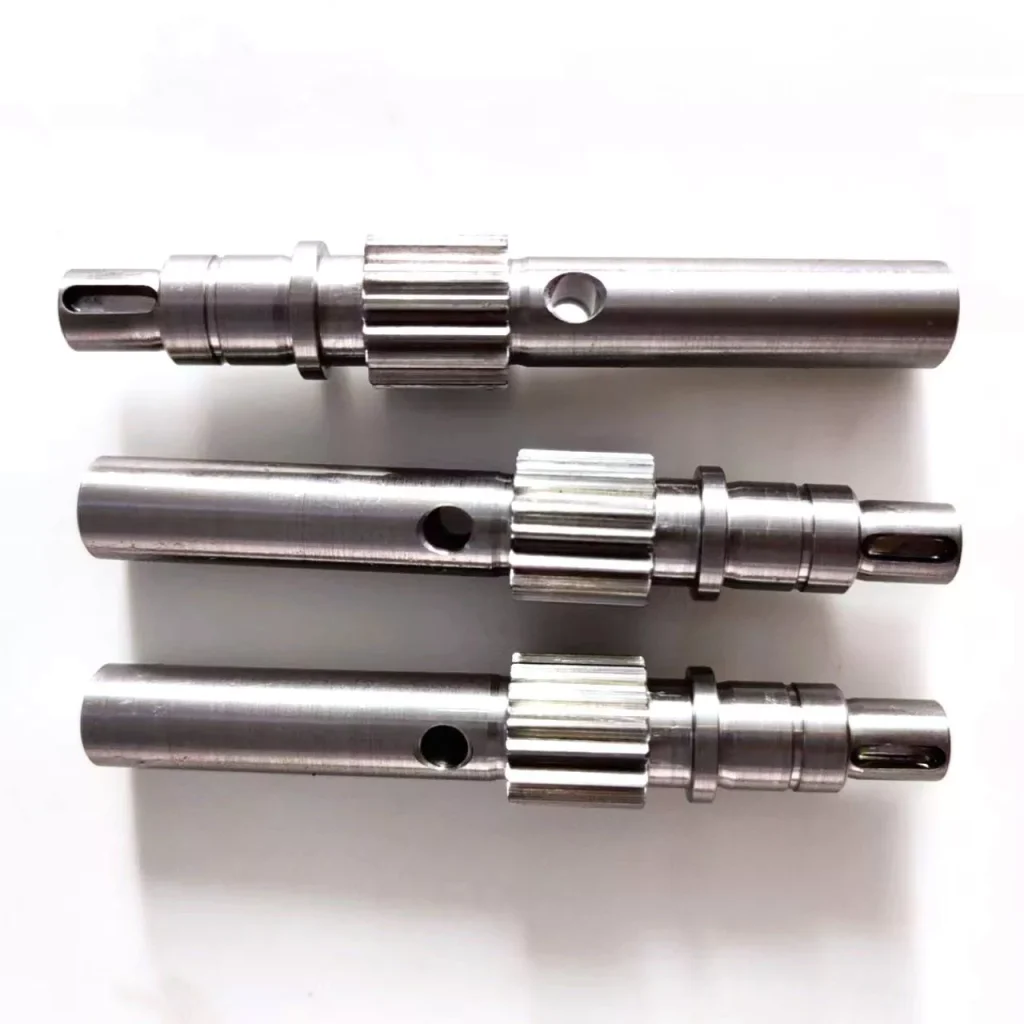
Diese Konstruktion vereint drei wichtige Merkmale: eine hohle Innenstruktur, eine Außenverzahnung und eine Passfedernut. Im Vergleich zur ersten Konfiguration führt die zusätzliche Passfedernut zu einer weiteren Positionierungsanforderung und erhöht die Komplexität der Bearbeitungsvorrichtung.
Die Innenbohrung muss ihre vorgeschriebene Geometrie beibehalten, ohne dass es zu übermäßigen Schwankungen der Wandstärke kommt. Die Außenverzahnung muss das vorgeschriebene Zahnprofil und die Passungsanforderungen erfüllen, während die Keilnut eine genaue Breite, Tiefe, Länge und Winkelposition aufweisen muss.
Ein typischer Bearbeitungsablauf kann die Rohteilvorbereitung, das Bohren oder die Tieflochbearbeitung, das CNC-Drehen, die Verzahnungsbearbeitung und das Nutenfräsen umfassen. Die Reihenfolge der Keilverzahnungsbearbeitung und des Keilnutfräsens hängt von der Spannstrategie und der in der Zeichnung festgelegten Bezugsstruktur ab. Wird die Keilnut nach der Keilverzahnung bearbeitet, muss die Spannvorrichtung eine zuverlässige Winkelpositionierung relativ zu den Keilverzahnungszähnen gewährleisten.
Die Prüfung sollte die Innenbohrung, die Wellendurchmesser, die Abmessungen der Keilverzahnung und die Geometrie der Passfuge umfassen. Besondere Aufmerksamkeit sollte dabei dem Winkelverhältnis zwischen Passfuge und Keilverzahnung sowie der Ausrichtung der inneren und äußeren Merkmale gewidmet werden.
Massive Motorwelle mit Außenverzahnung und zwei Keilnuten
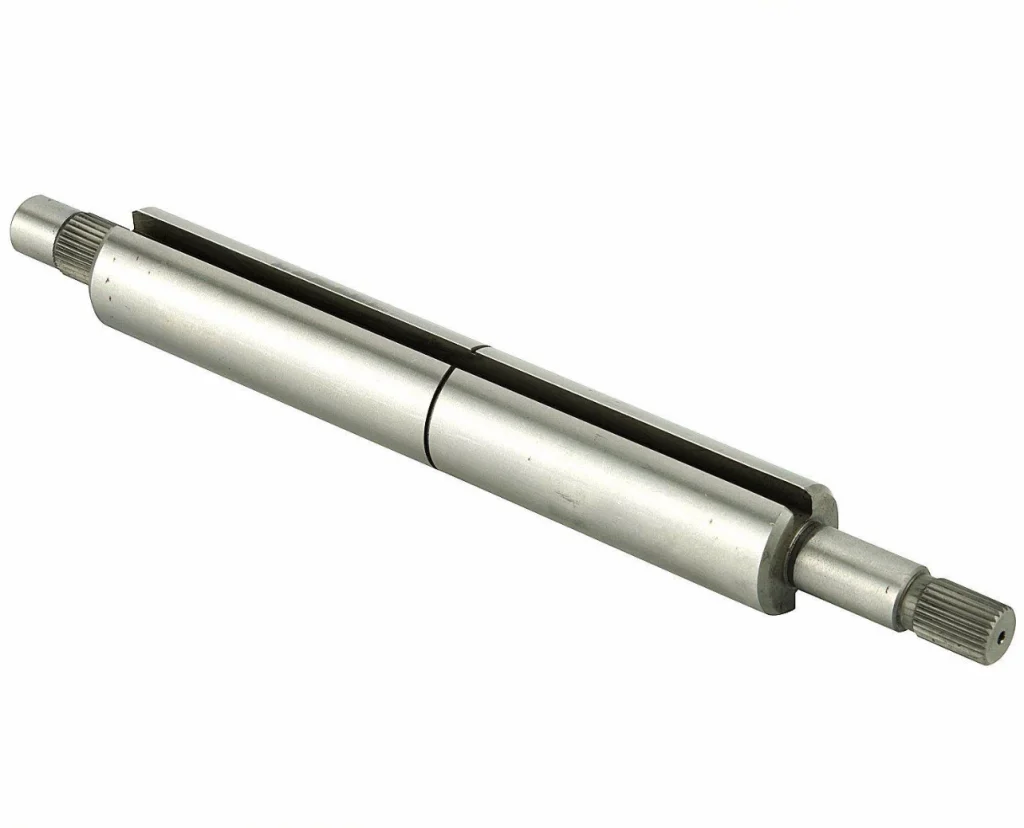
Im Gegensatz zu den beiden vorherigen Ausführungen weist diese Welle eine massive Bauweise auf und erfordert keine Innenbearbeitung mit Tieflochbohrungen. Ihre Hauptmerkmale sind die Außenverzahnung und zwei Keilnuten, die unterschiedliche mechanische Verbindungsmöglichkeiten bieten.
Der massive Querschnitt sorgt in der Regel für eine höhere Steifigkeit während der Bearbeitung. Die beiden Keilnuten erfordern jedoch eine zusätzliche Winkelausrichtung. Beide Nuten müssen die vorgegebenen Maße einhalten und die richtige Ausrichtung zueinander sowie zum Bezugspunkt der Welle beibehalten.
Ein typischer Fertigungsablauf kann das CNC-Drehen der Wellendurchmesser und -schultern, die Bearbeitung der Außenverzahnung sowie das Fräsen der beiden Passfedernuten umfassen. Je nach Zeichnung können die Passfedernuten mithilfe einer Teilvorrichtung, einer CNC-Drehachse oder einer anderen geeigneten Positionierungsmethode bearbeitet werden. Kritische Lagerzapfen erfordern unter Umständen ein anschließendes Rundschleifen.
Bei der Qualitätsprüfung sollten das Keilprofil und der Sitz, die Breite und Tiefe der Keilnut, der Winkelabstand zwischen den beiden Nuten sowie der Rundlauf der funktionalen Wellenflächen überprüft werden. Einheitliche Bezugspunkte sind wichtig, um Positionierungsfehler zwischen einzelnen Bearbeitungsvorgängen zu vermeiden.
Wichtige Qualitätskontrolle bei der Bearbeitung von Motorwellen
Die Qualität einer Motorwelle hängt nicht nur von der Genauigkeit der einzelnen Merkmale ab, sondern auch von deren geometrischen Beziehungen zueinander. Die Prüfung sollte sich daher auf die in der Konstruktionszeichnung festgelegten Funktionsmaße und geometrischen Toleranzen stützen.
Maßgenauigkeit
Wellendurchmesser, abgestufte Abschnitte, Lagerzapfen und Innenbohrungen müssen die vorgegebenen Maßtoleranzen einhalten. Zur Überprüfung dieser Maße können Außenmikrometer, Bohrungsmessgeräte und andere geeignete Präzisionsmessgeräte verwendet werden.
Bei Präzisionslagerzapfen und Passflächen sollten bei der Prüfung auch die Rundheit und Zylindrizität berücksichtigt werden, anstatt sich allein auf Durchmessermessungen zu verlassen.
Rundlauf und Rundlaufabweichung
Das Verhältnis zwischen den Funktionsflächen der Welle ist entscheidend für eine stabile Drehung und eine präzise Montage. Außendurchmesser, Lagerzapfen, Keilnuten und Innenbohrungen müssen unter Umständen definierte geometrische Beziehungen zur gewählten Bezugsebene einhalten.
Die Rundlaufmessung kann dabei helfen, die Abweichung einer Oberfläche während der Drehung relativ zu einer Referenzachse zu bewerten. Konzentrizität, Lage und Gesamtrundlauf sind unterschiedliche geometrische Kontrollparameter; daher sollte die Prüfmethode den tatsächlichen Anforderungen der Zeichnung entsprechen, anstatt diese Begriffe als austauschbar zu betrachten.
Oberflächenrauheit
Lagerdüsen und andere Passflächen erfordern häufig eine kontrollierte Oberflächenrauheit, um einen einwandfreien Kontakt und eine korrekte Montage zu gewährleisten. Die Dreh- und Schleifparameter sollten entsprechend dem Werkstoff, der Maßtoleranz und der vorgegebenen Oberflächengüte ausgewählt werden.
Nach dem Schleifen sollten die Oberflächen zudem auf Brandspuren, Rattermarken, Kratzer und andere Mängel überprüft werden, die die Funktionsfähigkeit beeinträchtigen könnten.
Prüfung von Keilnuten und Keilnuten
Bei der Prüfung von Keilnuten sollten die Maße und die Geometrie berücksichtigt werden, die den Sitz im Gegenstück bestimmen. Je nach der festgelegten Keilnutnorm und Toleranzklasse können bei der Prüfung Keilnutlehren, spezielle Messgeräte oder Profilmesssysteme zum Einsatz kommen.
Bei der Prüfung der Passfedernuten sind Nutbreite, Nutentiefe, Nutlänge und Lage zu überprüfen. Bei Wellen mit mehreren Passfedernuten muss zudem die Winkelstellung der Nuten zueinander überprüft werden.
Prüfung und Maßkontrolle
Die Prüfverfahren sollten entsprechend dem zu messenden Merkmal ausgewählt werden. Koordinatenmessgeräte (CMM) können zur Bewertung ausgewählter Maß- und Geometrieverhältnisse eingesetzt werden, während Mikrometer, Bohrungsmessgeräte, Messuhren, Keilnutenmessgeräte und spezielle Messgeräte für bestimmte Einzelmerkmale besser geeignet sind.
Bei kritischen Motorwellen trägt ein dokumentierter Prüfplan dazu bei, dass wichtige Maße und funktionale Zusammenhänge während der gesamten Produktion einheitlich überprüft werden.
Die Wahl des richtigen Bearbeitungsverfahrens für Motorwellen
Die drei oben beschriebenen Konfigurationen verdeutlichen, warum man sich bei der Herstellung von Motorwellen nicht auf einen einzigen Standardbearbeitungsablauf verlassen kann.
Bei Hohlwellen mit tiefen Bohrungen muss besonders auf die Bohrgenauigkeit, die Wandstärke und die Verformung der Werkstückspannung geachtet werden. Hohlwellen mit Keilnuten und Keilnuten stellen zusätzliche Anforderungen an die Winkelpositionierung und die Ausrichtung der Merkmale. Bei Vollwellen entfällt der Innenbohrvorgang, dennoch ist eine genaue Kontrolle der Keilnutgeometrie, der Keilnutpositionen und der Funktionsdurchmesser erforderlich.
Der am besten geeignete Bearbeitungsweg sollte auf der Grundlage der Teilezeichnung und der funktionalen Anforderungen ermittelt werden. Dabei müssen auch Werkstoffeigenschaften, Wärmebehandlung, Produktionsmenge, verfügbare Ausrüstung und Prüfmöglichkeiten berücksichtigt werden. Ein gut geplanter Prozess trägt dazu bei, unnötige Umrüstungen zu reduzieren, kumulierte Fehler zu kontrollieren und eine gleichbleibende Maßhaltigkeit zu gewährleisten.
Maßgefertigte Motorwellen bei Xtmade
Xtmade ist ein auf maßgeschneiderte Präzisionsfertigung spezialisiertes Unternehmen mit Sitz in Shenzhen, China. Auf der Grundlage der vorhandenen technischen Zeichnungen, CAD-Dateien, Muster und Spezifikationen unserer Kunden bewerten wir die Fertigungsanforderungen und entwickeln geeignete Produktionsverfahren.
Unsere Unterstützung im Bereich Fertigung umfasst CNC-Bearbeitung sowie weitere für kundenspezifische Bauteile erforderliche Prozesse, darunter Zeichnungsprüfung, DFM-Analyse, Prozessplanung, Fertigung und Qualitätsprüfung. Bei Motorwellen und anderen präzisionsgefertigten mechanischen Bauteilen legen wir den Schwerpunkt auf Maßvorgaben, die Beziehungen zwischen den Merkmalen und die Konsistenz der Fertigung während des gesamten Prozesses.
Erfahren Sie mehr über die Fertigungsmöglichkeiten von Xtmade oder reichen Sie Ihre Zeichnungen zur Fertigungsprüfung ein.


