
Prozessmerkmale und Herausforderungen bei der CNC-Bearbeitung von zylindrischen Präzisionsbauteilen für die Luft- und Raumfahrt
Präzisionszylinderteile für die Luft- und Raumfahrt zeichnen sich in der Regel durch komplexe, nicht standardisierte Geometrien, dünnwandige Strukturen und eine Vielzahl präzise gefertigter Bohrungen aus. Ihr Herstellungsprozess umfasst eine Vielzahl von Faktoren, darunter Werkstoffeigenschaften, strukturelle Steifigkeit, Bearbeitungsgenauigkeit und die Koordination mehrerer Arbeitsschritte. Bauteile aus hochfesten legierten Stählen – wie beispielsweise 35CD4 – stellen besondere Herausforderungen dar: Sie sind hohen Schnittkräften, erhöhten Temperaturen und beschleunigtem Werkzeugverschleiß ausgesetzt und gleichzeitig sehr anfällig für Verformungen, die durch Schnittkräfte, Spannkräfte und thermische Einflüsse verursacht werden.
Darüber hinaus gelten für die präzisen Außenflächen, tiefen Bohrungen, schrägen Bohrungen und Lagerbohrungen dieser Bauteile häufig spezifische Anforderungen hinsichtlich Maß- und Formtoleranzen. Bestimmte Bereiche erfordern unter Umständen auch spezielle Oberflächenbehandlungen wie Kugelstrahlen, Verchromen, Verkadmiieren oder Lackieren. Folglich muss der Fertigungsprozess nicht nur die Präzision der einzelnen Arbeitsschritte berücksichtigen, sondern auch die Maßbeziehungen zwischen verschiedenen Merkmalen sowie die Auswirkungen nachgelagerter Prozesse auf die Endqualität des Bauteils.
Anhand einer Fallstudie zu zylindrischen Präzisionsbauteilen aus 35CD4-Legierungsstahl für die Luft- und Raumfahrt analysiert dieser Artikel die fertigungstechnischen Herausforderungen und die wichtigsten Prozesskontrollpunkte für solche komplexen, dünnwandigen Teile – dabei werden Aspekte von der Konstruktion über die Bearbeitungseigenschaften des Werkstoffs bis hin zu kritischen Fertigungsprozessen und speziellen Oberflächenbehandlungen behandelt. Darüber hinaus untersucht dieser Artikel auf der Grundlage der Fachkompetenz von Xtmade in den Bereichen CNC-Präzisionsbearbeitung komplexer Strukturbauteile, mehrachsige Bearbeitung und Qualitätsprüfung das Zusammenspiel zwischen Prozessplanung und Fertigungskapazitäten bei der Herstellung von Präzisionsteilen.
Konstruktive und technologische Merkmale von zylindrischen Präzisionsbauteilen für die Luft- und Raumfahrt
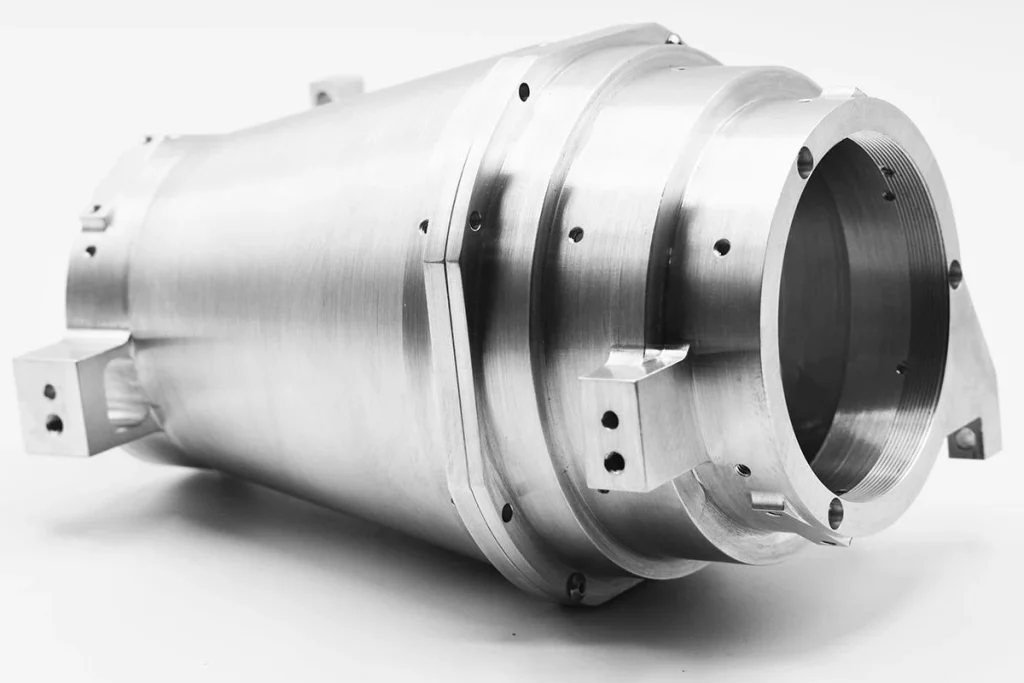
Präzisionszylinderteile für die Luft- und Raumfahrt sind in der Regel keine einfachen Rotationskörper, sondern komplexe, nicht standardisierte Bauteile, die aus einem zylindrischen Hauptkörper, punktuellen Vorsprüngen, Verbindungsstrukturen und inneren Bohrungsmustern bestehen. Die Herausforderungen bei ihrer Bearbeitung ergeben sich nicht nur aus der Unregelmäßigkeit ihrer Außengeometrie, sondern auch aus Faktoren wie der lokalen Wandstärke, der strukturellen Steifigkeit, der Verteilung der Lochmuster und den Maßbeziehungen zwischen verschiedenen bearbeiteten Merkmalen.
Bei solchen Bauteilen muss der Bearbeitungsprozess gleichzeitig die Maßgenauigkeit sowohl der Außen- als auch der Innenflächen, die Lagebeziehungen zwischen verschiedenen Lochmustern und das Risiko einer Verformung in lokal dünnwandigen Bereichen berücksichtigen. Insbesondere bei mehrstufigen und multidirektionalen Bearbeitungsprozessen sind die strategische Auswahl der Bezugspunkte und die optimale Abfolge der Bearbeitungsschritte entscheidende Faktoren, die die endgültige Maßhaltigkeit und geometrische Präzision des Bauteils direkt beeinflussen.
Strukturelle Merkmale von Bauteilen
Präzisionszylinderteile in der Luft- und Raumfahrt weisen in der Regel die folgenden strukturellen Merkmale auf:
Komplexe äußere Geometrie
Während der Hauptkörper des Bauteils zylindrisch ist, kann seine Außenseite Vorsprünge, Befestigungsflächen, Anschlussnaben oder andere unregelmäßige Strukturen aufweisen. Diese lokalen Merkmale erschweren das Spannen und Positionieren des Teils und stellen zudem Herausforderungen hinsichtlich der Zugänglichkeit für Werkzeuge und möglicher Kollisionen während der Bearbeitung dar.
Dünnwandige Profile und ungleichmäßige Wanddicke
Um das Gewicht zu minimieren und gleichzeitig die strukturelle Integrität zu gewährleisten, weisen diese zylindrischen Bauteile häufig dünnwandige Abschnitte auf, deren Wandstärken je nach Bereich erheblich variieren können. Solchen dünnwandigen Bereichen fehlt es an ausreichender Steifigkeit, sodass sie unter dem Einfluss von Schneid- und Spannkräften zu elastischen Verformungen neigen. Zudem kann es beim Nachlassen dieser Kräfte zu einem “Rückfederungseffekt” kommen, der die Gleichmäßigkeit von Außendurchmessern, Innenbohrungen und Wandstärken beeinträchtigen kann.
Verschiedene Lochkonfigurationen
Die innere Struktur kann eine Vielzahl von Merkmalen aufweisen, darunter tiefe axiale Bohrungen, schräge Bohrungen, Verbindungsbohrungen und Präzisionslagerbohrungen. An diese Bohrungen werden spezifische Anforderungen hinsichtlich Durchmesser, Tiefe, Bearbeitungsausrichtung und Positionsgenauigkeit gestellt. Bei einigen kann zudem ein erheblicher Werkzeugüberhang erforderlich sein, was sowohl die Bearbeitung als auch die Prüfung erschwert.
Mehrere bearbeitete Oberflächen und Passflächen
Die Außenflächen, Innenbohrungen und bestimmten Lagerbohrungen eines zylindrischen Bauteils erfüllen oft unterschiedliche Funktionen – wie beispielsweise Positionierung, Verbindung oder Passung –, wodurch hohe Anforderungen an Maßgenauigkeit, Oberflächenrauheit und geometrische Toleranzen gestellt werden. Zudem können bestimmte Oberflächen nachbearbeitende Verfahren wie Galvanisieren, Kugelstrahlen oder Lackieren erfordern, was weitere Anforderungen hinsichtlich Bearbeitungszugaben und Oberflächenschutz mit sich bringt.
Kritische Abmessungen und Genauigkeitsanforderungen
Im Vergleich zu herkömmlichen zylindrischen Bauteilen umfasst die Maßkontrolle von zylindrischen Präzisionsteilen für die Luft- und Raumfahrt häufig mehrere miteinander in Zusammenhang stehende Bearbeitungsmerkmale. Am Beispiel des in diesem Text analysierten zylindrischen Bauteils aus der Legierung 35CD4 konzentrieren sich die wichtigsten Präzisionsanforderungen auf folgende Bereiche:
Präzisionsaußenflächen
Die Außenflächen an den Enden des Zylinders unterliegen strengen Durchmessertoleranzen, während die Wandstärke in diesen Bereichen nur etwa 2,81 mm beträgt. Aufgrund dieser dünnen Wandstärke können Faktoren wie Spannkräfte, Schnittkräfte und Temperaturschwankungen während des Drehvorgangs die Außenabmessungen und die Rundheit erheblich beeinflussen.
Tiefe Innenbohrungen
Das Bauteil weist eine tiefe axiale Bohrung mit einer Länge von ca. 287,5 mm auf. Neben der Toleranz des Bohrungsdurchmessers müssen auch die Koaxialität zwischen der Innenbohrung und der Außenfläche sowie die Zylindrizität der Bohrung selbst kontrolliert werden. Die Tiefe der Bohrung, der Werkzeugüberhang und die Spanabfuhrbedingungen beeinflussen die endgültige Bearbeitungsqualität.
Schrägbohrungen
In einer Lasche des Bauteils befindet sich eine schräge Bohrung, die in einem Winkel von 45° zur Hauptachse angeordnet ist. Diese Konfiguration stellt hohe Anforderungen an die Winkelausrichtung, die Werkzeuglänge, den Arbeitsbereich der Werkzeugmaschine sowie die Vermeidung von Kollisionen zwischen Werkzeug und Spannvorrichtungen.
Präzisionslagerbohrungen
Die in den Laschen befindlichen Lagerbohrungen sind Präzisionspassungen. Aufgrund der Steifigkeit der umgebenden Struktur und der erforderlichen Bearbeitungsausrichtung erfordern einige Bearbeitungsschritte einen erheblichen Werkzeugüberhang. Bei der Bearbeitung muss nicht nur der korrekte Bohrungsdurchmesser, sondern auch die Rundheit, die Lagegenauigkeit und die Oberflächenqualität gewährleistet werden.
Insgesamt wird die Bearbeitungsgenauigkeit solcher Bauteile nicht durch ein einzelnes Maß für sich genommen bestimmt, sondern hängt vielmehr von den komplexen Maßbeziehungen zwischen den Außenflächen, Innenbohrungen, schrägen Bohrungen und verschiedenen Verbindungselementen ab. Jede Verformung oder Positionierungsabweichung, die während eines einzelnen Arbeitsgangs entsteht, kann möglicherweise die Genauigkeit nachfolgender Bearbeitungsschritte beeinträchtigen.
Werkstoffeigenschaften und Herausforderungen bei der Bearbeitung von 35CD4-Legierungsstahl
Die Werkstoffeigenschaften sind ein entscheidender Faktor, der die Fertigungsprozesse für zylindrische Präzisionsbauteile in der Luft- und Raumfahrtindustrie beeinflusst. 35CD4 ist ein Strukturstahl aus einer Nickel-Chrom-Molybdän-Legierung, der sich durch hohe Festigkeit, hervorragende Zähigkeit und gute Härtbarkeit auszeichnet und sich daher gut für mechanische Bauteile eignet, die eine hohe Tragfähigkeit und strukturelle Zuverlässigkeit erfordern.
Diese vorteilhaften Eigenschaften erschweren jedoch auch die Bearbeitung des Werkstoffs. Insbesondere bei der Bearbeitung dünnwandiger Zylinder, tiefer Bohrungen oder präziser Lochmuster können Faktoren wie hohe Schnittkräfte, erhebliche Wärmeentwicklung und Werkzeugverschleiß sowohl die Bearbeitungseffizienz als auch die Maßhaltigkeit beeinträchtigen. Daher ist ein gründliches Verständnis der chemischen Zusammensetzung, des Wärmebehandlungszustands und der Zerspanungseigenschaften des Werkstoffs unerlässlich, bevor ein Bearbeitungsverfahren entwickelt wird.
Chemische Zusammensetzung und mechanische Eigenschaften von 35CD4
35CD4 ist ein legierter Baustahl mit mittlerem Kohlenstoffgehalt, zu dessen wichtigsten Legierungselementen Kohlenstoff, Chrom, Nickel und Molybdän gehören. Zusammen beeinflussen diese Elemente die Festigkeit, Härte, Zähigkeit und das Verhalten des Werkstoffs bei der Wärmebehandlung.
Die wichtigsten Wirkungen der einzelnen Legierungselemente sind wie folgt:
| Legierungselement | Hauptwirkung auf die Materialeigenschaften |
| Kohlenstoff (C) | Erhöht die Festigkeit und Härte; beeinflusst die Härtbarkeit |
| Chrom (Cr) | Verbessert die Härtbarkeit, die Verschleißfestigkeit und die Festigkeit |
| Nickel (Ni) | Verbessert die Zähigkeit, insbesondere die Kältetähigkeit |
| Molybdän (Mo) | Verbessert die Härtbarkeit und die Anlassbeständigkeit; verbessert die Leistungsfähigkeit bei hohen Festigkeitswerten |
Die Eigenschaften von 35CD4 hängen eng mit dem Zustand nach der Wärmebehandlung zusammen. Verschiedene Behandlungsverfahren, wie beispielsweise Normalisieren und Anlassen oder Abschrecken und Anlassen, führen zu unterschiedlichen Festigkeits- und Härtegraden, um den Anforderungen an den Einsatz des Bauteils gerecht zu werden.
Bei der CNC-Bearbeitung lässt sich die Zerspanbarkeit nicht allein anhand der Werkstoffsorte beurteilen. Die Werkzeuge und Schnittparameter sollten auf der Grundlage der tatsächlichen Härte, des Wärmebehandlungszustands, der Mikrostruktur des Rohlings und des Bearbeitungsaufmaßes des Werkstücks ausgewählt werden.
Bearbeitungseigenschaften des legierten Stahls 35CD4
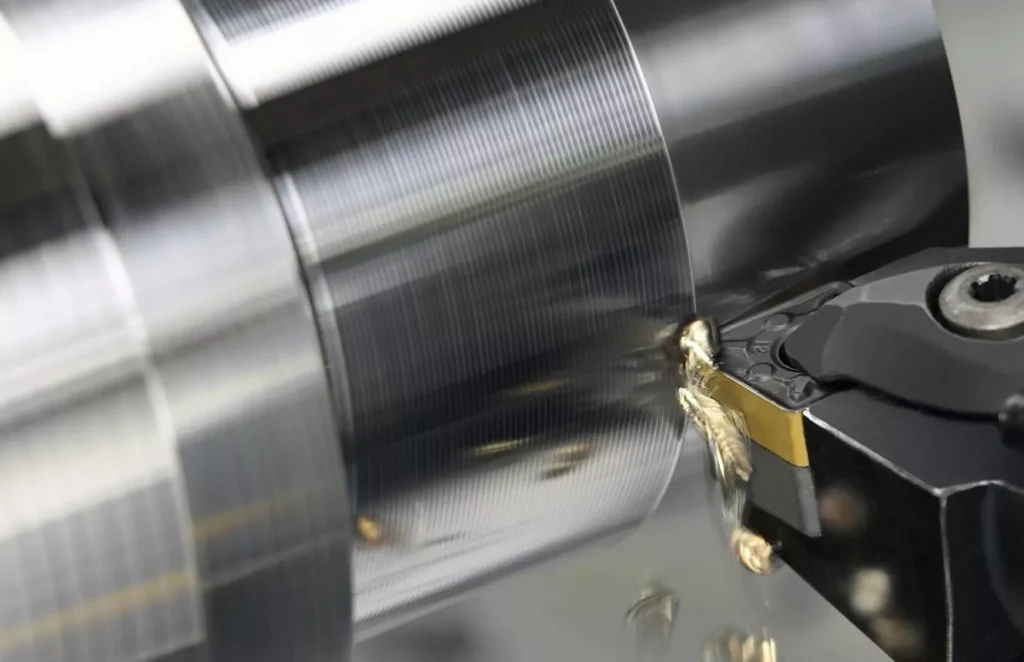
Die legierte Stahlsorte 35CD4 zeichnet sich durch hohe Festigkeit und Zähigkeit aus, was bei der Bearbeitung häufig zu erheblichen Schnittkräften, lokaler Wärmeentwicklung und beschleunigtem Werkzeugverschleiß führt. Die wichtigsten Herausforderungen bei der Bearbeitung dieses Werkstoffs werden im Folgenden dargelegt.
Hohe Schnittkräfte
Aufgrund seiner hohen Festigkeit und Härte weist das Material bei der Bearbeitung eine erhebliche Verformungsbeständigkeit auf, was zu relativ hohen Schnittkräften führt. Bei dünnwandigen zylindrischen Bauteilen erhöhen diese hohen Kräfte nicht nur die Belastung des Schneidwerkzeugs und der Werkzeugmaschine, sondern können auch zu einer elastischen Verformung des Werkstücks führen, wodurch die Maß- und Formgenauigkeit beeinträchtigt wird.
Hohe Schnitttemperaturen
Bei der Bearbeitung entsteht Wärme durch die plastische Verformung des Werkstoffs, durch Reibung zwischen Werkzeug und Werkstück sowie durch den Kontakt zwischen den Spänen und der Spanfläche des Werkzeugs. Diese Wärmekonzentration in der Schnittzone kann zu erhöhten Werkzeugtemperaturen und zu lokalen thermischen Verformungen des Werkstücks führen, was wiederum die Genauigkeit der Außen- und Innenmaße beeinträchtigt.
Tendenz zur Arbeitsverhärtung
Das Zusammenwirken von Schnittkräften und Wärme kann zu einer plastischen Verformung in der Oberflächenschicht des Werkstoffs führen, was eine lokale Verfestigung zur Folge hat. Diese Kaltverfestigung erhöht den Widerstand bei nachfolgenden Schnittdurchgängen, belastet das Werkzeug stärker und kann sich negativ auf die Qualität der bearbeiteten Oberfläche auswirken.
Schneller Werkzeugverschleiß
Hohe Schnittkräfte und erhöhte Temperaturen beschleunigen den Werkzeugverschleiß. Wenn die Schneide stumpf wird, können die Schnittkräfte und die Wärmeentwicklung weiter zunehmen, was zu Maßabweichungen, erhöhter Oberflächenrauheit und einer verminderten Bearbeitungseffizienz führt. Daher ist es unerlässlich, Werkzeugwerkstoffe, Werkzeuggeometrie und Schnittparameter sorgfältig auf der Grundlage der Werkstoffhärte und der spezifischen Bearbeitungsbedingungen auszuwählen.
Schwierigkeiten beim Chip-Management
35CD4 weist eine gewisse Plastizität und Zähigkeit auf, was unter bestimmten Zerspanungsbedingungen dazu führt, dass sich durchgehende, bandartige Späne bilden. Wenn die Spanabfuhr unzureichend ist, können sich diese langen Späne um das Werkzeug oder das Werkstück verheddern, wodurch die Spanabfuhr und die Kühlung behindert werden und möglicherweise Kratzer auf der bearbeiteten Oberfläche entstehen. 6. Risiko einer durch die Bearbeitung verursachten Verformung
Unter hohen Schnittkräften und thermischen Einflüssen können Werkstücke punktuelle elastische und thermische Verformungen erfahren. Darüber hinaus kann auch die Entlastung von im Material vorhandenen Eigenspannungen während der Grobbearbeitung zu Formänderungen des Werkstücks führen. Bei dünnwandigen zylindrischen Bauteilen erschweren diese Faktoren die Einhaltung der Maßgenauigkeit zusätzlich.
Anforderungen an die Wärmebehandlung und die Vorbearbeitung
Bei Bauteilen aus hochfestem legiertem Stahl für die Luft- und Raumfahrt beeinflusst die Wärmebehandlung nicht nur die endgültigen mechanischen Eigenschaften, sondern bestimmt auch die Prozessplanung für die anschließende CNC-Bearbeitung.
Im hier beschriebenen Fertigungsprozess für zylindrische Bauteile müssen die Schmiederohlinge vor der Wärmebehandlung einer entsprechenden Vorbearbeitung unterzogen werden. Dies verbessert die Querschnittsbedingungen im gesamten Rohling und gewährleistet einen effektiveren und gleichmäßigeren Wärmebehandlungsprozess.
Grobbearbeitung vor der Wärmebehandlung
Entsprechend der Struktur des Bauteils und den Vorgaben für die Wärmebehandlung wird der Schmiederohling einer Vorbearbeitung unterzogen, um einen Teil des überschüssigen Materials (Bearbeitungszugabe) zu entfernen und die Wandstärke an verschiedenen Querschnitten zu regulieren. In diesem speziellen Fall muss die Wandstärke an jedem Querschnitt nach der Grobbearbeitung weniger als 30 mm betragen, um die technischen Anforderungen für die anschließende Wärmebehandlung zu erfüllen.
Festlegung von Bezugspunkten nach der Wärmebehandlung
Da die Wärmebehandlung zu Änderungen der Abmessungen und der Form eines Bauteils führen kann, müssen die Anforderungen an die spätere Positionierung bereits während der Schruppbearbeitung berücksichtigt werden. Die Festlegung geeigneter Ausrichtungsbezugspunkte am Rohling nach der Schruppbearbeitung erleichtert die genaue Neupositionierung in späteren Bearbeitungsschritten und minimiert so Bearbeitungsfehler, die durch Verschiebungen der Bezugspunkte verursacht werden.
Abfolge von Schrupp- und Schlichtbearbeitung
Bei zylindrischen Bauteilen mit dünnen Wänden und präzisen Lochmustern ist es nicht ratsam, das Teil direkt aus dem Rohling auf seine Endmaße zu bearbeiten. Ein gut geplanter Arbeitsablauf – bestehend aus Schruppen, Wärmebehandlung, Vorschlichten und Schlichten – trägt dazu bei, innere Bearbeitungsspannungen abzubauen, und bietet die notwendige Flexibilität, um die endgültigen Maß- und Geometrietoleranzen zu erreichen.
Zusammenfassend lässt sich sagen, dass die Schwierigkeiten bei der Bearbeitung von 35CD4-Legierungsstahl nicht nur auf seine inhärente Festigkeit und Härte zurückzuführen sind, sondern auch auf seinen Wärmebehandlungszustand, die konstruktive Gestaltung des Bauteils und die Menge des abzutragenden überschüssigen Materials. Nur durch die Entwicklung eines Verfahrens, das die Materialeigenschaften mit der konstruktiven Gestaltung des Bauteils in Einklang bringt, lassen sich stabile Bedingungen für die anschließende präzise Außenbearbeitung von Zylindern, das Tieflochbohren und die Bearbeitung komplexer Lochmuster schaffen.
Wichtige Merkmale des Bearbeitungsprozesses für zylindrische Präzisionsbauteile in der Luft- und Raumfahrt
Die Herausforderungen bei der Bearbeitung von zylindrischen Präzisionsbauteilen für die Luft- und Raumfahrt ergeben sich nicht nur aus der Zerspanbarkeit des Werkstoffs, sondern auch aus der strukturellen Steifigkeit des Bauteils, der Verteilung seiner Merkmale und den Anforderungen an die Maßgenauigkeit. Angesichts der dünnwandigen Beschaffenheit des zylindrischen Hauptkörpers, der Komplexität bestimmter lokaler Strukturen und des Vorhandenseins vielfältiger Merkmale – wie z. B. äußere Zylinderflächen, tiefe Bohrungen, schräge Bohrungen und Präzisionslagerbohrungen – können sich die verschiedenen Bearbeitungsvorgänge leicht gegenseitig beeinflussen.
In der praktischen Fertigung ist es unerlässlich, die Spannverfahren, die Arbeitsabfolge, die Werkzeugauswahl und die Schnittparameter sorgfältig auf der Grundlage der spezifischen strukturellen Eigenschaften jedes einzelnen Merkmals zu planen. Dies ist notwendig, um Probleme wie lokale Verformungen, Werkzeugschwingungen oder Verschiebungen der Bezugspunkte zu vermeiden, die andernfalls die endgültige Maßgenauigkeit beeinträchtigen könnten.
Bearbeitung und Verformungskontrolle dünnwandiger zylindrischer Bauteile
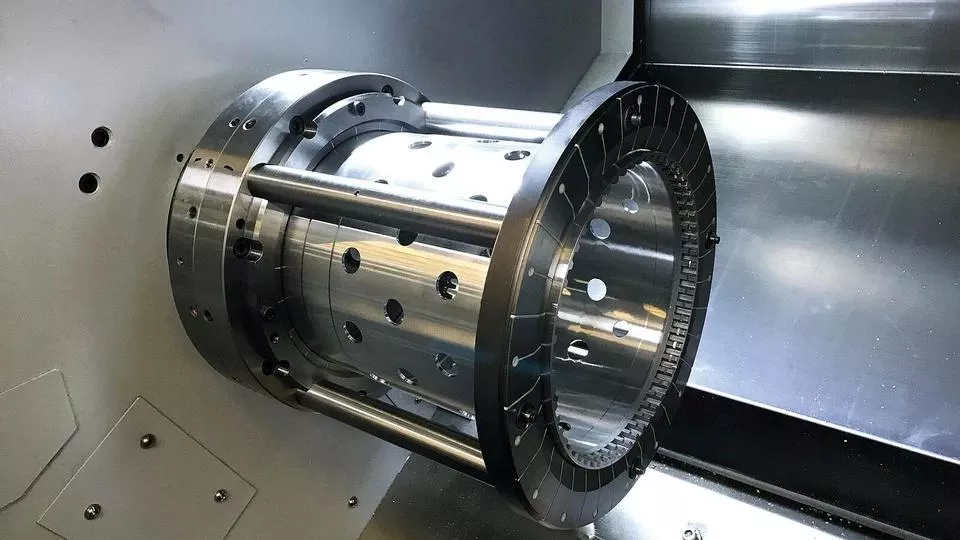
Dünnwandige Strukturen sind ein charakteristisches Merkmal von Präzisionszylinderbauteilen in der Luft- und Raumfahrtindustrie. Um den Anforderungen an Leichtbau und strukturelle Festigkeit gerecht zu werden, weisen diese Bauteile häufig dünne Wände auf; aufgrund ihrer begrenzten Querschnittssteifigkeit sind sie jedoch während der Bearbeitung sehr anfällig für Verformungen.
Zu den wichtigsten Einflussfaktoren zählen:
Durch Spannkräfte verursachte Verformung: Beim Drehen oder Fräsen müssen dünnwandige zylindrische Bauteile mithilfe von Spannvorrichtungen positioniert und fixiert werden. Eine zu hohe Spannkraft oder eine ungleichmäßige Kraftverteilung kann zu lokaler Druckverformung oder Ovalität (Unrundheit) führen. Darüber hinaus kann es nach dem Lösen der Spannung im Anschluss an die Bearbeitung zu einem Maßrückfederungseffekt kommen.
Durch Schnittkräfte verursachte Verformung: Dünnwandige Profile weisen eine geringe Widerstandsfähigkeit gegenüber Schnittkräften auf. Wenn das Werkzeug in das Werkstück eingreift, können die Schnittkräfte zu einer elastischen Verformung der Struktur führen. Dies führt zu einer Abweichung zwischen der tatsächlichen Schnitttiefe und dem vorgesehenen Wert, wodurch die Wandstärke und die Endmaße beeinflusst werden.
Durch die Schnittwärme verursachte Verformung: Ein Temperaturanstieg im Schneidbereich kann zu einer lokalen thermischen Ausdehnung führen. Eine ungleichmäßige Temperaturverteilung in verschiedenen Bereichen des Bauteils führt häufig zu thermischen Verformungen, die die Genauigkeit von Außendurchmessern, Innenbohrungen und anderen kritischen Maßen beeinträchtigen können.
Daher erfordert die Bearbeitung dünnwandiger zylindrischer Bauteile eine sorgfältige Berücksichtigung von Spannkräften, Schnittkräften und Wärmeverteilung. Das Risiko einer Verformung während des Bearbeitungsprozesses lässt sich durch die Optimierung der Aufspannpunkte, den Einsatz einer mehrstufigen Bearbeitungsstrategie, die angemessene Festlegung der Bearbeitungszugaben und die strenge Kontrolle der Parameter in den Endbearbeitungsschritten minimieren.
Merkmale der präzisen Außenbearbeitung von Zylindern
Die Außenfläche eines zylindrischen Bauteils dient in der Regel der Positionierung, Montage oder dem Zusammenstecken; daher gelten für sie strenge Anforderungen hinsichtlich Durchmesser, Rundheit und Oberflächenrauheit.
Bei dem hier behandelten Bauteil beträgt die Toleranzzone für den Außendurchmesser am Endabschnitt lediglich 0,022 mm, während die entsprechende Wandstärke etwa 2,81 mm beträgt. Diese Kombination aus engen Maßtoleranzen und dünnwandiger Geometrie stellt bei der Bearbeitung von Außenzylindern erhebliche verfahrenstechnische Herausforderungen dar.
Erstens neigen dünnwandige Abschnitte sowohl beim Einspannen als auch beim Zerspanen zu radialer Verformung. Eine zu hohe Spannkraft kann zu Ungleichmäßigkeiten am bearbeiteten Außendurchmesser führen, während eine unzureichende Werkstücksteifigkeit während der Zerspanung Vibrationen und lokale Maßabweichungen zur Folge haben kann.
Zweitens können Faktoren wie Werkzeugverschleiß, Schnitttemperatur und die thermische Stabilität der Werkzeugmaschine den endgültigen Außendurchmesser beeinflussen. Bei der Bearbeitung von hochfestem legiertem Stahl kann der Werkzeugverschleiß die tatsächlichen Schnittbedingungen verändern, was es schwierig macht, während der gesamten Serienfertigung eine gleichbleibende Maßgenauigkeit zu gewährleisten.
Daher erfordert die präzise Außenbearbeitung von Zylindern einen ganzheitlichen Ansatz, der die Werkstückaufspannung, den Werkzeugzustand, die Schnittparameter und das Bearbeitungsaufmaß berücksichtigt. Darüber hinaus ist eine Maßprüfung nach der Bearbeitung unerlässlich, um sicherzustellen, dass Durchmesser und Rundheit den vorgegebenen Anforderungen entsprechen.
Merkmale der Innenbearbeitung von Tiefbohrungen
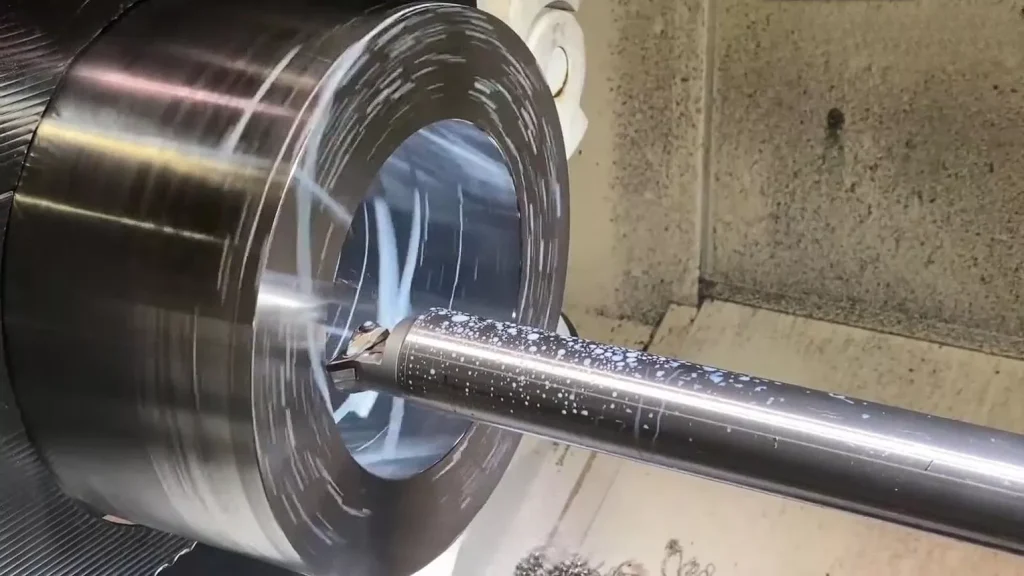
Die größten Schwierigkeiten bei der Tieflochbearbeitung sind der lange Werkzeugüberhang, der geschlossene Zerspanungsbereich sowie die relativ eingeschränkten Bedingungen für den Spanabtransport und die Kühlmittelzufuhr. Bei zylindrischen Präzisionsbauteilen für die Luft- und Raumfahrt muss die Bohrung nicht nur die Durchmesservorgaben erfüllen, sondern unter Umständen auch eine strenge Konzentrizität zum Außendurchmesser aufweisen.
Im ursprünglichen Fall beträgt die Bohrungstiefe 287,5 mm, wobei die Toleranz des Bohrungsdurchmessers, eine Konzentrizität von 0,04 mm und eine Zylindrizität von 0,02 mm eingehalten werden müssen. Das bedeutet, dass der Prozess nicht nur den Bohrungsdurchmesser sicherstellen, sondern auch die Achsenabweichung und Formänderungen der Bohrungswand über die gesamte Bohrungslänge hinweg kontrollieren muss.
Bei der Tieflochbearbeitung treten vor allem folgende Probleme auf:
- Unzureichende Werkzeugsteifigkeit: Bei einem großen Werkzeugüberhang neigt das Werkzeug unter den Schnittkräften zum Verbiegen und zu Vibrationen.
- Schwieriger Spanabtransport: Die Späne lassen sich nicht ohne Weiteres rechtzeitig abtransportieren, was zu Nachschneiden, Werkzeugverschleiß und Kratzern an der Bohrungswand führen kann.
- Eingeschränkte Kühlung: Das Kühlmittel kann das Innere eines tiefen Bohrlochs nur schwer vollständig erreichen, was zu einem Anstieg der Schnitttemperatur führen kann.
- Abweichung der Bohrungsachse: Ungleichmäßige Schnittkräfte, anfängliche Positionierungsfehler und ungleichmäßige Aufmaße können dazu führen, dass die Bohrungsachse von ihrer vorgesehenen Position abweicht.
- Schwierige Maßprüfung: Herkömmliche Messverfahren können die Zylindrizität und die Achsenabweichung über die gesamte Tiefe der Bohrung nicht vollständig erfassen.
Um diese Probleme zu lösen, sollte unter Berücksichtigung von Bohrdurchmesser, Bohrtiefe und Materialbeschaffenheit ein geeignetes Bohr- oder Tieflochbohrverfahren ausgewählt werden, wobei besonders auf die Steifigkeit des Werkzeugs, den Spanabfuhrweg, die Kühlbedingungen und die Stabilität der Bearbeitungsbezugspunkte zu achten ist.
Merkmale der Bearbeitung von 45°-Schrägbohrungen
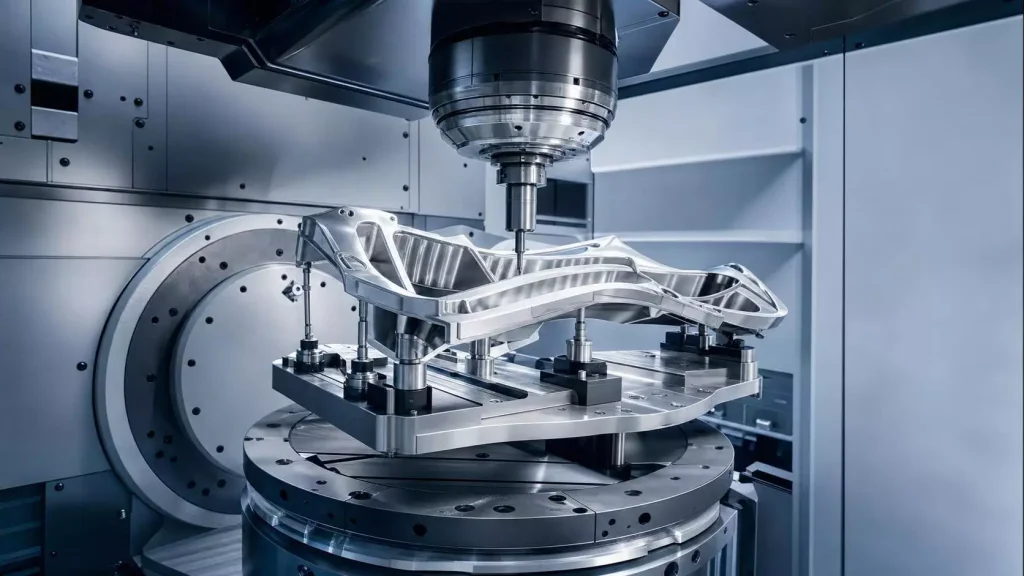
Im Gegensatz zu herkömmlichen Lochmustern, die entlang der Zylinderachse angeordnet sind, wird ein schräges Loch in einem Winkel zur Hauptachse des Werkstücks gefräst. Dies stellt höhere Anforderungen an die Maschinenpositionierung, die Zugänglichkeit für das Werkzeug und den Bearbeitungsraum.
Im vorliegenden Fall befindet sich die schräge Bohrung an einer lokalen Nase des Werkstücks in einem Winkel von 45° zur Zylinderachse. Da die Nase von anderen Strukturen umgeben ist, können herkömmliche Werkzeuge und Spannvorrichtungen das Werkstück behindern, weshalb die Bearbeitungsausrichtung und die Werkzeugüberhanglänge sorgfältig berücksichtigt werden müssen.
Zu den wichtigsten prozesstechnischen Schwierigkeiten zählen:
- Winkelpositioniergenauigkeit: Die Winkelbeziehung zwischen der Achse der schrägen Bohrung und den Bezugspunkten des Werkstücks muss genau bestimmt werden. Positionierungsfehler wirken sich nicht nur auf den Neigungswinkel der Bohrung aus, sondern können auch zu einer Verschiebung der Bohrungsposition führen.
- Werkzeugüberhang und Steifigkeit: Aufgrund des begrenzten Bearbeitungsraums muss das Werkzeug möglicherweise mit großem Überhang eingesetzt werden. Ein größerer Überhang verringert die Steifigkeit des Werkzeugsystems und führt leicht zu Schwingungen und Abweichungen des Bohrungsdurchmessers.
- Werkzeugkollision: Die Vorsprünge um die schräge Bohrung herum, das Zylinderprofil und die Aufspannvorrichtung können die Bewegung des Werkzeugs einschränken. Bei der Prozessplanung sollte geprüft werden, ob es zu Kollisionen zwischen Werkzeug, Werkstück und Aufspannvorrichtung kommt.
- Schema zur mehrachsigen Bearbeitung und Positionierung: Je nach Teilaufbau kann eine 4- oder 5-achsige CNC-Bearbeitung oder eine spezielle Winkelaufspannung verwendet werden, um die Werkzeugachse in einer geeigneten Position relativ zur zu bearbeitenden Bohrung zu halten. Das konkrete Vorgehen sollte anhand der Bohrungsposition, der Werkzeuglänge und des Verfahrbereichs der Maschine festgelegt werden.
Merkmale der Präzisionsbearbeitung von Lagerbohrungen
Eine Lagerbohrung ist in der Regel ein Präzisionsmerkmal mit hohen Anforderungen an die Passung. Ihr Durchmesser, ihre Rundheit, ihre Zylindrizität und ihre Lagegenauigkeit wirken sich unmittelbar auf die anschließende Lagermontage und den Betriebszustand aus.
Bei dem hier behandelten zylindrischen Bauteil befindet sich die Lagerbohrung an einer lokalen Auskragung. Aufgrund der Form des Bauteils und der Bearbeitungsrichtung kann sie nur von der linken Stirnseite des Bauteils aus bearbeitet werden. Dieser einseitige Zugang erfordert einen langen Überhang des Werkzeugs, was zudem das Risiko von Schwingungen und Durchbiegungen während der Bearbeitung erhöht.
Zudem kann der Verbindungsbereich zwischen dem Ansatz und dem Hauptzylinderkörper eine ungleichmäßige Steifigkeit aufweisen, was unter Schnittkräften zu lokalen Verformungen führen kann. Ist die Werkzeugsteifigkeit unzureichend oder ist das Bearbeitungsaufmaß ungleichmäßig verteilt, kann dies ebenfalls zu einem ungleichmäßigen Bohrungsdurchmesser und einer verminderten Oberflächenqualität führen.
Daher muss bei der Bearbeitung von Lagerbohrungen besonders auf Folgendes geachtet werden:
- Bezugspunkte für die Bearbeitung und Positionierungsverfahren.
- Werkzeugüberstandslänge und Systemsteifigkeit.
- Prüfung von Bohrungsdurchmesser, Rundheit und Zylindrizität.
- Positionsbeziehung zwischen der Lagerbohrung und anderen Konstruktionsmerkmalen.
- Maß- und Oberflächenqualitätsprüfung nach der Endbearbeitung.
Bei Lagerbohrungen mit strengen Passungsanforderungen können gegebenenfalls auch Feinbohren, Reiben oder andere geeignete Endbearbeitungsverfahren erforderlich sein, um die in der Zeichnung festgelegte Endgenauigkeit zu erreichen.
Prozesskoordination zwischen mehreren Bearbeitungsmerkmalen
Die oben genannten Bearbeitungsmerkmale sind nicht voneinander unabhängig. So gelten beispielsweise Anforderungen an die Koaxialität zwischen äußeren Zylinderflächen und Innenbohrungen; die Lagebeziehung zwischen einer schrägen Bohrung und einer Lagerbohrung wird durch das gesamte Bezugssystem beeinflusst; und durch die Bearbeitung verursachte Verformungen in dünnwandigen Bereichen können andere Präzisionsmaße verändern.
Bei präzisen zylindrischen Bauteilen für die Luft- und Raumfahrt kann die Optimierung nicht isoliert für einzelne Bearbeitungsschritte erfolgen. Stattdessen muss der gesamte Prozessablauf berücksichtigt werden, um Bezugspunkte, Bearbeitungsreihenfolgen und die Verteilung der Bearbeitungszugaben auf verschiedene Merkmale aufeinander abzustimmen. Besonderes Augenmerk muss auf die Spannungsentlastung nach der Grobbearbeitung, die Wiederherstellung der Bezugspunkte nach der Wärmebehandlung und die Wiederholgenauigkeit der Positionierung bei der Bearbeitung aus unterschiedlichen Ausrichtungen gelegt werden. Durch eine systematische Prozessplanung lässt sich die Anhäufung von Fehlern – wie sie beispielsweise durch Bezugspunktverschiebungen oder wiederholtes Einspannen entstehen – minimieren und somit die Einhaltung der Endmaße und geometrischen Toleranzen sicherstellen.
Besondere Prozessanforderungen für zylindrische Präzisionsbauteile in der Luft- und Raumfahrt
Die Fertigung von zylindrischen Präzisionsbauteilen für die Luft- und Raumfahrt umfasst nicht nur Standardbearbeitungsverfahren – wie CNC-Drehen, Fräsen, Ausbohren und Bohren –, sondern erfordert unter Umständen auch spezielle Verfahren wie Kugelstrahlen, Galvanisieren und Lackieren, um sicherzustellen, dass die Bauteile bestimmte Anforderungen an die Oberflächenbeschaffenheit und die Betriebsleistung erfüllen.
Im Gegensatz zu herkömmlichen mechanischen Bauteilen weisen diese Komponenten häufig mehrere Oberflächenbereiche mit unterschiedlichen Funktionen auf. So müssen beispielsweise bestimmte äußere zylindrische Oberflächen kugelgestrahlt, präzise Innenbohrungen verchromt und andere Bereiche möglicherweise cadmiiert oder lackiert werden. Da jeder Prozess unterschiedliche Behandlungszonen, Betriebsparameter und Oberflächenspezifikationen mit sich bringt, ist es unerlässlich, diese Zonen während des Fertigungsprozesses klar zu definieren und das Zusammenspiel zwischen mechanischer Bearbeitung und Oberflächenbehandlung effektiv zu koordinieren.
Kugelstrahlen
Das Kugelstrahlen ist ein Verfahren zur Oberflächenverfestigung, bei dem mit hoher Geschwindigkeit Kugeln auf die Oberfläche des Werkstücks auftreffen, wodurch eine plastische Verformung der Oberflächenschicht entsteht und Restdruckspannungen gebildet werden. Das Verfahren wird häufig bei Metallbauteilen eingesetzt, an die Anforderungen hinsichtlich der Ermüdungsfestigkeit gestellt werden.
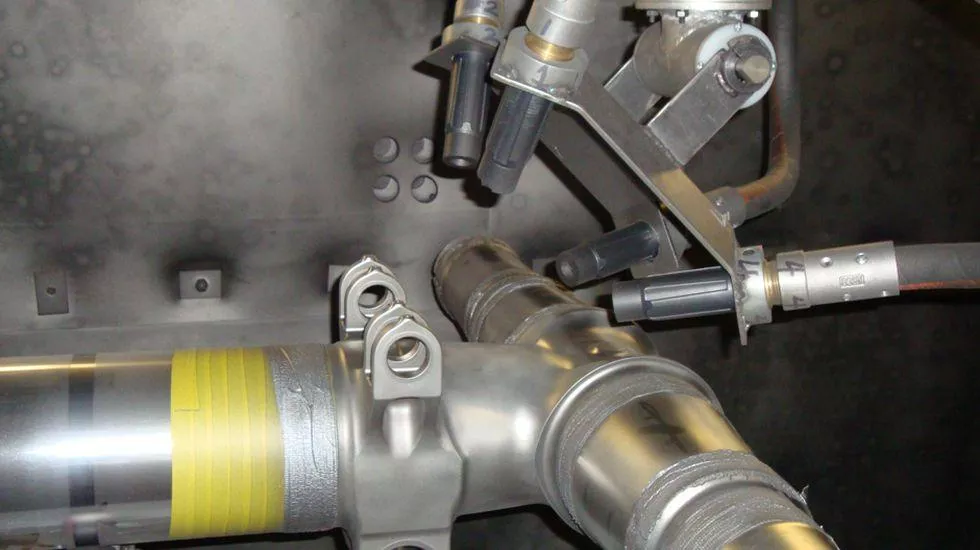
Bei präzisionsgefertigten zylindrischen Bauteilen für die Luft- und Raumfahrt muss das Kugelstrahlen streng auf kontrollierte Bereiche beschränkt werden. Da verschiedene Oberflächen unterschiedliche Funktionen erfüllen, sind nicht alle Bereiche für das Kugelstrahlen geeignet.
Zu den wichtigsten Prozessanforderungen gehören:
- Steuerung des Kugelstrahlbereichs: Geben Sie den Außendurchmesser und alle anderen gemäß der Bauteilzeichnung zu bearbeitenden Oberflächen eindeutig an.
- Schutz unbehandelter Bereiche: Decken Sie passgenaue Flächen, Bohrungen und andere festgelegte Bereiche ab, an denen kein Kugelstrahlen zulässig ist.
- Prozessparameterregelung: Legen Sie die Strahlintensität, die Abdeckung und die Strahlmittelspezifikation auf der Grundlage der Werkstoffeigenschaften, der Bauteilstruktur und der technischen Vorgaben fest.
- Prüfung nach der Behandlung: Überprüfen Sie die Abdeckung durch das Kugelstrahlen und den Zustand der Oberfläche, um eine lokale Überbehandlung oder ausgelassene Stellen zu vermeiden.
Bei dünnwandigen zylindrischen Bauteilen muss zudem der Einfluss des Peening-Verfahrens auf die Formstabilität berücksichtigt werden, damit ungeeignete Parameter keine Maß- oder Formänderungen verursachen.
Verchromung
Das Verchromen ist ein Oberflächenbehandlungsverfahren, bei dem auf elektrochemischem Wege eine Chromschicht auf einer Metalloberfläche aufgebracht wird. Je nach Anwendungszweck kann eine Chromschicht dazu dienen, die Oberflächenhärte, die Verschleißfestigkeit und andere Oberflächeneigenschaften zu verbessern.
Bei dem hier behandelten zylindrischen Bauteil für die Luft- und Raumfahrt muss die angegebene Bohrung verchromt werden, wobei eine Beschichtungsdicke von 20–25 μm erforderlich ist.
Zu den wichtigsten Kontrollpunkten des Prozesses gehören:
- Kontrolle der Schichtdicke: Die Schichtdicke wirkt sich direkt auf den endgültigen Bohrungsdurchmesser aus. Das Bearbeitungsmaß muss daher anhand des Maßes vor der Beschichtung und der Anforderungen der Zeichnung ermittelt werden, um zu vermeiden, dass die Bohrung nach der Beschichtung außerhalb der Toleranz liegt.
- Gleichmäßigkeit der Beschichtung: Da es sich bei einem Bohrloch um eine relativ geschlossene Struktur handelt, müssen beim Galvanisieren die Auswirkungen der Stromverteilung und der Strömung der Galvanisierlösung auf die Gleichmäßigkeit der Beschichtung berücksichtigt werden.
- Vorbereitung der Oberfläche vor der Beschichtung: Die bearbeitete Oberfläche muss vor der Beschichtung ordnungsgemäß gereinigt und vorbehandelt werden, um eine gute Haftung zwischen der Beschichtung und dem Untergrund zu gewährleisten.
- Qualitätsprüfung nach der Beschichtung: Überprüfen Sie die Beschichtungsdicke, die Oberflächenbeschaffenheit und den endgültigen Bohrungsdurchmesser gemäß den Vorgaben der Spezifikation und führen Sie gegebenenfalls weitere Nachbearbeitungsschritte durch.
Bei Präzisionsbohrungen kann die Schichtdicke nicht einfach als einseitige Maßzunahme betrachtet werden. Der endgültige Maßausgleich muss entsprechend der Art der Beschichtung der Bohrung und dem jeweiligen Verfahren festgelegt werden.
Cadmiumbeschichtung
Die Cadmiumbeschichtung ist ein traditionelles Schutzverfahren für Metallteile in der Luft- und Raumfahrt sowie in der Industrie. Sie wird hauptsächlich eingesetzt, um eine gewisse Korrosionsbeständigkeit zu gewährleisten und die Oberflächenanforderungen für bestimmte Montage- und Einsatzumgebungen zu erfüllen.
Im Ausgangsfall sind alle Oberflächen, die nicht zu dem angegebenen verchromten Bereich gehören, kadmierte Bereiche. Diese mehrzonige Oberflächenbehandlung erfordert, dass die Grenzen zwischen den verschiedenen Beschichtungen bereits in der Prozessplanungsphase klar definiert werden.
Zu den wichtigsten Prozessanforderungen gehören:
- Zoneneinteilung: Legen Sie die Grenze zwischen den verchromten und den kadmiumbeschichteten Bereichen klar fest, um eine Beschichtung an den falschen Stellen zu vermeiden.
- Oberflächenabdeckung: Schützen Sie Bereiche, in denen Cadmiumbeschichtungen nicht zulässig sind, wirksam.
- Prozesskoordination: Ordnen Sie die Reihenfolge der Verchromung und der Cadmiumbeschichtung sinnvoll an, um Beschichtungsfehler an den Übergangsbereichen zu vermeiden.
- Qualitätsprüfung: Überprüfen Sie die Beschichtungsabdeckung, die Schichtdicke und die Oberflächenqualität.
Es ist zu beachten, dass Cadmium erhebliche Risiken für die Umwelt und die Gesundheit am Arbeitsplatz birgt. Der Prozess muss von einem qualifizierten Lieferanten mit geeigneten Maßnahmen zur Schadstoffbegrenzung gemäß den geltenden Spezifikationen durchgeführt werden, und es sollte geprüft werden, ob alternative, sicherere Verfahren zur Verfügung stehen.
Malerei
Lackierungen dienen in der Regel dazu, das Erscheinungsbild von Bauteilen zu verbessern, den Oberflächenschutz zu gewährleisten oder bestimmte Anforderungen an die Beschichtungsleistung zu erfüllen. Bei zylindrischen Bauteilen für die Luft- und Raumfahrt mit präzisen Passflächen müssen die lackierten Bereiche streng gemäß der Zeichnung kontrolliert werden.
Die größte Schwierigkeit bei diesem Verfahren besteht darin, die Beschichtungsdicke mit den präzisen Abmessungen in Einklang zu bringen.
Zunächst müssen die Bereiche des Außendurchmessers, in denen Lackiertarbeiten zulässig sind, eindeutig abgegrenzt werden, und Präzisionsflächen, auf denen keine Lackiertarbeiten zulässig sind, müssen abgeklebt werden, um zu verhindern, dass Lack in die Bohrung, in die Passflächen und in andere Funktionsbereiche gelangt.
Zweitens beeinflusst die Schichtdicke die endgültigen Abmessungen des Bauteils. Wenn ein lackierter Bereich an einen Präzisionsaußendurchmesser angrenzt, müssen die Schichtdicke und die Abgrenzungen der Abdeckung im Voraus berücksichtigt werden, um zu verhindern, dass Lackansammlungen die Montage beeinträchtigen.
Abschließend sollte die Beschichtung nach dem Lackieren auf vollständige Deckkraft, Haftung und Oberflächenbeschaffenheit überprüft werden, um sicherzustellen, dass sie den technischen Anforderungen des Bauteils entspricht.
Koordination mehrerer Oberflächenbehandlungen
Wenn ein einzelnes Präzisionsbauteil für die Luft- und Raumfahrt mehrere Behandlungen erfordert, wie beispielsweise Kugelstrahlen, Verchromen, Verkadmieren und Lackieren, wird das Prozessmanagement noch komplexer.
Die verschiedenen Behandlungsverfahren wirken nicht nur nach unterschiedlichen Mechanismen, sondern können auch andere Oberflächenbereiche beeinflussen. So ist beispielsweise eine klare Abgrenzung zwischen verchromten und kadmierten Bereichen erforderlich, lackierte Bereiche müssen vor den Beschichtungsvorgängen geschützt werden, und bei Präzisionsbohrungen müssen die Schichtdicke und der endgültige Bohrungsdurchmesser kontrolliert werden.
Daher sollte sich die Koordination mehrerer Oberflächenbehandlungen auf folgende Aspekte konzentrieren:
| Kontrollelement | Hauptanforderung an den Prozess |
| Behandlungsbereiche | Legen Sie den Umfang und die Grenzen jeder Oberflächenbehandlung fest |
| Abdeckung und Schutz | Schützen Sie Präzisionsoberflächen an Stellen, an denen eine Bearbeitung nicht zulässig ist |
| Prozessablauf | Die Reihenfolge von Kugelstrahlen, Beschichtung und Lackierung koordinieren |
| Maßausgleich | Berücksichtigen Sie den Einfluss von Galvanisierung und Beschichtung auf die Endmaße |
| Endkontrolle | Überprüfen Sie nach der Behandlung die Beschichtungen und kritischen Maße |
Darüber hinaus unterliegt die Oberflächenbehandlung von Bauteilen für die Luft- und Raumfahrt in der Regel spezifischen technischen Vorgaben. Der konkrete Prozessablauf lässt sich nicht allein anhand allgemeiner Erfahrungswerte festlegen, sondern muss anhand der Bauteilzeichnung, der Materialanforderungen, der geltenden Normen und der Prozessfähigkeit des Behandlungsanbieters überprüft werden.
Qualitätsprüfung und Genauigkeitskontrolle
Die Qualitätskontrolle von zylindrischen Präzisionsteilen für die Luft- und Raumfahrt darf sich nicht allein auf die Endkontrolle stützen. Es bedarf eines Plans, der den gesamten Prozess abdeckt und die Teilaufbau, Bezugspunkte, geometrischen Toleranzen sowie Oberflächenbehandlungen berücksichtigt.
Maß- und Geometrieprüfung
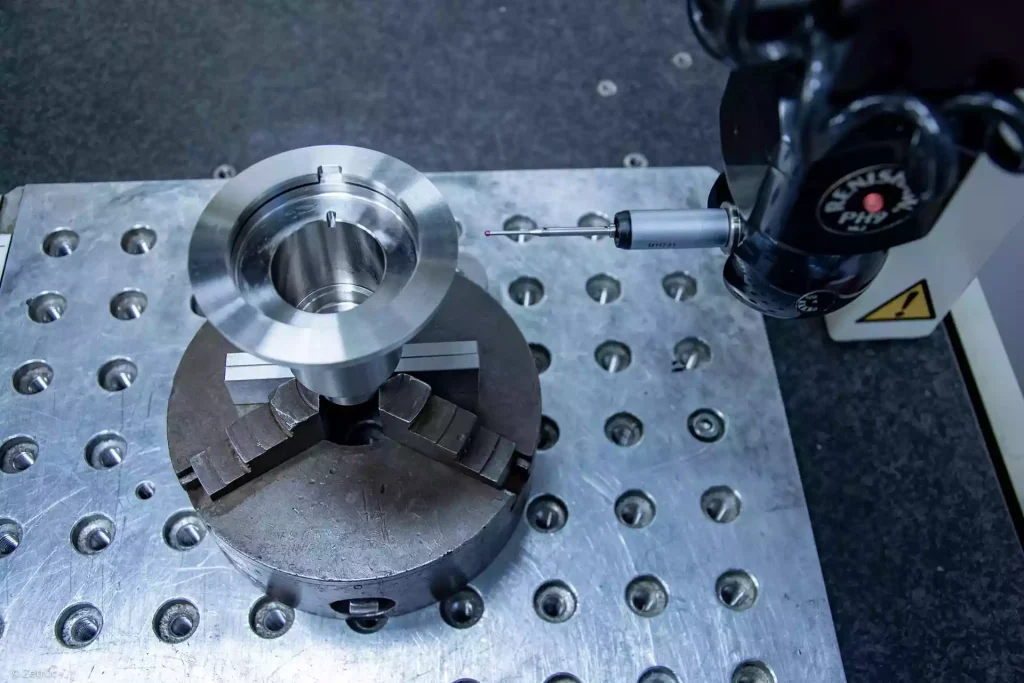
Da das Bauteil dünnwandig ist und eine tiefe Bohrung, eine schräge Bohrung sowie Vorsprünge aufweist, erfordert jedes Merkmal eine eigene Messmethode. Präzise Außendurchmesser lassen sich mit Mikrometern, Komparatoren oder speziellen Vorrichtungen prüfen, wobei die Messkraft so geregelt wird, dass eine Verformung der dünnen Wände vermieden wird. Bei der 287,5 mm tiefen Bohrung reicht eine Messung nur am Bohrungsanfang nicht aus. Ein Innendurchmesser-Komparator, ein Luftmessgerät oder ein Langstangenmesswerkzeug sollte an mehreren axialen Positionen eingesetzt werden, und die Konzentrizität von 0,04 mm sowie die Zylindrizität von 0,02 mm sollten anhand von Mehrabschnittsmessdaten unter Verwendung einer Koordinatenmessmaschine (CMM), eines Rundheitsprüfgeräts oder eines speziellen Messgeräts beurteilt werden. Bei der Lagerbohrung am Ansatz müssen Rundheit, Zylindrizität, Achsenrichtung und Position anhand der Bezugspunkte überprüft werden, und bei der um 45° geneigten Bohrungsachse müssen die räumliche Ausrichtung und Position auf der Koordinatenmessmaschine (CMM) verifiziert werden. Idealerweise werden Außendurchmesser, Stirnfläche und Bohrungen in einem Koordinatensystem der Koordinatenmessmaschine gemessen, um die Übertragung der Bezugspunkte zu bestätigen. Das Verfahren muss mit der Toleranzdefinition in der Zeichnung übereinstimmen, da Konzentrizität, Lage und Zylindrizität unterschiedlich bewertet werden; zudem sollten der Zugang der Messtaster und die Messwege im Voraus geplant werden.
Prüfung der Oberflächenbehandlung
Nach der Behandlung erstreckt sich die Prüfung auf die Beschichtungsqualität und die Endmaße. Verchromte Bohrungen müssen auf Schichtdicke und Bedeckung geprüft und nach der Beschichtung erneut vermessen werden, da das Endmaß auf dem Ergebnis nach der Beschichtung basiert. Bei der Cadmiumbeschichtung und der Lackierung werden Beschichtungsgrad, Schichtdicke, Haftfestigkeit und Begrenzungsflächen geprüft, um sicherzustellen, dass Passflächen, die unbeschichtet bleiben müssen, nicht beeinträchtigt werden. Das Kugelstrahlen wird gemäß der Spezifikation hinsichtlich Beschichtungsgrad, Intensität und behandelter Fläche bewertet, ebenso wie etwaige Maß- oder Formänderungen an dünnen Wänden.
Prozesskontrolle
Die Prüfung sollte an wichtigen Meilensteinen erfolgen und nicht erst am Ende konzentriert werden. Spiel, Bezugspunkte und Verformungen werden nach der Grobbearbeitung überprüft, und Bezugspunkte sowie kritische Maße werden nach der Wärmebehandlung erneut bestätigt, wobei spätere Spielmaße bei Bedarf angepasst werden. Während der Endbearbeitung reduziert ein einheitliches, rückverfolgbares Bezugssystem Fehler durch wiederholtes Einspannen, und Erstmuster- sowie Zwischenprüfungen erkennen Werkzeugverschleiß und Abweichungen beim Einspannen. Nach Oberflächenbehandlungen werden Maße, Toleranzen und Oberflächenqualität erneut geprüft, und die Endkontrolle umfasst alle kritischen Punkte mit Protokollen und Berichten gemäß den Anforderungen des Kunden.
Das Ziel besteht nicht nur darin, zu beurteilen, ob das Endprodukt den Anforderungen entspricht, sondern Fehlerquellen frühzeitig zu erkennen und zu verhindern, dass sich Abweichungen über verschiedene Arbeitsschritte hinweg häufen.
Unterstützung bei der Fertigung komplexer Präzisionsteile durch Xtmade
Xtmade wurde 2024 in Shenzhen, China, gegründet und ist ein nach ISO 9001 zertifizierter Hersteller für kundenspezifische CNC-Präzisionsbearbeitung, der Kunden im Ausland beliefert. Das Unternehmen wurde von einem Kernteam aus fünf Spezialisten unter der Leitung von Ingenieuren mit mehr als 20 Jahren Erfahrung in der Fertigung gegründet und ist mittlerweile auf ein Team von 70 Mitarbeitern angewachsen, das in einer 80.000 sq ft großen Fabrik arbeitet. Wir fertigen kundenspezifische Teile nach den Entwürfen unserer Kunden, vom Prototyp bis zur Serienfertigung, einschließlich komplexer Teile mit engen Toleranzen wie dünnwandige Gehäuse und mehrachsige Bauteile.
Jeder Auftrag beginnt mit einer Prüfung Ihrer Zeichnungen, CAD-Dateien und Spezifikationen. Unsere Ingenieure führen vor der Produktion eine DFM-Analyse durch und planen den Fertigungsprozess, sodass potenzielle Probleme frühzeitig erkannt werden. Anschließend werden die Teile im eigenen Haus bearbeitet und mit Koordinatenmessgeräten (CMM) sowie weiteren Geräten geprüft, wobei Erstmuster-, Zwischen- und Endkontrollen durchgeführt werden.
Was wir bieten:
- CNC-Bearbeitung: 3-Achsen-, 4-Achsen- und 5-Achsen-Präzisionsbearbeitung
- Komplexe Teile: Dünnwandige Strukturen, tiefe Bohrungen, schräge Bohrungen und Präzisionsbohrungen
- Mehrstufige Fertigung: Druckguss, Spritzguss und Blechbearbeitung
- Technischer Support: Zeichnungsprüfung, DFM-Rückmeldung und Angebot
Senden Sie uns Ihre CAD-Zeichnungen, Spezifikationen oder Muster zu, und wir erstellen Ihnen einen Fertigungsplan und ein Angebot.
Fazit
Die Schwierigkeit bei der Fertigung präziser zylindrischer Bauteile für die Luft- und Raumfahrt ergibt sich aus dem Zusammenspiel von komplexer Struktur, Werkstoffeigenschaften, Verformung dünner Wände, Präzisionsbohrungen, geometrischen Toleranzen und speziellen Oberflächenbehandlungen – nicht aus einem einzelnen Arbeitsschritt. Bei hochfesten Stählen wie 35CD4 müssen Bearbeitung, Wärmebehandlung und Oberflächenbehandlung gemeinsam geplant werden, wobei einheitliche Bezugspunkte, eine sichere Einspannung und gezielte Prüfungen erforderlich sind, um die Beziehungen zwischen den Merkmalen zu kontrollieren.
Für einen Hersteller kommt es nicht nur darauf an, einzelne Bauteile zu bearbeiten, sondern auch die Zeichnung zu verstehen, Risiken zu erkennen, Arbeitsabläufe zu koordinieren und die Qualität durch Zwischenkontrollen sicherzustellen.


