
So beheben Sie Verformungen bei der Bearbeitung dünnwandiger Bauteile aus der Aluminiumlegierung 7075: Prozesssteuerung und Spannlösungen von Xtmade
Die Aluminiumlegierung 7075, die wegen ihres hohen Festigkeits-Gewichts-Verhältnisses und ihrer hervorragenden mechanischen Eigenschaften geschätzt wird, findet breite Anwendung in der Luft- und Raumfahrt, im Präzisionsmaschinenbau sowie bei der Herstellung von Hochleistungs-Strukturbauteilen. Bei Bauteilen, die sich durch hohe Materialabtragsraten, dünne Wände und asymmetrische Geometrien auszeichnen, liegt die größte Herausforderung jedoch nicht im Werkstoff selbst, sondern in der Bewältigung von Spannungsabbau, durch die Einspannung verursachten Verformungen und den Auswirkungen der Schnittkräfte während des Bearbeitungsprozesses.
Dies gilt insbesondere für dünnwandige Tragstrukturen, tiefe Hohlräume und offene Geometrien, die durch umfangreichen Materialabtrag entstehen. Selbst wenn der Ausgangsrohling über eine ausreichende Steifigkeit verfügt, nimmt die strukturelle Integrität des Bauteils ab, je weiter sich das Bearbeitungsspiel verringert. Schnittkräfte, Spannkräfte und Eigenspannungen können Verformungen auslösen, wodurch kritische Maße und geometrische Toleranzen außerhalb der vorgegebenen Anforderungen liegen.
Bei der präzisen CNC-Bearbeitung bei Xtmade verlassen wir uns bei der Bearbeitung solcher Bauteile nicht ausschließlich auf Schlichtwerkzeuge oder reduzierte Schnittparameter. Stattdessen setzen wir eine umfassende Steuerungsstrategie um, die die Entlastung des Materials, Bearbeitungsbezugspunkte, Spannverfahren, spezielle Hilfswerkzeuge und optimierte Werkzeugwege umfasst.
Auf der Grundlage unserer Erfahrungen bei der Bearbeitung von Bauteilen aus der Aluminiumlegierung 7075, die sich durch geringe Steifigkeit und dünne Wandstärken auszeichnen, wird in diesem Artikel erläutert, wie wir die Ursachen für Verformungen analysieren und die Bearbeitungsstabilität durch Prozessoptimierung verbessern.
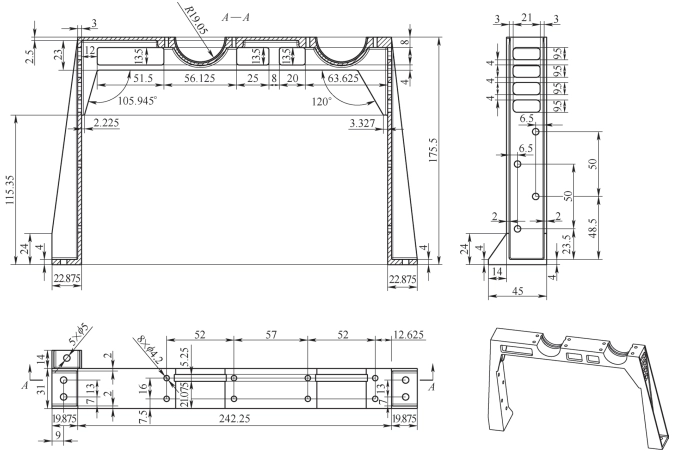
Warum neigen dünnwandige Bauteile aus der Aluminiumlegierung 7075 dazu, sich bei der Bearbeitung zu verformen?
Verformungen an dünnwandigen Bauteilen während der Bearbeitung sind selten auf einen einzigen Faktor zurückzuführen; vielmehr resultieren sie aus dem Zusammenspiel von inneren Materialspannungen, der strukturellen Steifigkeit, den Spannkräften und den Schnittkräften.
Betrachten wir ein Bauteil aus einer 7075-Aluminiumlegierung, das wir bearbeitet haben: Das Teil ist etwa 282 mm lang und 175,5 mm breit, wobei die ursprüngliche Rohteilstärke etwa 31 mm betrug. Nach dem Abtragen einer beträchtlichen Materialmenge beträgt die endgültige Wandstärke an bestimmten Stellen nur noch 2 mm – die Gesamtabtragsrate liegt bei über 95 %.
Das Bauteil weist eine offene Struktur mit Stützbeinen auf beiden Seiten auf. Nach Abschluss der Bearbeitung ist die strukturelle Steifigkeit zwischen diesen Beinen erheblich verringert. Unter diesen Umständen können bereits relativ geringe Schnittkräfte lokale Schwingungen, elastische Verformungen oder ein Maßrückfederung auslösen.
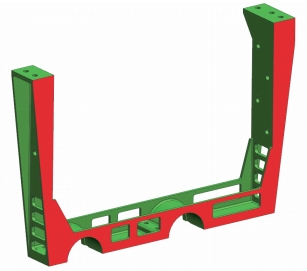
Eine hohe Materialabtragsrate führt zu einer Umverteilung der inneren Spannungen
Beim Walzen, bei der Wärmebehandlung und bei der anschließenden Weiterverarbeitung von Rohlingen aus der Aluminiumlegierung 7075 können bestimmte innere Restspannungen entstehen.
Wenn zur Herstellung eines Bauteils mehr als 95 % des Ausgangsmaterials abgetragen werden müssen, wird der ursprüngliche Spannungsgleichgewichtszustand durch den fortschreitenden Materialabtrag gestört. Dies ist besonders relevant bei der Bearbeitung von Bauteilen mit großen Hohlräumen, tiefen Nuten oder dünnwandigen Strukturen; da die abgetragene Materialmenge und die daraus resultierenden Änderungen der strukturellen Steifigkeit je nach Bereich variieren, kommt es häufig zu einer lokalen Spannungsverlagerung.
Wird ein Bauteil direkt aus dem Rohling auf seine Endmaße bearbeitet, können sich während des gesamten Prozesses nach und nach innere Spannungen lösen – was sich in einem Verziehen der Wände, einer Ausdehnung oder Schrumpfung der Stützstreben oder allgemeinen Maßänderungen am fertigen Bauteil äußert. Bei dünnwandigen Bauteilen, die eine hohe Materialabtragsrate erfordern, ist es vorzuziehen, einen mehrstufigen Ansatz zu verfolgen – der die Grobbearbeitung, das Einhalten von Bearbeitungszugaben und Zwischenalterungsbehandlungen kombiniert –, anstatt zu versuchen, das gesamte überschüssige Material in einem einzigen Arbeitsgang zu entfernen.
Dünnwandige Strukturen weisen keine ausreichende Steifigkeit auf und sind sehr anfällig für den Einfluss von Schnittkräften.
Die Biegesteifigkeit einer dünnwandigen Konstruktion hängt eng mit ihrer Wandstärke zusammen. Mit abnehmender Wandstärke nimmt die Fähigkeit des Bauteils, Scherkräften standzuhalten, rapide ab.
So kann beispielsweise eine Struktur mit einer endgültigen Wandstärke von nur 2 mm während der Schruppbearbeitung noch eine ausreichende Gesamtstabilität aufweisen; wird jedoch Material im Inneren abgetragen und entstehen Öffnungen in den tragenden Strukturen auf beiden Seiten, wird die ursprüngliche starre Stabilität beeinträchtigt, wodurch das Bauteil anfälliger für elastische Verformungen wird.
Wenn das Schneidwerkzeug eine erhebliche seitliche Kraft auf eine dünne Wand ausübt, kann sich das Bauteil während der Bearbeitung verschieben oder in Schwingungen geraten. Selbst wenn das Werkstück nach dem Zurückziehen des Werkzeugs seine ursprüngliche Form teilweise wieder annimmt, kann die während des Zerspanungsvorgangs aufgetretene elastische Verformung dennoch zu Maßabweichungen führen.
Genau aus diesem Grund lassen sich die Bearbeitungsparameter, die für Standardteile aus Aluminiumlegierungen verwendet werden, nicht direkt auf dünnwandige Bauteile übertragen. Faktoren wie Werkzeugauswahl, Schnittrichtung, Schnitttiefe und die Kontinuität der Werkzeugbahn müssen entsprechend den spezifischen Stützbedingungen des Bauteils angepasst werden.
Herkömmliche Spannverfahren können zusätzliche Verformungen verursachen
Bei baulich schwachen oder wenig steifen Bauteilen kann der Spannvorgang selbst zu einer Verformungsquelle werden.
Durch das Aufbringen einer erheblichen Spannkraft – beispielsweise mittels eines Schraubstocks oder von Spannzwingen – auf dünnwandige Bereiche kann ein Werkstück im gespannten Zustand in eine bestimmte Form gebracht werden. Auch wenn die Maße während der Bearbeitung scheinbar den Vorgaben entsprechen, kommt es nach dem Lösen der Spannkraft zu einem elastischen Rückfederungseffekt, wodurch sich die endgültige Geometrie des Werkstücks verändert.
Wenn dünnwandige Teile zudem mehrfach gedreht oder neu positioniert werden müssen, kann das Fehlen eines einheitlichen Bezugspunkts über alle Arbeitsschritte hinweg leicht zu Positionierungsfehlern führen. Dies beeinträchtigt wiederum die Maßbeziehungen zwischen Merkmalen auf gegenüberliegenden Seiten, Befestigungsflächen und kritischen Bohrungspositionen.
Bei der Entwicklung einer Bearbeitungsstrategie für dünnwandige Bauteile müssen zwei zentrale Herausforderungen bewältigt werden: die Minimierung der durch die Einspannung verursachten erzwungenen Verformung und die Gewährleistung einer konsistenten Positionierung über mehrere Aufspannvorgänge hinweg.
Vom Schruppen bis zum Schlichten: Schrittweiser Abbau innerer Spannungen in einer 7075-Aluminiumlegierung
Bei Bauteilen aus der Aluminiumlegierung 7075, die hohe Materialabtragsraten erfordern, kombinieren wir das Schruppen und Schlichten nicht zu einem einzigen, durchgehenden Arbeitsgang. Stattdessen bauen wir die inneren Spannungen schrittweise ab, abgestimmt auf die strukturelle Entwicklung des Bauteils. Bei der Bearbeitung der oben genannten dünnwandigen Bauteile haben wir eine Strategie angewendet, die aus drei unterschiedlichen Schruppstufen besteht, zwischen denen jeweils eine Zwischenalterungsbehandlung stattfindet.
Vorbearbeitung: Schaffung einer Grundlage für die gesamte Bearbeitung
Der erste Schritt besteht in einer gleichmäßigen Grobbearbeitung des Werkstückrohlings, wobei vorrangig der Großteil des überschüssigen Materials abgetragen wird, während eine Aufmaß von etwa 3 mm für die nachfolgenden Bearbeitungsschritte verbleibt.
In dieser Phase geht es in erster Linie nicht darum, die Materialabtragsrate zu maximieren, sondern vielmehr darum, die Menge des abgetragenen Materials in den verschiedenen Bereichen zu kontrollieren und sicherzustellen, dass keine einzelne Seite oder kein lokaler Abschnitt vorzeitig seine strukturelle Stabilität verliert.
Nach Abschluss der Grobbearbeitung wird eine erste Alterungsbehandlung durchgeführt. Dadurch können sich die inneren Spannungen, die während des Bearbeitungsprozesses allmählich abgebaut wurden, weiter stabilisieren, wodurch eine stabilere Grundlage für die nachfolgenden Bearbeitungsschritte geschaffen wird.
Zweite Grobbearbeitung: Weiterer Materialabtrag und Steuerung der Strukturveränderung
Nach der ersten Auslagerungsbehandlung wird das Bauteil für eine zweite Grobbearbeitungsstufe erneut eingespannt, wobei der Schwerpunkt auf den Haupthohlräumen und den tragenden Bereichen liegt und das verbleibende Bearbeitungsspiel auf etwa 2 mm begrenzt wird.
Je mehr Material abgetragen wird, desto stärker verändert sich die lokale Steifigkeit des Werkstücks. Daher erfordert diese Phase nicht nur die Kontrolle der Schnittkräfte, sondern auch die sorgfältige Berücksichtigung der beim Einspannen wirkenden Kräfte.
Die Spannverfahren werden entsprechend den Auflagepunkten des Werkstücks angepasst, um zu vermeiden, dass zur Fixierung übermäßige äußere Kräfte aufgewendet werden müssen. Bei Spannpositionen, die ein bestimmtes Drehmoment erfordern, kommen Drehmomentschlüssel zum Einsatz, um eine gleichbleibende Spannung zu gewährleisten und Abweichungen durch manuelle Bedienung zu minimieren.
Sobald die zweite Grobbearbeitungsstufe abgeschlossen ist, wird das Bauteil einer weiteren Alterungsbehandlung unterzogen.
Dritte Grobbearbeitung: Schaffung stabiler Bedingungen für die Feinbearbeitung
Nach den ersten beiden Arbeitsgängen zum Materialabtrag und zum Spannungsabbau folgt eine dritte Phase der gleichmäßigen Grobbearbeitung, bei der das Bearbeitungszugabe weiter auf etwa 1 mm reduziert wird.
In dieser Phase ähnelt das Bauteil bereits stark seiner endgültigen Form, wobei Unterschiede in der lokalen Wandstärke und in den Stützbereichen deutlicher hervortreten. Wir vermeiden es, den Materialabtrag auf einen einzelnen Bereich zu konzentrieren, und streben stattdessen einen ausgeglichenen Zustand der inneren Spannungen im gesamten Bauteil an.
Sobald die dritte Grobbearbeitungsstufe abgeschlossen ist, wird eine Zwischenalterungsbehandlung angesetzt.
Es ist zu betonen, dass diese Zwischenalterungsbehandlung nicht lediglich ein zusätzlicher Prozessschritt ist, sondern dazu dient, Maßänderungen während der anschließenden Fertigbearbeitung zu minimieren – Änderungen, die andernfalls durch die Umverteilung von Restspannungen entstehen würden. Die konkrete Behandlungsmethode, die Temperatur und die Haltezeit werden auf der Grundlage des Materialzustands, der Anforderungen an die Wärmebehandlung und der technischen Spezifikationen des Bauteils festgelegt.
Optimierung von Spannverfahren: Verringerung der durch das Spannen verursachten Verformung bei dünnwandigen Bauteilen
Nach Abschluss der mehrstufigen Grobbearbeitung besteht die nächste Herausforderung in der Festspannstrategie für den Schlichtvorgang.
Bei dünnwandigen Bauteilen mit schrägen Seitenkanten und einer offenen Struktur führt die herkömmliche Klemmung mittels Druckplatten häufig zu lokalen Spannungskonzentrationen. Angesichts der relativ geringen Steifigkeit der beidseitigen Stützbeine kann bereits die geringste Ungleichmäßigkeit der Klemmkraft die präzise Positionierung und die geometrische Integrität des Bauteils beeinträchtigen.
Unser Ansatz besteht darin, die effektive Auflagefläche zu maximieren, die dem Bauteil eigenen strukturellen Merkmale für die Positionierung zu nutzen und die mechanische Klemmkraft, die direkt auf die dünnwandigen Abschnitte wirkt, zu minimieren.
Befestigung von Bauteilen durch Kleben
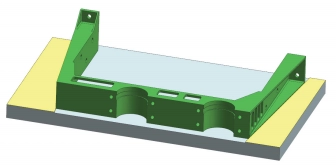
Bei der Endbearbeitung der ersten Seite dient die vorgesehene Befestigungsfläche des Teils als Bezugspunkt, und das Werkstück wird auf einer speziellen Aufspannplatte befestigt.
Im Gegensatz zur herkömmlichen mechanischen Klemmung – bei der Druckplatten zum Einsatz kommen – wird bei diesem Verfahren der Klebstoff “302” als zusätzliche Befestigungsmethode verwendet, wodurch die direkte Einwirkung von Klemmkräften auf die dünnwandige Struktur minimiert wird.
Zunächst werden auf der Grundlage der tatsächlichen Geometrie und Ausrichtung des Werkstücks V-förmige Positionierungsmerkmale in die Spannplatte eingearbeitet. Diese Merkmale, die etwa 1 mm hoch sind, greifen in die schrägen Kanten auf beiden Seiten des Werkstücks ein und gewährleisten so eine stabile, präzise Ausrichtung.
Während der Einrichtung werden die abgeschrägten Kanten des Werkstücks vollständig an die V-förmigen Positionierflächen der Halterung angelegt; anschließend wird das Werkstück durch Auftragen von Klebstoff entlang der Kontaktflächen zwischen dem Werkstück und der Halterung fixiert.
Durch die Kombination von V-förmigen Positionierungselementen mit einer Klebeverbindung wird die Bewegung des Werkstücks in mehrere Richtungen eingeschränkt, während der erhebliche punktuelle Druck – der häufig mit herkömmlichen Spannverfahren einhergeht – in den dünnwandigen Bereichen vermieden wird.
Es ist zu beachten, dass die Verwendung von Klebeverbindungen zur Werkstückspannung nicht bedeutet, dass mechanische Kräfte außer Acht gelassen werden können. Faktoren wie die Kontaktfläche zwischen Werkstück und Spannvorrichtung, der Zustand der Klebeschicht, die Aushärtungszeit des Klebstoffs und die bei nachfolgenden Bearbeitungsvorgängen auftretenden Belastungen müssen im Vorfeld bewertet werden. Bei Verfahren mit hohen Schnittkräften muss zudem sichergestellt werden, dass die Haftfestigkeit den Anforderungen entspricht.
Bearbeitung nach der Neuausrichtung: Beibehaltung eines einheitlichen Bezugspunkts
Sobald die erste Seite bearbeitet wurde, muss das Werkstück gewendet werden, damit die gegenüberliegende Seite bearbeitet werden kann.
Der Schwerpunkt in dieser Phase liegt darauf, die Konsistenz des für die Positionierung bei aufeinanderfolgenden Arbeitsschritten verwendeten Bezugspunkts sicherzustellen. Da alle sechs Außenflächen des Werkstücks bearbeitet werden müssen, muss die Bezugspunktbeziehung bei jeder Neuausrichtung klar definiert sein; dadurch wird die Anhäufung von Maßfehlern verhindert, die andernfalls durch wiederholtes Neupositionieren entstehen könnten.
Unter Anwendung einer Positionierungsstrategie, die der für die erste Seite verwendeten entspricht, bearbeiten wir die zweite Seite – und vervollständigen so das Außenprofil, die Befestigungsflächen und die Gesamtdicke des Werkstücks.
Nach Abschluss dieses Schritts entsprechen die Außenabmessungen des Bauteils den Konstruktionsvorgaben. Die verbleibenden Arbeiten konzentrieren sich in erster Linie auf die Präzisionsbearbeitung von Innenhohlräumen und dünnwandigen Strukturen.
Entwicklung spezieller, geteiltem Aufspannvorrichtungen zur Verbesserung der Stabilität bei der Bearbeitung innerer Hohlräume
Sobald das Außenprofil eines Bauteils bearbeitet wurde, wird die Bearbeitung seines Innenraums zu einem der entscheidenden Schritte im gesamten Fertigungsprozess.
Zu diesem Zeitpunkt ist der Großteil des Materials bereits abgetragen, sodass die dünnwandigen Bereiche nur noch über eine sehr begrenzte strukturelle Steifigkeit verfügen. Wenn man sich bei der Fixierung des Werkstücks ausschließlich auf Standardspannvorrichtungen verlässt, kann es während der Bearbeitung leicht zu lokalen Schwingungen oder strukturellen Verformungen kommen. Daher ist es notwendig, spezielle Stützvorrichtungen zu konstruieren, die speziell für die Endbearbeitung des Innenhohlraums ausgelegt sind.
Warum sollte man eine modulare (geteilte) Leuchtenkonstruktion verwenden?
Bei großen, dünnwandigen Bauteilen würde die Konstruktion der gesamten Aufspannvorrichtung als eine einzige, integrierte Einheit nicht nur einen erheblichen Materialaufwand erfordern, sondern auch sowohl die Bearbeitungskosten als auch den Zeitaufwand für die Herstellung der Vorrichtung erhöhen.
Wir haben uns für einen modularen Aufbau entschieden und die Haltevorrichtung für den Innenhohlraum in drei separate Komponenten unterteilt. Diese drei Teile sind so konfiguriert, dass sie sich an die Außengeometrie, die Grundstruktur und die Seitenprofile des Bauteils anpassen – wodurch die erforderliche Auflagefläche gewährleistet wird und gleichzeitig die Fertigung, die Montage sowie die spätere Justierung der Haltevorrichtung vereinfacht werden.
Auslegung von Sicherheitsabständen auf der Grundlage der tatsächlichen Bauteilabmessungen
Da die Außenmaße der Teile bereits gemäß den Konstruktionsvorgaben bearbeitet wurden, können die Innenmaße der Vorrichtung nicht ausschließlich auf den theoretischen Maßen der Teile basieren.
Bei der Konstruktion unserer Spannvorrichtungen orientieren wir uns an der tatsächlichen Außengeometrie der Teile und sehen dabei ein Spiel von etwa 0,06–0,10 mm pro Seite vor. Dadurch wird sichergestellt, dass die Teile reibungslos eingelegt werden können und gleichzeitig ein vollständiger Kontakt zwischen den Seiten- und Bodenflächen der Teile und den entsprechenden Auflageflächen gewährleistet ist.
Ist das Spiel der Spannvorrichtung zu groß, können sich die Teile unter dem Einfluss der Schnittkräfte dennoch verschieben; ist das Spiel hingegen zu klein, kann es zu Montageproblemen kommen, die unerwünschte Spannungen verursachen. Bei der Konstruktion der Spannvorrichtung müssen nicht nur die Abmessungen berücksichtigt werden, sondern auch die einfache Montage, die Auflagefläche der Stützen und die tatsächlichen Schnittkräfte.
Lokale Verstärkung schwacher Stellen
Bei dünnwandigen Bauteilen gewährleistet eine durchgehende Abstützung nicht unbedingt eine ausreichende Steifigkeit in jedem einzelnen Bereich.
In solchen Bereichen sind Bohrungen mit geringer struktureller Steifigkeit besonders anfällig für Verformungen und Schwingungen. Fehlt in diesen Bereichen während der Bearbeitung eine wirksame Abstützung, können die vom Werkzeug ausgeübten Schnittkräfte lokale Schwingungen auslösen, die die Qualität der bearbeiteten Oberfläche und die Maßhaltigkeit beeinträchtigen.
Um dem entgegenzuwirken, ermitteln wir bereits in der Phase der Spannvorrichtungsauslegung und der Bearbeitungsvorbereitung Schwachstellen und integrieren auf die jeweilige Struktur zugeschnittene Zusatzstützen.
Bei der oben genannten Bearbeitungsstrategie können bestimmte Bohrungen vorübergehend mit geeigneten Füllmaterialien – wie formbarer Knetmasse oder feuerfester Dichtmasse – oder durch den Einsatz improvisierter Füllstoffe, beispielsweise eines feuchten Handtuchs, das nach dem Einweichen festgezurrt wird, verstärkt werden. Dies trägt dazu bei, lokale Schwingungen zu dämpfen.
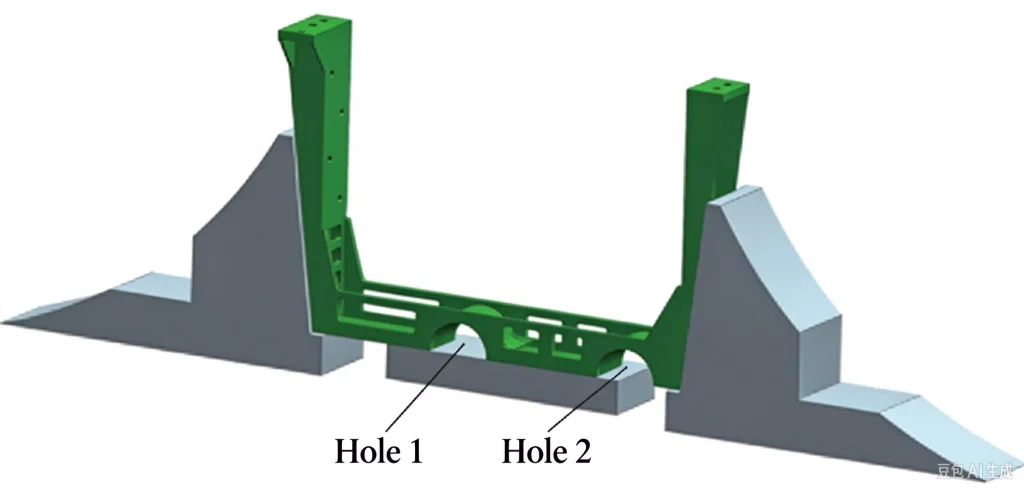
Solche Stützvorrichtungen müssen unter Berücksichtigung verschiedener Faktoren wie Material, Schneidflüssigkeit, Bewegungsbereich des Werkzeugs und Spanabfuhrbedingungen bewertet werden; sie dürfen weder den normalen Betrieb des Werkzeugs beeinträchtigen noch dazu führen, dass Füllmaterial in den Bearbeitungsbereich gelangt.
Durch die Kombination von modularen Spannvorrichtungen mit punktuellen Zusatzstützen lässt sich die allgemeine Bearbeitungsstabilität dünnwandiger Bauteile in den Endphasen verbessern, ohne dass dabei übermäßige Spannkräfte erforderlich sind.
Optimierung von CNC-Werkzeugwegen zur Verringerung von Verformungen durch Schnittkräfte
Selbst wenn die Spannvorrichtung ausreichenden Halt bietet, kann ein schlecht konzipierter Werkzeugweg dennoch dazu führen, dass dünnwandige Strukturen aufgrund der Schnittkräfte in Schwingungen geraten oder sich elastisch verformen.
Sobald die Spannstrategie feststeht, ist es daher unerlässlich, die für die Bearbeitung innerer Hohlräume verwendeten Werkzeugwege gezielt zu optimieren.
Bei solchen Bauteilen mit geringer struktureller Steifigkeit liegt der Schwerpunkt der Werkzeugwegplanung nicht nur darauf, die Bearbeitungszeit zu verkürzen, sondern auch darauf, einen möglichst gleichmäßigen Zerspanungsprozess zu gewährleisten und plötzliche Schwankungen der Schnittkräfte zu vermeiden.
Hingabe-Werkzeugwege entlang der Länge des Werkstücks priorisieren
Bei der Bearbeitung von Innenhohlräumen empfiehlt es sich, eine hin- und hergehende Zerspanungsstrategie anzuwenden, die auf die Länge des Werkstücks ausgerichtet ist, um so unnötige seitliche Bewegungen zu minimieren.
Das vorrangige Ziel besteht darin, eine relativ gleichbleibende Richtung der Hauptschneidkräfte aufrechtzuerhalten, um häufige Änderungen der Kraftrichtung zu vermeiden und das Risiko zu verringern, dass dünnwandige Bauteile wechselnden Belastungen ausgesetzt sind.
Natürlich muss die konkrete Richtung des Werkzeugwegs unter Berücksichtigung von Faktoren wie den Stützpunkten des Bauteils, der Wandstärkenverteilung und der Einstichrichtung des Werkzeugs festgelegt werden; man sollte nicht davon ausgehen, dass eine einzige, einheitliche Bearbeitungsrichtung für alle dünnwandigen Bauteile geeignet ist.
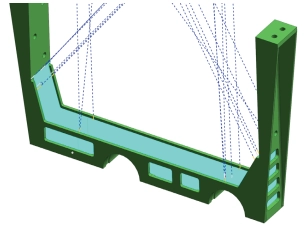
Reduzierung scharfer Kurven in Werkzeugwegen und plötzlicher Schwankungen der Schnittbelastung
Wenn ein Schneidwerkzeug an Ecken häufig die Richtung wechselt, kann es zu kurzzeitigen Schwankungen der Schnittkraft kommen. Dies ist insbesondere im Bereich dünnwandiger Strukturen problematisch, wo solche Richtungswechsel eher zu Schwingungen und lokalen Verformungen führen können.
Daher ist es unser Ziel, während der Programmierphase unnötige scharfe Kurven und Unterbrechungen im Werkzeugweg zu minimieren. Durch die Optimierung der Übergänge zwischen benachbarten Werkzeugwegen sorgen wir für eine kontinuierlichere Werkzeugbewegung.
Darüber hinaus legen wir Parameter wie Schnitttiefe, radiale Schnittbreite und Vorschubgeschwindigkeit unter Berücksichtigung der Wandstärke und der Stützbedingungen in den verschiedenen Bereichen sorgfältig fest, um sicherzustellen, dass in Bereichen mit unzureichender Steifigkeit keine übermäßigen Schnittkräfte auftreten.
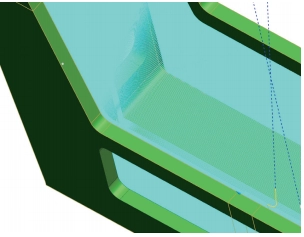
Steuerung des Werkzeugüberhangs zur Verbesserung der Bearbeitungssteifigkeit
Bei der Bearbeitung tiefer Hohlräume oder innerer Strukturen wirkt sich der Werkzeugüberhang – also die Länge des Werkzeugs, die über den Halter hinausragt – direkt auf die Bearbeitungsstabilität aus.
Ein größerer Werkzeugüberhang verringert in der Regel die Biegesteifigkeit des Systems, wodurch es während des Zerspanungsvorgangs anfälliger für Schwingungen und eine Durchbiegung des Werkzeugs wird.
Daher streben wir an, den Werkzeugüberhang durch die Wahl eines geeigneten Werkzeugdurchmessers, einer geeigneten Spiralänge und einer geeigneten Gesamtkonfiguration des Werkzeugs so gering wie möglich zu halten, wobei wir gleichzeitig sicherstellen, dass die Anforderungen an die Bearbeitungstiefe und den Freiraum erfüllt werden.
Bei Bauteilen mit komplexen Innenhohlräumen oder solchen, die eine Bearbeitung in mehrere Richtungen erfordern, ermöglicht der Einsatz von 4- oder 5-Achsen-Funktionen die Optimierung der Werkzeugausrichtung und der Anfahrwinkel. Dadurch wird der Bedarf an redundanten Rüstvorgängen reduziert, was wiederum die Bearbeitungseffizienz und die Konsistenz der Positionierung verbessert.
Es ist zu beachten, dass die 5-Achs-Bearbeitung die Verformung dünnwandiger Bauteile nicht automatisch verhindert. Letztendlich hängt die Bearbeitungsqualität von der effektiven Abstimmung zwischen Werkzeugausrichtung, Schnittparametern, Werkstückspannung/-abstützung und der Eigensteifigkeit des Bauteils selbst ab.
Bearbeitungsergebnisse: Begrenzung der Verformung dünnwandiger Strukturen auf 0,03 mm
Durch den Einsatz eines mehrstufigen Grobbearbeitungsverfahrens in Kombination mit einer Alterungsbehandlung, einer klebstoffbasierten Positionierung, speziellen modularen Spannvorrichtungen, einer zusätzlichen Abstützung für strukturell schwache Bereiche sowie optimierten Werkzeugwegen ist es uns gelungen, die wesentlichen Verformungsprobleme zu beheben, die bei der Bearbeitung dieser dünnwandigen Bauteile aus der Aluminiumlegierung 7075 auftraten.
Für diesen Teil beträgt die Konstruktionstoleranz für kritische Maße ±0,03 mm. Bei der Prüfung nach der Bearbeitung liegt der Schwerpunkt auf dem Abstand zwischen den Stützbeinen auf beiden Seiten, den Abmessungen der Befestigungsflächen und anderen wichtigen geometrischen Merkmalen.
Im Anschluss an die Bearbeitung wurde mithilfe einer Koordinatenmessmaschine (CMM) eine vollständige Maßprüfung durchgeführt, bei der alle kritischen Maße und geometrischen Merkmale überprüft wurden.
Die Ergebnisse der Endkontrolle bestätigen, dass alle für diese Teileserie vorgegebenen Maße den Anforderungen der Konstruktionszeichnungen entsprechen, wobei die Verformung nach der Bearbeitung auf maximal 0,03 mm begrenzt ist.
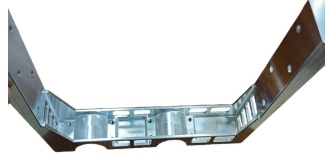
Dieses Bearbeitungsverfahren verdeutlicht einmal mehr, dass bei dünnwandigen Bauteilen aus Aluminiumlegierungen – die sich durch hohe Zerspanungsleistungen und unzureichende strukturelle Steifigkeit auszeichnen – eine bloße Reduzierung der Schnittparameter das Problem der Verformung nicht grundlegend lösen kann. Nur durch die Integration von Materialspannungskontrolle, Spann- und Positionierungsverfahren, Zusatzabstützung und Werkzeugwegplanung lässt sich eine stabile Maßgenauigkeit bei gleichzeitiger Aufrechterhaltung der Bearbeitungseffizienz erreichen.
Wie geht Xtmade mit hochpräzisen, dünnwandigen Bauteilen aus Aluminiumlegierungen um?
Bei Xtmade betrachten wir die Bearbeitung dünnwandiger Teile eher als ein systematisches Vorhaben zur Prozesssteuerung denn als Routineaufgabe. CNC-Fräsen Aufgabe. Bevor die Produktion beginnt, analysieren wir die CAD-Dateien, Konstruktionszeichnungen und technischen Spezifikationen des Kunden und bewerten dabei Faktoren wie strukturelle Steifigkeit, Wanddickenverteilung, Materialabtragsraten, Bearbeitungsbezugspunkte und kritische Toleranzen.
Bei Strukturen, die zu Verformungen neigen, konzentrieren wir uns auf die folgenden Schlüsselbereiche:
- Prozessplanung: Wir legen eine Abfolge von Schrupp-, Vorschlicht- und Schlichtbearbeitungsvorgängen fest, die sich nach dem Zustand des Rohmaterials und dem abzutragenden Materialvolumen richtet. Bei Bedarf fügen wir zwischengeschaltete Spannungsabbaumaßnahmen ein, um strukturelle Verformungen durch konzentrierten Materialabtrag zu verhindern.
- Werkstückspannung und Positionierung: Wir wählen Positionierungsbezugspunkte, Spannverfahren und Stützpunkte sorgfältig aus, um die Auswirkungen der Spannkräfte auf dünnwandige Bereiche so gering wie möglich zu halten. Bei komplexen Geometrien können wir maßgeschneiderte Vorrichtungen oder zusätzliche Stützen konstruieren.
- Werkzeug- und Bearbeitungsparameter: Wir optimieren die Werkzeugauswahl, die Schnittparameter und die Werkzeugwege – unter Berücksichtigung der Werkstoffhärte, der Wandstärke, der Bearbeitungstiefe und des Werkzeugüberhangs –, um die Schnittkräfte effektiv zu steuern und Vibrationen zu minimieren.
- Maßprüfung und Qualitätskontrolle: Mithilfe von Geräten wie Koordinatenmessgeräten (CMMs) überprüfen wir kritische Maße, Lagebeziehungen und geometrische Toleranzen, um sicherzustellen, dass die fertigen Teile alle Kundenspezifikationen erfüllen.
Xtmade bietet Maßgeschneiderte Präzisionsbearbeitung von Aluminium mittels CNC-Fräsen, mit Standardtoleranzen von ±0,01 mm und hochpräzisen Toleranzen von bis zu ±0,005 mm. Bei dünnwandigen, tiefgezogenen oder komplexen Teilen beurteilen wir die erreichbare Präzision auf der Grundlage der spezifischen Geometrie, des Materials, des Fertigungsverfahrens und der Zeichnungsanforderungen, anstatt eine pauschale Toleranzgarantie zu geben.
Wenn Ihr Projekt dünnwandige Bauteile aus der Aluminiumlegierung 7075, Teile, die hohe Materialabtragsraten erfordern, oder andere Präzisionsbauteile mit geringer struktureller Steifigkeit umfasst, senden Sie uns bitte Ihre CAD-Dateien und Konstruktionszeichnungen zu. Unser Ingenieurteam wird das Projekt hinsichtlich der Fertigungsmachbarkeit, der Spannstrategien und des Prozessablaufs bewerten, um die effektivste Produktionslösung zu ermitteln.

