
Usinage de précision des arbres de moteur des véhicules à énergie nouvelle : procédés et études de cas
Le moteur d'entraînement est un composant essentiel du groupe motopropulseur d'un véhicule à énergie nouvelle. Élément clé de l'ensemble moteur, l'arbre du moteur soutient le noyau du rotor, maintient sa position et transmet le couple pendant le fonctionnement. Sa précision dimensionnelle, ses tolérances géométriques et la qualité de sa surface ont une incidence directe sur la précision de l'assemblage, la stabilité de rotation et la fiabilité de fonctionnement.
Par rapport aux arbres de transmission classiques, les arbres de moteur des véhicules à énergie nouvelle présentent souvent des géométries plus complexes, notamment des cannelures externes, des rainures de clavette, des alésages profonds, des diamètres étagés et des tourillons de roulement de précision. Selon la conception, ces caractéristiques peuvent nécessiter plusieurs opérations d'usinage pour obtenir les dimensions et la précision de positionnement requises.
L'usinage de précision des arbres de moteur destinés aux véhicules à énergie nouvelle fait appel à une combinaison de tournage CNC, de perçage, d'usinage de cannelures, de fraisage de rainures de clavette et de rectification. Cet article examine trois configurations d'arbres représentatives, explique leurs exigences d'usinage et aborde les principaux contrôles qualité impliqués dans la fabrication de ces composants.
Caractéristiques structurelles des arbres moteurs des véhicules à énergie nouvelle
La conception des arbres de moteur varie en fonction du type de moteur, des exigences d'assemblage et des méthodes de transmission du couple. Du point de vue de la fabrication, les arbres creux et les arbres pleins posent des défis différents en termes de rigidité, d'accessibilité pour l'usinage et de contrôle dimensionnel.
Arbres de moteur creux pour Nouvelles énergies
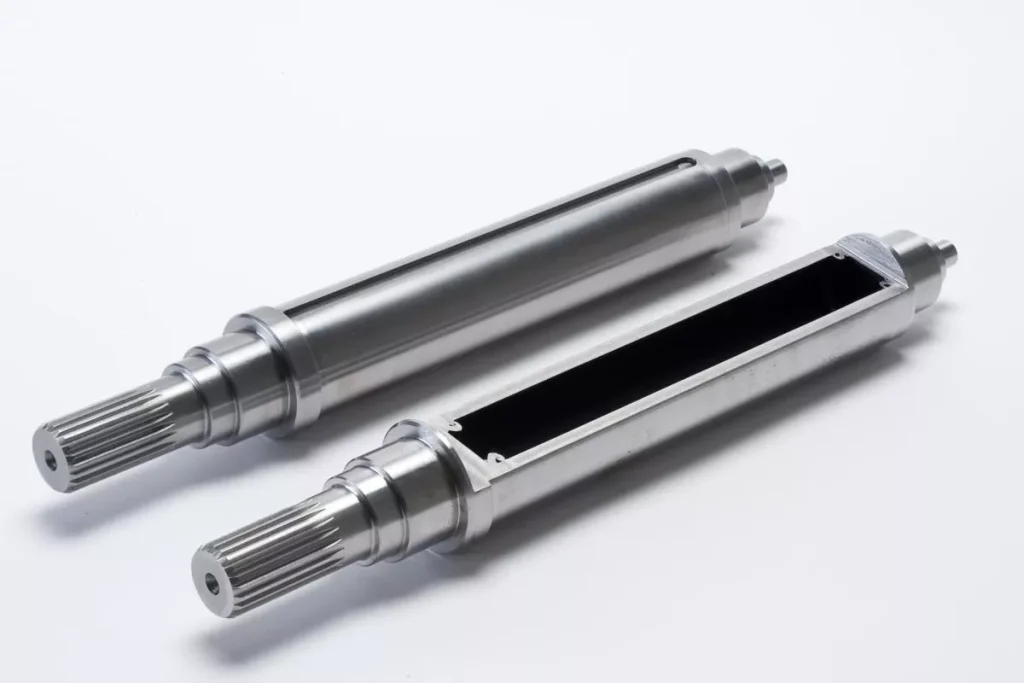
Les arbres de moteur creux sont utilisés dans les applications où la réduction de la masse en rotation est importante. Leur alésage interne peut également répondre à des exigences structurelles ou fonctionnelles spécifiques.
L'épaisseur réduite de la paroi rend ces arbres plus sensibles à la pression de serrage et aux forces de coupe. Une force excessive peut entraîner une déformation, tandis que des conditions d'usinage inadaptées peuvent provoquer des vibrations et des variations dimensionnelles. La précision de l'alésage interne est un autre facteur important à prendre en compte, en particulier lorsque l'axe de l'alésage doit conserver une relation définie avec les surfaces externes de l'arbre.
Arbres moteurs pleins pour Nouvelles énergies
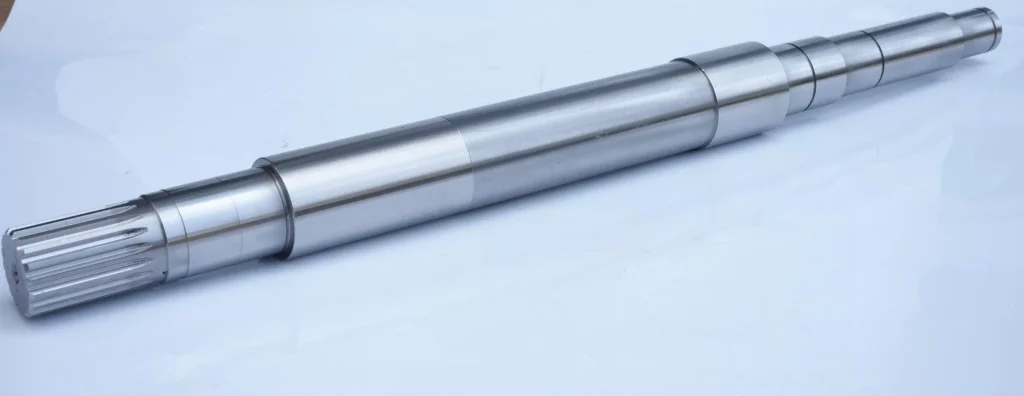
Les arbres de moteur pleins présentent une section transversale continue et offrent généralement une plus grande rigidité lors de l'usinage. Parmi leurs caractéristiques typiques, on peut citer les diamètres étagés, les tourillons de roulement, les cannelures externes et les rainures de clavette.
Bien que les arbres pleins soient généralement plus faciles à soutenir que les modèles creux, leurs caractéristiques fonctionnelles exigent néanmoins un positionnement précis les uns par rapport aux autres. En particulier, la relation entre les tourillons de roulement, les dents cannelées et les rainures de clavette influe sur l'alignement lors de l'assemblage et la transmission du couple. Il est donc essentiel de maintenir des repères d'usinage cohérents tout au long de la production.
Principaux procédés d'usinage des arbres de moteur
Le choix du procédé d'usinage dépend du plan de l'arbre, du matériau, de l'état de la pièce brute, du traitement thermique, des exigences de tolérance et du volume de production. Les procédés suivants sont couramment utilisés dans la fabrication des arbres de moteur.
Tournage CNC
Tournage CNC permet de réaliser les principales caractéristiques externes des arbres moteurs, notamment les diamètres étagés, les tourillons de roulement, les épaulements et les faces d'extrémité. Pour les arbres longs ou creux, la rigidité du serrage et le contrôle des forces de coupe revêtent une importance particulière afin d'éviter toute flexion et toute variation dimensionnelle. L'ébauche et la finition sont généralement réalisées séparément, en prévoyant une marge d'usinage appropriée pour la rectification ultérieure, le cas échéant.
Perçage et usinage de trous profonds
Forage L'usinage de trous profonds est utilisé pour réaliser des alésages internes dans les arbres creux de moteurs. À mesure que la profondeur du trou augmente, l'évacuation des copeaux, le guidage de l'outil et l'alimentation en liquide de refroidissement deviennent plus difficiles. On peut opter pour le forage au canon ou le forage BTA en fonction des dimensions de l'alésage et des exigences de précision. Les principaux critères à prendre en compte sont le diamètre de l'alésage, sa rectitude, l'état de surface et la relation de position entre l'alésage interne et les surfaces externes de l'arbre.
Usinage de splines
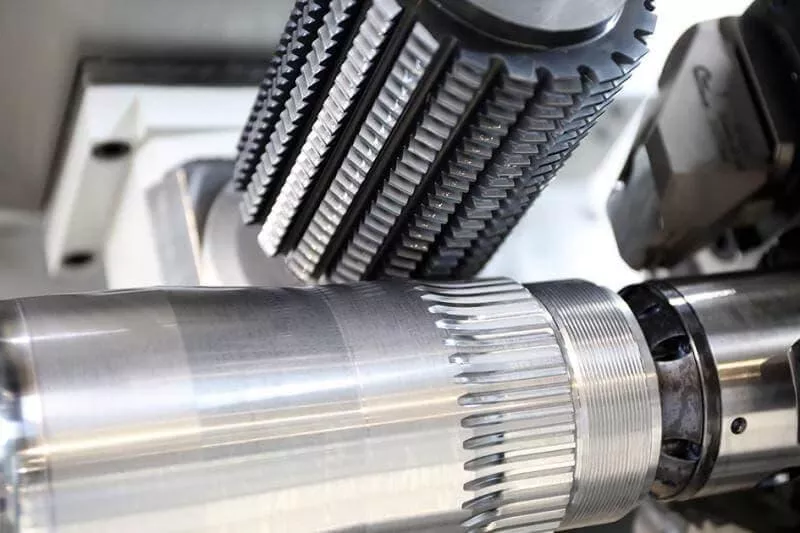
Les cannelures externes assurent la transmission du couple entre l'arbre du moteur et les composants raccordés. En fonction du profil des cannelures, du nombre de dents, des exigences de précision et du volume de production, les méthodes appropriées peuvent inclure le taillage, le façonnage ou le fraisage des cannelures. L'épaisseur des dents, la précision du profil et l'alignement des cannelures par rapport au repère de l'arbre sont des facteurs importants qui influent sur l'ajustement final et les performances de transmission.
Fraisage de rainures
Les rainures de clavette assurent une liaison mécanique entre l'arbre et les composants associés grâce à une clavette. Le fraisage CNC est couramment utilisé pour obtenir la largeur, la profondeur, la longueur et la position requises pour ces rainures. Pour les arbres comportant deux rainures de clavette ou plus, l'indexation angulaire doit également être contrôlée afin de garantir une orientation correcte entre les rainures et les autres caractéristiques fonctionnelles.
Moletage et laminage de cannelures
Le moletage utilise des rouleaux spécialisés pour créer des motifs en surface par déformation plastique, généralement dans le but d'améliorer la préhension ou de répondre à des exigences spécifiques d'engagement de surface. Le laminage de cannelures est un procédé différent dans lequel des matrices profilées forment les dents des cannelures par un déplacement contrôlé de la matière. Il peut convenir à certains matériaux et volumes de production, en fonction de la géométrie des cannelures et des exigences dimensionnelles. Aucun de ces deux procédés n’est indispensable pour toutes les conceptions d’arbres de moteur.
Rectification cylindrique à commande numérique
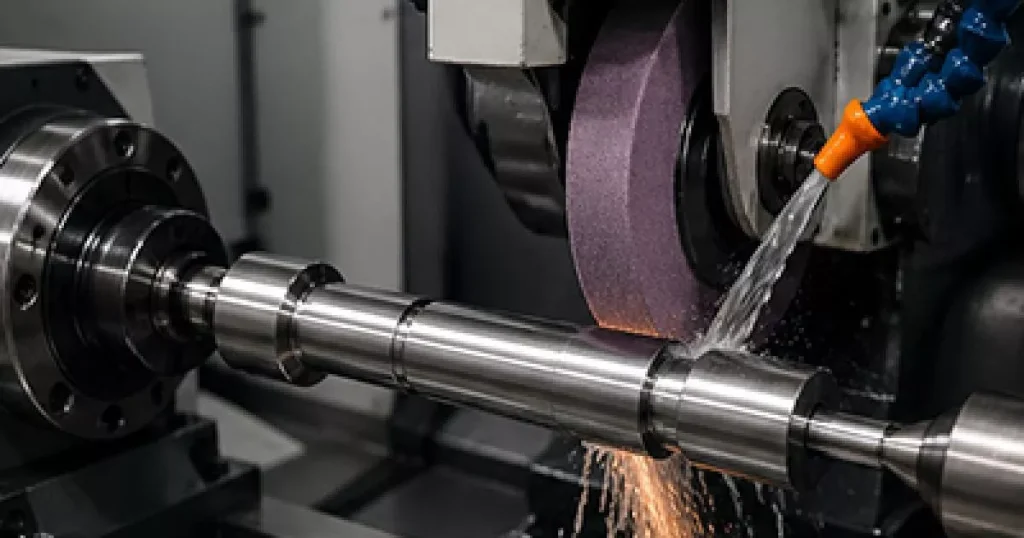
La rectification cylindrique à commande numérique (CNC) est utilisée pour la finition des diamètres extérieurs critiques, en particulier les tourillons de roulements et les surfaces d'ajustage de précision. Elle permet d'obtenir des tolérances dimensionnelles plus serrées, une circularité améliorée et de meilleurs états de surface que ne le permet le tournage seul. Les paramètres de rectification, l'état de la meule et le contrôle du liquide de refroidissement doivent être maîtrisés afin d'éviter les dommages thermiques, les brûlures de rectification et les défauts de surface.
Analyse de l'usinage de trois configurations d'arbres moteurs
Les trois configurations suivantes représentent des combinaisons courantes de structures d'arbres creux ou pleins et de dispositifs de transmission externes. Les procédés d'usinage correspondants doivent être définis en fonction des plans réels, des matériaux, de l'état des ébauches, du traitement thermique et des exigences de tolérance.
Arbre de moteur creux avec cannelures externes et alésage profond interne
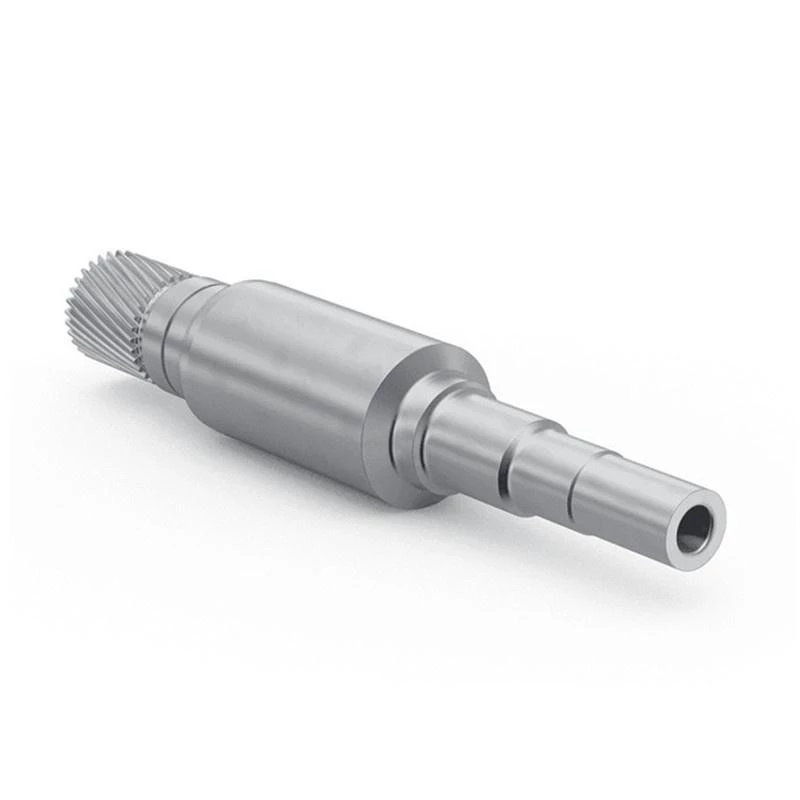
Cette configuration associe une cannelure externe à un alésage interne central. La cannelure externe sert d'interface de transmission du couple, tandis que l'alésage profond forme la structure creuse de l'arbre.
Le principal défi de fabrication consiste à maintenir la relation de position entre l'alésage interne et les surfaces fonctionnelles externes. Le perçage profond nécessite une évacuation efficace des copeaux et un guidage précis de l'outil afin d'éviter toute déviation de l'alésage. Parallèlement, la faible épaisseur de paroi rend l'arbre plus sensible aux forces de serrage et à la déformation due à la coupe.
Un plan d'usinage type peut comprendre la préparation de l'ébauche, l'usinage de l'alésage interne et des surfaces de référence externes, le tournage des diamètres extérieurs étagés et la réalisation de la cannelure externe. L'ordre précis des opérations doit être déterminé par le plan et les relations de repère requises. Les diamètres externes critiques peuvent faire l'objet d'une rectification cylindrique après le traitement thermique ou d'autres opérations intermédiaires.
Le contrôle doit porter principalement sur le diamètre et la rectitude de l'alésage, la précision du diamètre extérieur, la géométrie des cannelures, ainsi que la relation de position entre l'alésage et les surfaces extérieures de l'arbre.
Arbre de moteur creux avec cannelures externes, une rainure de clavette et un alésage profond interne
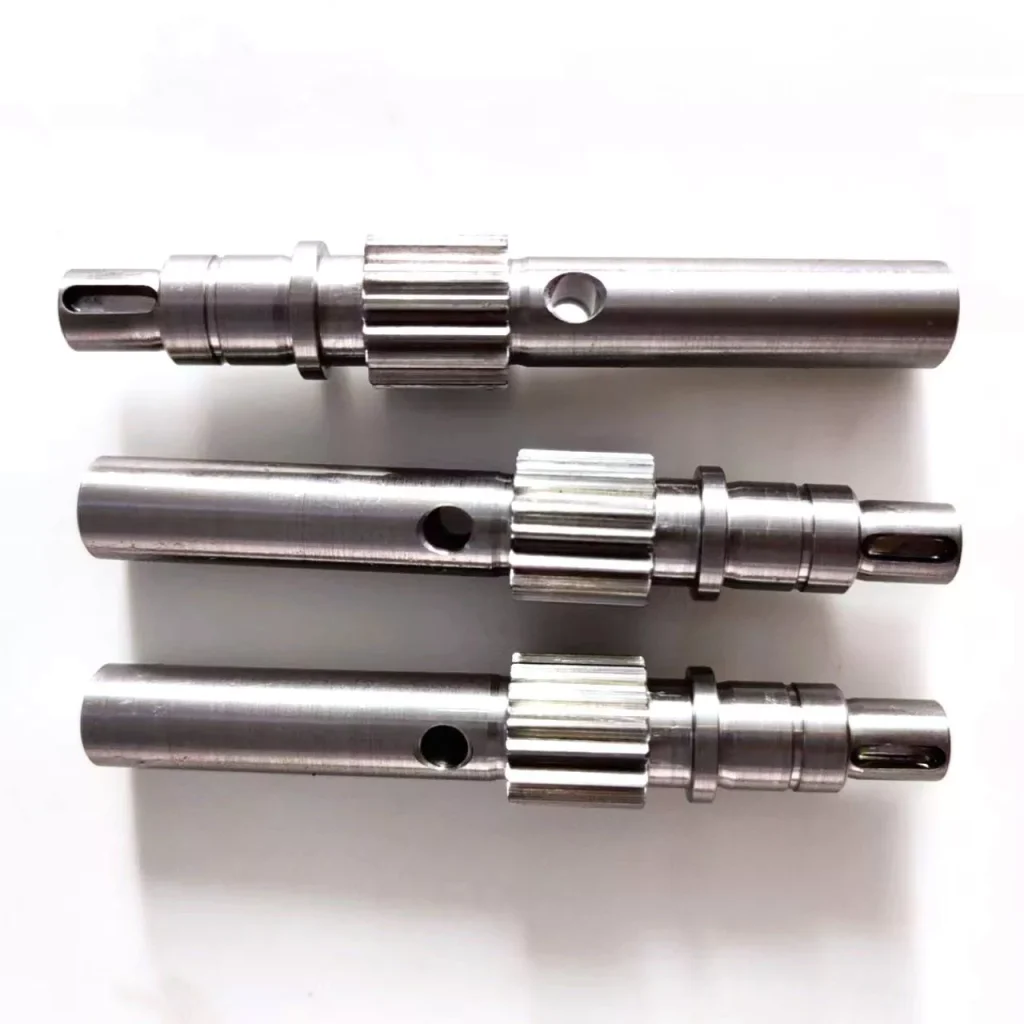
Cette conception combine trois caractéristiques importantes : une structure interne creuse, une cannelure externe et une rainure de clavette. Par rapport à la première configuration, la rainure de clavette supplémentaire impose une exigence de positionnement supplémentaire et accroît la complexité de la configuration d'usinage.
L'alésage interne doit conserver la géométrie requise sans entraîner de variation excessive de l'épaisseur de paroi. La cannelure externe doit respecter le profil de denture et les exigences d'ajustement spécifiés, tandis que la rainure de clavette doit conserver une largeur, une profondeur, une longueur et une position angulaire précises.
Un cycle d'usinage type peut inclure la préparation de l'ébauche, le perçage ou l'usinage de trous profonds, le tournage CNC, l'usinage de cannelures et le fraisage de rainures de clavette. L'ordre d'exécution de l'usinage des cannelures et du fraisage de la rainure de clavette dépend de la stratégie de serrage et de la structure de référence spécifiée dans le plan. Si la rainure de clavette est usinée après les cannelures, le dispositif de serrage doit assurer un positionnement angulaire fiable par rapport aux dents des cannelures.
L'inspection doit porter sur l'alésage interne, les diamètres de l'arbre, les dimensions des cannelures et la géométrie de la rainure de clavette. Une attention particulière doit être accordée à la relation angulaire entre la rainure de clavette et les cannelures, ainsi qu'à l'alignement des éléments internes et externes.
Arbre moteur plein avec cannelures externes et deux rainures de clavette
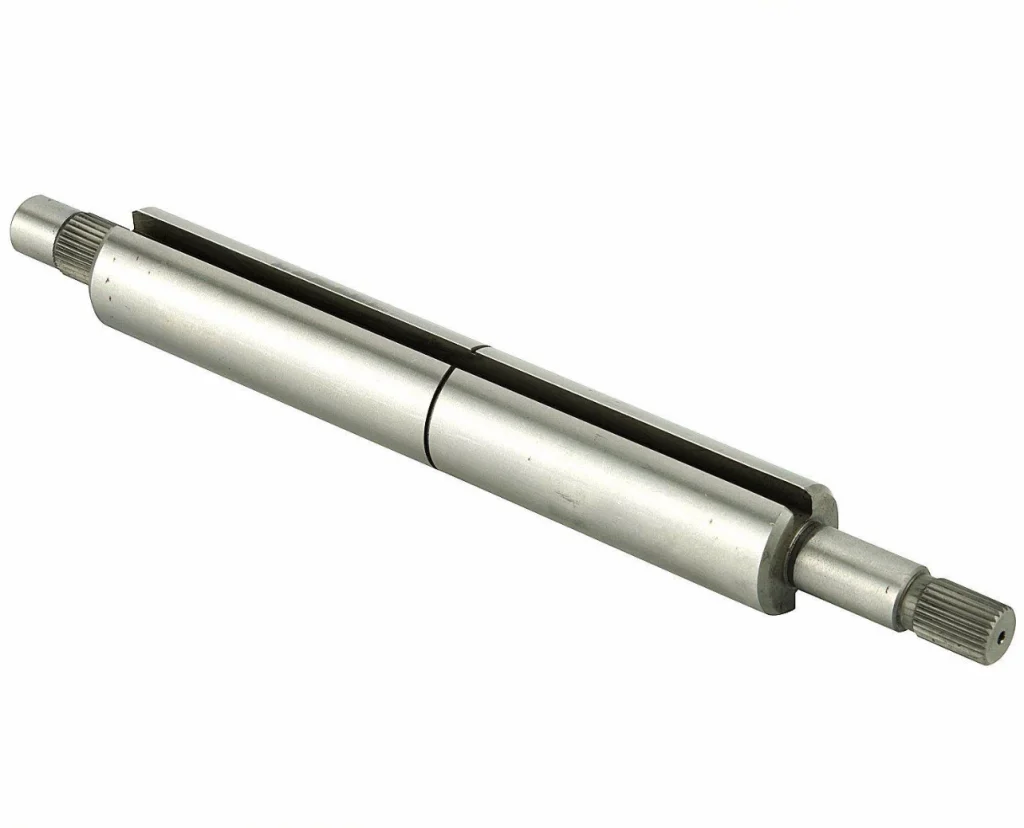
Contrairement aux deux configurations précédentes, cet arbre présente une structure monobloc et ne nécessite pas d'usinage interne de trous profonds. Ses principales caractéristiques sont la cannelure externe et les deux rainures de clavette, qui offrent différentes interfaces de raccordement mécanique.
La section transversale pleine offre généralement une meilleure rigidité lors de l'usinage. Cependant, les deux rainures de clavette imposent une contrainte supplémentaire en matière de positionnement angulaire. Les deux rainures doivent respecter les cotes spécifiées et conserver une orientation correcte l'une par rapport à l'autre et par rapport au repère de l'arbre.
Un processus de fabrication type peut inclure le tournage CNC des diamètres et des épaulements de l'arbre, l'usinage des cannelures externes et le fraisage des deux rainures de clavette. Selon le plan, les rainures de clavette peuvent être usinées à l'aide d'un dispositif de division, d'un axe rotatif CNC ou d'une autre méthode de positionnement adaptée. Les tourillons de roulement critiques peuvent nécessiter une rectification cylindrique ultérieure.
Le contrôle qualité doit permettre de vérifier le profil et l'ajustement des cannelures, la largeur et la profondeur de la rainure de clavette, l'écart angulaire entre les deux rainures, ainsi que le faux-rond des surfaces fonctionnelles de l'arbre. Il est important d'utiliser des repères de référence cohérents afin d'éviter les erreurs de positionnement entre les différentes phases d'usinage.
Contrôle qualité essentiel dans l'usinage des arbres moteurs
La qualité d'un arbre de moteur dépend non seulement de la précision de ses caractéristiques individuelles, mais aussi de leurs relations géométriques. Le contrôle doit donc s'appuyer sur les cotes fonctionnelles et les tolérances géométriques spécifiées dans le plan technique.
Précision dimensionnelle
Les diamètres d'arbre, les sections étagées, les tourillons de roulement et les alésages internes doivent respecter les tolérances dimensionnelles spécifiées. Des micromètres d'extérieur, des alésomètres et d'autres instruments de mesure de précision adaptés peuvent être utilisés pour vérifier ces dimensions.
Pour les tourillons de roulements de précision et les surfaces d'ajustage, le contrôle doit également tenir compte de la circularité et de la cylindricité, plutôt que de se fonder uniquement sur les mesures de diamètre.
Concentricité et faux-rond
La relation entre les surfaces fonctionnelles de l'arbre est essentielle pour garantir une rotation stable et un assemblage précis. Les diamètres extérieurs, les tourillons de roulement, les cannelures et les alésages intérieurs peuvent devoir respecter des relations géométriques définies par rapport à l'axe de référence choisi.
La mesure du faux-rond permet d'évaluer la variation d'une surface lors de sa rotation par rapport à un axe de référence. La concentricité, la position et le faux-rond total constituent des contrôles géométriques distincts ; il convient donc d'adapter la méthode d'inspection aux exigences réelles du plan, plutôt que de considérer ces termes comme interchangeables.
Rugosité de surface
Les tourillons de roulements et autres surfaces d'ajustage nécessitent souvent une rugosité de surface contrôlée afin de garantir un contact et un assemblage corrects. Les paramètres de tournage et de rectification doivent être choisis en fonction du matériau, des tolérances dimensionnelles et de la finition spécifiée.
Après le meulage, il convient également de vérifier que les surfaces ne présentent pas de traces de brûlure, de marques de vibration, de rayures ou d'autres défauts susceptibles d'affecter les performances en service.
Contrôle des cannelures et des rainures de clavette
Le contrôle des cannelures doit tenir compte des dimensions et de la géométrie qui déterminent l'ajustement avec la pièce d'accouplement. En fonction de la norme relative aux cannelures et de la classe de tolérance spécifiées, le contrôle peut faire appel à des jauges à cannelures, à des équipements de mesure dédiés ou à des systèmes de mesure de profil.
Le contrôle des rainures de clavette doit permettre de vérifier leur largeur, leur profondeur, leur longueur et leur position. Pour les arbres comportant plusieurs rainures de clavette, il convient également de vérifier la relation angulaire entre celles-ci.
Inspection et contrôle dimensionnel
Les méthodes d'inspection doivent être choisies en fonction de la caractéristique à mesurer. Les machines à mesurer tridimensionnelles (MMT) permettent d'évaluer certaines relations dimensionnelles et géométriques, tandis que les micromètres, les alésomètres, les comparateurs à cadran, les jauges à cannelures et les équipements de mesure spécialisés sont plus adaptés à certaines caractéristiques spécifiques.
Pour les arbres de moteur critiques, un plan d'inspection documenté permet de garantir que les cotes importantes et les relations fonctionnelles sont vérifiées de manière cohérente tout au long de la production.
Choisir le procédé d'usinage adapté aux arbres de moteur
Les trois configurations évoquées ci-dessus montrent pourquoi la fabrication d'arbres de moteur ne peut pas se limiter à une seule séquence d'usinage standard.
Les arbres creux comportant des alésages profonds nécessitent une attention particulière en ce qui concerne la précision de l'alésage, l'épaisseur de paroi et la déformation du serrage de la pièce. Les arbres creux comportant à la fois des cannelures et des rainures de clavette imposent des exigences supplémentaires en matière de positionnement angulaire et d'alignement des éléments. Les arbres pleins permettent d'éviter l'opération de perçage interne, mais nécessitent tout de même un contrôle précis de la géométrie des cannelures, des positions des rainures de clavette et des diamètres fonctionnels.
Le processus d'usinage le plus adapté doit être défini à partir du plan de la pièce et de ses exigences fonctionnelles. Il convient également de prendre en compte les propriétés du matériau, le traitement thermique, le volume de production, les équipements disponibles et les capacités de contrôle. Un processus bien planifié permet de réduire les réglages superflus, de maîtriser les erreurs cumulées et de garantir une qualité dimensionnelle constante.
Fabrication sur mesure d'arbres de moteur chez Xtmade
Xtmade est une entreprise spécialisée dans la fabrication sur mesure de haute précision, basée à Shenzhen, en Chine. Nous nous appuyons sur les plans techniques, les fichiers CAO, les échantillons et les cahiers des charges fournis par nos clients pour évaluer les exigences de fabrication et mettre au point des procédés de production adaptés.
Notre accompagnement en matière de fabrication couvre Usinage CNC ainsi que les autres étapes nécessaires à la fabrication de composants sur mesure, notamment la révision des plans, l'analyse de la fabricabilité (DFM), la planification des processus, la production et le contrôle qualité. Pour les arbres de moteur et autres pièces mécaniques de précision, nous accordons une attention particulière aux exigences dimensionnelles, aux relations entre les caractéristiques et à la cohérence de la fabrication tout au long du processus.
Découvrez les capacités de fabrication de Xtmade ou envoyez-nous vos plans pour une analyse de faisabilité.


