
Procédés d'usinage de pièces complexes à parois minces en alliage d'aluminium et de haute précision
Les composants à parois minces en alliage d'aluminium sont largement utilisés dans l'aérospatiale et la fabrication d'équipements de pointe en raison de leur faible poids, de leur rapport résistance/poids élevé et de leur résistance à la corrosion. Leurs structures légères contribuent à réduire le poids global des équipements tout en conservant les performances mécaniques requises. Cependant, l'usinage de composants de grande taille présentant des géométries complexes, des parois minces et des tolérances dimensionnelles strictes pose des défis de fabrication importants.
Contrairement aux composants en aluminium classiques, les pièces à parois minces sont particulièrement sensibles aux forces de coupe, à la pression de serrage et aux variations des contraintes résiduelles internes. L'enlèvement d'importantes quantités de matière lors de l'usinage de dégrossissage peut perturber l'équilibre des contraintes existant au sein de la pièce. Les forces de serrage peuvent également provoquer une déformation élastique, qui peut se traduire par des écarts dimensionnels ou une déformation de surface une fois la pièce libérée du dispositif de serrage.
C'est pourquoi, pour obtenir une grande précision dans l'usinage de pièces à parois minces, il ne suffit pas de réduire la profondeur de coupe ou d'ajouter des passes de finition supplémentaires. La préparation de la pièce, la conception du dispositif de serrage, les surépaisseurs d'usinage, le traitement thermique et les opérations d'usinage secondaires doivent être planifiés dans le cadre d'un processus intégré.
Cet article examine un cas d'usinage portant sur une pièce complexe à parois minces en alliage d'aluminium, nécessitant une grande précision. Il explore la manière dont le fraisage par étapes, le traitement thermique de stabilisation et l'électroérosion à fil ont été coordonnés pour maîtriser la déformation et améliorer la qualité finale de l'usinage.
1. Les défis liés à l'usinage des pièces à parois minces en alliage d'aluminium
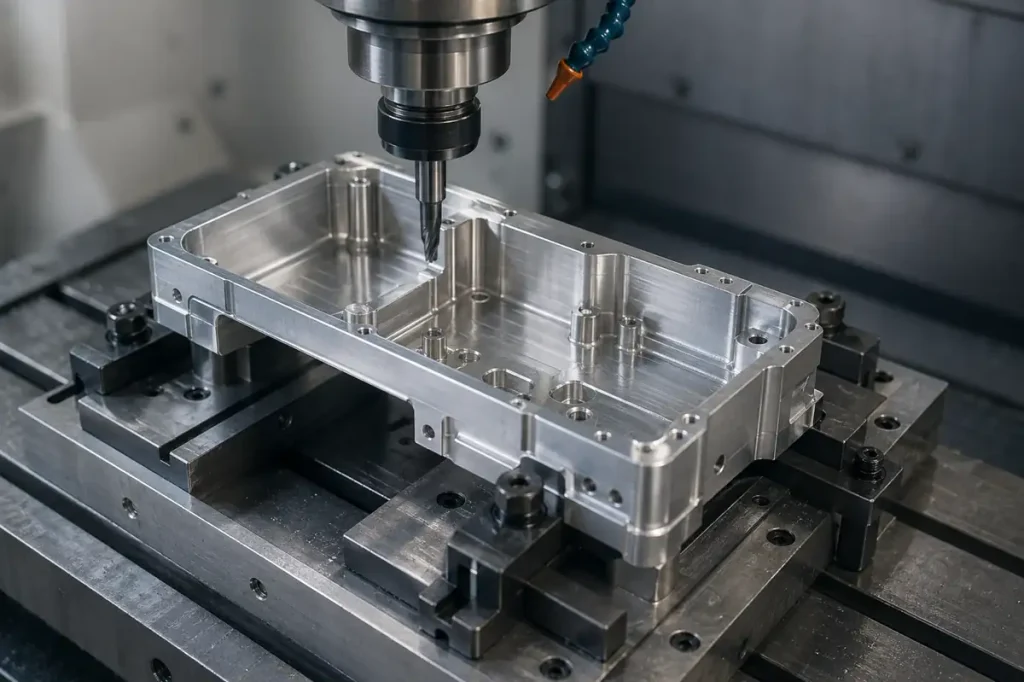
Dans le cas présent, la pièce a été fabriquée à partir d’un alliage d’aluminium à haute résistance de type 2D14. Elle se caractérisait par des dimensions globales relativement importantes, des cavités internes complexes et des contours externes, et devait répondre à des exigences strictes en matière de précision dimensionnelle et de tolérances géométriques. Son usinage a principalement consisté en un fraisage de poches et un fraisage de contours.
Plusieurs facteurs ont rendu le processus de fabrication particulièrement difficile.
Redistribution des contraintes résiduelles
Des contraintes résiduelles peuvent apparaître dans les pièces en alliage d'aluminium au cours des premières étapes de fabrication, notamment le laminage, le forgeage et le traitement thermique. Lorsque l'on enlève une quantité importante de matière lors de l'usinage de dégrossissage, l'équilibre initial des contraintes est modifié. La redistribution qui en résulte peut entraîner une flexion, une torsion ou des variations dimensionnelles.
Ces effets sont d'autant plus marqués dans les composants de grande taille aux parois relativement minces, où même une déformation minime peut avoir une incidence sur les dimensions critiques.
Déformation provoquée par le serrage
Les pièces à parois minces présentent une rigidité structurelle limitée et nécessitent souvent des pinces de serrage, des dispositifs de fixation modulaires ou des outillages sur mesure pour garantir un positionnement sûr. Une pression de serrage excessive ou inégale peut déformer la pièce pendant son usinage.
Une fois les serre-joints desserrés, la pièce peut retrouver partiellement sa forme d'origine. Ce retour élastique peut entraîner des écarts entre les cotes mesurées et celles obtenues lors de l'usinage.
Diminution de la rigidité lors de l'enlèvement de matière
Au fur et à mesure de l'usinage, de la matière est progressivement enlevée de la pièce, ce qui modifie sa rigidité et ses caractéristiques de résistance aux charges. Les forces de coupe, la production de chaleur et les vibrations peuvent toutes avoir une incidence sur la stabilité des sections à parois minces.
Un enlèvement de matière irrégulier peut accentuer encore davantage la déformation, en particulier lors de l'usinage de cavités profondes et de parois structurelles étroites.
Pour remédier à ces problèmes, la stratégie d'usinage retenue dans ce cas s'est concentrée sur la conception de la pièce et l'enchaînement des opérations, plutôt que de s'appuyer uniquement sur des opérations de finition supplémentaires. Des rallonges de serrage sacrificielles, des surépaisseurs d'usinage contrôlées et des traitements de stabilisation intermédiaires ont été intégrés au processus global.
2. Mise au point du processus d'usinage de pièces complexes à parois minces
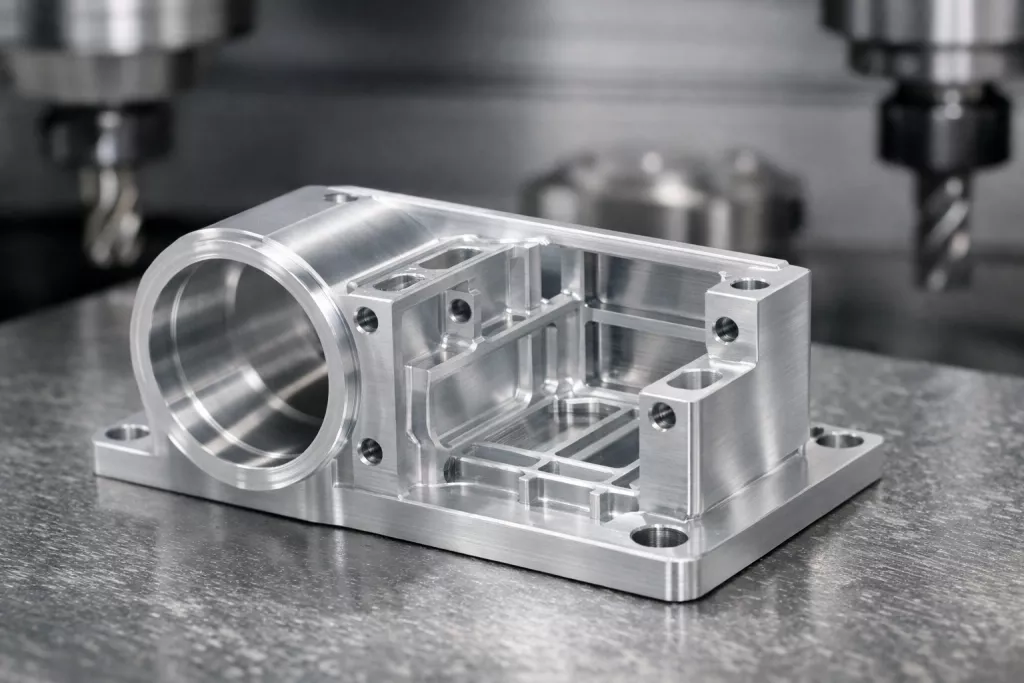
La séquence d'usinage a été conçue pour trouver un équilibre entre l'efficacité de l'enlèvement de matière et la stabilité dimensionnelle. Au lieu de réaliser l'ensemble de la pièce en une seule opération de fraisage continue, le processus a été divisé en plusieurs étapes : ébauche, premier traitement de stabilisation, semi-finition, deuxième traitement de stabilisation, finition et retrait du dispositif de fixation.
L'une des caractéristiques essentielles de cette approche résidait dans l'utilisation de rallonges de serrage sacrificielles aux deux extrémités de la matière première.
2.1 Préparation de la pièce et conception du système de serrage
La rigidité de la pièce étant limitée, le serrage direct de ses sections finales à parois minces risquait d'entraîner des pressions et des déformations localisées.
Pour éviter cela, la pièce brute a été préparée avec des rallonges de serrage supplémentaires de 30 à 50 mm à chaque extrémité. Ces rallonges offraient des zones de serrage spécifiques pour les opérations d'usinage.
En appliquant des forces de serrage sur ces sections supplémentaires plutôt que directement sur la géométrie finale de la pièce, il a été possible de maintenir la pièce de manière plus fiable tout en réduisant le risque de déformation au niveau des zones à parois minces.
Ces extensions constituaient des éléments de fabrication temporaires et ne faisaient pas partie intégrante du composant fini. Elles sont restées en place tout au long de l'usinage par fraisage et ont été retirées une fois les cavités principales et les contours externes réalisés.
Cette approche a permis de dissocier les contraintes liées au serrage de la pièce de celles liées à la géométrie finale du composant, ce qui a permis à la structure à parois minces de rester bien maintenue pendant les premières étapes d'usinage.
2.2 Usinage de dégrossissage : enlèvement de la majeure partie de la matière
L'étape d'usinage de dégrossissage visait principalement à éliminer l'excédent de matière et à définir le profil extérieur de base ainsi que les cavités internes.
On a utilisé des fraises en carbure à deux dents d'un diamètre compris entre φ16 et φ20 mm, avec des vitesses de rotation de la broche comprises entre 6 000 et 7 000 tr/min. La pièce a été fixée à l'aide des rallonges de serrage, en laissant une marge d'usinage de 3 à 5 mm de chaque côté.
À ce stade, la priorité était accordée à l'efficacité de l'enlèvement de matière plutôt qu'à l'obtention des cotes définitives. Le fait de conserver une marge d'usinage suffisante a permis d'effectuer des corrections ultérieures après le traitement de détente.
Des fraises à deux cannelures et de plus grand diamètre ont été choisies afin de permettre un enlèvement efficace de matière lors de l'ébauche, ce qui réduit la quantité de matière à enlever lors des étapes de finition ultérieures.
Après l'ébauche, la pièce a subi un premier traitement thermique de stabilisation.
2.3 Premier traitement thermique de stabilisation
L'enlèvement d'une quantité importante de matière lors de l'usinage de dégrossissage peut perturber la répartition des contraintes résiduelles au sein d'une pièce en alliage d'aluminium. Un traitement de stabilisation a donc été mis en place avant l'usinage de semi-finition.
La pièce dégrossie a été placée dans un four de vieillissement artificiel, chauffée à une température comprise entre 250 et 290 °C, maintenue à cette température pendant 2 à 4 heures, puis laissée refroidir à l'air libre.
Ce traitement visait à soulager une partie des contraintes résiduelles générées ou redistribuées lors de l'enlèvement de matière, contribuant ainsi à réduire les variations dimensionnelles lors des opérations d'usinage suivantes.
Le fait de situer l'opération entre l'ébauche et la semi-finition a permis de soumettre la pièce à un traitement de détente avant que sa géométrie ne soit rapprochée des cotes finales.
2.4 Semi-finition : affinement de la géométrie et de la surépaisseur d'usinage
Après le premier traitement de stabilisation, la pièce a été soumise à une opération de semi-finition.
L'objectif était d'affiner le profil extérieur et les cavités internes tout en conservant une marge suffisante pour l'usinage de finition. Par rapport à l'ébauche, cette étape exigeait une plus grande attention quant à la précision des contours, à la répartition des surépaisseurs d'usinage et aux forces exercées sur les sections à parois minces.
On a utilisé des fraises en carbure à trois dents d'un diamètre compris entre φ10 et φ16 mm, à des vitesses de broche allant de 2 000 à 2 500 tr/min. La pièce était serrée aux deux extrémités, et une surépaisseur de 0,5 à 1 mm était conservée de chaque côté.
L'utilisation de différentes fraises pour l'ébauche et la semi-finition a permis à chaque étape de répondre à une exigence de fabrication spécifique. L'ébauche visait principalement l'enlèvement de matière, tandis que la semi-finition se concentrait sur la correction de la géométrie et l'amélioration des surfaces usinées.
Après l'usinage de semi-finition, la pièce a subi un deuxième traitement de stabilisation afin d'améliorer encore sa stabilité dimensionnelle avant l'usinage de finition.
2.5 Traitement de stabilisation de 2,5 secondes et usinage final
Le deuxième traitement de stabilisation a été réalisé à une température comprise entre 250 et 290 °C, avec un temps de maintien de 1 à 2 heures.
À ce stade, la pièce avait déjà fait l'objet d'un enlèvement de matière important et d'une correction géométrique. Ce traitement supplémentaire visait à stabiliser davantage le matériau avant l'opération d'usinage finale.
Le procédé comprenait également des cycles thermiques visant à améliorer la stabilité dimensionnelle. La procédure détaillée est décrite dans la section suivante.
Une fois stabilisée, la pièce est passée à la phase finale d'usinage. Des fraises en carbure à trois dents, d'un diamètre compris entre φ6 et φ8 mm, ont été utilisées, avec des vitesses de broche comprises entre 1 500 et 1 800 tr/min.
La pièce a été maintenue à l'aide de pinces de serrage placées au niveau des deux prolongements sacrificiels. L'excédent de matière a ensuite été enlevé afin de réaliser les contours externes définitifs et la géométrie interne.
Le composant ayant déjà subi deux étapes d'enlèvement de matière et de stabilisation, l'opération finale visait principalement à obtenir les dimensions et la qualité de surface requises.
3. Cycles thermiques pour une meilleure stabilité dimensionnelle
Outre ces deux traitements de stabilisation, le processus d'usinage comprenait une procédure de cycles thermiques à basse température visant à améliorer encore la stabilité dimensionnelle de la pièce en alliage d'aluminium.
Après le deuxième traitement de stabilisation, la pièce a été placée dans une chambre à basse température maintenue entre -70 et -50 °C pendant 1 à 2 heures.
À l'issue du traitement à basse température, le composant a été retiré et laissé reposer jusqu'à ce qu'il atteigne un état adapté à l'étape de chauffage suivante. Une fois le givre de surface fondu, il pouvait être transféré vers l'équipement de chauffage. Il était également possible de le faire sécher au préalable à environ 50 °C pendant 1 à 2 heures.
Le composant a ensuite été chauffé à la température spécifiée, maintenu à cette température pendant la durée requise, puis laissé refroidir à température ambiante. En fonction des exigences d'usinage, les phases de refroidissement et de chauffage pouvaient être répétées pendant le nombre de cycles spécifié.
L'azote liquide pourrait également être utilisé pour obtenir ces conditions de basse température. D'après l'étude initiale, la vitesse de refroidissement au cours de ce traitement n'a pas eu d'effet significatif sur les résultats des cycles thermiques.
Si le chauffage immédiat n'était pas possible après la phase à basse température, une interruption pouvant aller jusqu'à 20 heures était autorisée dans les conditions de procédé décrites.
Il est important de noter que les cycles thermiques ne constituent pas une exigence universelle pour tous les composants en alliage d'aluminium. Leur pertinence, la plage de températures, la durée de maintien et le nombre de cycles doivent être déterminés en fonction de la nuance de l'alliage, de l'état initial du matériau et des spécifications de traitement thermique applicables.
4. Choix des outils de coupe et paramètres d'usinage
Le choix des outils et les paramètres de coupe ont une influence directe sur l'efficacité de l'enlèvement de matière, les charges de coupe et la qualité finale de la surface.
Au lieu d'utiliser la même fraise tout au long de l'opération, on a, dans ce cas précis, utilisé des outils de diamètres, de configurations de cannelures et de vitesses de broche différents pour chaque étape d'usinage.
| Étape d'usinage | Outil de coupe | Vitesse de rotation de la broche | Quantité de stock allouée par côté |
| Usinage de dégrossissage | 2 cannelures, φ16–φ20 mm | 6 000 à 7 000 tr/min | 3 à 5 mm |
| Demi-finition | 3 cannelures, φ10–φ16 mm | 2 000 à 2 500 tr/min | 0,5 à 1 mm |
| Usinage de finition | 3 cannelures, φ6–φ8 mm | 1 500 à 1 800 tr/min | Dimensions finales |
Chaque configuration d'outil répondait à un objectif différent.
Lors de l'usinage grossier, les fraises à deux cannelures, plus grandes, ont permis d'enlever des quantités importantes de matière. Les fraises à trois cannelures utilisées par la suite ont servi à affiner la géométrie de la pièce et à mener à bien les opérations de finition.
Le fait de diviser le travail en différentes étapes d'usinage a permis d'éviter que l'enlèvement excessif de matière et le contrôle dimensionnel final ne deviennent des exigences contradictoires au sein d'une même opération. Cela a également permis de stabiliser la pièce entre les principales étapes d'usinage.
Cependant, la vitesse de rotation de la broche ne détermine pas à elle seule les performances d'usinage. La vitesse d'avance, la profondeur de coupe, le porte-à-faux de l'outil, la géométrie de la fraise et la rigidité de la machine doivent également être pris en compte lors de l'élaboration d'une stratégie de coupe adaptée.
Les paramètres indiqués ci-dessus correspondent aux conditions spécifiques de cette opération d'usinage et ne doivent pas être considérés comme des réglages universels applicables à toutes les pièces à parois minces en alliage d'aluminium.
5. Découpe par fil EDM pour le retrait des gabarits sacrificiels
Une fois les cavités internes et les contours externes réalisés, il restait encore à retirer les prolongements de serrage temporaires situés aux deux extrémités.
À ce stade, la pièce avait déjà atteint sa géométrie finale à parois minces. Le recours au fraisage classique pour éliminer les excédents risquait d'engendrer des forces de coupe supplémentaires et d'affecter potentiellement la stabilité dimensionnelle de la structure finie.
La découpe au fil EDM a donc été choisie pour l'opération de séparation finale.
L'électroérosion à fil permet d'enlever de la matière grâce à des décharges électriques contrôlées entre une électrode en fil et la pièce à usiner. Comme ce procédé ne repose pas sur un contact mécanique direct lors de la coupe, il permet d'éviter les forces de coupe importantes associées au fraisage classique.
Cela en fait une solution adaptée pour retirer des assemblages temporaires de structures à parois minces lorsque les contraintes mécaniques doivent être réduites au minimum.
Dans ce cas, les paramètres de décharge électrique suivants ont été utilisés :
- Polarité : Polarité positive : la pièce à usiner est raccordée à la borne positive et l'électrode filaire à la borne négative.
- Courant d'usinage : 3–5 A.
- Durée de l'impulsion : 30 à 50 μs.
- Taux d'utilisation : 1,7 à 1,5.
Après la découpe au fil, des traces de décharge visibles pouvaient subsister aux points de séparation entre la pièce à usiner et les prolongements sacrificiels. Du papier de verre fin a été utilisé pour polir ces zones et améliorer l'uniformité de la surface finie.
Bien que l'électroérosion à fil réduise les forces de coupe mécaniques, le processus de décharge génère néanmoins une chaleur localisée et peut affecter la couche superficielle. Les paramètres de coupe, le maintien de la pièce et la finition de surface ultérieure restent donc des éléments importants à prendre en compte.
6. Résultats d'usinage et avis d'experts
Dans ce cas précis, l'amélioration principale a résulté de la coordination des différentes opérations de fabrication plutôt que du recours à une seule technique d'usinage.
Les prolongements sacrificiels ont permis d'obtenir des zones de serrage stables pendant l'ébauche, la semi-finition et la finition. Deux traitements de stabilisation ont été réalisés après un enlèvement important de matière afin de réduire l'influence de la redistribution des contraintes résiduelles sur les opérations suivantes.
Différents outils de coupe et paramètres ont été choisis pour chaque étape d'usinage, tandis que l'électroérosion à fil a été utilisée pour éliminer les extensions sacrificielles une fois la géométrie principale réalisée.
D'après les résultats d'usinage communiqués, ce procédé a permis de maîtriser efficacement les variations dimensionnelles liées aux contraintes d'usinage et au serrage, tout en réduisant les transferts de pièces entre les opérations et en améliorant l'efficacité globale de la production.
Avis d'experts
L'intérêt principal de cette approche réside dans l'adaptation de la séquence d'usinage aux caractéristiques structurelles réelles de la pièce, plutôt que de se contenter de recourir à des machines-outils haut de gamme ou à des passes de finition supplémentaires.
La combinaison de rallonges de serrage sacrificielles, d’un enlèvement de matière par étapes et de traitements de stabilisation intermédiaires a permis de limiter les déformations tout au long du processus de fabrication. La découpe par électroérosion à fil a apporté un avantage supplémentaire en réduisant au minimum les contraintes mécaniques lors du retrait final des sections de fixation temporaires.
Pour les pièces complexes à parois minces et de haute précision, la qualité de l'usinage dépend non seulement de l'efficacité des opérations individuelles, mais aussi de la manière dont l'ensemble du processus de fabrication est organisé. La conception des dispositifs de fixation, la gestion des contraintes résiduelles, la stratégie d'usinage et les méthodes de séparation finale doivent être coordonnées pour garantir la stabilité dimensionnelle.
7. Usinage CNC de pièces en aluminium à parois minces chez Xtmade
La fabrication de composants complexes en aluminium à parois minces nécessite une évaluation minutieuse de la conception existante du client, en particulier lorsque les pièces comportent des cavités complexes, des sections structurelles minces et des tolérances géométriques serrées.
Chez Xtmade, nous proposons services d'usinage CNC sur mesure de l'aluminium à partir des plans techniques, des fichiers CAO ou des échantillons fournis par le client. Avant le lancement de la production, notre équipe d'ingénieurs examine la géométrie des pièces, les tolérances d'usinage, les exigences en matière de gabarits et l'accessibilité des outils dans le cadre d'évaluations de la fabricabilité (DFM).
Notre site de production de 120 000 pieds carrés situé à Shenzhen est équipé de centres d'usinage CNC à 3, 4 et 5 axes, permettant de fabriquer des composants présentant des géométries complexes et répondant à des exigences de précision élevées.
Pour les projets d'usinage sur mesure de l'aluminium, nous respectons des tolérances standard de ±0,01 mm et des tolérances d'usinage de précision de ±0,005 mm, sous réserve de la géométrie des pièces, des caractéristiques des matériaux et des exigences de fabrication. Nous recourons à l'inspection par machine à mesurer tridimensionnelle (CMM) et à d'autres méthodes de mesure appropriées pour vérifier les cotes critiques et les caractéristiques géométriques.
Des prototypes aux séries de production, nous travaillons avec nos clients pour mettre en place des procédés d'usinage adaptés qui allient précision dimensionnelle, stabilité structurelle et efficacité de fabrication.
Vous devez fabriquer une pièce complexe en aluminium à parois minces ? Envoyez vos plans ou vos fichiers CAO à Xtmade pour obtenir une analyse technique et un devis d'usinage sur mesure.
Conclusion
L'usinage de pièces complexes à parois minces en alliage d'aluminium et de haute précision nécessite une approche coordonnée en matière d'enlèvement de matière, de gestion des contraintes et de maintien de la pièce.
Ce cas illustre comment il est possible d'intégrer, au sein d'un processus de fabrication structuré, des rallonges de serrage sacrificielles, un usinage par étapes, des traitements thermiques de stabilisation, des cycles thermiques et l'électroérosion à fil. Plutôt que de reposer entièrement sur des équipements d'usinage ou sur des opérations de finition répétées, ce processus permet de pallier les risques de déformation à différentes étapes de la production.
Les paramètres spécifiques et les conditions d'usinage doivent être adaptés à la nuance du matériau, à la géométrie de la pièce, aux exigences dimensionnelles et aux équipements disponibles. Lorsque ces facteurs sont pris en compte dans leur ensemble, une séquence d'usinage bien planifiée peut contribuer à améliorer la stabilité dimensionnelle, la qualité de surface et l'efficacité de la production.

