Comment définir les paramètres d'usinage CNC pour différents matériaux ?
Les paramètres d'usinage CNC ont une incidence directe sur l'efficacité de la coupe, l'état de surface, la précision dimensionnelle et la durée de vie de l'outil. Lors de l'usinage de différents matériaux, une vitesse de coupe, une vitesse d'avance et une profondeur de coupe identiques peuvent donner des résultats très différents. Un réglage qui convient parfaitement à l'aluminium peut entraîner une surchauffe ou une usure excessive de l'outil lorsqu'il est appliqué à l'acier inoxydable ou au titane.
Pour définir les bons paramètres d'usinage CNC, il ne suffit pas de choisir des valeurs dans un tableau. Les propriétés du matériau, les caractéristiques de l'outil de coupe, la rigidité de la machine, la géométrie de la pièce et les opérations d'usinage influencent toutes la manière dont le processus doit être configuré. La compréhension de ces facteurs aide les fabricants à établir des conditions de coupe stables et à obtenir une qualité constante des pièces.
Que sont les paramètres d'usinage CNC ?
Les paramètres d'usinage CNC sont les réglages qui déterminent la manière dont un outil de coupe enlève de la matière d'une pièce. Les principaux paramètres sont notamment la vitesse de coupe, la vitesse de rotation de la broche, la vitesse d'avance, la profondeur de coupe et le pas de passe lors des opérations de fraisage. Le choix du liquide de refroidissement et l'engagement de l'outil influencent également les performances de coupe, même s'ils ne sont pas toujours classés parmi les paramètres de coupe.
Chaque paramètre influe sur un aspect différent du processus d'usinage.
La vitesse de coupe indique la vitesse à laquelle l'arête de coupe se déplace par rapport au matériau. Elle est généralement exprimée en mètres par minute (m/min) ou en pieds de surface par minute (SFM). La vitesse de rotation de la broche indique le nombre de tours par minute (tr/min) effectués par l'outil ou la pièce à usiner. La vitesse d'avance détermine la rapidité avec laquelle l'outil progresse dans le matériau ; elle est généralement exprimée en millimètres par minute (mm/min).
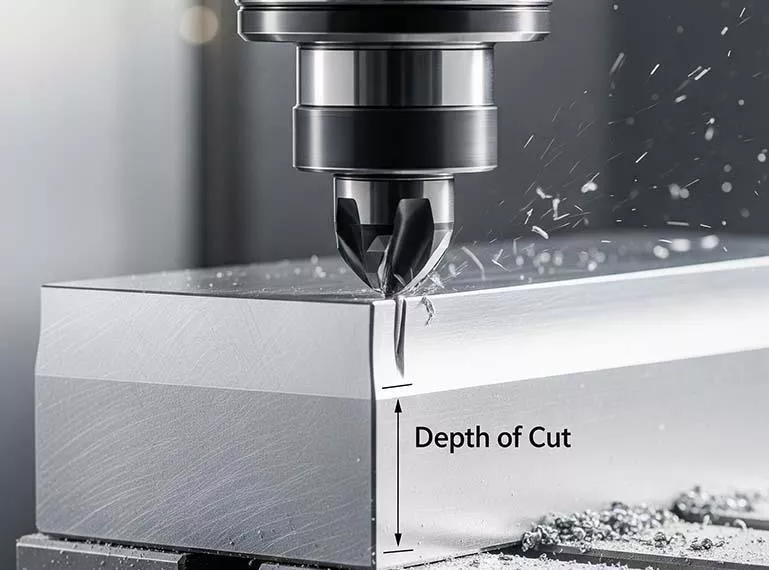
La profondeur de coupe détermine la quantité de matière enlevée en un seul passage. En fraisage, on distingue généralement la profondeur de coupe axiale, qui mesure l'engagement le long de l'axe de l'outil, et la profondeur de coupe radiale, qui mesure l'engagement sur le diamètre de l'outil.
Ces paramètres agissent en synergie. L'augmentation de la vitesse de rotation de la broche n'améliore pas automatiquement la productivité, et l'augmentation de la vitesse d'avance ne réduit pas toujours la durée d'usinage sans entraîner de conséquences. L'objectif est de trouver une combinaison permettant d'enlever de la matière efficacement tout en maîtrisant les forces de coupe, la température, les vibrations, l'usure des outils et les variations dimensionnelles.
Pourquoi les paramètres d'usinage CNC varient-ils en fonction du matériau ?
Les différents matériaux réagissent différemment à la découpe, car ils présentent des caractéristiques différentes en termes de dureté, de résistance, de ductilité, de conductivité thermique et de comportement face à l'écrouissage.
Les alliages d'aluminium permettent généralement d'atteindre des vitesses de coupe relativement élevées, car de nombreuses nuances sont faciles à usiner et dissipent la chaleur plus efficacement que le titane ou les alliages à base de nickel. Cependant, l'aluminium peut adhérer au tranchant lorsque la géométrie de l'outil, le revêtement ou les conditions de coupe ne sont pas adaptés.
L'acier inoxydable pose un défi particulier. Certaines nuances génèrent une chaleur de coupe importante et peuvent subir un durcissement par déformation lorsque l'arête de coupe frotte contre la surface au lieu de la trancher proprement. Une vitesse excessive ou une avance insuffisante peut accélérer l'usure de l'outil ou rendre les passes suivantes plus difficiles.
Les alliages de titane et les superalliages à base de nickel nécessitent une gestion thermique particulièrement rigoureuse. Ces matériaux peuvent emmagasiner de la chaleur à proximité de la zone de coupe, ce qui impose des contraintes accrues à l'arête de coupe. Il est souvent essentiel d'adopter des vitesses de coupe réduites, des vitesses d'avance adaptées, un engagement contrôlé de l'outil et une alimentation efficace en liquide de refroidissement.
Les plastiques soulèvent d'autres considérations. De nombreux plastiques sont relativement souples, mais ils peuvent se déformer sous l'effet des forces de serrage, se dilater sous l'effet de la chaleur ou présenter des surfaces fondues lorsque les conditions de découpe ne sont pas adaptées. Les paramètres doivent donc permettre de contrôler à la fois la température de découpe et la déformation mécanique.
C'est pourquoi il est essentiel de choisir des paramètres adaptés à chaque matériau. L'objectif n'est pas simplement d'accélérer l'usinage, mais de garantir un processus stable, adapté au matériau et à la pièce.
Comment régler la vitesse de coupe et la vitesse de rotation de la broche
La vitesse de coupe est l'un des premiers paramètres à déterminer, car elle influe considérablement sur la production de chaleur et la durée de vie de l'outil. La plage appropriée dépend de la nuance du matériau, du matériau de l'outil de coupe, du revêtement de l'outil, du type d'opération et des capacités de la machine.
En fraisage, la vitesse de coupe et la vitesse de rotation de la broche sont liées au diamètre de l'outil de coupe. En unités métriques, la vitesse de rotation de la broche peut être calculée comme suit :
Vitesse de rotation de la broche (tr/min) = 1 000 × vitesse de coupe (m/min) ÷ [π × diamètre de l'outil (mm)]
Par exemple, si la vitesse de coupe recommandée est de 200 m/min et que le diamètre de l'outil est de 10 mm, la vitesse de rotation de la broche calculée est d'environ 6 370 tr/min.
Ce calcul constitue un point de départ et ne garantit pas que le réglage soit correct. Il peut s'avérer nécessaire de réduire la vitesse réelle de la broche si la machine ne parvient pas à maintenir la puissance requise, si l'outil présente un porte-à-faux excessif ou si la pièce est à parois minces ou mal soutenue.
Les outils de plus grande taille nécessitent généralement des vitesses de broche plus faibles que les outils plus petits pour atteindre la même vitesse de coupe. À l'inverse, un outil de petit diamètre peut nécessiter un régime élevé pour atteindre la vitesse superficielle recommandée. Il faut toujours tenir compte des limites de la broche de la machine et des spécifications du porte-outil.
En tournage, la vitesse de coupe est également liée à la vitesse de rotation de la broche et au diamètre de la pièce. Le contrôle de la vitesse de surface constante peut aider à maintenir la vitesse de coupe souhaitée lorsque l'outil se déplace sur différents diamètres, à condition que la machine et le processus le permettent.
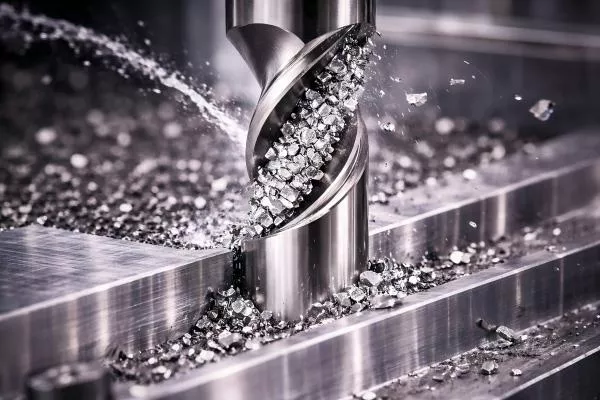
Comment régler la vitesse d'avance
La vitesse d'avance détermine la rapidité avec laquelle l'outil se déplace dans le matériau. En fraisage, elle est généralement calculée à partir de l'avance par dent, du nombre d'arêtes de coupe et de la vitesse de rotation de la broche.
Vitesse d'avance (mm/min) = avance par dent (mm/dent) × nombre de dents × vitesse de rotation de la broche (tr/min)
Par exemple, une fraise en bout à quatre dents tournant à 6 000 tr/min avec une avance par dent de 0,03 mm aurait une vitesse d'avance calculée de 720 mm/min.
L'avance par dent doit être adaptée au diamètre de l'outil, à sa géométrie, au matériau et aux conditions de coupe. Si l'avance est trop faible, l'arête de coupe risque de frotter au lieu de former un copeau efficace, ce qui augmente la chaleur et peut accélérer l'usure. Si l'avance est trop élevée, les forces de coupe peuvent devenir excessives, provoquant des vibrations, une déviation de l'outil, un mauvais état de surface ou la rupture de l'outil.
La vitesse d'avance doit également tenir compte de la géométrie de la pièce. Les parois minces, les petites caractéristiques internes, les longs porte-à-faux de l'outil et les coupes interrompues peuvent nécessiter des réglages plus prudents que les caractéristiques d'usinage rigides et ouvertes.
Pour le perçage et le tournage, l'avance est définie différemment selon l'opération. Le perçage utilise souvent l'avance par tour, tandis que le tournage spécifie généralement aussi l'avance par tour. La vitesse d'avance programmée doit correspondre à l'opération concernée, plutôt que d'appliquer une formule de fraisage à chaque processus.
Comment régler la profondeur de coupe
La profondeur de coupe détermine la quantité de matière enlevée par l'outil à chaque passe. L'augmenter permet de réduire le nombre de passes et de raccourcir la durée du cycle, mais cela augmente également les forces de coupe et la puissance requise.
Une opération d'ébauche vise généralement à enlever efficacement de la matière tout en laissant une surépaisseur suffisante pour la finition. Une opération de finition met davantage l'accent sur la précision dimensionnelle et la qualité de surface, en utilisant souvent une profondeur de coupe plus faible et une surépaisseur de finition contrôlée.
La profondeur de coupe appropriée dépend du diamètre et de la longueur de l'outil, de la géométrie de l'arête de coupe, des propriétés du matériau, de la rigidité de la machine, du serrage de la pièce et du degré d'engagement de l'outil. Un montage rigide peut permettre une coupe plus profonde, tandis qu'un outil élancé ou une pièce à parois minces peut nécessiter un engagement beaucoup plus léger afin d'éviter les vibrations ou les déformations.
La dureté du matériau ne détermine pas à elle seule la profondeur de coupe maximale. Un matériau dur peut nécessiter des conditions de coupe prudentes en raison de l'usure de l'outil, tandis qu'un matériau plus tendre peut tout de même s'avérer difficile à usiner si la pièce est flexible ou si l'outil présente un porte-à-faux important.
Pour les pièces usinées par CNC à parois minces, il peut être particulièrement important de maîtriser les forces de coupe radiales. Réduire l'engagement radial, ajuster la trajectoire d'outillage et prévoir une marge de finition adéquate peuvent contribuer à limiter la déformation des parois et à améliorer la cohérence dimensionnelle.
Considérations initiales recommandées pour différents matériaux
Il n'existe pas de jeu universel de paramètres d'usinage CNC valable pour l'ensemble d'une famille de matériaux. Les conseils suivants expliquent en quoi la stratégie initiale diffère généralement. Les valeurs de coupe réelles doivent être déterminées à partir des recommandations du fabricant de l'outil de coupe pour l'outil, la nuance de matériau et l'opération spécifiques.
Alliages d'aluminium
Les alliages d'aluminium permettent généralement d'atteindre des vitesses de coupe relativement élevées et un enlèvement de matière efficace. Des arêtes de coupe bien affûtées, une géométrie de goujure adaptée et une évacuation efficace des copeaux contribuent à empêcher l'aluminium d'adhérer à l'outil.
Pour l'ébauche, les paramètres doivent permettre de trouver un équilibre entre des débits d'enlèvement de matière élevés, la puissance de la broche, l'engagement de l'outil et la rigidité de la pièce. Pour la finition, une avance par dent adaptée et un outil bien affûté permettent d'obtenir une surface propre sans formation excessive de bavures.
L'utilisation d'un liquide de refroidissement ou d'une lubrification adaptée peut s'avérer utile en fonction de l'alliage, de l'outil, de l'opération et de la qualité de surface requise. Certaines applications peuvent recourir à un jet d'air ou à d'autres méthodes d'évacuation des copeaux, mais ce choix doit être fondé sur les conditions d'usinage plutôt que sur une règle générale.
Acier inoxydable
L'acier inoxydable nécessite généralement un contrôle plus rigoureux de la chaleur et de l'engagement de l'outil que de nombreux alliages d'aluminium. La vitesse de coupe appropriée varie considérablement selon la nuance, notamment en fonction des différences entre les aciers inoxydables austénitiques, martensitiques et à durcissement par précipitation.
Évitez que le tranchant ne frotte de manière répétée contre la pièce, en particulier lorsque l'acier utilisé est sujet à l'écrouissage. L'avance, la vitesse de coupe, la géométrie de l'outil et le débit du liquide de refroidissement doivent être coordonnés afin de garantir une coupe régulière.
Un serrage stable de la pièce est également essentiel. Les vibrations et une flexion excessive de l'outil peuvent réduire la durée de vie de ce dernier et nuire à la qualité de la finition de surface. Les paramètres choisis doivent tenir compte de la nuance exacte d'acier inoxydable et du type d'opération : ébauche, finition, perçage ou tournage.
Acier au carbone et acier allié
Les aciers au carbone et les aciers alliés présentent une large gamme de duretés et d'usinabilité. Une nuance relativement tendre et facile à usiner peut s'adapter à des conditions de coupe différentes de celles d'un acier allié trempé utilisé pour les composants résistants à l'usure.
Il convient de vérifier la nuance du matériau et son état après traitement thermique avant de sélectionner les paramètres. La vitesse de coupe et l’avance doivent ensuite être adaptées au matériau et au revêtement de l’outil. Les matériaux plus durs peuvent nécessiter des vitesses de coupe plus faibles et un outillage spécialisé, tandis que la stabilité des réglages et un contrôle adéquat des copeaux restent essentiels sur toute la gamme.
Pour les opérations de finition, la régularité est tout aussi importante que la vitesse nominale. L'usure des outils, les variations thermiques et la flexion peuvent influencer les cotes finales, en particulier lors de l'usinage d'arbres, d'alésages et de surfaces d'accouplement de précision.
Alliages de titane
Les alliages de titane nécessitent souvent des vitesses de coupe plus faibles et un contrôle minutieux de l'engagement de l'outil, car la chaleur peut se concentrer près du bord de coupe. L'outil de coupe doit résister aux contraintes thermiques et mécaniques qui en résultent.
Utilisez les paramètres recommandés pour la nuance de titane et le système d'outils concernés. Maintenez une coupe stable, évitez tout frottement inutile et assurez-vous que le liquide de refroidissement atteigne la zone de coupe lorsque l'usinage par voie humide est prescrit. La stratégie de trajectoire d'outil et le contrôle de l'engagement peuvent être tout aussi importants que la vitesse de broche.
Les parois minces et les contours effilés nécessitent une attention particulière, car les forces de coupe peuvent entraîner une déformation. Réduire l'engagement ou adapter la séquence d'usinage peut améliorer la stabilité sans avoir à recourir uniquement à des vitesses d'avance plus faibles.
Superalliages à base de nickel
Les alliages à base de nickel, tels que l'Inconel, sont couramment utilisés dans des applications qui exigent une résistance mécanique à haute température et une bonne résistance à la corrosion. Leurs propriétés peuvent les rendre difficiles à usiner, en particulier lorsque l'arête de coupe est soumise à des températures élevées et à des contraintes mécaniques répétées.
Les vitesses de coupe sont souvent plus prudentes que celles utilisées pour l'aluminium, et l'outillage doit être choisi en fonction de l'alliage et de l'opération à réaliser. Il est important de maintenir un engagement constant de l'outil, car une coupe intermittente ou instable peut accroître les risques d'endommagement de l'outil.
L'alimentation en liquide de refroidissement, la planification des trajectoires d'outils, la rigidité de la machine et les critères de remplacement des outils doivent être définis dans le cadre du processus. Un jeu de paramètres adapté à un alliage à base de nickel ne doit pas être automatiquement transposé à une autre nuance ou à un autre état de traitement thermique.
Cuivre et alliages de cuivre
La conductivité thermique élevée du cuivre et sa relative malléabilité peuvent influencer la formation des copeaux et l'état de surface. Certaines nuances de cuivre sont faciles à usiner, tandis que d'autres peuvent présenter une texture collante ou avoir tendance à former des bavures.
Des outils bien affûtés et une géométrie adaptée permettent de réduire les bavures et de conserver des arêtes nettes. La vitesse de coupe et l'avance doivent être choisies en fonction de l'alliage de cuivre concerné, de la conception de l'outil et de la géométrie de la pièce. Les alliages de cuivre présentant des caractéristiques très variables, les recommandations valables pour le laiton ne doivent pas être automatiquement appliquées au cuivre pur ou à d'autres nuances de cuivre.
Plastiques techniques
Les plastiques techniques nécessitent des réglages de paramètres permettant de contrôler la chaleur et d'éviter toute déformation. Une chaleur de coupe excessive peut ramollir ou faire fondre le matériau, tandis que des forces de serrage élevées peuvent déformer la pièce à usiner.
Utilisez des outils tranchants et une géométrie d'évacuation des copeaux adaptée. L'avance et la vitesse doivent être choisies en fonction du polymère concerné, car le POM, le PEEK, le nylon, le PTFE et d'autres plastiques présentent des différences en termes de rigidité, de comportement thermique et de formation de copeaux. Le nylon peut également absorber l'humidité, ce qui peut affecter ses dimensions, tandis que le PTFE est relativement souple et peut se déformer sous l'effet d'une charge.
Les conditions de serrage et de contrôle sont également importantes. Une pièce en plastique peut subir des variations dimensionnelles lors de son refroidissement ou lorsqu’elle revient à l’équilibre après l’usinage ; la procédure de contrôle doit donc tenir compte du comportement du matériau.
Comment affiner les paramètres d'usinage CNC
Les recommandations du fabricant constituent un point de départ, mais les réglages définitifs doivent être validés dans les conditions réelles d'usinage.
Commencez par vérifier la nuance de matière confirmée et les plages recommandées par le fabricant de l'outil de coupe pour l'opération concernée. Vérifiez la vitesse de rotation de la broche et les limites de puissance de la machine, les caractéristiques techniques du porte-outil, le porte-à-faux de l'outil et la rigidité du serrage de la pièce avant d'exécuter le programme.
Au cours de l'usinage initial, observez la formation des copeaux, le bruit de coupe, les vibrations, l'état de surface et l'état de l'outil. Ces indices permettent de déterminer si le processus est stable. Une chaleur excessive, une usure inattendue de l'outil, une mauvaise évacuation des copeaux ou des vibrations peuvent indiquer qu'un ou plusieurs paramètres doivent être ajustés.
Modifiez les paramètres de manière systématique plutôt que de modifier simultanément la vitesse de coupe, l'avance et la profondeur de coupe. Cela permet de déterminer plus facilement quel réglage améliore le résultat. Lorsque la précision dimensionnelle est essentielle, inspectez la pièce une fois que le processus a atteint un état stable et tenez compte de toute variation liée à la température.
L'objectif est de mettre en place un processus reproductible, et non pas simplement de déterminer la vitesse ou l'avance maximale que la machine est capable d'atteindre.
Erreurs courantes lors du réglage des paramètres d'usinage CNC
Une erreur courante consiste à appliquer les mêmes paramètres à des matériaux qui ne font que sembler similaires. Deux nuances d'acier inoxydable, par exemple, peuvent se comporter différemment en raison de leur composition, de leur dureté ou de leur traitement thermique. L'identification du matériau doit être vérifiée avant de commencer l'usinage.
Une autre erreur consiste à augmenter la vitesse de rotation de la broche pour améliorer la productivité sans vérifier les limites de l'outil, la production de chaleur ou les capacités de la machine. Une vitesse plus élevée peut augmenter le rendement dans des conditions appropriées, mais elle peut également réduire la durée de vie de l'outil ou entraîner des problèmes thermiques.
Une vitesse d'avance trop faible peut s'avérer tout aussi problématique qu'une avance trop rapide. Si le tranchant frotte au lieu de couper efficacement, de la chaleur peut s'accumuler et certains matériaux peuvent subir un durcissement par déformation. À l'inverse, une avance excessive peut augmenter les efforts de coupe et nuire à la qualité de surface ou à la durée de vie de l'outil.
Enfin, considérer le liquide de refroidissement comme une solution universelle peut conduire à des résultats médiocres. Certaines opérations tirent profit du refroidissement par inondation, du refroidissement à haute pression, de la lubrification en quantité minimale ou du jet d'air, tandis que d'autres configurations ont des exigences différentes. Le choix doit être adapté au matériau, à l'outil, à l'opération et aux recommandations du fabricant de la machine.
Comment Xtmade aborde le choix des paramètres d'usinage CNC
Xtmade fabrique des pièces usinées sur mesure par CNC à partir des plans, fichiers CAO, échantillons et spécifications fournis par le client. Les paramètres d'usinage sont choisis en fonction du matériau spécifié, de la géométrie de la pièce, des exigences de tolérance, de l'état de surface et du processus de production.
Lors de la planification du processus, les conditions d'usinage doivent être adaptées à la nuance du matériau et à l'outil de coupe, tout en tenant compte des capacités de la machine, du serrage de la pièce, de l'accès à l'outil et de l'évacuation des copeaux. Les parois minces, les cavités profondes, les petites caractéristiques et les interfaces à tolérances serrées peuvent nécessiter une stratégie différente de celle utilisée pour les caractéristiques ouvertes et rigides.
L'objectif est de mettre en place des conditions d'usinage stables et reproductibles qui respectent les cotes et la qualité de surface requises, tout en trouvant le juste équilibre entre la durée du cycle, la durée de vie de l'outil et la régularité de la production.
Conclusion
Les paramètres d'usinage CNC doivent être adaptés au matériau, à l'outil de coupe, à la machine et à la géométrie de la pièce. L'aluminium peut supporter des vitesses de coupe plus élevées, tandis que l'acier inoxydable, le titane et les alliages à base de nickel nécessitent souvent un contrôle plus rigoureux de la chaleur, de l'engagement de l'outil et de son usure. Les plastiques techniques soulèvent des préoccupations supplémentaires liées à la chaleur, à la déformation et à la stabilité dimensionnelle.
Xtmade fabrique des pièces sur mesure selon les plans et les spécifications fournis par le client. En prenant en compte à la fois la nuance du matériau, les opérations d'usinage, la géométrie des pièces et les exigences de qualité, nous mettons en place des stratégies d'usinage visant à obtenir des dimensions constantes, des états de surface adaptés et des résultats de production stables.