
Caractéristiques des procédés et défis liés à l'usinage CNC des composants cylindriques de précision destinés à l'aérospatiale
Les composants cylindriques de précision destinés à l’aérospatiale se caractérisent généralement par des géométries complexes et non standard, des structures à parois minces et un ensemble de perçages usinés avec précision. Leur processus de fabrication tient compte d’un large éventail de facteurs, notamment les propriétés des matériaux, la rigidité structurelle, la précision d’usinage et la coordination de multiples étapes opérationnelles. Les composants fabriqués à partir d’aciers alliés à haute résistance — tels que le 35CD4 — posent des défis particuliers : ils sont soumis à des forces de coupe élevées, à des températures élevées et à une usure accélérée des outils, tout en étant très sensibles à la déformation provoquée par les forces de coupe, les contraintes de serrage et les effets thermiques.
De plus, les surfaces externes de précision, les alésages profonds, les alésages inclinés et les alésages de roulements de ces composants sont souvent soumis à des exigences spécifiques en matière de tolérances dimensionnelles et géométriques. Certaines zones peuvent également nécessiter des traitements de surface spécialisés, tels que le grenaillage, le chromage, le cadmiage ou la peinture. Par conséquent, le processus de fabrication doit tenir compte non seulement de la précision des opérations individuelles, mais aussi des relations dimensionnelles entre les différentes caractéristiques, ainsi que de l’impact des processus en aval sur la qualité finale du composant.
En prenant comme étude de cas les composants cylindriques de précision en acier allié 35CD4 destinés à l'aérospatiale, cet article analyse les défis de fabrication et les points clés de contrôle des processus pour ces pièces complexes à parois minces, en abordant des aspects allant de la conception structurelle et des caractéristiques d'usinage des matériaux aux processus de fabrication critiques et aux traitements de surface spécialisés. De plus, s'appuyant sur l'expertise de Xtmade en matière d'usinage CNC de précision de composants structurels complexes, d'usinage multiaxial et de contrôle qualité, cet article explore l'interaction entre la planification des processus et les capacités de fabrication dans la production de pièces de précision.
Caractéristiques structurelles et technologiques des composants cylindriques de précision destinés à l'aérospatiale
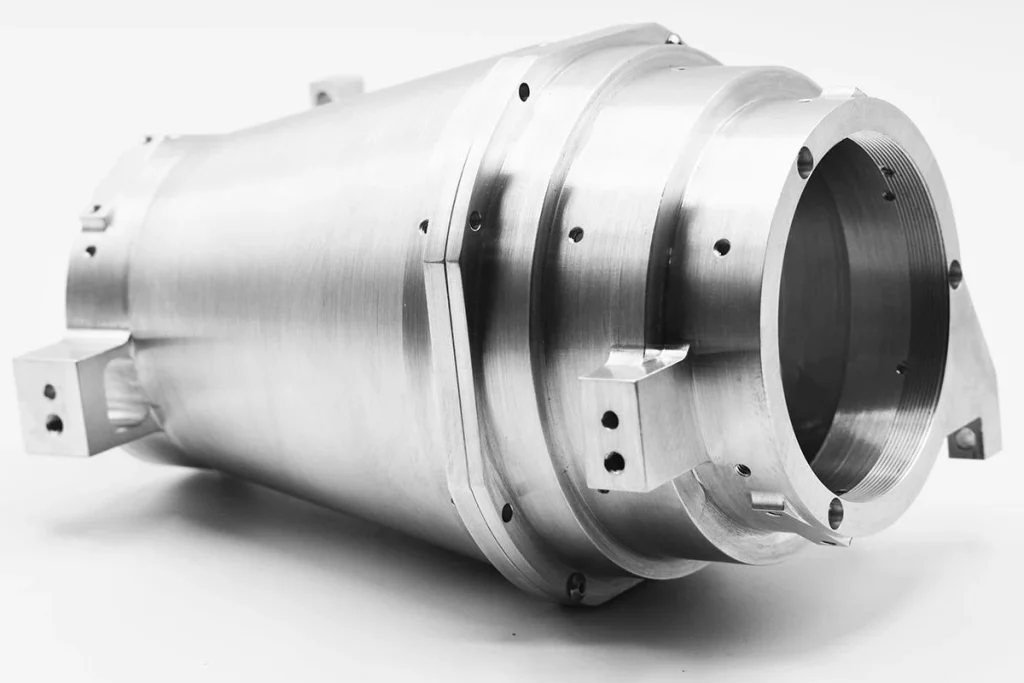
Les composants cylindriques de précision destinés à l'aérospatiale ne sont généralement pas de simples solides de révolution ; il s'agit plutôt de pièces complexes et non standardisées, composées d'un corps cylindrique principal, de pattes localisées, de structures de liaison et de réseaux de perçages internes. Les difficultés liées à leur usinage découlent non seulement de l'irrégularité de leur géométrie externe, mais aussi de facteurs tels que l'épaisseur localisée des parois, la rigidité structurelle, la répartition des réseaux de perçages et les relations dimensionnelles entre les différentes caractéristiques usinées.
Pour ces composants, le processus d’usinage doit tenir compte simultanément de la précision dimensionnelle des surfaces externes et internes, des relations de position entre les différents réseaux de perçages et du risque de déformation dans les zones localisées à parois minces. En particulier, dans le cadre d’un usinage en plusieurs étapes et multidirectionnel, le choix stratégique des repères d’usinage et l’enchaînement optimal des opérations constituent des facteurs critiques qui influencent directement la stabilité dimensionnelle finale et la précision géométrique de la pièce.
Caractéristiques structurelles des composants
Les composants cylindriques de précision utilisés dans le secteur aérospatial présentent généralement les caractéristiques structurelles suivantes :
Géométrie externe complexe
Bien que le corps principal du composant soit cylindrique, sa surface extérieure peut comporter des ergots, des bases de fixation, des bossages de raccordement ou d'autres structures irrégulières. Ces caractéristiques localisées compliquent le serrage et le positionnement de la pièce, tout en posant des difficultés en termes d'accessibilité des outils et de risque d'interférence pendant l'usinage.
Profilés à paroi mince et épaisseur de paroi non uniforme
Afin de réduire au minimum le poids tout en préservant l’intégrité structurelle, ces composants cylindriques comportent souvent des sections à parois minces, dont l’épaisseur peut varier considérablement d’une zone à l’autre. Ces zones à parois minces manquent de rigidité et sont sujettes à une déformation élastique sous l’effet des forces de coupe et de serrage. De plus, un “ retour élastique ” peut se produire lors de la libération de ces forces, ce qui peut compromettre l'uniformité des diamètres extérieurs, des alésages intérieurs et des épaisseurs de paroi.
Configurations variées des trous
La structure interne peut comporter divers éléments, notamment des alésages axiaux profonds, des alésages inclinés, des alésages de raccordement et des alésages de roulements de précision. Ces alésages sont soumis à des exigences spécifiques en matière de diamètre, de profondeur, d'orientation d'usinage et de précision de positionnement. Certains peuvent également nécessiter un porte-à-faux important de l'outil, ce qui accroît la difficulté tant de l'usinage que du contrôle.
Surfaces usinées multiples et éléments d'assemblage
Les surfaces extérieures, les alésages intérieurs et certains trous de roulement d’un composant cylindrique remplissent souvent des fonctions distinctes — telles que le positionnement, la connexion ou l’accouplement —, ce qui impose des exigences élevées en matière de précision dimensionnelle, de rugosité de surface et de tolérances géométriques. De plus, certaines surfaces peuvent nécessiter des traitements post-usinage, tels que le placage, le grenaillage ou la peinture, ce qui impose des exigences supplémentaires en matière de surépaisseurs d’usinage et de protection de surface.
Dimensions critiques et exigences de précision
Par rapport aux composants cylindriques standard, le contrôle dimensionnel des pièces cylindriques de précision destinées à l'aérospatiale implique souvent plusieurs caractéristiques d'usinage interdépendantes. Si l'on prend comme exemple le composant cylindrique en acier allié 35CD4 analysé dans ce texte, les principales exigences de précision portent sur les domaines suivants :
Surfaces externes de précision
Les surfaces externes aux extrémités du cylindre sont soumises à des tolérances de diamètre très strictes, alors que l'épaisseur de paroi dans ces zones n'est que d'environ 2,81 mm. En raison de cette faible épaisseur de paroi, des facteurs tels que les forces de serrage, les forces de coupe et les variations de température pendant le processus de tournage peuvent avoir une incidence significative sur les dimensions externes et la circularité.
Alésages internes profonds
Cette pièce présente un alésage axial profond d'une longueur d'environ 287,5 mm. Outre la tolérance de diamètre de l'alésage, il est nécessaire de contrôler la coaxialité entre l'alésage interne et la surface externe, ainsi que la cylindricité de l'alésage lui-même. La profondeur du trou, le porte-à-faux de l'outil et les conditions d'évacuation des copeaux influencent tous la qualité finale de l'usinage.
Trous inclinés
Un alésage incliné, formant un angle de 45° par rapport à l'axe principal, est situé à l'intérieur d'une patte du composant. Cette configuration impose des exigences strictes en matière de positionnement angulaire, de longueur d'outil, de zone de travail de la machine-outil et de prévention des interférences entre l'outillage et les dispositifs de fixation.
Alésages de roulements de précision
Les alésages des roulements situés à l'intérieur des pattes sont des éléments ajustés avec précision. En raison de la rigidité de la structure locale et de l'orientation d'usinage requise, certaines opérations nécessitent un porte-à-faux important de l'outil. Lors de l'usinage, il est essentiel de garantir non seulement le diamètre correct de l'alésage, mais également la circularité, la précision de positionnement et la qualité de surface.
Dans l'ensemble, la précision d'usinage de ces composants n'est pas déterminée par une seule dimension prise isolément ; elle dépend plutôt des relations dimensionnelles complexes entre les surfaces externes, les alésages internes, les trous inclinés et les différents éléments de liaison. Toute déformation ou tout écart de positionnement survenant au cours d'une seule opération peut potentiellement compromettre la précision des opérations d'usinage suivantes.
Caractéristiques du matériau et difficultés d'usinage de l'acier allié 35CD4
Les propriétés des matériaux constituent un facteur déterminant dans les procédés de fabrication des composants cylindriques de précision destinés au secteur aérospatial. Le 35CD4 est un acier de construction en alliage de nickel-chrome-molybdène qui se caractérise par une résistance élevée, une excellente ténacité et une bonne trempabilité, ce qui le rend particulièrement adapté aux composants mécaniques nécessitant une capacité de charge élevée et une grande fiabilité structurelle.
Cependant, ces propriétés avantageuses rendent également le matériau plus difficile à usiner. En particulier, lors de l’usinage de cylindres à parois minces, de trous profonds ou de réseaux de trous de précision, des facteurs tels que les forces de coupe élevées, la production importante de chaleur et l’usure des outils peuvent nuire à la fois à l’efficacité de l’usinage et à la stabilité dimensionnelle. Par conséquent, une compréhension approfondie de la composition chimique du matériau, de son état de traitement thermique et de ses caractéristiques d’usinage est essentielle avant de mettre au point tout procédé d’usinage.
Composition chimique et propriétés mécaniques du 35CD4
Le 35CD4 est un acier de construction allié à teneur moyenne en carbone dont les principaux éléments d'alliage sont le carbone, le chrome, le nickel et le molybdène. Ensemble, ces éléments influencent la résistance, la dureté, la ténacité et la réactivité au traitement thermique du matériau.
Les principaux effets de chaque élément d'alliage sont les suivants :
| Élément d'alliage | Effet principal sur les propriétés des matériaux |
| Carbone (C) | Augmente la résistance et la dureté ; influe sur la trempabilité |
| Chrome (Cr) | Améliore la trempabilité, la résistance à l'usure et la résistance mécanique |
| Nickel (Ni) | Améliore la ténacité, en particulier à basse température |
| Molybdène (Mo) | Améliore la trempabilité et la résistance au revenu ; améliore les performances à des niveaux de résistance élevés |
Les propriétés de l'acier 35CD4 sont étroitement liées à son traitement thermique. Différents traitements, tels que la normalisation et le revenu ou la trempe et le revenu, permettent d'obtenir des niveaux de résistance et de dureté variés afin de répondre aux exigences d'utilisation de la pièce.
En matière d'usinage CNC, l'usinabilité ne peut être évaluée uniquement en fonction de la nuance du matériau. Le choix des outils et des paramètres de coupe doit tenir compte de la dureté réelle, de l'état de traitement thermique, de la microstructure de l'ébauche et de la surépaisseur d'usinage de la pièce.
Caractéristiques d'usinage de l'acier allié 35CD4
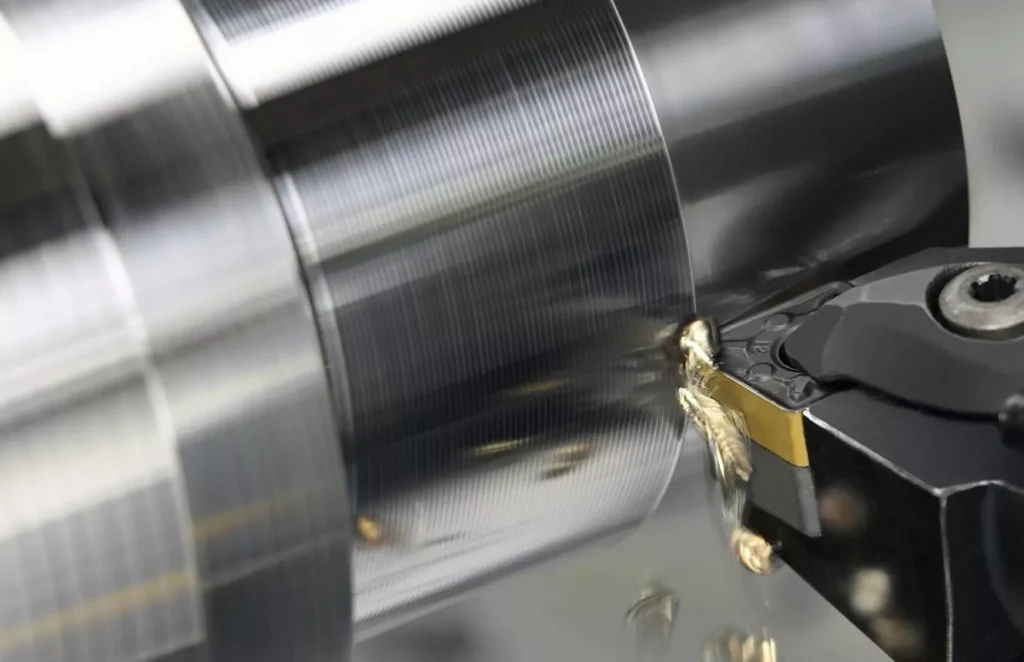
L'acier allié 35CD4 présente une résistance et une ténacité élevées, ce qui entraîne souvent des charges de coupe importantes, une concentration de chaleur et une usure accélérée des outils pendant le processus d'usinage. Les principaux défis liés à l'usinage de ce matériau sont présentés ci-dessous.
Forces de coupe élevées
En raison de sa résistance et de sa dureté élevées, ce matériau présente une résistance importante à la déformation lors de l'usinage, ce qui entraîne des forces de coupe relativement élevées. Dans le cas de pièces cylindriques à parois minces, ces forces élevées augmentent non seulement la charge exercée sur l'outil de coupe et la machine-outil, mais peuvent également provoquer une déformation élastique de la pièce, compromettant ainsi la précision dimensionnelle et géométrique.
Températures de coupe élevées
Lors de l'usinage, de la chaleur est générée par la déformation plastique du matériau, le frottement entre l'outil et la pièce, ainsi que par le contact entre les copeaux et la face de coupe de l'outil. Cette concentration de chaleur dans la zone de coupe peut entraîner une élévation de la température de l'outil et une déformation thermique localisée de la pièce, ce qui affecte à son tour la précision des cotes extérieures et intérieures.
Tendance à l'aggravation des troubles fonctionnels liés au travail
L'effet combiné des forces de coupe et de la chaleur peut provoquer une déformation plastique dans la couche superficielle du matériau, entraînant un durcissement localisé. Ce durcissement par écrouage augmente la résistance lors des passes de coupe suivantes, impose des charges plus importantes à l'outil et peut nuire à la qualité de la surface usinée.
Usure rapide des outils
Des forces de coupe élevées et des températures élevées accélèrent l'usure de l'outil. À mesure que l'arête de coupe s'émousse, les forces de coupe et la chaleur peuvent encore augmenter, entraînant des écarts dimensionnels, une rugosité de surface accrue et une baisse du rendement d'usinage. Par conséquent, il est essentiel de choisir avec soin les matériaux de l'outil, sa géométrie et les paramètres de coupe en fonction de la dureté du matériau et des conditions d'usinage spécifiques.
Difficultés liées à la gestion des puces
L'acier 35CD4 présente une certaine plasticité et ténacité qui, dans certaines conditions d'usinage, ont tendance à produire des copeaux continus, en forme de ruban. Si le bris des copeaux n'est pas efficace, ces longs copeaux peuvent s'emmêler autour de l'outil ou de la pièce, entravant ainsi l'évacuation des copeaux et le refroidissement, et risquant de rayer la surface usinée. 6. Risque de déformation induite par l'usinage
Sous l'effet de charges de coupe élevées et d'effets thermiques, les pièces peuvent subir des déformations élastiques et thermiques localisées. De plus, la libération des contraintes internes inhérentes au matériau lors de l'usinage de dégrossissage peut également entraîner des modifications de la forme de la pièce. Dans le cas des structures cylindriques à parois minces, ces facteurs compliquent encore davantage le maintien du contrôle dimensionnel.
Exigences relatives au traitement thermique et aux opérations de pré-usinage
Pour les composants aérospatiaux en acier allié à haute résistance, le traitement thermique influence non seulement les propriétés mécaniques finales, mais détermine également la planification des opérations d'usinage CNC qui suivront.
Dans le processus de fabrication des composants cylindriques dont il est question ici, les ébauches forgées doivent subir un pré-usinage approprié avant le traitement thermique. Cela permet d'améliorer les caractéristiques de la section transversale de l'ébauche, garantissant ainsi un traitement thermique plus efficace et plus homogène.
Usinage de dégrossissage avant le traitement thermique
En fonction de la structure de la pièce et des spécifications de traitement thermique, l'ébauche forgée subit un usinage préliminaire visant à éliminer une partie de l'excédent de matière (marge d'usinage) et à contrôler l'épaisseur de paroi des différentes sections transversales. Dans ce cas précis, l’épaisseur de paroi de chaque section transversale doit être inférieure à 30 mm après l’usinage de dégrossissage afin de respecter les exigences techniques du traitement thermique ultérieur.
Définition des points de référence après le traitement thermique
Étant donné que le traitement thermique peut entraîner des modifications des dimensions et de la forme d'un composant, il convient de prendre en compte les exigences relatives au positionnement ultérieur dès la phase d'ébauche. La définition de repères d'alignement appropriés sur l'ébauche après l'ébauche facilite un repositionnement précis lors des étapes suivantes, ce qui permet de minimiser les erreurs d'usinage dues aux décalages des repères.
Enchaînement de l'usinage de dégrossissage et de finition
Pour les pièces cylindriques présentant des parois minces et des réseaux de trous précis, il n’est pas recommandé d’usiner la pièce directement à ses dimensions finales à partir de l’ébauche brute. Une séquence bien planifiée — comprenant l'ébauche, le traitement thermique, la semi-finition et la finition — permet d'éliminer les contraintes internes liées à l'usinage et offre la flexibilité nécessaire pour respecter les tolérances dimensionnelles et géométriques finales.
En résumé, la difficulté d’usiner l’acier allié 35CD4 tient non seulement à sa résistance et à sa dureté intrinsèques, mais aussi à son état de traitement thermique, à la conception structurelle de la pièce et à la quantité de matière excédentaire à enlever. Ce n’est qu’en mettant au point un procédé intégrant les caractéristiques du matériau et la conception structurelle de la pièce qu’il est possible de créer des conditions stables pour l’usinage cylindrique externe de précision, le perçage profond et l’usinage de schémas de perçage complexes.
Caractéristiques clés des procédés d'usinage des composants cylindriques de précision destinés à l'aérospatiale
Les difficultés liées à l'usinage de pièces cylindriques de précision destinées à l'aérospatiale découlent non seulement de l'usinabilité du matériau, mais aussi de la rigidité structurelle de la pièce, de la répartition de ses caractéristiques et des exigences en matière de précision dimensionnelle. Compte tenu de la finesse des parois du corps cylindrique principal, de la complexité de certaines structures localisées et de la présence de caractéristiques diverses — telles que des surfaces cylindriques externes, des alésages profonds, des alésages inclinés et des alésages de roulements de précision —, les différentes opérations d'usinage peuvent facilement s'influencer mutuellement.
Dans la pratique industrielle, il est essentiel de planifier minutieusement les méthodes de serrage, la séquence des opérations, le choix des outils et les paramètres de coupe en fonction des caractéristiques structurelles spécifiques de chaque élément. Cela est nécessaire pour éviter des problèmes tels que la déformation localisée, les vibrations de l'outil ou les décalages de référence, qui pourraient autrement compromettre la précision dimensionnelle finale.
Usinage et contrôle de la déformation des pièces cylindriques à parois minces
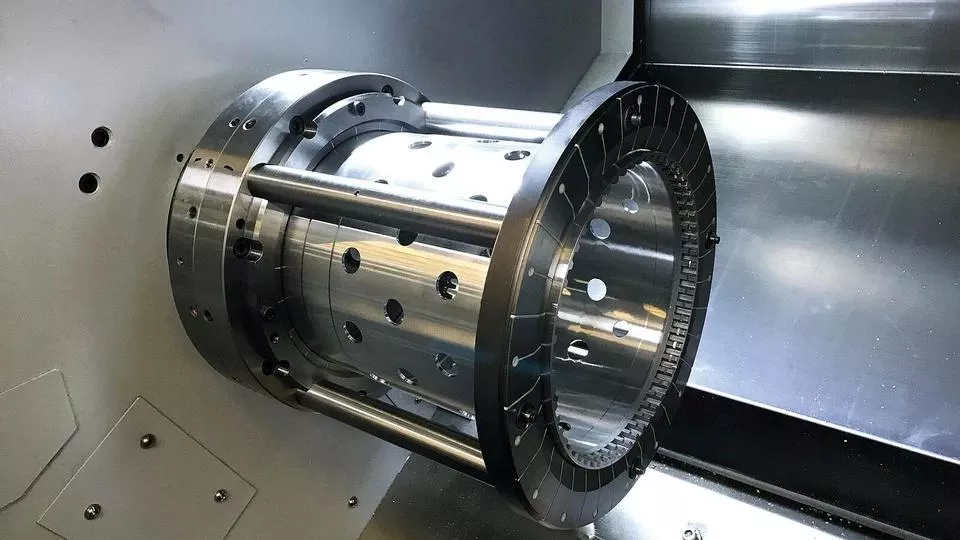
Les structures à parois minces constituent une caractéristique propre aux composants cylindriques de précision dans l'industrie aérospatiale. Afin de répondre aux exigences en matière de légèreté et de résistance structurelle, ces composants présentent souvent des parois minces ; cependant, leur rigidité transversale limitée les rend très sensibles à la déformation lors de l'usinage.
Parmi les principaux facteurs d'influence, on peut citer :
Déformation provoquée par les forces de serrage : Lors du tournage ou du fraisage, les pièces cylindriques à parois minces doivent être positionnées et maintenues à l'aide de dispositifs de serrage. Une force de serrage excessive ou une répartition inégale de la force peut entraîner une compression localisée ou une ovalisation (déformation circulaire). De plus, une fois la pièce desserrée après l'usinage, elle peut subir un retour élastique dimensionnel.
Déformation provoquée par les forces de coupe : Les profilés à parois minces présentent une faible résistance aux charges de coupe. Lorsque l'outil entre en contact avec la pièce, les forces de coupe peuvent provoquer une déformation élastique de la structure. Il en résulte un écart entre la profondeur de coupe réelle et la valeur prévue, ce qui a une incidence sur l'épaisseur de paroi et les dimensions finales.
Déformation provoquée par la chaleur de coupe : Une augmentation de la température au niveau de la zone de coupe peut entraîner une dilatation thermique localisée. Une répartition inégale de la température entre les différentes parties de la pièce entraîne souvent une déformation thermique, susceptible de compromettre la précision des diamètres extérieurs, des alésages intérieurs et d’autres cotes critiques.
Par conséquent, l'usinage de pièces cylindriques à parois minces nécessite de prendre soigneusement en compte les forces de serrage, les charges de coupe et la répartition de la chaleur. Le risque de déformation pendant le processus d'usinage peut être atténué en optimisant les emplacements de support des dispositifs de fixation, en adoptant une stratégie d'usinage en plusieurs étapes, en définissant correctement les surépaisseurs d'usinage et en contrôlant rigoureusement les paramètres lors des étapes de finition.
Caractéristiques de l'usinage cylindrique externe de précision
La surface extérieure d'un composant cylindrique remplit généralement une fonction de positionnement, d'assemblage ou d'accouplement ; par conséquent, elle est soumise à des exigences strictes en matière de diamètre, de circularité et de rugosité de surface.
Dans le cas de la pièce dont il est question ici, la plage de tolérance du diamètre extérieur au niveau de l'extrémité n'est que de 0,022 mm, alors que l'épaisseur de paroi correspondante est d'environ 2,81 mm. Cette combinaison de tolérances dimensionnelles serrées et d'une géométrie à parois minces pose des défis techniques importants pour l'usinage cylindrique extérieur.
Tout d'abord, les profilés à parois minces sont sujets à une déformation radiale tant lors du serrage que pendant l'usinage. Une force de serrage excessive peut entraîner une irrégularité du diamètre extérieur usiné, tandis qu'une rigidité insuffisante de la pièce pendant l'usinage peut provoquer des vibrations et des écarts dimensionnels localisés.
D'autre part, des facteurs tels que l'usure de l'outil, la température de coupe et la stabilité thermique de la machine-outil peuvent tous influencer le diamètre extérieur final. Lors de l'usinage d'aciers alliés à haute résistance, l'usure de l'outil peut modifier les conditions réelles de coupe, ce qui rend difficile le maintien d'une cohérence dimensionnelle tout au long de la production en continu.
Par conséquent, l'usinage cylindrique externe de précision nécessite une approche globale qui tienne compte du maintien de la pièce, de l'état de l'outil, des paramètres de coupe et de la surépaisseur d'usinage. De plus, un contrôle dimensionnel après usinage est indispensable pour vérifier que le diamètre et la circularité répondent aux exigences spécifiées.
Caractéristiques de l'usinage interne des trous profonds
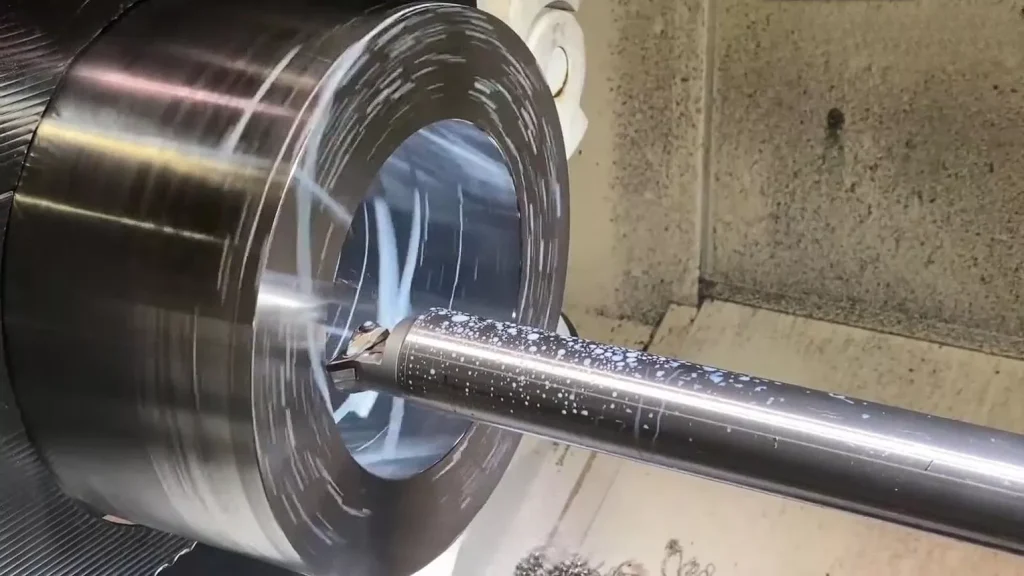
Les principales difficultés liées à l'usinage de trous profonds résident dans le porte-à-faux important de l'outil, la zone de coupe confinée, ainsi que les conditions relativement limitées d'évacuation des copeaux et d'arrosage. Pour les pièces cylindriques de précision destinées à l'aérospatiale, l'alésage doit non seulement respecter les exigences de diamètre, mais il peut également être nécessaire de maintenir une concentricité stricte par rapport au diamètre extérieur.
Dans le cas initial, la profondeur de l'alésage atteint 287,5 mm, avec des exigences de contrôle de la tolérance du diamètre de l'alésage, d'une concentricité de 0,04 mm et d'une cylindricité de 0,02 mm. Cela signifie que le processus doit non seulement garantir le diamètre de l'alésage, mais aussi contrôler la déviation de l'axe et les variations de forme de la paroi de l'alésage sur toute la longueur de celui-ci.
L'usinage de trous profonds pose principalement les problèmes suivants :
- Rigidité insuffisante de l'outil : Lorsque le porte-outil présente un porte-à-faux important, l'outil est susceptible de se déformer et de subir des vibrations sous l'effet des forces de coupe.
- Évacuation difficile des copeaux : Les copeaux ne sont pas évacués assez rapidement, ce qui peut entraîner un réusinage, une usure de l'outil et des rayures sur la paroi de l'alésage.
- Refroidissement limité : Le liquide de refroidissement a du mal à pénétrer jusqu'au fond d'un trou profond, ce qui peut entraîner une augmentation de la température de coupe.
- Déviation de l'axe de l'alésage : Des forces de coupe inégales, des erreurs de positionnement initiales et une surépaisseur inégale de la pièce brute peuvent toutes entraîner un écart de l'axe de l'alésage par rapport à sa position nominale.
- Contrôle dimensionnel difficile : Les méthodes de mesure classiques ne permettent pas de rendre compte pleinement de la cylindricité et des variations d'axe sur toute la profondeur de l'alésage.
Pour remédier à ces problèmes, il convient de choisir une méthode de perçage ou de forage profond adaptée en fonction du diamètre et de la profondeur du trou, ainsi que de l'état du matériau, en accordant une attention particulière à la rigidité de l'outil, au parcours d'évacuation des copeaux, aux conditions de refroidissement et à la stabilité des repères d'usinage.
Caractéristiques de l'usinage de trous inclinés à 45°
Contrairement aux schémas de perçage classiques répartis le long de l'axe du cylindre, un trou incliné est usiné selon un angle par rapport à l'axe principal de la pièce. Cela impose des exigences plus élevées en matière de positionnement de la machine, d'accessibilité de l'outil et d'espace d'usinage.
Dans le cas initial, le trou incliné est situé sur une patte locale de la pièce, à un angle de 45° par rapport à l'axe du cylindre. Étant donné que d'autres structures entourent cette patte, les outils et les dispositifs de fixation classiques risquent d'entrer en collision avec la pièce ; il convient donc d'étudier attentivement l'orientation d'usinage et la longueur de porte-à-faux de l'outil.
Les principales difficultés liées au processus sont les suivantes :
- Précision de positionnement angulaire : La relation angulaire entre l'axe du trou incliné et les repères de la pièce doit être déterminée avec précision. Les erreurs de positionnement affectent non seulement l'angle d'inclinaison du trou, mais peuvent également entraîner un décalage de la position du trou.
- Déport et rigidité de l'outil : En raison de l'espace d'usinage limité, l'outil peut nécessiter une configuration à porte-à-faux important. Un porte-à-faux important réduit la rigidité de l'ensemble outil-machine et entraîne facilement des vibrations ainsi qu'un écart par rapport au diamètre nominal de l'alésage.
- Interférence entre outils : La saillie autour du trou incliné, le profil du cylindre et la structure du dispositif de fixation peuvent limiter les mouvements de l'outil. Il convient de vérifier l'absence d'interférence entre l'outil, la pièce à usiner et le dispositif de fixation lors de la planification du processus.
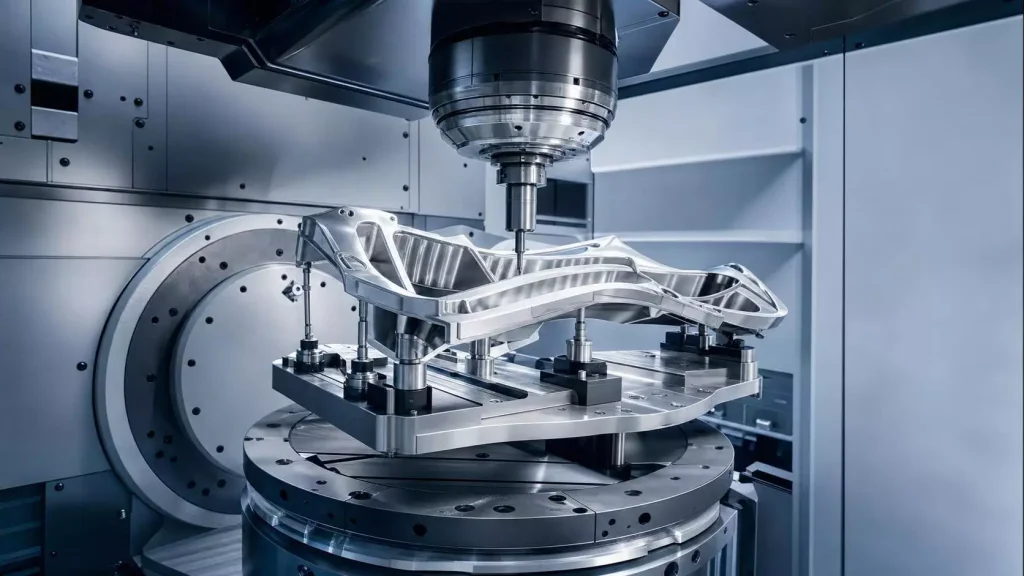
- Schéma d'usinage et de positionnement multiaxial : En fonction de la structure de la pièce, on peut recourir à un usinage CNC à 4 ou 5 axes, ou à un dispositif de fixation angulaire dédié, afin de maintenir l'axe de l'outil dans une position appropriée par rapport au trou à usiner. Le schéma spécifique doit être déterminé en fonction de la position du trou, de la longueur de l'outil et de la course de la machine.
Caractéristiques de l'usinage de précision des alésages de roulements
L'alésage d'un roulement est généralement une pièce de précision soumise à des exigences strictes en matière d'ajustement. Son diamètre, sa circularité, sa cylindricité et sa précision de positionnement ont une incidence directe sur le montage ultérieur du roulement et sur ses conditions de fonctionnement.
Dans la pièce cylindrique dont il est question ici, l'alésage du roulement est situé sur un épaulement local. En raison de la forme de la pièce et du sens d'usinage, il ne peut être usiné qu'à partir de la face d'extrémité gauche de la pièce. Cet accès unilatéral nécessite que l'outil présente un long porte-à-faux, ce qui augmente également le risque de vibrations et de déviation pendant l'usinage.
De plus, la zone de jonction entre la patte et le corps principal du cylindre peut présenter une rigidité inégale, ce qui augmente le risque de déformation locale sous l'effet des forces de coupe. Si la rigidité de l'outil est insuffisante ou si la marge d'usinage est mal répartie, cela peut également entraîner un diamètre d'alésage irrégulier et une qualité de surface réduite.
Par conséquent, l'usinage des alésages de roulements nécessite d'accorder une attention particulière aux points suivants :
- Références d'usinage et méthode de positionnement.
- Longueur de porte-à-faux de l'outil et rigidité du système.
- Contrôle du diamètre, de la circularité et de la cylindricité de l'alésage.
- Relation de position entre l'alésage du roulement et les autres éléments structurels.
- Contrôle dimensionnel et de la qualité de surface après finition.
Pour les alésages de roulements soumis à des exigences strictes en matière d'ajustement, un alésage de précision, un alésage à la broche ou d'autres procédés de finition adaptés peuvent également s'avérer nécessaires, le cas échéant, afin de respecter la précision finale spécifiée sur le plan.
Coordination des processus entre plusieurs opérations d'usinage
Les caractéristiques d'usinage susmentionnées ne sont pas indépendantes les unes des autres. Par exemple, il existe des exigences de coaxialité entre les surfaces cylindriques externes et les alésages internes ; la relation de position entre un trou incliné et un alésage de palier est influencée par le système de référence global ; et la déformation induite par l'usinage dans les sections à parois minces peut altérer d'autres cotes de précision.
Pour les composants cylindriques de précision destinés aux applications aérospatiales, l'optimisation ne peut pas être réalisée pour chaque opération prise isolément. Il faut au contraire prendre en compte l'ensemble du parcours d'usinage afin de coordonner les repères, les séquences d'usinage et la répartition des surépaisseurs d'usinage entre les différentes caractéristiques. Une attention particulière doit être accordée à la détente des contraintes après l'ébauche, à la restauration des repères après le traitement thermique et à la répétabilité du positionnement lors de l'usinage à partir de différentes orientations. Grâce à une planification systématique du processus, il est possible de minimiser l’accumulation d’erreurs — telles que celles résultant de décalages de repères ou de serrages répétés —, garantissant ainsi le contrôle des cotes finales et des tolérances géométriques.
Exigences spécifiques relatives aux procédés de fabrication des composants cylindriques de précision destinés à l'aérospatiale
La fabrication de composants cylindriques de précision destinés à l'aérospatiale implique non seulement des opérations d'usinage standard — telles que le tournage, le fraisage, l'alésage et le perçage à commande numérique —, mais peut également nécessiter des procédés spéciaux comme le grenaillage, la galvanoplastie et la peinture, afin de garantir que les composants répondent à des exigences spécifiques en matière de performances de surface et de fonctionnement.
Contrairement aux pièces mécaniques classiques, ces composants présentent souvent plusieurs surfaces ayant des fonctions distinctes. Par exemple, certaines surfaces cylindriques externes peuvent nécessiter un grenaillage, des alésages internes de précision peuvent nécessiter un chromage, tandis que d’autres zones peuvent nécessiter un cadmiage ou une peinture. Étant donné que chaque procédé implique des zones de traitement, des paramètres opérationnels et des spécifications de surface différents, il est essentiel de définir clairement ces zones au cours du processus de fabrication et de coordonner efficacement l'interaction entre l'usinage mécanique et le traitement de surface.
Grenaillage
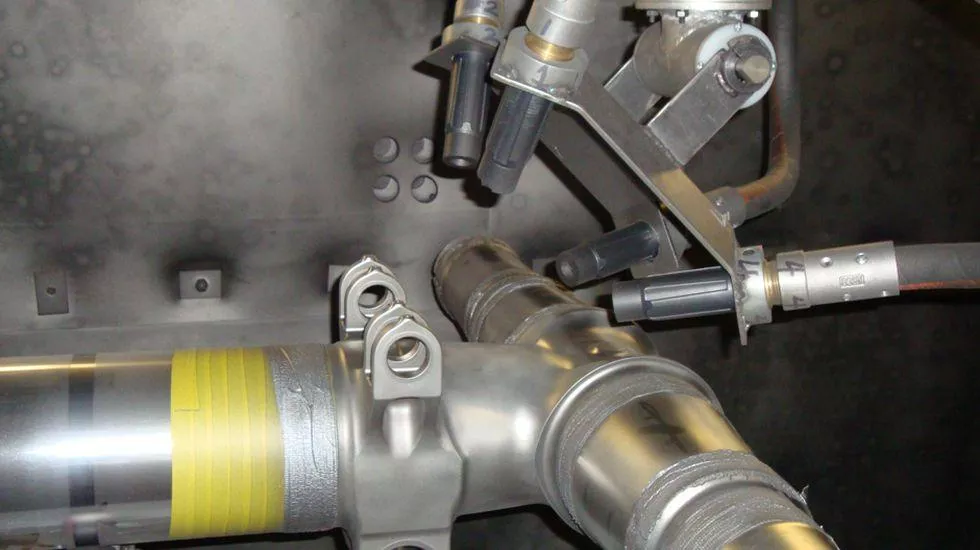
Le grenaillage de précontrainte est un procédé de renforcement de surface dans lequel des billes projetées à grande vitesse viennent frapper la surface de la pièce, provoquant une déformation plastique de la couche superficielle et générant des contraintes résiduelles de compression. Ce procédé est couramment utilisé pour les pièces métalliques soumises à des exigences en matière de résistance à la fatigue.
Pour les pièces cylindriques de précision destinées à l'aérospatiale, le grenaillage doit être effectué strictement dans des zones contrôlées. Étant donné que les différentes surfaces remplissent des fonctions différentes, toutes les zones ne se prêtent pas au grenaillage.
Les principales exigences relatives au processus sont les suivantes :
- Contrôle de la zone de martelage : Indiquez clairement le diamètre extérieur et toutes les autres surfaces spécifiées devant faire l'objet d'un martelage, conformément au plan de la pièce.
- Protection des zones non traitées : Masquez les surfaces d'ajustage de précision, les alésages et les autres zones spécifiées où le martelage n'est pas autorisé.
- Contrôle des paramètres de processus : Déterminer l'intensité du martelage, la couverture et les caractéristiques des billes en fonction des propriétés du matériau, de la structure de la pièce et des spécifications techniques.
- Contrôle après traitement : Vérifiez la couverture du martelage et l'état de la surface afin d'éviter tout traitement excessif localisé ou toute zone non traitée.
Pour les structures cylindriques à parois minces, il convient également de prêter attention à l'effet du procédé de martelage sur la stabilité géométrique, afin d'éviter que des paramètres inadaptés n'entraînent des variations de dimensions ou de forme.
Chromage
Le chromage est un procédé de traitement de surface qui consiste à former un revêtement de chrome sur une surface métallique par des moyens électrochimiques. Selon l'application, un revêtement de chrome peut être utilisé pour améliorer la dureté de surface, la résistance à l'usure et d'autres propriétés de surface.
Dans la pièce cylindrique destinée au secteur aérospatial dont il est question ici, l'alésage spécifié doit faire l'objet d'un chromage, l'épaisseur de revêtement requise étant comprise entre 20 et 25 μm.
Les principaux points de contrôle du processus sont les suivants :
- Contrôle de l'épaisseur du revêtement : L'épaisseur du revêtement influe directement sur le diamètre final de l'alésage. La surépaisseur d'usinage doit donc être déterminée à partir de la cote avant placage et des exigences du plan, afin d'éviter que l'alésage ne se retrouve hors tolérance après le placage.
- Uniformité du revêtement : Un alésage étant une structure relativement fermée, il convient de tenir compte, lors du placage, des effets de la répartition du courant et de l'écoulement de la solution de placage sur l'uniformité du revêtement.
- Préparation de la surface avant le placage : La surface usinée doit être correctement nettoyée et prétraitée avant le placage afin de garantir une bonne adhérence entre le revêtement et le substrat.
- Contrôle qualité après le placage : Vérifier l'épaisseur du revêtement, l'intégrité de la surface et le diamètre final de l'alésage conformément au cahier des charges, et procéder à une finition supplémentaire si nécessaire.
Pour les alésages de précision, l'épaisseur du revêtement ne peut pas être considérée simplement comme une augmentation dimensionnelle unilatérale. La compensation dimensionnelle finale doit être déterminée en fonction du mode de revêtement de l'alésage et du procédé utilisé.
Placage au cadmium
Le cadmiage est un procédé de protection traditionnel utilisé pour les pièces métalliques destinées à l'aérospatiale et à l'industrie. Il sert principalement à conférer une certaine résistance à la corrosion et à répondre aux exigences de finition de surface requises dans des environnements d'assemblage et d'exploitation spécifiques.
Dans le cas de figure initial, toutes les surfaces autres que la zone chromée spécifiée sont des zones cadmiées. Ce traitement de surface multizone nécessite que les limites entre les différents revêtements soient clairement définies dès la phase de planification du processus.
Les principales exigences relatives au processus sont les suivantes :
- Répartition par zone : Définissez clairement la limite entre les zones chromées et celles cadmiées afin d'éviter que le revêtement ne soit appliqué sur les zones non prévues.
- Masquage des surfaces : Protégez efficacement les zones où le cadmiage n'est pas autorisé.
- Coordination des processus : Organisez judicieusement l'ordre des opérations de chromage et de cadmiage afin d'éviter tout défaut de revêtement au niveau des zones de jonction.
- Contrôle qualité : Vérifier la couverture, l'épaisseur et la qualité de la surface du revêtement.
Il convient de noter que le cadmium présente des risques importants pour l'environnement et la santé au travail. Ce procédé doit être mis en œuvre par un fournisseur qualifié disposant des moyens adéquats de lutte contre la pollution, conformément aux spécifications applicables, et il convient d'évaluer la disponibilité de procédés de substitution plus sûrs.
Peinture
La peinture est généralement utilisée pour améliorer l'aspect des pièces, assurer la protection de leur surface ou répondre à des exigences spécifiques en matière de performances de revêtement. Pour les pièces cylindriques destinées à l'aérospatiale et présentant des éléments d'assemblage de précision, les zones peintes doivent être strictement contrôlées conformément au plan.
La principale difficulté du procédé réside dans la coordination entre la couverture du revêtement et la précision des dimensions.
Tout d'abord, les zones du diamètre extérieur sur lesquelles la peinture est autorisée doivent être clairement délimitées, et les surfaces de précision sur lesquelles la peinture n'est pas autorisée doivent être masquées, afin d'empêcher la peinture de pénétrer dans l'alésage, sur les surfaces d'accouplement et dans d'autres zones fonctionnelles.
D'autre part, l'épaisseur du revêtement influe sur les dimensions finales de la pièce. Si une zone peinte est adjacente à un diamètre extérieur de précision, il convient de prendre en compte à l'avance l'épaisseur du revêtement et les limites du masquage afin d'éviter que l'accumulation de peinture n'affecte l'assemblage.
Enfin, une fois la peinture appliquée, il convient de vérifier que le revêtement présente une couverture complète, une bonne adhérence et un aspect de surface satisfaisant, afin de s'assurer qu'il répond aux exigences techniques de la pièce.
Coordination de plusieurs traitements de surface
Lorsqu'une pièce aérospatiale de haute précision nécessite plusieurs traitements, tels que le grenaillage, le chromage, le cadmiage et la peinture, la gestion des processus devient encore plus complexe.
Les différents traitements n'agissent pas seulement selon des mécanismes différents, mais peuvent également affecter d'autres zones de la surface. Par exemple, il est nécessaire d'établir une délimitation nette entre les zones chromées et celles cadmiées ; les zones peintes doivent être protégées des opérations de placage ; et les alésages de précision nécessitent un contrôle de l'épaisseur du revêtement et du diamètre final de l'alésage.
Par conséquent, la coordination de plusieurs traitements de surface devrait s'articuler autour des aspects suivants :
| Élément de contrôle | Exigence principale du processus |
| Domaines de traitement | Définir l'étendue et les limites de chaque traitement de surface |
| Masquage et protection | Protéger les surfaces de précision sur lesquelles aucun traitement n'est autorisé |
| Séquence de processus | Coordonner l'ordre des opérations de grenaillage, de placage et de peinture |
| Compensation dimensionnelle | Prendre en compte l'effet du placage et du revêtement sur les dimensions finales |
| Contrôle final | Vérifier les revêtements et les cotes critiques après le traitement |
Par ailleurs, le traitement de surface des pièces aérospatiales est généralement régi par des spécifications techniques précises. La séquence de processus effective ne peut être déterminée sur la seule base de l'expérience générale et doit être validée au regard du plan de la pièce, des exigences relatives aux matériaux, des normes applicables et de la capacité de processus du prestataire chargé du traitement.
Contrôle qualité et contrôle de précision
Le contrôle qualité des pièces cylindriques de précision destinées à l'aérospatiale ne peut se limiter à une simple inspection finale. Il nécessite un plan qui couvre l'ensemble du processus et tienne compte de la structure des pièces, des repères, des tolérances géométriques et des traitements de surface.
Contrôle dimensionnel et géométrique
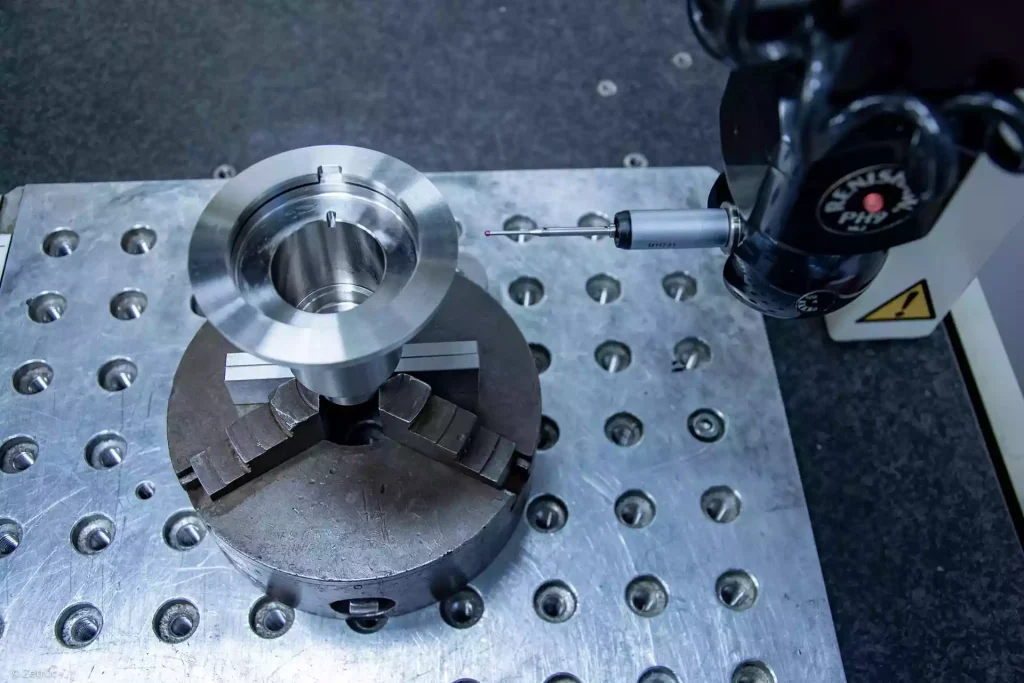
La pièce présentant des parois minces, un alésage profond, un alésage incliné et des ergots, chaque caractéristique nécessite une méthode spécifique. La précision des diamètres extérieurs peut être vérifiée à l’aide de micromètres, de comparateurs ou de dispositifs de fixation dédiés, en contrôlant la force de mesure afin d’éviter toute déformation des parois minces. Pour l’alésage de 287,5 mm de profondeur, une mesure effectuée uniquement à l’entrée n’est pas suffisante. Il convient d’utiliser un comparateur de diamètre intérieur, un calibre à air ou un outil à tige longue à plusieurs positions axiales, et la concentricité de 0,04 mm ainsi que la cylindricité de 0,02 mm doivent être évaluées à partir de données multi-sections à l’aide d’une machine à mesurer par coordonnées (CMM), d’un testeur de circularité ou d’un appareil dédié. L’alésage de roulement sur la patte nécessite de vérifier la circularité, la cylindricité, la direction de l’axe et la position par rapport aux repères, et l’axe du trou incliné à 45° doit faire l’objet d’une vérification de sa direction spatiale et de sa position sur la MMT. Idéalement, le diamètre extérieur, la face d’extrémité et les alésages sont mesurés dans un seul système de coordonnées de la MMT afin de confirmer le transfert des repères. La méthode doit correspondre à la définition des tolérances figurant sur le plan, car la concentricité, la position et la cylindricité sont évaluées différemment ; l’accès du palpeur et les trajectoires de mesure doivent être planifiés à l’avance.
Contrôle des traitements de surface
Après le traitement, le contrôle porte sur la qualité du revêtement et les dimensions finales. Les alésages chromés doivent faire l’objet de contrôles d’épaisseur et de couverture, et doivent être remesurés après le chromage, car la dimension finale dépend du résultat obtenu après ce traitement. Le cadmiage et la peinture font l’objet de contrôles portant sur la couverture, l’épaisseur, l’adhérence et les limites, afin de s’assurer que les surfaces d’accouplement qui doivent rester nues ne sont pas affectées. Le grenaillage est évalué en termes de couverture, d’intensité et de surface traitée conformément au cahier des charges, ainsi que pour tout changement dimensionnel ou de forme sur les parois minces.
Contrôle en cours de fabrication
Les contrôles doivent être effectués à des étapes clés plutôt que d’être concentrés en fin de processus. Les surépaisseurs, les repères et les déformations sont vérifiés après l’usinage de dégrossissage, tandis que les repères et les cotes critiques sont reconfirmés après le traitement thermique, les surépaisseurs étant ajustées ultérieurement si nécessaire. Au cours de la finition, un système de repères unifié et traçable réduit les erreurs liées aux serrages répétés, tandis que les contrôles du premier article et en cours de fabrication permettent de détecter l’usure des outils et les écarts de serrage. Après les traitements de surface, les cotes, les tolérances et la qualité de surface sont à nouveau contrôlées, et le contrôle final porte sur tous les éléments critiques, avec des registres et des rapports conformes aux exigences du client.
L'objectif n'est pas seulement de déterminer si la pièce finale est conforme, mais aussi de détecter rapidement les sources d'erreur et d'empêcher que les écarts ne s'accumulent d'une opération à l'autre.
Accompagnement dans la fabrication de pièces complexes de haute précision par Xtmade
Fondée en 2024 à Shenzhen, en Chine, Xtmade est une entreprise certifiée ISO 9001 spécialisée dans l'usinage de précision CNC sur mesure au service d'une clientèle internationale. L'entreprise a été créée par une équipe de base composée de cinq spécialistes, dirigée par des ingénieurs possédant plus de 20 ans d'expérience dans le domaine de la fabrication, et s'est développée pour compter aujourd'hui 70 collaborateurs travaillant dans une usine de 80 000 pieds carrés. Nous produisons des pièces sur mesure à partir des plans fournis par nos clients, du prototype à la production en série, y compris des pièces complexes à tolérances serrées telles que des boîtiers à parois minces et des composants multiaxiaux.
Chaque commande commence par l'examen de vos plans, fichiers CAO et cahiers des charges. Nos ingénieurs réalisent une analyse DFM et planifient le processus avant la production, ce qui permet de détecter rapidement les problèmes potentiels. Les pièces sont ensuite usinées et contrôlées en interne à l'aide d'une machine à mesurer tridimensionnelle (CMM) et d'autres équipements, et font l'objet d'un contrôle du premier article, de contrôles en cours de fabrication et d'un contrôle final.
Ce que nous proposons :
- Usinage CNC: Usinage de précision à 3, 4 et 5 axes
- Pièces complexes : Structures à parois minces, trous profonds, trous inclinés et alésages de précision
- Fabrication multiprocessus : Moulage sous pression, moulage par injection et tôlerie
- Assistance technique : Révision des plans, commentaires sur la fabricabilité (DFM) et devis
Envoyez-nous vos plans CAO, vos cahiers des charges ou vos échantillons, et nous vous proposerons un plan de fabrication ainsi qu'un devis.
Conclusion
La difficulté liée à la fabrication de pièces cylindriques de précision pour l'aérospatiale réside dans l'interaction entre une structure complexe, les propriétés des matériaux, la déformation des parois minces, les alésages de précision, les tolérances géométriques et les traitements de surface spécifiques, et non dans une opération isolée. Pour les aciers à haute résistance tels que le 35CD4, l'usinage, le traitement thermique et le traitement de surface doivent être planifiés conjointement, avec des repères unifiés, un serrage solide et des contrôles ciblés afin de maîtriser les relations entre les différentes caractéristiques.
Pour un fabricant, l'essentiel ne consiste pas seulement à usiner des éléments individuels, mais aussi à comprendre le plan, à identifier les risques, à coordonner les opérations et à garantir la qualité grâce à des contrôles en cours de fabrication.


