
Optimisation du processus d'usinage CNC d'un cylindre de précision destiné à l'aérospatiale
Les composants cylindriques de précision destinés au secteur aérospatial se caractérisent souvent par des géométries complexes, des tolérances dimensionnelles serrées et des exigences strictes en matière de finition de surface. Au cours de la fabrication, des facteurs tels que l'usinabilité du matériau, les repères de serrage, la rigidité des outils et l'enchaînement des opérations peuvent tous influer sur la qualité finale de l'usinage.
Un cylindre aérospatial en acier à haute résistance 35CD4 en est un exemple typique. Son processus de fabrication comprend un tournage de précision du diamètre extérieur, un alésage profond, un fraisage de trous obliques prolongés et un grenaillage de précontrainte. En raison de la forte tendance du matériau à adhérer aux outils de coupe, les méthodes d’usinage conventionnelles peuvent rencontrer des difficultés pour maintenir la stabilité dimensionnelle, obtenir la qualité de surface requise et garantir une évacuation efficace des copeaux.
Pour en savoir plus sur les caractéristiques structurelles de ce composant, les propriétés de ses matériaux et les principaux défis liés à sa fabrication, consultez notre article précédent intitulé « Caractéristiques des procédés et défis liés à l'usinage CNC des composants cylindriques de précision destinés à l'aérospatiale.
S'appuyant sur cette analyse, cet article examine le processus de production proprement dit, en mettant l'accent sur les problèmes d'usinage courants liés au tournage de diamètre extérieur, à l'usinage d'alésages intérieurs, aux alésages complexes et au grenaillage de précontrainte. Il explique également comment le choix des outils, l'ajustement des paramètres de coupe, les corrections de référence et l'optimisation des processus peuvent améliorer la qualité de l'usinage.
Conception du processus d'usinage d'un cylindre de précision destiné à l'aérospatiale
L'usinage d'un cylindre de précision destiné à l'aérospatiale nécessite un contrôle rigoureux des relations dimensionnelles entre plusieurs caractéristiques de précision. Un plan de fabrication ne peut pas être élaboré en considérant chaque caractéristique isolément. Cela revêt une importance particulière pour les composants comportant des sections à parois minces, des alésages profonds et des trous irréguliers, où l'état des surfaces précédemment usinées influe directement sur la précision des opérations suivantes.
En fonction de la géométrie et des exigences techniques de la pièce, la conception globale du processus s'articule autour de quatre axes principaux :
- Références d'usinage et serrage des pièces : Choisissez des repères de positionnement adaptés à la structure de la pièce afin de maîtriser les erreurs de serrage et les écarts de rotation pendant l'usinage.
- Usinage de précision : Mettre au point des méthodes d'usinage adaptées et déterminer les surépaisseurs de matière appropriées pour les diamètres extérieurs, les alésages intérieurs, les alésages de roulements et les trous obliques prolongés critiques.
- Outillage et paramètres de coupe : Choisissez des géométries d'outils adaptées en fonction des caractéristiques d'usinage de l'acier 35CD4, puis optimisez les paramètres d'usinage à l'aide d'essais d'usinage.
- Séquençage des processus spéciaux : Il convient de tenir compte des variations dimensionnelles pouvant résulter du grenaillage et d'organiser l'usinage de finition et le traitement de surface selon un ordre approprié.
En évaluant les interactions entre les différentes opérations, il est possible d'établir un parcours d'usinage global et de l'affiner en continu en fonction des résultats réels obtenus lors des essais de fabrication.
Optimisation du tournage de précision du diamètre extérieur
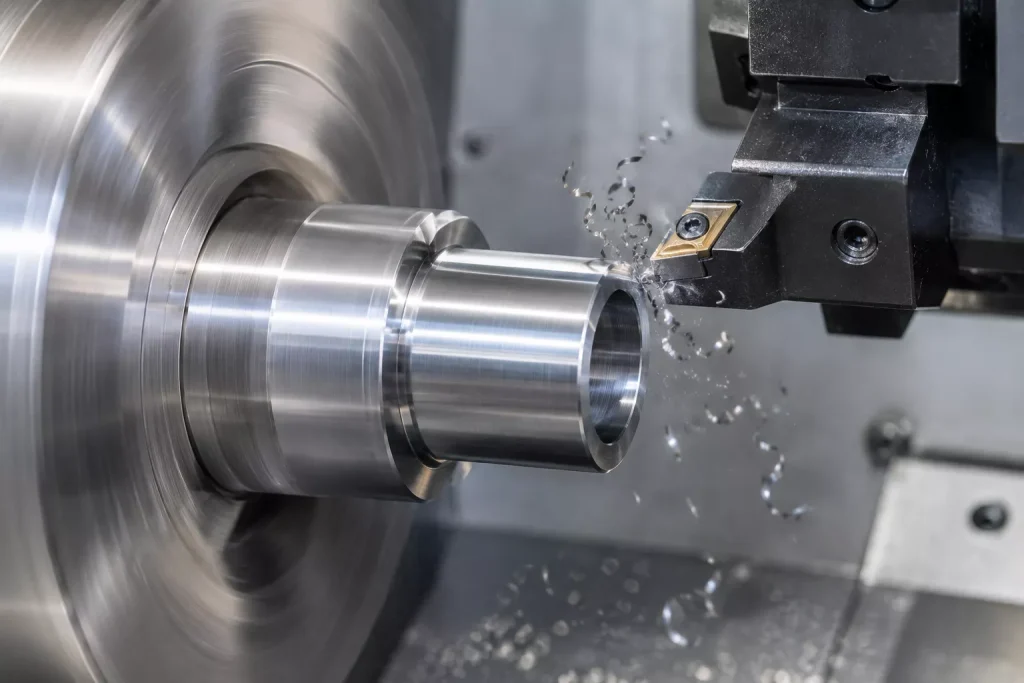
Amélioration de la qualité de surface des faces extérieures
Lors de l'usinage de finition du diamètre extérieur et de la face frontale de la patte, la forte tendance à l'adhérence des copeaux de l'acier 35CD4 a rendu difficile la rupture des copeaux. Avec les paramètres d'usinage d'origine, relativement bas, des marques de coupe profondes sont apparues sur la face frontale de la pièce, accompagnées d'arrachements localisés de matière à certains endroits.
Pour remédier à ce problème, les paramètres de tournage du diamètre extérieur ont été ajustés, en accordant une attention particulière aux conditions de coupe et aux performances de l'outil. Une fois l'optimisation effectuée, les marques de coupe initiales ont disparu, ce qui a permis d'obtenir une surface frontale plus lisse, avec une qualité d'usinage homogène du centre jusqu'au bord extérieur.
Cette amélioration démontre que, lors de l'usinage d'aciers à haute résistance présentant une forte tendance à l'adhérence de coupe, la qualité de la face d'extrémité dépend non seulement de l'outil de coupe lui-même, mais aussi des paramètres de coupe et des conditions réelles d'usinage. Les essais d'usinage et les réglages doivent être basés sur les caractéristiques du matériau plutôt que de se contenter d'adopter les paramètres couramment utilisés pour les aciers conventionnels.
Amélioration de la précision et de la stabilité dimensionnelle du diamètre extérieur
L'opération de tournage CNC correspondant à l'étape n° 14 constituait une étape cruciale dans la fabrication de cette pièce. Un mandrin à centrage automatique a été utilisé pour le serrage, tandis qu'une lunette de stabilisation soutenait le diamètre extérieur afin d'améliorer la stabilité de rotation pendant l'usinage.
Le diamètre extérieur de précision présentait une tolérance dimensionnelle de 0,024 mm et nécessitait trois passes de tournage. Compte tenu des caractéristiques d'usinage de l'acier 35CD4, une plaquette de tournage externe tranchante a été choisie, de préférence avec un rayon de pointe de R0,2 mm. Un rayon de pointe trop important pourrait nuire aux conditions d'usinage et à la rugosité de surface.
Les premiers essais d'usinage ont montré que le diamètre extérieur fini variait entre 88,85 et 88,89 mm, ce qui ne répondait pas aux exigences du plan. Avant que la cause de cet écart dimensionnel ne soit identifiée, l'équipe de production ne pouvait que prévoir une marge d'usinage supplémentaire et corriger les dimensions par un polissage manuel.
Une analyse plus approfondie a révélé que le problème était étroitement lié à la circularité du diamètre extérieur soutenu par la lunette. La circularité de la surface d'appui influe sur la rotation de la pièce après son serrage. Cette influence devient particulièrement importante lorsque des tolérances dimensionnelles strictes sont requises.
Les mesures effectuées sur les surfaces d'appui des pièces non conformes ont révélé des variations de circularité comprises entre 0,020 et 0,035 mm, qui correspondaient globalement à la plage de variation observée pour le diamètre extérieur fini.
L'opération d'usinage précédente a donc été revue. Une exigence de circularité ne dépassant pas 0,01 mm a été ajoutée aux spécifications de tournage du diamètre extérieur au niveau du processus n° 11.
Après la mise en place de cette exigence relative au contrôle de la circularité, la stabilité de l'opération de tournage du diamètre extérieur au niveau du processus n° 14 s'est considérablement améliorée. La plage de diamètres finaux s'est réduite à 88,865–88,875 mm, ce qui a permis de maintenir la variation dimensionnelle dans une fourchette de 0,01 mm. Les exigences du dessin pouvaient désormais être respectées sans qu'il soit nécessaire de procéder à des corrections manuelles localisées supplémentaires.
Les essais de stabilité ont en outre confirmé qu'une arête de coupe permettait d'usiner quatre pièces de manière constante. L'outil devait être remplacé en cas d'usure afin de garantir la précision dimensionnelle.
Optimisation du processus d'usinage de l'alésage interne
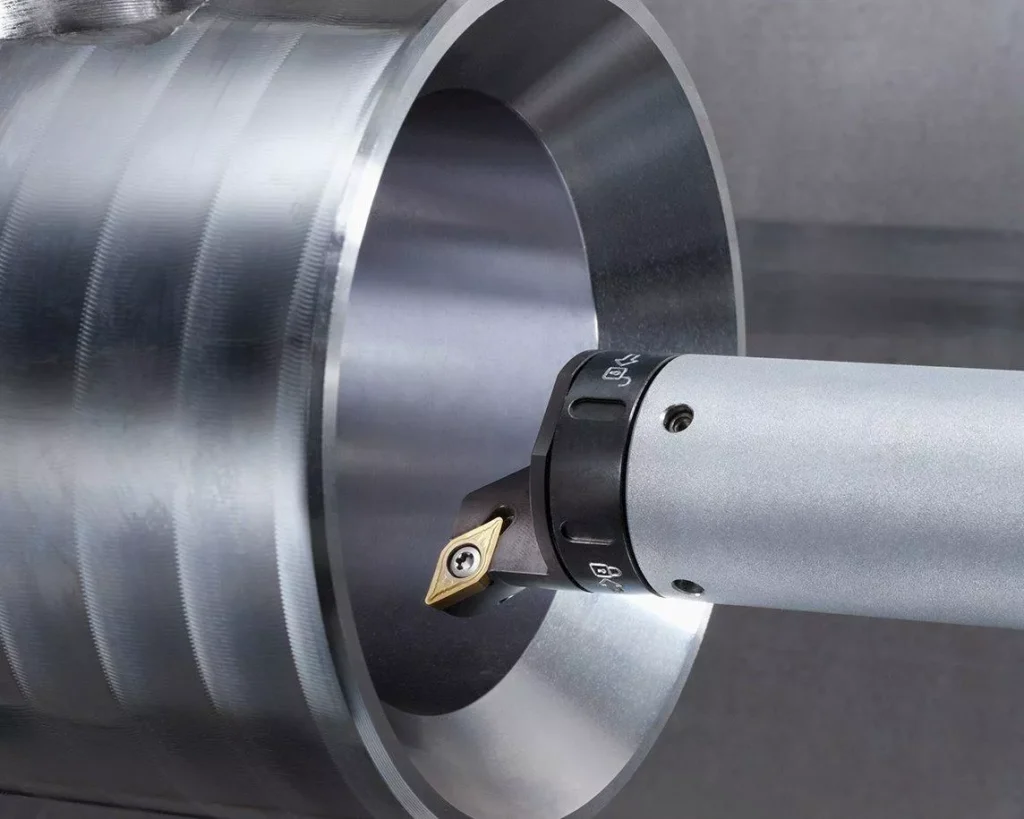
Élimination de la protubérance de la face inférieure
Au cours de l'opération de tournage CNC correspondant au processus n° 14, une protubérance localisée est restée au fond de l'alésage interne. Cette protubérance résiduelle présentait un diamètre d'environ 1 mm et une hauteur d'environ 0,3 mm.
Le procédé d'usinage initial consistait à utiliser une fraise à fond plat pour enlever l'excédent de matière au fond, puis à aléser l'intérieur à l'aide d'un outil d'alésage de grand diamètre. La face inférieure était ensuite usinée afin de s'harmoniser avec la surface environnante.
Cette approche exigeait que le faux-rond de l'outil soit maîtrisé à moins de 0,01 mm. Or, la fraise à fond plat présentait une légère inclinaison au niveau de sa base. Même avec un faux-rond maîtrisé, il était difficile d'obtenir une surface parfaitement plane, ce qui ne permettait pas de résoudre le problème de la protubérance.
Pour remédier à ce problème, l'opération initiale de fraisage à fond plat a été remplacée par un alésage réalisé à l'aide d'un outil d'alésage de petit diamètre. Cela a permis d'usiner directement la matière restante au fond de l'alésage.
Les essais d'usinage ont confirmé que l'alésage de la face inférieure à l'aide de l'outil modifié permettait d'éliminer complètement le dépassement résiduel et d'améliorer la qualité d'usinage de la face inférieure de l'alésage interne.
Amélioration de la qualité de l'alésage interne
Lors de l'opération n° 14, l'alésage interne devait laisser une marge radiale de 0,05 mm pour l'opération de rodage suivante. Cependant, plusieurs défauts de qualité sont apparus dans l'alésage interne lors de la production initiale, ce qui a accru les risques liés à l'usinage pour le processus de rodage suivant.
En se basant sur les conditions réelles d'usinage, trois causes principales ont été identifiées :
- Rigidité insuffisante de l'outil : L'outil d'alésage interne d'origine présentait un diamètre relativement faible et une rigidité insuffisante. Il était donc plus sensible aux vibrations, ce qui nuisait à la stabilité dimensionnelle de l'alésage.
- Mauvaise évacuation des copeaux : La forte tendance à l'adhérence de l'acier 35CD4 rendait difficile l'évacuation des copeaux. Ceux-ci pouvaient s'enrouler à l'intérieur de l'alésage et rayer la surface déjà usinée.
- Paramètres de découpe inadaptés : La vitesse de coupe initiale était relativement faible et ne permettait pas d'obtenir la précision dimensionnelle et l'état de surface requis.
Trois améliorations principales ont été apportées pour remédier à ces problèmes :
- Remplacez l'outil d'origine par un alésoir de plus grand diamètre afin d'augmenter la rigidité et de réduire les vibrations lors de l'usinage.
- Augmentez la vitesse de coupe et adaptez en conséquence la profondeur de coupe de finition afin d'améliorer les conditions de coupe et la rupture des copeaux.
- Optimiser le système interne d'alimentation en liquide de refroidissement afin que celui-ci atteigne directement la pointe de l'outil d'alésage, ce qui améliore le refroidissement et l'évacuation des copeaux dans la zone de coupe.
Grâce à des ajustements coordonnés de la géométrie de l'outil, des paramètres de coupe et du débit de liquide de refroidissement, l'opération d'alésage interne a été optimisée, offrant ainsi une base plus stable pour le processus de rodage qui suit.
Optimisation de l'usinage de trous complexes
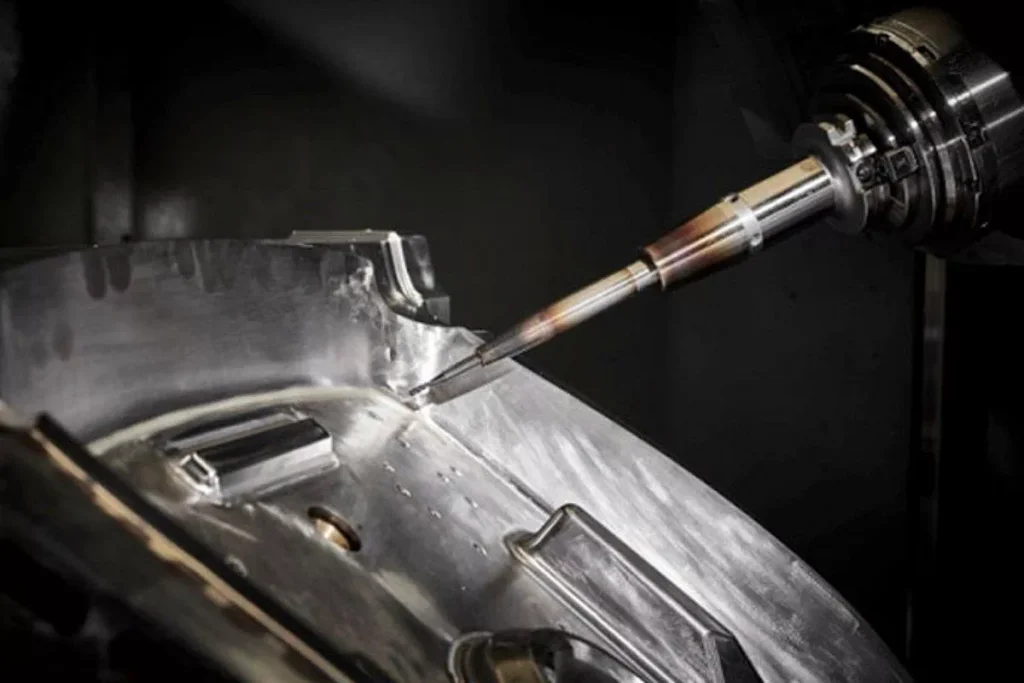
Amélioration de l'usinage des trous obliques allongés
Le trou oblique allongé a été usiné par fraisage horizontal lors de l'opération n° 13. En raison de la longueur considérable du trou et du porte-à-faux important de l'outil, il a été difficile de maintenir des dimensions stables du trou pendant l'usinage.
Au cours de l'opération initiale, une fraise allongée de Ø 6 mm a été utilisée pour agrandir le trou à Ø 7,3 mm. Cependant, le diamètre réel obtenu après usinage n'était que de 7,1 à 7,2 mm, ce qui a entraîné un écart dimensionnel de 0,1 mm.
Le programme d'usinage a ensuite été modifié afin d'augmenter le diamètre de fraisage visé à Ø 7,5 mm. Le diamètre réel du trou s'est situé entre 7,35 et 7,42 mm, mais la tolérance dimensionnelle est restée de 0,07 mm.
Afin d'améliorer encore la précision des alésages, un alésoir à tige droite a été testé pour la finition. Le diamètre des alésages obtenus variait entre 7,62 et 7,69 mm, et la stabilité dimensionnelle restait insatisfaisante.
Lors du premier ajustement du processus, l'alésoir a été remplacé par un outil d'alésage. Cependant, le diamètre des alésages obtenus variait entre 7,60 et 7,72 mm, ce qui dépassait les tolérances requises et a entraîné la mise au rebut des pièces.
Après avoir comparé et validé plusieurs options d'outillage, une fraise à diamètre variable dotée d'un diamètre de coupe de 7 mm a finalement été choisie pour l'usinage des alésages inclinés. À la suite de cette optimisation, le taux d'acceptation de l'usinage a atteint 100 %.
Cette expérience d'usinage montre que le porte-à-faux de l'outil, la rigidité et la méthode de coupe ont tous une influence sur la stabilité dimensionnelle lors de l'usinage de trous obliques profonds. Il convient d'évaluer différentes solutions d'outillage en fonction de la géométrie réelle du trou. Le simple fait de modifier le diamètre cible programmé ne suffit pas toujours à corriger les écarts d'usinage.
Amélioration de la qualité de l'usinage des alésages de roulements
L'alésage du roulement a également été usiné lors de l'opération n° 13. L'opération initiale a consisté à utiliser une fraise de Ø 20 mm pour l'usinage préliminaire, afin d'élargir l'alésage à Ø 34,4 mm, avant de recourir à un alésoir pour obtenir les dimensions finales.
Cependant, des traces de vibrations visibles sont apparues sur la paroi de l'alésage au cours de la production. Les ajustements répétés des paramètres de coupe n'ont pas permis d'éliminer complètement le problème.
Cela indiquait que le procédé initial présentait encore des limites en termes de rigidité de l'outil, de stabilité du serrage de la pièce ou de choix des paramètres de coupe. Pour les alésages de roulements de précision de ce type, une optimisation plus poussée du procédé nécessiterait des études supplémentaires portant sur le porte-à-faux de l'outil, les conditions de support de la pièce et les vibrations pendant la coupe.
Effet du grenaillage de précontrainte sur les cotes d'alésage de précision
Dans le plan de fabrication initial de ce composant, l'alésage interne de précision était alésé en finition par usinage CNC, en laissant une marge radiale de 0,05 mm. L'alésage était ensuite rodé afin d'obtenir une tolérance de diamètre de 0,02 mm et une tolérance de cylindricité ne dépassant pas 0,02 mm. Enfin, un grenaillage de précontrainte a été appliqué sur le diamètre extérieur du composant.
Cependant, les essais de production ont révélé que le grenaillage entraînait des variations dimensionnelles de l'alésage interne. Après le grenaillage, le diamètre de l'alésage au milieu de l'axe a augmenté d'environ 0,015 à 0,025 mm. En conséquence, certains composants ont dépassé la limite supérieure de tolérance et ont dû être mis au rebut.
Ce problème a montré que le grenaillage peut entraîner une déformation structurelle lors du traitement de la surface de la pièce, ce qui peut affecter les dimensions de l'alésage ayant déjà fait l'objet d'un usinage de finition.
Pour résoudre le problème, la séquence de processus initiale a été revue en concertation avec le client. L'opération de rodage a été déplacée après le grenaillage.
La déformation de l'alésage interne après le grenaillage s'élevait à environ 0,025 mm. La marge radiale de 0,05 mm prévue pour le honage s'est avérée suffisante pour compenser cette variation, laissant ainsi une réserve de matière adéquate pour la finition de précision ultérieure.
Une fois la séquence de fabrication ajustée, la tolérance finale du diamètre intérieur a pu être maîtrisée à 0,010 mm près, tandis que la cylindricité a été maintenue à 0,015 mm près, ce qui répond aux exigences du plan.
Résultats et principaux enseignements tirés du processus d'usinage
Grâce à la validation et à l'amélioration de plusieurs opérations critiques, le processus de fabrication de ce cylindre de précision destiné à l'aérospatiale a été progressivement optimisé. Ces améliorations ont permis de remédier aux problèmes suivants : déchirures sur les faces d'extrémité, variations du diamètre extérieur, saillies au fond de l'alésage interne, défauts de surface de l'alésage interne et instabilité dimensionnelle dans le trou oblique prolongé.
En particulier, le contrôle de la circularité de la surface de référence précédente a permis de réduire la variation dimensionnelle du diamètre extérieur de précision à moins de 0,01 mm. Le remplacement de l'outillage utilisé pour le trou oblique prolongé a permis d'atteindre un taux d'acceptation de l'usinage de 100 %. Après avoir modifié l'ordre des opérations de grenaillage et de honage, la tolérance du diamètre intérieur de l'alésage a été encore mieux maîtrisée, avec une précision de 0,010 mm.
Ces résultats de production démontrent que la qualité de fabrication d'un cylindre de précision destiné à l'aérospatiale n'est pas déterminée par un seul paramètre d'usinage. Elle résulte plutôt des effets combinés des propriétés du matériau, de la géométrie de l'outil, des repères d'usinage et de la coordination des opérations successives.
Trois aspects revêtent une importance particulière lors de l'usinage de composants de précision CNC similaires :
- Le choix de l'outil doit tenir compte des caractéristiques du matériau. Lors de l'usinage de matériaux tels que l'acier 35CD4, qui présentent une forte tendance à l'adhérence à la coupe, il convient d'accorder une attention particulière à l'affûtage de l'outil, au rayon de la pointe, à la rigidité de l'outil et à l'évacuation des copeaux. Les paramètres d'usinage conventionnels de l'acier ne doivent pas être appliqués sans évaluation préalable.
- La précision dimensionnelle doit être contrôlée dès les opérations précédentes. Lorsque les cotes d'usinage finales s'écartent des exigences, il convient d'examiner le repère de positionnement, les conditions de serrage de la pièce et la qualité des opérations précédentes, plutôt que de se contenter d'ajuster l'opération de finition finale.
- La séquence des opérations doit prendre en compte l'ensemble du processus de fabrication. Pour les opérations telles que le grenaillage de précontrainte, susceptibles d'entraîner une déformation des pièces, la séquence doit être planifiée en fonction de la tolérance disponible pour la finition ultérieure. Cela permet d'éviter que les cotes de précision ne soient affectées par les processus en aval.
Pour les composants aérospatiaux complexes de haute précision, les procédés d'usinage doivent être validés par des essais de production réels et constamment optimisés en fonction des retours d'expérience issus de la fabrication. L'intégration de la conception des procédés, du choix de l'outillage, des paramètres de coupe et du contrôle qualité est essentielle pour respecter des tolérances dimensionnelles strictes tout en améliorant la stabilité de la production et l'efficacité de l'usinage.
Usinage CNC sur mesure et fabrication multiprocédés chez Xtmade
Chez Xtmade, nous sommes spécialisés dans usinage de précision CNC sur mesure et la fabrication en plusieurs étapes pour des composants complexes et des applications techniques exigeantes. À partir des plans, des fichiers CAO ou des échantillons physiques fournis par le client, notre équipe d'ingénieurs examine les propriétés des matériaux, les tolérances dimensionnelles, les caractéristiques géométriques et les exigences d'usinage afin d'élaborer des solutions de fabrication adaptées.
Nos capacités de fabrication couvrent le fraisage CNC, le tournage CNC, l'alésage de précision et d'autres opérations d'usinage, soutenues par des procédés complémentaires tels que le moulage sous pression et le moulage par injection. Qu'il s'agisse de pièces prototypes ou de commandes de série, nous accordons une attention particulière à la faisabilité des procédés, à la cohérence dimensionnelle et au contrôle qualité tout au long du processus de fabrication.
Que vous ayez besoin de composants cylindriques de précision, de pièces présentant des formes usinées complexes, d'alésages profonds ou de pièces fabriquées à partir de matériaux difficiles à usiner, Xtmade s'adapte à vos conceptions existantes pour répondre à vos besoins de fabrication.
Vous avez un composant de précision sur mesure à fabriquer ? Envoyez-nous vos plans ou vos fichiers CAO pour une analyse technique et un devis.


