
Mecanizado de precisión de ejes de motor para vehículos de nuevas energías: procesos y casos prácticos
El motor de tracción es un componente clave del sistema de propulsión de un vehículo de nueva energía. Como parte importante del conjunto del motor, el eje del motor soporta el núcleo del rotor, mantiene su posición y transmite el par durante el funcionamiento. Su precisión dimensional, sus tolerancias geométricas y la calidad de su superficie influyen directamente en la precisión del montaje, la estabilidad rotacional y la fiabilidad de funcionamiento.
En comparación con los ejes de transmisión convencionales, los ejes de motor de los vehículos de nuevas energías suelen presentar geometrías más complejas, como estrías externas, ranuras para chavetas, orificios profundos, diámetros escalonados y muñones de rodamiento de precisión. Dependiendo del diseño, estas características pueden requerir múltiples operaciones de mecanizado para alcanzar las dimensiones y la precisión posicional requeridas.
El mecanizado de precisión de los ejes de los motores de los vehículos de nueva energía implica una combinación de torneado CNC, taladrado, mecanizado de estrías, fresado de chaveteros y rectificado. Este artículo analiza tres configuraciones representativas de ejes, explica sus requisitos de mecanizado y aborda los controles de calidad clave que intervienen en la fabricación de estos componentes.
Características estructurales de los ejes de los motores de los vehículos de nueva generación
Las estructuras de los ejes de los motores varían en función del diseño del motor, los requisitos de montaje y los métodos de transmisión del par. Desde el punto de vista de la fabricación, los ejes huecos y los macizos plantean retos distintos en cuanto a rigidez, acceso para el mecanizado y control dimensional.
Ejes de motor huecos para Nueva energía
Los ejes de motor huecos se utilizan en aplicaciones en las que es importante reducir la masa giratoria. Sus orificios internos también pueden adaptarse a requisitos estructurales o funcionales específicos.
El menor espesor de la pared hace que estos ejes sean más sensibles a la presión de sujeción y a las fuerzas de corte. Una fuerza excesiva puede provocar deformaciones, mientras que unas condiciones de mecanizado inadecuadas pueden dar lugar a vibraciones y variaciones dimensionales. La precisión del agujero interior es otro aspecto importante a tener en cuenta, especialmente cuando el eje del agujero debe mantener una relación definida con las superficies exteriores del eje.
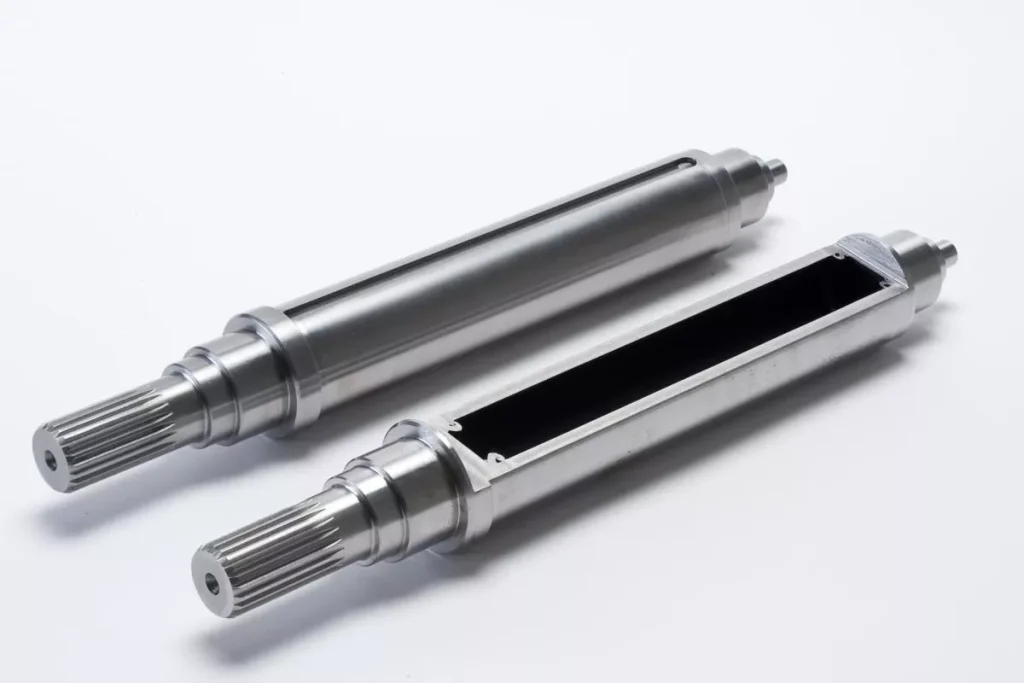
Ejes de motor macizos para Nueva energía
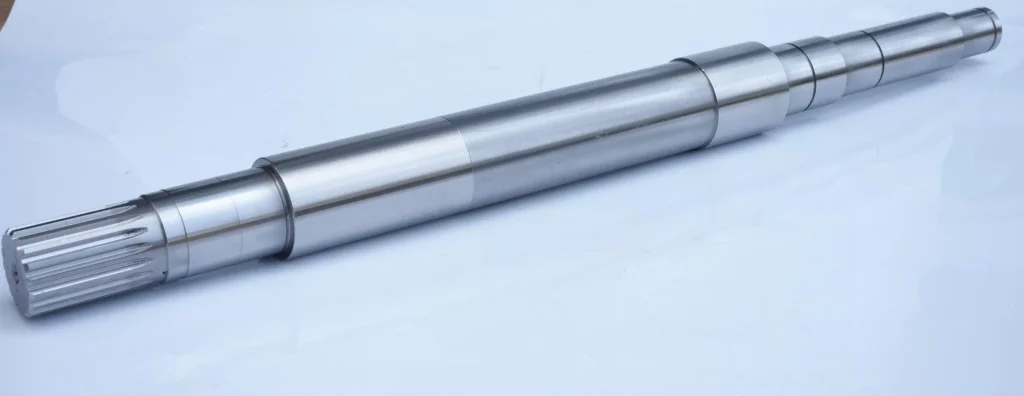
Los ejes de motor macizos tienen una sección transversal de material continua y, por lo general, ofrecen una mayor rigidez durante el mecanizado. Entre sus características típicas se incluyen diámetros escalonados, muñones de cojinete, estrías externas y ranuras para chavetas.
Aunque los ejes macizos suelen ser más fáciles de sujetar que los de diseño hueco, sus características funcionales siguen exigiendo un posicionamiento preciso entre sí. En concreto, la relación entre los muñones de los cojinetes, los dientes de las estrías y las ranuras de chaveta influye en la alineación del montaje y en la transmisión del par. Por lo tanto, es esencial mantener unas referencias de mecanizado uniformes a lo largo de toda la producción.
Principales procesos de mecanizado de los ejes de motor
El proceso de mecanizado depende del plano del eje, el material, el estado de la pieza en bruto, el tratamiento térmico, los requisitos de tolerancia y el volumen de producción. Los siguientes procesos se utilizan habitualmente en la fabricación de ejes de motor.
Torneado CNC
Torneado CNC Permite obtener las principales características externas de los ejes de motor, incluidos los diámetros escalonados, los muñones de cojinete, los rebordes y las caras frontales. En el caso de los ejes largos o huecos, la rigidez de la sujeción de la pieza y el control de la fuerza de corte son especialmente importantes para evitar la flexión y las variaciones dimensionales. El torneado en bruto y el de acabado suelen realizarse por separado, reservando el margen de mecanizado adecuado para el rectificado posterior cuando sea necesario.
Taladrado y mecanizado de agujeros profundos
Perforación El mecanizado de agujeros profundos se utiliza para realizar orificios internos en ejes de motor huecos. A medida que aumenta la profundidad del agujero, la evacuación de virutas, el guiado de la herramienta y el suministro de refrigerante se vuelven más complicados. Se puede optar por el taladrado con pistola o el taladrado BTA en función de las dimensiones del orificio y los requisitos de precisión. Entre los aspectos clave a tener en cuenta se incluyen el diámetro del orificio, la rectitud, el acabado superficial y la relación posicional entre el orificio interno y las superficies externas del eje.
Mecanizado de splines
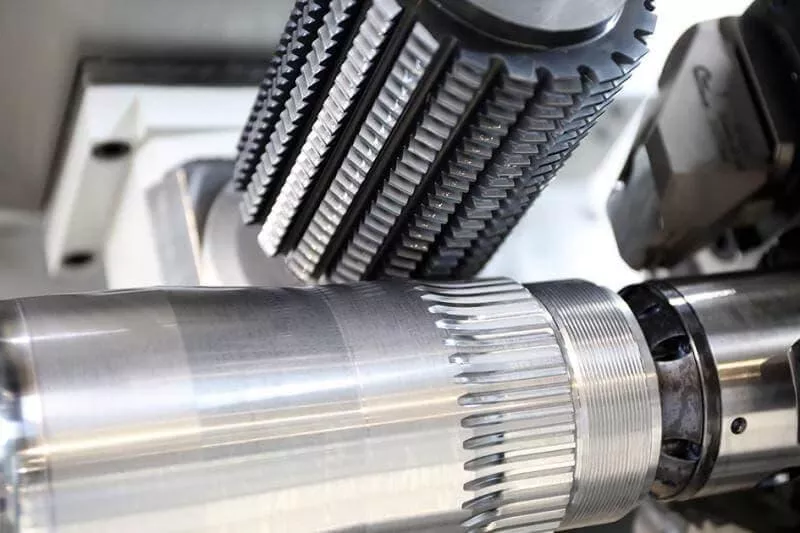
Las estrías externas transmiten el par entre el eje del motor y los componentes conectados. En función del perfil de las estrías, el número de dientes, los requisitos de precisión y el volumen de producción, los métodos adecuados pueden incluir el fresado por dentado, el fresado por perfilado o el fresado. El espesor de los dientes, la precisión del perfil y la alineación de las estrías con el punto de referencia del eje son factores importantes que influyen en el ajuste final y en el rendimiento de la transmisión.
Fresado de chavetas
Las ranuras de chaveta proporcionan una unión mecánica entre el eje y los componentes con los que se acopla mediante una chaveta. El fresado CNC se utiliza habitualmente para obtener el ancho, la profundidad, la longitud y la posición requeridos de las ranuras. En el caso de los ejes con dos o más ranuras de chaveta, también es necesario controlar la indexación angular para garantizar la orientación correcta entre las ranuras y otros elementos funcionales.
Moleteado y laminado de estrías
El moleteado utiliza rodillos específicos para crear patrones en la superficie mediante deformación plástica, normalmente con el fin de mejorar el agarre o cumplir requisitos específicos de acoplamiento superficial. El laminado de estrías es un proceso distinto en el que unas matrices con forma determinada crean los dientes de las estrías mediante un desplazamiento controlado del material. Puede resultar adecuado para determinados materiales y volúmenes de producción, dependiendo de la geometría de las estrías y de los requisitos dimensionales. Ninguno de estos procesos es necesario para todos los diseños de ejes de motor.
Rectificado cilíndrico CNC
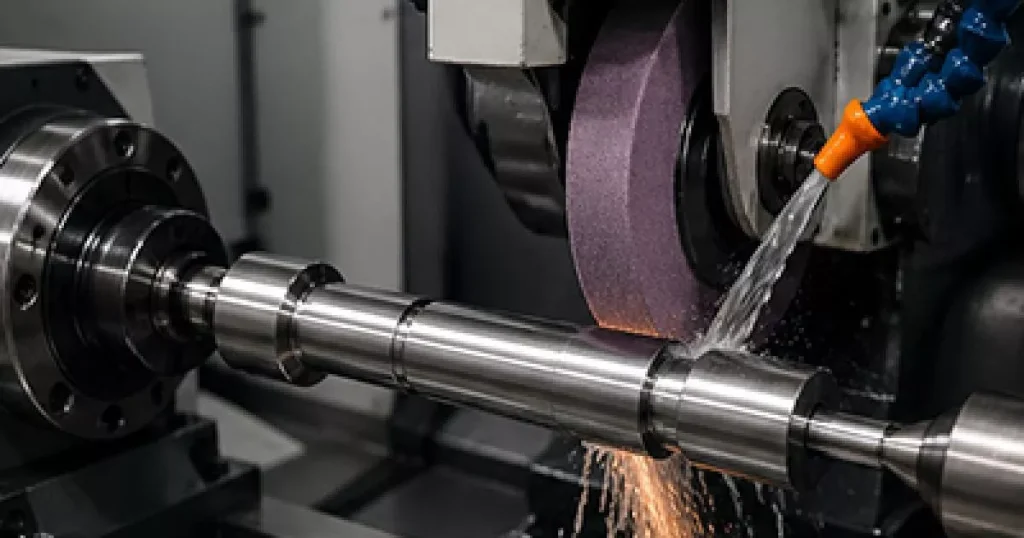
El rectificado cilíndrico CNC se utiliza para el acabado de diámetros externos críticos, especialmente en muñones de cojinetes y superficies de ajuste de precisión. Permite alcanzar tolerancias dimensionales más estrictas, una mayor redondez y mejores acabados superficiales que los que puede proporcionar el torneado por sí solo. Es necesario controlar los parámetros de rectificado, el estado de la muela y el control del refrigerante para evitar daños térmicos, quemaduras de rectificado y defectos superficiales.
Análisis del mecanizado de tres configuraciones de ejes de motor
Las tres configuraciones siguientes representan combinaciones habituales de estructuras de eje hueco o macizo y características de transmisión externa. Las rutas de mecanizado deben determinarse en función de los planos, los materiales, las condiciones de la pieza en bruto, el tratamiento térmico y los requisitos de tolerancia concretos.
Eje de motor hueco con estrías externas y un orificio profundo interno
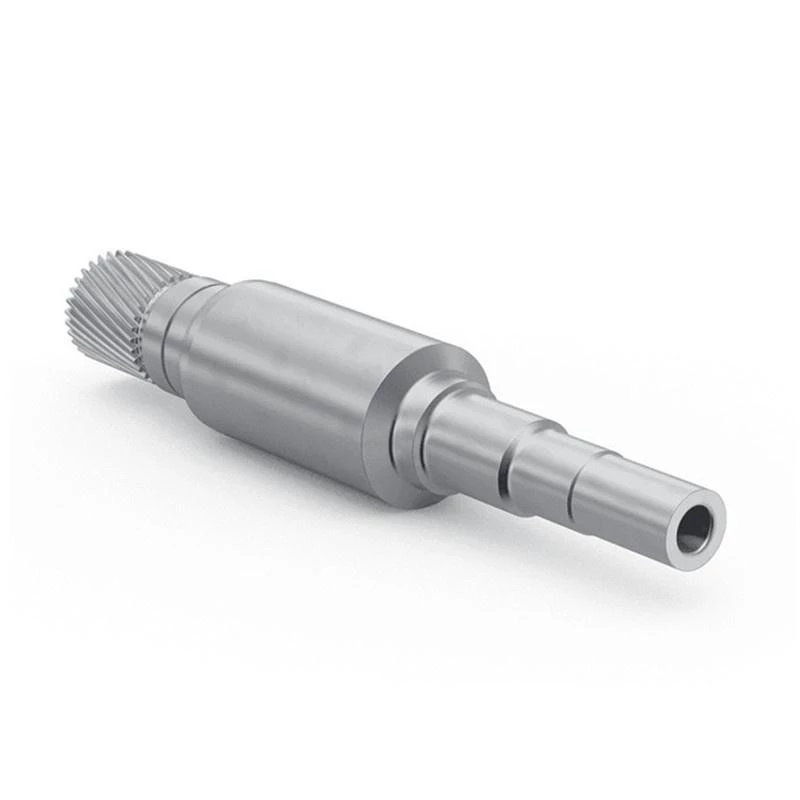
Esta configuración combina una estría exterior con un orificio interior central. La estría exterior sirve de interfaz para la transmisión del par, mientras que el orificio profundo conforma la estructura hueca del eje.
El principal reto de fabricación consiste en mantener la relación posicional entre el agujero interior y las superficies funcionales exteriores. El taladrado profundo requiere una evacuación eficaz de las virutas y un guiado eficaz de la herramienta para evitar desviaciones en el taladro. Al mismo tiempo, el reducido espesor de la pared hace que el eje sea más sensible a las fuerzas de sujeción y a la deformación por corte.
Un plan de mecanizado típico puede incluir la preparación de la pieza en bruto, el mecanizado del agujero interior y de las superficies de referencia exteriores, el torneado de los diámetros exteriores escalonados y la realización de la estría exterior. La secuencia exacta debe determinarse según el plano y las relaciones de referencia requeridas. Los diámetros exteriores críticos pueden someterse a un rectificado cilíndrico tras el tratamiento térmico u otras operaciones intermedias.
La inspección debe centrarse en el diámetro y la rectitud del agujero, la precisión del diámetro exterior, la geometría de las estrías y la relación posicional entre el agujero y las superficies exteriores del eje.
Eje de motor hueco con estrías externas, una ranura para chaveta y un orificio interno profundo
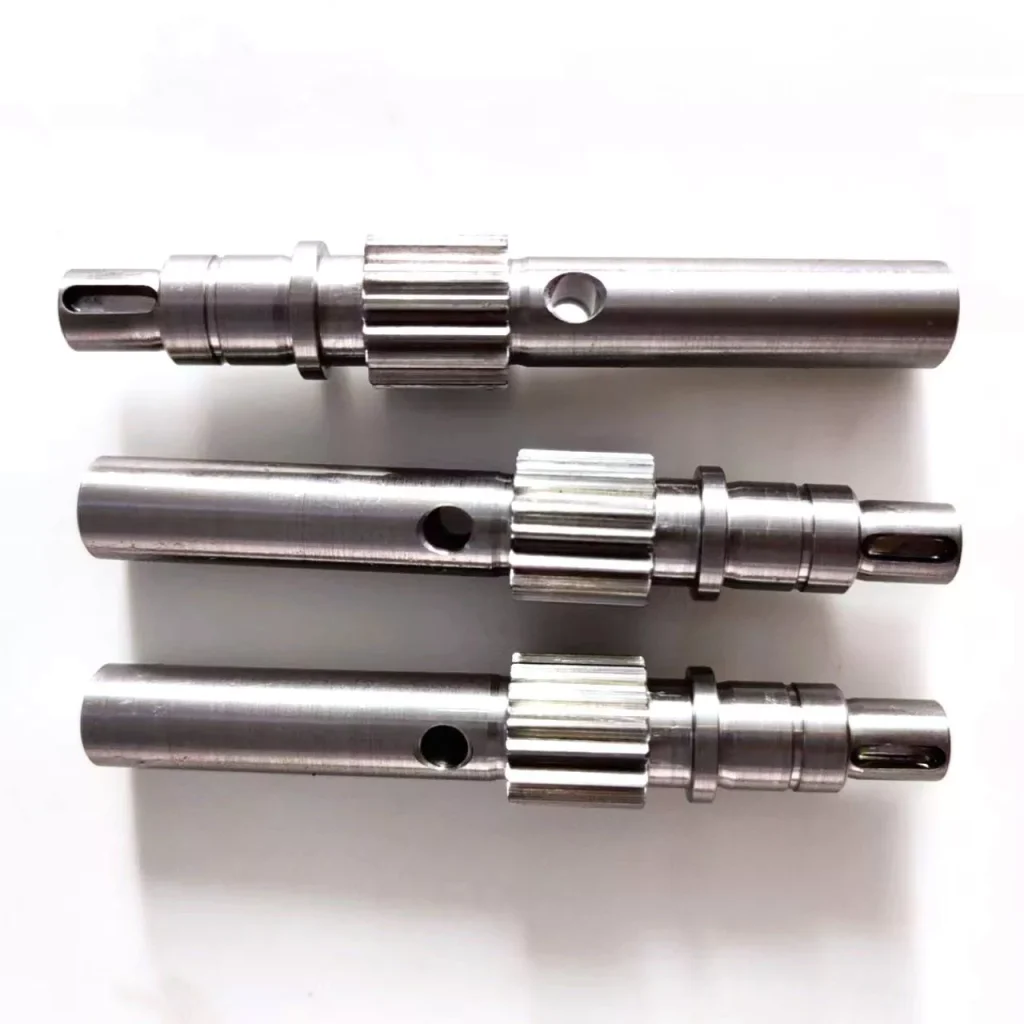
Este diseño combina tres características importantes: una estructura interna hueca, una estría externa y una ranura de chaveta. En comparación con la primera configuración, la ranura de chaveta adicional introduce otro requisito de posicionamiento y aumenta la complejidad de la configuración del mecanizado.
El diámetro interior debe mantener la geometría requerida sin provocar variaciones excesivas en el espesor de la pared. La estría exterior debe cumplir con el perfil de diente y los requisitos de ajuste especificados, mientras que la ranura de chaveta debe mantener con precisión su anchura, profundidad, longitud y posición angular.
Un proceso típico puede incluir la preparación de la pieza en bruto, el taladrado o el mecanizado de agujeros profundos, el torneado CNC, el mecanizado de estrías y el fresado de chaveteros. El orden del mecanizado de estrías y del fresado de chaveteros depende de la estrategia de sujeción de la pieza y de la estructura de referencia especificada en el plano. Si el chavetero se mecaniza después de las estrías, el dispositivo de sujeción debe garantizar un posicionamiento angular fiable con respecto a los dientes de las estrías.
La inspección debe abarcar el diámetro interior, los diámetros del eje, las dimensiones de las estrías y la geometría de la ranura de chaveta. Se debe prestar especial atención a la relación angular entre la ranura de chaveta y las estrías, así como a la alineación de los elementos internos y externos.
Eje de motor macizo con estrías externas y dos ranuras para chavetas
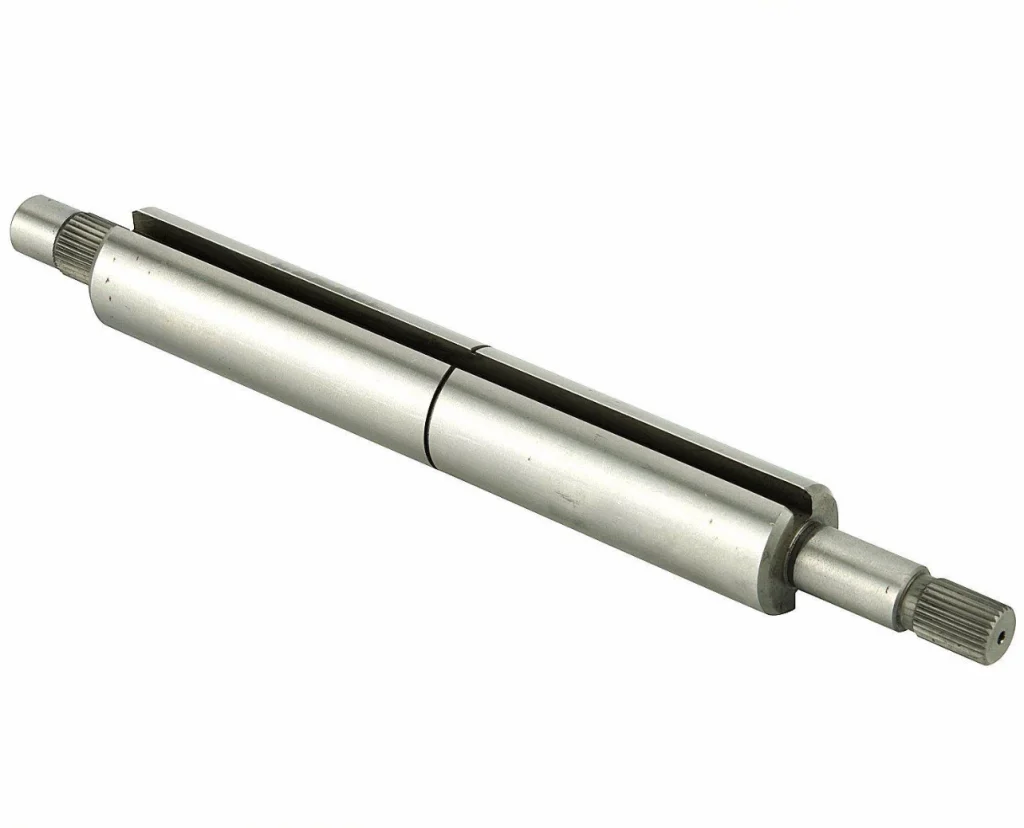
A diferencia de las dos configuraciones anteriores, este eje tiene una estructura maciza y no requiere mecanizado interno de agujeros profundos. Sus principales características son la ranura exterior y las dos ranuras para chavetas, que ofrecen diferentes interfaces de conexión mecánica.
La sección transversal maciza suele ofrecer una mayor rigidez durante el mecanizado. Sin embargo, las dos ranuras de chaveta plantean un requisito adicional de posicionamiento angular. Ambas ranuras deben cumplir con las dimensiones especificadas y mantener la orientación correcta entre sí y con respecto al punto de referencia del eje.
Un proceso de fabricación típico puede incluir el torneado CNC de los diámetros y los rebordes del eje, el mecanizado de las estrías externas y el fresado de las dos ranuras de chaveta. Dependiendo del plano, las ranuras de chaveta pueden mecanizarse utilizando un dispositivo divisor, un eje giratorio CNC u otro método de posicionamiento adecuado. Los muñones críticos de los cojinetes pueden requerir un rectificado cilíndrico posterior.
El control de calidad debe verificar el perfil y el ajuste de las estrías, la anchura y la profundidad de la ranura de chaveta, la separación angular entre las dos ranuras y la excentricidad de las superficies funcionales del eje. Es importante utilizar referencias de referencia uniformes para evitar errores de posicionamiento entre las distintas configuraciones de mecanizado.
Control de calidad clave en el mecanizado de ejes de motor
La calidad del eje de un motor no solo depende de la precisión de cada una de sus características, sino también de las relaciones geométricas entre ellas. Por lo tanto, la inspección debe basarse en las dimensiones funcionales y las tolerancias geométricas especificadas en el plano técnico.
Precisión dimensional
Los diámetros de los ejes, las secciones escalonadas, los muñones de los cojinetes y los orificios internos deben cumplir con las tolerancias dimensionales especificadas. Para verificar estas dimensiones se pueden utilizar micrómetros de exterior, medidores de orificios y otros instrumentos de medición de precisión adecuados.
En el caso de los muñones de cojinetes de precisión y las superficies de ajuste, la inspección también debe tener en cuenta la redondez y la cilindricidad, en lugar de basarse únicamente en las mediciones del diámetro.
Concentricidad y excentricidad
La relación entre las superficies funcionales del eje es fundamental para garantizar una rotación estable y un montaje preciso. Es posible que los diámetros externos, los muñones de los cojinetes, las estrías y los orificios internos deban mantener unas relaciones geométricas definidas con respecto al eje de referencia seleccionado.
La medición de la excentricidad puede ayudar a evaluar la variación de una superficie durante la rotación con respecto a un eje de referencia. La concentricidad, la posición y la excentricidad total son controles geométricos distintos, por lo que el método de inspección debe ajustarse a los requisitos reales del plano, en lugar de considerarlos términos intercambiables.
Rugosidad superficial
Los muñones de los rodamientos y otras superficies de ajuste suelen requerir una rugosidad superficial controlada para garantizar un contacto y un montaje adecuados. Los parámetros de torneado y rectificado deben seleccionarse en función del material, la tolerancia dimensional y el acabado especificado.
Tras el rectificado, también deben revisarse las superficies para detectar quemaduras, marcas de vibración, arañazos y otros defectos que puedan afectar al rendimiento en servicio.
Inspección de splines y chaveteras
La inspección de las estrías debe tener en cuenta las dimensiones y la geometría que determinan el ajuste con el componente de acoplamiento. En función de la norma de estrías especificada y de la clase de tolerancia, la inspección puede realizarse mediante calibres de estrías, equipos de medición específicos o sistemas de medición de perfiles.
La inspección de las ranuras de chaveta debe verificar la anchura, la profundidad, la longitud y la posición de las mismas. En el caso de los ejes con varias ranuras de chaveta, también debe comprobarse la relación angular entre ellas.
Inspección y verificación dimensional
Los métodos de inspección deben seleccionarse en función de la característica que se vaya a medir. Las máquinas de medición por coordenadas (CMM) pueden utilizarse para evaluar determinadas relaciones dimensionales y geométricas, mientras que los micrómetros, los calibres de diámetro interior, los comparadores de cuadrante, los calibres de estrías y los equipos de medición específicos resultan más adecuados para ciertas características concretas.
En el caso de los ejes de motor críticos, un plan de inspección documentado ayuda a garantizar que las dimensiones importantes y las relaciones funcionales se comprueben de forma sistemática a lo largo de todo el proceso de producción.
Selección del proceso de mecanizado adecuado para los ejes de motor
Las tres configuraciones mencionadas anteriormente ilustran por qué la fabricación de ejes de motor no puede basarse en una única secuencia de mecanizado estándar.
Los ejes huecos con orificios profundos requieren una atención especial en cuanto a la precisión del taladro, el espesor de la pared y la deformación de la sujeción de la pieza. Los ejes huecos que cuentan tanto con estrías como con ranuras de chaveta plantean requisitos adicionales de posicionamiento angular y alineación de las características. Los ejes macizos eliminan la operación de taladrado interno, pero siguen requiriendo un control preciso de la geometría de las estrías, las posiciones de las ranuras de chaveta y los diámetros funcionales.
El proceso de mecanizado más adecuado debe diseñarse a partir del plano de la pieza y de sus requisitos funcionales. También deben tenerse en cuenta las propiedades del material, el tratamiento térmico, la cantidad de producción, el equipamiento disponible y la capacidad de inspección. Un proceso bien planificado ayuda a reducir las configuraciones innecesarias, a controlar los errores acumulados y a mantener una calidad dimensional constante.
Fabricación a medida de ejes para motores en Xtmade
Xtmade es una empresa de fabricación de precisión a medida con sede en Shenzhen, China. Trabajamos a partir de los planos técnicos, archivos CAD, muestras y especificaciones que nos facilitan los clientes para evaluar los requisitos de fabricación y desarrollar los procesos de producción adecuados.
Nuestro servicio de apoyo a la fabricación abarca Mecanizado CNC y otros procesos necesarios para los componentes a medida, entre los que se incluyen la revisión de planos, el análisis de fabricabilidad (DFM), la planificación de procesos, la producción y el control de calidad. En el caso de los ejes de motor y otras piezas mecánicas de precisión, nos centramos en los requisitos dimensionales, las relaciones entre las características y la uniformidad de la fabricación a lo largo de todo el proceso.
Obtenga más información sobre las capacidades de fabricación de Xtmade o envíenos sus planos para que los revisemos.


