
Optimización del proceso de mecanizado CNC de un cilindro de precisión para el sector aeroespacial
Los componentes cilíndricos de precisión para el sector aeroespacial suelen presentar geometrías complejas, tolerancias dimensionales muy ajustadas y requisitos muy estrictos en cuanto al acabado superficial. Durante la fabricación, factores como la maquinabilidad del material, las referencias de sujeción de la pieza, la rigidez de la herramienta y la secuencia del proceso pueden influir en la calidad final del mecanizado.
Un cilindro aeroespacial de acero de alta resistencia 35CD4 es un ejemplo típico. Su proceso de fabricación incluye torneado de precisión del diámetro exterior, mandrinado de agujeros profundos, fresado de agujeros angulados prolongados y granallado. Debido a la fuerte tendencia del material a adherirse a las herramientas de corte, los métodos de mecanizado convencionales pueden tener dificultades para mantener la estabilidad dimensional, alcanzar la calidad superficial requerida y garantizar una evacuación eficaz de las virutas.
Para conocer con más detalle las características estructurales del componente, las propiedades de los materiales y los principales retos de fabricación, consulta nuestro artículo anterior sobre Características del proceso y retos del mecanizado CNC para componentes cilíndricos de precisión destinados al sector aeroespacial.
Partiendo de ese análisis, este artículo examina el proceso de producción real, centrándose en los problemas habituales de mecanizado en el torneado de diámetros exteriores, el mecanizado de agujeros interiores, las características complejas de los agujeros y el granallado. Asimismo, explica cómo la selección de herramientas, los ajustes de los parámetros de corte, las correcciones de referencia y la optimización del proceso pueden mejorar la calidad del mecanizado.
Diseño del proceso de mecanizado de un cilindro de precisión para el sector aeroespacial
El mecanizado de un cilindro de precisión para la industria aeroespacial requiere un control minucioso de las relaciones dimensionales entre múltiples elementos de precisión. No es posible elaborar un plan de proceso basándose únicamente en elementos individuales de forma aislada. Esto reviste especial importancia en el caso de componentes que presentan secciones de pared delgada, orificios profundos y agujeros irregulares, en los que el estado de las superficies mecanizadas anteriormente afecta directamente a la precisión de las operaciones posteriores.
Teniendo en cuenta la geometría y los requisitos técnicos del componente, el diseño general del proceso se centra en cuatro áreas principales:
- Puntos de referencia de mecanizado y sujeción de piezas: Seleccione los sistemas de referencia adecuados en función de la estructura del componente para controlar los errores de sujeción y las desviaciones rotacionales durante el mecanizado.
- Mecanizado de precisión de elementos: Desarrollar métodos de mecanizado adecuados y márgenes de material para diámetros exteriores, orificios interiores, orificios para cojinetes y orificios angulados prolongados críticos.
- Herramientas y parámetros de corte: Selecciona las geometrías adecuadas para las herramientas en función de las características de corte del acero 35CD4 y, a continuación, optimiza los parámetros de corte mediante pruebas de mecanizado.
- Secuencia de procesos especiales: Ten en cuenta los cambios dimensionales que pueden producirse como consecuencia del granallado y organiza el mecanizado de acabado y el tratamiento superficial en una secuencia adecuada.
Al evaluar las interacciones entre las distintas operaciones, es posible establecer una ruta de mecanizado global y perfeccionarla continuamente en función de los resultados reales de producción obtenidos durante la fabricación de prueba.
Optimización del torneado de precisión del diámetro exterior
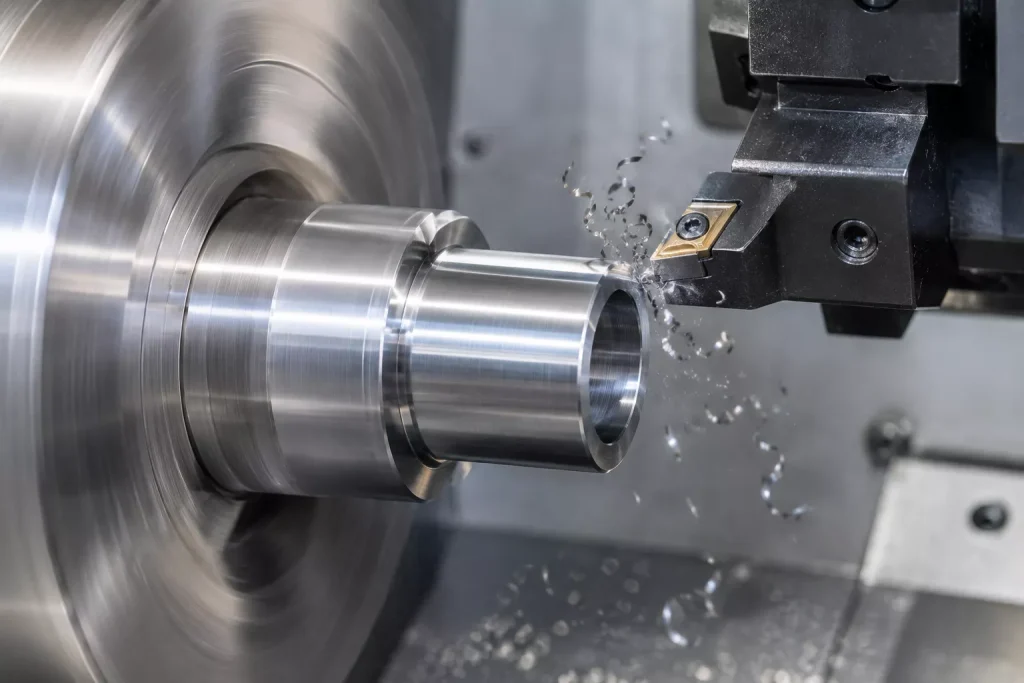
Mejora de la calidad de la superficie exterior
Durante el mecanizado de acabado del diámetro exterior y la cara frontal de la oreja, la fuerte tendencia a la adhesión del corte del acero 35CD4 dificultó la rotura de virutas. Con los parámetros de corte originales, relativamente bajos, aparecieron marcas de corte profundas en la cara frontal de la pieza, con desgarros localizados del material en algunas zonas.
Para solucionar este problema, se ajustaron los parámetros de torneado del diámetro exterior, prestando especial atención a las condiciones de corte y al rendimiento de la herramienta. Tras la optimización, se eliminaron las marcas de corte originales, lo que permitió obtener una superficie de extremo más lisa con una calidad de mecanizado uniforme desde el centro hasta el borde exterior.
Esta mejora demuestra que, al mecanizar aceros de alta resistencia con una fuerte tendencia a la adhesión durante el corte, la calidad de la superficie de corte no solo depende de la propia herramienta de corte, sino también de los parámetros de corte y de las condiciones reales de corte. Las pruebas de mecanizado y los ajustes deben basarse en las características del material, en lugar de limitarse a adoptar los parámetros que se utilizan habitualmente para los aceros convencionales.
Mejora de la precisión y la estabilidad dimensional del diámetro exterior
La operación de torneado CNC del proceso n.º 14 fue una fase crítica en la fabricación de este componente. Para la sujeción se utilizó un mandril autocentrante, mientras que un contrapunto sostenía el diámetro exterior para mejorar la estabilidad rotacional durante el mecanizado.
El diámetro exterior de precisión tenía una tolerancia dimensional de 0,024 mm y requería tres pasadas de torneado. Teniendo en cuenta las características de corte del acero 35CD4, se seleccionó una plaquita de torneado exterior afilada, preferiblemente con un radio de punta de R0,2 mm. Un radio de punta excesivamente grande podría afectar negativamente a las condiciones de corte y a la rugosidad de la superficie.
Las primeras pruebas de mecanizado revelaron que el diámetro exterior final oscilaba entre 88,85 y 88,89 mm, lo que no cumplía con los requisitos del plano. Antes de identificar la causa de la desviación dimensional, el equipo de producción solo podía dejar un margen de mecanizado adicional y corregir las dimensiones mediante pulido manual.
Una investigación más detallada reveló que el problema estaba estrechamente relacionado con la circularidad del diámetro exterior apoyado en el soporte fijo. La circularidad de la superficie de apoyo afecta al estado de rotación del componente tras su sujeción. Esta influencia cobra especial importancia cuando se requieren tolerancias dimensionales muy ajustadas.
Las mediciones de las superficies de apoyo de los componentes no conformes revelaron variaciones de redondez de entre 0,020 y 0,035 mm, que, en general, coincidían con el rango de variación observado en el diámetro exterior final.
Por lo tanto, se revisó la operación de mecanizado anterior. Se añadió un requisito de redondez de no más de 0,01 mm a los requisitos de torneado del diámetro exterior en el proceso n.º 11.
Tras introducir este requisito de control de la redondez, la estabilidad de la operación de torneado del diámetro exterior en el proceso n.º 14 mejoró significativamente. El rango de diámetro final se redujo a 88,865-88,875 mm, manteniendo la variación dimensional dentro de los 0,01 mm. Ahora se podían cumplir los requisitos del plano sin necesidad de realizar correcciones manuales localizadas adicionales.
Las pruebas de estabilidad confirmaron además que un solo filo podía mecanizar cuatro componentes de forma constante. Era necesario sustituir la herramienta tras su desgaste para mantener la precisión dimensional.
Optimización del proceso de mecanizado de diámetros interiores
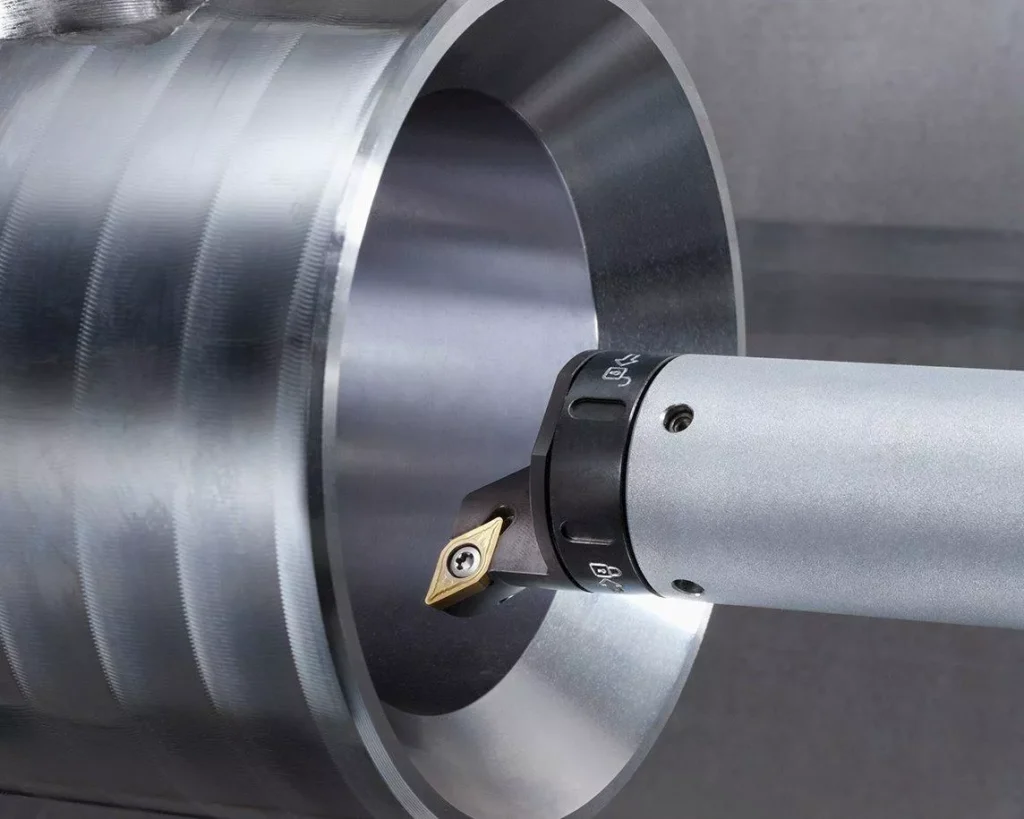
Eliminación de la protrusión de la cara inferior
Durante la operación de torneado CNC del proceso n.º 14, quedó una protuberancia localizada en el fondo del orificio interior. Esta protuberancia residual tenía un diámetro de aproximadamente 1 mm y una altura de aproximadamente 0,3 mm.
El proceso de mecanizado original consistía en utilizar una fresa de fondo plano para eliminar el exceso de material de la parte inferior, seguido de un mandrinado interno con una herramienta de mandrinado de gran diámetro. A continuación, se mecanizaba la cara inferior para que se integrara con la superficie circundante.
Este método exigía que la excentricidad de la herramienta se mantuviera dentro de un margen de 0,01 mm. Sin embargo, la fresa de fondo plano presentaba una ligera inclinación en su parte inferior. A pesar de controlar la excentricidad de la herramienta, resultaba difícil conseguir una superficie completamente plana, por lo que el defecto de saliente seguía sin resolverse.
Para resolver este problema, la operación original de fresado de fondo plano se sustituyó por un mandrinado con una herramienta de mandrinado de pequeño diámetro. Esto permitió mecanizar directamente el material restante en el fondo del orificio.
Las pruebas de mecanizado confirmaron que el mandrinado de la superficie inferior con la herramienta modificada permitía eliminar por completo el saliente residual y mejorar la calidad de mecanizado de la cara inferior del orificio interior.
Mejora de la calidad del mandrinado interno
En el proceso n.º 14, el mandrinado interno debía dejar un margen radial de 0,05 mm para la posterior operación de bruñido. Sin embargo, durante la fase inicial de producción aparecieron varios defectos de calidad en el orificio interno, lo que aumentó los riesgos de mecanizado para el posterior proceso de bruñido.
Teniendo en cuenta las condiciones reales de mecanizado, se identificaron tres causas principales:
- Rigidez insuficiente de la herramienta: La herramienta de mandrinado interna original tenía un diámetro relativamente pequeño y una rigidez insuficiente. Esto la hacía más susceptible a las vibraciones, lo que afectaba a la estabilidad dimensional del mandrino.
- Mala evacuación de virutas: La fuerte tendencia a la adhesión del acero 35CD4 dificultaba la rotura de virutas. Las virutas podían enrollarse en el interior del orificio y rayar la superficie ya mecanizada.
- Parámetros de corte inadecuados: La velocidad de corte original era relativamente baja y no garantizaba adecuadamente la precisión dimensional y el acabado superficial requeridos.
Se introdujeron tres mejoras principales para resolver estos problemas:
- Sustituye la herramienta original por una herramienta de mandrinado interno de mayor diámetro para aumentar la rigidez y reducir las vibraciones durante el mecanizado.
- Aumente la velocidad de corte y, en consecuencia, la profundidad de corte de acabado para mejorar las condiciones de corte y la rotura de virutas.
- Optimizar el sistema interno de suministro de refrigerante para que este llegue directamente a la punta de la herramienta de mandrinado, mejorando así la refrigeración y la evacuación de virutas en la zona de corte.
Mediante ajustes coordinados de la geometría de la herramienta, los parámetros de corte y el suministro de refrigerante, se mejoró la operación de mandrinado interno, lo que proporcionó una base más estable para el posterior proceso de bruñido.
Optimización del mecanizado de orificios complejos
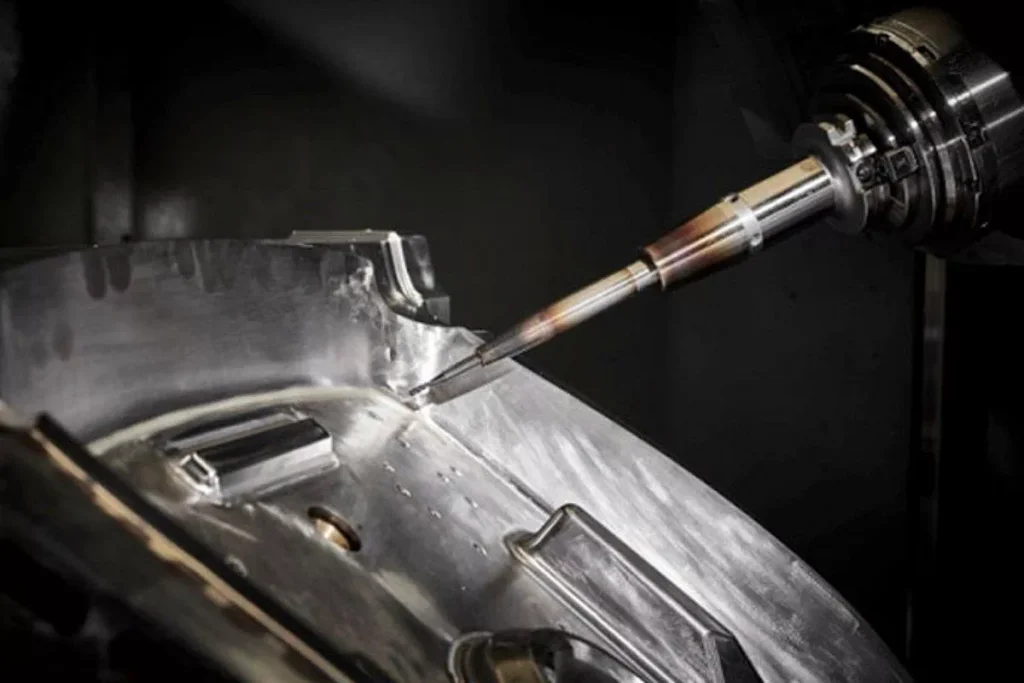
Mejora del mecanizado de agujeros angulados alargados
El orificio angular alargado se mecanizó mediante fresado horizontal en el proceso n.º 13. Debido a la considerable longitud del orificio y al gran saliente de la herramienta, resultó complicado mantener unas dimensiones estables del orificio durante el mecanizado.
En el proceso inicial se utilizó una fresa alargada de Ø6 mm para ampliar el orificio a Ø7,3 mm. Sin embargo, el diámetro real obtenido tras el mecanizado fue de tan solo 7,1-7,2 mm, lo que supuso una variación dimensional de 0,1 mm.
Posteriormente, se ajustó el programa de mecanizado para aumentar el diámetro de fresado previsto a Ø7,5 mm. El diámetro real del orificio osciló entre 7,35 y 7,42 mm, pero la variación dimensional se mantuvo en 0,07 mm.
Para mejorar aún más la precisión de los orificios, se probó un escariador de vástago recto para el acabado. El diámetro resultante de los orificios osciló entre 7,62 y 7,69 mm, y la estabilidad dimensional siguió siendo insatisfactoria.
En el primer ajuste del proceso, se sustituyó el escariador por una herramienta de mandrinado. Sin embargo, el diámetro del orificio resultante osciló entre 7,60 y 7,72 mm, lo que superó los requisitos de tolerancia y provocó que los componentes tuvieran que desecharse.
Tras comparar y validar varias opciones de herramientas, finalmente se seleccionó una fresa de diámetro variable con un diámetro de corte de 7 mm para la operación de mecanizado de orificios en ángulo. Tras esta optimización, la tasa de aceptación del mecanizado alcanzó el 100 %.
Esta experiencia de mecanizado demuestra que el saliente de la herramienta, la rigidez y el método de corte influyen en la estabilidad dimensional a la hora de mecanizar orificios angulados prolongados. Es necesario evaluar diferentes soluciones de herramientas en función de la geometría real del orificio. El mero hecho de modificar el diámetro objetivo programado no siempre es suficiente para corregir las desviaciones de mecanizado.
Mejora de la calidad del mecanizado del orificio de los rodamientos
El agujero del rodamiento también se mecanizó en el proceso n.º 13. En el proceso inicial se utilizó una fresa de Ø20 mm para el mecanizado preliminar, con lo que se amplió el agujero hasta Ø34,4 mm antes de emplear una herramienta de mandrinado para alcanzar las dimensiones finales.
Sin embargo, durante la producción aparecieron marcas de vibración apreciables en la pared del orificio. Los repetidos ajustes de los parámetros de corte no lograron eliminar el problema por completo.
Esto indicaba que el proceso original aún presentaba limitaciones en cuanto a la rigidez de la herramienta, la estabilidad de sujeción de la pieza o la selección de los parámetros de corte. Para los orificios de rodamientos de precisión de este tipo, una mayor optimización del proceso requeriría un estudio más detallado del saliente de la herramienta, las condiciones de apoyo de la pieza y las vibraciones durante el corte.
Efecto del granallado sobre las dimensiones de precisión de los orificios
En el plan de proceso original de este componente, el agujero interior de precisión se perforó a fondo mediante mecanizado CNC, dejando un margen radial de 0,05 mm. A continuación, el agujero se rectificó para alcanzar una tolerancia de diámetro de 0,02 mm y una tolerancia de cilindricidad de no más de 0,02 mm. Por último, se aplicó un tratamiento de granallado al diámetro exterior del componente.
Sin embargo, las pruebas de producción revelaron que el granallado provocaba cambios dimensionales en el diámetro interior del orificio. Tras el granallado, el diámetro del orificio en el punto medio axial aumentó entre 0,015 y 0,025 mm aproximadamente. Como consecuencia, algunos componentes superaron el límite superior de tolerancia y tuvieron que desecharse.
En este número se ha demostrado que el granallado puede provocar deformaciones estructurales al tratar la superficie del componente, lo que podría afectar a las dimensiones del orificio que ya han sido sometidas a un mecanizado de acabado.
Para resolver el problema, se revisó la secuencia original del proceso en colaboración con el cliente. La operación de bruñido se trasladó para que se realizara después del granallado.
La deformación del diámetro interior tras el granallado fue de aproximadamente 0,025 mm. El margen radial de 0,05 mm reservado para el bruñido fue suficiente para compensar este cambio, dejando material suficiente para el posterior acabado de precisión.
Tras ajustar la secuencia del proceso, se pudo controlar la tolerancia del diámetro interior final dentro de un margen de 0,010 mm, mientras que la cilindricidad se mantuvo dentro de un margen de 0,015 mm, cumpliendo así con los requisitos del plano.
Resultados y conclusiones clave del proceso de mecanizado
Mediante la validación y la mejora de varias operaciones críticas, se optimizó progresivamente el proceso de fabricación de este cilindro de precisión para el sector aeroespacial. Las mejoras se centraron en el desgarro de la cara frontal, la variación del diámetro exterior, las protuberancias en la parte inferior del orificio interior, los defectos en la superficie del orificio interior y la inestabilidad dimensional en el orificio angular prolongado.
En concreto, el control de la redondez de la superficie de referencia precedente redujo la variación dimensional del diámetro exterior de precisión a menos de 0,01 mm. La sustitución de las herramientas para el orificio angular prolongado permitió alcanzar una tasa de aceptación del mecanizado del 100 %. Tras cambiar el orden de los procesos de granallado y bruñido, la tolerancia del diámetro interior del orificio se controló aún más, situándola dentro de un margen de 0,010 mm.
Estos resultados de producción demuestran que la calidad de fabricación de un cilindro de precisión para la industria aeroespacial no viene determinada por un único parámetro de corte. Por el contrario, depende de los efectos combinados de las propiedades del material, la geometría de la herramienta, los puntos de referencia de mecanizado y la coordinación de las operaciones sucesivas.
Hay tres aspectos que revisten especial importancia a la hora de mecanizar componentes de precisión CNC similares:
- La elección de la herramienta debe tener en cuenta las características del material. Al mecanizar materiales como el acero 35CD4, que presentan una fuerte tendencia a la adherencia de la viruta, se debe prestar especial atención al afilado de la herramienta, al radio de punta, a la rigidez de la herramienta y a la evacuación de la viruta. No se deben aplicar los parámetros convencionales de mecanizado del acero sin antes evaluarlos.
- La precisión dimensional debe controlarse a partir de las operaciones anteriores. Cuando las dimensiones finales del mecanizado se desvían de los requisitos, se deben analizar el punto de referencia de posicionamiento, las condiciones de sujeción de la pieza y la calidad de las operaciones anteriores, en lugar de basarse únicamente en los ajustes de la operación de acabado final.
- La secuenciación de los procesos debe tener en cuenta toda la cadena de fabricación. En el caso de operaciones como el granallado, que pueden provocar la deformación de los componentes, la secuencia debe planificarse en función del margen disponible para el acabado posterior. Esto ayuda a evitar que las dimensiones de precisión se vean afectadas por los procesos posteriores.
En el caso de los componentes aeroespaciales complejos de precisión, los procesos de mecanizado deben validarse mediante pruebas de producción reales y perfeccionarse continuamente a partir de la información obtenida durante la fabricación. La integración del diseño de procesos, la selección de herramientas, los parámetros de corte y el control de calidad es esencial para cumplir con los estrictos requisitos dimensionales, al tiempo que se mejora la estabilidad de la producción y la eficiencia del mecanizado.
Mecanizado CNC a medida y fabricación multiproceso en Xtmade
En Xtmade, nos especializamos en mecanizado de precisión CNC a medida y la fabricación en múltiples procesos para componentes complejos y aplicaciones de ingeniería exigentes. A partir de los planos, los archivos CAD o las muestras físicas que nos facilitan los clientes, nuestro equipo de ingeniería analiza las propiedades de los materiales, las tolerancias dimensionales, las características geométricas y los requisitos de mecanizado para desarrollar soluciones de fabricación prácticas.
Nuestras capacidades de fabricación abarcan el fresado CNC, el torneado CNC, el mandrinado de precisión y otras operaciones de mecanizado, con el apoyo de procesos complementarios como la fundición a presión y el moldeo por inyección. Desde piezas prototipo hasta pedidos de producción, nos centramos en la viabilidad de los procesos, la consistencia dimensional y el control de calidad a lo largo de todo el proceso de fabricación.
Tanto si necesitas componentes cilíndricos de precisión, elementos mecanizados complejos, orificios profundos o piezas fabricadas con materiales difíciles de trabajar, Xtmade se adapta a tus diseños actuales para satisfacer tus necesidades de fabricación.
¿Necesitas fabricar un componente de precisión a medida? Envíanos tus planos o archivos CAD para que realicemos una revisión técnica y te preparemos un presupuesto.


