
Características del proceso y retos del mecanizado CNC de componentes cilíndricos de precisión para el sector aeroespacial
Los componentes cilíndricos de precisión para el sector aeroespacial suelen presentar geometrías complejas y no estándar, estructuras de paredes delgadas y una serie de orificios diseñados con precisión. Su proceso de fabricación abarca una amplia gama de factores, entre los que se incluyen las propiedades de los materiales, la rigidez estructural, la precisión del mecanizado y la coordinación de múltiples fases operativas. Los componentes fabricados a partir de aceros aleados de alta resistencia —como el 35CD4— plantean retos particulares: están sometidos a elevadas fuerzas de corte, temperaturas elevadas y un desgaste acelerado de las herramientas, al tiempo que son muy susceptibles a la deformación causada por las fuerzas de corte, las tensiones de sujeción y los efectos térmicos.
Además, las superficies externas de precisión, los orificios profundos, los orificios inclinados y los alojamientos de cojinetes de estos componentes suelen estar sujetos a requisitos específicos de tolerancia dimensional y geométrica. Algunas zonas también pueden requerir tratamientos superficiales especializados, como el granallado, el cromado, el cadmiado o el pintado. Por consiguiente, el proceso de fabricación debe tener en cuenta no solo la precisión de las operaciones individuales, sino también las relaciones dimensionales entre las distintas características, así como el impacto de los procesos posteriores en la calidad final del componente.
Tomando como caso práctico los componentes cilíndricos aeroespaciales de precisión fabricados en acero aleado 35CD4, este artículo analiza los retos de fabricación y los puntos clave de control del proceso para piezas tan complejas y de paredes delgadas, abarcando aspectos que van desde el diseño estructural y las características de mecanizado del material hasta los procesos de fabricación críticos y los tratamientos superficiales especializados. Además, basándose en la experiencia de Xtmade en el mecanizado de precisión CNC de componentes estructurales complejos, el mecanizado multieje y la inspección de calidad, este artículo explora la interacción entre la planificación de procesos y las capacidades de fabricación en la producción de piezas de precisión.
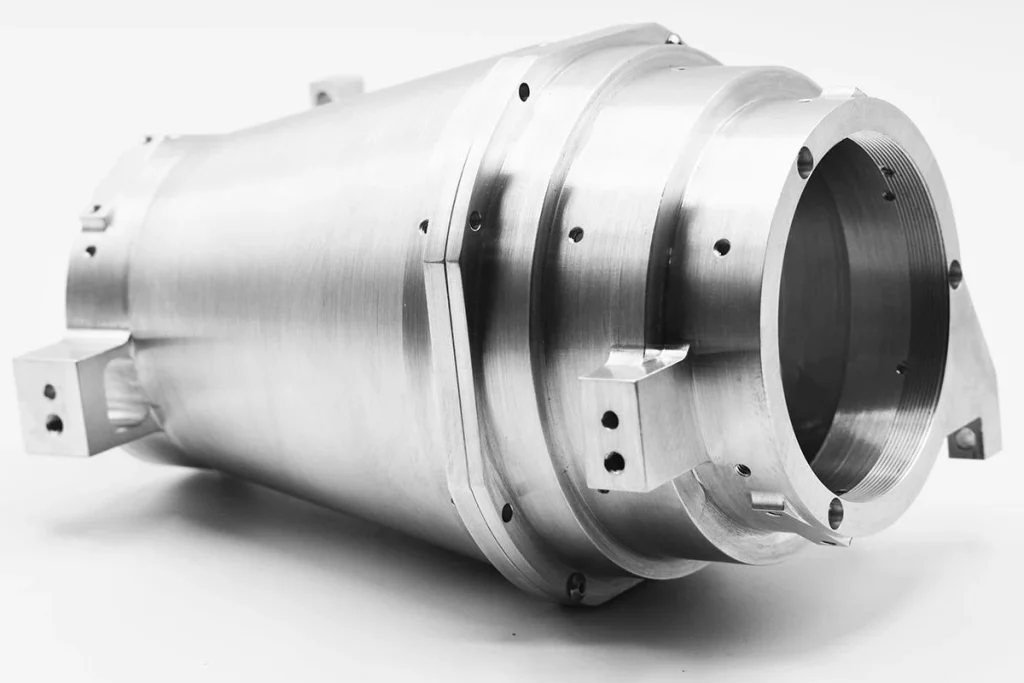
Características estructurales y tecnológicas de los componentes cilíndricos de precisión para la industria aeroespacial
Los componentes cilíndricos de precisión para la industria aeroespacial no suelen ser simples sólidos de revolución, sino piezas complejas y no estandarizadas que comprenden un cuerpo cilíndrico principal, salientes localizados, estructuras de conexión y patrones de orificios internos. Las dificultades que plantea su mecanizado se deben no solo a la irregularidad de su geometría externa, sino también a factores como el espesor localizado de las paredes, la rigidez estructural, la distribución de los patrones de orificios y las relaciones dimensionales entre los distintos elementos mecanizados.
En el caso de estos componentes, el proceso de mecanizado debe tener en cuenta simultáneamente la precisión dimensional tanto de las superficies externas como de las internas, las relaciones posicionales entre los distintos patrones de orificios y el riesgo de deformación en zonas localizadas de paredes delgadas. En particular, cuando se trata de un mecanizado en varias etapas y en múltiples direcciones, la selección estratégica de los puntos de referencia de mecanizado y la secuencia óptima de las operaciones son factores críticos que influyen directamente en la estabilidad dimensional final y la precisión geométrica del componente.
Características estructurales de los componentes
Los componentes cilíndricos de precisión del sector aeroespacial suelen presentar las siguientes características estructurales:
Geometría externa compleja
Aunque el cuerpo principal del componente es cilíndrico, su exterior puede presentar salientes, bases de montaje, protuberancias de conexión u otras estructuras irregulares. Estas características localizadas complican la sujeción y el posicionamiento de la pieza, al tiempo que plantean dificultades en cuanto a la accesibilidad de las herramientas y la posibilidad de que se produzcan interferencias durante el mecanizado.
Secciones de pared delgada y espesor de pared no uniforme
Para minimizar el peso sin comprometer la integridad estructural, estos componentes cilíndricos suelen incorporar secciones de paredes delgadas, cuyo espesor puede variar significativamente de una zona a otra. Estas zonas de paredes delgadas carecen de la rigidez suficiente y son propensas a sufrir deformaciones elásticas bajo la influencia de las fuerzas de corte y sujeción. Además, al liberarse estas fuerzas puede producirse un “retorno elástico”, lo que podría comprometer la uniformidad de los diámetros exteriores, los orificios interiores y los espesores de pared.
Diversas configuraciones de orificios
La estructura interna puede presentar diversas características, entre las que se incluyen orificios axiales profundos, orificios inclinados, orificios de conexión y agujeros de rodamientos de precisión. Estos orificios tienen requisitos específicos en cuanto a diámetro, profundidad, orientación del mecanizado y precisión posicional. Algunos también pueden requerir un saliente considerable de la herramienta, lo que aumenta la dificultad tanto del mecanizado como de la inspección.
Múltiples superficies mecanizadas y elementos de acoplamiento
Las superficies exteriores, los orificios interiores y los orificios específicos para cojinetes de un componente cilíndrico suelen desempeñar funciones distintas —como el posicionamiento, la conexión o el acoplamiento—, lo que exige unos altos estándares de precisión dimensional, rugosidad superficial y tolerancias geométricas. Además, algunas superficies pueden requerir tratamientos posteriores al mecanizado, como el recubrimiento, el granallado o la pintura, lo que impone requisitos adicionales en cuanto a las holguras de mecanizado y la protección de la superficie.
Dimensiones críticas y requisitos de precisión
En comparación con los componentes cilíndricos estándar, el control dimensional de las piezas cilíndricas de precisión para la industria aeroespacial suele implicar múltiples características de mecanizado interrelacionadas. Tomando como ejemplo el componente cilíndrico de acero aleado 35CD4 analizado en este texto, los principales requisitos de precisión se centran en las siguientes áreas:
Superficies externas de precisión
Las superficies externas de los extremos del cilindro están sujetas a estrictas tolerancias de diámetro, mientras que el espesor de la pared en estas zonas es de solo 2,81 mm aproximadamente. Debido a este espesor reducido, factores como las fuerzas de sujeción, las fuerzas de corte y las fluctuaciones de temperatura durante el proceso de torneado pueden afectar significativamente a las dimensiones externas y a la circularidad.
Agujeros internos profundos
El componente presenta un orificio axial profundo con una longitud aproximada de 287,5 mm. Además de la tolerancia del diámetro del orificio, es necesario controlar la coaxialidad entre el orificio interno y la superficie externa, así como la cilindricidad del propio orificio. La profundidad del agujero, el saliente de la herramienta y las condiciones de evacuación de virutas influyen en la calidad final del mecanizado.
Agujeros inclinados
En una oreja del componente hay un orificio inclinado, situado en un ángulo de 45° con respecto al eje principal. Esta configuración impone requisitos muy estrictos en cuanto al posicionamiento angular, la longitud de la herramienta, el espacio de trabajo de la máquina herramienta y la necesidad de evitar interferencias entre las herramientas y los accesorios de sujeción.
Agujeros de rodamientos de precisión
Los orificios de los cojinetes situados dentro de las orejetas son elementos de ajuste de precisión. Debido a la rigidez de la estructura local y a la orientación de mecanizado requerida, algunas operaciones exigen un saliente considerable de la herramienta. Durante el mecanizado, es fundamental garantizar no solo el diámetro correcto del orificio, sino también la circularidad, la precisión posicional y la calidad de la superficie.
En general, la precisión de mecanizado de este tipo de componentes no viene determinada por una sola dimensión considerada de forma aislada, sino que depende de las complejas relaciones dimensionales entre las superficies externas, los orificios internos, los agujeros inclinados y diversos elementos de unión. Cualquier deformación o desviación de posicionamiento que se produzca durante una sola operación puede comprometer la precisión de los elementos de mecanizado posteriores.
Características del material y dificultades de mecanizado del acero aleado 35CD4
Las propiedades de los materiales son un factor fundamental que influye en los procesos de fabricación de componentes cilíndricos de precisión en el sector aeroespacial. El 35CD4 es un acero estructural de aleación de níquel, cromo y molibdeno que se caracteriza por su alta resistencia, excelente tenacidad y buena templabilidad, lo que lo hace idóneo para componentes mecánicos que requieren una elevada capacidad de carga y fiabilidad estructural.
Sin embargo, estas propiedades ventajosas también hacen que el material sea más difícil de mecanizar. En concreto, al mecanizar cilindros de paredes delgadas, agujeros profundos o patrones de agujeros de precisión, factores como las elevadas fuerzas de corte, la importante generación de calor y el desgaste de las herramientas pueden afectar negativamente tanto a la eficiencia del mecanizado como a la estabilidad dimensional. Por consiguiente, es esencial conocer a fondo la composición química del material, su estado de tratamiento térmico y sus características de corte antes de desarrollar cualquier proceso de mecanizado.
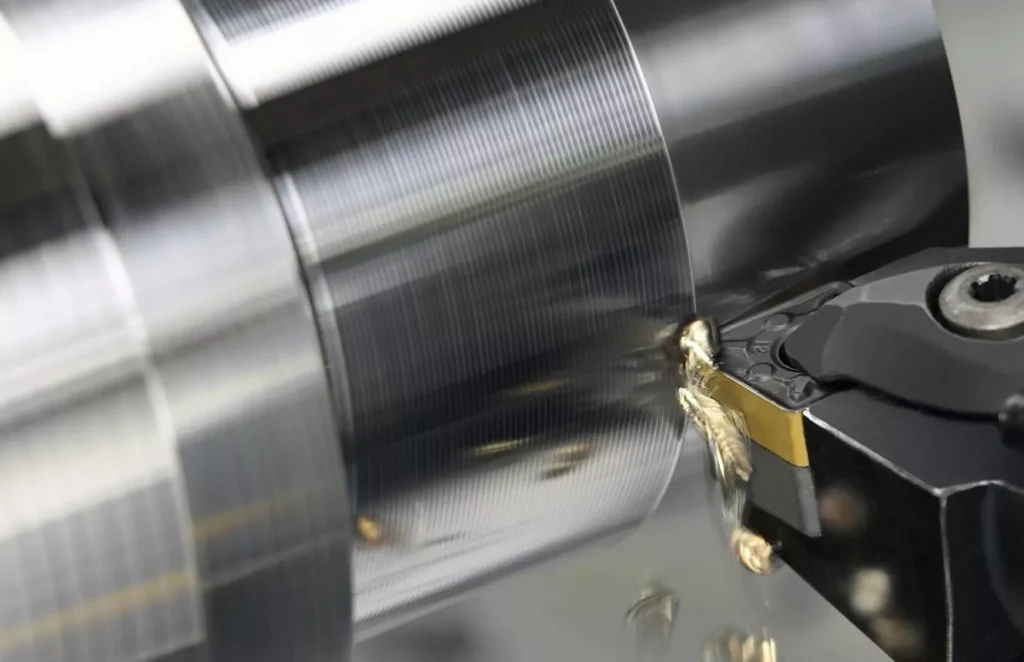
Composición química y propiedades mecánicas del 35CD4
El 35CD4 es un acero estructural aleado de contenido medio en carbono cuyos principales elementos de aleación son el carbono, el cromo, el níquel y el molibdeno. En conjunto, estos elementos influyen en la resistencia, la dureza, la tenacidad y la respuesta al tratamiento térmico del material.
Los principales efectos de cada elemento de aleación son los siguientes:
| Elemento de aleación | Efecto principal sobre las propiedades de los materiales |
| Carbono (C) | Aumenta la resistencia y la dureza; influye en la templabilidad |
| Cromo (Cr) | Mejora la templabilidad, la resistencia al desgaste y la resistencia mecánica |
| Níquel (Ni) | Mejora la tenacidad, especialmente a bajas temperaturas |
| Molibdeno (Mo) | Mejora la templabilidad y la resistencia al templado; mejora el rendimiento a altos niveles de resistencia |
Las propiedades del 35CD4 están estrechamente relacionadas con las condiciones de su tratamiento térmico. Los distintos tratamientos, como la normalización y el revenido o el temple y el revenido, producen diferentes niveles de resistencia y dureza para satisfacer los requisitos de funcionamiento de la pieza.
En el mecanizado CNC, la maquinabilidad no puede evaluarse únicamente en función del tipo de material. Las herramientas y los parámetros de corte deben seleccionarse teniendo en cuenta la dureza real, el estado de tratamiento térmico, la microestructura de la pieza en bruto y el margen de mecanizado de la pieza.
Características de mecanizado del acero aleado 35CD4
El acero aleado 35CD4 presenta una elevada resistencia y tenacidad, lo que a menudo da lugar a cargas de corte significativas, concentración de calor y un desgaste acelerado de las herramientas durante el proceso de mecanizado. A continuación se describen los principales retos que plantea el mecanizado de este material.
Elevadas fuerzas de corte
Debido a su elevada resistencia y dureza, el material presenta una resistencia significativa a la deformación durante el mecanizado, lo que da lugar a fuerzas de corte relativamente elevadas. En el caso de los componentes cilíndricos de paredes delgadas, estas fuerzas elevadas no solo aumentan la carga sobre la herramienta de corte y la máquina herramienta, sino que también pueden provocar una deformación elástica de la pieza de trabajo, lo que compromete la precisión dimensional y geométrica.
Altas temperaturas de corte
Durante el mecanizado, se genera calor debido a la deformación plástica del material, a la fricción entre la herramienta y la pieza de trabajo, y al contacto entre las virutas y la cara de inclinación de la herramienta. Esta concentración de calor en la zona de corte puede provocar un aumento de la temperatura de la herramienta y una deformación térmica localizada de la pieza de trabajo, lo que a su vez afecta a la precisión de las dimensiones externas e internas.
Tendencia al endurecimiento por esfuerzo
El efecto combinado de las fuerzas de corte y el calor puede provocar una deformación plástica en la capa superficial del material, lo que da lugar a un endurecimiento localizado. Este endurecimiento por deformación aumenta la resistencia durante las pasadas de corte posteriores, impone mayores cargas a la herramienta y puede afectar negativamente a la calidad de la superficie mecanizada.
Desgaste rápido de las herramientas
Las elevadas fuerzas de corte y las altas temperaturas aceleran el desgaste de la herramienta. A medida que el filo se va desafilando, las fuerzas de corte y el calor pueden aumentar aún más, lo que provoca desviaciones dimensionales, un mayor rugosidad superficial y una menor eficiencia en el mecanizado. Por consiguiente, es fundamental seleccionar cuidadosamente los materiales de la herramienta, su geometría y los parámetros de corte en función de la dureza del material y de las condiciones específicas de mecanizado.
Dificultades en la gestión de chips
El 35CD4 presenta un cierto grado de plasticidad y tenacidad que, en determinadas condiciones de corte, tiende a producir virutas continuas con forma de cinta. Si la rotura de virutas no es eficaz, estas virutas largas pueden enredarse alrededor de la herramienta o de la pieza de trabajo, lo que dificulta la evacuación de las virutas y la refrigeración, y puede rayar la superficie mecanizada. 6. Riesgo de deformación inducida por el mecanizado
Bajo elevadas cargas de corte y efectos térmicos, las piezas pueden sufrir deformaciones elásticas y térmicas localizadas. Además, la liberación de tensiones internas inherentes al material durante el mecanizado en bruto también puede provocar cambios en la forma de la pieza. En el caso de las estructuras cilíndricas de paredes delgadas, estos factores complican aún más la tarea de mantener el control dimensional.
Requisitos del tratamiento térmico y del proceso de pre-mecanizado
En el caso de los componentes aeroespaciales de acero aleado de alta resistencia, el tratamiento térmico no solo influye en las propiedades mecánicas finales, sino que también determina la planificación del proceso para el posterior mecanizado CNC.
En el proceso de fabricación de los componentes cilíndricos que aquí se analizan, las piezas brutas forjadas deben someterse a un mecanizado previo adecuado antes del tratamiento térmico. Esto mejora las condiciones de la sección transversal en toda la pieza bruta, lo que garantiza un proceso de tratamiento térmico más eficaz y uniforme.
Mecanizado en bruto previo al tratamiento térmico
En función de la estructura del componente y de las especificaciones del tratamiento térmico, la pieza bruta forjada se somete a un mecanizado preliminar para eliminar una parte del material sobrante (margen de mecanizado) y controlar el espesor de las paredes en las distintas secciones transversales. En este caso concreto, se exige que el espesor de pared en cualquier sección transversal sea inferior a 30 mm tras el mecanizado en bruto, a fin de cumplir los requisitos técnicos para el tratamiento térmico posterior.
Establecimiento de puntos de referencia tras el tratamiento térmico
Dado que el tratamiento térmico puede provocar cambios en las dimensiones y la forma de un componente, es necesario tener en cuenta los requisitos de posicionamiento posteriores durante la fase de mecanizado en bruto. Establecer puntos de referencia de alineación adecuados en la pieza en bruto tras el mecanizado en bruto facilita un reposicionamiento preciso en fases posteriores, lo que minimiza los errores de mecanizado causados por desplazamientos de los puntos de referencia.
Secuencia de mecanizado en bruto y de acabado
En el caso de componentes cilíndricos con paredes delgadas y patrones de orificios precisos, no es recomendable mecanizar la pieza hasta sus dimensiones finales directamente a partir de la pieza en bruto. Una secuencia bien planificada —que incluya el mecanizado en bruto, el tratamiento térmico, el semiracado y el mecanizado de acabado— ayuda a aliviar las tensiones internas del mecanizado y proporciona la flexibilidad necesaria para alcanzar las tolerancias dimensionales y geométricas finales.
En resumen, la dificultad para mecanizar el acero aleado 35CD4 no solo se debe a su resistencia y dureza inherentes, sino también a su estado de tratamiento térmico, al diseño estructural del componente y a la cantidad de material sobrante que hay que eliminar. Solo desarrollando un proceso que integre las características del material con el diseño estructural del componente se pueden crear condiciones estables para el posterior mecanizado cilíndrico exterior de precisión, el taladrado profundo y el mecanizado de patrones de orificios complejos.
Características clave de los procesos de mecanizado para componentes cilíndricos de precisión destinados al sector aeroespacial
Los retos que plantea el mecanizado de componentes cilíndricos de precisión para el sector aeroespacial no solo se deben a la maquinabilidad del material, sino también a la rigidez estructural del componente, la distribución de sus características y los requisitos de precisión dimensional. Dada la naturaleza de paredes delgadas del cuerpo cilíndrico principal, la complejidad de ciertas estructuras localizadas y la presencia de diversas características —como superficies cilíndricas externas, orificios profundos, orificios inclinados y agujeros de cojinetes de precisión—, las distintas operaciones de mecanizado pueden influirse fácilmente entre sí.
En la fabricación real, es fundamental planificar cuidadosamente los métodos de sujeción de la pieza, la secuencia de operaciones, la selección de herramientas y los parámetros de corte en función de las características estructurales específicas de cada elemento. Esto es necesario para evitar problemas como la deformación localizada, la vibración de la herramienta o los desplazamientos del punto de referencia, que, de lo contrario, podrían comprometer la precisión dimensional final.
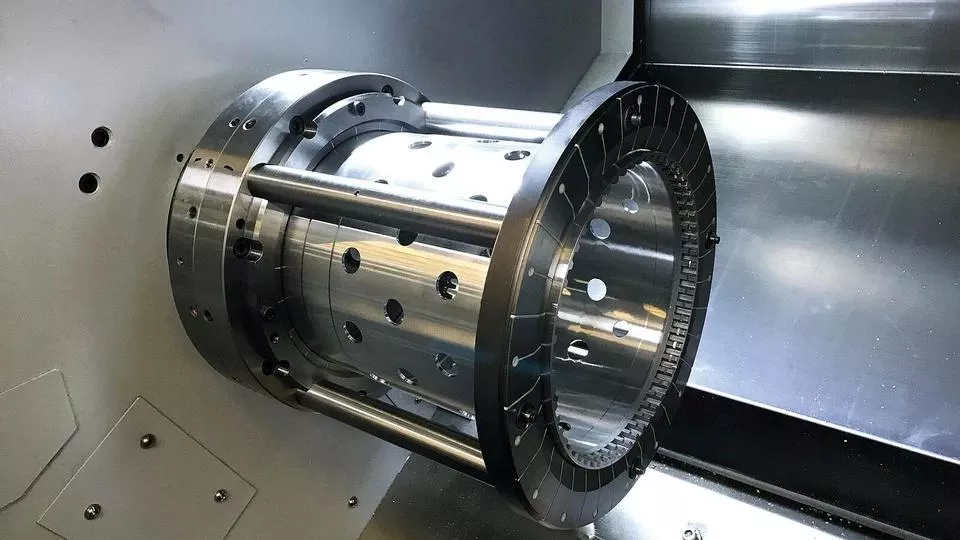
Mecanizado y control de la deformación de componentes cilíndricos de paredes delgadas
Las estructuras de paredes delgadas son una característica distintiva de los componentes cilíndricos de precisión en la industria aeroespacial. Para cumplir con los requisitos de diseño ligero y resistencia estructural, estos componentes suelen presentar paredes delgadas; sin embargo, su limitada rigidez transversal los hace muy susceptibles a la deformación durante el mecanizado.
Entre los principales factores que influyen se encuentran:
Deformación provocada por las fuerzas de sujeción: Durante el torneado o el fresado, las piezas cilíndricas de paredes delgadas deben colocarse y fijarse mediante dispositivos de sujeción. Una fuerza de sujeción excesiva o una distribución desigual de la fuerza pueden provocar compresión localizada u ovalidad (desviación de la circularidad). Además, una vez que se libera la pieza tras el mecanizado, puede sufrir una recuperación elástica dimensional.
Deformación provocada por las fuerzas de corte: Las secciones de pared delgada presentan una baja resistencia a las cargas de corte. Cuando la herramienta entra en contacto con la pieza de trabajo, las fuerzas de corte pueden provocar una deformación elástica de la estructura. Esto da lugar a una discrepancia entre la profundidad real de corte y el valor previsto, lo que afecta al espesor de la pared y a las dimensiones finales.
Deformación provocada por el calor del corte: Un aumento de la temperatura en la zona de corte puede provocar una expansión térmica localizada. La distribución desigual de la temperatura en las distintas partes del componente suele dar lugar a una deformación térmica, lo que puede comprometer la precisión de los diámetros exteriores, los orificios interiores y otras dimensiones críticas.
Por consiguiente, el mecanizado de componentes cilíndricos de paredes delgadas requiere un análisis minucioso de las fuerzas de sujeción, las cargas de corte y la distribución del calor. El riesgo de deformación durante el proceso de mecanizado puede mitigarse optimizando las posiciones de apoyo de los dispositivos de sujeción, empleando una estrategia de mecanizado en varias etapas, asignando adecuadamente los márgenes de mecanizado y controlando estrictamente los parámetros durante las etapas de acabado.
Características del mecanizado cilíndrico externo de precisión
La superficie exterior de un componente cilíndrico suele desempeñar una función de posicionamiento, montaje o acoplamiento; por lo tanto, está sujeta a requisitos muy estrictos en cuanto al diámetro, la circularidad y la rugosidad superficial.
En el caso del componente que nos ocupa, la zona de tolerancia del diámetro exterior en la sección final es de tan solo 0,022 mm, mientras que el espesor de pared correspondiente es de aproximadamente 2,81 mm. Esta combinación de tolerancias dimensionales muy ajustadas y una geometría de paredes delgadas plantea importantes retos de proceso para el mecanizado cilíndrico exterior.
En primer lugar, las secciones de pared delgada son propensas a sufrir deformaciones radiales tanto durante la sujeción como durante el corte. Una fuerza de sujeción excesiva puede provocar irregularidades en el diámetro exterior mecanizado, mientras que una rigidez insuficiente de la pieza durante el corte puede dar lugar a vibraciones y desviaciones dimensionales localizadas.
En segundo lugar, factores como el desgaste de la herramienta, la temperatura de corte y la estabilidad térmica de la máquina herramienta pueden influir en el diámetro exterior final. Al mecanizar acero aleado de alta resistencia, el desgaste de la herramienta puede alterar las condiciones reales de corte, lo que dificulta mantener la consistencia dimensional a lo largo de la producción continua.
Por lo tanto, el mecanizado cilíndrico exterior de precisión requiere un enfoque integral que tenga en cuenta el apoyo de la pieza, el estado de la herramienta, los parámetros de corte y el margen de mecanizado. Además, la inspección dimensional posterior al mecanizado es esencial para verificar que el diámetro y la circularidad cumplan los requisitos especificados.
Características del mecanizado interno de agujeros profundos
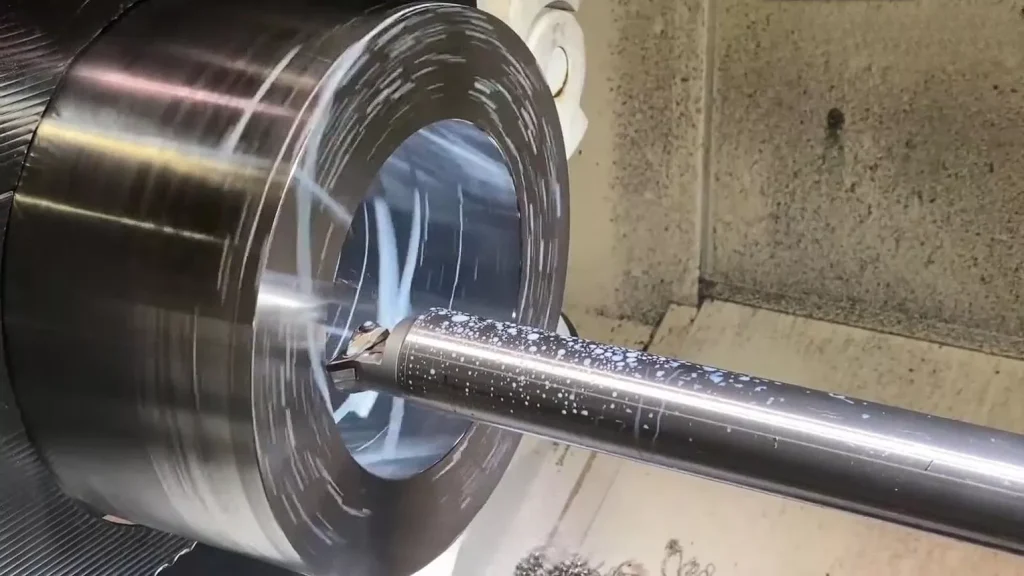
Las principales dificultades del mecanizado de agujeros profundos son el gran saliente de la herramienta, la zona de corte cerrada y las condiciones relativamente limitadas de evacuación de virutas y refrigeración. En el caso de las piezas cilíndricas de precisión para el sector aeroespacial, el agujero interior no solo debe cumplir los requisitos de diámetro, sino que también puede ser necesario que mantenga una relación de concentricidad estricta con el diámetro exterior.
En el caso original, la profundidad del orificio alcanza los 287,5 mm, y se exige controlar la tolerancia del diámetro del orificio, una concentricidad de 0,04 mm y una cilindricidad de 0,02 mm. Esto significa que el proceso no solo debe garantizar el diámetro del orificio, sino también controlar la desviación del eje y los cambios en la forma de la pared del orificio a lo largo de toda su longitud.
El mecanizado de agujeros profundos plantea principalmente los siguientes problemas:
- Rigidez insuficiente de la herramienta: Cuando la herramienta tiene un saliente prolongado, es propensa a doblarse y a sufrir vibraciones bajo la acción de las fuerzas de corte.
- Dificultad para la evacuación de virutas: Las virutas no se eliminan fácilmente a tiempo, lo que puede provocar que haya que volver a cortar, el desgaste de la herramienta y arañazos en la pared del orificio.
- Refrigeración limitada: El refrigerante tiene dificultades para llegar por completo al interior de un agujero profundo, lo que puede provocar un aumento de la temperatura de corte.
- Desviación del eje del albar: Las fuerzas de corte desiguales, los errores de posicionamiento iniciales y el margen de corte desigual pueden provocar que el eje del agujero se desvíe de su posición prevista.
- Inspección dimensional compleja: Los métodos de medición habituales no permiten reflejar plenamente la cilindricidad y la variación del eje a lo largo de toda la profundidad del orificio.
Para resolver estos problemas, se debe seleccionar un método adecuado de taladrado o perforación profunda en función del diámetro y la profundidad del taladro, así como del estado del material, prestando especial atención a la rigidez de la herramienta, la trayectoria de evacuación de virutas, las condiciones de refrigeración y la estabilidad de los puntos de referencia de mecanizado.
Características del mecanizado de orificios inclinados a 45°
A diferencia de los patrones de orificios convencionales distribuidos a lo largo del eje del cilindro, un orificio inclinado se mecaniza formando un ángulo con respecto al eje principal de la pieza. Esto plantea mayores exigencias en cuanto al posicionamiento de la máquina, la accesibilidad de la herramienta y el espacio de mecanizado.
En el caso original, el orificio inclinado se encuentra en una protuberancia local de la pieza, formando un ángulo de 45° con respecto al eje del cilindro. Dado que otras estructuras rodean la protuberancia, las herramientas y los dispositivos de sujeción convencionales pueden interferir con la pieza, por lo que es necesario tener muy en cuenta la orientación del mecanizado y la longitud de saliente de la herramienta.
Entre las principales dificultades del proceso se encuentran:
- Precisión de posicionamiento angular: La relación angular entre el eje del orificio inclinado y los planos de referencia de la pieza debe determinarse con precisión. Los errores de posicionamiento no solo afectan al ángulo de inclinación del orificio, sino que también pueden desplazar la posición del mismo.
- Saliente y rigidez de la herramienta: Debido al espacio limitado para el mecanizado, es posible que la herramienta deba colocarse en una configuración de voladizo largo. Un voladizo mayor reduce la rigidez del sistema de la herramienta y provoca fácilmente vibraciones y desviaciones en el diámetro del agujero.
- Interferencia de la herramienta: La protuberancia que rodea el orificio inclinado, el perfil del cilindro y la estructura del dispositivo de sujeción pueden limitar el movimiento de la herramienta. Durante la planificación del proceso, se debe comprobar que no haya interferencias entre la herramienta, la pieza de trabajo y el dispositivo de sujeción.
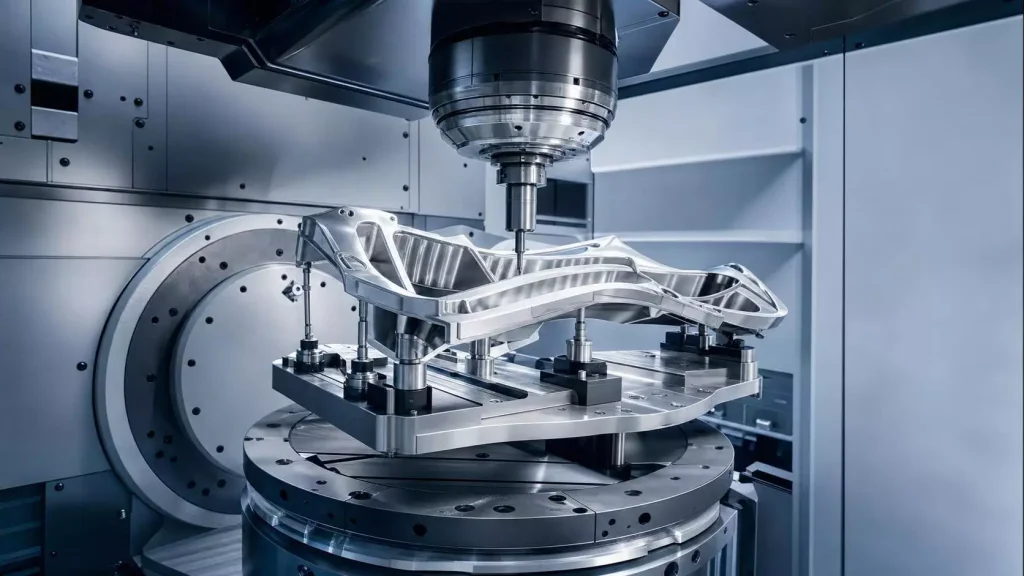
- Esquema de mecanizado y posicionamiento multieje: En función de la estructura de la pieza, se puede recurrir al mecanizado CNC de 4 o 5 ejes, o bien a una fijación angular específica, para mantener el eje de la herramienta en una posición adecuada con respecto al orificio que se va a mecanizar. El esquema concreto debe determinarse en función de la posición del orificio, la longitud de la herramienta y el recorrido de la máquina.
Características del mecanizado de precisión de los orificios de los rodamientos
El orificio de un rodamiento suele ser un elemento de precisión con requisitos de ajuste muy exigentes. Su diámetro, redondez, cilindricidad y precisión posicional influyen directamente en el posterior montaje del rodamiento y en sus condiciones de funcionamiento.
En la pieza cilíndrica que nos ocupa, el orificio del cojinete se encuentra en un saliente local. Debido a la forma de la pieza y a la dirección de mecanizado, solo puede mecanizarse desde la cara frontal izquierda de la pieza. Este acceso por un solo lado requiere que la herramienta tenga un voladizo largo, lo que también aumenta el riesgo de vibraciones y flexión durante el mecanizado.
Además, la zona de unión entre la lengüeta y el cuerpo principal del cilindro puede presentar una rigidez desigual, lo que aumenta la probabilidad de que se produzcan deformaciones locales bajo la acción de las fuerzas de corte. Si la rigidez de la herramienta es insuficiente o el margen de mecanizado está mal distribuido, esto también puede provocar un diámetro interior irregular y una menor calidad de la superficie.
Por lo tanto, el mecanizado del agujero del rodamiento requiere prestar especial atención a:
- Puntos de referencia de mecanizado y método de posicionamiento.
- Longitud de saliente de la herramienta y rigidez del sistema.
- Control del diámetro, la redondez y la cilindricidad del orificio.
- Relación posicional entre el agujero del rodamiento y otros elementos estructurales.
- Inspección dimensional y de la calidad de la superficie tras el acabado.
En el caso de los orificios de los rodamientos con requisitos de ajuste estrictos, también puede ser necesario, cuando proceda, recurrir al mandrinado de precisión, al escariado u otros procesos de acabado adecuados para cumplir con la precisión final especificada en el plano.
Coordinación de procesos entre múltiples operaciones de mecanizado
Las características de mecanizado mencionadas anteriormente no son independientes entre sí. Por ejemplo, existen requisitos de coaxialidad entre las superficies cilíndricas externas y los orificios internos; la relación posicional entre un orificio inclinado y el orificio de un cojinete se ve influida por el sistema de referencia global; y la deformación provocada por el mecanizado en secciones de paredes delgadas puede alterar otras dimensiones de precisión.
En el caso de los componentes cilíndricos de precisión para aplicaciones aeroespaciales, la optimización no puede llevarse a cabo de forma aislada para cada operación individual. Por el contrario, es necesario tener en cuenta toda la ruta del proceso para coordinar los puntos de referencia, las secuencias de mecanizado y la distribución de los márgenes de mecanizado entre las distintas características. Debe prestarse especial atención al alivio de tensiones tras el mecanizado en bruto, a la restauración de los puntos de referencia tras el tratamiento térmico y a la repetibilidad del posicionamiento al mecanizar desde diferentes orientaciones. Mediante una planificación sistemática del proceso, es posible minimizar la acumulación de errores —como los derivados de desplazamientos de los puntos de referencia o de sujeciones repetidas— garantizando así el control de las dimensiones finales y las tolerancias geométricas.
Requisitos especiales de proceso para componentes cilíndricos de precisión para la industria aeroespacial
La fabricación de componentes cilíndricos de precisión para el sector aeroespacial no solo implica operaciones de mecanizado estándar —como el torneado, el fresado, el mandrinado y el taladrado con control numérico (CNC)—, sino que también puede requerir procesos especiales como el granallado, la galvanoplastia y la pintura, con el fin de garantizar que los componentes cumplan los requisitos específicos de rendimiento superficial y funcionamiento.
A diferencia de las piezas mecánicas convencionales, estos componentes suelen presentar múltiples superficies con funciones distintas. Por ejemplo, ciertas superficies cilíndricas externas pueden requerir granallado, los orificios internos de precisión pueden necesitar cromado, mientras que otras zonas podrían requerir cadmiado o pintura. Dado que cada proceso implica diferentes zonas de tratamiento, parámetros operativos y especificaciones superficiales, es esencial definir claramente estas zonas durante el proceso de fabricación y coordinar eficazmente la relación entre el mecanizado y el tratamiento superficial.
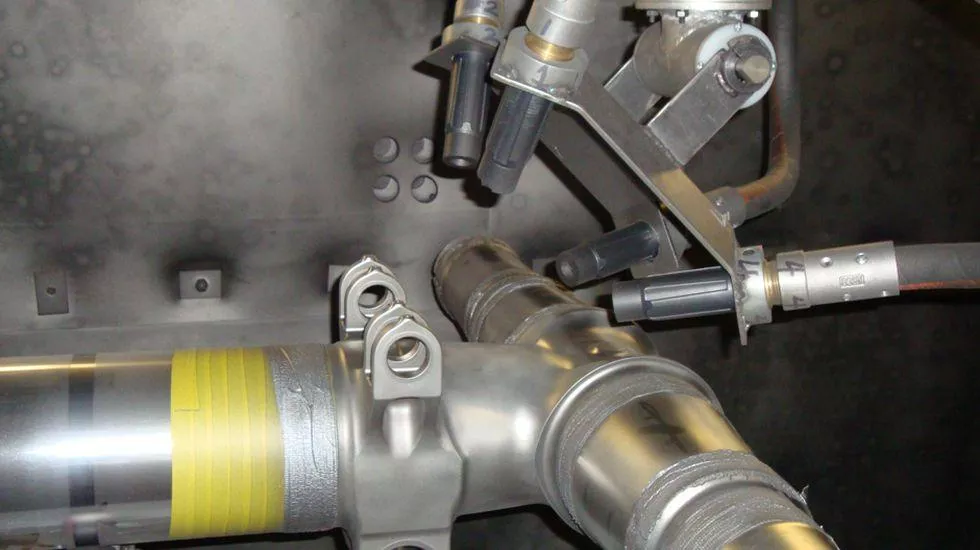
Granallado
El granallado es un proceso de endurecimiento superficial en el que se lanzan granallas a alta velocidad contra la superficie de la pieza, lo que provoca una deformación plástica de la capa superficial y genera una tensión residual de compresión. Este proceso se utiliza habitualmente en piezas metálicas que deben cumplir requisitos de resistencia a la fatiga.
En el caso de las piezas cilíndricas de precisión para la industria aeroespacial, el granallado debe aplicarse estrictamente en zonas controladas. Dado que las diferentes superficies cumplen funciones distintas, no todas las zonas son aptas para el granallado.
Los principales requisitos del proceso son los siguientes:
- Control de la zona de martilleo: Identifique claramente el diámetro exterior y cualquier otra superficie especificada que deba someterse a granallado, de acuerdo con el plano de la pieza.
- Protección de las zonas no tratadas: Cubre con una máscara las superficies de acoplamiento de precisión, los orificios y otras zonas especificadas en las que no está permitido el granallado.
- Control de los parámetros del proceso: Determinar la intensidad del granallado, la cobertura y las especificaciones de los granales en función de las propiedades del material, la estructura de la pieza y las especificaciones técnicas.
- Inspección posterior al tratamiento: Comprueba la cobertura del granallado y el estado de la superficie para evitar un tratamiento excesivo en zonas concretas o que queden áreas sin tratar.
En el caso de las estructuras cilíndricas de paredes delgadas, también hay que prestar atención al efecto del proceso de granallado sobre la estabilidad geométrica, para que unos parámetros inadecuados no provoquen cambios en las dimensiones o la forma.
Cromado
El cromado es un proceso de tratamiento superficial que consiste en formar una capa de cromo sobre una superficie metálica mediante métodos electroquímicos. Dependiendo de la aplicación, la capa de cromo puede utilizarse para mejorar la dureza superficial, la resistencia al desgaste y otras propiedades de la superficie.
En la pieza cilíndrica para la industria aeroespacial que se analiza aquí, el orificio especificado requiere un recubrimiento de cromo, con un espesor de recubrimiento requerido de entre 20 y 25 μm.
Los principales puntos de control del proceso son los siguientes:
- Control del espesor del recubrimiento: El espesor del recubrimiento influye directamente en el diámetro final del orificio. Por lo tanto, el margen de mecanizado debe determinarse a partir de la cota previa al recubrimiento y de los requisitos del plano, para evitar que el orificio quede fuera de tolerancia tras el recubrimiento.
- Uniformidad del recubrimiento: Un orificio es una estructura relativamente cerrada, por lo que durante el proceso de galvanoplastia deben tenerse en cuenta los efectos que la distribución de la corriente y el flujo de la solución de galvanoplastia tienen sobre la uniformidad del recubrimiento.
- Preparación de la superficie antes del recubrimiento: La superficie mecanizada debe limpiarse y tratarse adecuadamente antes del recubrimiento para garantizar una buena adhesión entre el recubrimiento y el sustrato.
- Control de calidad tras el recubrimiento: Comprueba el espesor del recubrimiento, la integridad de la superficie y el diámetro interior final según lo establecido en la especificación, y realiza un acabado adicional si es necesario.
En el caso de los orificios de precisión, el espesor del recubrimiento no puede considerarse simplemente como un aumento dimensional en una sola cara. La compensación dimensional final debe determinarse en función de cómo se recubra el orificio y del proceso concreto.
Recubrimiento de cadmio
El recubrimiento de cadmio es un proceso protector tradicional para piezas metálicas del sector aeroespacial e industrial. Se utiliza principalmente para proporcionar un cierto grado de resistencia a la corrosión y para cumplir los requisitos de superficie exigidos en entornos específicos de montaje y funcionamiento.
En el caso original, todas las superficies, salvo la zona cromada especificada, están recubiertas de cadmio. Este tratamiento superficial multizona requiere que los límites entre los distintos recubrimientos queden claramente definidos en la fase de planificación del proceso.
Los principales requisitos del proceso son los siguientes:
- División por zonas: Defina claramente el límite entre las zonas cromadas y las cadmiadas para evitar que el recubrimiento se aplique en las zonas equivocadas.
- Enmascaramiento de superficies: Proteja eficazmente las zonas en las que no está permitido el recubrimiento con cadmio.
- Coordinación de procesos: Organiza de forma adecuada el orden de aplicación del cromado y el cadmiado para evitar defectos en el recubrimiento en las zonas de unión.
- Control de calidad: Comprueba la cobertura, el espesor y la calidad de la superficie del recubrimiento.
Cabe señalar que el cadmio conlleva riesgos significativos para el medio ambiente y la salud laboral. El proceso debe ser llevado a cabo por un proveedor cualificado que cuente con la capacidad adecuada para el control de la contaminación, de conformidad con las especificaciones aplicables, y debe evaluarse la disponibilidad de procesos alternativos de protección.
Pintura
Por lo general, la pintura se utiliza para mejorar el aspecto de las piezas, proteger su superficie o cumplir requisitos específicos de rendimiento del recubrimiento. En el caso de las piezas cilíndricas del sector aeroespacial con elementos de acoplamiento de precisión, las zonas pintadas deben controlarse estrictamente de acuerdo con el plano.
La principal dificultad del proceso radica en coordinar la cobertura del recubrimiento con unas dimensiones precisas.
En primer lugar, deben definirse claramente las zonas del diámetro exterior en las que está permitido pintar, y deben enmascararse las superficies de precisión en las que no está permitido pintar, para evitar que la pintura penetre en el interior del cilindro, en las superficies de contacto y en otras zonas funcionales.
En segundo lugar, el espesor del recubrimiento influye en las dimensiones finales de la pieza. Si una zona pintada está junto a un diámetro exterior de precisión, hay que tener en cuenta de antemano el espesor del recubrimiento y los límites del enmascaramiento para evitar que la acumulación de pintura afecte al montaje.
Por último, tras el pintado, se debe comprobar que el recubrimiento presente una cobertura completa, una buena adherencia y un aspecto superficial adecuado, a fin de garantizar que cumple los requisitos técnicos de la pieza.
Coordinación de múltiples tratamientos superficiales
Cuando una pieza aeroespacial de precisión única requiere varios tratamientos, como el granallado, el cromado, el cadmiado y el pintado, la gestión del proceso se vuelve aún más compleja.
Los distintos tratamientos no solo actúan mediante mecanismos diferentes, sino que también pueden afectar a otras zonas de la superficie. Por ejemplo, es necesario establecer un límite claro entre las zonas cromadas y las cadmiadas; las zonas pintadas deben protegerse de las operaciones de galvanización; y los orificios de precisión requieren un control del espesor del recubrimiento y del diámetro final del orificio.
Por lo tanto, la coordinación de los distintos tratamientos superficiales debería centrarse en los siguientes aspectos:
| Elemento de control | Requisito principal del proceso |
| Áreas de tratamiento | Define la extensión y los límites de cada tratamiento superficial |
| Mascarillas y protección | Proteja las superficies de precisión en las que no esté permitido realizar tratamientos |
| Secuencia del proceso | Coordinar el orden de los procesos de granallado, galvanizado y pintado |
| Compensación dimensional | Tener en cuenta el efecto de la galvanización y el recubrimiento en las dimensiones finales |
| Inspección final | Inspeccionar los recubrimientos y las dimensiones críticas tras el tratamiento |
Además, el tratamiento superficial de las piezas aeroespaciales suele regirse por especificaciones técnicas concretas. La secuencia real del proceso no puede determinarse únicamente a partir de la experiencia general, sino que debe confirmarse contrastándola con el plano de la pieza, los requisitos del material, las normas aplicables y la capacidad del proceso del proveedor del tratamiento.
Inspección de calidad y control de precisión
El control de calidad de las piezas cilíndricas de precisión para el sector aeroespacial no puede basarse únicamente en la inspección final. Es necesario contar con un plan que abarque todo el proceso y tenga en cuenta la estructura de las piezas, los puntos de referencia, las tolerancias geométricas y los tratamientos superficiales.
Inspección dimensional y geométrica
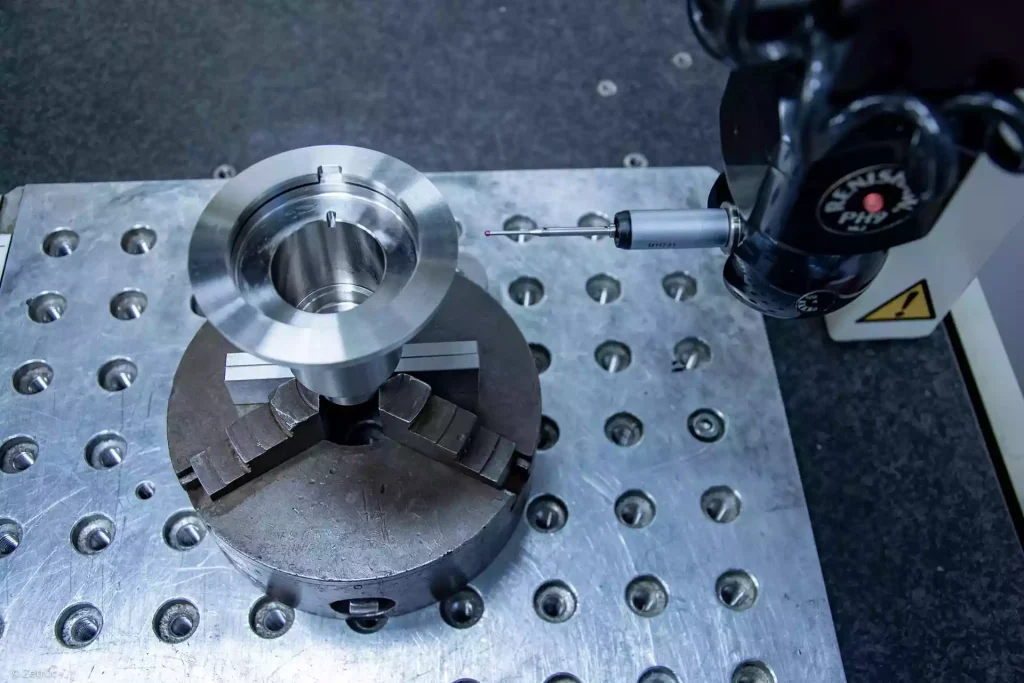
Dado que la pieza presenta paredes delgadas, un orificio profundo, un orificio inclinado y salientes, cada característica requiere su propio método. Los diámetros exteriores de precisión pueden comprobarse con micrómetros, comparadores o dispositivos de sujeción específicos, controlando la fuerza de medición para evitar la deformación de las paredes delgadas. En el caso del orificio de 287,5 mm de profundidad, no basta con realizar una medición solo en la entrada. Se debe utilizar un comparador de diámetro interior, un medidor neumático o una herramienta de varilla larga en varias posiciones axiales, y la concentricidad de 0,04 mm y la cilindricidad de 0,02 mm deben evaluarse a partir de datos de varias secciones utilizando una máquina de medición por coordenadas (CMM), un comprobador de redondez o un dispositivo específico. En el orificio del cojinete de la orejeta es necesario comprobar la redondez, la cilindricidad, la dirección del eje y la posición con respecto a los puntos de referencia, y en el eje del orificio inclinado a 45° hay que verificar su dirección espacial y su posición en la MMC. Lo ideal es que el diámetro exterior, la cara frontal y los orificios se midan en un único sistema de coordenadas de la MMC para confirmar la transferencia de los puntos de referencia. El método debe ajustarse a la definición de tolerancias del plano, ya que la concentricidad, la posición y la cilindricidad se evalúan de forma diferente, y el acceso de la sonda y las trayectorias de medición deben planificarse con antelación.
Inspección del tratamiento superficial
Tras el tratamiento, la inspección abarca la calidad del recubrimiento y las dimensiones finales. Los orificios cromados requieren comprobaciones de espesor y cobertura, y deben volver a medirse tras el recubrimiento, ya que la dimensión final se basa en el resultado posterior al recubrimiento. En el caso del cadmiado y la pintura, se comprueban la cobertura, el espesor, la adherencia y los límites, asegurándose de que las superficies de contacto que deben permanecer sin recubrimiento no se vean afectadas. El granallado se evalúa en cuanto a cobertura, intensidad y área tratada según la especificación, junto con cualquier cambio dimensional o de forma en las paredes delgadas.
Control durante el proceso
Las inspecciones deben realizarse en etapas clave, en lugar de concentrarse al final del proceso. Las holguras, los puntos de referencia y las deformaciones se comprueban tras el mecanizado en bruto, y los puntos de referencia y las dimensiones críticas se vuelven a confirmar tras el tratamiento térmico, ajustando posteriormente las holguras si es necesario. Durante el acabado, un sistema de puntos de referencia unificado y trazable reduce los errores derivados de las repetidas sujeciones, y las inspecciones del primer artículo y durante el proceso detectan el desgaste de las herramientas y las desviaciones en la sujeción. Tras los tratamientos superficiales, se vuelven a inspeccionar las dimensiones, las tolerancias y la calidad de la superficie, y la inspección final abarca todos los elementos críticos con registros e informes según lo requiera el cliente.
El objetivo no es solo evaluar si la parte final cumple los requisitos, sino detectar las fuentes de error en una fase temprana y evitar que las desviaciones se acumulen a lo largo de las distintas operaciones.
Asistencia en la fabricación de piezas complejas de precisión por parte de Xtmade
Fundada en 2024 en Shenzhen (China), Xtmade es una empresa fabricante de mecanizados de precisión CNC a medida, con certificación ISO 9001, que presta servicio a clientes internacionales. La empresa fue fundada por un equipo central de cinco especialistas, liderado por ingenieros con más de 20 años de experiencia en fabricación, y ha crecido hasta contar con una plantilla de 70 personas que trabajan en una fábrica de 80.000 pies cuadrados. Fabricamos piezas a medida a partir de los propios diseños de nuestros clientes, desde prototipos hasta series de producción, incluyendo piezas complejas con tolerancias estrictas, como carcasas de paredes delgadas y componentes multieje.
Cada pedido comienza con una revisión de sus planos, archivos CAD y especificaciones. Nuestros ingenieros realizan un análisis de fabricabilidad (DFM) y planifican el proceso antes de la producción, lo que permite detectar posibles problemas en una fase temprana. A continuación, las piezas se mecanizan y se inspeccionan en nuestras propias instalaciones mediante una máquina de medición por coordenadas (CMM) y otros equipos, con inspecciones del primer artículo, durante el proceso y finales.
Lo que ofrecemos:
- Mecanizado CNC: Mecanizado de precisión de 3, 4 y 5 ejes
- Piezas complejas: Estructuras de paredes delgadas, orificios profundos, orificios inclinados y taladros de precisión
- Fabricación multiproceso: Fundición a presión, moldeo por inyección y chapistería
- Asistencia técnica: Revisión de planos, comentarios sobre la fabricabilidad (DFM) y presupuesto
Envíenos sus planos CAD, especificaciones o muestras, y le proporcionaremos un plan de fabricación y un presupuesto.
Conclusión
La dificultad que entraña la fabricación de piezas cilíndricas de precisión para el sector aeroespacial radica en la interacción entre una estructura compleja, las propiedades de los materiales, la deformación de las paredes delgadas, los orificios de precisión, las tolerancias geométricas y los tratamientos superficiales especiales, y no en una única operación. En el caso de los aceros de alta resistencia, como el 35CD4, el mecanizado, el tratamiento térmico y el tratamiento superficial deben planificarse de forma conjunta, con puntos de referencia unificados, una sujeción sólida y una inspección específica para controlar las relaciones entre las características.
Para un fabricante, lo fundamental no es solo mecanizar elementos concretos, sino comprender el plano, identificar los riesgos, coordinar las operaciones y garantizar la calidad mediante inspecciones durante el proceso.


