
Procesos de mecanizado para piezas complejas de aleación de aluminio de paredes delgadas y alta precisión
Los componentes de aleación de aluminio de paredes delgadas se utilizan ampliamente en la industria aeroespacial y en la fabricación de equipos avanzados debido a su bajo peso, su elevada relación resistencia-peso y su resistencia a la corrosión. Sus estructuras ligeras contribuyen a reducir el peso total de los equipos, al tiempo que mantienen el rendimiento mecánico requerido. Sin embargo, el mecanizado de componentes de gran tamaño con geometrías complejas, paredes delgadas y tolerancias dimensionales muy ajustadas plantea importantes retos de fabricación.
A diferencia de los componentes de aluminio convencionales, las piezas de pared delgada son especialmente sensibles a las fuerzas de corte, a la presión de sujeción y a los cambios en la tensión residual interna. La eliminación de grandes cantidades de material durante el mecanizado en bruto puede alterar el equilibrio de tensiones existente en la pieza de trabajo. Las fuerzas de sujeción también pueden provocar una deformación elástica, que puede manifestarse en forma de desviaciones dimensionales o distorsión de la superficie una vez que la pieza se libera del dispositivo de sujeción.
Por este motivo, para lograr precisión en el mecanizado de paredes delgadas no basta con reducir la profundidad de corte o añadir pasadas de acabado adicionales. La preparación de la pieza, el diseño de la sujeción, los márgenes de mecanizado, el tratamiento térmico y las operaciones de mecanizado secundarias deben planificarse como parte de un proceso integrado.
Este artículo analiza un caso de mecanizado de un componente de aleación de aluminio de paredes delgadas, complejo y de alta precisión. En él se examina cómo se coordinaron el fresado por etapas, el tratamiento térmico de estabilización y el corte por electroerosión con hilo para controlar la deformación y mejorar la calidad final del mecanizado.
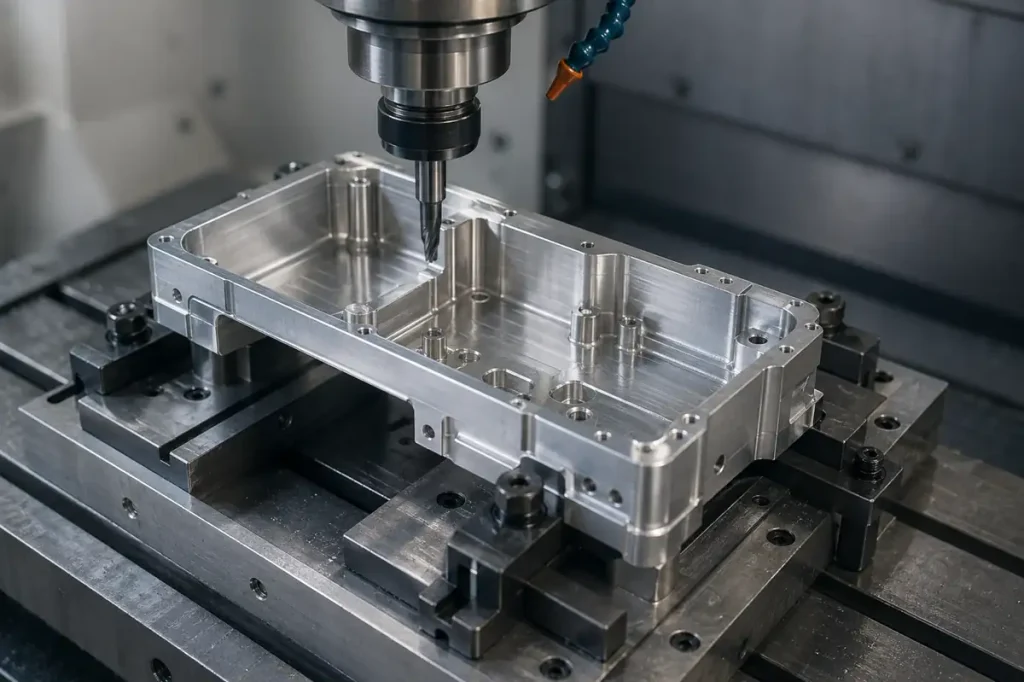
1. Retos en el mecanizado de piezas de aleación de aluminio de paredes delgadas
El componente en cuestión se fabricó con aleación de aluminio de alta resistencia 2D14. Presentaba unas dimensiones totales relativamente grandes, cavidades internas complejas y contornos externos, con exigentes requisitos de precisión dimensional y tolerancia geométrica. Sus operaciones de mecanizado consistieron principalmente en fresado de cavidades y fresado de contornos.
Varios factores hicieron que el proceso de fabricación resultara especialmente complicado.
Redistribución de tensiones residuales
En las piezas de aleación de aluminio pueden generarse tensiones residuales durante los primeros procesos de fabricación, como el laminado, la forja y el tratamiento térmico. Cuando se retira una cantidad considerable de material durante el mecanizado en bruto, se altera el equilibrio original de tensiones. La redistribución resultante puede provocar flexión, torsión o variaciones dimensionales.
Estos efectos cobran mayor importancia en componentes de gran tamaño con paredes relativamente delgadas, en los que incluso una deformación mínima puede afectar a las dimensiones críticas.
Deformación provocada por la sujeción
Los componentes de paredes delgadas tienen una rigidez estructural limitada y, a menudo, requieren abrazaderas de sujeción, dispositivos de fijación modulares o utillaje a medida para garantizar un posicionamiento seguro. Una presión de sujeción excesiva o desigual puede deformar la pieza de trabajo mientras se está mecanizando.
Una vez soltadas las abrazaderas, la pieza puede recuperar parcialmente su forma original. Esta recuperación elástica puede hacer que las dimensiones medidas difieran de las obtenidas durante el mecanizado.
Menor rigidez durante el desbaste
A medida que avanza el mecanizado, se va retirando material de la pieza de trabajo, lo que modifica su rigidez y sus características de resistencia a la carga. Las fuerzas de corte, la generación de calor y las vibraciones pueden afectar a la estabilidad de las secciones de pared delgada.
Una eliminación desigual del material puede aumentar aún más la deformación, sobre todo al mecanizar cavidades profundas y paredes estructurales estrechas.
Para resolver estos problemas, la estrategia de mecanizado en este caso se centró en el diseño de la pieza y en la secuenciación del proceso, en lugar de basarse únicamente en operaciones de acabado adicionales. Se incorporaron al proceso global extensiones de sujeción sacrificables, márgenes de mecanizado controlados y tratamientos de estabilización intermedios.
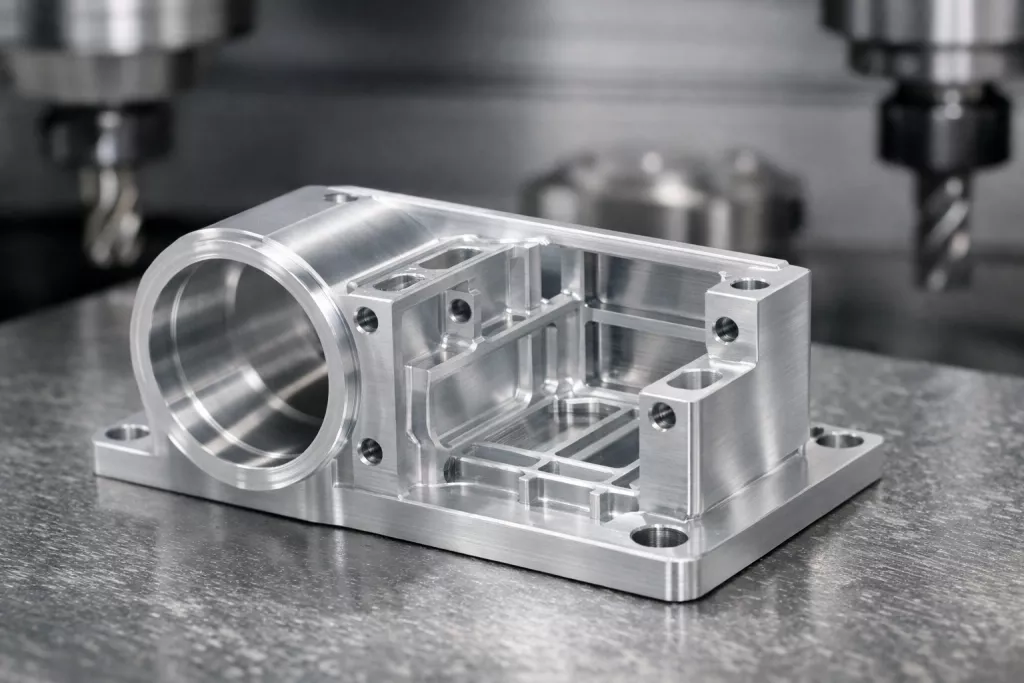
2. Desarrollo del proceso de mecanizado de piezas complejas de paredes delgadas
La secuencia de mecanizado se diseñó para equilibrar la eficiencia en la eliminación de material con la estabilidad dimensional. En lugar de mecanizar el componente completo en una única operación de fresado continua, el proceso se dividió en mecanizado de desbaste, primer tratamiento de estabilización, semirremate, segundo tratamiento de estabilización, mecanizado final y retirada de la fijación.
Una característica clave de este enfoque fue el uso de extensiones de sujeción sacrificables en ambos extremos de la materia prima.
2.1 Preparación de la pieza de trabajo y diseño de la sujeción
Dado que el componente tenía una rigidez limitada, la sujeción directa de sus secciones finales de pared delgada podría provocar presión y deformación localizadas.
Para evitarlo, la pieza en bruto se preparó con extensiones de sujeción adicionales de entre 30 y 50 mm en ambos extremos. Estas extensiones proporcionaban zonas de sujeción específicas para las operaciones de mecanizado.
Al aplicar fuerzas de sujeción a estas secciones adicionales, en lugar de hacerlo directamente sobre la geometría del componente acabado, se consigue fijar la pieza de trabajo de forma más fiable, al tiempo que se reduce el riesgo de deformación en las zonas de paredes delgadas.
Las extensiones eran elementos de fabricación temporales y no formaban parte del componente acabado. Se mantuvieron en su sitio durante todo el proceso de fresado y se retiraron una vez finalizadas las cavidades principales y los contornos externos.
Este enfoque separó los requisitos de sujeción de la pieza de los relativos a la geometría final del componente, lo que permitió que la estructura de paredes delgadas permaneciera apoyada durante las primeras fases de mecanizado.
2.2 Mecanizado en bruto: eliminación de la mayor parte del material
La fase de mecanizado en bruto se centró en eliminar el material sobrante y definir el perfil exterior básico y las cavidades internas.
Se utilizaron fresas de metal duro de dos canales con diámetros de φ16–φ20 mm, con velocidades de giro del husillo comprendidas entre 6.000 y 7.000 rpm. La pieza se sujetó mediante las extensiones de sujeción, dejando un margen de material de 3–5 mm por cada lado.
En esta fase, la prioridad principal era la eficiencia en el arranque de material, más que alcanzar las dimensiones finales. El hecho de dejar un margen de mecanizado suficiente permitía realizar correcciones posteriores tras el tratamiento de distensión.
Se eligieron fresas de dos canales y mayor diámetro para facilitar una eliminación eficaz de material durante el desbaste, reduciendo así la cantidad de material que habría que eliminar en las fases posteriores de acabado.
Tras el mecanizado en bruto, la pieza se sometió al primer tratamiento térmico de estabilización.
2.3 Primer tratamiento térmico de estabilización
La eliminación de una cantidad considerable de material durante el mecanizado en bruto puede alterar la distribución de las tensiones residuales en una pieza de aleación de aluminio. Por ello, se introdujo un tratamiento de estabilización antes del sem ACABADO.
La pieza mecanizada en bruto se introdujo en un horno de envejecimiento artificial, se calentó a una temperatura de entre 250 y 290 °C, se mantuvo a esa temperatura durante 2 a 4 horas y, a continuación, se dejó enfriar al aire.
Este tratamiento tenía por objeto aliviar parte de la tensión residual generada o redistribuida durante el desbaste, contribuyendo así a reducir las variaciones dimensionales en las operaciones de mecanizado posteriores.
Al situar el tratamiento entre el mecanizado en bruto y el semiracado, se permitió que la pieza se sometiera a un proceso de alivio de tensiones antes de que su geometría se acercara a las dimensiones finales.
2.4 Semirrefino: Perfeccionamiento de la geometría y del margen de mecanizado
Tras el primer tratamiento de estabilización, la pieza pasó a la fase de semiacabado.
El objetivo era perfeccionar el perfil exterior y las cavidades internas, manteniendo al mismo tiempo un margen de material suficiente para el mecanizado final. En comparación con el desbaste, esta fase requirió prestar mayor atención a la precisión del contorno, a la distribución del margen de mecanizado y a las fuerzas aplicadas a las secciones de pared delgada.
Se utilizaron fresas de carburo de tres canales con diámetros de φ10–φ16 mm, con velocidades de husillo que oscilaban entre 2.000 y 2.500 rpm. La pieza se mantuvo sujeta por ambos extremos y se dejó un margen de 0,5–1 mm por cada lado.
El uso de diferentes fresas para el desbaste y el semiacabado permitió que cada fase respondiera a un requisito de fabricación concreto. El desbaste se centró en la eliminación de material, mientras que el semiacabado se centró en corregir la geometría y mejorar las superficies mecanizadas.
Tras el semiacabado, la pieza se sometió a un segundo tratamiento de estabilización para mejorar aún más su estabilidad dimensional antes del mecanizado final.
2.5 Tratamiento de estabilización de 2,5 segundos y mecanizado final
El segundo tratamiento de estabilización se llevó a cabo a una temperatura de entre 250 y 290 °C, con un tiempo de mantenimiento de entre 1 y 2 horas.
En esta fase, la pieza ya había sido sometida a un importante desbaste y a una corrección geométrica. El tratamiento adicional tenía por objeto estabilizar aún más el material antes de la operación de mecanizado final.
El proceso también incluyó ciclos térmicos para ayudar a mejorar la estabilidad dimensional. El procedimiento concreto se describe en la siguiente sección.
Tras la estabilización, la pieza pasó a la fase final de mecanizado. Se utilizaron fresas de metal duro de tres canales con diámetros de φ6–φ8 mm, con velocidades de giro del husillo controladas entre 1.500 y 1.800 rpm.
La pieza de trabajo se fijó mediante abrazaderas de sujeción colocadas en las dos extensiones de sacrificio. A continuación, se eliminó el material sobrante para completar los contornos externos y la geometría interna definitivos.
Dado que la pieza ya había pasado por dos fases de eliminación de material y estabilización, la operación final se centró en conseguir las dimensiones y la calidad superficial requeridas.
3. Ciclos térmicos para mejorar la estabilidad dimensional
Además de los dos tratamientos de estabilización, el proceso de mecanizado incorporó un procedimiento de ciclos térmicos a baja temperatura para mejorar aún más la estabilidad dimensional del componente de aleación de aluminio.
Tras el segundo tratamiento de estabilización, la pieza se introdujo en una cámara de baja temperatura, mantenida a una temperatura de entre -70 y -50 °C, durante 1 a 2 horas.
Tras el tratamiento a baja temperatura, se retiró el componente y se dejó que alcanzara unas condiciones adecuadas para la fase de calentamiento posterior. Una vez que se había derretido la escarcha superficial, se podía trasladar al equipo de calentamiento. Como alternativa, se podía secar primero a unos 50 °C durante 1-2 horas.
A continuación, el componente se calentó hasta la temperatura especificada, se mantuvo a dicha temperatura según lo requerido y se dejó enfriar hasta alcanzar la temperatura ambiente. En función de los requisitos de mecanizado, las fases de baja temperatura y de calentamiento podían repetirse durante el número de ciclos especificado.
También se podría utilizar nitrógeno líquido para alcanzar la condición de baja temperatura. Según el caso original, la velocidad de enfriamiento durante este tratamiento no tuvo un efecto significativo en los resultados de los ciclos térmicos.
Si no era posible iniciar inmediatamente el calentamiento tras la etapa a baja temperatura, se permitía una interrupción de hasta 20 horas en las condiciones del proceso descritas.
Es importante señalar que los ciclos térmicos no son un requisito universal para todos los componentes de aleación de aluminio. Su idoneidad, rango de temperaturas, tiempo de mantenimiento y número de ciclos deben determinarse en función del tipo de aleación, el estado inicial del material y las especificaciones de tratamiento térmico aplicables.
4. Selección de herramientas de corte y parámetros de mecanizado
La selección de herramientas y los parámetros de corte influyen directamente en la eficiencia de la eliminación de material, las cargas de corte y la calidad final de la superficie.
En lugar de utilizar la misma fresa durante toda la operación, en este caso se emplearon diferentes diámetros de herramienta, configuraciones de canales y velocidades de husillo para cada fase del mecanizado.
| Etapa de mecanizado | Herramienta de corte | Velocidad del husillo | Suministro de existencias por cada parte |
| Mecanizado en bruto | 2 canales, φ16–φ20 mm | 6.000–7.000 rpm | 3–5 mm |
| Acabado parcial | 3 canales, φ10–φ16 mm | 2.000–2.500 rpm | 0,5–1 mm |
| Mecanizado final | 3 canales, φ6–φ8 mm | 1.500–1.800 rpm | Dimensiones finales |
Cada configuración de la herramienta tenía una finalidad distinta.
Durante el mecanizado en bruto, las fresas de dos canales, de mayor tamaño, permitieron eliminar cantidades considerables de material. Posteriormente, se utilizaron fresas de tres canales para perfeccionar la geometría de la pieza y completar las operaciones de acabado.
La división del trabajo en fases de mecanizado independientes contribuyó a evitar que la eliminación excesiva de material y el control dimensional final se convirtieran en requisitos contrapuestos dentro de una misma operación. Además, permitió estabilizar la pieza de trabajo entre las principales fases de mecanizado.
Sin embargo, la velocidad del husillo por sí sola no determina el rendimiento del mecanizado. A la hora de desarrollar una estrategia de corte práctica, también hay que tener en cuenta la velocidad de avance, la profundidad de corte, el saliente de la herramienta, la geometría de la fresa y la rigidez de la máquina.
Los parámetros indicados anteriormente reflejan las condiciones específicas de este caso de mecanizado y no deben considerarse ajustes universales para todos los componentes de aleación de aluminio de pared delgada.
5. Corte por hilo con electroerosión para la retirada de los soportes de sacrificio
Una vez finalizadas las cavidades internas y los contornos externos, aún quedaba por retirar las extensiones de sujeción sacrificables de ambos extremos.
En esta fase, el componente ya había alcanzado su geometría final de paredes delgadas. El uso del fresado convencional para eliminar las prolongaciones podría generar fuerzas de corte adicionales y afectar potencialmente a la estabilidad dimensional de la estructura acabada.
Por lo tanto, se optó por el corte por hilo EDM para la operación de separación final.
El electroerosionado por hilo elimina material mediante descargas eléctricas controladas entre un electrodo de hilo y la pieza de trabajo. Al no basarse en un contacto mecánico directo durante el corte, evita las importantes fuerzas de corte asociadas al fresado convencional.
Esto lo convierte en una opción adecuada para retirar uniones temporales de estructuras de paredes delgadas cuando es necesario minimizar la carga mecánica.
En este caso se utilizaron los siguientes parámetros de descarga eléctrica:
- Polaridad: Polaridad positiva, con la pieza de trabajo conectada al borne positivo y el electrodo de hilo conectado al borne negativo.
- Corriente de mecanizado: 3–5 A.
- Duración del pulso: 30-50 μs.
- Índice de servicio: De 1:7 a 1:5.
Tras el corte por hilo, podían quedar marcas visibles de descarga en los puntos de separación entre la pieza de trabajo y las extensiones de sacrificio. Se utilizó papel de lija fino para pulir estas zonas y mejorar la uniformidad de la superficie acabada.
Aunque el electroerosionado por hilo reduce las fuerzas mecánicas de corte, el proceso de descarga sigue generando calor localizado y puede afectar a la capa superficial. Por lo tanto, los parámetros de corte, el soporte de la pieza de trabajo y el posterior acabado superficial siguen siendo aspectos importantes a tener en cuenta.
6. Resultados del mecanizado y opiniones de expertos
La principal mejora en este caso se debió a la coordinación de las distintas operaciones de fabricación, más que al uso de una única técnica de mecanizado.
Las extensiones de sacrificio proporcionaron zonas de sujeción estables durante el mecanizado de desbaste, el semiracabado y el mecanizado de acabado. Se incorporaron dos tratamientos de estabilización tras una eliminación sustancial de material para reducir la influencia de la redistribución de tensiones residuales en las operaciones posteriores.
Para cada fase del mecanizado se seleccionaron diferentes herramientas de corte y parámetros, mientras que se utilizó el corte por electroerosión con hilo para eliminar las extensiones de sacrificio una vez completada la geometría principal.
Según los resultados de mecanizado comunicados, este proceso controló eficazmente las variaciones dimensionales asociadas a las tensiones de mecanizado y a la sujeción, al tiempo que redujo los traslados de piezas entre operaciones y mejoró la eficiencia general de la producción.
Opiniones de expertos
El principal valor de este enfoque radica en adaptar la secuencia de mecanizado a las características estructurales reales de la pieza, en lugar de basarse únicamente en máquinas-herramienta de gama alta o en pasadas de acabado adicionales.
La combinación de extensiones de sujeción sacrificiales, la eliminación gradual de material y los tratamientos de estabilización intermedios contribuyó a mitigar la deformación a lo largo de todo el proceso de fabricación. El corte por electroerosión con hilo aportó una ventaja adicional al minimizar la carga mecánica durante la retirada final de las secciones de la fijación temporal.
En el caso de los componentes complejos de paredes delgadas y alta precisión, la calidad del mecanizado no solo depende de la capacidad de cada operación individual, sino también de cómo se organiza toda la secuencia de fabricación. El diseño de los dispositivos de sujeción, la gestión de las tensiones residuales, la estrategia de corte y los métodos de separación final deben combinarse para lograr la estabilidad dimensional.
7. Mecanizado CNC de piezas de aluminio de pared delgada en Xtmade
La fabricación de componentes complejos de aluminio de paredes delgadas requiere una evaluación minuciosa del diseño existente del cliente, especialmente cuando las piezas presentan cavidades complejas, secciones estructurales delgadas y tolerancias geométricas muy ajustadas.
En Xtmade, ofrecemos Servicios de mecanizado CNC a medida de aluminio a partir de planos técnicos, archivos CAD o muestras facilitados por el cliente. Nuestro equipo de ingeniería revisa la geometría de las piezas, los márgenes de mecanizado, los requisitos de sujeción y la accesibilidad de las herramientas mediante evaluaciones de DFM antes de la producción.
Nuestras instalaciones de fabricación de 120 000 pies cuadrados en Shenzhen están equipadas con centros de mecanizado CNC de 3, 4 y 5 ejes para fabricar componentes con geometrías complejas y requisitos de precisión.
Para proyectos de mecanizado de aluminio a medida, ofrecemos tolerancias estándar de ±0,01 mm y tolerancias de mecanizado de precisión de ±0,005 mm, en función de la geometría de la pieza, las condiciones del material y los requisitos de fabricación. Se utilizan inspecciones con máquina de medición por coordenadas (CMM) y otros métodos de medición adecuados para verificar las dimensiones críticas y las características geométricas.
Desde los prototipos hasta las series de producción, colaboramos con los clientes para establecer procesos de mecanizado prácticos que combinen la precisión dimensional, la estabilidad estructural y la eficiencia en la fabricación.
¿Tienes que fabricar una pieza compleja de aluminio de paredes finas? Envía tus planos o archivos CAD a Xtmade para que realicemos una revisión técnica y te proporcionemos un presupuesto de mecanizado a medida.
Conclusión
El mecanizado de componentes complejos de aleación de aluminio de paredes delgadas y alta precisión requiere un enfoque coordinado en lo que respecta a la eliminación de material, la gestión de tensiones y el soporte de la pieza de trabajo.
Este caso ilustra cómo se pueden combinar las extensiones de sujeción de sacrificio, el fresado por etapas, los tratamientos térmicos de estabilización, los ciclos térmicos y el corte por electroerosión con hilo en un proceso de fabricación estructurado. En lugar de depender por completo de los equipos de mecanizado o de repetidas operaciones de acabado, el proceso aborda los riesgos de deformación en las diferentes fases de la producción.
Los parámetros específicos y las condiciones de tratamiento deben adaptarse al tipo de material, la geometría de la pieza, los requisitos dimensionales y el equipo disponible. Cuando se tienen en cuenta todos estos factores en su conjunto, una secuencia de mecanizado bien planificada puede contribuir a mejorar la estabilidad dimensional, la calidad de la superficie y la eficiencia de la producción.

