
¿Cómo influyen las propiedades térmicas en el mecanizado CNC?
Durante el mecanizado CNC de materiales se genera calor de forma inevitable. A medida que el filo de corte entra en contacto con el material, la pieza de trabajo se deforma y se forman virutas, al tiempo que surge fricción entre la herramienta, las virutas y la superficie mecanizada. Una parte significativa de la energía consumida durante este proceso se convierte en calor.
El comportamiento del calor generado depende, en cierta medida, de las propiedades térmicas del material que se está mecanizando. Algunos materiales disipan el calor de la zona de corte con relativa rapidez, mientras que otros provocan que el calor se acumule cerca del filo de corte, lo que da lugar a altas temperaturas que afectan tanto a la herramienta como a la pieza de trabajo. Además, los materiales se expanden al calentarse, aunque no todos presentan las mismas tasas de expansión ni reaccionan de la misma manera ante las fluctuaciones de temperatura.
Estas diferencias explican por qué un proceso de mecanizado CNC adecuado para un material puede provocar problemas como el desgaste de las herramientas, desviaciones dimensionales o una mala calidad de la superficie cuando se aplica a otro. Las propiedades térmicas influyen en el mecanizado CNC al afectar a la generación, distribución y control del calor durante el proceso de corte. Comprender estas propiedades permite a los ingenieros de fabricación seleccionar las herramientas de corte adecuadas, establecer los parámetros de mecanizado, gestionar las temperaturas de la pieza de trabajo y garantizar la precisión dimensional.
¿Qué son las propiedades térmicas en el mecanizado CNC?
Las características térmicas describen cómo responde un material al calor. Aunque hay diversas propiedades que son relevantes para Mecanizado CNC, hay tres que revisten especial importancia: la conductividad térmica, la dilatación térmica y la capacidad calorífica específica.
Conductividad térmica describe la facilidad con la que el calor se transmite a través de un material. En condiciones comparables, los materiales con alta conductividad térmica suelen disipar el calor de las zonas localizadas de alta temperatura de forma más eficaz que aquellos con baja conductividad térmica.
Expansión térmica describe la tendencia de las dimensiones de un material a variar en respuesta a las fluctuaciones de temperatura. Por lo general, los metales se expanden al calentarse y se contraen al enfriarse. El grado de esta expansión depende del propio material, de la magnitud del cambio de temperatura y de la dirección de la medición.
Capacidad calorífica específica describe la cantidad de energía necesaria para elevar la temperatura de una masa determinada de material en una cantidad específica. Influye en la velocidad de variación de la temperatura cuando se calienta el material, aunque la respuesta térmica real también depende de la conductividad térmica, la masa, la geometría y las condiciones de transferencia de calor.
Estas propiedades reflejan diferentes aspectos del comportamiento térmico. Un material con alta conductividad térmica no tiene por qué presentar una baja expansión térmica; por el contrario, un material que requiere una cantidad significativa de energía para aumentar su temperatura no tiene por qué disipar rápidamente el calor generado durante el corte. En el contexto del mecanizado CNC, la cuestión fundamental no es simplemente si las propiedades térmicas de un material son “buenas” o “malas”, sino más bien cómo interactúa su comportamiento térmico con el proceso de mecanizado y los requisitos específicos de la pieza acabada.
¿De dónde procede el calor durante el mecanizado CNC?
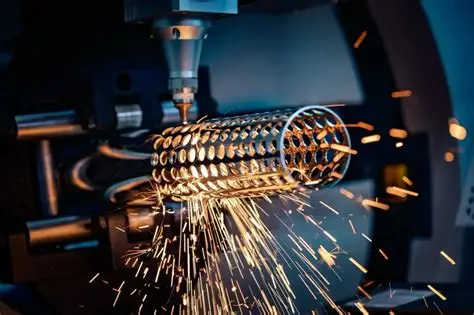
¿Cómo se genera el calor durante el proceso de corte? Cuando una fresa o una herramienta de torneado retira material, la pieza de trabajo sufre una deformación y una separación, lo que da lugar a la formación de virutas. Este proceso de deformación consume energía, la mayor parte de la cual se convierte en calor. Además, la fricción —generada al deslizarse las virutas por la cara de inclinación de la herramienta y por la interacción entre la herramienta y la pieza de trabajo— produce aún más calor.
Las temperaturas cerca del filo de corte pueden ser considerablemente más altas que la temperatura media de la pieza de trabajo o del entorno del taller. El calor se distribuye entre las virutas, la herramienta, la pieza de trabajo y el entorno circundante. La proporción de distribución concreta depende de factores como el material, la velocidad de corte, la geometría de la herramienta, la velocidad de avance, el método de aplicación del refrigerante y la operación de mecanizado específica.
Esta distribución del calor es fundamental: aunque las virutas disipan una cantidad considerable de calor, la herramienta y la pieza de trabajo pueden seguir sufriendo fluctuaciones de temperatura significativas.
Pensemos, por ejemplo, en el mecanizado de una pieza con una zona de corte pequeña y concentrada. Si las virutas disipan el calor de forma eficaz, la respuesta térmica de la herramienta y de la pieza de trabajo diferirá drásticamente de la que se da en un escenario en el que el calor se acumula en gran medida cerca del filo de corte. Si el calor se acumula alrededor de elementos de precisión, los aumentos localizados de temperatura pueden afectar al rendimiento de la herramienta o provocar desviaciones dimensionales durante y después del mecanizado. Aunque las propiedades térmicas influyen sin duda en el proceso, no son el único factor determinante; las condiciones de corte y la interacción entre la herramienta y la pieza a mecanizar desempeñan un papel igualmente crucial.
Cómo influye la conductividad térmica en el mecanizado CNC
A la hora de evaluar los efectos térmicos durante el mecanizado CNC, la conductividad térmica es una de las propiedades más importantes que hay que tener en cuenta. Los materiales con alta conductividad térmica pueden disipar el calor de la zona de corte hacia otras partes de la pieza de trabajo de forma más eficaz. Dependiendo de las condiciones específicas de mecanizado, esto ayuda a mitigar la acumulación localizada de calor.
Los materiales con baja conductividad térmica son relativamente ineficaces a la hora de disipar el calor, lo que provoca una mayor acumulación de calor cerca de la interfaz entre la herramienta y la viruta y aumenta la carga térmica sobre el filo de corte. Esta diferencia es especialmente notable al mecanizar materiales como las aleaciones de titanio y las superaleaciones a base de níquel, que suelen presentar una conductividad térmica inferior a la de muchas aleaciones de aluminio comunes.
Sin embargo, una baja conductividad térmica no implica que todas las partes de la pieza de trabajo se calienten más en todas las condiciones de corte. La distribución real de la temperatura depende de factores como la velocidad de corte, la formación de virutas, la geometría de la herramienta, el uso de refrigerante, el tiempo de contacto y el volumen de material eliminado. El problema práctico es que, cuando el calor se concentra cerca del filo de corte, la herramienta puede verse sometida a una mayor tensión térmica. Dependiendo del material de la herramienta y de las condiciones de corte, esto puede acelerar determinados mecanismos de desgaste o provocar el fallo del filo de corte.
Por ejemplo, una estrategia de corte adecuada para las aleaciones de aluminio puede no serlo para las aleaciones a base de níquel. Las aleaciones de aluminio suelen disipar el calor rápidamente, mientras que las aleaciones a base de níquel tienden a retener más calor cerca de la zona de corte. Por consiguiente, aplicar el mismo enfoque en cuanto a velocidades de corte, selección de herramientas y gestión del calor no garantiza necesariamente los mismos resultados de mecanizado. Es fundamental adaptar las condiciones de mecanizado al material específico. Si bien la conductividad térmica ayuda a explicar estas diferencias, la estrategia de mecanizado definitiva también debe tener en cuenta factores como la resistencia del material, la dureza, las características de endurecimiento por deformación, la compatibilidad de las herramientas y las operaciones de mecanizado específicas que se vayan a realizar.
Por qué el calor puede provocar imprecisiones dimensionales
En el mecanizado de precisión, uno de los efectos más significativos de la temperatura es la dilatación térmica. Una pieza puede cumplir las especificaciones dimensionales a una temperatura determinada, pero las medidas pueden variar a medida que cambia la temperatura. Esto no indica necesariamente una pérdida de precisión de posicionamiento en la máquina CNC; más bien, puede ser que el propio material esté sufriendo una dilatación o contracción térmica.
Pensemos en el fresado de una pieza metálica con tolerancias dimensionales estrictas: durante el proceso de corte, la zona mecanizada y sus alrededores generan calor. Si se mide la pieza mientras aún conserva calor residual, los datos obtenidos pueden diferir de las mediciones realizadas una vez que la pieza ha vuelto a una temperatura estable. Aunque esta discrepancia pueda ser leve, incluso los cambios dimensionales más mínimos pueden resultar críticos cuando el rango de tolerancia admisible es muy estrecho. En el caso de una pieza sencilla que pueda expandirse libremente, el cambio de longitud puede estimarse utilizando la siguiente fórmula:
ΔL = αL₀ΔT
donde ΔL es la variación de longitud, L₀ es la longitud inicial, α es el coeficiente de expansión térmica del material y ΔT es la variación de temperatura.
Esta relación pone de relieve la importancia de las propiedades del material, las dimensiones iniciales y las fluctuaciones de temperatura. Ante un mismo cambio de temperatura, una pieza más larga fabricada con el mismo material suele presentar un mayor cambio absoluto de longitud que una más corta.
Las situaciones reales de mecanizado son mucho más complejas de lo que sugiere este modelo simplificado. La distribución de la temperatura en la pieza puede ser desigual, y los dispositivos de sujeción pueden limitar la expansión térmica. Las estructuras de paredes delgadas, las geometrías asimétricas y la eliminación no uniforme de material hacen que los efectos térmicos sean difíciles de predecir. El control dimensional implica algo más que una programación precisa de coordenadas; el estado térmico de la pieza, la secuencia de mecanizado, el método de sujeción y el proceso de inspección influyen en los resultados finales de la medición.
Cómo afecta la dilatación térmica a las distintas piezas
La dilatación térmica es un factor crítico a la hora de mecanizar componentes de gran tamaño, estructuras de paredes delgadas y piezas de precisión con tolerancias muy ajustadas. Los componentes metálicos de gran tamaño pueden sufrir cambios dimensionales significativos incluso con fluctuaciones moderadas de temperatura; cuanto mayor sea la dimensión en cuestión, mayor será la expansión o contracción absoluta potencial. Las estructuras de paredes delgadas plantean una serie de retos diferentes. Debido a su rigidez limitada y a la falta de un soporte material sustancial, su respuesta al calentamiento y enfriamiento desiguales puede afectar tanto a su forma como a sus dimensiones.
Pensemos, por ejemplo, en el fresado de una cavidad profunda en una pieza: se retira material de un lado, lo que reduce el espesor de la pared restante. Si el proceso de corte provoca un calentamiento desigual en esa zona, la pared puede sufrir una expansión localizada durante el mecanizado y, posteriormente, deformarse al enfriarse. Dado que las fuerzas de corte y las tensiones residuales también pueden provocar deformaciones, los efectos térmicos no son la única causa de estos problemas.
Por lo tanto, la deformación térmica no debe confundirse con la desviación convencional de la herramienta. La desviación de la herramienta se refiere al fenómeno por el cual las fuerzas de corte hacen que la herramienta se desvíe de su trayectoria prevista, mientras que la deformación térmica se refiere a los cambios en las dimensiones o la forma del material provocados por las fluctuaciones de temperatura. Ambos factores afectan a la precisión de la pieza y pueden producirse simultáneamente durante el mismo proceso de mecanizado. A la hora de resolver problemas dimensionales, los ingenieros deben distinguir entre estas diferentes causas, en lugar de limitarse a suponer que todas las desviaciones se deben a la máquina CNC o a la herramienta de corte.
Cómo influyen las propiedades térmicas en la vida útil de las herramientas de corte
Las herramientas de corte funcionan bajo la influencia combinada de cargas mecánicas y altas temperaturas. El efecto del calor sobre la vida útil de la herramienta depende del material de la herramienta, del material de la pieza de trabajo, de las condiciones de corte y de los mecanismos de desgaste asociados.
A altas temperaturas, ciertos materiales de las herramientas pueden perder dureza o volverse más susceptibles al desgaste. Dependiendo de la combinación de materiales y de las condiciones de funcionamiento, el calor también puede influir en las interacciones químicas entre la herramienta y la pieza de trabajo. Cuando los materiales tienen una baja conductividad térmica, el calor puede acumularse cerca del filo de corte. En operaciones de corte exigentes, esto aumenta la carga térmica sobre la herramienta, lo que acelera el deterioro de su rendimiento.
Las superaleaciones a base de níquel constituyen un ejemplo paradigmático. Aunque estos materiales están diseñados para mantener unas excelentes propiedades mecánicas a altas temperaturas, esto no significa que sean fáciles de mecanizar. Los efectos combinados de su resistencia mecánica, sus propiedades térmicas y su tendencia al endurecimiento por deformación suelen someter al filo de corte a condiciones de funcionamiento muy exigentes.
Hay que hacer aquí una distinción importante: la capacidad de un material para soportar altas temperaturas durante su funcionamiento no equivale a su capacidad para disipar calor durante el mecanizado. Incluso los componentes diseñados para entornos de motor a alta temperatura pueden requerir condiciones de corte estrictamente controladas durante su fabricación. La conductividad térmica por sí sola no permite predecir la vida útil de la herramienta; también deben tenerse en cuenta factores como la velocidad de corte, la velocidad de avance, la geometría de la herramienta, los recubrimientos, los métodos de aplicación del refrigerante y los mecanismos específicos de desgaste.
¿Una mayor velocidad de corte implica siempre más calor?
El aumento de la velocidad de corte suele acelerar la tasa a la que la energía mecánica se transforma en energía térmica y altera la distribución del calor entre la viruta, la herramienta y la pieza de trabajo. Es erróneo suponer que unas velocidades de corte más altas provocan inevitablemente el mismo grado de aumento de temperatura en toda la pieza de trabajo.
A velocidades más altas, se reduce el tiempo disponible para la transferencia de calor dentro de la zona de corte durante cada contacto. Dependiendo del material y de la operación de mecanizado, es posible que una mayor proporción del calor generado se disipe junto con las virutas. Al mismo tiempo, el filo de corte puede alcanzar temperaturas localizadas más elevadas y la herramienta puede sufrir una carga térmica más intensa. Estos efectos pueden producirse de forma simultánea. El resultado final depende del material, la herramienta, la forma de contacto con el material y las condiciones de mecanizado. Una velocidad de corte que mejore la eficiencia con un material específico podría reducir la vida útil de la herramienta o provocar inestabilidad en el proceso cuando se aplique a un material diferente.
Reducir la velocidad de corte tampoco es necesariamente la solución óptima. En algunos casos, unos parámetros de corte excesivamente bajos pueden provocar la formación de residuos acumulados en el filo (BUE), fricción (en lugar de corte) u otros fenómenos adversos durante el mecanizado. El objetivo es determinar un rango de mecanizado adecuado para una combinación específica de material y herramienta, y validar dicho rango basándose en criterios como la vida útil de la herramienta, la estabilidad dimensional, la calidad de la superficie y los requisitos de producción.
El papel del refrigerante en la gestión térmica
Aunque el líquido refrigerante se asocia habitualmente con la reducción de la temperatura, su función en el mecanizado CNC va mucho más allá de la simple disminución de la temperatura de la pieza de trabajo. Dependiendo de la operación de mecanizado específica y del sistema de refrigeración, el líquido refrigerante facilita la disipación del calor, lubrica la interfaz de contacto entre la herramienta y la pieza de trabajo, reduce la fricción y ayuda a la evacuación de virutas. Su eficacia depende de su capacidad para llegar a la zona de corte y de si el proceso de mecanizado permite una transferencia de calor adecuada. En determinadas operaciones —como cuando una herramienta penetra profundamente en una cavidad o perfora un agujero profundo— acceder a la interfaz de corte puede resultar complicado.
Las estrategias de refrigeración deben adaptarse al material que se va a mecanizar y a la operación específica; un método de refrigeración adecuado para el fresado abierto puede no ofrecer los mismos resultados en el mecanizado de agujeros profundos. Factores como el diseño de la herramienta, los métodos de suministro de refrigerante, la evacuación de virutas y las condiciones de corte deben tenerse en cuenta de forma integral. Además, el refrigerante no puede eliminar por completo la expansión térmica. Incluso cuando se controlan las temperaturas de corte, la pieza puede seguir calentándose durante el mecanizado o sufrir fluctuaciones de temperatura entre el mecanizado y la inspección. En el caso de las piezas de precisión, el uso de refrigerante no es un fin en sí mismo; el objetivo final es gestionar eficazmente las condiciones térmicas para garantizar la consistencia dimensional y una calidad de superficie fiable.
Por qué es importante controlar la temperatura durante la inspección
Las dimensiones de las piezas mecanizadas no suelen permanecer estables inmediatamente después del corte. Si una pieza se calienta durante el mecanizado, sus dimensiones pueden variar a medida que se enfría. Por consiguiente, las mediciones realizadas inmediatamente después del mecanizado pueden diferir de las realizadas una vez que la temperatura se ha estabilizado.
Esto resulta especialmente crítico cuando las tolerancias son tan ajustadas que las variaciones dimensionales provocadas por los cambios de temperatura no pueden ignorarse en relación con la tolerancia permitida. Por la misma razón, las condiciones ambientales durante la inspección son fundamentales. Los resultados de las mediciones de precisión se ven influidos por la temperatura de la pieza y, en su caso, por la del equipo de medición. Para garantizar que los datos de medición sean comparables de forma fiable con las especificaciones del plano, el proceso de medición debe realizarse en condiciones de temperatura adecuadas y controladas.
Esto no implica que todas las piezas mecanizadas con CNC requieran un periodo de enfriamiento prolongado. El enfoque específico depende de factores como el tamaño de la pieza, el material, los requisitos de tolerancia, los métodos de medición y las necesidades de producción. En el caso de componentes grandes y de precisión, el proceso de estabilización de la temperatura suele ser un paso crítico en el protocolo de inspección, más que un toque final opcional. También es importante distinguir entre los efectos térmicos y la influencia de las tensiones residuales. Incluso después de que la temperatura de la pieza se haya estabilizado, las tensiones residuales pueden seguir provocando deformaciones tras el desprendimiento del material o la liberación de la pieza del dispositivo de sujeción. Aunque tanto la dilatación térmica como las tensiones residuales pueden dar lugar a desviaciones dimensionales, ambas se deben a mecanismos físicos distintos.
Cómo reaccionan los distintos materiales al calor durante el mecanizado CNC
Comprender las propiedades térmicas de los materiales ayuda a explicar por qué es necesario adaptar las estrategias de mecanizado a los distintos materiales.
En comparación con las aleaciones de titanio y las superaleaciones a base de níquel, las aleaciones de aluminio suelen presentar una mayor conductividad térmica. El calor se disipa más rápidamente a través del aluminio, aunque la distribución real de la temperatura sigue viéndose influida por las condiciones de corte, la composición de la aleación y las características de la herramienta. Las aleaciones de aluminio tienen un coeficiente de expansión térmica relativamente alto; este es un factor especialmente importante a la hora de mecanizar piezas largas o elementos con requisitos de tolerancia estrictos. Las propiedades del acero inoxidable varían según el tipo, pero muchos tipos comunes tienen una conductividad térmica inferior a la de las aleaciones de aluminio. Sus características de mecanizado también dependen de la resistencia del material, la tendencia al endurecimiento por deformación y las condiciones de corte. En consecuencia, la gestión térmica es solo un componente de la estrategia global de mecanizado. Las aleaciones de titanio suelen tener una conductividad térmica baja, lo que provoca una acumulación significativa de calor cerca de la zona de corte. Esto hace que la temperatura del filo y la selección de la herramienta sean factores críticos, especialmente en operaciones de mecanizado complejas. Las superaleaciones a base de níquel representan otra clase de materiales que plantean graves retos térmicos durante el mecanizado. Aunque ofrecen un excelente comportamiento a altas temperaturas, esto no implica que sean fáciles de mecanizar; es necesario evaluar cuidadosamente la idoneidad de la herramienta, las condiciones de corte y las estrategias de gestión térmica.
Los ejemplos anteriores no deben considerarse una clasificación universal de la maquinabilidad de los materiales. Cada categoría de materiales abarca diversos grados, y la maquinabilidad depende de la composición específica de la aleación, el estado del material, la geometría, la selección de herramientas y el propio proceso de mecanizado. La importancia de comprender las propiedades térmicas radica en su capacidad para revelar las causas subyacentes de las diferencias en el comportamiento de los materiales durante el mecanizado, lo que ayuda a los ingenieros a seleccionar los procesos adecuados y a evitar aplicar las mismas condiciones de mecanizado a todos los materiales.
Cómo gestionan los ingenieros los efectos térmicos en el mecanizado CNC a medida
La gestión térmica comienza por comprender la interacción entre el material, la pieza de trabajo y el proceso de mecanizado. En el caso de piezas pequeñas de paredes gruesas con tolerancias holgadas, las fluctuaciones moderadas de temperatura suelen tener un impacto mínimo; sin embargo, en piezas grandes de paredes delgadas que requieren tolerancias estrictas de perfil y posición, los efectos del calentamiento desigual, la dilatación térmica y el enfriamiento pueden ser significativos. A la hora de seleccionar materiales y evaluar la fabricabilidad, las consideraciones deben ir más allá de la mera resistencia o dureza. Los ingenieros también deben evaluar de forma exhaustiva la conductividad térmica y las características de expansión del material, las dimensiones generales de la pieza, el espesor de las paredes, la ubicación de los elementos, las secuencias de mecanizado y los requisitos de inspección. De este modo, se pueden formular estrategias de mecanizado adecuadas para hacer frente a riesgos específicos. En función de las características de la pieza, estas estrategias pueden incluir la selección de herramientas de corte y parámetros adecuados, la optimización del suministro de refrigerante, el equilibrio de las tasas de arranque de material, dejar que la pieza alcance la estabilidad térmica antes de medir las dimensiones críticas o programar inspecciones en etapas clave de la producción.
A menudo, una única medida resulta insuficiente para resolver todos los problemas relacionados con el calor. Por ejemplo, limitarse a reducir la velocidad de corte puede no corregir las desviaciones dimensionales causadas por un enfriamiento desigual, mientras que limitarse a aumentar el caudal de refrigerante puede no resolver los problemas de deformación derivados de tensiones residuales o de una sujeción inadecuada de la pieza. En la fabricación a medida, el objetivo principal es identificar las causas fundamentales de las desviaciones y abordarlas con soluciones específicas. Esto requiere un profundo conocimiento del comportamiento del material durante el corte, de los mecanismos por los que la pieza de trabajo responde al calor y a las fuerzas mecánicas, y de los métodos utilizados para verificar las dimensiones finales.
Conclusión
Las propiedades térmicas influyen en el proceso de mecanizado CNC al determinar cómo un material absorbe, transfiere y reacciona al calor. La conductividad térmica afecta a la distribución del calor en la zona de corte, mientras que las características de expansión térmica determinan cómo varían las dimensiones de la pieza de trabajo con la temperatura; la capacidad calorífica específica también influye en cómo responde la temperatura del material al aporte de energía. Estas propiedades repercuten en la carga de la herramienta, el desgaste de la misma, la estabilidad dimensional, la calidad de la superficie y los resultados de la inspección, aunque no actúan de forma aislada. Factores como las condiciones de corte, la geometría de la herramienta, la aplicación del refrigerante, el tamaño de la pieza, los métodos de sujeción y las tensiones residuales alteran el resultado final del mecanizado.
Un mecanizado CNC fiable depende de una gestión eficaz de las interrelaciones entre las propiedades de los materiales, la generación de calor, la transferencia de calor, la geometría de las piezas, las condiciones de mecanizado y los requisitos dimensionales. Xtmade es un proveedor de servicios de fabricación a medida con décadas de experiencia, capaz de producir piezas a partir de diversos materiales basándose en planos técnicos. Gracias a sus amplios conocimientos sobre materiales y su experiencia operativa, ayudan a los clientes a seleccionar los materiales adecuados y atienden consultas en cualquier momento.

