
¿Cómo influye la ductilidad del material en el mecanizado CNC?
Cuando una herramienta de corte CNC retira material de una pieza de trabajo, el material no se desprende simplemente en el instante en que la herramienta entra en contacto con él; en cambio, primero sufre una deformación. Dependiendo del material, esta deformación puede dar lugar a virutas continuas, discontinuas o a fragmentos finos. Algunos materiales se estiran y se doblan alrededor del filo de corte antes de separarse, lo que hace que la formación de virutas sea más difícil de controlar. La ductilidad es una propiedad clave del material que explica estas diferencias.
La ductilidad se refiere a la capacidad de un material para sufrir deformación plástica antes de romperse. Los materiales altamente dúctiles pueden soportar una deformación permanente significativa antes de romperse, mientras que los materiales con baja ductilidad suelen romperse tras una deformación plástica mínima en condiciones de carga similares.
En el mecanizado CNC, esta diferencia influye en la forma en que el material se separa de la pieza de trabajo, en la formación de virutas, en la aparición de rebabas y en la calidad de la superficie mecanizada. Los materiales muy dúctiles pueden producir virutas largas y continuas o deformarse alrededor del filo de corte antes de separarse. Dependiendo del material y de las condiciones de corte, también pueden provocar la acumulación de material en el filo (BUE) de la herramienta o dejar rebabas a lo largo de los bordes de la zona mecanizada.
Una alta ductilidad no significa necesariamente que un material sea difícil de mecanizar. Materiales como el aluminio, el cobre, el latón, el acero inoxidable y los plásticos técnicos presentan combinaciones únicas de ductilidad, resistencia, dureza y otras propiedades; su rendimiento real en el mecanizado depende de más factores que la mera ductilidad. Comprender cómo afecta la ductilidad al mecanizado CNC ayuda a los ingenieros y a los equipos de fabricación a seleccionar las herramientas adecuadas, controlar la formación de virutas, minimizar las rebabas y conseguir una calidad de superficie uniforme.
¿Qué es la ductilidad de los materiales?
La ductilidad se refiere a la capacidad de un material para sufrir una deformación permanente antes de romperse. Imagina que estiras dos probetas metálicas diferentes: una se alarga considerablemente antes de romperse, mientras que la otra se rompe tras un alargamiento permanente mínimo. En condiciones de ensayo idénticas, el primer material muestra una mayor ductilidad.
Los ingenieros suelen evaluar la ductilidad mediante ensayos de tracción. Una medida clave es el “alargamiento a la rotura”, que indica hasta qué punto se alarga una probeta antes de romperse, y que suele expresarse como porcentaje de la longitud de referencia original. Por ejemplo, un material con un alargamiento a la rotura de 30% experimenta un alargamiento mucho mayor durante un ensayo de tracción que uno con un alargamiento de 5%. Estos valores caracterizan el comportamiento del material en condiciones de ensayo específicas; no implican que una pieza mecanizada con CNC se alargue en la misma medida durante el proceso de corte.
Esta distinción es fundamental, ya que las condiciones de esfuerzo en los ensayos de tracción difieren enormemente de las que se dan en el mecanizado. Durante el corte, el material sufre una intensa deformación localizada, elevadas velocidades de deformación, fricción y, por lo general, altas temperaturas. Si bien los valores de los ensayos de tracción ayudan a caracterizar las propiedades del material, por sí solos no permiten predecir la forma de las virutas ni el tamaño de las rebabas. La ductilidad también difiere de la resistencia y la dureza. Fuerza describe la resistencia de un material a la deformación o a la rotura provocadas por una carga aplicada, mientras que dureza describe la resistencia a la deformación localizada; la ductilidad, por el contrario, describe el grado de deformación plástica que un material puede soportar antes de romperse.
Por consiguiente, un material puede presentar a la vez una elevada resistencia y una buena ductilidad. Esta combinación de propiedades resulta muy valiosa en el mecanizado CNC, ya que el material puede resistir la deformación y, al mismo tiempo, sufrir un flujo plástico significativo antes de romperse.
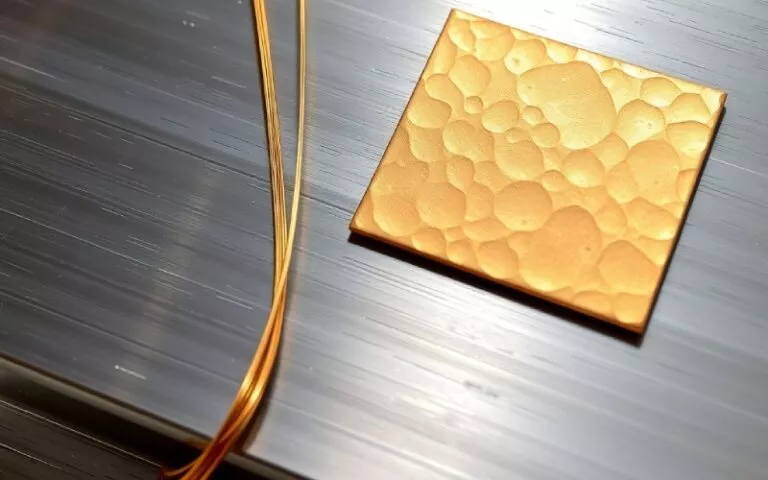
Cómo influye la ductilidad en la formación de virutas
La formación de virutas es una de las formas más intuitivas de comprender el impacto de la ductilidad en el mecanizado CNC.
A medida que el filo entra en contacto con la pieza de trabajo, el material situado delante de él sufre compresión y cizallamiento. Una vez separado de la pieza de trabajo, el material se evacua a lo largo de la superficie de la herramienta en forma de viruta. En el caso de los materiales dúctiles, el metal sufre una deformación plástica significativa antes de la separación. En condiciones de corte adecuadas, esto suele dar lugar a una viruta continua que fluye a lo largo de la cara de inclinación de la herramienta.
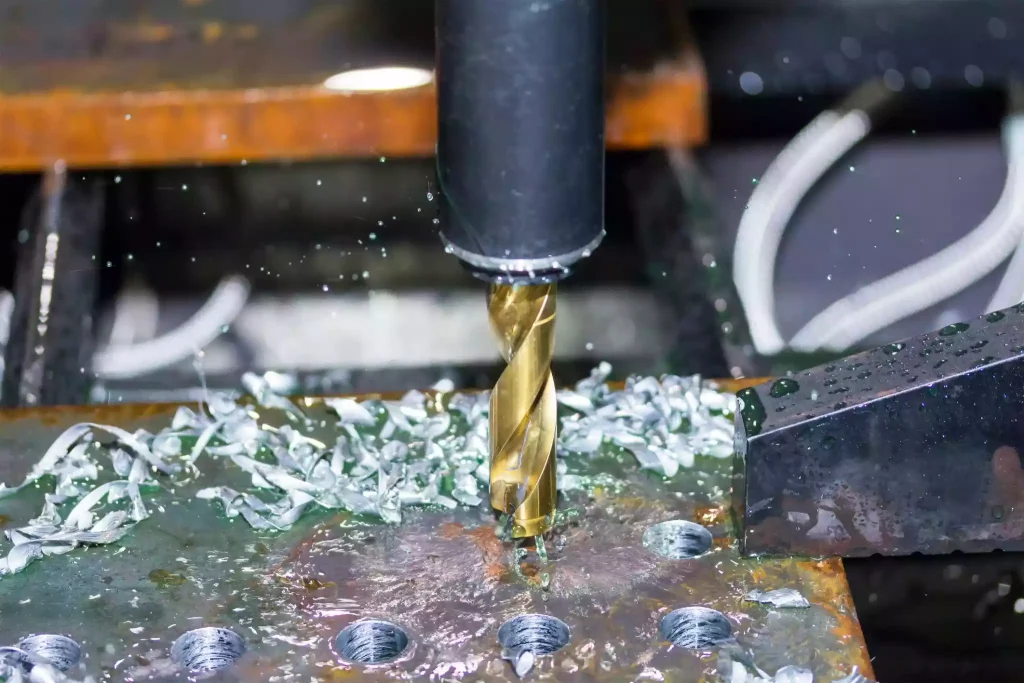
Las virutas continuas no son necesariamente un problema. En muchas operaciones de mecanizado, indican que el material está sufriendo un cizallamiento continuo en lugar de fracturarse en fragmentos irregulares. El verdadero reto radica en controlar la longitud, la forma y la trayectoria de la viruta. Pensemos, por ejemplo, en el taladrado de un metal dúctil: en lugar de romperse en segmentos cortos, el material puede formar virutas largas y rizadas que permanecen unidas o se enroscan alrededor de la broca. Si estas virutas no se evacuan con fluidez del orificio, pueden interferir en el corte posterior, rayar la superficie mecanizada o aumentar el riesgo de que la herramienta resulte dañada.
La cuestión no es simplemente que el material sea dúctil, sino que es la interacción entre las características de deformación del material, la geometría de la herramienta y el espacio disponible para la evacuación de virutas lo que da lugar a formas de viruta difíciles de controlar. Los materiales con menor ductilidad pueden producir virutas más cortas o más fragmentadas en determinadas condiciones. Sin embargo, una baja ductilidad no garantiza un control fácil de las virutas, ni todos los materiales dúctiles producen inevitablemente virutas largas y continuas. Factores como la velocidad de corte, la velocidad de avance, la geometría de la herramienta y la microestructura del material influyen en la formación de virutas. El objetivo final no es eliminar la ductilidad del material, sino establecer unas condiciones de corte —adaptadas al material y al proceso específicos— que produzcan virutas fáciles de manejar.
Por qué los materiales dúctiles pueden generar más rebabas
La formación de rebabas es otra consecuencia importante de la deformación plástica. Una rebaba se define como el exceso de material que queda en el borde de una pieza tras el mecanizado. Las rebabas suelen formarse cuando el material cercano a un borde se dobla o se estira en lugar de separarse limpiamente.
Pensemos, por ejemplo, en el fresado de una ranura en una chapa metálica: a medida que la herramienta de corte se acerca al borde de la ranura, el material restante se va adelgazando y pierde soporte estructural. Si el material sufre una deformación plástica en lugar de una rotura limpia, puede quedar una pequeña protuberancia de metal en el borde; esta protuberancia es la rebaba.
Los materiales dúctiles son especialmente susceptibles a este fenómeno, ya que tienden a doblarse y estirarse antes de fracturarse. En lugar de romperse limpiamente por el borde previsto, el material puede verse empujado hacia fuera o plegarse sobre sí mismo.
Las rebabas pueden provocar diversos problemas prácticos. Pueden dificultar el montaje, afectar al ajuste entre las piezas que encajan entre sí, alterar las dimensiones de los bordes u obligar a realizar operaciones adicionales de desbarbado. En el caso de piezas con orificios pequeños, ranuras estrechas o geometrías complejas, incluso las rebabas más insignificantes pueden tener graves consecuencias.
La ductilidad no es el único factor que influye en la formación de rebabas. La orientación del filo de corte con respecto al contorno de la pieza de trabajo, el afilado de la herramienta, la velocidad de avance, la resistencia del material y las condiciones de apoyo bajo el filo de corte influyen, en su conjunto, en el resultado final.
Los ingenieros deben abordar el control de las rebabas durante la fase de planificación del proceso, en lugar de considerarlo un problema que hay que resolver una vez finalizado el mecanizado. En el caso de las piezas de precisión, los planos técnicos deben especificar claramente qué aristas requieren desbarbado, si deben mantenerse las aristas afiladas y si se permiten chaflanes o radios de arista específicos. Estas especificaciones ayudan a determinar las estrategias adecuadas de mecanizado y acabado para la pieza.
Cómo influye la ductilidad en el acabado superficial
La superficie mecanizada se forma a medida que el filo de corte se desplaza por la pieza de trabajo. En condiciones ideales, la herramienta retira material de forma controlada, dejando una superficie que cumple con los requisitos especificados de rugosidad y dimensiones. En el caso de materiales muy dúctiles, el proceso se complica si el material fluye o se adhiere durante el corte, en lugar de separarse limpiamente. Dependiendo de las propiedades del material y de las condiciones de corte, el filo puede empujar el material hacia un lado, dejar restos de material adherido o provocar irregularidades en la superficie debido a una formación inestable de virutas.
Por ejemplo, un metal blando y dúctil puede parecer fácil de cortar porque la herramienta encuentra poca resistencia al penetrar; sin embargo, si el filo no está bien afilado o el material empieza a adherirse a la herramienta, la calidad de la superficie resultante puede seguir siendo insatisfactoria. Esto pone de relieve una distinción clave: un material que es fácil de penetrar no garantiza necesariamente un acabado superficial excelente en todas las condiciones de corte.
La rugosidad superficial también se ve influida por la velocidad de avance, la geometría de la herramienta, el desgaste de la herramienta, las vibraciones de la máquina, la microestructura del material y las estrategias de acabado. Si bien la ductilidad ayuda a explicar ciertos defectos superficiales, no debe considerarse la única causa de una mala calidad superficial. Cuando los materiales dúctiles se desdibujan o dejan exceso de material alrededor de los rasgos de la pieza, ajustar las condiciones de la herramienta o las estrategias de corte suele ser más eficaz que limitarse a reducir los parámetros de mecanizado. La medida correctiva adecuada depende del tipo específico de defecto; por ejemplo, el análisis y la resolución de los problemas superficiales causados por una acumulación de material en el filo (BUE) difieren de los causados por la vibración o la deflexión de la herramienta.
¿Qué es el borde reforzado y por qué es importante?
Un «borde acumulado» (BUE) es un fenómeno por el cual el material de la pieza de trabajo se adhiere y se acumula en el filo de corte o en la superficie adyacente de la herramienta durante el proceso de mecanizado. La formación de BUE se produce cuando factores como la presión, la fricción, la temperatura y la interacción entre el material y la herramienta hacen que el material se adhiera a la herramienta en lugar de expulsarse en forma de viruta.
Los materiales dúctiles son propensos a la formación de BUE en determinadas condiciones de corte, ya que tienden a deformarse y a adherirse en la interfaz entre la herramienta y la pieza. El aluminio y otras aleaciones no ferrosas son ejemplos habituales, aunque esta tendencia varía en función del tipo de material, el estado de la herramienta, el recubrimiento y los parámetros de mecanizado.
A medida que aumenta el BUE, se altera temporalmente la geometría efectiva de la herramienta de corte. Posteriormente, el material adherido puede desprenderse y afectar a la superficie recién mecanizada. Esto puede dar lugar a un acabado superficial irregular, a una alteración de las características de corte y a desviaciones dimensionales.
Es importante señalar que la formación de BUE no se debe únicamente a la ductilidad del material; también influyen factores como la velocidad de corte, el material de la herramienta, el ángulo de inclinación, la lubricación y el estado del filo de corte. El uso de una geometría adecuada de la herramienta, el mantenimiento de un filo afilado y el ajuste de unos parámetros de corte adecuados pueden ayudar a reducir el riesgo de formación de BUE. Las soluciones específicas dependen del material de la pieza de trabajo y del tipo de operación de mecanizado.
¿Una mayor ductilidad siempre dificulta el mecanizado CNC?
No necesariamente. Aunque es cierto que la ductilidad plantea retos específicos a la hora del mecanizado, también puede resultar ventajosa en las aplicaciones adecuadas.
Los materiales altamente dúctiles resisten la formación de grietas durante la deformación, una característica muy valiosa para los componentes sometidos a impactos, flexión u operaciones de conformado durante su uso. Durante el mecanizado, esta capacidad de deformación facilita la formación de virutas continuas, aunque también puede dificultar la rotura de las virutas y provocar la aparición de rebabas difíciles de eliminar.
Los materiales con menor ductilidad son más propensos a la fractura y pueden producir virutas más cortas. Sin embargo, esta fragilidad puede plantear otros retos —como el astillamiento del filo de corte, el daño superficial o la sensibilidad a las tensiones localizadas— dependiendo de las propiedades específicas del material y de las operaciones de mecanizado en cuestión.
No existe ninguna regla absoluta que establezca que una alta ductilidad implique una mala maquinabilidad, ni que una baja ductilidad implique una buena maquinabilidad.
Los ingenieros deben tener en cuenta cómo se comporta un material durante determinados procesos de mecanizado. Por ejemplo, la evacuación de virutas puede ser la principal preocupación en las operaciones de taladrado; la deformación y la formación de rebabas pueden requerir mayor atención al fresar estructuras de paredes delgadas; y el deslizamiento del material (adhesión) o la formación de bordes acumulados (BUE) pueden ser factores críticos durante el acabado de superficies de precisión. La ductilidad solo se convierte en un reto de mecanizado cuando sus efectos entran en conflicto con el proceso de mecanizado o con los requisitos técnicos de la pieza acabada.
Cómo influye la ductilidad en las diferentes operaciones de mecanizado CNC
La influencia de la ductilidad varía en función de la forma en que la herramienta de corte se acopla a la pieza de trabajo.
Fresado CNC
Durante el proceso de fresado, el filo de corte entra y sale repetidamente del material. Cada vez que un diente entra en contacto con la pieza de trabajo, se deforma y elimina una parte del material. En el caso de los materiales dúctiles, las virutas resultantes pueden ser largas o continuas, dependiendo de la geometría de la herramienta y de las condiciones de corte. La deformación plástica puede provocar la formación de rebabas en los bordes de ranuras, cavidades y contornos externos.
La dirección de la trayectoria de la herramienta es fundamental, ya que determina cómo incide el filo en el material y el nivel de apoyo que recibe la punta del filo. En el caso de las piezas que requieren una alta calidad de los bordes, hay que tener en cuenta la posible aparición de rebabas a la hora de planificar la secuencia de mecanizado.
Torneado CNC
En el torneado, la herramienta de corte retira material de forma continua de una pieza en rotación. Los materiales dúctiles pueden generar virutas largas y rizadas que, si no se controlan, interfieren en la zona de corte.
La forma de la viruta es importante porque las virutas largas pueden enroscarse alrededor de la pieza de trabajo, la herramienta o el equipo cercano. Además, pueden dañar la superficie si rozan el componente tras su formación.
La geometría de la herramienta con rompedor de virutas y unas condiciones de corte adecuadas pueden ayudar a generar virutas más manejables. Sin embargo, un rompedor de virutas que funcione bien con un material o un rango de avance determinado puede que no ofrezca el mismo rendimiento con otro.
Taladrado CNC
El taladrado crea un entorno especialmente complicado para la evacuación de virutas, ya que el corte se produce en el interior de un orificio.
En los materiales dúctiles, pueden quedar virutas largas dentro del orificio o enredarse alrededor de la broca. Si las virutas no pueden salir, pueden obstaculizar el corte posterior, aumentar la fricción, dañar la superficie del orificio o provocar la rotura de la herramienta.
Cuanto más profundo sea el orificio en relación con su diámetro, más importante puede llegar a ser la evacuación de virutas. La geometría de la broca, el diseño de las ranuras, el suministro de refrigerante y el ciclo de taladrado influyen en la eficacia con la que las virutas salen del orificio.
Por este motivo, un material dúctil que resulte relativamente fácil de fresar puede requerir, aun así, un desarrollo minucioso del proceso cuando se perfora para crear un orificio profundo y estrecho.
Cómo la selección de herramientas ayuda a gestionar la ductilidad
La selección de la herramienta debe tener en cuenta las características de deformación y separación del material durante el proceso de corte. Un filo afilado facilita un corte más limpio y minimiza la deformación innecesaria del material. La geometría de la herramienta también influye en el flujo de virutas y en la facilidad con la que estas se separan de la pieza de trabajo.
En el caso de los materiales dúctiles que tienden a producir virutas largas y continuas, el uso de una función de rotura de virutas ayuda a dividirlas en segmentos más cortos. Las decisiones específicas de diseño dependen del material, la operación de mecanizado, el rango de avance y la profundidad de corte.
Los recubrimientos de las herramientas y los materiales del sustrato también influyen en la fricción y la adhesión del material. Dado que el resultado depende del material de la pieza de trabajo y de las condiciones de corte, no se debe elegir a ciegas un recubrimiento concreto simplemente porque el material sea dúctil.
El objetivo es gestionar la interacción entre la herramienta y la pieza de trabajo, en lugar de limitarse a buscar una herramienta más dura o más cara. Por ejemplo, si el mecanizado de aleaciones de aluminio da lugar a una mala calidad de superficie debido a la adhesión de material en el filo de corte, seleccionar una herramienta adecuada y afilada y reevaluar las condiciones de corte suele ser más eficaz que atribuir el problema simplemente al desgaste normal de la herramienta. Si el principal reto en el taladrado profundo es la formación de virutas largas, entonces la evacuación de virutas y la geometría de la broca deben tener prioridad sobre el acabado superficial. Los ajustes en la estrategia de mecanizado deben guiarse por los problemas específicos observados durante el proceso.
Cómo reducir las rebabas y controlar las virutas al mecanizar materiales dúctiles
El primer paso para establecer un proceso de mecanizado fiable consiste en identificar claramente los problemas específicos que plantea la ductilidad del material.
Si el problema tiene que ver con virutas largas, fibrosas o enredadas, es posible que el equipo de mecanizado tenga que reevaluar la geometría de ruptura de virutas de la herramienta de corte, los parámetros de avance y el espacio de evacuación de virutas. Para el mecanizado de agujeros profundos, los métodos de suministro de refrigerante y las estrategias del ciclo de taladrado también son fundamentales. Si las rebabas son la principal preocupación, hay que centrarse en el apoyo del filo de corte, el afilado de la herramienta, la dirección de corte, la secuencia de mecanizado y el estado especificado del filo de corte. Aunque algunas rebabas pueden minimizarse mediante ajustes en el proceso, otras pueden seguir requiriendo una operación específica de desbarbado. Si aparecen manchas o adherencias de material en la superficie mecanizada, se debe prestar atención a la formación de bordes acumulados (BUE), al estado del filo de corte, a la geometría de la herramienta, a la lubricación y a la idoneidad de los parámetros de corte.
No se deben confundir estas cuestiones. Aunque las virutas largas, las rebabas y las manchas en la superficie están relacionadas con la ductilidad del material, sus causas fundamentales difieren y pueden requerir soluciones distintas. Es igualmente importante aclarar el resultado esperado del mecanizado. El enfoque de mecanizado para piezas que admiten un ligero redondeo de los bordes puede diferir del utilizado para piezas que requieren un control preciso del perfil del filo de corte o de orificios de montaje sin rebabas. Los requisitos específicos de los planos y las normas de inspección determinan las medidas correctivas adecuadas.
Por qué es importante la geometría de la pieza a la hora de mecanizar materiales dúctiles
La ductilidad describe las características de deformación de un material, mientras que la geometría de la pieza determina en qué puntos dicha deformación podría plantear dificultades de fabricación.
El mecanizado de superficies externas de fácil acceso resulta relativamente sencillo, incluso cuando el material genera virutas continuas durante el corte; sin embargo, las ranuras estrechas o los agujeros profundos plantean dificultades importantes debido al espacio limitado disponible para la evacuación de virutas.
Del mismo modo, aunque las rebabas en los bordes exteriores que no son funcionales pueden tener un impacto mínimo en el rendimiento de los componentes, las rebabas en el interior de los orificios de precisión pueden impedir que las piezas de acoplamiento encajen correctamente.
Las estructuras de paredes delgadas plantean otra serie de consideraciones. Debido a su rigidez limitada, son más sensibles a las fuerzas de corte y a la deformación de la pieza de trabajo. Aunque la ductilidad influye en cómo se deforma el material en el filo de corte, por sí sola no determina si una pared delgada se flexionará o se retorcerá.
A la hora de evaluar los componentes para la fabricación CNC a medida, hay que tener en cuenta no solo las especificaciones de los materiales, sino también la geometría de las piezas, los requisitos de los bordes, el espesor de las paredes, la accesibilidad de las herramientas y las normas de inspección. Esto permite al equipo de fabricación anticipar e identificar posibles dificultades relacionadas con el control de virutas y el desbarbado antes de que comience la producción.
Conclusión
La ductilidad del material influye en el mecanizado CNC, ya que determina el grado de deformación plástica que puede sufrir un material antes de romperse. Durante el proceso de corte, esta propiedad influye en la formación y la evacuación de virutas, la aparición de rebabas y la calidad de la superficie mecanizada.
Xtmade fabrica piezas a medida según las especificaciones del cliente, incluyendo planos, requisitos de materiales y necesidades de procesamiento. Durante la fase de planificación del mecanizado, evaluamos posibles problemas —como el control de virutas, la gestión de rebabas y la calidad de la superficie— teniendo en cuenta las propiedades específicas del material, la geometría de la pieza y las operaciones de mecanizado, y formulamos las estrategias de mecanizado adecuadas en consecuencia. Nuestro objetivo no es evitar los materiales altamente dúctiles, sino comprender plenamente su comportamiento ante la deformación, garantizando así un proceso de mecanizado estable, aristas de alta calidad y una precisión dimensional y una calidad constantes.

