
¿Cómo se configuran los parámetros de mecanizado CNC para diferentes materiales?
Los parámetros de mecanizado CNC influyen directamente en la eficiencia del corte, el acabado superficial, la precisión dimensional y la vida útil de la herramienta. Al mecanizar diferentes materiales, una misma velocidad de corte, avance y profundidad de corte pueden dar lugar a resultados muy distintos. Un ajuste que funciona bien con el aluminio puede provocar un calentamiento excesivo o un desgaste excesivo de la herramienta cuando se aplica al acero inoxidable o al titanio.
Establecer los parámetros adecuados para el mecanizado CNC requiere algo más que elegir valores de una tabla. Las propiedades del material, las especificaciones de la herramienta de corte, la rigidez de la máquina, la geometría de la pieza y las operaciones de mecanizado influyen en la configuración que debe adoptarse para el proceso. Comprender estos factores ayuda a los fabricantes a establecer condiciones de corte estables y a lograr una calidad constante en las piezas.
¿Qué son los parámetros de mecanizado CNC?
Los parámetros de mecanizado CNC son los ajustes que controlan la forma en que una herramienta de corte retira material de una pieza de trabajo. Entre los parámetros principales se incluyen la velocidad de corte, la velocidad del husillo, la velocidad de avance, la profundidad de corte y el paso lateral en las operaciones de fresado. La selección del líquido de refrigeración y el contacto de la herramienta también influyen en el rendimiento del corte, aunque no siempre se clasifican como parámetros de corte.
Cada ajuste influye en un aspecto diferente del proceso de mecanizado.
La velocidad de corte describe la rapidez con la que se desplaza el filo de corte respecto al material. Suele expresarse en metros por minuto (m/min) o en pies de superficie por minuto (SFM). La velocidad del husillo describe el número de revoluciones que realiza la herramienta o la pieza de trabajo por minuto (RPM). La velocidad de avance determina la rapidez con la que la herramienta avanza a través del material, y se expresa habitualmente en milímetros por minuto (mm/min).
La profundidad de corte determina la cantidad de material que se retira en una sola pasada. En el fresado, suele dividirse en profundidad de corte axial, que mide la penetración a lo largo del eje de la herramienta, y profundidad de corte radial, que mide la penetración a lo largo del diámetro de la herramienta.
Estos parámetros actúan de forma conjunta. Aumentar la velocidad del husillo no mejora automáticamente la productividad, y aumentar la velocidad de avance no siempre reduce el tiempo de mecanizado sin que ello tenga consecuencias. El objetivo es establecer una combinación que permita eliminar material de forma eficiente, controlando al mismo tiempo las fuerzas de corte, la temperatura, las vibraciones, el desgaste de la herramienta y la variación dimensional.
¿Por qué varían los parámetros de mecanizado CNC según el material?
Los distintos materiales reaccionan de forma diferente al corte, ya que presentan diferencias en cuanto a dureza, resistencia, ductilidad, conductividad térmica y comportamiento frente al endurecimiento por deformación.
Las aleaciones de aluminio suelen permitir velocidades de corte relativamente altas, ya que muchos de sus tipos son fáciles de cortar y disipan el calor con mayor eficacia que el titanio o las aleaciones a base de níquel. Sin embargo, el aluminio puede adherirse al filo de la herramienta cuando la geometría de esta, su recubrimiento o las condiciones de corte no son adecuadas.
El acero inoxidable plantea un reto diferente. Algunos tipos generan un calor de corte considerable y pueden endurecerse por deformación cuando el filo roza la superficie en lugar de cortar limpiamente. Una velocidad excesiva o un avance insuficiente pueden acelerar el desgaste de la herramienta o dificultar las pasadas posteriores.
Las aleaciones de titanio y las superaleaciones a base de níquel requieren una gestión térmica especialmente cuidadosa. Estos materiales pueden retener calor cerca de la zona de corte, lo que supone mayores exigencias para el filo de corte. A menudo es importante utilizar velocidades de corte más bajas, velocidades de avance adecuadas, un contacto controlado de la herramienta y un suministro eficaz de refrigerante.
Los plásticos plantean otra serie de consideraciones. Muchos plásticos son relativamente blandos, pero pueden deformarse bajo las fuerzas de sujeción, expandirse con el calor o presentar superficies fundidas cuando las condiciones de corte no son adecuadas. Por lo tanto, los parámetros deben controlar tanto la temperatura de corte como la deformación mecánica.
Por eso es fundamental seleccionar los parámetros específicos para cada material. El objetivo no es simplemente cortar más rápido, sino mantener un proceso estable que se adapte al material y a la pieza.
Cómo ajustar la velocidad de corte y la velocidad del husillo
La velocidad de corte es uno de los primeros parámetros que hay que determinar, ya que influye considerablemente en la generación de calor y en la vida útil de la herramienta. El rango adecuado depende del tipo de material, del material de la herramienta de corte, del recubrimiento de la herramienta, de la operación y de las prestaciones de la máquina.
En el fresado, la velocidad de corte y la velocidad del husillo están relacionadas a través del diámetro de la herramienta de corte. En unidades métricas, la velocidad del husillo se puede calcular de la siguiente manera:
Velocidad del husillo (RPM) = 1.000 × velocidad de corte (m/min) ÷ [π × diámetro de la herramienta (mm)]
Por ejemplo, si la velocidad de corte recomendada es de 200 m/min y el diámetro de la herramienta es de 10 mm, la velocidad del husillo calculada es de aproximadamente 6.370 RPM.
Este cálculo sirve como punto de partida, pero no garantiza que el ajuste sea el correcto. Es posible que haya que reducir la velocidad real del husillo si la máquina no puede mantener la potencia necesaria, si la herramienta tiene un saliente excesivo o si la pieza tiene paredes delgadas o está mal apoyada.
Las herramientas más grandes suelen requerir velocidades de husillo más bajas que las herramientas más pequeñas para alcanzar la misma velocidad de corte. Por el contrario, una herramienta de diámetro pequeño puede requerir un número elevado de revoluciones por minuto (RPM) para alcanzar la velocidad superficial recomendada. Siempre hay que tener en cuenta los límites del husillo de la máquina y las especificaciones del portaherramientas.
En el torneado, la velocidad de corte está relacionada de forma similar con la velocidad del husillo y el diámetro de la pieza de trabajo. El control de la velocidad superficial constante puede ayudar a mantener la velocidad de corte deseada a medida que la herramienta se desplaza por diferentes diámetros, siempre que la máquina y la operación lo permitan.
Cómo ajustar la velocidad de avance
La velocidad de avance determina la rapidez con la que la herramienta se desplaza por el material. En el fresado, suele calcularse a partir del avance por diente, el número de aristas de corte y la velocidad del husillo.
Velocidad de avance (mm/min) = avance por diente (mm/diente) × número de dientes × velocidad del husillo (RPM)
Por ejemplo, una fresa de cuatro canales que funcione a 6.000 rpm con un avance por diente de 0,03 mm tendría una velocidad de avance calculada de 720 mm/min.
El avance por diente debe ajustarse al diámetro de la herramienta, a su geometría, al material y a las condiciones de corte. Si el avance es demasiado bajo, el filo de corte puede rozar en lugar de formar una viruta eficaz, lo que aumenta el calor y puede acelerar el desgaste. Si el avance es demasiado alto, las fuerzas de corte pueden llegar a ser excesivas, provocando vibraciones, desviación de la herramienta, un acabado superficial deficiente o la rotura de la herramienta.
La velocidad de avance también debe tener en cuenta la geometría de la pieza. Las paredes delgadas, los detalles internos pequeños, los salientes largos de la herramienta y los cortes interrumpidos pueden requerir ajustes más conservadores que los detalles de mecanizado rígidos y abiertos.
En el taladrado y el torneado, el avance se especifica de forma diferente según la operación. En el taladrado se suele utilizar el avance por revolución, mientras que en el torneado también se suele especificar el avance por revolución. La velocidad de avance programada debe ajustarse a la operación correspondiente, en lugar de aplicar una fórmula de fresado a todos los procesos.
Cómo ajustar la profundidad de corte
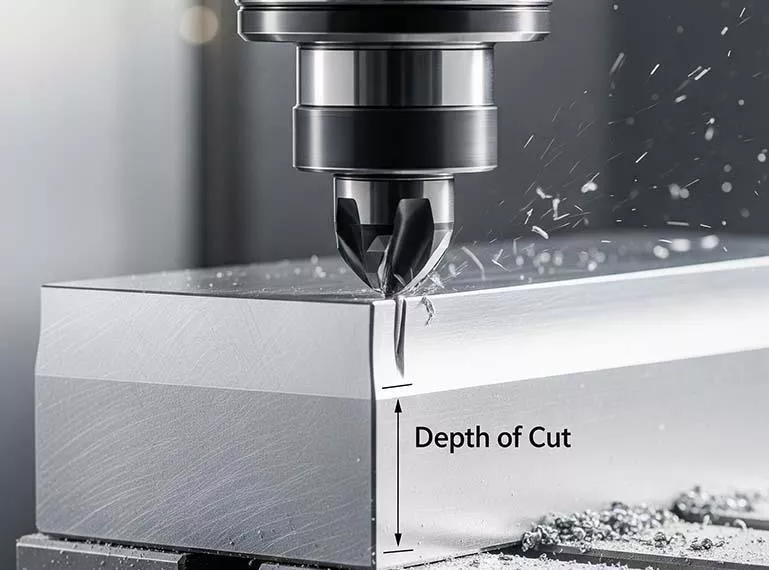
La profundidad de corte determina la cantidad de material que retira la herramienta en cada pasada. Aumentarla puede reducir el número de pasadas y acortar la duración del ciclo, pero también incrementa las fuerzas de corte y la demanda de potencia.
Una operación de desbaste suele tener como objetivo eliminar material de forma eficiente, dejando al mismo tiempo suficiente material para el acabado. Una operación de acabado se centra más en la precisión dimensional y la calidad de la superficie, y suele utilizar una profundidad de corte menor y un margen de acabado controlado.
La profundidad de corte adecuada depende del diámetro de la herramienta, su longitud, la geometría del filo, las propiedades del material, la rigidez de la máquina, la sujeción de la pieza y el grado de penetración de la herramienta. Una configuración rígida puede permitir un corte mayor, mientras que una herramienta delgada o una pieza de paredes finas pueden requerir una penetración mucho menor para evitar vibraciones o deformaciones.
La dureza del material por sí sola no determina la profundidad máxima de corte. Un material duro puede requerir condiciones de corte conservadoras debido al desgaste de la herramienta, mientras que un material más blando puede seguir siendo difícil de mecanizar si la pieza es flexible o si la herramienta tiene un saliente largo.
En el caso de las piezas mecanizadas con CNC de paredes delgadas, el control de las fuerzas de corte radiales puede resultar especialmente importante. Reducir el contacto radial, ajustar la trayectoria de la herramienta y dejar un margen de acabado adecuado puede ayudar a limitar la deformación de las paredes y mejorar la consistencia dimensional.
Consideraciones iniciales recomendadas para distintos materiales
No existe un conjunto universal de parámetros de mecanizado CNC para toda una familia de materiales. Las siguientes indicaciones explican en qué suele diferir la estrategia inicial. Los valores de corte reales deben basarse en las recomendaciones del fabricante de la herramienta de corte para la herramienta, el tipo de material y la operación específicos.
Aleaciones de aluminio
Las aleaciones de aluminio suelen permitir velocidades de corte relativamente altas y una eliminación productiva de material. Los filos de corte afilados, una geometría adecuada de las ranuras y una evacuación eficaz de las virutas ayudan a evitar que el aluminio se adhiera a la herramienta.
Para el desbaste, los parámetros deben equilibrar las altas tasas de arranque de material con la potencia del husillo, el contacto de la herramienta y la rigidez de la pieza de trabajo. Para el acabado, un avance adecuado por diente y una herramienta afilada pueden ayudar a conseguir una superficie limpia sin que se formen rebabas excesivas.
El uso de un líquido refrigerante o una lubricación adecuada puede resultar útil en función de la aleación, la herramienta, la operación y la calidad superficial requerida. En algunas aplicaciones se puede recurrir al chorro de aire u otras estrategias de evacuación de virutas, pero la elección debe basarse en las condiciones de mecanizado y no en una regla general.
Acero inoxidable
El acero inoxidable suele requerir un control más minucioso de la temperatura y del contacto de la herramienta que muchas aleaciones de aluminio. La velocidad de corte adecuada varía considerablemente según el tipo de acero, incluyendo las diferencias entre los aceros inoxidables austeníticos, martensíticos y de endurecimiento por precipitación.
Evita que el filo roce repetidamente contra el material, sobre todo cuando el tipo de material sea propenso al endurecimiento por deformación. El avance, la velocidad de corte, la geometría de la herramienta y el suministro de refrigerante deben coordinarse para mantener un corte uniforme.
También es importante que la sujeción de la pieza sea estable. Las vibraciones y la flexión excesiva de la herramienta pueden acortar su vida útil y dañar el acabado superficial. Los parámetros seleccionados deben tener en cuenta el tipo exacto de acero inoxidable y si la operación es de desbaste, acabado, taladrado o torneado.
Acero al carbono y acero aleado
Los aceros al carbono y aleados abarcan una amplia gama de durezas y maquinabilidad. Un tipo de acero relativamente blando y de fácil mecanizado puede soportar condiciones de corte diferentes a las de un acero aleado endurecido utilizado para componentes resistentes al desgaste.
Antes de seleccionar los parámetros, es necesario confirmar el tipo de material y su estado tras el tratamiento térmico. A continuación, la velocidad de corte y el avance deben adaptarse al material y al recubrimiento de la herramienta. Los materiales más duros pueden requerir velocidades de corte más bajas y herramientas especializadas, aunque es importante mantener unos ajustes estables y un control adecuado de las virutas en toda la gama.
En las operaciones de acabado, la uniformidad es tan importante como la velocidad nominal. El desgaste de la herramienta, las variaciones térmicas y la flexión pueden afectar a las dimensiones finales, sobre todo al mecanizar ejes, orificios y superficies de acoplamiento de precisión.
Aleaciones de titanio
Las aleaciones de titanio suelen requerir velocidades de corte más bajas y un control minucioso del contacto de la herramienta, ya que el calor puede concentrarse cerca del filo de corte. La herramienta de corte debe soportar las tensiones térmicas y mecánicas resultantes.
Utiliza los parámetros recomendados para el tipo concreto de titanio y el sistema de herramientas. Mantén un corte estable, evita el roce innecesario y asegúrate de que el líquido de refrigeración llegue a la zona de corte cuando se especifique un mecanizado en húmedo. La estrategia de la trayectoria de la herramienta y el control del contacto pueden ser tan importantes como la velocidad del husillo.
Las paredes delgadas y los contornos estrechos requieren una atención especial, ya que las fuerzas de corte pueden provocar deformaciones. Reducir el contacto o ajustar la secuencia de mecanizado puede mejorar la estabilidad sin tener que recurrir únicamente a velocidades de avance más bajas.
Superaleaciones a base de níquel
Las aleaciones a base de níquel, como el Inconel, se utilizan habitualmente en aplicaciones que exigen resistencia a altas temperaturas y a la corrosión. Sus propiedades pueden dificultar su mecanizado, especialmente cuando el filo de corte se ve sometido a altas temperaturas y a cargas mecánicas repetidas.
Las velocidades de corte suelen ser más conservadoras en comparación con las que se utilizan para el aluminio, y las herramientas deben seleccionarse en función de la aleación y la operación. Es importante mantener un contacto constante de la herramienta, ya que un corte interrumpido o inestable puede aumentar el desgaste de la herramienta.
El suministro de refrigerante, la planificación de la trayectoria de la herramienta, la rigidez de la máquina y los criterios de sustitución de herramientas deben establecerse como parte del proceso. Un conjunto de parámetros que funcione para una aleación a base de níquel no debe aplicarse automáticamente a otro tipo de aleación o a otra condición de tratamiento térmico.
Cobre y aleaciones de cobre
La elevada conductividad térmica del cobre y su comportamiento relativamente blando pueden influir en la formación de virutas y en el acabado superficial. Algunas calidades de cobre son fáciles de mecanizar, mientras que otras pueden resultar pegajosas o propensas a la formación de rebabas.
Las herramientas afiladas y una geometría adecuada ayudan a reducir el desgarre y a mantener los bordes limpios. La velocidad de corte y el avance deben seleccionarse en función de la aleación de cobre específica, el diseño de la herramienta y la geometría de la pieza. Dado que las aleaciones de cobre varían considerablemente, las recomendaciones para el latón no deben aplicarse automáticamente al cobre puro ni a otros tipos de cobre.
Plásticos técnicos
Los plásticos técnicos requieren ajustes de parámetros que controlen el calor y eviten la deformación. Un calor de corte excesivo puede ablandar o fundir el material, mientras que unas fuerzas de sujeción elevadas pueden deformar la pieza de trabajo.
Utilice herramientas afiladas y una geometría adecuada para la evacuación de virutas. El avance y la velocidad deben seleccionarse en función del polímero específico, ya que el POM, el PEEK, el nailon, el PTFE y otros plásticos difieren en cuanto a rigidez, comportamiento térmico y formación de virutas. El nailon también puede absorber humedad, lo que puede afectar a las dimensiones, mientras que el PTFE es relativamente blando y puede deformarse bajo carga.
Las condiciones de sujeción y de inspección también son importantes. Una pieza de plástico puede sufrir variaciones dimensionales al enfriarse o al volver al equilibrio tras el mecanizado, por lo que el procedimiento de inspección debe tener en cuenta el comportamiento del material.
Cómo ajustar con precisión los parámetros de mecanizado CNC
Las recomendaciones del fabricante sirven como punto de partida, pero los ajustes definitivos deben validarse en condiciones reales de mecanizado.
Empieza por el tipo de material confirmado y los rangos recomendados por el fabricante de la herramienta de corte para la operación. Comprueba la velocidad del husillo y los límites de potencia de la máquina, las especificaciones del portaherramientas, el saliente de la herramienta y la rigidez de sujeción de la pieza antes de ejecutar el programa.
Durante el mecanizado inicial, observe la formación de virutas, el ruido de corte, las vibraciones, el acabado superficial y el estado de la herramienta. Estos indicios ayudan a determinar si el proceso es estable. Un calor excesivo, un desgaste inesperado de la herramienta, una evacuación deficiente de las virutas o las vibraciones pueden indicar que es necesario ajustar uno o varios parámetros.
Modifica los parámetros de forma sistemática, en lugar de modificar simultáneamente la velocidad de corte, el avance y la profundidad de corte. De este modo, resulta más fácil determinar qué ajuste mejora el resultado. Cuando la precisión dimensional sea fundamental, inspecciona la pieza una vez que el proceso haya alcanzado un estado estable y ten en cuenta cualquier variación relacionada con la temperatura.
El objetivo es establecer un proceso repetible, no simplemente determinar cuál es la velocidad o el avance máximos que puede alcanzar la máquina.
Errores habituales al configurar los parámetros de mecanizado CNC
Un error habitual es aplicar los mismos parámetros a materiales que, aunque parezcan similares, no lo son. Dos tipos de acero inoxidable, por ejemplo, pueden comportarse de forma diferente debido a su composición, dureza o tratamiento térmico. Es necesario confirmar la identificación del material antes de comenzar el mecanizado.
Otro error es aumentar la velocidad del husillo para mejorar la productividad sin comprobar los límites de la herramienta, la generación de calor o la capacidad de la máquina. Una mayor velocidad puede aumentar la producción en condiciones adecuadas, pero también puede acortar la vida útil de la herramienta o provocar problemas térmicos.
Utilizar una velocidad de avance excesivamente baja puede ser tan problemático como un avance demasiado agresivo. Si el filo roza en lugar de cortar eficazmente, puede acumularse calor y algunos materiales pueden endurecerse por deformación. Por el contrario, un avance excesivo puede aumentar las fuerzas de corte y comprometer la calidad de la superficie o la vida útil de la herramienta.
Por último, considerar el refrigerante como una solución universal puede dar lugar a resultados deficientes. Algunas operaciones se benefician del refrigerante por inundación, del refrigerante a alta presión, de la lubricación con cantidad mínima o del chorro de aire, mientras que otras configuraciones tienen requisitos diferentes. La elección debe ajustarse al material, la herramienta, la operación y las instrucciones del fabricante de la máquina.
Cómo aborda Xtmade la selección de parámetros de mecanizado CNC
Xtmade fabrica piezas mecanizadas a medida mediante CNC a partir de planos, archivos CAD, muestras y especificaciones facilitados por el cliente. Los parámetros de mecanizado se seleccionan en función del material especificado, la geometría de la pieza, los requisitos de tolerancia, el acabado superficial y el proceso de producción.
Durante la planificación del proceso, las condiciones de corte deben adaptarse al tipo de material y a la herramienta de corte, al tiempo que también se tienen en cuenta la capacidad de la máquina, la sujeción de la pieza, el acceso de la herramienta y la evacuación de virutas. Las paredes delgadas, las cavidades profundas, los detalles pequeños y las interfaces con tolerancias ajustadas pueden requerir una estrategia diferente a la de los detalles abiertos y rígidos.
El objetivo es establecer unas condiciones de mecanizado estables y repetibles que cumplan con las dimensiones y la calidad superficial requeridas, al tiempo que se logra un equilibrio entre el tiempo de ciclo, la vida útil de la herramienta y la uniformidad de la producción.
Conclusión
Los parámetros de mecanizado CNC deben adaptarse al material, a la herramienta de corte, a la máquina y a la geometría de la pieza. El aluminio puede admitir velocidades de corte más elevadas, mientras que el acero inoxidable, el titanio y las aleaciones a base de níquel suelen requerir un control más minucioso del calor, el contacto de la herramienta y el desgaste de la misma. Los plásticos técnicos plantean problemas adicionales relacionados con el calor, la deformación y la estabilidad dimensional.
Xtmade fabrica piezas a medida según los planos y las especificaciones facilitados por el cliente. Teniendo en cuenta de forma conjunta el tipo de material, las operaciones de mecanizado, la geometría de la pieza y los requisitos de calidad, establecemos estrategias de mecanizado destinadas a conseguir dimensiones uniformes, acabados superficiales adecuados y resultados de producción estables.

