
Mecanizado CNC de carcasas de aluminio: mejora de la estabilidad del líquido de corte y de la calidad del mecanizado
Las carcasas de aleación de aluminio se utilizan ampliamente en motores, generadores, equipos industriales y en el sector de la automoción. Gracias a su excelente maquinabilidad, son muy adecuadas para operaciones de fresado, taladrado, roscado y torneado con CNC. Sin embargo, para lograr una calidad de mecanizado constante se necesita algo más que la simple selección de las herramientas de corte y los parámetros de proceso adecuados.
Durante el mecanizado CNC de aleaciones de aluminio, el líquido de corte desempeña un papel fundamental. Sus propiedades de refrigeración y lubricación influyen directamente en la evacuación de virutas, el desgaste de las herramientas, el acabado superficial y la estabilidad general del proceso de producción. Si el fluido de corte se vuelve inestable, pueden surgir problemas como la separación de aceite y agua, la formación excesiva de espuma, el crecimiento bacteriano y la aparición de olores desagradables, lo que complica la gestión diaria de la producción.
En el caso de los componentes de aluminio que requieren varias fases de mecanizado, estos problemas no solo pueden mermar la eficiencia de la producción, sino también comprometer la calidad de las piezas finales. Un conocimiento profundo de los factores que provocan la inestabilidad del líquido de corte puede ayudar a los fabricantes a establecer procesos de mecanizado más fiables.
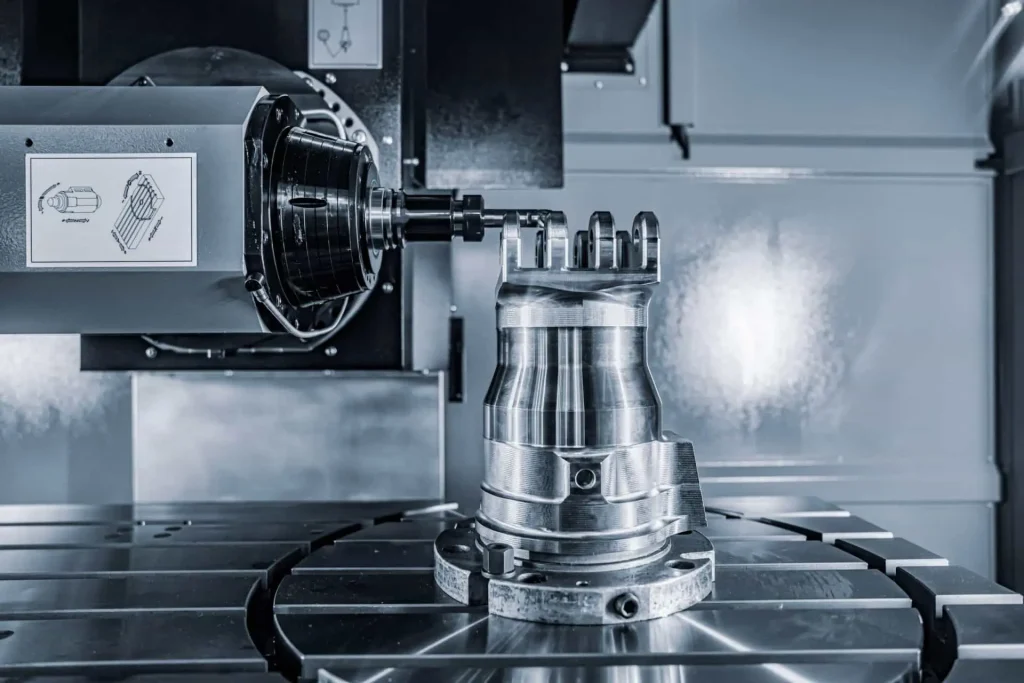
Problemas habituales con los fluidos de corte en el mecanizado CNC de aleaciones de aluminio
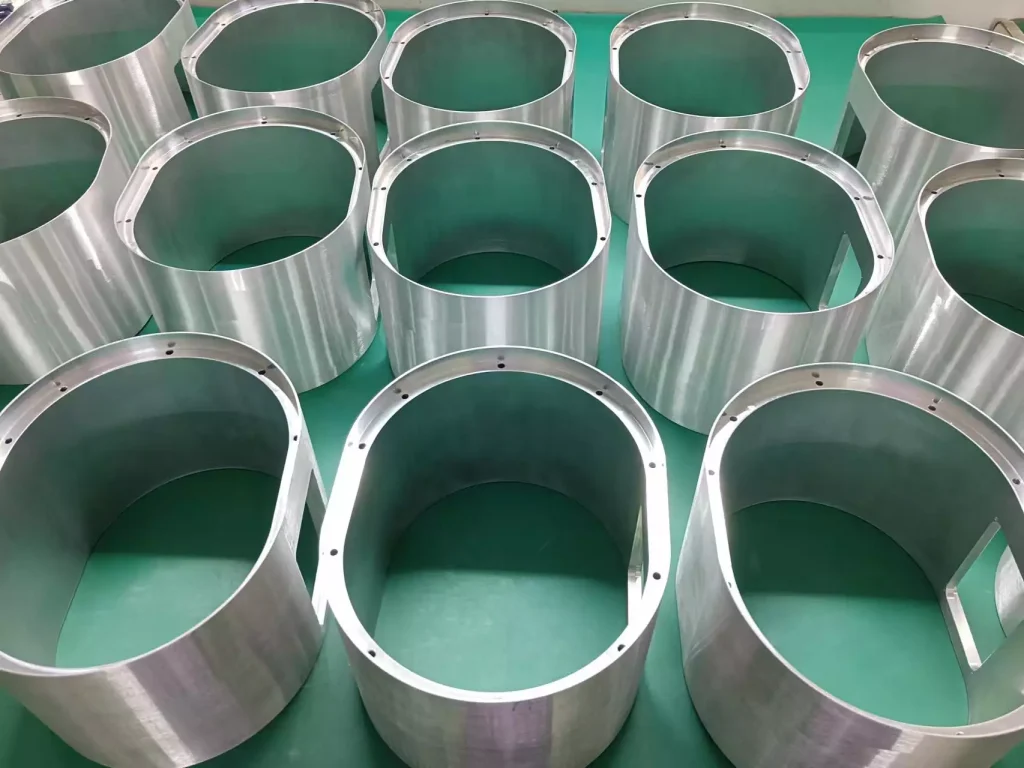
Tomemos como ejemplo la fabricación de la carcasa de aluminio de un generador; este componente se somete a múltiples procesos de mecanizado CNC, cada uno de los cuales tiene requisitos específicos en cuanto al líquido de corte. El fresado genera una cantidad considerable de calor y virutas; el taladrado requiere una refrigeración y una evacuación de virutas eficaces; y el roscado depende en gran medida de la lubricación para reducir la fricción y evitar daños en las roscas.
Durante el proceso de producción, pueden surgir varios problemas relacionados con los fluidos de corte:
Separación de emulsiones (estratificación)
Los fluidos de corte a base de agua deben mantenerse estables como mezcla durante su uso. Si la emulsión se separa, pueden acumularse gotas de aceite en la superficie, mientras que la composición del fluido subyacente se vuelve inconsistente. Esto no solo perjudica el rendimiento de la lubricación, sino que también complica el control de la concentración del fluido.
Contaminación bacteriana y olores
Si no se realizan los mantenimientos adecuados, los fluidos de corte pueden convertirse en un caldo de cultivo para los microorganismos. Esta contaminación puede provocar olores desagradables, cambios en el aspecto del fluido y una reducción de su vida útil.
Formación excesiva de espuma
Un exceso de espuma dificulta la circulación del fluido de corte, lo que reduce la eficacia del suministro de refrigerante. Además, puede afectar a la limpieza de la máquina herramienta y aumentar la carga de mantenimiento.
Lubricación insuficiente durante el roscado
Durante el roscado, se produce una fricción intensa entre la herramienta de corte y la pieza de trabajo. Una lubricación inadecuada provoca un desgaste acelerado de la herramienta, dificultades en la evacuación de virutas y una posible disminución de la calidad de la rosca.
Estos problemas no se producen de forma aislada; a menudo están estrechamente relacionados con factores como la composición del líquido de corte, la concentración de trabajo, la calidad del agua, el nivel de contaminación y el estado general de funcionamiento del sistema de refrigeración.
Por qué la estabilidad del líquido de corte es fundamental para el mecanizado de piezas de aleación de aluminio
Durante el mecanizado CNC del aluminio, el líquido de corte cumple múltiples funciones. Su rendimiento influye directamente en las condiciones de mecanizado y en la uniformidad de la producción.
Refrigeración y control de la temperatura
En las operaciones de fresado y taladrado, la fricción entre el filo de corte y la pieza de trabajo de aleación de aluminio genera calor. El líquido de corte ayuda a disipar el calor de la zona de corte y minimiza las fluctuaciones excesivas de temperatura, lo que permite mantener unas condiciones de mecanizado más estables.
Lubricación y protección de herramientas
La lubricación reduce la fricción entre la herramienta de corte y la pieza de trabajo. Esto es especialmente importante durante el roscado (corte de roscas); una lubricación insuficiente puede provocar un aumento de la resistencia al corte, un desgaste prematuro de la herramienta e incluso daños en las roscas.
Evacuación de virutas
En función de la composición de la aleación, la geometría de la herramienta y los parámetros de corte, el mecanizado de aleaciones de aluminio puede generar virutas largas, filamentosas o muy adherentes. La aplicación adecuada del líquido de corte garantiza que las virutas se eliminen rápidamente de la zona de corte, lo que reduce el riesgo de acumulación de virutas, recorte y arañazos en la superficie de la pieza de trabajo.
Calidad de la superficie y uniformidad dimensional
Las condiciones de mecanizado inestables pueden provocar fácilmente la formación de rebabas de acumulación (BUE), un desgaste acelerado de la herramienta y un rendimiento de corte irregular. Una refrigeración y lubricación eficaces ayudan a mitigar estos riesgos, garantizando una calidad de superficie constante y un control dimensional preciso.
El líquido de corte por sí solo no puede garantizar plenamente la precisión del mecanizado. En la producción práctica, también hay que tener en cuenta una serie de factores adicionales, entre los que se incluyen la selección de herramientas, la rigidez de la máquina herramienta, la sujeción de la pieza de trabajo, los parámetros de corte y la gestión térmica.
Factores clave que influyen en la estabilidad del líquido de corte
Cuando un líquido de corte presenta separación, formación de espuma o desprende un olor desagradable, es posible que el simple hecho de aumentar su concentración no resuelva la causa subyacente. En tales casos, conviene analizar varios factores operativos.
Concentración del líquido de corte
La concentración influye en la lubricidad, la capacidad de refrigeración, la protección contra la oxidación y la estabilidad general del fluido de corte. Una concentración demasiado baja puede dar lugar a una lubricación insuficiente y a una menor protección contra la oxidación, mientras que una concentración excesivamente alta puede provocar un aumento de los residuos, una mayor tendencia a la formación de espuma y unos costes operativos más elevados (dependiendo de la formulación específica del producto). La concentración adecuada debe determinarse siguiendo las recomendaciones del fabricante y ajustarse en función del proceso de mecanizado específico.
Las mediciones periódicas con un refractómetro calibrado ayudan a mantener la concentración dentro del rango especificado. Al realizar las mediciones, también es importante aplicar el factor de corrección del refractómetro adecuado para cada producto concreto.
Calidad y dureza del agua
En el caso de los fluidos de corte solubles en agua, la calidad del agua es otro factor fundamental que influye en su rendimiento.
La dureza del agua puede afectar a la estabilidad de las emulsiones, mientras que los minerales disueltos y otros contaminantes pueden influir en la formación de espuma y en el rendimiento general del fluido. Tanto el agua excesivamente dura como la excesivamente blanda pueden causar problemas en determinadas formulaciones de fluidos de corte. Se debe evaluar la fuente de agua para garantizar que sus parámetros se encuentren dentro de los rangos recomendados por el proveedor del fluido de corte.
Contaminación microbiana
El crecimiento bacteriano suele estar relacionado con un mantenimiento inadecuado del líquido, la acumulación de contaminantes, las zonas en las que el líquido puede estancarse y unas condiciones de funcionamiento inadecuadas.
Una supervisión periódica, el mantenimiento de una circulación eficaz del líquido, la eliminación inmediata del aceite residual (aceite superficial) y la limpieza del depósito de refrigerante pueden ayudar a reducir el riesgo de contaminación.
Añadir biocidas sin identificar primero la fuente de contaminación no es una estrategia de mantenimiento fiable a largo plazo. Cualquier medida correctiva que se adopte debe cumplir con las instrucciones del fabricante del líquido de corte y con los requisitos pertinentes de seguridad en el lugar de trabajo.
Contaminación por aceite residual y partículas metálicas
Durante el proceso de producción, pueden entrar en el sistema de refrigeración aceites hidráulicos, aceites lubricantes y residuos de mecanizado. Estos contaminantes no solo afectan al rendimiento del fluido de corte, sino que también pueden provocar la acumulación de aceite en la superficie del fluido. Además, pueden acumularse virutas metálicas finas y lodos en el depósito de refrigerante y en las tuberías de circulación.
Una filtración adecuada, la eliminación de aceite (desnace) y la limpieza periódica del sistema ayudan a mantener limpio el líquido refrigerante.
Medidas prácticas para mejorar el rendimiento del líquido de corte
Para mejorar la estabilidad del líquido de corte es necesario adoptar un enfoque integral que abarque la selección del producto, el control operativo y el mantenimiento periódico.
Selección del líquido de corte para el mecanizado de aleaciones de aluminio
El producto elegido debe ser compatible con la aleación de aluminio, el proceso de mecanizado específico, los materiales de los componentes de la máquina herramienta y la calidad de acabado superficial requerida.
En procesos como el fresado, el taladrado y el roscado, la formulación del fluido de corte debe lograr un equilibrio óptimo entre la refrigeración, la lubricación, la protección contra la corrosión y el control de la espuma.
Mantenimiento de la concentración recomendada
Se debe establecer un protocolo de control periódico de la concentración; no basta con basarse únicamente en la inspección visual. Mantén un registro de los datos de control y realiza los ajustes necesarios en función de las condiciones reales de producción.
Optimización de la circulación y la filtración del líquido refrigerante
Asegúrese de que el líquido refrigerante llegue de forma eficaz a la zona de corte. Utilice un sistema de filtración adecuado para eliminar rápidamente las virutas metálicas y las partículas finas acumuladas, y evite la formación de “zonas muertas” (zonas de estancamiento) en el depósito de líquido refrigerante.
Control de la contaminación
Siempre que sea posible, elimine cualquier “aceite extraño” (aceite ajeno al sistema) que haya entrado en el sistema. Limpie periódicamente el depósito de refrigerante y evite que entren en el sistema productos químicos o agentes de limpieza ajenos al mismo.
Control del estado del líquido de corte
El mantenimiento rutinario debe incluir la supervisión de la concentración del líquido de corte, su nivel de pH, su aspecto, su olor, sus características de formación de espuma y su nivel de contaminación. Si se detecta algún cambio anómalo, investigue y analice primero la causa; no se limite a sustituir el líquido de corte ni a añadir aditivos químicos sin una evaluación adecuada.
Las distintas operaciones CNC requieren condiciones de lubricación diferentes
La fabricación de una carcasa de aluminio puede requerir varias operaciones de mecanizado, cada una con sus propios requisitos.
Fresado CNC
Fresado CNC requiere una refrigeración eficaz y una eliminación adecuada de las virutas. El suministro de líquido refrigerante debe ayudar a evitar la acumulación de virutas y reducir la posibilidad de que estas vuelvan a entrar en contacto con las superficies acabadas.
La geometría de la herramienta, la velocidad de corte, la velocidad de avance y la dirección del refrigerante también influyen en la formación de rebabas y en el acabado superficial.
Taladrado CNC
CPerforación NC produce virutas en una zona de corte relativamente reducida. Una evacuación insuficiente de las virutas puede provocar su acumulación, un aumento de las fuerzas de corte y una mala calidad del orificio.
El suministro de refrigerante debe facilitar una disipación eficaz del calor y la evacuación de virutas, especialmente al mecanizar orificios más profundos.
Roscado CNC
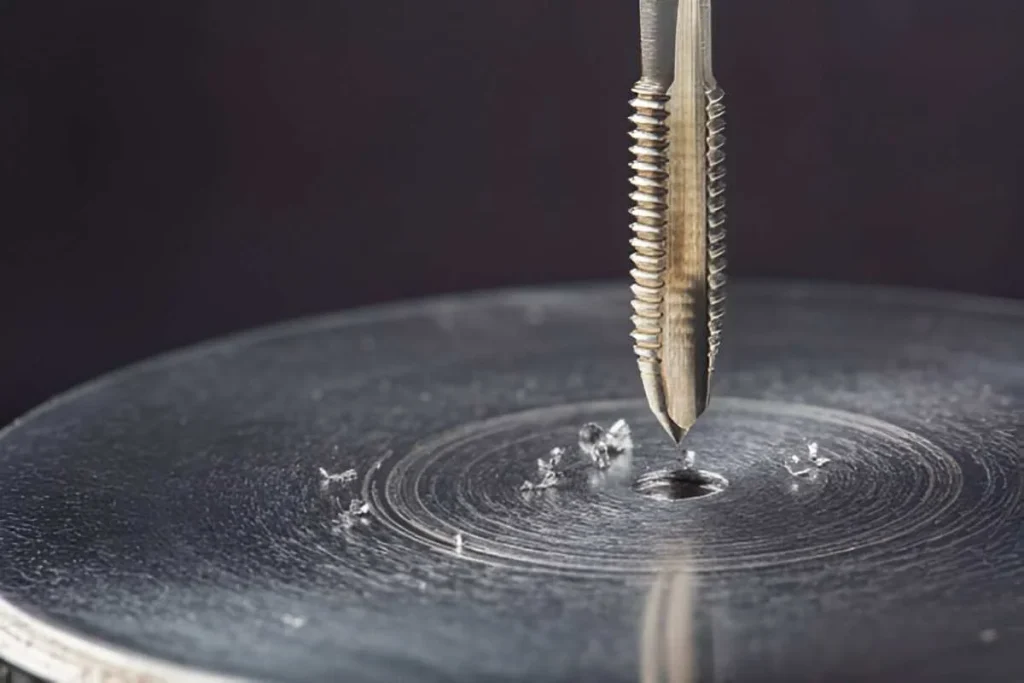
El roscado requiere una atención especial a la lubricación debido al contacto entre los flancos de la herramienta y el material de la pieza de trabajo.
El líquido de corte debe proporcionar una lubricidad suficiente y facilitar la eliminación de virutas. La geometría correcta del macho de roscar, las especificaciones de la rosca, la velocidad de corte y el estado de la herramienta siguen siendo igualmente importantes.
El uso de un único sistema de refrigeración para varias operaciones requiere una formulación capaz de satisfacer las exigencias combinadas del proceso de mecanizado.
Cómo evaluar el líquido de corte y las mejoras en el mecanizado
La estabilidad de un sistema de refrigeración debe evaluarse a través de indicadores de producción cuantificables, y no solo en función de su aspecto.
Los fabricantes pueden supervisar varios aspectos:
- Estabilidad del fluido: Comprueba si hay separación de la emulsión, aceite flotante, espuma excesiva y depósitos inusuales.
- Uniformidad de la concentración: Anota las mediciones del refractómetro y realiza un seguimiento de los cambios durante la producción.
- Condición microbiana: Controle el olor, los cambios de pH y la contaminación siguiendo las recomendaciones de mantenimiento del proveedor del líquido refrigerante.
- Rendimiento de la herramienta: Compara el desgaste de las herramientas, su vida útil y la frecuencia de sustitución en condiciones de mecanizado constantes.
- Calidad de la superficie mecanizada: Evaluar la rugosidad de la superficie e inspeccionar si presenta arañazos, rebabas y otros defectos de mecanizado.
- Calidad del hilo: Inspecciona los orificios roscados utilizando calibres de rosca adecuados y métodos de inspección dimensional.
- Gastos de funcionamiento: Realiza un seguimiento de la reposición de líquido refrigerante, su eliminación, la frecuencia de mantenimiento y el consumo de herramientas.
A la hora de evaluar un cambio de refrigerante, los fabricantes deben comparar los resultados en condiciones controladas. Para que la comparación sea significativa, deben documentarse el tipo de material, el tipo de herramienta, los parámetros de corte, los ajustes de la máquina y la concentración del refrigerante.
El enfoque de Xtmade respecto a la calidad del mecanizado CNC del aluminio
En Xtmade, mecanizado CNC de aluminio No se trata solo de elegir una máquina y seguir una trayectoria de herramienta programada. Las características del material, la geometría de la pieza, las secuencias de mecanizado, las condiciones de corte y los requisitos de inspección influyen en el resultado final.
En el caso de las carcasas de aluminio complejas y los componentes de precisión, nuestro proceso de fabricación se centra en varias áreas clave:
- Revisión de planos y procesos: Evalúa la geometría de la pieza, las tolerancias dimensionales, las características de mecanizado y los requisitos de acabado superficial antes de iniciar la producción.
- Planificación del proceso de mecanizado: Seleccionar las estrategias adecuadas de fresado, taladrado, roscado y mecanizado multieje con CNC, en función de la estructura de la pieza y los requisitos de producción.
- Control de las condiciones de corte: Ten en cuenta la selección de herramientas, los parámetros de corte, la refrigeración, la lubricación y la evacuación de virutas para garantizar un mecanizado estable.
- Inspección durante el proceso: Supervisar las dimensiones críticas y las condiciones de mecanizado a lo largo de todo el proceso de producción.
- Verificación final de la calidad: Utilice equipos de medición adecuados, incluida la inspección mediante máquina de medición por coordenadas (CMM), para verificar los requisitos dimensionales y geométricos.
En el caso de las carcasas de aluminio con múltiples operaciones de mecanizado, es fundamental mantener unas condiciones de producción estables para conseguir resultados repetibles.
La gestión del líquido de corte forma parte de este proceso más amplio de control de la fabricación. Al tener en cuenta la interacción entre los parámetros de mecanizado, las herramientas, el rendimiento del refrigerante y la inspección, los fabricantes pueden reducir los problemas de producción evitables y mejorar la consistencia general del proceso.
Si dispone de carcasas de aluminio mecanizadas con CNC u otros componentes de precisión que requieran fresado, taladrado, roscado o mecanizado multieje, Xtmade puede analizar sus planos actuales y sus requisitos de fabricación para evaluar el método de producción más adecuado.

