So wählen Sie CNC-Schneidwerkzeuge für verschiedene Werkstoffe aus
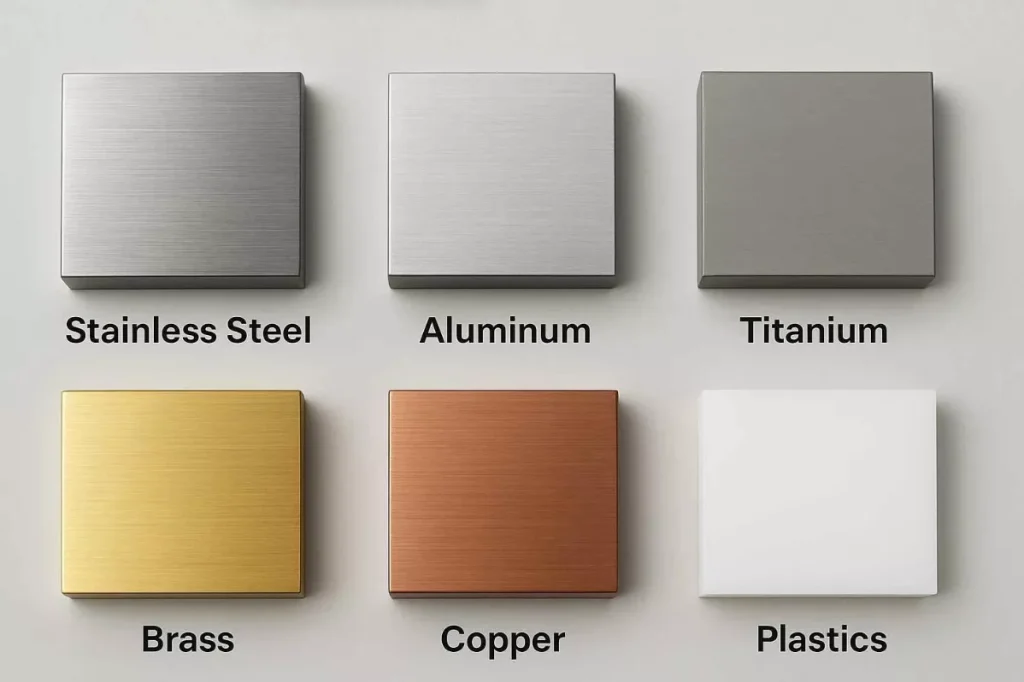
Die Wahl des richtigen Schneidwerkzeugs ist entscheidend für gleichbleibende Ergebnisse bei der CNC-Bearbeitung. Nicht jedes Werkzeug eignet sich für jedes Material, da sich Aluminium, Edelstahl, Titan, Kupfer, Kunststoffe und gehärtete Stähle beim Zerspanen unterschiedlich verhalten.
Die Härte des Werkstoffs, seine Zähigkeit, die Wärmeleitfähigkeit, die Spanbildung sowie die Neigung zu Werkzeugverschleiß oder zum Anhaften des Werkstoffs beeinflussen die Werkzeugauswahl. Diese Faktoren bestimmen, ob ein Werkzeug aus Hartmetall, HSS, Keramik, CBN oder PCD geeignet ist und welche Beschichtung und Werkzeuggeometrie verwendet werden sollten.
Dieser Leitfaden erläutert, wie man CNC-Schneidwerkzeuge für verschiedene Werkstoffe auswählt, und behandelt dabei Werkstoffzusammensetzungen, Beschichtungen, Spiralausführungen, Schneidkantengeometrie sowie wichtige Aspekte der Bearbeitung. Außerdem enthält er praktische Empfehlungen für häufig bearbeitete Metalle und Kunststoffe, um die richtige Abstimmung von Schneidwerkzeug, Werkstoff und Anwendung zu erleichtern.
Warum die Materialauswahl bei der Auswahl von CNC-Schneidwerkzeugen eine Rolle spielt
Das Werkstückmaterial hat direkten Einfluss auf die Leistung eines Schneidwerkzeugs bei der CNC-Bearbeitung. Seine physikalischen und mechanischen Eigenschaften bestimmen die Schnittkräfte, die entstehende Wärme, das Spänverhalten und den Verschleiß, denen das Werkzeug standhalten muss. Die Auswahl eines Werkzeugs ohne Berücksichtigung dieser Eigenschaften kann zu übermäßigem Verschleiß, schlechter Oberflächengüte, Maßinstabilität oder vorzeitigem Werkzeugausfall führen.
Materialhärte
Härtere Werkstoffe erfordern in der Regel Schneidwerkzeuge mit höherer Härte und Verschleißfestigkeit. Hartmetallwerkzeuge werden üblicherweise für Werkstoffe wie Edelstahl, Werkzeugstahl und Titan verwendet, während CBN für gehärtete Stähle geeignet sein kann, bei denen herkömmliche Hartmetallwerkzeuge zu schnell verschleißen würden.
Materialzähigkeit
Zähe und duktile Werkstoffe können höhere Schnittkräfte erzeugen und lange, schwer zu kontrollierende Späne verursachen. Ein Werkzeug mit entsprechender Schneidkantenfestigkeit und Geometrie kann dazu beitragen, diesen Kräften standzuhalten und gleichzeitig einen stabilen Schnitt zu gewährleisten.
Wärmeleitfähigkeit
Werkstoffe mit geringer Wärmeleitfähigkeit, wie beispielsweise Titan und einige Nickelbasislegierungen, neigen dazu, mehr Wärme in der Schnittzone zu speichern. Werkzeugwerkstoffe und Beschichtungen mit guter Hitzebeständigkeit können dazu beitragen, die Werkzeugleistung unter diesen Bedingungen aufrechtzuerhalten.
Chipbildung und Materialhaftung
Bei manchen Werkstoffen ist die Wahrscheinlichkeit größer, dass sie an der Schneide haften bleiben oder schwer zu entfernende Späne bilden. Bei Aluminium und Kupfer beispielsweise kann es zu Materialanhaftungen am Werkzeug kommen, wenn die Schneidgeometrie und die Spanabfuhr nicht richtig gewählt sind. Scharfe Schneiden, polierte Nuten und geeignete Nutkonfigurationen können dazu beitragen, diese Probleme zu verringern.
Abrasivität
Abrasive Werkstoffe können den Verschleiß der Schneidkante beschleunigen, selbst wenn ihre Gesamthärte nicht besonders hoch ist. In solchen Fällen kann ein verschleißfester Werkzeugwerkstoff oder eine Beschichtung die Standzeit verlängern und eine gleichbleibende Bearbeitungsleistung gewährleisten.
Aus diesem Grund sollte die Auswahl eines CNC-Schneidwerkzeugs in erster Linie vom Werkstoff und nicht allein vom Werkzeug selbst ausgehen. Sobald die Werkstoffeigenschaften bekannt sind, können das geeignete Werkzeugmaterial, die Beschichtung, die Geometrie und die Bearbeitungsparameter entsprechend ausgewählt werden.
Entscheidende Faktoren bei der Auswahl von CNC-Schneidwerkzeugen
Die Werkstoffeigenschaften bilden zwar den Ausgangspunkt für die Werkzeugauswahl, sind jedoch nicht der einzige zu berücksichtigende Faktor. Auch das Werkzeugmaterial, die Beschichtung und die Geometrie müssen auf die Bearbeitungsbedingungen und die Anforderungen des Werkstücks abgestimmt sein.

Werkzeugmaterial
Das Werkzeugmaterial bestimmt dessen Härte, Zähigkeit, Verschleißfestigkeit und Beständigkeit gegenüber Schnitttemperaturen.
HSS (Schnellarbeitsstahl) ist robust und wirtschaftlich und eignet sich daher für allgemeine Schneidarbeiten und Anwendungen, bei denen die Schnittgeschwindigkeiten relativ gering sind.
Hartmetall Es weist eine höhere Härte und Verschleißfestigkeit als HSS auf und wird häufig für das CNC-Fräsen, -Drehen und -Bohren eingesetzt. Es eignet sich für eine breite Palette von Werkstoffen, darunter Aluminium, Stähle, Edelstahl und Titan.
Keramik Diese Werkzeuge halten hohen Schnitttemperaturen stand und werden hauptsächlich für spezielle Hochgeschwindigkeitsbearbeitungen eingesetzt, insbesondere bei bestimmten gehärteten und hitzebeständigen Werkstoffen.
CBN (kubisches Bornitrid) ist extrem hart und verschleißfest, wodurch es sich besonders für gehärtete Stähle und andere schwer zerspanbare Eisenwerkstoffe eignet.
PCD (polykristalliner Diamant) bietet eine hervorragende Verschleißfestigkeit und eine scharfe Schneide. Es wird häufig für Nichteisenmetalle wie Aluminium und Kupfer sowie für abrasive nichtmetallische Werkstoffe verwendet.
Werkzeugbeschichtung
Eine geeignete Beschichtung kann die Verschleißfestigkeit verbessern, die Reibung verringern und dazu beitragen, dass die Schneidkante der Hitze standhält. Zu den gängigen Beschichtungen zählen TiN, TiCN, TiAlN und AlTiN, während DLC-Beschichtungen für Anwendungen nützlich sein können, bei denen geringe Reibung und reduzierte Materialhaftung wichtig sind.
Die Beschichtung sollte entsprechend dem Werkstückmaterial und den Schnittbedingungen ausgewählt werden und nicht einfach nur als die verschleißfesteste Variante.
Werkzeuggeometrie
Die Werkzeuggeometrie beeinflusst die Schnittkräfte, den Spanabtransport, die Wärmeentwicklung und die Oberflächengüte. Zu den wichtigen Faktoren zählen die Anzahl der Schneiden, der Spiralwinkel, der Spanwinkel, der Freistellwinkel und die Gestaltung der Schneidkante.
Bei Werkstoffen, bei denen große Spänemengen anfallen, wie beispielsweise Aluminium, kann ein Werkzeug mit weniger Schneiden und ausreichend Schneidenabstand die Spanabfuhr verbessern. Bei härteren Werkstoffen sorgen eine stärkere Schneidkante und eine geeignete Geometrie für mehr Stabilität und eine längere Standzeit des Werkzeugs.
Anzahl der Rillen
Die Anzahl der Schneiden sollte auf das Werkstoff und die Bearbeitungsbedingungen abgestimmt sein. Weniger Schneiden bieten in der Regel mehr Platz für den Spanabtransport, während Werkzeuge mit mehr Schneiden eine größere Schneidkantenüberdeckung bieten und häufig bei der Bearbeitung härterer Werkstoffe zum Einsatz kommen.
Werkzeugdurchmesser und -länge
Auch der Werkzeugdurchmesser und der Überhang beeinflussen die Bearbeitungsstabilität. Ein größerer Durchmesser sorgt in der Regel für eine höhere Steifigkeit, während eine zu große Werkzeuglänge zu einer erhöhten Durchbiegung und zu Vibrationen führen kann. Das Werkzeug sollte daher so dimensioniert sein, dass es die gewünschten Merkmale erreicht, wobei der Überhang so kurz wie möglich gehalten werden sollte.
Maschine und Bearbeitungsbedingungen
Bei der Werkzeugauswahl sollten außerdem die Spindeldrehzahl, die Leistung, die Steifigkeit, der Werkzeughalter, das Kühlmittelsystem und die verfügbaren Schnittparameter der CNC-Maschine berücksichtigt werden. Ein Werkzeug, das unter bestimmten Bearbeitungsbedingungen gute Ergebnisse liefert, erzielt auf einer anderen Maschine möglicherweise nicht die gleichen Ergebnisse.
Das beste Werkzeug hängt daher nicht allein vom Werkstoff ab. Bei einer praxisorientierten Auswahl werden das Werkstückmaterial, der Werkzeugwerkstoff, die Beschichtung, die Geometrie, die Werkzeuggröße, die Maschinenkapazität und die Schnittbedingungen gemeinsam berücksichtigt.
CNC-Schneidwerkzeuge für Aluminium
Aluminium ist relativ weich und weist eine gute Wärmeleitfähigkeit auf, doch aufgrund seiner Duktilität können sich bei der Bearbeitung Späne an der Schneide festsetzen. Bei der Werkzeugauswahl sollten daher scharfe Schneiden, eine effiziente Spanabfuhr und geringe Reibung im Vordergrund stehen.

Empfohlene Werkzeuge für Aluminium
Hartmetall-Schaftfräser werden häufig für die CNC-Bearbeitung von Aluminium eingesetzt, da sie die für höhere Schnittgeschwindigkeiten erforderliche Härte und Steifigkeit bieten und gleichzeitig eine scharfe Schneidkante beibehalten. Zweischneidige und dreischneidige Schaftfräser werden häufig gewählt, da ihre größeren Spiralräume einen effizienteren Abtransport der Späne aus der Schnittzone ermöglichen.
Bei Anwendungen, bei denen die Materialhaftung eine Rolle spielt, können polierte Schneidrillen und reibungsmindernde Beschichtungen die Werkzeugleistung weiter verbessern. PCD-Werkzeuge kommen zudem bei Anwendungen mit hohem Durchsatz oder starker Abrasivität in Betracht, bei denen eine lange Standzeit und eine gleichbleibende Oberflächengüte wichtig sind.
Wichtige Überlegungen bei der Werkzeugauswahl
- Werkzeugmaterial: Hartmetall ist eine gängige Wahl; PCD kann für spezielle Anwendungen eingesetzt werden.
- Anzahl der Flöten: Zwei oder drei Schneidkanäle können für einen besseren Spanabtransport sorgen.
- Werkzeuggeometrie: Scharfe Kanten und Designs mit starker Helix können dazu beitragen, den Schnittwiderstand zu verringern.
- Beschichtung: Reibungsarme Beschichtungen können dazu beitragen, die Anhaftung von Aluminium zu verringern.
- Chip-Entnahme: Ausreichend Nutraum ist wichtig, insbesondere beim tiefen Taschenfräsen oder Schlitzfräsen.
Welches Werkzeug geeignet ist, hängt nach wie vor von der Aluminiumgüte, der Geometrie der Werkstückmerkmale, den Maschinenkapazitäten und den Schnittparametern ab. Ein für die Hochgeschwindigkeits-Grobbearbeitung optimiertes Werkzeug ist möglicherweise nicht die beste Wahl für die Feinschlichtbearbeitung oder die Fertigung feiner Merkmale.
CNC-Schneidwerkzeuge für Edelstahl
Edelstahl ist fester und schwieriger zu bearbeiten als Aluminium. Viele Edelstahlsorten neigen zudem zur Kaltverfestigung und entwickeln beim Zerspanen erhebliche Wärme. Aufgrund dieser Eigenschaften sind die Steifigkeit des Werkzeugs, die Schnittkantenfestigkeit, die Hitzebeständigkeit und die Spankontrolle wichtige Faktoren bei der Auswahl von CNC-Schneidwerkzeugen.
Empfohlene Werkzeuge für Edelstahl
Beschichtete Hartmetallwerkzeuge finden bei der CNC-Bearbeitung von Edelstahl breite Anwendung, da sie eine gute Kombination aus Härte, Zähigkeit und Verschleißfestigkeit bieten. Hartmetall-Schaftfräser mit einer robusten Schneide können die bei der Bearbeitung von Edelstahl auftretenden höheren Schnittkräfte bewältigen und gewährleisten dabei gleichzeitig Maßhaltigkeit.
Hitzebeständige Beschichtungen wie TiAlN oder AlTiN kommen für Anwendungen in Frage, bei denen die Schnitttemperaturen und der Werkzeugverschleiß eine Rolle spielen. Die Wahl der geeigneten Beschichtung hängt von der Edelstahlsorte, den Schnittbedingungen und davon ab, ob es sich um eine Schrupp- oder Schlichtbearbeitung handelt.
Wichtige Überlegungen bei der Werkzeugauswahl
- Werkzeugmaterial: Bei der CNC-Bearbeitung von Edelstahl wird in der Regel Hartmetall bevorzugt.
- Werkzeugbeschichtung: TiAlN und AlTiN können die Hitze- und Verschleißfestigkeit verbessern.
- Auf dem neuesten Stand der Technik: Eine starke und fachgerecht vorbereitete Schneide hilft dabei, höheren Schnittkräften standzuhalten.
- Geometrie der Flöte: Die Geometrie sollte für einen zuverlässigen Spanabtransport sorgen, ohne die Schneidkante übermäßig zu schwächen.
- Steifigkeit des Werkzeugs: Kürzere Werkzeugüberhänge und eine stabile Werkzeugaufnahme tragen dazu bei, Vibrationen und Durchbiegungen zu reduzieren.
- Wärmeregulierung: Geeignete Schnittparameter und Kühlmittel können dazu beitragen, eine übermäßige Wärmeentwicklung zu verhindern.
Vermeiden Sie es, das Werkzeug über längere Zeit am Werkstück reiben zu lassen. Übermäßiges Reiben kann die Wärmeentwicklung erhöhen und die Kaltverfestigung begünstigen, was das anschließende Zerspanen erschwert. Ein stabiler Zerspanungsvorgang mit angemessener Vorschubgeschwindigkeit, Drehzahl und Schnitttiefe ist daher wichtig, um die Standzeit des Werkzeugs und die Oberflächenqualität zu gewährleisten.
CNC-Schneidwerkzeuge für Stahl
Stahl umfasst eine breite Palette von Sorten mit unterschiedlichen Härtegraden, Zähigkeiten und Zerspanbarkeitseigenschaften. Kohlenstoffstahl und niedriglegierter Stahl lassen sich im Allgemeinen leichter bearbeiten, während hochlegierte und gehärtete Stähle eine höhere Verschleißfestigkeit der Werkzeuge und eine höhere Schneidkantenfestigkeit erfordern. Die Werkzeugauswahl sollte daher auf die jeweilige Stahlsorte und deren Härte abgestimmt werden.
Empfohlene Werkzeuge für Stahl
Hartmetall-Schneidwerkzeuge Sie sind eine gängige Wahl für die CNC-Bearbeitung von Stahl, da sie eine höhere Härte und Verschleißfestigkeit als HSS-Werkzeuge aufweisen und höhere Schnittgeschwindigkeiten ermöglichen. Bei legierten und härteren Stählen bieten beschichtete Hartmetallwerkzeuge zusätzliche Beständigkeit gegen Hitze und abrasiven Verschleiß.
Für gehärteter Stahl, … steigen die Anforderungen an die Werkzeuge. CBN-Werkzeuge kommen für Anwendungen mit hoher Härte in Frage, insbesondere bei Schlichtbearbeitungen, bei denen die Einhaltung der Maßgenauigkeit und die Standzeit des Werkzeugs von Bedeutung sind.
Wichtige Überlegungen bei der Werkzeugauswahl
- Werkzeugmaterial: Hartmetall eignet sich gut für die allgemeine Stahlbearbeitung; CBN ist für viele Anwendungen mit gehärtetem Stahl geeignet.
- Beschichtung: TiCN-, TiAlN- und AlTiN-Beschichtungen können die Verschleiß- und Hitzebeständigkeit verbessern.
- Auf dem neuesten Stand der Technik: Eine robuste Schneide sorgt dafür, dass die beim Schneiden von härteren Stahlsorten entstehenden Kräfte besser abgefedert werden können.
- Geometrie der Flöte: Die Geometrie sollte ein Gleichgewicht zwischen Schneidkantenfestigkeit und effektiver Spanabfuhr herstellen.
- Steifigkeit des Werkzeugs: Eine stabile Werkstückspannung und kurze Werkzeugüberhänge tragen dazu bei, Vibrationen und Durchbiegungen zu reduzieren.
- Stahlhärte: Je härter das Werkstück, desto wichtiger sind verschleißfeste Werkzeugwerkstoffe und geeignete Schnittbedingungen.
Man sollte nicht davon ausgehen, dass ein und dasselbe Werkzeug bei allen Stahlsorten die gleiche Leistung erbringt. Bei der Auswahl des Schneidwerkzeugs sollten die Materialhärte, die Bearbeitungsart, die erforderliche Oberflächengüte sowie die Frage, ob es sich um eine Schrupp- oder Schlichtbearbeitung handelt, berücksichtigt werden.
CNC-Schneidwerkzeuge für Titan
Titan vereint hohe Festigkeit mit einer relativ geringen Wärmeleitfähigkeit, wodurch es schwieriger zu bearbeiten ist als viele gängige Metalle. Beim Zerspanen konzentriert sich die Wärme tendenziell in der Nähe der Schneidkante, was den Werkzeugverschleiß beschleunigen kann. Außerdem kann Titan bei erhöhten Temperaturen mit den Schneidwerkzeugen reagieren, weshalb die Werkzeugauswahl und die Wärmeregulierung besonders wichtig sind.

Empfohlene Werkzeuge für Titan
Hartmetallwerkzeuge werden häufig für die CNC-Bearbeitung von Titan eingesetzt, da sie die erforderliche Härte und Steifigkeit für die Zerspanung hochfester Titanlegierungen bieten. Werkzeuge mit geeigneten hitzebeständigen Beschichtungen können dazu beitragen, den bei der Bearbeitung entstehenden hohen Temperaturen standzuhalten.
Eine scharfe Schneidkante und eine geeignete Spiralgeometrie sind ebenfalls wichtig. Das Werkzeug sollte für einen ausreichenden Spanabtransport sorgen und gleichzeitig genügend Kantenfestigkeit aufweisen, um bei den höheren Schnittkräften, die bei der Bearbeitung von Titan auftreten, einem Ausbrechen der Schneidkante standzuhalten.
Wichtige Überlegungen bei der Werkzeugauswahl
- Werkzeugmaterial: Hartmetall wird häufig bei der Bearbeitung von Titan eingesetzt.
- Beschichtung: Für anspruchsvolle Anwendungen kommen hitzebeständige Beschichtungen wie TiAlN oder AlTiN in Betracht.
- Auf dem neuesten Stand der Technik: Eine scharfe Schneide trägt dazu bei, den Schneidkräften standzuhalten und vorzeitiges Ausbrechen zu verringern.
- Geometrie der Flöte: Die Geometrie sollte einen kontrollierten Spanabtransport gewährleisten, ohne die Steifigkeit des Werkzeugs zu beeinträchtigen.
- Steifigkeit des Werkzeugs: Reduzieren Sie den Werkzeugüberhang auf ein Minimum und verwenden Sie eine stabile Aufspannung, um Vibrationen zu verringern.
- Wärmeregulierung: Geeignete Schnittparameter und Kühlmittel sind wichtig, da Titan die Wärme in der Schnittzone speichert.
Vermeiden Sie zu hohe Schnittgeschwindigkeiten oder eine zu lange Einwirkzeit des Werkzeugs, da beides zu einem raschen Temperaturanstieg führen und den Werkzeugverschleiß beschleunigen kann. Bei komplexen Titanbauteilen sollte die Werkzeugauswahl unter Berücksichtigung der Bearbeitungsstrategie, der Geometrie der Merkmale und der geforderten Oberflächengüte erfolgen.
CNC-Schneidwerkzeuge für Kupfer und Messing
Kupfer und Messing lassen sich im Allgemeinen leichter bearbeiten als Edelstahl oder Titan, doch ihre Duktilität und ihre relativ geringe Härte stellen die Werkzeugauswahl vor besondere Herausforderungen. Bei Kupfer kann es zu Materialanhaftungen und Gratbildung kommen, während bei einigen Messingsorten je nach Zusammensetzung und Bearbeitungsbedingungen lange oder bruchstückhafte Späne entstehen können.
Empfohlene Werkzeuge für Kupfer und Messing
Für die CNC-Bearbeitung von Kupfer und Messing werden üblicherweise scharfe Hartmetall-Schneidwerkzeuge verwendet. Eine scharfe Schneide trägt dazu bei, die Schnittkräfte zu verringern und sauberere Oberflächen zu erzielen, während polierte Spiralflächen dazu beitragen können, das Anhaften von Material zu minimieren und den Spanabtransport zu verbessern.
Bei anspruchsvollen Anwendungen bieten PCD-Werkzeuge eine hervorragende Verschleißfestigkeit und behalten ihre scharfe Schneide über lange Zeiträume bei, insbesondere bei der Bearbeitung großer Mengen von Nichteisenbauteilen.
Wichtige Überlegungen bei der Werkzeugauswahl
- Werkzeugmaterial: Scharfe Hartmetallwerkzeuge eignen sich für die meisten Anwendungen; PCD kann zur Verlängerung der Standzeit in Betracht gezogen werden.
- Auf dem neuesten Stand der Technik: Scharfe Kanten tragen dazu bei, die Schnittkräfte zu verringern und die Gratbildung zu minimieren.
- Geometrie der Flöte: Ein ausreichender Nutabstand sorgt für einen effizienten Spanabtransport.
- Werkzeugoberfläche: Polierte Rillen können die Reibung und das Anhaften von Material verringern.
- Beschichtung: Reibungsarme Beschichtungen können sinnvoll sein, wenn die Haftung von Kupfer ein Problem darstellt.
- Steifigkeit des Werkzeugs: Eine stabile Aufspannung trägt dazu bei, die Maßgenauigkeit bei der Fertigung feiner Details zu gewährleisten.
Kupfer- und Messinglegierungen können sich bei der Bearbeitung unterschiedlich verhalten. Daher sollte das Werkzeug entsprechend der jeweiligen Legierung, der Geometrie des Werkstücks, der gewünschten Oberflächengüte und dem Bearbeitungsvorgang ausgewählt werden, anstatt alle kupferbasierten Werkstoffe gleich zu behandeln.
CNC-Schneidwerkzeuge für Kunststoffe
Die CNC-Bearbeitung von Kunststoffen erfordert einen anderen Ansatz bei der Werkzeugauswahl als die Metallbearbeitung. Kunststoffe sind in der Regel weicher und haben niedrigere Schmelztemperaturen, sodass übermäßige Schnittwärme zu Schmelzerscheinungen, Verformungen, Graten oder einer schlechten Oberflächengüte führen kann. Bei der Werkzeugauswahl sollte daher der Schwerpunkt auf scharfen Schneidkanten, einer effizienten Spanabfuhr und der Minimierung der Wärmeentwicklung liegen.
Empfohlene Werkzeuge für Kunststoffe
Scharfe Hartmetallwerkzeuge werden häufig für die CNC-Bearbeitung von Kunststoffen eingesetzt, da sie eine gute Schneidkantenbeständigkeit aufweisen und saubere Schnitte erzielen. Ein- und zweischneidige Werkzeuge eignen sich oft dann, wenn eine effiziente Spanabfuhr wichtig ist, insbesondere bei weicheren Kunststoffen.
Werkzeuge mit hoher Helix und polierten Nuten können ebenfalls dazu beitragen, Späne aus der Schnittzone abzuleiten und die Reibung zwischen Werkzeug und Werkstück zu verringern. Bei anspruchsvollen Anwendungen sollte die Werkzeuggeometrie entsprechend dem jeweiligen Kunststoff und der erforderlichen Geometrie des Bauteils ausgewählt werden.
Wichtige Überlegungen bei der Werkzeugauswahl
- Werkzeugmaterial: Hartmetall wird häufig wegen seiner scharfen, langlebigen Schneide verwendet.
- Anzahl der Flöten: Weniger Nuten können mehr Platz für den Spanabtransport schaffen.
- Auf dem neuesten Stand der Technik: Scharfe Kanten tragen dazu bei, die Schnittkräfte und die Wärmeentwicklung zu verringern.
- Schraubenwinkel: Eine geeignete Geometrie mit starker Helix kann den Spanabtransport und die Oberflächengüte verbessern.
- Oberfläche der Flöte: Polierte Rillen können die Reibung verringern und verhindern, dass Späne am Werkzeug haften bleiben.
- Beschichtung: Je nach Kunststoff und Anwendungsbereich können unbeschichtete oder reibungsarme Werkzeuge vorzuziehen sein.
Unterschiedliche Kunststoffe erfordern zudem unterschiedliche Vorgehensweisen. POM und Nylon lassen sich in der Regel sauber bearbeiten, können jedoch Späne und Grate verursachen, während Materialien wie PEEK möglicherweise eine genauere Steuerung der Wärme- und Schnittbedingungen erfordern. Weichere Kunststoffe können sich zudem unter übermäßigen Spann- oder Schnittkräften verformen.
Das geeignete Werkzeug sollte daher entsprechend der Kunststoffsorte, der Bauteilgeometrie, der Wandstärke, dem Bearbeitungsvorgang und der erforderlichen Oberflächengüte ausgewählt werden. Eine scharfe Schneide und eine effiziente Spanabfuhr sind entscheidend für die Herstellung präziser Kunststoffbauteile ohne übermäßige Wärmeentwicklung.
Leitfaden zur Auswahl von CNC-Schneidwerkzeugen nach Werkstoff
Die folgende Tabelle dient als allgemeine Orientierungshilfe für die Auswahl von CNC-Schneidwerkzeugen auf der Grundlage häufig bearbeiteter Werkstoffe. Die tatsächliche Werkzeugauswahl sollte unter Berücksichtigung der Werkstoffsorte, der Härte, des Bearbeitungsvorgangs, der Werkstückgeometrie, der Maschinenkapazität und der erforderlichen Oberflächengüte angepasst werden.
| Material | Empfohlenes Werkzeugmaterial | Gängige Werkzeuggeometrien / Merkmale | Wichtige Überlegungen |
| Aluminium | Hartmetall, PCD | 2–3 Rillen, scharfe Kante, polierte Rillen | Spanabtransport und Materialhaftung |
| Edelstahl | Beschichtetes Hartmetall | Starke Schneidkante, geeignete Spiralgeometrie | Wärme, Kaltverfestigung und Werkzeugverschleiß |
| Kohlenstoffstahl und legierter Stahl | Hartmetall, beschichtetes Hartmetall | Starke Schneide, 3–5 Schneiden je nach Einsatzzweck | Materialhärte und Schnittkräfte |
| Gehärteter Stahl | CBN, Hartmetall | Stabile Geometrie und kurzer Werkzeugüberhang | Hohe Härte und abrasiver Verschleiß |
| Titan | Hartmetall, beschichtetes Hartmetall | Starke Schneide, kontrollierter Spanabtransport | Wärmeentwicklung und Werkzeugverschleiß |
| Kupfer | Hartmetall, PCD | Scharfe Kante, polierte Rillen | Materialhaftung und Gratbildung |
| Messing | Hartmetall, PCD | Scharfe Schneide, effiziente Spanabfuhr | Spansteuerung und Oberflächengüte |
| ABS / Nylon | Hartmetall | Scharfe Schneide, weniger Schneiden, steile Spirale | Wärme- und Späneabfuhr |
| POM | Hartmetall | Scharfe Kante, polierte Rillen | Grate und Maßhaltigkeit |
| PEEK | Hartmetall | Scharfe Kante, kontrollierte Spiralgeometrie | Wärmeentwicklung und Verformung |
Dieser Vergleich kann dabei helfen, die anfängliche Auswahl an Werkzeugen einzugrenzen, doch gibt es kein universelles Schneidwerkzeug für ein bestimmtes Material. Bei der endgültigen Auswahl sollten der jeweilige Bearbeitungsvorgang – wie Schruppen, Schlichten, Nuten, Bohren oder Drehen – sowie die Maschinen- und Schnittparameter berücksichtigt werden.
Wie sich Schnittparameter auf die Werkzeugleistung auswirken
Die Wahl des richtigen Schneidwerkzeugs ist nur ein Teil des Prozesses. Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Kühlmittelbedingungen beeinflussen ebenfalls die Standzeit, die Oberflächengüte, die Maßgenauigkeit und die Bearbeitungsstabilität. Dasselbe Werkzeug kann bei Verwendung ungeeigneter Parameter zu sehr unterschiedlichen Ergebnissen führen.

Schnittgeschwindigkeit
Die Schnittgeschwindigkeit bestimmt, wie schnell sich die Schneide durch das Werkstück bewegt. Eine zu hohe Schnittgeschwindigkeit kann die Schnitttemperatur erhöhen und den Werkzeugverschleiß beschleunigen, insbesondere bei der Bearbeitung von Edelstahl, Titan und anderen hitzebeständigen Werkstoffen. Bei schwer zerspanbaren Werkstoffen kann eine niedrigere oder optimierte Schnittgeschwindigkeit erforderlich sein.
Vorschubgeschwindigkeit
Der Vorschub beeinflusst die Spandicke, die Schnittkräfte, die Oberflächengüte und die Produktivität. Ein zu geringer Vorschub kann dazu führen, dass das Werkzeug eher reibt als effektiv schneidet, während ein zu hoher Vorschub die Schnittkräfte erhöht und zu Kantenausbrüchen oder Werkzeugbruch führen kann.
Schnitttiefe
Die Schnitttiefe sollte entsprechend dem Werkzeugdurchmesser, der Maschinensteifigkeit, dem Werkstückmaterial und dem Bearbeitungsvorgang gewählt werden. Größere Schnitttiefen können den Materialabtrag beim Schruppen verbessern, erhöhen jedoch die Schnittkräfte und die Werkzeugbelastung. Bei Schlichtbearbeitungen werden in der Regel geringere Schnitttiefen verwendet, um die erforderliche Oberflächenqualität zu erzielen.
Kühlmittel und Schmierung
Kühlmittel kann dazu beitragen, die Schnitttemperatur zu regulieren und Späne aus der Schnittzone abzutransportieren. Seine Bedeutung variiert je nach Werkstoff und Bearbeitungsvorgang. Bei Aluminium kann eine effektive Spanabfuhr und Schmierung von Vorteil sein, während bei Titan und Edelstahl möglicherweise ein stärkerer Fokus auf das Wärmemanagement erforderlich ist.
Werkzeug-Eingriff
Auch der Grad der Schneidkantenberührung mit dem Werkstück beeinflusst die Schnittkräfte und die Wärmeentwicklung. Bei der Bearbeitung mit vollem Schlitz, bei tiefen Taschen und bei hohem radialem Eingriff kann das Werkzeug stärker belastet werden als bei Strategien mit geringerem radialem Eingriff.
Aus diesem Grund sollten die empfohlenen Schnittparameter eher als Ausgangspunkt denn als allgemeingültige Werte betrachtet werden. Die endgültigen Parameter sollten entsprechend den Empfehlungen des Werkzeugherstellers, der Werkstoffsorte, der Maschinenleistung, des Werkzeugdurchmessers, der Werkstückspannung und des jeweiligen Bearbeitungsvorgangs angepasst werden.
Häufige Fehler bei der Auswahl von CNC-Schneidwerkzeugen
Die Auswahl eines Schneidwerkzeugs allein auf der Grundlage des Werkstückmaterials kann zu schlechten Bearbeitungsergebnissen führen. Das Werkzeug muss außerdem auf den Bearbeitungsvorgang, die Maschinenkapazität, die Werkstückgeometrie und die gewünschte Oberflächengüte abgestimmt sein. Im Folgenden sind einige häufige Fehler aufgeführt, die es zu vermeiden gilt.
Einsatz desselben Werkzeugs für verschiedene Materialien
Ein Werkzeug, das sich gut für Aluminium eignet, funktioniert möglicherweise nicht optimal bei Edelstahl oder Titan. Verschiedene Werkstoffe erzeugen unterschiedliche Schnittkräfte, Temperaturen und Spanverhalten, daher sollten Werkstoff und Geometrie des Werkzeugs entsprechend ausgewählt werden.
Die Auswahl eines Werkzeugs ausschließlich anhand der Härte
Die Härte des Werkzeugs ist wichtig, aber nicht der einzige zu berücksichtigende Faktor. Je nach Anwendungsfall können Zähigkeit, Wärmebeständigkeit, Kantenfestigkeit, Reibung und Spanabfuhr ebenso wichtig sein.
Werkzeuggeometrie ignorieren
Die Anzahl der Schneidrillen, der Spiralwinkel, der Spanwinkel und die Gestaltung der Schneidkante wirken sich unmittelbar auf den Spanabtransport, die Schnittkräfte und die Oberflächengüte aus. Die Wahl des richtigen Werkzeugmaterials bei ungeeigneter Geometrie kann dennoch zu einer schlechten Leistung führen.
Verwendung zu hoher Zerspanungsparameter
Eine Erhöhung der Schnittgeschwindigkeit oder des Vorschubs führt nicht immer zu einer Steigerung der Produktivität. Zu hohe Parameterwerte können zusätzliche Wärme erzeugen, den Werkzeugverschleiß erhöhen und Vibrationen oder einen vorzeitigen Werkzeugausfall verursachen.
Die Wahl eines Werkzeugs ohne Berücksichtigung der Maschine
Spindeldrehzahl, Spindelleistung, Maschinensteifigkeit, Werkzeughalter und Kühlmittelfähigkeit schränken die Leistungsfähigkeit eines Werkzeugs ein. Ein Werkzeug kann zwar für ein bestimmtes Material geeignet sein, sich jedoch nicht für eine bestimmte Maschinenkonfiguration eignen.
Den Bearbeitungsschritt ignorieren
Schruppen, Schlichten, Nutenfräsen, Bohren und Profilieren stellen unterschiedliche Anforderungen an ein Schneidwerkzeug. Ein Werkzeug, das für einen hohen Materialabtrag optimiert ist, ist möglicherweise nicht die beste Wahl, um eine feine Oberflächengüte oder kleine Details zu erzielen.
Auswahl von Werkzeugen ohne Berücksichtigung der Standzeit und der Kosten
Das kostengünstigste Werkzeug ist nicht unbedingt die wirtschaftlichste Option. Bei der Bewertung der Gesamtbearbeitungskosten sollten die Standzeit des Werkzeugs, die Bearbeitungszeit, die Austauschhäufigkeit und die Kosten für Ausschussteile berücksichtigt werden.
Ein zuverlässiger Prozess zur Werkzeugauswahl berücksichtigt daher das Werkstückmaterial, den Bearbeitungsvorgang, die Werkzeuggeometrie, das Werkzeugmaterial, die Beschichtung, die Maschinenkapazität und die Schnittparameter in ihrer Gesamtheit, anstatt sich auf einen einzelnen Faktor zu stützen.
CNC-Werkzeugauswahl bei Xtmade
Xtmade wählt Schneidwerkzeuge entsprechend dem Werkstoff, der Teilegeometrie, den Toleranzen, der Oberflächengüte und dem Bearbeitungsvorgang aus. Von Aluminium und Edelstahl bis hin zu Titan, Kupfer und technischen Kunststoffen – unsere Ingenieure bewerten die spezifischen Anforderungen jedes einzelnen Projekts, um geeignete Werkzeuge und Bearbeitungsparameter zu ermitteln.