
Optimierung des CNC-Bearbeitungsprozesses für einen Präzisionszylinder für die Luft- und Raumfahrt
Präzisionszylinderkomponenten für die Luft- und Raumfahrt zeichnen sich häufig durch komplexe Geometrien, enge Maßtoleranzen und strenge Anforderungen an die Oberflächengüte aus. Bei der Fertigung können Faktoren wie die Zerspanbarkeit des Werkstoffs, die Bezugspunkte der Werkstückspannung, die Steifigkeit der Werkzeuge und die Abfolge der Bearbeitungsschritte die endgültige Bearbeitungsqualität beeinflussen.
Ein Zylinder aus hochfestem 35CD4-Stahl für die Luft- und Raumfahrt ist ein typisches Beispiel. Sein Herstellungsprozess umfasst das Präzisionsdrehen des Außendurchmessers, das Tieflochbohren, das Fräsen von verlängerten Schrägbohrungen und das Kugelstrahlen. Aufgrund der starken Neigung des Werkstoffs, an Schneidwerkzeugen zu haften, können bei herkömmlichen Bearbeitungsverfahren Schwierigkeiten bei der Aufrechterhaltung der Maßhaltigkeit, der Erzielung der erforderlichen Oberflächenqualität und der Gewährleistung einer effektiven Spanabfuhr auftreten.
Einen genaueren Einblick in die strukturellen Merkmale, die Materialeigenschaften und die wichtigsten Herausforderungen bei der Herstellung dieses Bauteils finden Sie in unserem früheren Artikel zum Thema Prozessmerkmale und Herausforderungen bei der CNC-Bearbeitung von zylindrischen Präzisionsbauteilen für die Luft- und Raumfahrt.
Aufbauend auf dieser Analyse befasst sich dieser Artikel mit dem eigentlichen Fertigungsprozess und konzentriert sich dabei auf häufige Bearbeitungsprobleme beim Drehen von Außendurchmessern, bei der Innenbohrungsbearbeitung, bei komplexen Bohrungsmerkmalen und beim Kugelstrahlen. Außerdem wird erläutert, wie die Werkzeugauswahl, die Anpassung der Schnittparameter, Bezugspunktkorrekturen und die Prozessoptimierung die Bearbeitungsqualität verbessern können.
Planung des Bearbeitungsprozesses für einen Präzisionszylinder für die Luft- und Raumfahrt
Die Bearbeitung eines Präzisionszylinders für die Luft- und Raumfahrt erfordert eine sorgfältige Kontrolle der Maßbeziehungen zwischen mehreren Präzisionsmerkmalen. Ein Prozessplan kann nicht isoliert für einzelne Merkmale erstellt werden. Dies ist besonders wichtig bei Bauteilen mit dünnwandigen Abschnitten, tiefen Bohrungen und unregelmäßigen Löchern, bei denen der Zustand zuvor bearbeiteter Oberflächen direkten Einfluss auf die Genauigkeit nachfolgender Arbeitsschritte hat.
Ausgehend von der Geometrie und den technischen Anforderungen des Bauteils konzentriert sich die Gesamtprozessgestaltung auf vier Hauptbereiche:
- Bezugspunkte und Werkstückspannung: Wählen Sie entsprechend der Bauteilgeometrie geeignete Bezugspunkte aus, um Spannfehler und Drehabweichungen während der Bearbeitung zu kontrollieren.
- Präzisionsbearbeitung von Bauteilen: Entwickeln Sie geeignete Bearbeitungsverfahren und Zugsätze für kritische Außendurchmesser, Innenbohrungen, Lagerbohrungen und verlängerte, abgewinkelte Bohrungen.
- Werkzeuge und Schnittparameter: Wählen Sie geeignete Werkzeuggeometrien auf der Grundlage der Zerspanungseigenschaften von 35CD4-Stahl aus und optimieren Sie anschließend die Schnittparameter durch Bearbeitungsversuche.
- Spezielle Prozessabfolge: Berücksichtigen Sie die Maßänderungen, die durch das Kugelstrahlen entstehen können, und ordnen Sie die Endbearbeitung und Oberflächenbehandlung in einer geeigneten Reihenfolge an.
Durch die Auswertung der Wechselwirkungen zwischen verschiedenen Bearbeitungsschritten lässt sich ein Gesamtbearbeitungsablauf festlegen, der auf der Grundlage der tatsächlichen Produktionsergebnisse während der Testfertigung kontinuierlich verfeinert werden kann.
Optimierung der Präzisionsdrehbearbeitung des Außendurchmessers
Verbesserung der Oberflächenqualität der Außenfläche
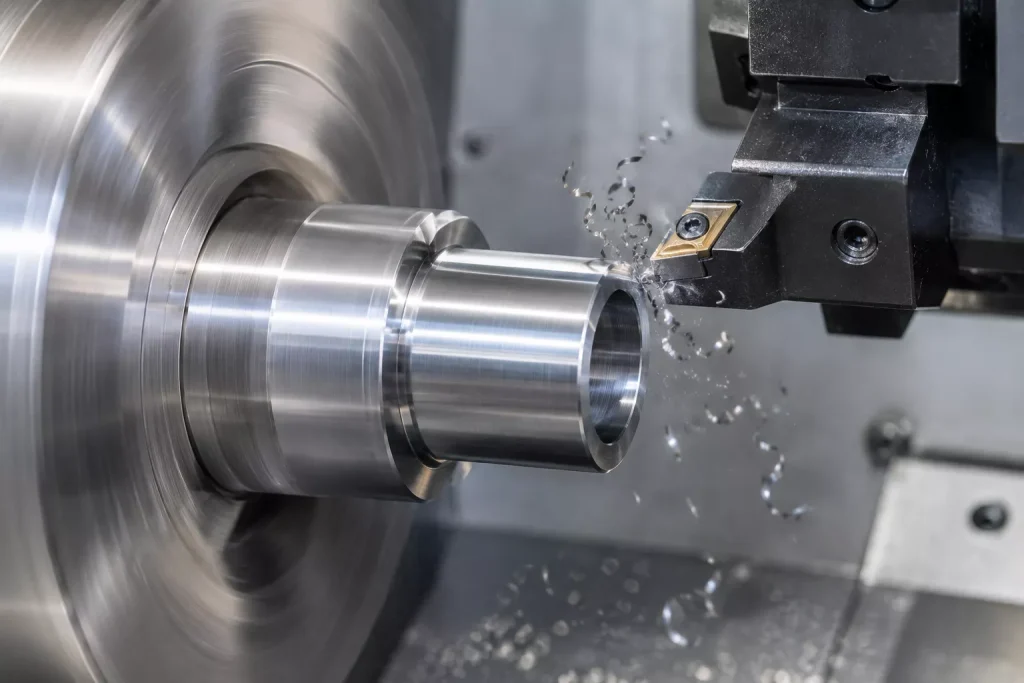
Bei der Schlichtbearbeitung des Außendurchmessers und der Stirnfläche der Lasche erschwerte die starke Neigung des Stahls 35CD4 zur Zerspanungshaftung den Spanabtransport. Bei den ursprünglichen, relativ niedrigen Schnittparametern traten an der Stirnfläche des Bauteils tiefe Schnittspuren auf, wobei es an einigen Stellen zu lokalem Materialabriss kam.
Um dieses Problem zu beheben, wurden die Drehparameter für den Außendurchmesser angepasst, wobei besonderes Augenmerk auf die Schnittbedingungen und die Werkzeugleistung gelegt wurde. Nach der Optimierung konnten die ursprünglichen Schnittspuren beseitigt werden, wodurch eine glattere Stirnfläche mit gleichbleibender Bearbeitungsqualität von der Mitte bis zum äußeren Rand erzielt wurde.
Diese Verbesserung zeigt, dass bei der Bearbeitung von hochfesten Stählen mit starker Neigung zur Zerspanungshaftung die Qualität der Stirnfläche nicht nur vom Schneidwerkzeug selbst, sondern auch von den Schnittparametern und den tatsächlichen Schnittbedingungen abhängt. Bearbeitungsversuche und Anpassungen sollten sich an den Materialeigenschaften orientieren, anstatt einfach die für herkömmliche Stähle üblichen Parameter zu übernehmen.
Verbesserung der Maßhaltigkeit des Außendurchmessers
Der CNC-Drehvorgang in Prozess Nr. 14 war ein entscheidender Schritt bei der Fertigung dieses Bauteils. Zur Spannung wurde ein selbstzentrierendes Spannfutter verwendet, während eine Lünette den Außendurchmesser abstützte, um die Rotationsstabilität während der Bearbeitung zu verbessern.
Der Präzisionsaußendurchmesser wies eine Maßtoleranz von 0,024 mm auf und erforderte drei Drehdurchgänge. Unter Berücksichtigung der Zerspanungseigenschaften von 35CD4-Stahl wurde ein scharfkantiger Außenwendeschneidplatten-Einsatz ausgewählt, vorzugsweise mit einem Spitzenradius von R0,2 mm. Ein zu großer Spitzenradius könnte sich negativ auf die Zerspanungsbedingungen und die Oberflächenrauheit auswirken.
Erste Bearbeitungsversuche ergaben, dass der fertige Außendurchmesser zwischen 88,85 und 88,89 mm lag und somit nicht den Anforderungen der Zeichnung entsprach. Bevor die Ursache für die Maßabweichung ermittelt werden konnte, blieb dem Produktionsteam nichts anderes übrig, als zusätzliche Bearbeitungszugaben einzuplanen und die Maße durch manuelles Polieren zu korrigieren.
Weitere Untersuchungen ergaben, dass das Problem in engem Zusammenhang mit der Rundheit des vom Lünettenständer abgestützten Außendurchmessers stand. Die Rundheit der Auflagefläche beeinflusst den Drehzustand des Werkstücks nach dem Einspannen. Dieser Einfluss wird besonders deutlich, wenn enge Maßtoleranzen gefordert sind.
Messungen an den Auflageflächen der fehlerhaften Bauteile ergaben Rundheitsabweichungen von 0,020–0,035 mm, die im Allgemeinen mit dem beim fertigen Außendurchmesser beobachteten Schwankungsbereich übereinstimmten.
Der vorangegangene Bearbeitungsschritt wurde daher überarbeitet. Zu den Anforderungen an die Außendurchmesser-Drehbearbeitung in Prozess Nr. 11 wurde eine Rundheitsanforderung von maximal 0,01 mm hinzugefügt.
Nach Einführung dieser Anforderung an die Rundheitskontrolle verbesserte sich die Stabilität des Außendurchmesser-Drehvorgangs bei Prozess Nr. 14 erheblich. Der Enddurchmesserbereich verengte sich auf 88,865–88,875 mm, wodurch die Maßabweichung innerhalb von 0,01 mm gehalten wurde. Die Anforderungen der Zeichnung konnten nun ohne zusätzliche punktuelle manuelle Korrekturen erfüllt werden.
Stabilitätsversuche bestätigten zudem, dass eine Schneide durchgehend vier Bauteile bearbeiten konnte. Das Werkzeug musste nach dem Verschleiß ausgetauscht werden, um die Maßgenauigkeit zu gewährleisten.
Optimierung des Bearbeitungsprozesses für Innenbohrungen
Beseitigung des Vorsprungs an der Unterseite
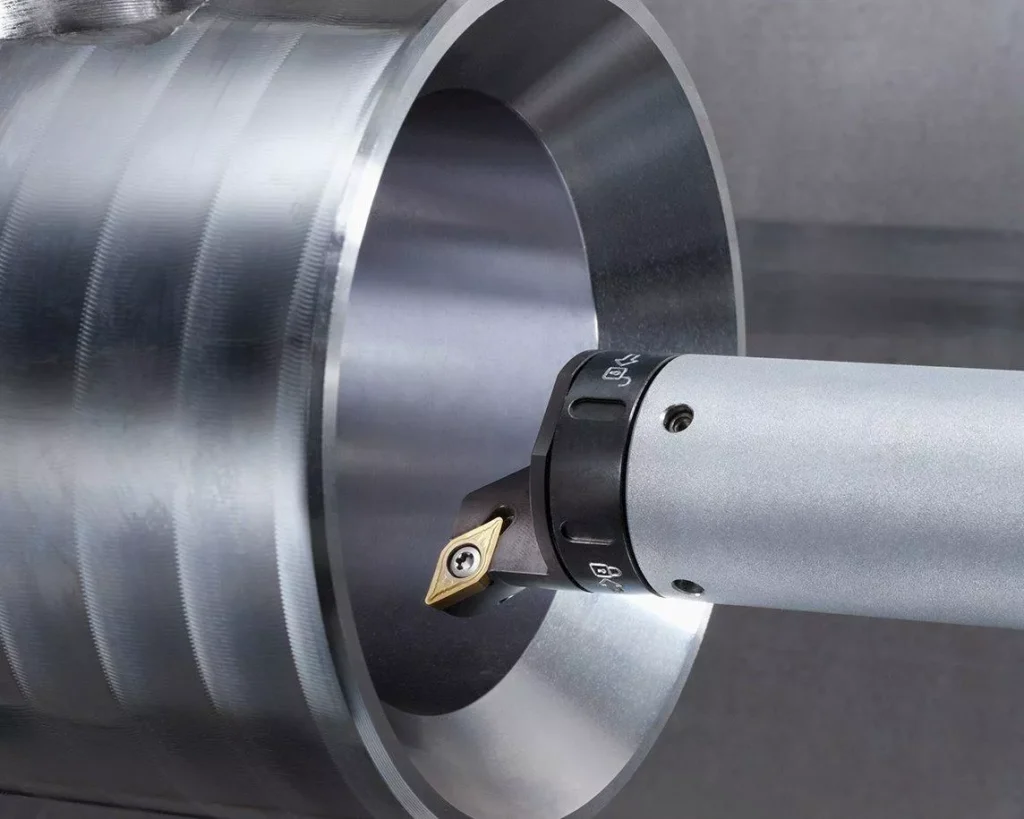
Während des CNC-Drehvorgangs in Prozess Nr. 14 blieb am Boden der Innenbohrung eine lokale Erhebung zurück. Diese Reststelle hatte einen Durchmesser von etwa 1 mm und eine Höhe von etwa 0,3 mm.
Beim ursprünglichen Bearbeitungsverfahren wurde zunächst mit einem Flachbodenfräser das überschüssige Material am Boden abgetragen, anschließend erfolgte eine Innenbohrung mit einem Bohrwerkzeug mit großem Durchmesser. Die Bodenfläche wurde dann so bearbeitet, dass sie nahtlos in die umgebende Oberfläche überging.
Bei diesem Verfahren musste der Rundlauf des Werkzeugs auf 0,01 mm begrenzt werden. Der Flachbodenfräser wies jedoch an seiner Unterseite einen leicht abgewinkelten Abschnitt auf. Selbst bei kontrolliertem Rundlauf des Werkzeugs war es schwierig, eine vollkommen ebene Oberfläche zu erzielen, sodass der Fehler in Form der Ausbuchtung weiterhin bestand.
Um dieses Problem zu beheben, wurde der ursprüngliche Fräsvorgang mit flachem Boden durch das Ausbohren mit einem Bohrwerkzeug mit kleinem Durchmesser ersetzt. Dadurch konnte das verbleibende Material am Boden der Bohrung direkt bearbeitet werden.
Bearbeitungsversuche bestätigten, dass durch das Ausbohren der Bodenfläche mit dem überarbeiteten Werkzeug der verbleibende Überstand vollständig beseitigt und die Bearbeitungsqualität der Bodenfläche der Innenbohrung verbessert werden konnte.
Verbesserung der Qualität bei der Innenbohrung
Bei Arbeitsschritt Nr. 14 musste beim Innenbohren eine radiale Übermaßzugabe von 0,05 mm für den anschließenden Honvorgang vorgesehen werden. Bei der ersten Produktion traten jedoch mehrere Qualitätsmängel in der Innenbohrung auf, wodurch sich die Bearbeitungsrisiken für den anschließenden Honvorgang erhöhten.
Auf der Grundlage der tatsächlichen Bearbeitungsbedingungen wurden drei Hauptursachen ermittelt:
- Unzureichende Werkzeugsteifigkeit: Das ursprüngliche Innenbohrwerkzeug wies einen relativ kleinen Durchmesser und eine unzureichende Steifigkeit auf. Dadurch war es anfälliger für Schwingungen, was sich auf die Maßhaltigkeit der Bohrung auswirkte.
- Mangelhafte Spanabfuhr: Die starke Neigung des Stahls 35CD4 zum Anhaften erschwerte den Spanabtransport. Die Späne konnten sich in der Bohrung zusammenrollen und die bereits bearbeitete Oberfläche zerkratzen.
- Ungeeignete Schnittparameter: Die ursprüngliche Schnittgeschwindigkeit war relativ gering und reichte nicht aus, um die erforderliche Maßgenauigkeit und Oberflächengüte zu gewährleisten.
Um diese Probleme zu beheben, wurden drei wesentliche Verbesserungen eingeführt:
- Ersetzen Sie das Originalwerkzeug durch ein Innenbohrwerkzeug mit größerem Durchmesser, um die Steifigkeit zu erhöhen und die Bearbeitungsvibrationen zu verringern.
- Erhöhen Sie die Schnittgeschwindigkeit und passen Sie die Endschnitttiefe entsprechend an, um die Schnittbedingungen und den Spanbruch zu verbessern.
- Optimieren Sie das interne Kühlmittelzufuhrsystem so, dass das Kühlmittel direkt an die Spitze des Bohrwerkzeugs gelangt, wodurch die Kühlung und der Spanabtransport im Schnittbereich verbessert werden.
Durch abgestimmte Anpassungen der Werkzeuggeometrie, der Schnittparameter und der Kühlmittelzufuhr konnte der Innenbohrvorgang verbessert werden, wodurch eine stabilere Grundlage für den anschließenden Honvorgang geschaffen wurde.
Optimierung der Bearbeitung komplexer Bohrungen
Verbesserung der Bearbeitung von langgestreckten, abgewinkelten Bohrungen
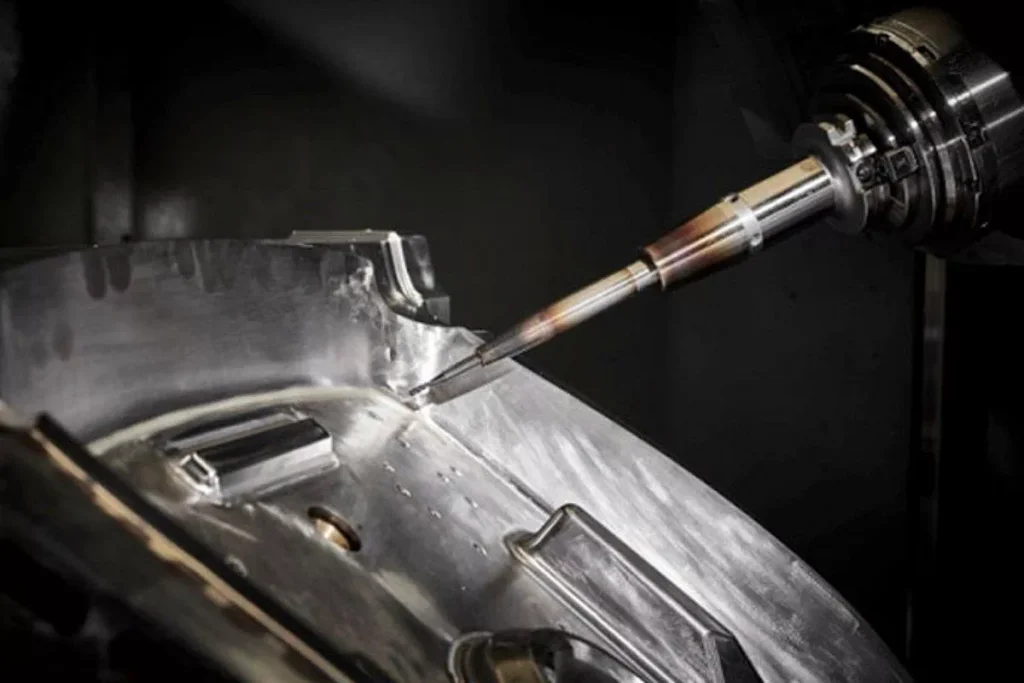
Das verlängerte, abgewinkelte Bohrloch wurde im Arbeitsgang Nr. 13 durch Horizontalfräsen bearbeitet. Aufgrund der beträchtlichen Bohrlochlänge und des großen Werkzeugüberhangs war es eine Herausforderung, während der Bearbeitung stabile Bohrlochmaße aufrechtzuerhalten.
Im ersten Arbeitsschritt wurde das Loch mit einem verlängerten Fräser mit einem Durchmesser von 6 mm auf 7,3 mm vergrößert. Der tatsächlich bearbeitete Durchmesser betrug jedoch nur 7,1–7,2 mm, was zu einer Maßabweichung von 0,1 mm führte.
Das Bearbeitungsprogramm wurde anschließend angepasst, um den Soll-Fräsdurchmesser auf Ø 7,5 mm zu erhöhen. Der tatsächliche Lochdurchmesser lag zwischen 7,35 und 7,42 mm, die Maßabweichung blieb jedoch bei 0,07 mm.
Um die Bohrungsgenauigkeit weiter zu verbessern, wurde für die Endbearbeitung eine Reibahle mit geradem Schaft getestet. Der resultierende Bohrungsdurchmesser lag zwischen 7,62 und 7,69 mm, und die Maßhaltigkeit blieb unbefriedigend.
Bei der ersten Prozessanpassung wurde die Reibahle durch ein Bohrwerkzeug ersetzt. Der resultierende Lochdurchmesser lag jedoch zwischen 7,60 und 7,72 mm, was die Toleranzanforderungen überschritt und dazu führte, dass die Bauteile aussortiert werden mussten.
Nach dem Vergleich und der Validierung mehrerer Werkzeugoptionen fiel die Wahl für die Bearbeitung der schrägen Bohrungen schließlich auf einen Fräser mit variablem Durchmesser und einem Schneiddurchmesser von 7 mm. Im Anschluss an diese Optimierung erreichte die Ausschussquote bei der Bearbeitung 100 %.
Diese Bearbeitungserfahrung zeigt, dass der Werkzeugüberhang, die Steifigkeit und das Zerspanungsverfahren die Maßhaltigkeit bei der Bearbeitung von langen, abgewinkelten Bohrungen beeinflussen. Verschiedene Werkzeuglösungen müssen unter Berücksichtigung der tatsächlichen Bohrungsgeometrie bewertet werden. Eine bloße Änderung des programmierten Zieldurchmessers reicht nicht immer aus, um Bearbeitungsabweichungen zu korrigieren.
Verbesserung der Bearbeitungsqualität von Lagerbohrungen
Die Lagerbohrung wurde ebenfalls in Arbeitsschritt Nr. 13 bearbeitet. Im ersten Arbeitsschritt wurde ein Fräser mit einem Durchmesser von 20 mm zur Vorbearbeitung verwendet, um die Bohrung auf einen Durchmesser von 34,4 mm zu vergrößern, bevor mit einem Bohrwerkzeug die Endmaße erreicht wurden.
Allerdings traten während der Fertigung deutliche Vibrationsspuren an der Bohrungswand auf. Wiederholte Anpassungen der Schnittparameter konnten das Problem nicht vollständig beheben.
Dies deutete darauf hin, dass der ursprüngliche Prozess noch Einschränkungen hinsichtlich der Werkzeugsteifigkeit, der Stabilität der Werkstückspannung oder der Auswahl der Schnittparameter aufwies. Für Präzisionslagerbohrungen dieser Art würde eine weitere Prozessoptimierung zusätzliche Untersuchungen hinsichtlich des Werkzeugüberhangs, der Werkstückauflagebedingungen und der Schwingungen während des Zerspanungsvorgangs erfordern.
Auswirkungen des Kugelstrahlens auf die Abmessungen von Präzisionsbohrungen
Im ursprünglichen Fertigungsplan für dieses Bauteil wurde die präzise Innenbohrung mittels CNC-Bearbeitung fertiggebohrt, wobei eine radiale Übermaßtoleranz von 0,05 mm verbleibt. Anschließend wurde die Bohrung gehont, um eine Durchmessertoleranz von 0,02 mm und eine Zylindrizitätstoleranz von höchstens 0,02 mm zu erreichen. Abschließend wurde der Außendurchmesser des Bauteils einer Kugelstrahlbehandlung unterzogen.
Bei Produktionsversuchen stellte sich jedoch heraus, dass das Kugelstrahlen zu Maßänderungen in der Innenbohrung führte. Nach dem Kugelstrahlen vergrößerte sich der Bohrungsdurchmesser in der axialen Mitte um etwa 0,015–0,025 mm. Infolgedessen überschritten einige Bauteile die obere Toleranzgrenze und mussten aussortiert werden.
Dieser Fall hat gezeigt, dass das Kugelstrahlen bei der Bearbeitung der Bauteiloberfläche zu strukturellen Verformungen führen kann, die sich möglicherweise auf die Abmessungen der Bohrung auswirken, die bereits einer Endbearbeitung unterzogen wurde.
Um das Problem zu beheben, wurde der ursprüngliche Prozessablauf in Absprache mit dem Kunden überarbeitet. Der Honevorgang wurde auf die Phase nach dem Kugelstrahlen verlegt.
Die Verformung der Innenbohrung nach dem Kugelstrahlen betrug etwa 0,025 mm. Die für das Honen vorgesehene radiale Aufmaß von 0,05 mm reichte aus, um diese Veränderung auszugleichen, sodass ausreichend Material für die anschließende Präzisionsbearbeitung verblieb.
Nach der Anpassung des Prozessablaufs konnte die Toleranz des endgültigen Innenbohrungsdurchmessers auf 0,010 mm begrenzt werden, während die Zylindrizität innerhalb von 0,015 mm gehalten wurde, wodurch die Anforderungen der Zeichnung erfüllt wurden.
Ergebnisse und wichtigste Erkenntnisse aus dem Bearbeitungsprozess
Durch die Validierung und Verbesserung mehrerer kritischer Arbeitsschritte wurde der Fertigungsprozess für diesen Präzisionszylinder für die Luft- und Raumfahrt schrittweise optimiert. Die Verbesserungen betrafen Risse an den Stirnflächen, Schwankungen des Außendurchmessers, Vorsprünge am Boden der Innenbohrung, Oberflächenfehler in der Innenbohrung sowie Maßinstabilität in der verlängerten, abgewinkelten Bohrung.
Insbesondere durch die Kontrolle der Rundheit der vorangehenden Bezugsebene konnte die Maßabweichung des Präzisionsaußendurchmessers auf unter 0,01 mm reduziert werden. Durch den Austausch der Werkzeuge für die verlängerte, abgewinkelte Bohrung wurde eine 100-prozentige Bearbeitungsannahmerate erreicht. Nach einer Änderung der Reihenfolge von Kugelstrahlen und Honen konnte die Toleranz des Innenbohrungsdurchmessers weiter auf 0,010 mm begrenzt werden.
Diese Fertigungsergebnisse zeigen, dass die Fertigungsqualität eines Präzisionszylinders für die Luft- und Raumfahrt nicht von einem einzigen Zerspanungsparameter bestimmt wird. Vielmehr wird sie durch das Zusammenspiel von Werkstoffeigenschaften, Werkzeuggeometrie, Bearbeitungsbezugspunkten und der Abstimmung aufeinanderfolgender Bearbeitungsschritte beeinflusst.
Bei der Bearbeitung ähnlicher CNC-Präzisionsbauteile sind drei Aspekte besonders wichtig:
- Bei der Werkzeugauswahl müssen die Materialeigenschaften berücksichtigt werden. Bei der Bearbeitung von Werkstoffen wie dem Stahl 35CD4, die eine starke Neigung zur Spanhaftung aufweisen, sollte besonderes Augenmerk auf die Schärfe des Werkzeugs, den Spitzenradius, die Steifigkeit des Werkzeugs und die Spanabfuhr gelegt werden. Herkömmliche Bearbeitungsparameter für Stahl sollten nicht ohne vorherige Bewertung angewendet werden.
- Die Maßgenauigkeit muss bereits in den vorangehenden Arbeitsschritten sichergestellt werden. Wenn die Endmaße von den Vorgaben abweichen, sollten die Bezugspunkte, die Spannbedingungen und die Qualität der vorangegangenen Bearbeitungsschritte überprüft werden, anstatt sich ausschließlich auf Anpassungen beim abschließenden Schlichtvorgang zu verlassen.
- Bei der Prozessabfolge muss der gesamte Fertigungsablauf berücksichtigt werden. Bei Verfahren wie dem Kugelstrahlen, die zu einer Verformung der Bauteile führen können, sollte der Arbeitsablauf unter Berücksichtigung des für die anschließende Endbearbeitung verfügbaren Spielraums geplant werden. Dadurch wird verhindert, dass die Präzisionsmaße durch nachfolgende Prozesse beeinträchtigt werden.
Bei komplexen Präzisionsbauteilen für die Luft- und Raumfahrt müssen die Bearbeitungsprozesse durch praktische Produktionsversuche validiert und auf der Grundlage der Rückmeldungen aus der Fertigung kontinuierlich optimiert werden. Die Integration von Prozessplanung, Werkzeugauswahl, Schnittparametern und Qualitätsprüfung ist unerlässlich, um strenge Maßanforderungen zu erfüllen und gleichzeitig die Produktionsstabilität sowie die Bearbeitungseffizienz zu verbessern.
Maßgeschneiderte CNC-Bearbeitung und Mehrprozessfertigung bei Xtmade
Bei Xtmade haben wir uns spezialisiert auf Maßgeschneiderte CNC-Präzisionsbearbeitung sowie die mehrstufige Fertigung komplexer Bauteile und anspruchsvoller technischer Anwendungen. Auf der Grundlage von Kundenzeichnungen, CAD-Dateien oder physischen Mustern prüft unser Ingenieurteam Materialeigenschaften, Maßtoleranzen, geometrische Merkmale und Bearbeitungsanforderungen, um praktikable Fertigungslösungen zu entwickeln.
Unsere Fertigungskapazitäten umfassen CNC-Fräsen, CNC-Drehen, Präzisionsbohren und weitere Zerspanungsverfahren, ergänzt durch Verfahren wie Druckguss und Spritzguss. Von Prototypenteilen bis hin zu Serienaufträgen legen wir während des gesamten Fertigungsprozesses besonderen Wert auf die Machbarkeit der Verfahren, Maßhaltigkeit und Qualitätskontrolle.
Ganz gleich, ob Sie präzise zylindrische Bauteile, komplexe Bearbeitungsmerkmale, tiefe Bohrungen oder Teile aus anspruchsvollen Werkstoffen benötigen – Xtmade passt sich Ihren bestehenden Konstruktionen an, um Ihre Fertigungsanforderungen zu erfüllen.
Möchten Sie ein maßgeschneidertes Präzisionsbauteil fertigen lassen? Senden Sie uns Ihre Zeichnungen oder CAD-Dateien zur technischen Prüfung und zur Erstellung eines Angebots.


