
Ursachen und Lösungen für Werkzeugablagerungen bei der Bearbeitung von Aluminium auf CNC-Bearbeitungszentren
Werkzeugaufbau ist ein immer wieder auftretendes Problem bei der Bearbeitung, dem wir bei der Fertigung von Aluminiumkomponenten auf CNC-Bearbeitungszentren besondere Aufmerksamkeit schenken. Bei der Bearbeitung gängiger Aluminiumlegierungen wie 6061 und 7075 können Aluminiumspäne an den Schneidkanten und Nuten von Fräswerkzeugen haften bleiben und nach und nach Aufbauten (BUE) oder Ablagerungen aus verdichtetem Aluminium bilden.
Dieses Problem ist in den Anfangsphasen der Bearbeitung möglicherweise nicht sofort erkennbar. Oft beginnt es damit, dass sich eine geringe Menge Aluminium an der Schneidkante festsetzt. Im weiteren Verlauf der Bearbeitung sammeln sich diese Ablagerungen an und können schließlich einen Teil der Schneidkante bedecken. Sobald diese Ablagerungen in den Schneidprozess eingreifen, verändert sich die effektive Geometrie des Werkzeugs, was sich auf die Oberflächengüte, die Maßhaltigkeit und die Standzeit des Werkzeugs auswirkt.
Nach unserer Erfahrung in der CNC-Bearbeitung von Aluminium geht es beim Werkzeugverschleiß nicht nur darum, die Schneidwerkzeuge sauber zu halten. Oft spielen dabei mehrere Faktoren eine Rolle, die sich gegenseitig beeinflussen, darunter Schnittparameter, Werkzeuggeometrie, Kühlung und Schmierung sowie der Spanabtransport.
Zu den häufigen Folgen zählen:
- Mangelhafte Oberflächenbeschaffenheit: Insbesondere an lackierten Oberflächen und bearbeiteten Kanten können Kratzer, Risse, Grate und raue Stellen auftreten.
- Maßabweichungen: Aluminiumablagerungen verändern die effektive Schneidgeometrie, was möglicherweise zu Maßabweichungen und Profilungenauigkeiten führen kann.
- Beschleunigter Werkzeugverschleiß: Ansammelnde Späne erhöhen den Schnittwiderstand und können zu Kantenausbrüchen, Werkzeugschäden oder sogar zu Schäden am Werkstück führen.
- Geringere Produktionseffizienz: Häufige Maschinenstillstände zum Reinigen der Werkzeuge, zur Überprüfung und zur Anpassung der Parameter unterbrechen den kontinuierlichen Produktionsablauf.
Aluminiumlegierungen weisen im Allgemeinen eine gute Duktilität und Plastizität auf, was bedeutet, dass beim Zerspanen in der Regel durchgehende Späne entstehen. Wenn der Anpressdruck und die Reibungswärme zunehmen, während die Späne nicht effizient abtransportiert werden können, kann Aluminium an der Werkzeugoberfläche haften bleiben und sich nach und nach zu einer Aufbauschneide entwickeln.
Aus diesem Grund reicht es zur Diagnose von Werkzeugbelag nicht aus, lediglich das Schneidwerkzeug auszutauschen. Material Eigenschaften, Werkzeugzustand, Schnittparameter, Kühlung und Maschinenleistung müssen gleichermaßen berücksichtigt werden.
Wie sich verschiedene Aluminiumlegierungen auf die Werkzeugablagerung auswirken
Obwohl Legierungen wie 6061 und 7075 in der CNC-Bearbeitung weit verbreitet sind, unterscheiden sie sich hinsichtlich ihrer chemischen Zusammensetzung, ihrer mechanischen Eigenschaften und ihrer Wärmebehandlungsbedingungen. Diese Unterschiede wirken sich auf die Spanbildung, die Schnittkräfte und den Werkzeugverschleiß aus.
Bei der Bearbeitung von Aluminium wenden wir nicht für jede Aluminiumgüte die gleichen Werkzeuge und Schnittparameter an. Die Werkstoffbezeichnung, die Härte und die Bauteilgeometrie beeinflussen die Bearbeitungsstrategie.
6061 Aluminium
6061 bietet ein ausgewogenes Verhältnis zwischen Festigkeit, Bearbeitbarkeit und Korrosionsbeständigkeit und ist daher eine beliebte Wahl für Konstruktions- und präzisionsgefertigte Bauteile.
Beim Zerspanen kann 6061 durchgehende Späne bilden. Ist die Schneide nicht scharf genug oder ist der Spanabtransport eingeschränkt, kann sich Aluminium auf der Werkzeugoberfläche ansammeln.
Bei dünnwandigen Bauteilen, komplexen Hohlräumen und Präzisionsprofilen sollte besonderes Augenmerk auf die Schnittkräfte und den Spanabtransport gelegt werden, um zu verhindern, dass Ablagerungen die Oberflächengüte und die Maßhaltigkeit beeinträchtigen.
Aluminium 7075
7075 ist im Allgemeinen fester und härter als 6061, insbesondere in wärmebehandelten Zuständen wie T6.
Da sich sein Zerspanungsverhalten von dem des Werkstoffs 6061 unterscheidet, sollten die Zerspanungsbelastungen, der Werkzeugverschleiß und die Spanbildung entsprechend den tatsächlichen Werkstoffbedingungen bewertet werden. Eine höhere Festigkeit bedeutet nicht automatisch eine stärkere Neigung zur Bildung von Aufbauten, und für 6061 entwickelte Bearbeitungsparameter sollten nicht ohne Überprüfung übernommen werden.
Sonstige Aluminiumlegierungen
Auch bei anderen Aluminiumlegierungsfamilien, darunter Legierungen der Serien 2xxx und 5xxx, müssen materialspezifische Aspekte bei der Bearbeitung berücksichtigt werden. Bei einigen Legierungen mit höherer Duktilität können längere, durchgehendere Späne entstehen, was höhere Anforderungen an die Qualität der Schneidkante und den Spanabtransport stellt.
Vor Beginn der Fertigung überprüfen wir die Werkstoffsorte, den Härtegrad und die Ziehanforderungen und wählen anschließend auf der Grundlage der Bauteilgeometrie und der Bearbeitungsvorgänge geeignete Werkzeuge und Schnittbedingungen aus.
Typische Ursachen für Werkzeugablagerungen
In der Fertigung beurteilen wir die Werkzeugablagerungen in der Regel, indem wir die Schneidkanten und Nuten begutachten und deren Zustand anschließend mit der Spanbildung und der Qualität der bearbeiteten Oberfläche vergleichen.
Es gibt deutliche Unterschiede zwischen normalen Schnittbedingungen und einer abnormalen Haftung von Aluminium.
1. Normaler Schnitt: Saubere Schnittkanten und effiziente Spanabfuhr
Sind die Schnittbedingungen richtig abgestimmt, sorgt das Werkzeug für einen stabilen Schneidvorgang. Die Schneidkanten schneiden das Aluminium ab, und die dabei entstehenden Späne fließen entlang der Spanfläche in die Spannuten, bevor sie durch die Werkzeuggeometrie, das Kühlmittel oder Druckluft abgeführt werden.
Unter diesen Bedingungen bleiben die Schneidkanten relativ sauber, ohne nennenswerte Aluminiumablagerungen, und die Spankammern werden nicht durch angesammelte Späne verstopft.
Zu den typischen Merkmalen gehören:
- Scharfe Schneidkanten ohne spürbare Aluminiumablagerungen.
- Durchgehende oder segmentierte Späne, die den Schneidbereich ohne übermäßige Ansammlung verlassen.
- Gleichmäßige Schnittgeräusche ohne ungewöhnliche Vibrationen oder Reibung.
- Gleichmäßige bearbeitete Oberflächen ohne nennenswerte Ausrisse, Kratzer oder ungewöhnliche Grate.
- Maße, die innerhalb der vorgegebenen Toleranzen liegen.
Durchgehende oder gewundene Späne sind nicht unbedingt ein Anzeichen für eine fehlerhafte Bearbeitung. Ihre Form hängt vom Materialzustand, der Werkzeuggeometrie und den Schnittparametern ab. Wichtiger ist, ob die Späne effizient abgeführt werden können und ob die Schneidkanten in gutem Zustand bleiben.
2. Ungewöhnliche Zustände: Ablagerungen an den Kanten und Verstopfung der Spiralrillen
Wenn Aluminium an einem Schneidwerkzeug haften bleibt, können zwei häufige Situationen auftreten.
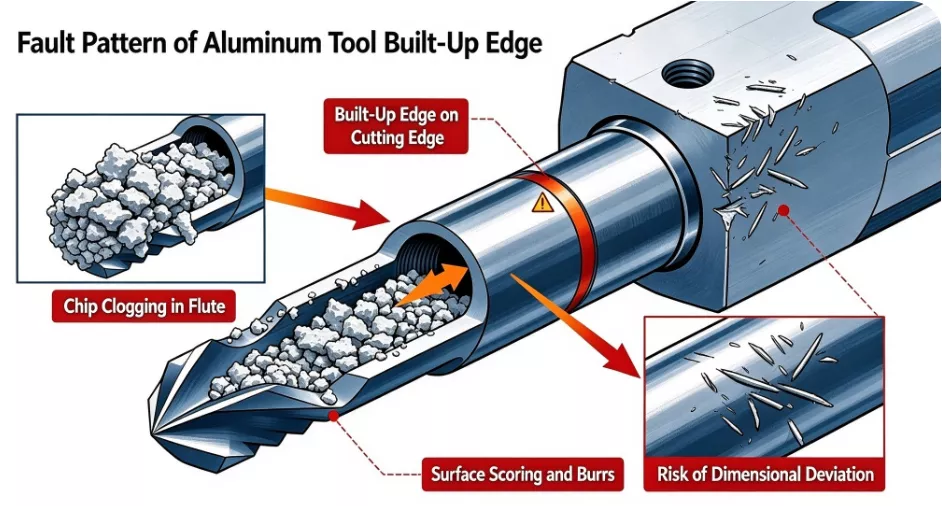
Aufgebaute Kante (BUE)
Beim Zerspanen können hoher Anpressdruck und Reibung dazu führen, dass Aluminium an der Spanfläche oder der Schneidkante haften bleibt. Im Laufe der Bearbeitung sammelt sich immer mehr Material an und verdichtet sich, wodurch sich eine Aufbauschneide bildet.
Diese Ablagerung verändert die effektive Schneidgeometrie des Werkzeugs und beeinflusst damit die tatsächliche Schneidposition und den Schneidwinkel. In manchen Fällen bildet sich die Aufschweißkante während der Bearbeitung immer wieder neu und bricht dann ab, wodurch möglicherweise Material von der Werkstückoberfläche abgerissen wird und Kratzer, Oberflächenfehler sowie Maßabweichungen entstehen.
Aluminiumanlagerungen in den Rillen
Ein weiteres häufig auftretendes Problem tritt auf, wenn Späne die Werkzeugnuten nicht effizient verlassen können und sich stattdessen in diesen ansammeln.
Da Aluminiumspäne relativ duktil sind, können sie sich unter dem Schnittdruck und durch die Drehbewegung des Werkzeugs verformen und verheddern. Reicht der verfügbare Raum in der Spanrille nicht aus, können angesammelte Späne den Abfluss des neu entstehenden Materials behindern.
Dies ist besonders wichtig beim Fräsen tiefer Taschen, bei der Bearbeitung von Hohlräumen und bei Bearbeitungsvorgängen mit erheblichem axialem Eingriff. Sobald der Spanabtransport eingeschränkt ist, kann das Werkzeug bereits gebildete Späne erneut zerschneiden, was zu einer Erhöhung der Schnittkräfte und lokaler Wärmeentwicklung führt. In schweren Fällen kann dies zu anhaltenden Zunderablagerungen, ungewöhnlichem Verschleiß oder Kantenbruch führen.
Risiken durch Werkzeugablagerungen bei verschiedenen CNC-Bearbeitungsvorgängen
Werkzeugablagerungen treten nicht ausschließlich bei einer bestimmten Art der Aluminiumbearbeitung auf. Unterschiedliche Werkzeugbahnen, Eingriffsbedingungen und Späneabfuhrrichtungen führen zu unterschiedlichen Risiken beim Planfräsen, Taschenfräsen und bei Schlichtbearbeitungen.
1. Stirnfräsen
Beim Planfräsen steht ein relativ großer Teil des Schneidwerkzeugs mit der Werkstückoberfläche in Kontakt, wodurch ein konzentriertes Spanvolumen entsteht.
Wenn Spindeldrehzahl, Vorschubgeschwindigkeit und radialer Eingriff nicht richtig aufeinander abgestimmt sind, können lokale Schnittkräfte zu hoch werden oder Späne wiederholt durch den Bearbeitungsbereich gelangen.
Bei großen Aluminiumoberflächen achten wir besonders auf den Zustand der Einsetzkante, den Rundlauf des Werkzeugs und die Späneabfuhrrichtung, um zu verhindern, dass lokale Ablagerungen die Oberflächenrauheit und Ebenheit beeinträchtigen.
2. Taschen- und Hohlraumfräsen
Bei der Taschenbearbeitung treten besonders häufig Probleme beim Spanabtransport auf.
Durch Seitenwände, Bodenflächen und Innenecken können sich Späne am Boden oder in engen Bereichen des Hohlraums ansammeln. Wenn das Werkzeug diese Späne nicht effizient entfernen kann, kann es vorkommen, dass nachfolgende Durchgänge wiederholt auf bereits abgetragenes Material treffen.
Effektive Bearbeitungsstrategien sollten die Planung der Werkzeugwege, die Abtragstiefe und die Späneabfuhrrichtung berücksichtigen. Gegebenenfalls können auch Druckluft oder gezielt eingesetzte Kühlmittel zum Einsatz kommen.
3. Bearbeitung tiefer Nuten und tiefer Taschen
Die Bearbeitung tiefer Nuten birgt zwei wesentliche Herausforderungen: einen größeren Werkzeugüberhang und begrenzten Raum für den Spanabtransport.
Mit zunehmender Bearbeitungstiefe können sich Späne im Schlitz ansammeln, wodurch die Werkzeugnuten leichter verstopfen können. Ist zudem die Steifigkeit des Werkzeugs unzureichend, kann es zu Vibrationen, Beschädigungen der Seitenwände und Maßabweichungen kommen.
Das Verhältnis von Werkzeuglänge zu Durchmesser, die Spiralänge, die Schnittbelastung und die Spanabfuhrmethoden sollten daher gemeinsam berücksichtigt werden.
4. Endbearbeitung
Obwohl bei der Endbearbeitung in der Regel weniger Material abgetragen wird, sind diese Vorgänge empfindlicher gegenüber dem Zustand der Schneidkanten und der Oberflächenqualität.
Wenn nach dem Schruppen noch Späne auf dem Werkstück zurückbleiben oder wenn sich am Schlichtwerkzeug bereits eine kleine Aufbauschneide gebildet hat, können Kratzer und feine Oberflächenfehler auf der fertig bearbeiteten Oberfläche auftreten.
Vor Abschluss der Bearbeitung überprüfen wir die Werkstückoberfläche, die Werkzeugkanten und die verbleibende Bearbeitungszugabe, um zu verhindern, dass Probleme aus früheren Arbeitsschritten in die Endphase übertragen werden.
Hauptursachen für Werkzeugablagerungen bei der CNC-Bearbeitung von Aluminium
Werkzeugablagerungen bei der Aluminiumbearbeitung werden selten durch einen einzigen Faktor verursacht. Nach unseren Erfahrungen in der Produktion wirken oft mehrere Bearbeitungsbedingungen zusammen.
So kann beispielsweise ein leicht abgenutztes Schneidwerkzeug zunächst keine ernsthaften Probleme verursachen. In Verbindung mit einer schlechten Spanabfuhr und unzureichender Schmierung können sich jedoch geringfügige Aluminiumablagerungen schnell zu schwerwiegenderen Ablagerungen entwickeln.
Zu den Hauptursachen zählen die folgenden fünf Faktoren.
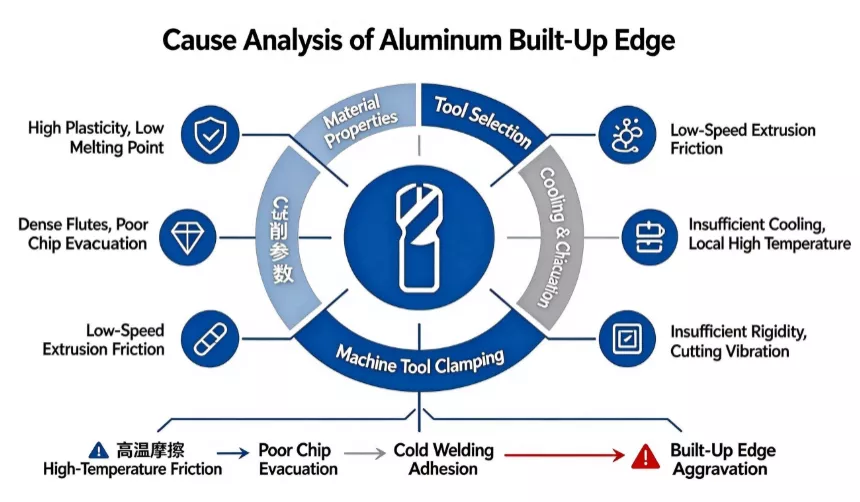
(1) Eigenschaften von Aluminiumlegierungen: Die wesentlichen Einflussfaktoren
Die Materialeigenschaften von Aluminiumlegierungen erklären, warum sich ihr Zerspanungsverhalten deutlich von dem von Stahl unterscheidet. Obwohl Aluminium allgemein als leicht zerspanbar gilt, können seine Duktilität, seine Plastizität und seine relativ niedrige Schmelztemperatur zur Spanhaftung beitragen.
1. Hohe Duktilität und Plastizität fördern die Spanhaftung
Aluminiumlegierungen unterliegen beim Zerspanen einer plastischen Verformung und bilden in der Regel durchgehende oder relativ lange Späne. Im Gegensatz zu einigen spröden Werkstoffen zerbrechen Aluminiumspäne nicht immer von selbst in kleine Stücke. Stattdessen können sie kontinuierlich entlang der Spanfläche des Werkzeugs fließen.
Wenn der Anpressdruck und die Reibung zwischen dem Werkzeug und den Spänen zu groß werden, kann sich Aluminium an der Werkzeugoberfläche festsetzen. Dies ist besonders dann wahrscheinlich, wenn die Schneidkante nicht scharf genug ist oder die Dicke des unverformten Spans zu gering ist. Unter diesen Bedingungen kann es vorkommen, dass das Werkzeug das Material reibt oder zusammendrückt, anstatt es effizient zu scheren.
2. Niedrige Schmelztemperatur und lokale Wärmeansammlung
Reines Aluminium hat einen Schmelzpunkt von etwa 660 °C. Da der Schmelzbereich einzelner Aluminiumlegierungen jedoch je nach ihrer chemischen Zusammensetzung variiert, sollte dieser Wert nicht als genauer Schmelzpunkt jeder Aluminiumgüte angesehen werden.
Beim Hochgeschwindigkeitsschneiden entsteht durch Reibung und plastische Verformung Wärme an den Schnittstellen zwischen Werkzeug und Werkstück sowie zwischen Werkzeug und Span. Zwar wird ein Teil dieser Wärme durch die Späne, das Werkzeug und das Kühlmittel abgeführt, doch kann es bei unzureichender Kühlung oder Spanabfuhr zu einer lokalen Wärmeansammlung kommen.
Höhere Temperaturen können die lokale Verformungsfestigkeit von Aluminium verringern, wodurch die Wahrscheinlichkeit von Anhaftungen und Materialübertragungen steigt. In Verbindung mit hohem Anpressdruck können diese Bedingungen die Bildung von Aufbaukanten begünstigen.
3. Weiche Chips können sich verheddern und in den Kreislauf zurückgelangen
Aluminiumspäne sind in der Regel leicht und relativ duktil. Bei der Bearbeitung von tiefen Taschen, schmalen Nuten und komplexen Kavitäten können sie im Schneidbereich zurückbleiben, anstatt effizient abgeführt zu werden.
Wenn das Werkzeug denselben Bereich erneut durchläuft, können zuvor entstandene Späne wieder in die Schnittbahn gelangen. Dieser sekundäre Schnitt erhöht die Reibung zwischen Werkzeug und Spänen und kann zu Kratzern auf bereits bearbeiteten Oberflächen führen.
Daher hängt ein effektiver Spanabtransport nicht nur vom verfügbaren Spankanalraum ab, sondern auch davon, ob die Späne den Bearbeitungsbereich tatsächlich verlassen können.
(2) Werkzeugauswahl und Zustand der Schneidkante: Entscheidende Faktoren, die die Adhäsion beeinflussen
Die Werkzeugauswahl hat direkten Einfluss auf die Reibung, die Spanbildung und die Spanabfuhr bei der CNC-Bearbeitung von Aluminium. Selbst bei einem leistungsfähigen CNC-Bearbeitungszentrum kann es zu anhaltenden Werkzeugablagerungen kommen, wenn die Schneidgeometrie für Aluminium ungeeignet ist.
1. Der Werkzeugtyp entspricht nicht den Anforderungen für die Aluminiumbearbeitung
Unterschiedliche Werkstoffe erfordern unterschiedliche Oberflächenbeschaffenheiten der Werkzeuge und unterschiedliche Schneidkantengeometrien.
Beispielsweise sind einige beschichtete Fräswerkzeuge, die für Stahl ausgelegt sind, möglicherweise nicht für die Bearbeitung von Aluminium geeignet. Je nach Beschichtungseigenschaften, Oberflächengüte und Schnittbedingungen können diese Werkzeuge zusätzliche Reibung verursachen oder das Anhaften von Aluminium begünstigen.
Für allgemeine Aluminiumfräsarbeiten bevorzugen wir in der Regel spezielle Aluminium-Schneidwerkzeuge mit polierten Nuten, scharfen Schneidkanten und glatten Spanflächen. Unbeschichtete Hartmetall-Schaftfräser sind eine gängige Wahl. Spezielle Antihaftbeschichtungen können ebenfalls geeignet sein, sofern sie durch die Konstruktions- und Bearbeitungsempfehlungen des Werkzeugherstellers unterstützt werden.
2. Eine zu hohe Anzahl an Rillen schränkt den Platz für Späne ein
Die Anzahl der Schneidkanten wirkt sich direkt auf den verfügbaren Spiralraum aus.
Bei Werkzeugen mit gleichem Durchmesser bieten 4- oder 6-schneidige Schaftfräser im Allgemeinen weniger Platz pro Schneide als 2- oder 3-schneidige Ausführungen. Werden dicht beieinander angeordnete Werkzeuge bei großen Schnitttiefen oder hohen Vorschubgeschwindigkeiten eingesetzt, können die Späne unter Umständen nicht schnell genug abtransportiert werden.
Bei vielen Fräsanwendungen in der Aluminiumbearbeitung bieten 2- und 3-schneidige Schaftfräser größere Spanräume und werden daher häufig bevorzugt. Die geeignete Anzahl der Schneiden hängt jedoch nach wie vor vom Werkzeugdurchmesser, der Bearbeitungsstrategie, der Schnitttiefe und den Anforderungen an die Oberflächengüte ab.
3. Ungeeigneter Steigungswinkel und ungeeignete Spiralgeometrie
Der Spiralwinkel beeinflusst die axialen Schnittkräfte, die Späneströmungsrichtung und die Bearbeitungsstabilität.
Wenn der Spiralwinkel nicht zu den Bearbeitungsbedingungen passt, können die Späne möglicherweise nicht reibungslos entlang der Schneidrillen abfließen. Bei der Bearbeitung tiefer Taschen oder Seitenwände muss außerdem berücksichtigt werden, ob sich Späne zwischen Werkzeug und Werkstück festsetzen.
Bei der Auswahl von Aluminiumfräswerkzeugen berücksichtigen wir daher nicht nur die Anzahl der Schneiden und den Durchmesser, sondern auch den Spiralwinkel, die Schneidentiefe, die Oberflächengüte und die Gesamtsteifigkeit des Werkzeugs.
4. Werkzeugverschleiß und Abstumpfung der Schneidkante
Nach längerem Gebrauch können an den Schneidkanten Verschleiß, Mikrosplitter oder eine Abrundung der Kanten auftreten.
Eine scharfe Schneidkante trennt Material mit relativ geringem Schnittwiderstand. Eine abgenutzte Schneidkante neigt eher dazu, Aluminium zu reiben und zusammenzudrücken, was die Reibung und die Gefahr des Anhaftens erhöht. Selbst geringfügige Abnutzungserscheinungen an der Schneidkante können die Oberflächenqualität bei der Präzisionsbearbeitung beeinträchtigen.
Bei der Untersuchung von Problemen mit Oberflächenrissen oder Rauheit prüfen wir die Schneidkanten auf lokale Aluminiumablagerungen, Kantenbeschädigungen und ungleichmäßigen Verschleiß, anstatt uns ausschließlich auf die gesammelte Bearbeitungszeit zu stützen, um festzustellen, ob ein Werkzeug ausgetauscht werden muss.
5. Die Oberflächenbeschaffenheit des Werkzeugs beeinflusst den Spanfluss
Auch der Zustand der Schneidfläche und der Nuten beeinflusst die Spanführung.
Kratzer, Bearbeitungsspuren oder raue Stellen im Inneren der Nuten können den Spanfluss behindern und Stellen entstehen lassen, an denen Aluminium leichter haften bleibt. Wenn sich Ablagerungen ansammeln, können sie den Spanabtransport zusätzlich einschränken.
Bei der Bearbeitung von Aluminium sollten Schneidwerkzeuge daher scharfe Schneidkanten mit glatten, gut polierten Spiralflächen kombinieren.
(3) Falsche Schnittparameter: Eine häufige Ursache für Werkzeugablagerungen
Die Schnittparameter bestimmen die tatsächlichen Kontaktbedingungen zwischen Werkzeug und Werkstück. Sie gehören zu den wichtigsten Variablen, die bei der Fehlerbehebung bei der Aluminiumbearbeitung zu berücksichtigen sind.
Spindeldrehzahl, Vorschub pro Zahn, axiale Schnitttiefe und radiale Schnittbreite stehen in einem Wechselverhältnis zueinander. Eine Erhöhung der Spindeldrehzahl oder eine Verringerung des Vorschubs allein führt nicht zwangsläufig zur Beseitigung von Werkzeugablagerungen. Anpassungen sollten auf der Grundlage der Werkzeugspezifikationen, der Maschinenleistung und des Bearbeitungsvorgangs vorgenommen werden.
1. Nichtübereinstimmung zwischen Spindeldrehzahl und Schnittgeschwindigkeit
Aluminiumlegierungen lassen im Allgemeinen relativ hohe Schnittgeschwindigkeiten zu, und viele speziell für Aluminium entwickelte Werkzeuge sind so ausgelegt, dass sie bei hohen Geschwindigkeiten effektiv arbeiten.
Ist die Spindeldrehzahl zu niedrig, erreicht das Werkzeug möglicherweise keine für das Material und die Werkzeuggeometrie geeignete Schnittgeschwindigkeit. Unter bestimmten Umständen kann dies zu erhöhtem Reibungs- und Druckverhalten anstelle eines effizienten Materialabtrags führen und so das Festkleben des Werkzeugs begünstigen.
Eine höhere Spindeldrehzahl ist jedoch nicht immer besser. Die Grenzwerte der Maschinenspindel, der Werkzeugdurchmesser, die Werkzeugauswuchtung, der Überhang und die Steifigkeit der Werkstückspannung müssen alle berücksichtigt werden.
2. Falscher Vorschub pro Zahn
Ein zu hoher Vorschub pro Zahn erhöht die Belastung der einzelnen Schneidkanten, was zu dickeren Spänen und einem höheren Schnittwiderstand führt. Wenn die Kapazität der Schneidnut und der Spanabtransport dem erhöhten Spanvolumen nicht gerecht werden, kann es zu einer Ansammlung und Verdichtung der Späne kommen.
Ein zu geringer Vorschub pro Zahn kann ebenfalls zu Problemen führen. Ist der Vorschub unzureichend – insbesondere bei einer leicht abgenutzten Schneide oder einer minimalen Zerspanungszugabe –, kann es vorkommen, dass das Werkzeug am Werkstück reibt, anstatt effektive Späne zu erzeugen. Dies kann die Wahrscheinlichkeit der Bildung von Aufbauschneiden erhöhen.
Die Vorschubanpassungen sollten sich daher eher nach dem Vorschub pro Zahn richten als allein nach der programmierten Vorschubgeschwindigkeit.
3. Ungeeignete axiale Schnitttiefe und radiale Schnittbreite
Die axiale Tiefe und die radiale Breite bestimmen den am Schneidvorgang beteiligten Teil des Werkzeugs und wirken sich direkt auf die Bearbeitungsbelastungen aus.
Ein zu großes Eintauchen erhöht den Schnittwiderstand und das Spänevolumen. Wenn der verfügbare Raum in der Schneidnut nicht ausreicht, um die entstehenden Späne aufzunehmen, kann es zu einer Verstopfung kommen.
Bei tiefen Aussparungen, schmalen Schlitzen und komplexen Profilen sollte das Bearbeitungsaufmaß in geeigneten Schritten abgetragen werden, die sich nach dem Werkzeugdurchmesser, der wirksamen Schneidlänge und dem verfügbaren Bearbeitungsraum richten.
Andererseits kann ein zu geringer Eingriff in Verbindung mit einer unzureichenden Vorschubgeschwindigkeit zu Reibung und Pflügen führen. Die Schnittparameter sollten daher als aufeinander abgestimmtes Ganzes angepasst werden und nicht einfach durch eine Verringerung der Schnitttiefe.
4. Mangelhafte Planung des Werkzeugein- und -auslaufs sowie der Werkzeugbahn
Auch die Bewegung des Werkzeugs beeinflusst die Schnittstabilität.
Ein ungeeigneter Einstichweg kann zu übermäßigen momentanen Schnittkräften führen, wenn das Werkzeug zum ersten Mal auf das Werkstück trifft. Ebenso können abrupte Änderungen der Vorschubgeschwindigkeit an Ecken oder in engen Abschnitten zu lokalen Überlastungen führen.
Lange Verweilzeiten in der Nähe des Werkstücks, wiederholte Durchgänge durch angesammelte Späne oder unnötige Werkzeugdrehungen ohne effektiven Zerspanungsvorgang können ebenfalls das Risiko einer Aluminiumanhaftung erhöhen.
Bei komplexen Aussparungen und durchgehenden Profilen sollten bei der Werkzeugwegplanung Ein- und Ausfahrstrategien, lokale Belastungsschwankungen und die Spanabfuhr berücksichtigt werden.
(4) Probleme bei der Kühlung, Schmierung und Spanabfuhr
Die Bearbeitung von Aluminium erfordert mehr als nur eine Temperaturregelung. Auch das Zusammenspiel zwischen Werkzeug, Werkstück und Spänen muss gesteuert werden, um stabile Schnittbedingungen aufrechtzuerhalten.
Kühlung, Schmierung und Spanabfuhr hängen eng miteinander zusammen und sollten gemeinsam betrachtet werden.
1. Unzureichende Schmierfähigkeit der Schneidflüssigkeit
Schneidflüssigkeit dient nicht nur der Wärmeabfuhr. Sie trägt auch dazu bei, die Reibung zwischen Werkzeug, Werkstück und Spänen zu verringern und sorgt gleichzeitig für einen gleichmäßigeren Spanfluss.
Wenn die Kühlflüssigkeit keine ausreichende Schmierung gewährleistet, können die Adhäsion und die Reibung zwischen dem Schneidwerkzeug und dem Aluminium zunehmen, was die Bildung von Zunder begünstigt.
Bei der Nassbearbeitung von Aluminium sollte die Schneidflüssigkeit entsprechend dem Werkstoff und dem Bearbeitungsverfahren ausgewählt werden. Ihre Schmiereigenschaften, ihre Verträglichkeit mit Aluminium und ihre Konzentration sollten während der gesamten Produktion überwacht werden.
2. Unzureichender Kühlmittelfluss oder falsche Düsenposition
Selbst wenn die richtige Schneidflüssigkeit ausgewählt wird, kann sie ihre Wirkung nicht entfalten, wenn sie nicht bis in die eigentliche Schnittzone gelangt.
Bei der Bearbeitung von tiefen Bohrungen, tiefen Hohlräumen und geschlossenen Taschen kann der eingeschränkte Zugang dazu führen, dass das Kühlmittel die Schnittstelle zwischen Werkzeug und Werkstück nicht erreicht. Angesammelte Späne können den Kühlmittelfluss zusätzlich behindern.
Eine bloße Erhöhung der Gesamtkühlmittelmenge löst das Problem möglicherweise nicht. Auch die Düsenposition, die Sprührichtung und der Förderdruck sollten angepasst werden, um eine effektive Benetzung und Spanabfuhr zu gewährleisten.
3. Unzureichende Luftabsaugung und Spanabfuhr
Wird Druckluft zur Spanabfuhr eingesetzt, beeinflussen sowohl die Strömungsrichtung als auch der Druck und die Anordnung der Düsen das Ergebnis.
Wenn der Luftstrom die Späne nicht aus dem Bereich um das Werkzeug herum entfernen kann, kann Aluminium im Bearbeitungsbereich zurückbleiben und beim Weiterbewegen des Werkzeugs erneut in die Schnittbahn gelangen.
Dies ist insbesondere beim Taschenfräsen, bei der Bearbeitung von Seitenwänden und bei der Bearbeitung tiefer Nuten von Bedeutung. Der Luftstrom sollte die Späne aus dem Bearbeitungsbereich ableiten, anstatt sie lediglich innerhalb des Hohlraums umzuwälzen.
Bei der Trockenbearbeitung sollten die Druckluftkapazität und das Wärmemanagement sorgfältig geprüft werden. Bei der Nassbearbeitung müssen sowohl die Kühlmittelzufuhr als auch der Spanabtransport gewährleistet sein.
(5) Maschinenleistung und Werkstückspannung: Oft übersehene Faktoren
In manchen Produktionssituationen setzt sich die Ablagerungsbildung am Werkzeug auch dann fort, wenn das Schneidwerkzeug bereits ausgetauscht und die Bearbeitungsparameter angepasst wurden. In diesen Fällen sollten auch der Zustand der Maschine, die Werkzeugmontage und die Werkstückspannung überprüft werden.
1. Unzureichende Maschinensteifigkeit oder instabiler Spindelbetrieb
Obwohl sich Aluminium relativ leicht schneiden lässt, erfordern die Hochgeschwindigkeits- und Dauerbearbeitung dennoch eine ausreichende dynamische Steifigkeit.
Ein übermäßiger Spindelrundlauf oder Vibrationen in bestimmten Drehzahlbereichen können die Kontaktbedingungen zwischen Werkzeug und Werkstück verändern und zu ungleichmäßigen Belastungen der Schneidkanten führen.
Diese Instabilität kann zu Oberflächenvibrationen, lokalem Überfräsen und ungewöhnlichem Werkzeugverschleiß führen und gleichzeitig die Wahrscheinlichkeit von Aluminiumablagerungen erhöhen.
2. Unzureichende Werkstückspannung
Die Werkstückspannung wirkt sich unmittelbar auf die Bearbeitungsstabilität aus.
Ist die Spannkraft unzureichend oder sind die Aufspannpositionen ungünstig gewählt, können die Schnittkräfte zu leichten Werkstückverschiebungen oder elastischen Verformungen führen. Dies ist insbesondere bei der Bearbeitung von dünnwandigen Aluminiumteilen und großen Strukturbauteilen von Bedeutung.
Jede Bewegung kann die tatsächliche Schnittbelastung verändern, was zu instabilen Schnittbedingungen, einer verminderten Oberflächenqualität und Maßabweichungen führen kann.
Vor der Bearbeitung sollten die Anordnung der Spannvorrichtung und die Auflagestellen entsprechend der Werkstückgeometrie, der Wandstärke und der Richtung der Schnittkräfte ausgewählt werden. Zur Minimierung von Verformungen und Schwingungen kann eine zusätzliche Abstützung erforderlich sein.
3. Übermäßiger Werkzeugüberhang
Der Werkzeugüberhang beeinflusst die Steifigkeit des gesamten Schneidsystems. Ein größerer Überhang verringert in der Regel die Widerstandsfähigkeit gegenüber Schnittkräften und erhöht die Gefahr von Verbiegungen und Vibrationen.
Dies ist insbesondere bei der Bearbeitung tiefer Kavitäten von Bedeutung. Die Verwendung eines zu langen Werkzeugs ohne Anpassung der Schnittparameter oder der Werkzeuggeometrie kann zu spürbaren Vibrationen führen.
Sofern es die Bearbeitungstiefe zulässt, sollte der Werkzeugüberhang so gering wie möglich gehalten werden. Auch der Werkzeugdurchmesser, die Schneidenlänge und die Spannart sollten entsprechend dem verfügbaren Bearbeitungsraum ausgewählt werden.
Auswirkungen von Werkzeugablagerungen auf die Bearbeitungsqualität und die Produktionseffizienz
Werkzeugaufbau wirkt sich nicht nur auf das Aussehen eines Schneidwerkzeugs aus. Sobald sich weiterhin Aufbaukanten bilden, weichen die tatsächlichen Schnittbedingungen allmählich von den vorgesehenen Bearbeitungsparametern ab, was sich auf die Teilequalität, die Prozessstabilität und die Produktionskosten auswirkt.
1. Verschlechterung der Oberflächenbeschaffenheit des Werkstücks
Wenn sich Aluminium an der Schneide festsetzt, können Teile des Abtragmaterials während der Bearbeitung abbrechen und unregelmäßige Kratzer oder Ausrisse am Werkstück hinterlassen.
Bei kosmetisch anspruchsvollen Oberflächen, Dichtungsflächen und Bauteilen mit festgelegten Anforderungen an die Oberflächenrauheit können diese Mängel dazu führen, dass das Bauteil die Anforderungen der Zeichnung nicht erfüllt.
Zudem kann es durch nachträgliche Zerspanung infolge einer unzureichenden Spanabfuhr zu Kratzern auf bereits bearbeiteten Oberflächen kommen.
2. Abweichungen bei der Maß- und Geometriegenauigkeit
Sobald sich Aluminiumablagerungen an einer Schneide bilden, können sie in den Schneidvorgang eingreifen und die effektiven Werkzeugabmessungen verändern.
Beispielsweise kann beim Seitenfräsen und bei der Profilbearbeitung anhaftendes Material den effektiven Schneidradius verändern, was dazu führt, dass die Fertigmaße von den programmierten Werten abweichen.
Wenn sich wiederholt Ablagerungen an den Kanten bilden und abbrechen, können Maßabweichungen unregelmäßig auftreten, was es erschwert, die Genauigkeit über alle Produktionschargen hinweg aufrechtzuerhalten.
3. Beschleunigter Werkzeugverschleiß und unerwartete Werkzeugschäden
Anhaftendes Aluminium erhöht die Reibung zwischen Werkzeug und Spänen und kann den normalen Spanabtransport behindern. Mit steigender Schnittbelastung wird die Schneide anfälliger für ungewöhnlichen Verschleiß, Mikroausbrüche und lokale Beschädigungen.
Wird eine Spanverstopfung nicht umgehend behoben, kann dies in schweren Fällen zu Werkzeugbruch und Beschädigungen der Werkstückoberfläche führen.
4. Längere Taktzeiten und geringere Produktionseffizienz
Bei der Serienfertigung führen häufige Werkzeugreinigungen, Kantenprüfungen und Parameteranpassungen zu einer Verlängerung der Nicht-Bearbeitungszeiten.
Wiederkehrende Werkzeugablagerungen können zudem zusätzliche Erststückprüfungen erforderlich machen, um sicherzustellen, dass Maßgenauigkeit und Oberflächenqualität wieder ein akzeptables Niveau erreicht haben.
Diese Unterbrechungen verringern die Maschinenauslastung und erhöhen die Werkzeugkosten sowie das Risiko von Nacharbeit und Ausschuss. Die Einführung einheitlicher Verfahren für das Werkzeugmanagement und die Prozesskontrolle ist daher effektiver, als immer wieder auf bereits aufgetretene Probleme zu reagieren.
So lassen sich die Ursachen für Werkzeugablagerungen während der Produktion ermitteln
Wird eine Werkzeugverkrustung festgestellt, führt der sofortige Austausch des Werkzeugs oder die Änderung der Schnittparameter ohne Ermittlung der zugrunde liegenden Ursache möglicherweise nur zu einer vorübergehenden Verbesserung.
Auf der Grundlage unserer Erfahrungen bei der Fehlerbehebung in der Fertigung beurteilen wir gemeinsam das Werkzeug, den Zustand des Spans, die Werkstückoberfläche und das Betriebsverhalten der Maschine.
1. Überprüfen Sie die Schneidkanten und die Nuten
Stellen Sie zunächst fest, wo sich das Aluminium ansammelt.
Sollten sich Ablagerungen vor allem an der Werkzeugspitze und an den Hauptschneidkanten ansammeln, überprüfen Sie die Schärfe der Schneidkanten, den Zustand der Werkzeugoberfläche und die Schnittkräfte.
Wenn sich Aluminium hauptsächlich in den Spiralnuten ansammelt, sollten Sie den verfügbaren Spanraum, die Abfuhrrichtung und die Frage berücksichtigen, ob Kühlmittel oder Druckluft die Späne effektiv entfernen können.
2. Untersuchung der Spanbildung
Die Spaneigenschaften liefern nützliche Informationen über die Zerspanungsbedingungen.
Lange, durchgehende Späne, die sich leicht verheddern, deuten darauf hin, dass die Spänesteuerung und -abfuhr überprüft werden sollten.
Verdichtete Späne, wiederholtes Nachschneiden der Späne oder sichtbare Aluminiumablagerungen deuten darauf hin, dass der Spanabtransport möglicherweise eingeschränkt ist oder dass ein sekundärer Schneidvorgang stattfindet.
Die Farbe und Form des Spans sollten nicht als alleinige Grundlage für die Bestimmung der Schnitttemperatur oder der genauen Ursache von Ablagerungen herangezogen werden. Sie sollten zusammen mit anderen Beobachtungen während der Bearbeitung berücksichtigt werden.
3. Prüfen Sie die Werkstückoberfläche auf Fehler
Unterschiedliche Oberflächenfehler können auf unterschiedliche Bearbeitungsprobleme hinweisen.
- Lokale Kratzer oder Risse: Überprüfen Sie, ob sich an den Kanten Ablagerungen gebildet haben und ob Späne wieder in den Schneidbereich gelangen.
- Ungewöhnliche Oberflächenrauheit: Überprüfen Sie den Kantenverschleiß, den Rundlauf des Werkzeugs und die Schnittparameter.
- Profil- oder Maßabweichungen: Überprüfen Sie die effektive Werkzeuggröße, die Aluminiumablagerungen und die Betriebsbedingungen der Maschine.
- Verstärkte Gratbildung: Überprüfen Sie die Schärfe der Schneidkante, die Bearbeitungsrichtung und die Vorschubbedingungen.
4. Betriebsbedingungen der Maschine bewerten
Treten bei der Werkzeugablagerung ungewöhnliche Schnittgeräusche, Vibrationen oder Veränderungen der Spindelbelastung auf, sollten der Werkzeugüberhang, die Steifigkeit der Werkstückspannung und der Zustand der Spindel überprüft werden.
Im Serienbetrieb kann ein Vergleich des Spindelbelastungsverhaltens zwischen normalen und abnormalen Bearbeitungszyklen ebenfalls Aufschluss darüber geben, ob ein erhöhter Schnittwiderstand zu dem Problem beiträgt.
Dieser systematische Ansatz trägt dazu bei, dass sich der Werkzeugverschleiß von einem allgemeinen Oberflächenfehler zu einem klarer definierten Prozessproblem wandelt, wodurch nachfolgende Anpassungen gezielter vorgenommen werden können.
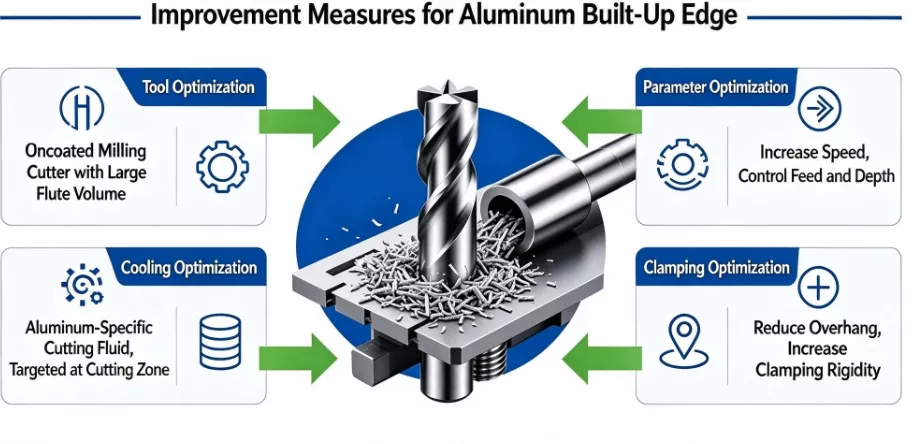
Praktische Lösungen zur Verringerung von Werkzeugablagerungen bei der Aluminiumbearbeitung
Bei der Behebung verschiedener Arten von Werkzeugablagerungen verlassen wir uns nicht auf die Anpassung eines einzigen Parameters, um festzustellen, ob das Problem behoben wurde. Stattdessen bewerten wir den Zustand des Werkzeugs, die Spanbildung, die Werkzeugwege sowie die Kühl- und Absaugbedingungen gemeinsam.
Die folgenden Maßnahmen sind praktische Ansatzpunkte zur Verbesserung der Stabilität bei der Bearbeitung von Aluminium.
1. Optimierung der Werkzeugauswahl und des Werkzeugzustands
Vergewissern Sie sich zunächst, dass das Schneidwerkzeug für die Aluminiumlegierung und den Bearbeitungsvorgang geeignet ist.
Für allgemeine Aluminiumfräsarbeiten sollten Sie spezielle Aluminium-Schaftfräser mit scharfen Schneidkanten, polierten Nuten und ausreichendem Spanraum in Betracht ziehen. Wählen Sie je nach Werkzeugdurchmesser und Bearbeitungsanforderungen Ausführungen mit 2 oder 3 Nuten und vermeiden Sie Werkzeuge mit dichter Nutanordnung, wenn der Spanraum nicht ausreicht.
Bei der Endbearbeitung müssen die Unversehrtheit der Schneidkante und der Oberflächenzustand besonders berücksichtigt werden. Werden Ablagerungen, Verschleiß oder Mikrosplitter festgestellt, sollte das Werkzeug vor dem nächsten Bearbeitungsschritt gereinigt, überprüft oder ausgetauscht werden.
Außerdem sollten die Werkzeugspannung und der Rundlauf überprüft werden, um eine ungleichmäßige Belastung der Schneidkanten zu verringern.
2. Passen Sie die Schnittparameter entsprechend den Werkzeugspezifikationen an
Die Schnittparameter sollten gemäß den Empfehlungen des Werkzeugherstellers festgelegt und anhand der tatsächlichen Maschinenleistung sowie der Werkstückgeometrie überprüft werden.
Die folgenden Faktoren sollten berücksichtigt werden:
- Wählen Sie eine geeignete Schnittgeschwindigkeit entsprechend dem Werkzeugdurchmesser und den Materialeigenschaften aus und vermeiden Sie dabei zu niedrige Spindeldrehzahlen oder Drehzahlen, die den stabilen Maschinenbetrieb beeinträchtigen.
- Stellen Sie einen geeigneten Vorschub pro Zahn ein, um eine effektive Spanbildung ohne übermäßige Schnittkräfte zu gewährleisten.
- Verwenden Sie den schrittweisen Materialabtrag für tiefe Hohlräume, Nuten und Bereiche mit beträchtlichem Bearbeitungsaufmaß.
- Passen Sie die Vorschubgeschwindigkeiten an Profiländerungen an, um lokale Überlastungen an Ecken und in engen Abschnitten zu vermeiden.
- Optimieren Sie Ein- und Austrittswege sowie schnelle Bewegungsbahnen, um unnötiges Nachschneiden und Spananhaftungen zu reduzieren.
Wenn sich bereits Späne am Werkzeug abgelagert haben, sollten Sie zunächst die tatsächliche Spandicke und die Werkzeugbelastung überprüfen, bevor Sie gezielte Anpassungen vornehmen, anstatt alle Parameter unterschiedslos zu reduzieren.
3. Verbesserung der Kühlung, Schmierung und Spanabfuhr
Kühlung, Schmierung und Spanabfuhr sollten als integrierter Prozess optimiert werden.
Wählen Sie für die Nassbearbeitung eine für Aluminiumlegierungen geeignete Schneidflüssigkeit aus und halten Sie deren Konzentration und Zustand gemäß den Empfehlungen des Herstellers ein. Überprüfen Sie die Düsenausrichtung, den Förderdruck und die Durchflussmenge, um sicherzustellen, dass das Kühlmittel die eigentliche Schnittzone erreicht.
Bei tiefen Aussparungen und geschlossenen Bereichen sollte besonders darauf geachtet werden, ob die Späne den Bearbeitungsraum effizient verlassen können. Reicht die herkömmliche Kühlmittelzufuhr nicht aus, können je nach Maschinenkapazität eine gezielte Kühlmittelzufuhr oder zusätzliche Spanabfuhrmethoden in Betracht gezogen werden.
Bei der Trocken- oder luftunterstützten Bearbeitung sollten Sie den Druck der Druckluft, die Durchflussmenge und die Ausrichtung der Düse überprüfen, um zu verhindern, dass Späne wiederholt im Schneidbereich zirkulieren.
4. Verbesserung der Spann- und Bearbeitungsstrategien
Wenn die Werkzeugauswahl und die Schnittparameter bereits angemessen sind, aber dennoch Ablagerungen, Rüttelspuren oder Maßabweichungen auftreten, sollten die Maschinenstabilität und die Werkstückspannung überprüft werden.
Überprüfen Sie vor der Bearbeitung die Positionierung der Spannvorrichtung und die Spannbedingungen. Dünnwandige Bauteile, lange Werkstücke und große Aluminiumkonstruktionen erfordern unter Umständen sorgfältig positionierte Abstützungen, die auf die Richtung der Schnittkräfte abgestimmt sind, um Bewegungen oder Verformungen zu verhindern.
Der Werkzeugüberhang sollte nach Möglichkeit minimiert werden, und die Werkzeuggeometrie sollte auf die erforderliche Bearbeitungstiefe abgestimmt sein. Bei der Bearbeitung tiefer Kavitäten können eine Optimierung der Bearbeitungsreihenfolge, ein stufenweiser Materialabtrag und die Wahl geeigneter Werkzeugwege dazu beitragen, Vibrationen und Probleme beim Spanabtransport zu verringern.
Werkzeugmanagement und Qualitätsüberwachung in der Serienfertigung
Bei einem einzelnen bearbeiteten Bauteil reichen bei gelegentlichen Werkzeugablagerungen möglicherweise eine Reinigung oder eine Anpassung der Parameter aus. In der Serienfertigung kann dasselbe Problem jedoch immer wieder auftreten, wenn kein einheitliches System zur Werkzeugprüfung und Prozessüberwachung vorhanden ist.
Neben der Optimierung der Schneidwerkzeuge und -parameter sollte auch das Werkzeugzustandsmanagement in die routinemäßige Produktionskontrolle integriert werden.
1. Aufzeichnungen über die Nutzung und den Austausch von Werkzeugen führen
Je nach Werkstoff und Bearbeitungsvorgang sind die Schnittkräfte bei verschiedenen Werkzeugen unterschiedlich. Es sollte nicht für jedes Werkzeug ein einheitliches Austauschintervall festgelegt werden.
Zu den Produktionsaufzeichnungen können das Werkzeugmodell, das Werkstückmaterial, die kumulierte Zerspanungszeit, die Anzahl der bearbeiteten Teile und der festgestellte Verschleißzustand gehören. Der Vergleich der Werkzeugleistung über verschiedene Produktionschargen hinweg hilft dabei, geeignete Prüf- und Austauschintervalle für einzelne Arbeitsschritte festzulegen.
2. Die Erststückprüfung verstärken
Bevor die Serienfertigung beginnt, sollte dem ersten bearbeiteten Teil besondere Aufmerksamkeit gewidmet werden.
Überprüfen Sie nicht nur die kritischen Maße und geometrischen Toleranzen, sondern auch die Oberfläche auf Kratzer, Grate und ungewöhnliche Bearbeitungsspuren. Außerdem sollten die Schneidkanten und die Spanabfuhrbedingungen bewertet werden.
Sollten bereits bei der Bearbeitung des ersten Werkstücks deutliche Ablagerungen am Werkzeug auftreten, sollte der Prozess angepasst werden, bevor die Serienfertigung beginnt. Dadurch wird verhindert, dass sich instabile Zerspanungsbedingungen über die gesamte Charge hinweg wiederholen.
3. Überwachung kritischer Bearbeitungsvorgänge
Bei tiefen Hohlräumen, dünnwandigen Bauteilen, komplexen Profilen und Teilen mit hohen Anforderungen an die Oberflächengüte können häufigere Prüfungen während des Fertigungsprozesses angebracht sein.
Zu den wichtigsten Prüfpunkten zählen Werkzeugablagerungen, Verstopfungen der Schneidnuten, ungewöhnliche Schnittgeräusche sowie Abweichungen bei kritischen Werkstückmaßen.
4. Nutzung der Prüfergebnisse zur Verbesserung des Bearbeitungsprozesses
Der Zustand des Werkzeugs und die Maßgenauigkeit hängen eng miteinander zusammen.
Wenn die Prüfergebnisse zeigen, dass die Maße allmählich vom Sollwert abweichen, sollten Werkzeugverschleiß, Aluminiumablagerungen und der Zustand der Maschine untersucht werden. Ein bloßer Wechsel der Werkzeugversätze ohne Ermittlung der zugrunde liegenden Ursache kann ein sich anbahnendes Prozessproblem verschleiern.
In der Serienfertigung trägt die Dokumentation kritischer Maße, des Werkzeugeinsatzes und von Bearbeitungsabweichungen dazu bei, gleichmäßigere Fertigungsbedingungen zu schaffen.
Fazit
Werkzeugverschmutzung bei der CNC-Bearbeitung von Aluminium mag auf den ersten Blick wie ein einfacher Fall von Aluminiumablagerungen an den Schneidkanten oder Nuten erscheinen. In der Praxis spiegelt sie jedoch ein Ungleichgewicht zwischen den Schnittbedingungen, dem Spanabtransport sowie der Kühlung und Schmierung wider.
Aufgrund der Plastizität und Duktilität von Aluminiumlegierungen neigen deren Späne stärker zu Verformung und Anhaftung. Gleichzeitig können stumpfe Schneidkanten, unzureichender Spiralraum, ungeeignete Schnittparameter sowie unzureichende Kühlung und Schmierung das Problem noch verschärfen.
Nach unserer Erfahrung in der CNC-Bearbeitung von Aluminium reicht es nicht aus, lediglich das Schneidwerkzeug auszutauschen oder einfach die Spindeldrehzahl zu erhöhen, um Ablagerungen zu beseitigen. Zunächst muss festgestellt werden, ob sich an den Schneidkanten Ablagerungen bilden oder ob sich Aluminium in den Spannuten und den Hohlräumen des Werkstücks ansammelt. Werkzeugauswahl, Schnittparameter und Bearbeitungsbahnen können dann entsprechend der tatsächlichen Ursache angepasst werden.
In der Serienfertigung hängt eine gleichbleibende Bearbeitungsqualität von einer effektiven Prozessplanung und einer kontinuierlichen Produktionsüberwachung ab. Die richtige Auswahl der Aluminiumwerkzeuge, aufeinander abgestimmte Schnittparameter, eine effiziente Kühlung und Spanabfuhr sowie stabile Maschinen- und Spannbedingungen tragen dazu bei, Oberflächenfehler, Maßabweichungen und unerwartete Stillstandszeiten zu reduzieren.
Bei Xtmade, wir sind spezialisiert auf Maßgefertigte CNC-Bearbeitung von Aluminium, unterstützt von einem Ingenieurteam mit mehr als 20 Jahren Branchenerfahrung. Für verschiedene Aluminiumlegierungen, Bauteilgeometrien und Präzisionsanforderungen werten wir vom Kunden bereitgestellte Zeichnungen, CAD-Dateien und technische Spezifikationen aus, um geeignete Bearbeitungsverfahren, Werkzeuge, Zerspanungsstrategien und Anforderungen an die Qualitätskontrolle zu ermitteln.
Von den ersten DFM-Prüfungen bis hin zur Fertigung und Maßprüfung liegt unser Fokus darauf, jeden Bearbeitungsschritt genau auf die Geometrie und die technischen Anforderungen des Bauteils abzustimmen, um während der gesamten Produktion Maßhaltigkeit und Oberflächenqualität zu gewährleisten.
Wenn Sie Aluminiumkomponenten haben, die CNC-bearbeitet werden müssen, senden Sie unserem Konstruktionsteam bitte Ihre Zeichnungen oder CAD-Dateien zu, damit wir die Materialauswahl, die Fertigungsverfahren und die Herstellbarkeit prüfen können.

