
Bearbeitungsverfahren für komplexe, hochpräzise, dünnwandige Bauteile aus Aluminiumlegierungen
Dünnwandige Bauteile aus Aluminiumlegierungen finden aufgrund ihres geringen Gewichts, ihres hohen Festigkeits-Gewichts-Verhältnisses und ihrer Korrosionsbeständigkeit breite Anwendung in der Luft- und Raumfahrt sowie im Hochtechnologiebereich. Ihre Leichtbaukonstruktionen tragen dazu bei, das Gesamtgewicht der Anlagen zu reduzieren und gleichzeitig die erforderliche mechanische Leistungsfähigkeit zu gewährleisten. Die Bearbeitung großer Bauteile mit komplexen Geometrien, dünnen Wänden und engen Maßtoleranzen stellt jedoch erhebliche fertigungstechnische Herausforderungen dar.
Im Gegensatz zu herkömmlichen Aluminiumkomponenten reagieren dünnwandige Teile besonders empfindlich auf Schnittkräfte, Spannkräfte und Veränderungen der inneren Eigenspannung. Der Abtrag großer Materialmengen bei der Grobbearbeitung kann das bestehende Spannungsgleichgewicht im Werkstück stören. Auch Spannkräfte können elastische Verformungen verursachen, die sich nach dem Lösen des Teils aus der Spannvorrichtung als Maßabweichungen oder Oberflächenverformungen bemerkbar machen können.
Aus diesem Grund erfordert die präzise Bearbeitung dünnwandiger Werkstücke mehr als nur die Verringerung der Schnitttiefe oder zusätzliche Schlichtdurchgänge. Die Werkstückvorbereitung, die Konstruktion der Spannvorrichtung, die Bearbeitungszugaben, die Wärmebehandlung und die nachgelagerten Bearbeitungsschritte müssen als Teil eines integrierten Prozesses geplant werden.
Dieser Artikel befasst sich mit einem Bearbeitungsfall, bei dem es um ein komplexes, hochpräzises, dünnwandiges Bauteil aus einer Aluminiumlegierung geht. Es wird untersucht, wie das stufenweise Fräsen, die Stabilisierungswärmebehandlung und das Drahterodieren aufeinander abgestimmt wurden, um Verformungen zu kontrollieren und die endgültige Bearbeitungsqualität zu verbessern.
1. Herausforderungen bei der Bearbeitung dünnwandiger Teile aus Aluminiumlegierungen
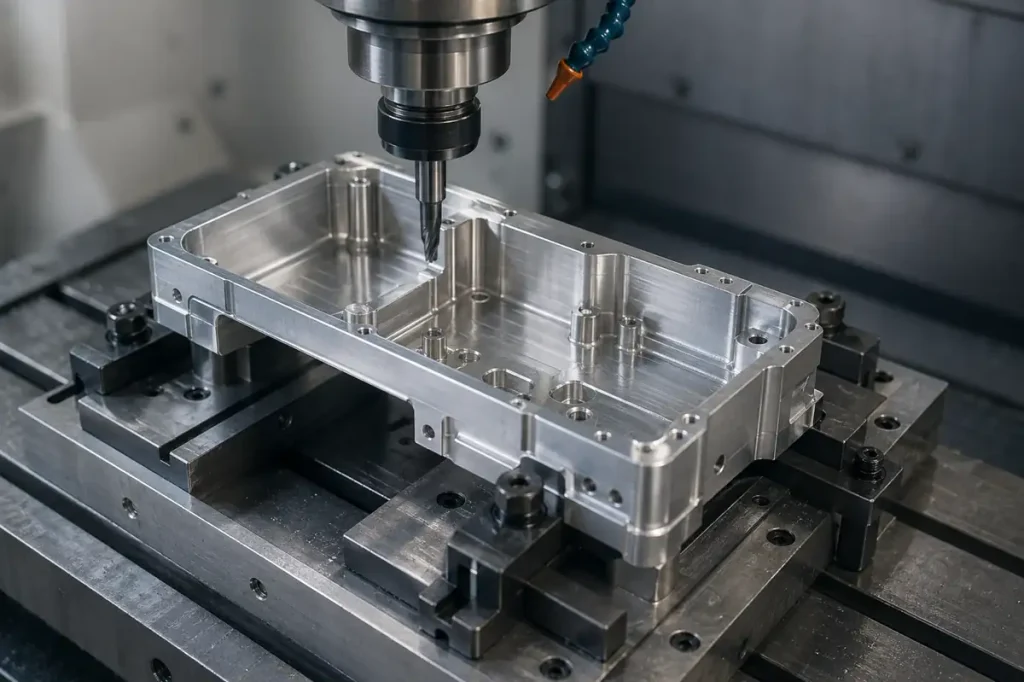
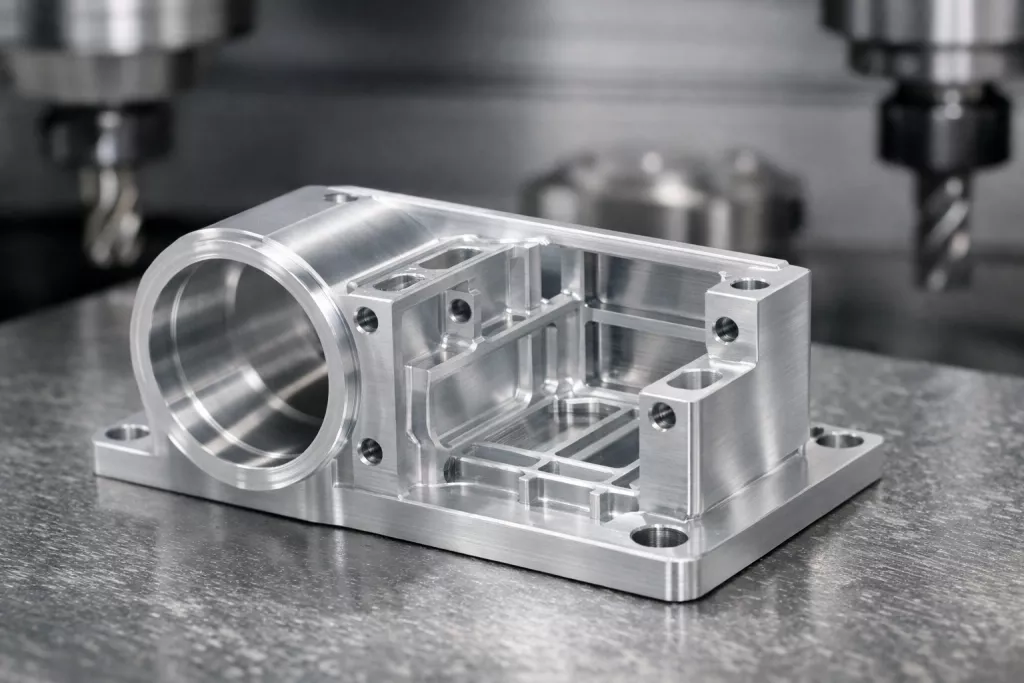
Das Bauteil wurde in diesem Fall aus der hochfesten Aluminiumlegierung 2D14 gefertigt. Es zeichnete sich durch relativ große Gesamtabmessungen, komplexe Innenhohlräume und Außenkonturen aus, wobei hohe Anforderungen an die Maßgenauigkeit und die geometrischen Toleranzen gestellt wurden. Die Bearbeitung umfasste vor allem Taschenfräsen und Konturfräsen.
Mehrere Faktoren machten den Herstellungsprozess zu einer besonderen Herausforderung.
Umverteilung von Restspannungen
In Werkstücken aus Aluminiumlegierungen können sich bei früheren Fertigungsprozessen wie Walzen, Schmieden und Wärmebehandlung Restspannungen aufbauen. Wenn bei der Grobbearbeitung erhebliche Materialmengen abgetragen werden, verändert sich das ursprüngliche Spannungsgleichgewicht. Die daraus resultierende Umverteilung kann zu Verbiegungen, Verdrehungen oder Maßabweichungen führen.
Diese Effekte treten bei großen Bauteilen mit relativ dünnen Wänden stärker zutage, bei denen bereits geringfügige Verformungen kritische Maße beeinflussen können.
Durch Klemmung verursachte Verformung
Dünnwandige Bauteile weisen eine begrenzte strukturelle Steifigkeit auf und erfordern häufig Spannvorrichtungen, modulare Halterungen oder maßgeschneiderte Werkzeuge, um eine sichere Positionierung zu gewährleisten. Ein zu hoher oder ungleichmäßiger Spanndruck kann das Werkstück während der Bearbeitung verformen.
Sobald die Spannvorrichtungen gelöst werden, kann das Werkstück teilweise seine ursprüngliche Form wieder annehmen. Diese Rückfederung kann dazu führen, dass die gemessenen Maße von den während der Bearbeitung ermittelten Maßen abweichen.
Geringere Steifigkeit beim Materialabtrag
Im Verlauf der Bearbeitung wird dem Werkstück nach und nach Material abgetragen, wodurch sich dessen Steifigkeit und Tragfähigkeit verändern. Schnittkräfte, Wärmeentwicklung und Schwingungen können die Stabilität dünnwandiger Bereiche beeinträchtigen.
Ein ungleichmäßiger Materialabtrag kann die Verformung weiter verstärken, insbesondere bei der Bearbeitung tiefer Hohlräume und schmaler Strukturwände.
Um diese Probleme zu lösen, konzentrierte sich die Bearbeitungsstrategie in diesem Fall auf die Werkstückkonstruktion und die Prozessabfolge, anstatt sich ausschließlich auf zusätzliche Endbearbeitungsschritte zu verlassen. In den Gesamtprozess wurden opferbare Spannverlängerungen, kontrollierte Bearbeitungszugaben und zwischengeschaltete Stabilisierungsmaßnahmen integriert.
2. Entwicklung des Bearbeitungsprozesses für komplexe dünnwandige Teile
Die Bearbeitungsabfolge wurde so konzipiert, dass ein Gleichgewicht zwischen Zerspanungseffizienz und Maßhaltigkeit hergestellt wurde. Anstatt das gesamte Bauteil in einem einzigen durchgehenden Fräsvorgang fertigzustellen, wurde der Prozess in die folgenden Schritte unterteilt: Grobbearbeitung, erste Stabilisierungsbehandlung, Halbfertigbearbeitung, zweite Stabilisierungsbehandlung, Endbearbeitung und Entnahme aus der Spannvorrichtung.
Ein wesentliches Merkmal dieses Ansatzes war die Verwendung von Einweg-Spannverlängerungen an beiden Enden des Rohmaterials.
2.1 Werkstückvorbereitung und Spannvorrichtung
Da das Bauteil nur über eine begrenzte Steifigkeit verfügte, hätte das direkte Einspannen seiner dünnwandigen Endabschnitte zu lokalen Druckbelastungen und Verformungen führen können.
Um dies zu vermeiden, wurde das Rohteil an beiden Enden mit zusätzlichen Spannverlängerungen von 30–50 mm versehen. Diese Verlängerungen boten spezielle Spannbereiche für die Bearbeitungsvorgänge.
Indem die Spannkräfte nicht direkt auf die fertige Bauteilgeometrie, sondern auf diese zusätzlichen Abschnitte ausgeübt wurden, konnte das Werkstück zuverlässiger fixiert und gleichzeitig das Risiko einer Verformung in den dünnwandigen Bereichen verringert werden.
Bei den Verlängerungen handelte es sich um vorübergehende Fertigungsmerkmale und nicht um Bestandteile des fertigen Bauteils. Sie blieben während des gesamten Fräsvorgangs an Ort und Stelle und wurden entfernt, nachdem die Haupthohlräume und Außenkonturen fertiggestellt waren.
Durch diesen Ansatz wurden die Anforderungen an die Werkstückspannung von denen an die endgültige Bauteilgeometrie getrennt, sodass die dünnwandige Struktur während der früheren Bearbeitungsschritte weiterhin abgestützt bleiben konnte.
2.2 Grobbearbeitung: Abtragen des Großteils des Materials
Im Rahmen der Grobbearbeitung lag der Schwerpunkt auf dem Abtragen des überschüssigen Materials und der Herstellung des grundlegenden Außenprofils sowie der inneren Hohlräume.
Es wurden zweischneidige Hartmetall-Schaftfräser mit Durchmessern von φ16–φ20 mm verwendet, wobei die Spindeldrehzahlen auf 6.000 bis 7.000 U/min eingestellt wurden. Das Werkstück wurde mithilfe der Spannverlängerungen fixiert, wobei pro Seite 3–5 mm Materialzugabe verbleibt.
In dieser Phase stand die Effizienz beim Materialabtrag im Vordergrund und nicht das Erreichen der Endmaße. Durch das Einhalten eines ausreichenden Bearbeitungsaufmaßes wurde Spielraum für nachträgliche Korrekturen nach der Spannungsarmglühung geschaffen.
Es wurden Fräser mit größerem Durchmesser und zwei Schneiden ausgewählt, um einen effizienten Materialabtrag beim Schruppen zu gewährleisten und so die Menge an Material zu reduzieren, die in den späteren Schlichtbearbeitungsschritten abgetragen werden müsste.
Nach der Grobbearbeitung wurde das Werkstück einer ersten Stabilisierungswärmebehandlung unterzogen.
2.3 Erste Stabilisierungswärmebehandlung
Das Abtragen einer beträchtlichen Materialmenge bei der Grobbearbeitung kann die Restspannungsverteilung innerhalb eines Werkstücks aus einer Aluminiumlegierung stören. Daher wurde vor der Halbfertigbearbeitung eine Stabilisierungsbehandlung eingeführt.
Das vorbearbeitete Bauteil wurde in einen Kunstalterungsofen gelegt, auf 250–290 °C erhitzt, 2–4 Stunden lang auf dieser Temperatur gehalten und anschließend an der Luft abkühlen gelassen.
Diese Behandlung sollte einen Teil der Restspannungen abbauen, die beim Materialabtrag entstanden oder umverteilt wurden, und so dazu beitragen, Maßänderungen bei nachfolgenden Bearbeitungsvorgängen zu verringern.
Durch die Einordnung des Bearbeitungsschritts zwischen der Grobbearbeitung und der Vorfertigbearbeitung konnte das Bauteil einer Spannungsentlastung unterzogen werden, bevor seine Geometrie näher an die Endmaße herangeführt wurde.
2.4 Vorendbearbeitung: Verfeinerung der Geometrie und des Bearbeitungsaufmaßes
Nach der ersten Stabilisierungsbehandlung wurde das Bauteil der Vorbearbeitung zugeführt.
Ziel war es, das Außenprofil und die inneren Hohlräume zu verfeinern und dabei ausreichend Material für die Endbearbeitung zu belassen. Im Vergleich zur Schruppbearbeitung erforderte diese Phase größere Sorgfalt hinsichtlich der Konturgenauigkeit, der Verteilung der Zerspanungszugabe und der auf dünnwandige Bereiche einwirkenden Kräfte.
Es wurden dreischneidige Hartmetall-Schaftfräser mit Durchmessern von φ10–φ16 mm bei Spindeldrehzahlen zwischen 2.000 und 2.500 U/min verwendet. Das Werkstück blieb an beiden Enden eingespannt, und pro Seite wurden 0,5–1 mm Aufmaß belassen.
Durch den Einsatz unterschiedlicher Fräser für die Schrupp- und Vorschlichtbearbeitung konnten in jeder Phase spezifische Fertigungsanforderungen erfüllt werden. Bei der Schruppbearbeitung stand der Materialabtrag im Vordergrund, während bei der Vorschlichtbearbeitung der Schwerpunkt auf der Korrektur der Geometrie und der Verbesserung der bearbeiteten Oberflächen lag.
Nach der Vorbearbeitung wurde das Werkstück einer zweiten Stabilisierungsbehandlung unterzogen, um seine Maßhaltigkeit vor der Endbearbeitung weiter zu verbessern.
2.5 Sekundäre Stabilisierungsbehandlung und Endbearbeitung
Die zweite Stabilisierungsbehandlung wurde bei 250–290 °C mit einer Haltezeit von 1–2 Stunden durchgeführt.
Zu diesem Zeitpunkt waren am Werkstück bereits erhebliche Materialabtragungen und geometrische Korrekturen vorgenommen worden. Die zusätzliche Behandlung diente dazu, das Material vor dem abschließenden Bearbeitungsschritt weiter zu stabilisieren.
Der Prozess umfasste zudem Temperaturwechselbehandlungen, um die Maßhaltigkeit zu verbessern. Das konkrete Verfahren wird im folgenden Abschnitt erläutert.
Nach der Stabilisierung ging das Bauteil in die Endbearbeitungsphase über. Dabei kamen dreischneidige Hartmetall-Schaftfräser mit Durchmessern von φ6–φ8 mm zum Einsatz, wobei die Spindeldrehzahlen auf 1.500–1.800 U/min geregelt wurden.
Das Werkstück wurde mit Spannklemmen fixiert, die an den beiden Opferverlängerungen angebracht wurden. Anschließend wurde das restliche Material abgetragen, um die endgültigen Außenkonturen und die Innengeometrie fertigzustellen.
Da das Bauteil bereits zwei Phasen der Materialabtragung und Stabilisierung durchlaufen hatte, konzentrierte sich der abschließende Arbeitsschritt darauf, die geforderten Abmessungen und die gewünschte Oberflächenqualität zu erreichen.
3. Temperaturwechselbeanspruchung zur Verbesserung der Maßhaltigkeit
Zusätzlich zu den beiden Stabilisierungsbehandlungen umfasste der Bearbeitungsprozess ein thermisches Zyklusverfahren bei niedriger Temperatur, um die Maßhaltigkeit des Bauteils aus Aluminiumlegierung weiter zu verbessern.
Nach der zweiten Stabilisierungsbehandlung wurde das Werkstück für 1–2 Stunden in eine Niedrigtemperaturkammer gebracht, in der eine Temperatur von -70 bis -50 °C aufrechterhalten wurde.
Nach der Niedrigtemperaturbehandlung wurde das Bauteil entnommen und so lange ruhen gelassen, bis es für die anschließende Erhitzungsphase bereit war. Sobald der Oberflächenfrost geschmolzen war, konnte es in die Heizvorrichtung überführt werden. Alternativ konnte es zunächst 1–2 Stunden lang bei etwa 50 °C getrocknet werden.
Das Bauteil wurde anschließend auf die vorgegebene Temperatur erhitzt, entsprechend lange auf dieser Temperatur gehalten und anschließend auf Raumtemperatur abkühlen gelassen. Je nach den Anforderungen an die Bearbeitung konnten die Niedrigtemperatur- und Erhitzungsphasen für die vorgegebene Anzahl von Zyklen wiederholt werden.
Zur Erzeugung der niedrigen Temperatur könnte auch flüssiger Stickstoff verwendet werden. Dem ursprünglichen Fall zufolge hatte die Abkühlgeschwindigkeit während dieser Behandlung keinen wesentlichen Einfluss auf die Ergebnisse der Temperaturwechselprüfung.
War nach der Niedertemperaturphase keine sofortige Erwärmung möglich, war unter den angegebenen Prozessbedingungen eine Unterbrechung von bis zu 20 Stunden zulässig.
Es ist wichtig zu beachten, dass Temperaturwechselprüfungen nicht für jedes Bauteil aus einer Aluminiumlegierung zwingend erforderlich sind. Die Eignung, der Temperaturbereich, die Haltezeit und die Anzahl der Zyklen sollten entsprechend der Legierungssorte, dem Ausgangszustand des Materials und den geltenden Wärmebehandlungsspezifikationen festgelegt werden.
4. Auswahl der Schneidwerkzeuge und Bearbeitungsparameter
Die Werkzeugauswahl und die Schnittparameter haben einen direkten Einfluss auf die Zerspanungsleistung, die Schnittkräfte und die endgültige Oberflächenqualität.
Anstatt während des gesamten Bearbeitungsvorgangs denselben Fräser zu verwenden, wurden in diesem Fall für jede Bearbeitungsstufe unterschiedliche Werkzeugdurchmesser, Schneidenkonfigurationen und Spindeldrehzahlen eingesetzt.
| Bearbeitungsstufe | Schneidwerkzeug | Spindeldrehzahl | Standardzugabe pro Seite |
| Grobbearbeitung | 2-schneidig, φ16–φ20 mm | 6.000–7.000 U/min | 3–5 mm |
| Halbfertigbearbeitung | 3-schneidig, φ10–φ16 mm | 2.000–2.500 U/min | 0,5–1 mm |
| Endbearbeitung | 3-schneidig, φ6–φ8 mm | 1.500–1.800 U/min | Endmaße |
Jede Werkzeugkonfiguration diente einem anderen Zweck.
Bei der Grobbearbeitung ermöglichten die größeren zweischneidigen Fräser den Abtrag großer Materialmengen. Die anschließend eingesetzten dreischneidigen Fräser dienten dazu, die Bauteilgeometrie zu verfeinern und die Endbearbeitung abzuschließen.
Durch die Aufteilung der Arbeit in einzelne Bearbeitungsschritte konnte verhindert werden, dass übermäßiger Materialabtrag und die abschließende Maßkontrolle innerhalb eines einzigen Arbeitsgangs zu konkurrierenden Anforderungen wurden. Außerdem bot dies die Möglichkeit, das Werkstück zwischen den wichtigsten Bearbeitungsschritten zu stabilisieren.
Die Spindeldrehzahl allein ist jedoch nicht ausschlaggebend für die Bearbeitungsleistung. Bei der Entwicklung einer praktischen Zerspanungsstrategie müssen auch Vorschubgeschwindigkeit, Schnitttiefe, Werkzeugüberhang, Fräsergeometrie und Maschinensteifigkeit berücksichtigt werden.
Die oben aufgeführten Parameter spiegeln die spezifischen Bedingungen dieses Bearbeitungsfalls wider und sollten nicht als allgemeingültige Einstellungen für alle dünnwandigen Bauteile aus Aluminiumlegierungen betrachtet werden.
5. EDM-Drahtschneiden zum Entfernen der Opfervorrichtung
Nachdem die inneren Hohlräume und die äußeren Konturen fertiggestellt waren, mussten noch die provisorischen Spannverlängerungen an beiden Enden entfernt werden.
Zu diesem Zeitpunkt hatte das Bauteil bereits seine dünnwandige Endgeometrie erreicht. Das Entfernen der Überstände mittels herkömmlicher Frästechnik könnte zusätzliche Schnittkräfte verursachen und möglicherweise die Maßhaltigkeit der fertigen Struktur beeinträchtigen.
Für den abschließenden Trennvorgang wurde daher das EDM-Drahtschneiden gewählt.
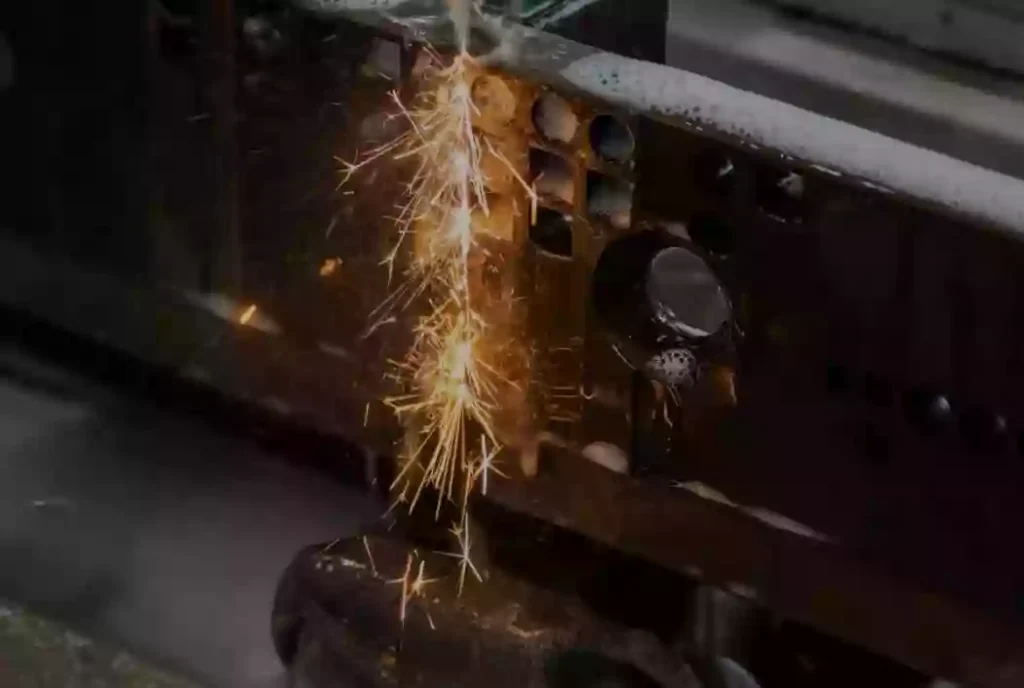
Beim Drahterodieren wird Material durch kontrollierte elektrische Entladungen zwischen einer Drahtelektrode und dem Werkstück abgetragen. Da dabei kein direkter mechanischer Schneidkontakt stattfindet, entfallen die beim herkömmlichen Fräsen auftretenden erheblichen Schnittkräfte.
Dadurch eignet es sich zum Entfernen von temporären Verbindungen aus dünnwandigen Konstruktionen, wenn die mechanische Belastung so gering wie möglich gehalten werden muss.
In diesem Fall wurden die folgenden Parameter für die elektrische Entladung verwendet:
- Polarität: Positive Polarität, wobei das Werkstück an den Pluspol und die Drahtelektrode an den Minuspol angeschlossen wird.
- Bearbeitungsstrom: 3–5 A.
- Impulsdauer: 30–50 μs.
- Einsatzquote: 1:7 zu 1:5.
Nach dem Drahtschneiden konnten an den Trennstellen zwischen dem Werkstück und den Opferverlängerungen sichtbare Entladungsspuren zurückbleiben. Diese Bereiche wurden mit feinem Schleifpapier poliert, um die Gleichmäßigkeit der fertigen Oberfläche zu verbessern.
Obwohl das Drahterodieren die mechanischen Schnittkräfte verringert, entsteht beim Entladungsprozess dennoch lokale Wärme, die die Oberflächenschicht beeinträchtigen kann. Schnittparameter, Werkstückauflage und die anschließende Oberflächenbearbeitung sind daher weiterhin wichtige Faktoren, die es zu berücksichtigen gilt.
6. Bearbeitungsergebnisse und Expertenmeinungen
Die wesentliche Verbesserung wurde in diesem Fall durch die Koordinierung der einzelnen Fertigungsschritte erzielt und nicht durch den Einsatz einer einzigen Bearbeitungstechnik.
Die Opferverlängerungen sorgten bei der Grobbearbeitung, der Vorfertigung und der Endbearbeitung für stabile Spannflächen. Nach einem erheblichen Materialabtrag wurden zwei Stabilisierungsmaßnahmen durchgeführt, um den Einfluss der Umverteilung von Restspannungen auf nachfolgende Arbeitsschritte zu verringern.
Für jede Bearbeitungsstufe wurden unterschiedliche Schneidwerkzeuge und Parameter ausgewählt, während die Draht-Elektroerosion zum Einsatz kam, um die überflüssigen Vorsprünge zu entfernen, nachdem die Hauptgeometrie fertiggestellt war.
Den gemeldeten Bearbeitungsergebnissen zufolge konnten durch dieses Verfahren Maßänderungen, die durch Bearbeitungsspannungen und die Spannvorrichtung verursacht wurden, wirksam kontrolliert werden, während gleichzeitig die Anzahl der Werkstücktransfers zwischen den einzelnen Arbeitsschritten reduziert und die Gesamtproduktionseffizienz verbessert wurde.
Einblicke von Experten
Der entscheidende Vorteil dieses Ansatzes liegt darin, dass die Bearbeitungsreihenfolge an die tatsächlichen strukturellen Eigenschaften des Bauteils angepasst wird, anstatt sich ausschließlich auf hochwertige Werkzeugmaschinen oder zusätzliche Endbearbeitungsdurchgänge zu verlassen.
Die Kombination aus opfernden Spannverlängerungen, stufenweiser Materialabtragung und zwischengeschalteten Stabilisierungsmaßnahmen trug dazu bei, Verformungen während des gesamten Fertigungsprozesses zu vermeiden. Das Draht-EDM bot einen weiteren Vorteil, da es die mechanische Belastung beim endgültigen Entfernen der provisorischen Spannvorrichtungsabschnitte auf ein Minimum reduzierte.
Bei komplexen, hochpräzisen dünnwandigen Bauteilen hängt die Bearbeitungsqualität nicht nur von der Leistungsfähigkeit einzelner Arbeitsschritte ab, sondern auch davon, wie der gesamte Fertigungsablauf organisiert ist. Die Konstruktion der Spannvorrichtung, das Management der Eigenspannungen, die Zerspanungsstrategie und die Methoden zur Endtrennung müssen aufeinander abgestimmt sein, um Maßhaltigkeit zu gewährleisten.
7. CNC-Bearbeitung von dünnwandigen Aluminiumteilen bei Xtmade
Die Fertigung komplexer, dünnwandiger Aluminiumkomponenten erfordert eine sorgfältige Bewertung des bestehenden Entwurfs des Kunden, insbesondere wenn die Teile komplizierte Hohlräume, dünne Strukturprofile und enge geometrische Toleranzen aufweisen.
Bei Xtmade bieten wir Maßgeschneiderte CNC-Bearbeitung von Aluminium auf der Grundlage von vom Kunden bereitgestellten Konstruktionszeichnungen, CAD-Dateien oder Mustern. Unser Konstruktionsteam prüft vor Produktionsbeginn im Rahmen von DFM-Analysen die Geometrie der Teile, die Bearbeitungszugaben, die Anforderungen an die Spannvorrichtungen sowie die Zugänglichkeit für die Werkzeuge.
Unsere 120.000 Quadratfuß große Produktionsstätte in Shenzhen ist mit 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitungszentren ausgestattet, um die Fertigung von Bauteilen mit komplexen Geometrien und hohen Präzisionsanforderungen zu ermöglichen.
Bei kundenspezifischen Aluminium-Bearbeitungsprojekten bieten wir Standardtoleranzen von ±0,01 mm und Präzisionsbearbeitungstoleranzen von ±0,005 mm an, vorbehaltlich der Teilegeometrie, der Materialbedingungen und der Fertigungsanforderungen. Zur Überprüfung kritischer Maße und geometrischer Merkmale kommen CMM-Prüfungen und andere geeignete Messverfahren zum Einsatz.
Vom Prototyp bis zur Serienfertigung arbeiten wir gemeinsam mit unseren Kunden daran, praxisorientierte Bearbeitungsverfahren zu entwickeln, die Maßgenauigkeit, strukturelle Stabilität und Fertigungseffizienz in Einklang bringen.
Möchten Sie ein komplexes, dünnwandiges Aluminiumteil fertigen lassen? Senden Sie Ihre Zeichnungen oder CAD-Dateien an Xtmade, um eine technische Prüfung und ein individuelles Angebot für die Bearbeitung zu erhalten.
Fazit
Die Bearbeitung komplexer, hochpräziser, dünnwandiger Bauteile aus Aluminiumlegierungen erfordert ein abgestimmtes Vorgehen hinsichtlich Materialabtrag, Spannungsmanagement und Werkstückauflage.
Dieses Beispiel veranschaulicht, wie sich Opferklemmverlängerungen, stufenweises Fräsen, stabilisierende Wärmebehandlungen, Temperaturwechselbehandlungen und Draht-EDM zu einem strukturierten Fertigungsprozess kombinieren lassen. Anstatt sich ausschließlich auf Bearbeitungsmaschinen oder wiederholte Endbearbeitungsvorgänge zu verlassen, werden bei diesem Verfahren Verformungsrisiken in verschiedenen Produktionsphasen berücksichtigt.
Die spezifischen Parameter und Bearbeitungsbedingungen müssen an die Werkstoffsorte, die Bauteilgeometrie, die Maßanforderungen und die verfügbaren Anlagen angepasst werden. Werden diese Faktoren gemeinsam berücksichtigt, kann eine gut geplante Bearbeitungsreihenfolge dazu beitragen, die Maßhaltigkeit, die Oberflächenqualität und die Produktionseffizienz zu verbessern.

