
Обработка твердых материалов на станках с ЧПУ: основные проблемы и решения
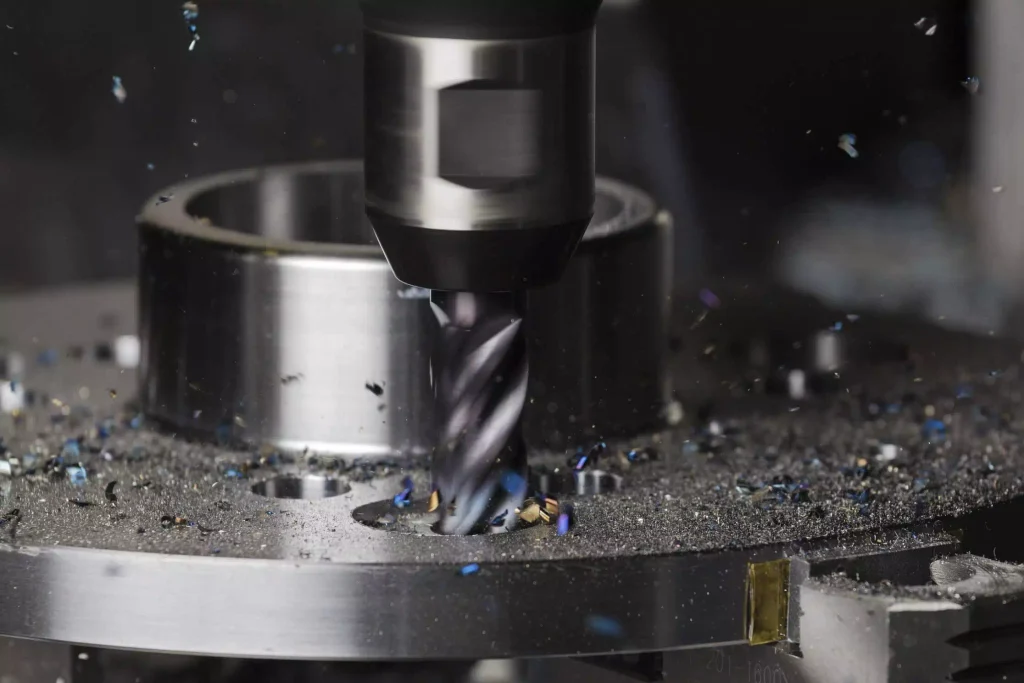
Для деталей, изготовленных на станках с ЧПУ, которые должны выдерживать износ, механические нагрузки, высокие температуры или суровые условия эксплуатации, обычно выбирают твердые материалы. Однако те же свойства, которые делают эти материалы пригодными для использования в сложных условиях, затрудняют их обработку. Высокие режущие усилия, быстрый износ инструмента, локальное нагревание и строгие требования к размерам — все это усложняет производственный процесс.
Сложность механической обработки определяется не только твердостью материала. Закаленная сталь, титановые сплавы и суперсплавы на основе никеля ведут себя по-разному при резании, что требует применения различных подходов к выбору инструмента, параметрам обработки и контролю технологического процесса. Стратегия обработки, которая оказывается эффективной для одного материала, может привести к чрезмерному износу инструмента или низкому качеству поверхности, если применить её к другому материалу.
Для инженеров и специалистов по закупкам, отвечающих за поиск поставщиков деталей, изготовленных на станках с ЧПУ по индивидуальным чертежам, главный вопрос заключается не просто в том, “поддается ли” материал механической обработке, а в том, можно ли стабильно обеспечивать требуемую геометрию, допуски и качество поверхности — и при этом избежать ненужных задержек в производстве или проблем с качеством.
Какие материалы считаются сложными для обработки на станках с ЧПУ?
При обработке с ЧПУ некоторые виды материалов создают особые сложности; причины этих сложностей варьируются в зависимости от конкретных механических и тепловых свойств каждого материала.
Закаленные стали
Закаленная сталь часто используется для изготовления деталей, к которым предъявляются требования по износостойкости, прочности и стабильности размеров. После термообработки эти материалы становятся значительно сложнее в обработке по сравнению с их более мягким, необработанным состоянием. Режущая кромка подвергается более высоким механическим нагрузкам, и износ инструмента становится критическим фактором, влияющим на точность размеров. Обработка закаленной стали требует тщательного подбора режущих инструментов, условий резания и последовательности операций. В зависимости от твердости и геометрии заготовки некоторые элементы могут подходить для традиционных методов обработки, в то время как для других лучше подойдут фрезерование по твердым материалам или шлифование. Конкретный подход зависит от требуемых допусков, качества поверхности и общих требований к производству.
Титановые сплавы
Титановые сплавы высоко ценятся за отличное соотношение прочности к весу и коррозионную стойкость; однако их обрабатываемость сопряжена с определенными сложностями. Их относительно низкая теплопроводность ограничивает скорость отвода тепла из зоны резания, что приводит к значительному накоплению тепла вблизи режущей кромки, а это, в свою очередь, ускоряет износ инструмента. Кроме того, при неблагоприятных условиях резания при обработке титановых сплавов могут возникать высокие режущие силы, а также наблюдается склонность к прилипанию (заклиниванию). Следовательно, при выборе геометрии инструмента, скорости резания, скорости подачи и схемы охлаждения необходимо тщательно учитывать конкретный тип сплава и геометрию заготовки.
Суперсплавы на основе никеля
Суперсплавы на основе никеля (в том числе серия «Инконель») сохраняют свою прочность даже при высоких температурах. Хотя это свойство делает их идеальными для использования в условиях высоких температур и значительных механических нагрузок, оно также затрудняет процесс механической обработки. Режущие инструменты должны не только выдерживать высокие температуры и огромные механические нагрузки, но и сохранять стабильность своих режущих кромок. Кроме того, некоторые никелевые сплавы демонстрируют выраженную склонность к упрочнению при деформации. Если режущий инструмент просто скользит по заготовке, не удаляя материал эффективно, поверхностный слой заготовки может значительно упрочниться, что затруднит последующие операции обработки. Следовательно, при обработке таких сплавов крайне важно обеспечить стабильные условия резания и тщательно спланировать последовательность операций обработки.
Основные проблемы при обработке твердых материалов на станках с ЧПУ
Закаленные стали, титановые сплавы и суперсплавы на основе никеля создают различные сложности при механической обработке в зависимости от своих механических и термических свойств. В процессе обработки с ЧПУ эти характеристики могут влиять на производительность режущего инструмента, отвод тепла, контроль размеров и качество поверхности готовой детали. Понимание того, как эти факторы влияют на процесс обработки, помогает производителям выбирать подходящие инструменты, оптимизировать параметры резания и поддерживать стабильное качество деталей.
1. Ускоренный износ инструмента и сокращение срока его службы
Износ инструмента — одна из наиболее актуальных проблем при обработке твердых материалов на станках с ЧПУ. На протяжении всего процесса обработки режущая кромка постоянно подвергается механическим нагрузкам, трению и нагреву. В зависимости от материала и условий резания этот износ может проявляться в виде износа боковых поверхностей, кратерного износа, сколов или других видов повреждений режущей кромки. По мере снижения рабочих характеристик инструмента ухудшается его способность равномерно удалять материал. По сравнению с новым инструментом изношенная режущая кромка может выделять больше тепла, увеличивать режущие усилия и ухудшать качество поверхности обрабатываемой детали. Даже при неизменной программе обработки постепенный износ инструмента может приводить к отклонениям в размерах, что все больше затрудняет соблюдение строгих допусков на протяжении всего производственного цикла.
Ситуация еще более усложняется, когда заготовка содержит несколько критически важных элементов. Если при обработке ряда отверстий, полостей или прецизионных поверхностей инструмент подвергается значительному износу, в ходе производственного процесса могут возникнуть отклонения в размерах. Выбор инструмента — это решение, зависящее от технологического процесса: оно не сводится к простому выбору самого твёрдого из доступных режущих материалов. Марки твердого сплава, покрытия, геометрия режущей кромки и жёсткость инструмента должны быть подобраны с учётом материала заготовки и предполагаемых условий резания. Покрытие, демонстрирующее исключительно высокую эффективность при обработке одного сплава, может не дать таких же результатов при обработке другого.
При настройке параметров резания также необходимо найти баланс между эффективностью производства и сроком службы инструмента. Чрезмерные скорости резания увеличивают тепловую нагрузку, а несоответствующие скорости подачи могут привести к трению, нестабильности или преждевременному износу режущей кромки. При обработке твердых материалов применение стабильной стратегии обработки зачастую более целесообразно, чем стремление к максимальной скорости съема материала на каждом этапе операции.
Мониторинг срока службы инструмента обеспечивает дополнительный уровень контроля. Отслеживая интенсивность использования инструмента и проверяя критические размеры с соответствующей периодичностью, производители могут заменять или настраивать инструменты до того, как износ начнет ухудшать качество продукции. Цель заключается не в том, чтобы полностью исключить износ инструмента — ведь он неизбежен, — а в том, чтобы удерживать его в предсказуемых пределах.
2. Тепловыделение и управление тепловым режимом
При обработке твердых материалов на станках с ЧПУ тепло является критически важным фактором, влияние которого значительно варьируется в зависимости от материала заготовки. В процессе резания энергия преобразуется в тепло через режущую кромку, границу раздела между инструментом и заготовкой, а также за счет пластической деформации и трения, возникающих в зоне контакта с стружкой. Когда тепло накапливается быстрее, чем успевает рассеиваться, это может негативно сказаться как на режущем инструменте, так и на заготовке.
Обработка титановых сплавов представляет особую сложность из-за их относительно низкой теплопроводности, что затрудняет отвод тепла из зоны резания. Суперсплавы на основе никеля создают иной набор проблем: они сохраняют высокую прочность даже при повышенных температурах, что увеличивает как тепловые, так и механические нагрузки на режущий инструмент. Эти различия показывают, что нельзя ожидать, что какая-либо одна стратегия охлаждения будет одинаково эффективна для всех твердых материалов.
Чрезмерно высокие температуры резания ускоряют износ инструмента и могут привести к изменению состояния поверхности заготовки. Нагрев также затрудняет контроль размеров — особенно если заготовка имеет тонкие стенки, элементы, расположенные на небольшом расстоянии друг от друга, или строгие геометрические допуски. Даже если деталь соответствует размерным требованиям сразу после обработки, разница в температуре между заготовкой и условиями проведения контроля может привести к искажению результатов измерений.
Эффективное управление тепловыделением начинается с выбора подходящих параметров резания. Скорость резания, скорость подачи, глубина резания и степень зацепления инструмента — все эти факторы влияют на выделение и распределение тепла. Цель заключается в поддержании стабильного процесса резания, а не просто в минимизации скорости резания. Слишком консервативные параметры могут на самом деле привести к увеличению трения или увеличению продолжительности цикла, не обязательно улучшая при этом результат обработки.
Выбор охлаждающей жидкости и способа её подачи также имеют решающее значение. В зависимости от материала, инструмента и конфигурации станка для удаления стружки и отвода тепла может использоваться как объёмное (заливное) охлаждение, так и направленное охлаждение под высоким давлением. Однако охлаждение под высоким давлением не всегда необходимо или целесообразно; его эффективность зависит от конкретных условий обработки.
Планирование траектории инструмента также может способствовать минимизации излишнего накопления тепла. Поддержание стабильного контакта инструмента с заготовкой, предотвращение длительного трения и обеспечение эффективного удаления стружки помогают стабилизировать процесс обработки. При изготовлении прецизионных деталей влияние тепловых факторов следует учитывать и на этапе окончательного контроля — особенно в тех случаях, когда измеренные значения приближаются к заданным пределам допуска.
3. Обеспечение точности размеров и строгих допусков
Достижение требуемых размеров становится крайне сложной задачей, когда одновременно изменяются несколько параметров обработки. Износ инструмента может привести к постепенному отклонению размеров обрабатываемой детали; режущие силы могут вызывать прогиб инструмента или заготовки; а колебания температуры могут как изменить конечную геометрию, так и повлиять на результаты последующих измерений.
Эти эффекты становятся ещё более заметными, если детали имеют тонкие стенки, глубокие полости, узкие прорези или длинные выступающие элементы. Например, тонкостенная деталь может прогибаться под действием режущих сил, но после снятия инструмента возвращается в исходное положение. В результате конечная геометрия может отличаться от размеров, рассчитанных на основе запрограммированной траектории инструмента.
Закрепление заготовки также может привести к появлению дополнительных отклонений. Чрезмерное усилие зажима может деформировать деталь, а недостаточная опора — вызвать вибрацию или смещение во время обработки. Задача состоит в том, чтобы закрепить заготовку достаточно прочно для обеспечения стабильного резания, избегая при этом любой деформации, которая могла бы повлиять на конечные размеры.
Тщательно спланированная последовательность обработки может помочь решить эти проблемы. Операции черновой обработки удаляют основную часть материала, а последующие операции чистовой обработки приводят критически важные элементы в соответствие с конечными размерами. Оставление надлежащего припуска на чистовую обработку — с учетом особенностей конкретной детали — позволяет лучше контролировать конечный результат обработки. Для деталей, подвергающихся термической обработке или требующих значительного снятия материала, может потребоваться проведение промежуточных проверок в ходе обработки с соответствующей корректировкой последовательности операций.
Компенсация инструмента и контроль в процессе производства помогают управлять отклонениями размеров на этапе изготовления. Вместо того чтобы ждать завершения всей партии, производители могут отслеживать критические параметры и своевременно вносить корректировки, как только данные измерений указывают на тенденцию к отклонению. Частота проверок должна определяться с учетом требований к допускам детали, свойств материала и объема производства.
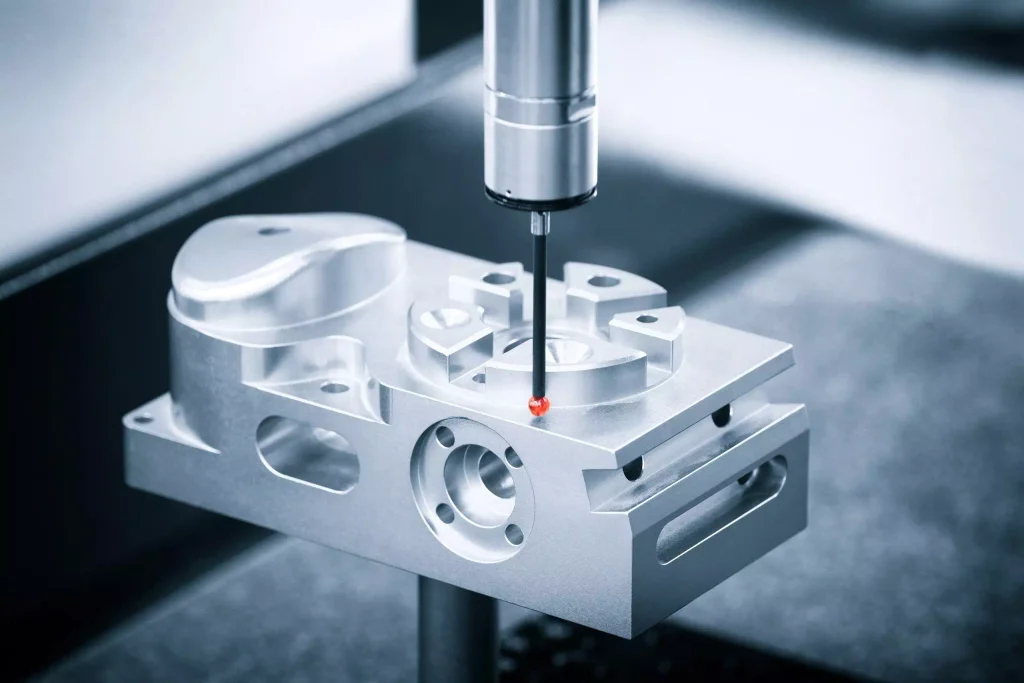
Точность размеров — это гораздо больше, чем просто отдельные измерения. Даже если диаметр каждого отверстия в детали соответствует заданному значению, деталь всё равно может не собраться должным образом, если положение отверстий, их перпендикулярность или концентричность выходят за пределы допустимого диапазона. Поэтому при разработке плана контроля крайне важно в полной мере учитывать геометрические взаимосвязи, от которых зависит, будет ли деталь функционировать надлежащим образом в окончательной сборке. В проектах по индивидуальной обработке на станках с ЧПУ в технических чертежах должны быть четко указаны критические размеры и геометрические допуски. Это позволяет сосредоточить производственный процесс и методы контроля на наиболее важных характеристиках, а не подходить к каждому размеру с одинаковой строгостью.
4. Обеспечение требуемой чистоты поверхности и целостности поверхности
При механической обработке твердых материалов качество поверхности является ещё одним аспектом, требующим строгого контроля. Различные материалы требуют различные виды методов отделки поверхностей. Качество обработанной поверхности зависит от целого ряда факторов, таких как геометрия инструмента, параметры резания, свойства материала, износ инструмента и стабильность системы обработки. Колебания любой из этих переменных могут привести к появлению на обработанной поверхности нежелательных следов, заусенцев, неровностей или других дефектов.
Шероховатость поверхности обычно количественно оценивается с помощью таких параметров, как Ra; однако одни только значения шероховатости не дают полной оценки качества поверхности. Заготовка может соответствовать заданным требованиям по Ra, но при этом иметь другие дефекты поверхности, которые могут ухудшить её эксплуатационные характеристики. В зависимости от материала и предполагаемого применения к таким дефектам могут относиться микротрещины, локальные термические повреждения, остаточные напряжения или другие дефекты, негативно влияющие на усталостную прочность и износостойкость.
В случае деталей из закаленной стали особое внимание следует уделять целостности поверхности после твердого точения или шлифования. Титановые сплавы и суперсплавы на основе никеля сопряжены со своими специфическими рисками, которые зависят от условий резания и предполагаемых условий эксплуатации. Для деталей, подвергающихся циклическим нагрузкам, воздействию высоких температур или повторяющемуся контакту, состояние обработанной поверхности имеет такое же решающее значение, как и измеренное значение шероховатости.
Состояние инструмента имеет решающее значение для обеспечения качества поверхности. Износ или сколы режущей кромки могут оставлять видимые следы на заготовке или приводить к неравномерной текстуре поверхности. Обеспечение стабильного контакта инструмента с заготовкой и использование подходящих параметров чистовой обработки помогают снизить эти риски. Кроме того, эффективное планирование траектории инструмента предотвращает резкие изменения направления резания или состояния контакта, тем самым защищая обрабатываемую поверхность.
В некоторых случаях требуются последующие этапы обработки. В зависимости от технических условий чертежа и требований к применению для достижения желаемого состояния поверхности могут применяться такие операции, как удаление заусенцев, шлифование или другие специализированные процессы финишной обработки. Эти этапы следует включать в общий план производства, а не рассматривать как “универсальное решение” для всех типов дефектов поверхности.
Методы контроля должны соответствовать конкретным требованиям. Хотя измерение шероховатости поверхности позволяет проверить соответствие значениям Ra, в более сложных случаях может потребоваться проведение дополнительных испытаний или валидация технологического процесса. Выбор конкретного метода контроля зависит от требований, указанных в чертежах, свойств материалов и назначения деталей.
5. Оптимизация соотношения между эффективностью обработки, затратами и стабильностью процесса
При обработке твердых материалов существует практический компромисс между эффективностью производства и надежностью технологического процесса. Увеличение скорости резания или скорости съема материала может сократить время цикла, но при этом ускоряет износ инструмента и затрудняет контроль над условиями обработки. И наоборот, использование чрезмерно консервативных параметров обработки удлиняет время цикла и повышает производственные затраты, не всегда приводя к значительному улучшению качества.
Замена инструмента является ключевым фактором в поддержании этого баланса. Частая замена инструмента увеличивает время простоя и может потребовать дополнительной настройки, регулировки или проверки размеров. С другой стороны, чрезмерное использование инструмента может привести к нестабильности размеров, дефектам поверхности или даже к браку деталей. Разработка эффективной стратегии замены инструмента помогает свести к минимуму ненужные простои и одновременно снизить риски, связанные с износом режущей кромки.
Масштаб производства также влияет на то, как оценивается эффективность механической обработки. При изготовлении единичных прототипов основная цель, как правило, заключается в том, чтобы обеспечить соответствие детали заданной геометрии и подтвердить осуществимость выбранного процесса. Напротив, при серийном производстве гораздо большее значение приобретают такие факторы, как стабильность времени цикла, износ инструмента, частота контроля и вариативность между отдельными деталями.
Этот принцип также применим к контролю качества. Проверка каждого элемента после каждой операции не всегда является наиболее эффективным подходом; однако опора исключительно на итоговый контроль может привести к тому, что проблемы в процессе останутся незамеченными до тех пор, пока они не затронут всю партию продукции. Поэтому крайне важно разработать четко структурированный план контроля, в котором будут определены критические параметры и предусмотрены соответствующие контрольные точки на соответствующих этапах производства.
В конечном счете стабильность процесса гораздо ценнее, чем метод обработки, который, возможно, сокращает время цикла, но приводит к нестабильным результатам. Перед переходом к серийному производству необходимо провести всестороннюю оценку производственного процесса с учётом конкретного материала, геометрии детали, требований к допускам и прогнозируемого объёма производства. Это гарантирует, что выбранные инструменты и стратегии обработки будут стабильно соответствовать стандартам качества без необходимости частых настроек или доработки.
Как выбрать правильную стратегию обработки на станках с ЧПУ для твердых материалов
Выбор стратегии обработки начинается с понимания фактического состояния материала. Ориентация исключительно на марку сплава зачастую недостаточна для оценки сложности его обработки; такие факторы, как твердость материала, состояние термообработки, характеристики деформационного упрочнения и тепловые свойства, влияют на выбор режущих инструментов и настройку параметров обработки.
В случае закаленной стали в технологическом плане необходимо учесть, должны ли основные операции по удалению материала выполняться до или после термообработки. Механическая обработка перед термообработкой облегчает удаление больших объемов материала; однако последующая термообработка может привести к деформации заготовки, что потенциально может ухудшить конечную точность размеров. В таких случаях для достижения необходимых размеров критически важных элементов может потребоваться обработка твёрдых участков или шлифование. Оптимальная последовательность обработки зависит от геометрии детали, требований к твёрдости и конечных допусков.
Титановые сплавы и суперсплавы на основе никеля требуют отдельной оценки. Их уникальные тепловые и механические свойства предъявляют более высокие требования к режущим инструментам, в связи с чем выбор инструмента, методы охлаждения, удаление стружки и стабильность обработки приобретают особое значение. Стратегии обработки должны подбираться с учётом конкретного сплава, а не основываться на универсальном подходе, применимом ко всем труднообрабатываемым металлам.
Помимо оценки свойств материала, необходимо также учитывать геометрию детали. Глубокие полости могут ограничивать доступ инструмента и затруднять отвод стружки; тонкостенные конструкции подвержены деформации под действием режущих сил; а удлиненные элементы подвержены вибрации. В случае сложных криволинейных поверхностей может потребоваться многоосевая обработка или тщательно спланированные траектории движения инструмента, чтобы обеспечить постоянный и эффективный контакт с обрабатываемым материалом и, таким образом, получить заданную геометрию.
Планы контроля должны быть разработаны до начала производства. На основании технических чертежей необходимо определить ключевые размеры, геометрические допуски, требования к качеству поверхности, а также любые специфические характеристики материала или последующей обработки. Это помогает определить, какие операции требуют тщательного контроля, и устанавливает порядок проверки конечного продукта. Согласовывая процесс механической обработки с конкретными требованиями к детали — а не полагаясь исключительно на обозначение материала — производители могут сократить количество ненужных проб и ошибок, одновременно создав более чёткую основу для оценки как технологичности, так и стабильности производства.
На что следует обратить внимание при выборе поставщика услуг ЧПУ-обработки твердых материалов
При выборе поставщика услуг ЧПУ-обработки твердых материалов недостаточно просто убедиться в наличии у него соответствующих станков. Компетентный поставщик должен понимать сложную взаимосвязь между свойствами материала, геометрией детали, требованиями к допускам и объемом производства — и уметь на этой основе определять оптимальный технологический процесс.
Особенно важным является опыт работы с конкретными материалами. Например, поставщик, обладающий высокой квалификацией в области механической обработки закаленной стали, не обязательно будет иметь такой же уровень экспертизы при работе с титановыми сплавами или суперсплавами на основе никеля. Инженеры должны уметь четко сформулировать свою стратегию механической обработки для конкретного материала, определить ключевые переменные процесса, требующие пристального внимания, и объяснить, как они будут проверять критические размеры и соблюдение требований к качеству поверхности.
Не менее важное значение имеет контроль технологического процесса. Правильный выбор режущих инструментов, методов закрепления заготовок, последовательности обработки, управления сроком службы инструмента и протоколов контроля имеет решающее значение для обеспечения стабильных и надежных результатов. При серийном производстве поставщик также должен иметь надежные процедуры для мониторинга отклонений размеров и принятия проактивных и своевременных корректирующих мер, если процесс начинает выходить за пределы установленных допусков.
Тщательное обсуждение на этапе рассмотрения чертежей помогает заранее предотвратить возможные проблемы до начала обработки. Такие особенности, как глубокие полости, тонкие стенки, узкие допуски на положение или строгие требования к качеству поверхности, могут существенно повлиять на продолжительность цикла обработки, потребности в инструменте и планирование контроля качества. Анализ этих деталей до составления коммерческого предложения помогает уточнить подход к производству и гарантирует, что все требования, нуждающиеся в дополнительной проверке, будут выявлены и учтены.
Индивидуальная обработка твердых материалов на станках с ЧПУ в компании Xtmade
Компания Xtmade предоставляет услуги по изготовлению деталей на заказ с использованием ЧПУ на основе чертежей, CAD-файлов, образцов и технических спецификаций, предоставляемых нашими клиентами. Наша компания расположена в Шэньчжэне (Китай) и располагает производственным комплексом площадью 120 000 квадратных футов, оснащенным всем необходимым для изготовления широкого спектра деталей на заказ с применением различных технологий обработки с ЧПУ. В случае проектов, связанных с обработкой твердых материалов или требующих высокой точности размеров, наш производственный процесс начинается с тщательной оценки проекта заказчика — анализа материалов, геометрических конструкций, допусков и требований к контролю качества. Эта оценка помогает нам определить оптимальную стратегию обработки и уточнить ключевые производственные параметры до начала производства. Наши инженерные и производственные команды тесно сотрудничают с клиентами для оценки технологичности, планирования последовательности обработки и проведения контроля размеров в соответствии с согласованными техническими спецификациями. Будь то разработка прототипа или серийное производство, наша цель всегда заключается в изготовлении деталей, строго соответствующих существующим чертежам и техническим требованиям клиента.
Если вам требуются изготовленные на заказ детали, обработанные на станках с ЧПУ из закаленной стали, титановых сплавов, суперсплавов на основе никеля или других сложных в обработке материалов, отправьте свой чертеж или файл CAD в компанию Xtmade для оценки технологической осуществимости и получения коммерческого предложения.

