
Распространенные проблемы и их решения при изготовлении деталей на заказ с использованием ЧПУ
Обработка на станках с ЧПУ по индивидуальному заказу Можно изготавливать сложные детали с точными размерами, но для получения качественной детали недостаточно просто запустить программу обработки. Проблемы могут возникать, когда конструкция сложна в изготовлении, материал ведет себя иначе, чем ожидалось, или готовая деталь не соответствует требованиям к размерам или качеству поверхности.
Некоторые проблемы заметны сразу, например, шероховатые поверхности и заусенцы. Другие обнаружить сложнее. Деталь может выглядеть в порядке, но не подойти при сборке, или прототип может пройти проверку, а в последующих серийных партиях будут обнаружены несоответствия в размерах.
Понимание причин возникновения этих проблем — первый шаг к их предотвращению. Во многих случаях решение проблемы начинается ещё до начала обработки — с тщательного анализа конструкции, материала, допусков и технических требований.
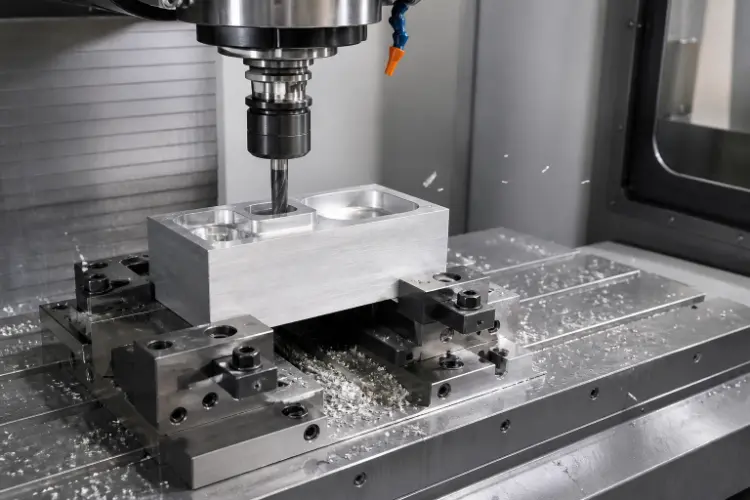
1. Ошибки в размерах: почему деталь не подходит
Точность размеров — это один из первых факторов, на которые следует обратить внимание, если деталь, обработанная на станке с ЧПУ, не подходит к сопрягаемым деталям. Отверстие может оказаться немного меньше по размеру, монтажная поверхность — смещена, а вал может не входить в предусмотренное отверстие.
Эти проблемы не всегда означают, что станок не способен обеспечить требуемую точность. Износ инструмента, режущие усилия, перепады температуры, закрепление заготовки и деформация материала — все эти факторы могут влиять на конечные размеры. Даже небольшое отклонение может иметь значение, когда два деталя должны соединяться с ограниченным зазором.
Первым делом необходимо определить, какой именно параметр является причиной проблемы. Монтажное отверстие, от которого зависит выравнивание, может требовать более строгого контроля, чем внешний край, не влияющий на сборку. Применение неоправданно узких допусков ко всем элементам может привести к увеличению затрат на механическую обработку и контроль качества без улучшения эксплуатационных характеристик.
Не менее важны и четкие технические чертежи. Критические размеры, базовые точки и геометрические допуски должны давать представление о том, как должен функционировать деталь. Если чертеж оставляет место для интерпретации, производитель может изготовить деталь, которая соответствует указанным размерам, но при этом не будет отвечать замыслу конструктора.
В случае критически важных элементов контроля размеров в процессе обработки помогают выявить отклонения до завершения обработки всей партии. Шлицевые штангенциркули и микрометры пригодны для многих рутинных измерений, тогда как координатно-измерительная машина (КИМ) может оказаться подходящим инструментом для сложных геометрических форм или взаимосвязей между несколькими элементами.
2. Некачественная обработка поверхности: когда обработанная поверхность недостаточно гладкая
Поверхность, обработанная на станке с ЧПУ, не всегда имеет ту же отделку, что и полированная или покрытая поверхность. При фрезеровании и токарной обработке остаются следы от инструмента, и их вид зависит от материала, режущего инструмента, параметров обработки и траектории движения инструмента.
Если поверхность получается более шероховатой, чем ожидалось, причиной этого может быть изношенная режущая кромка, чрезмерная вибрация, неподходящие условия резания или стружка, мешающая процессу резания. Иногда эти проблемы можно устранить путем корректировки стратегии обработки, а не за счёт добавления ещё одной операции чистовой обработки.
Решение должно определяться назначением поверхности. Для нефункциональной внешней поверхности может потребоваться лишь однородный вид, полученный в результате механической обработки. Для уплотнительной поверхности, поверхности скольжения или прецизионной сопрягаемой поверхности может потребоваться гораздо более тщательный контроль за текстурой поверхности.
Это различие имеет значение, поскольку дополнительная отделка не всегда является оптимальным решением. Полировка может привести к удалению материала и изменению размеров, а анодирование или гальваническое покрытие — к изменению внешнего вида поверхности и, в некоторых случаях, к нарушению размерной точности. Если деталь имеет отверстия или сопрягаемые элементы с жесткими допусками, эти требования необходимо учитывать перед выбором метода отделки.
Целесообразно указывать требования к шероховатости поверхности только в тех случаях, когда она влияет на функциональность, а требования к внешнему виду описывать отдельно. Это позволяет производителю четче понимать, какого результата следует добиться, не налагая при этом ненужных требований к отделке каждой поверхности.
3. Деформация материала: почему деталь меняет форму после механической обработки
Тонкие стенки, большие плоские поверхности, глубокие углубления и длинные тонкие элементы могут быть сложны в обработке, поскольку они могут терять устойчивость под действием режущих сил. Кроме того, деталь может изменить форму после извлечения из зажимного приспособления, даже если во время обработки она казалась правильной по размерам.
Одной из причин являются внутренние напряжения в материале. По мере удаления материала в процессе обработки распределение напряжений изменяется. В результате оставшаяся структура может подвергнуться изгибу или скручиванию. Зажим может создать ещё одну проблему: если тонкая деталь зажата слишком сильно, она может деформироваться во время обработки и вернуться в исходное положение при освобождении.
Именно поэтому простое повышение точности обработки не всегда позволяет устранить деформацию. Проблема может заключаться в жесткости детали, объеме удаляемого материала или способе закрепления заготовки.
Производитель может решить эту проблему, изменив последовательность обработки, сбалансировав объем съема материала, отрегулировав зажимное приспособление или, при необходимости, выполнив промежуточную операцию снятия напряжений. В некоторых конструкциях может потребоваться увеличение толщины стенок или изменение неподдерживаемых элементов, при условии, что эти изменения не ухудшат функциональность детали.
Важны также условия проведения проверки. В случае деталей, чувствительных к деформации, проверка размеров после снятия зажима и доведения детали до стабильной температуры может дать более достоверный результат, чем измерение, проводимое, пока деталь все еще закреплена в зажимном приспособлении.
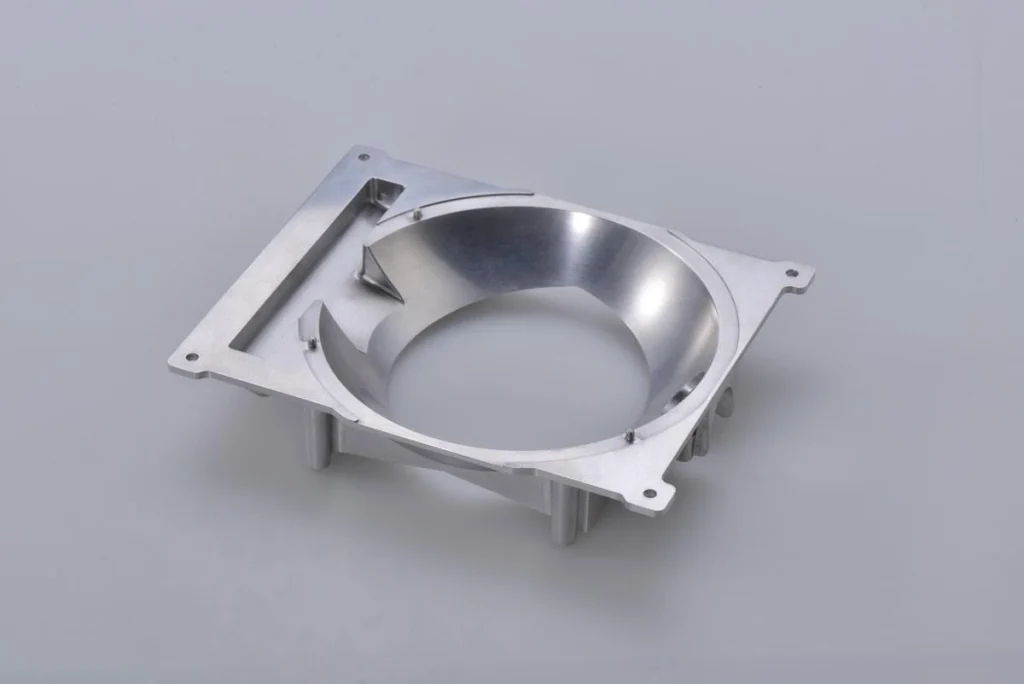
4. Заусенцы и острые кромки: мелкие дефекты, вызывающие проблемы при сборке
Заусенцы — это нежелательные выступы материала, остающиеся вокруг отверстий, пазов и кромок после механической обработки. Они могут казаться незначительными, но могут затруднять сборку, царапать соприкасающиеся поверхности, повреждать уплотнения или образовывать острые кромки, которые представляют опасность при обращении.
Образование заусенцев частично зависит от материала. Пластичные металлы могут изгибаться или размазываться при выходе режущего инструмента из заготовки, вместо того чтобы отрываться ровно. При сверлении сквозь поверхность также может оставаться заусенец в месте прохождения, где материал больше не удерживается полностью.
Обычно эту проблему решают путем улучшения условий резания и удаления оставшихся заусенцев с помощью соответствующего процесса удаления заусенцев. В зависимости от детали это может включать ручное удаление заусенцев, чистку щеткой, барабанную обработку или другой метод финишной обработки.
Однако удаление заусенцев требует осторожности. Удаление излишнего количества материала может привести к увеличению диаметра отверстия, изменению радиуса кромки или повреждению элемента, размеры которого должны оставаться под контролем. Для простого кронштейна может быть достаточно общих инструкций по удалению заусенцев, однако для детали с уплотняющими кромками или прецизионными сопрягаемыми элементами могут потребоваться более конкретные требования.
Если на определённых гранях должны быть фаски или радиусы, лучше указать эти требования на чертеже, чем оставлять интерпретацию результата полностью на усмотрение исполнителя.
5. Износ и поломка инструмента: когда качество обработки меняется со временем
Режущие инструменты постепенно изнашиваются в процессе снятия материала. Это нормальное явление при обработке на станках с ЧПУ, однако последствия такого износа становятся проблемой, если его не обнаружить на достаточно ранней стадии.
Изношенный инструмент может приводить к ухудшению качества поверхности, увеличению режущих усилий или отклонениям в размерах. В более сложных условиях режущая кромка может сколоться или сломаться, что может привести к повреждению заготовки или остановке производства.
Скорость износа зависит от материала, геометрии инструмента, параметров резания, условий охлаждения и стратегии обработки. Например, алюминий, нержавеющая сталь и титан ведут себя при резании по-разному, поэтому настройка инструмента, которая хорошо подходит для одного материала, может оказаться неподходящей для другого.
Решение заключается не просто в том, чтобы как можно чаще заменять инструменты. Выбор инструмента, правильные условия резания, удаление стружки, а также разумный график замены или проверки — все это способствует получению стабильных результатов. При обработке глубоких отверстий и карманов особенно важно обеспечить эффективный отвод стружки, поскольку застрявшая стружка может мешать резанию и повреждать поверхность.
Это приобретает особую актуальность при переходе от изготовления прототипа к серийному производству. Прототип может быть изготовлен до того, как износ инструмента станет значительным, тогда как при производстве более крупной партии производителю необходимо обеспечивать стабильные результаты на протяжении более длительного цикла обработки.
6. Выбор материала: когда выбранный материал порождает новые проблемы
Материал может соответствовать требованиям к прочности на бумаге, но при этом оставаться неудачным выбором для конкретной детали. Он может быть сложен в обработке, подвержен деформации, дорог в закупке или неподходящим для условий эксплуатации.
Рассмотрим вариант облегчённого корпуса. Алюминий может стать разумным выбором, поскольку сочетает в себе относительно небольшой вес и хорошую обрабатываемость. Однако тонкостенный алюминиевый корпус всё равно может деформироваться, если не будут должным образом учтены его геометрия и последовательность обработки. Сам по себе материал не гарантирует успешного результата.
Нержавеющая сталь может быть подходящим материалом в тех случаях, когда важна коррозионная стойкость, однако её обрабатываемость зависит от марки и состояния. Титан обладает высоким соотношением прочности к весу, хотя его обработка может быть более сложной. При использовании пластиков возникают другие проблемы, в том числе термочувствительность, тепловое расширение и деформация при зажиме.
Поэтому выбор материала следует начинать с учета фактических требований, предъявляемых к детали: эксплуатационных нагрузок, температуры, воздействия химических веществ, веса, износа и предполагаемого срока службы. Наряду с этими функциональными требованиями необходимо учитывать обрабатываемость, доступность материала и совместимость с методами финишной обработки.
Кроме того, важно указывать конкретную марку материала, а не просто называть общую категорию. Если в чертеже указан конкретный сплав или состояние материала, замена на другую марку без соответствующего согласования может повлиять как на эксплуатационные характеристики, так и на стабильность размеров.
7. Неполные чертежи: проблемы, которые возникают ещё до начала производства
Не все проблемы, возникающие при механической обработке, связаны непосредственно со станком. Некоторые из них возникают уже на этапе получения поставщиком чертежа, в котором не дано полного описания готовой детали.
3D-модель может отображать геометрию, но не содержать данных о допусках, обработке поверхности или характеристиках материала. 2D-чертеж может определять размеры, но противоречить CAD-модели. В любой из этих ситуаций производителю приходится решать, как интерпретировать информацию, либо приостановить работу и запросить разъяснения.
Эти решения могут повлиять как на коммерческое предложение, так и на готовую деталь. Если поставщик исходит из того, что поверхность требует лишь стандартной механической обработки, а заказчик ожидает, что поверхность будет отполирована или покрыта специальным слоем, то в первоначальном коммерческом предложении могут не быть учтены необходимые дополнительные работы.
Такая же проблема возникает и при контроле качества. На чертеже может быть указан критический размер без пояснения соответствующей базы отсчета или геометрических отношений. В результате при использовании различных методов измерения могут возникнуть разногласия относительно приемлемости детали.
Прежде чем запрашивать коммерческое предложение, предоставьте последнюю версию технического чертежа и соответствующую CAD-модель, если таковая имеется. Уточните материал, критические допуски, требования к поверхности, количество и номер версии чертежа. Если какой-либо конкретный элемент определяет посадку или эксплуатационные характеристики, четко сформулируйте это требование, а не рассчитывайте, что поставщик сам его выведет из геометрии.
Краткое техническое уточнение перед началом производства, как правило, легче урегулировать, чем разногласия, возникающие после изготовления деталей.
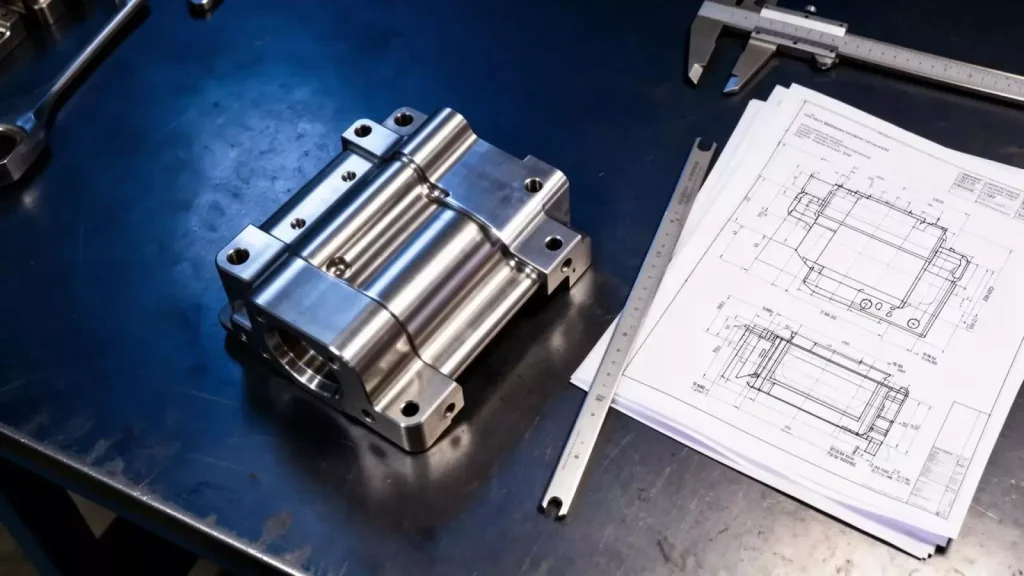
8. Высокая стоимость обработки: почему на первый взгляд простая деталь может стоить дорого
Стоимость индивидуальной обработки на станках с ЧПУ зависит от того, каким образом необходимо изготовить деталь, а не только от её размеров или веса.
Деталь с глубокими углублениями, узкими пазами, малыми внутренними радиусами или затрудненным доступом для инструмента может потребовать использования специальных инструментов и более длительных циклов обработки. Жесткие допуски могут повлечь за собой дополнительные настройки оборудования и контрольные работы. Если деталь необходимо перемещать несколько раз, каждая перенастройка увеличивает время обработки и создает дополнительную возможность возникновения ошибок центрирования.
Важен также выбор материала. Сложные в обработке сплавы могут привести к увеличению расхода инструмента и времени обработки, а труднодоступные материалы — к задержкам в поставках и дополнительным затратам.
Один из наиболее эффективных способов сократить ненужные расходы — это пересмотреть конструкцию до начала производства. Например, внутренний угол, размер которого слишком мал для стандартного режущего инструмента, может потребовать использования инструмента меньшего размера и дополнительного времени на обработку. Если функциональные требования детали допускают использование большего радиуса, такая небольшая корректировка конструкции может упростить производство.
Требования к допускам заслуживают не меньшего внимания. Крепежный элемент, обеспечивающий выравнивание, действительно может требовать жесткого допуска, в то время как для наружной поверхности это может и не быть необходимо. Смягчение некритичного допуска может снизить сложность изготовления, не повлияв при этом на рабочие характеристики детали.
Небольшие объемы заказов вызывают еще один вопрос. Программирование, настройка оборудования и подготовка приспособлений по-прежнему требуют затрат труда, даже если требуется всего несколько компонентов. По этой причине самая низкая цена за единицу не всегда является наиболее значимым критерием сравнения, если поставщики не указывают в своих предложениях одинаковые объемы и технические требования.
9. Задержки в производстве: почему доставка занимает больше времени, чем ожидалось
Время обработки — это лишь одна из составляющих производственного графика. На сроки поставки могут повлиять такие факторы, как закупка материалов, уточнение технических деталей, подготовка приспособлений, обработка поверхности и окончательный контроль качества.
Задержка может возникнуть из-за отсутствия необходимого материала, но также и из-за нерешенного вопроса, связанного с чертежом. Если механическая обработка начнется до подтверждения важной технической характеристики, производство, возможно, придется приостановить на время, пока заказчик и поставщик не согласуют правильное толкование.
Еще одной распространенной причиной сбоев в производстве являются поздние изменения в конструкции. Изменение положения отверстия или технических характеристик материала после начала механической обработки может потребовать переработки программы, замены заготовки или дополнительной обработки деталей, уже находящихся в производстве.
Лучший способ снизить эти риски — заблаговременно решить важные технические вопросы и определить, какая версия чертежа была утверждена для производства. При согласовании графика также следует учитывать наличие материалов и вторичные операции.
В случае новой конструкции прототип может помочь выявить проблемы, связанные с производством и сборкой, до того, как будет запущен крупный заказ. Однако утверждение прототипа должно включать в себя требования, имеющие значение для серийного производства, а не сводиться лишь к визуальной проверке правильности внешнего вида детали.
Реалистичные сроки поставки должны учитывать весь производственный цикл, включая работы, необходимые после завершения резки на станке с ЧПУ.
10. Различия в качестве между прототипом и серийной продукцией
Прототип может соответствовать всем требованиям, однако серийные детали могут иметь отклонения в размерах или различия в качестве поверхности. Такое может произойти, если процесс изготовления прототипа не контролируется в достаточной степени, чтобы обеспечить повторяемость результатов.
В ходе изготовления прототипа оператор может часто вносить корректировки или проверять каждую критически важную деталь. На серийном производстве износ инструмента, различия в закреплении заготовки, колебания свойств материала и несогласованность методов контроля могут повлиять на результаты, если технологический процесс не был должным образом отлажен.
Важное различие заключается в том, чтобы доказать, что деталь можно изготовить, и продемонстрировать, что её можно изготавливать стабильно.
До начала производства поставщик и заказчик должны согласовать, какие характеристики являются критическими, как будет проводиться их контроль и что считается приемлемым результатом. Необходимо обеспечить контроль над соответствующими программами обработки, информацией о настройке оборудования и протоколами контроля, чтобы производство не зависело исключительно от субъективного мнения отдельных лиц.
В случае проектов с более строгими требованиями к качеству контроль первой детали и проверки в процессе производства могут помочь выявить проблемы до того, как они повлияют на более крупную партию. Уровень контроля должен соответствовать сложности детали и последствиям её отказа.
Если после утверждения прототипа технологический процесс изменится, следует оценить, как это повлияет на размеры, посадку и качество поверхности, а не исходить из того, что первоначальные результаты автоматически останутся в силе.
11. Как предотвратить проблемы при обработке на станках с ЧПУ до размещения заказа
Большинство проблем, рассмотренных выше, проще предотвратить, если требования к проектированию и производству рассматриваются в комплексе. Это не означает, что для каждого проекта требуется сложная документация. Объем подготовительной работы должен соответствовать конкретному узлу и связанным с ним рискам.
Для простой детали может оказаться достаточным полный чертеж, четко указанный материал и основные требования к размерам. Для сложной детали с элементами, требующими плотного прилегания, тонкими стенками или особыми требованиями к поверхности целесообразно провести более подробную оценку технологичности.
Перед отправкой запроса на предоставление коммерческого предложения убедитесь, что чертеж и CAD-модель относятся к одной и той же версии. Убедитесь, что материал, допуски, обработка поверхности и требуемое количество указаны четко. Определите все особенности, влияющие на сборку или эксплуатационные характеристики, и укажите, требуются ли протоколы контроля или документация по материалам.
Как только прототип будет готов, проверьте наиболее важные размеры и функциональную совместимость. Если деталь выходит из строя, прежде чем вносить изменения, определите, связано ли это с конструкцией, процессом обработки, материалом или интерпретацией требований. В противном случае исправление в одной области может привести к появлению новой проблемы в другой.
Тот же принцип действует и при переходе к серийному производству. Перед началом производства необходимо согласовать утвержденный проект, критерии приемки и порядок внесения технических изменений. Эти решения служат единой отправной точкой для инженерного отдела, отдела закупок, отдела качества и производственного персонала.
Заключение
Типичные проблемы, возникающие при индивидуальной обработке на станках с ЧПУ, редко имеют одно универсальное решение. Погрешность размеров может быть вызвана износом инструмента или особенностями закрепления заготовки, а деформация — напряжениями в материале или геометрией детали. Дефекты поверхности, непредвиденные затраты и задержки с поставкой также могут быть связаны с решениями, принятыми ещё до начала обработки.
Наиболее эффективный подход заключается в выявлении причины, а не в том, чтобы рассматривать каждую проблему как вопрос настройки оборудования. Четкие технические чертежи, правильный выбор материалов и допусков, своевременная оценка технологичности и систематический контроль качества помогают предотвратить ошибки, которых можно избежать.
Для инженеров и закупщиков главное — определить, какие функции должен выполнять компонент, какие требования являются критически важными и как будет проверяться конечный результат. Когда эти ожидания четко сформулированы до начала производства, становится гораздо проще изготавливать компоненты, которые идеально подходят, обеспечивают необходимую производительность и сохраняют стабильное качество при повторных заказах.


