
Как пластичность материала влияет на обработку с ЧПУ?
Когда режущий инструмент с ЧПУ снимает материал с заготовки, материал не отрывается мгновенно при контакте с инструментом, а сначала подвергается деформации. В зависимости от материала эта деформация может приводить к образованию непрерывных стружек, прерывистых стружек или мелких фрагментов. Некоторые материалы растягиваются и изгибаются вокруг режущей кромки перед отрывом, что затрудняет контроль за образованием стружки. Пластичность — ключевое свойство материала, объясняющее эти различия.
Под пластичностью понимается способность материала подвергаться пластической деформации до разрушения. Материалы с высокой пластичностью способны выдерживать значительную остаточную деформацию до разрушения, тогда как материалы с низкой пластичностью, как правило, разрушаются уже после минимальной пластической деформации при аналогичных условиях нагружения.
При обработке на станках с ЧПУ это различие влияет на способ отделения материала от заготовки, образование стружки, появление заусенцев и качество обработанной поверхности. Материалы с высокой пластичностью могут давать длинную непрерывную стружку или деформироваться вокруг режущей кромки до отделения. В зависимости от материала и условий резания они также могут приводить к образованию наплавленного слоя (BUE) на инструменте или оставлять заусенцы по краям обрабатываемой зоны.
Высокая пластичность не всегда означает, что материал трудно поддается механической обработке. Такие материалы, как алюминий, медь, латунь, нержавеющая сталь и инженерные пластики, обладают уникальными сочетаниями пластичности, прочности, твердости и других свойств; их фактические характеристики при механической обработке зависят не только от пластичности. Понимание того, как пластичность влияет на обработку с ЧПУ, помогает инженерам и производственным командам выбирать правильные инструменты, контролировать образование стружки, минимизировать заусенцы и обеспечивать стабильное качество поверхности.
Что такое пластичность материала?
Под пластичностью понимается способность материала подвергаться постоянной деформации до момента разрушения. Представьте себе, что вы растягиваете два разных металлических образца: один значительно удлиняется перед разрушением, а другой разрушается уже после минимального постоянного удлинения. При одинаковых условиях испытаний первый материал демонстрирует более высокую пластичность.
Инженеры обычно оценивают пластичность с помощью испытаний на растяжение. Одним из ключевых показателей является “удлинение при разрыве”, которое указывает, насколько образец удлиняется перед разрушением; обычно оно выражается в процентах от исходной контрольной длины. Например, материал с удлинением при разрыве 30% во время испытания на растяжение удлиняется гораздо больше, чем материал с удлинением 5%. Эти значения характеризуют поведение материала в определённых условиях испытания; они не означают, что деталь, обработанная на станке с ЧПУ, удлинится в той же степени во время процесса резки.
Это различие имеет решающее значение, поскольку условия нагружения при испытании на растяжение значительно отличаются от условий при механической обработке. В процессе резания материал подвергается интенсивной локальной деформации, высоким скоростям деформации, трению и — как правило — высоким температурам. Хотя результаты испытаний на растяжение помогают охарактеризовать свойства материала, сами по себе они не позволяют предсказать форму стружки или размер заусенцев. Пластичность также отличается от прочности и твердости. Сила описывает способность материала противостоять деформации или разрушению под действием приложенной нагрузки, тогда как твердость описывает сопротивление локальной деформации; в отличие от этого, пластичность характеризует степень пластической деформации, которую материал может выдержать до разрушения.
Следовательно, материал может обладать одновременно высокой прочностью и хорошей пластичностью. Такое сочетание свойств чрезвычайно ценно при обработке на станках с ЧПУ, поскольку материал способен сопротивляться деформации, при этом подвергаясь значительному пластическому течению до момента разрушения.
Как пластичность влияет на процесс образования стружки
Моделирование чипов — один из наиболее наглядных способов понять влияние пластичности на обработку на станках с ЧПУ.
Когда режущая кромка входит в контакт с заготовкой, материал перед ней подвергается сжатию и сдвигу. После отделения от заготовки материал удаляется вдоль поверхности инструмента в виде стружки. В случае вязких материалов металл подвергается значительной пластической деформации до момента отделения. При надлежащих условиях резания это, как правило, приводит к образованию непрерывной стружки, стекающей по передней поверхности инструмента.
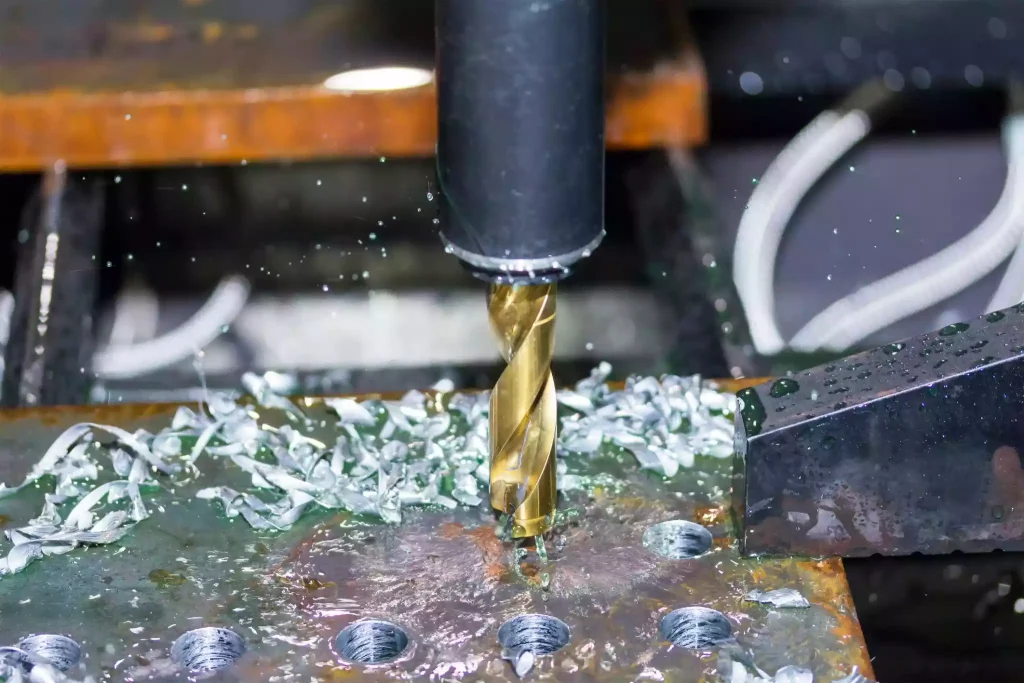
Непрерывные стружки не всегда являются проблемой. Во многих операциях механической обработки они свидетельствуют о том, что материал подвергается непрерывному сдвигу, а не разрушается на нерегулярные фрагменты. Настоящая сложность заключается в контроле длины, формы и траектории стружки. Рассмотрим пример сверления в пластичном металле: вместо того чтобы разбиваться на короткие отрезки, материал может образовывать длинные, скрученные стружки, которые остаются соединенными или обматываются вокруг сверла. Если эти стружки не удаляются из отверстия беспрепятственно, они могут мешать последующему резанию, поцарапать обрабатываемую поверхность или увеличить риск повреждения инструмента.
Дело не просто в том, что материал обладает пластичностью; скорее, именно взаимодействие характеристик деформации материала, геометрии инструмента и доступного пространства для удаления стружки приводит к образованию стружки сложной формы, которую трудно контролировать. При определенных условиях материалы с более низкой пластичностью могут давать более короткую или более фрагментированную стружку. Однако низкая пластичность не гарантирует простоты управления стружкой, как и не все пластичные материалы неизбежно образуют длинную непрерывную стружку. На формирование стружки влияют такие факторы, как скорость резания, скорость подачи, геометрия инструмента и микроструктура материала. Конечная цель заключается не в устранении пластичности материала, а в установлении условий резания — адаптированных к конкретному материалу и процессу — которые позволяют получать стружку, с которой легко справиться.
Почему при работе с пластичными материалами образуется больше заусенцев
Образование заусенцев — ещё одно важное следствие пластической деформации. Заусенец определяется как избыток материала, остающийся на кромке заготовки после механической обработки. Заусенцы обычно образуются, когда материал вблизи кромки изгибается или растягивается, а не отрывается ровно.
Рассмотрим процесс фрезерования паза в металлическом листе: по мере приближения режущего инструмента к краю паза оставшийся материал истончается и теряет конструктивную опору. Если материал подвергается пластической деформации, а не чистому излому, на краю может остаться небольшой выступ металла; этот выступ и является заусенцем.
Пластичные материалы особенно подвержены этому явлению, поскольку перед разрушением они, как правило, сгибаются и растягиваются. Вместо того чтобы сломаться ровно по заданной кромке, материал может быть выдавлен наружу или сложен вдвое.
Заусенцы могут вызывать целый ряд практических проблем. Они могут затруднять сборку, ухудшать посадку сопрягаемых деталей, изменять размеры кромок или вынуждать проводить дополнительные операции по удалению заусенцев. В случае деталей с мелкими отверстиями, узкими пазами или сложной геометрией даже незначительные заусенцы могут иметь серьезные последствия.
Пластичность — не единственный фактор, влияющий на образование заусенцев. На конечный результат влияют также ориентация режущей кромки относительно границы заготовки, острота инструмента, скорость подачи, прочность материала и условия опоры под режущей кромкой.
Инженерам следует уделять внимание вопросу устранения заусенцев уже на этапе планирования технологического процесса, а не рассматривать его как проблему, которую необходимо решать после завершения механической обработки. Для прецизионных деталей в технических чертежах должно быть четко указано, какие кромки требуют удаления заусенцев, необходимо ли сохранять острые кромки и допускаются ли определенные фаски или радиусы кромок. Эти технические требования помогают определить подходящие стратегии обработки и финишной обработки детали.
Как пластичность влияет на качество поверхности
Обработанная поверхность формируется по мере перемещения режущей кромки по заготовке. В идеале инструмент удаляет материал контролируемым образом, оставляя поверхность, соответствующую заданным требованиям к шероховатости и размерам. В случае материалов с высокой пластичностью процесс усложняется, если материал во время резания течет или прилипает, а не отделяется чисто. В зависимости от свойств материала и условий резания режущая кромка может отталкивать материал в сторону, оставлять прилипший материал или вызывать неровности поверхности из-за нестабильного образования стружки.
Например, мягкий и пластичный металл может казаться лёгким для резки, поскольку режущий инструмент при входе встречает незначительное сопротивление; однако, если режущая кромка недостаточно острая или материал начинает прилипать к инструменту, качество получаемой поверхности всё равно может оказаться неудовлетворительным. Это подчеркивает ключевое различие: материал, который легко прорезать, не обязательно обеспечивает превосходную чистоту поверхности при любых условиях резания.
На шероховатость поверхности также влияют скорость подачи, геометрия инструмента, износ инструмента, вибрация станка, микроструктура материала и стратегии чистовой обработки. Хотя пластичность помогает объяснить возникновение определённых дефектов поверхности, её не следует рассматривать как единственную причину низкого качества поверхности. Когда пластичные материалы размазываются или оставляют излишки материала вокруг элементов заготовки, корректировка условий работы инструмента или стратегий резания зачастую оказывается более эффективной, чем простое снижение параметров обработки. Выбор подходящей корректирующей меры зависит от конкретного типа дефекта; например, анализ и устранение проблем с поверхностью, вызванных наплавленным краем (BUE), отличаются от тех, которые вызваны вибрацией или прогибом инструмента.
Что такое «утолщённый край» и почему это важно?
Наслоение на режущей кромке (BUE) — это явление, при котором материал заготовки прилипает к режущей кромке или прилегающей поверхности инструмента и накапливается на них в процессе обработки. Образование наслоений происходит, когда такие факторы, как давление, трение, температура и взаимодействие материала с инструментом, приводят к тому, что материал прилипает к инструменту, а не удаляется в виде стружки.
Пластичные материалы склонны к образованию BUE при определённых условиях резания, поскольку они имеют тенденцию к деформации и прилипанию в зоне контакта инструмента с заготовкой. Типичными примерами являются алюминий и некоторые другие цветные сплавы, хотя эта склонность варьируется в зависимости от марки материала, состояния инструмента, покрытия и параметров обработки.
По мере нарастания слоя наплавленного материала (BUE) он временно изменяет эффективную геометрию режущего инструмента. Впоследствии наплавленный материал может отколоться и повлиять на качество только что обработанной поверхности. Это может привести к неравномерности качества поверхности, изменению режущих характеристик и отклонениям в размерах.
Важно отметить, что образование BUE обусловлено не только пластичностью материала; свою роль играют также такие факторы, как скорость резания, материал инструмента, угол наклона режущей кромки, смазка и состояние режущей кромки. Использование правильной геометрии инструмента, поддержание остроты режущей кромки и выбор подходящих параметров резания могут помочь снизить риск образования BUE. Конкретные решения зависят от материала заготовки и вида операции обработки.
Всегда ли более высокая пластичность затрудняет обработку на станках с ЧПУ?
Не обязательно. Хотя пластичность, безусловно, создаёт определённые сложности при механической обработке, в некоторых случаях она может быть даже преимуществом.
Материалы с высокой пластичностью устойчивы к растрескиванию при деформации — это ценное свойство для деталей, подвергающихся ударам, изгибу или операциям формовки в процессе эксплуатации. При механической обработке эта способность к деформации способствует образованию непрерывных стружек, хотя она также может затруднять их отлом и приводить к образованию трудноудаляемых заусенцев.
Материалы с более низкой пластичностью более подвержены разрушению и могут давать более короткие стружки. Однако такая хрупкость может привести к появлению других проблем — таких как сколы режущей кромки, повреждение поверхности или чувствительность к локальным напряжениям — в зависимости от конкретных свойств материала и выполняемых операций механической обработки.
Не существует абсолютного правила, согласно которому высокая пластичность означала бы плохую обрабатываемость, а низкая пластичность — хорошую обрабатываемость.
Инженеры должны учитывать, как ведет себя материал в ходе конкретных процессов механической обработки. Например, при сверлении основной проблемой может быть удаление стружки; при фрезеровании тонкостенных деталей больше внимания может потребовать деформация и образование заусенцев; а при прецизионной обработке поверхности критическими факторами могут стать смазывание материала (адгезия) или образование наплавленного слоя (BUE). Пластичность становится проблемой при механической обработке только в том случае, если её последствия вступают в противоречие с процессом обработки или техническими требованиями к готовой детали.
Как пластичность влияет на различные операции обработки с ЧПУ
Влияние пластичности зависит от способа взаимодействия режущего инструмента с заготовкой.
Фрезерование с ЧПУ
В процессе фрезерования режущая кромка многократно входит в материал и выходит из него. При каждом контакте зубца с заготовкой он деформируется и удаляет часть материала. При обработке пластичных материалов образующиеся стружки могут быть длинными или непрерывными, в зависимости от геометрии инструмента и условий резания. Пластическая деформация может приводить к образованию заусенцев на кромках пазов, углублений и наружных контуров.
Направление траектории инструмента имеет решающее значение, поскольку оно определяет характер взаимодействия режущей кромки с материалом и степень опоры, обеспечиваемой кончику режущей кромки. При обработке деталей, требующих высокого качества кромок, при планировании последовательности обработки необходимо учитывать возможные места образования заусенцев.
Токарная обработка с ЧПУ
При токарной обработке режущий инструмент непрерывно снимает материал с вращающейся заготовки. При обработке пластичных материалов могут образовываться длинные, скрученные стружки, которые, если их не контролировать, мешают работе в зоне резания.
Форма стружки имеет значение, поскольку длинные стружки могут обернуться вокруг заготовки, инструмента или находящегося поблизости оборудования. Кроме того, они могут повредить поверхность, если после образования будут тереться о деталь.
Геометрия инструмента с стружколомом и правильные условия резания могут способствовать образованию стружки, с которой легче работать. Однако стружколом, который хорошо подходит для одного материала или диапазона подачи, может не обеспечивать столь же высокую эффективность при работе с другим материалом.
Сверление с ЧПУ
При сверлении создаются особенно сложные условия для удаления стружки, поскольку резание происходит внутри отверстия.
В пластичных материалах длинные стружки могут оставаться внутри отверстия или запутываться вокруг сверла. Если стружки не могут выйти наружу, они могут препятствовать дальнейшему резанию, увеличивать трение, повреждать поверхность отверстия или приводить к выходу инструмента из строя.
Чем глубже отверстие по отношению к его диаметру, тем важнее становится отвод стружки. Геометрия сверла, конструкция каналов, подача охлаждающей жидкости и цикл сверления — все эти факторы влияют на эффективность отвода стружки из отверстия.
По этой причине даже в случае пластичного материала, который относительно просто поддается фрезерованию, при сверлении глубоких и узких отверстий может потребоваться тщательная проработка технологического процесса.
Как выбор инструмента помогает регулировать пластичность
При выборе инструмента следует учитывать характеристики деформации и отрыва материала в процессе резания. Острая режущая кромка способствует более чистому срезу и сводит к минимуму ненужную деформацию материала. Геометрия инструмента также влияет на поток стружки и легкость её отрыва от заготовки.
При обработке пластичных материалов, склонных к образованию длинных непрерывных стружек, использование функции разбивания стружки помогает разбивать стружку на более короткие отрезки. Конкретные конструктивные решения зависят от материала, вида операции, диапазона подачи и глубины резания.
Покрытия инструментов и материалы основы также влияют на трение и адгезию материала. Поскольку результат зависит от материала заготовки и условий резания, не следует слепо выбирать конкретное покрытие только потому, что материал обладает пластичностью.
Цель заключается в том, чтобы управлять взаимодействием между инструментом и заготовкой, а не просто искать более прочный или дорогой инструмент. Например, если при обработке алюминиевых сплавов качество поверхности оказывается неудовлетворительным из-за прилипания материала к режущей кромке, выбор подходящего острого инструмента и переоценка условий резания зачастую оказываются более эффективными, чем простое объяснение проблемы стандартным износом инструмента. Если основной проблемой при глубоком сверлении является образование длинных стружек, то удаление стружки и геометрия сверла должны иметь приоритет над качеством поверхности. Корректировка стратегии обработки должна основываться на конкретных проблемах, наблюдаемых в ходе процесса.
Как уменьшить образование заусенцев и контролировать образование стружки при обработке пластичных материалов
Первым шагом в разработке надежного технологического процесса обработки является четкое выявление конкретных проблем, вызванных пластичностью материала.
Если проблема связана с длинными, волокнистыми или спутанными стружками, команде, занимающейся механической обработкой, возможно, потребуется пересмотреть геометрию режущего инструмента, обеспечивающую разрыв стружки, параметры подачи и пространство для удаления стружки. При обработке глубоких отверстий также решающее значение имеют методы подачи охлаждающей жидкости и стратегии циклов сверления. Если основной проблемой являются заусенцы, следует уделить особое внимание опоре режущей кромки, остроте инструмента, направлению резания, последовательности обработки и заданному состоянию режущей кромки. Хотя некоторые заусенцы можно свести к минимуму путем корректировки технологического процесса, для устранения других может потребоваться специальная операция по удалению заусенцев. Если на обработанной поверхности появляются размазывания или прилипание материала, следует обратить внимание на образование наплавленного слоя (BUE), состояние режущей кромки, геометрию инструмента, смазку и соответствие параметров резания.
Эти проблемы не следует смешивать. Хотя длинные стружки, заусенцы и размазывание поверхности связаны с пластичностью материала, их первопричины различаются и могут требовать разных решений. Не менее важно четко определить ожидаемый результат обработки. Подход к обработке деталей, допускающих небольшой скругление кромок, может отличаться от подхода к деталям, требующим точного контроля профиля режущей кромки или монтажных отверстий без заусенцев. Конкретные требования к чертежам и стандарты контроля определяют соответствующие корректирующие меры.
Почему геометрия деталей имеет значение при обработке пластичных материалов
Пластичность характеризует деформационные свойства материала, в то время как геометрия детали определяет, в каких местах такая деформация может создавать трудности при производстве.
Обработка легкодоступных наружных поверхностей не представляет особых сложностей, даже если при резании материал образует непрерывную стружку; однако узкие пазы или глубокие отверстия создают значительные трудности из-за ограниченного пространства для удаления стружки.
Аналогичным образом, хотя заусенцы на нефункциональных внешних кромках могут практически не влиять на рабочие характеристики детали, заусенцы внутри прецизионных отверстий могут помешать правильной установке сопрягаемых деталей.
Тонкостенные конструкции требуют учета ряда дополнительных факторов. Из-за ограниченной жесткости они более чувствительны к режущим усилиям и деформации заготовки. Хотя пластичность влияет на характер деформации материала в зоне режущей кромки, сама по себе она не определяет, будет ли тонкая стенка изгибаться или скручиваться.
При оценке деталей для изготовления на заказ с использованием ЧПУ необходимо учитывать не только технические характеристики материалов, но и геометрию элементов, требования к кромкам, толщину стенок, доступность для обработки инструментом, а также стандарты контроля качества. Это позволяет производственной команде заранее предвидеть и выявить потенциальные проблемы, связанные с удалением стружки и зачисткой заусенцев, ещё до начала производства.
Заключение
Пластичность материала влияет на процесс обработки с ЧПУ, поскольку она определяет степень пластической деформации, которую материал может претерпеть до разрушения. В процессе резания это свойство влияет на образование и удаление стружки, появление заусенцев, а также на качество обработанной поверхности.
Компания Xtmade изготавливает детали на заказ в соответствии с техническими требованиями клиентов, включая чертежи, требования к материалам и технологические условия. На этапе планирования обработки мы оцениваем потенциальные проблемы — такие как удаление стружки, устранение заусенцев и качество поверхности — с учетом конкретных свойств материала, геометрии детали и операций обработки, и на этой основе разрабатываем соответствующие стратегии обработки. Наша цель — не избегать материалов с высокой пластичностью, а полностью понять их поведение при деформации, обеспечивая стабильный процесс обработки, высокое качество кромок, а также постоянную точность размеров и качество.

