
Как тепловые свойства влияют на обработку с ЧПУ?
При обработке материалов с ЧПУ неизбежно выделяется тепло. Когда режущая кромка вступает в контакт с материалом, заготовка деформируется и образуются стружки, при этом возникает трение между инструментом, стружкой и обрабатываемой поверхностью. Значительная часть энергии, затрачиваемой в ходе этого процесса, преобразуется в тепло.
Поведение выделяемого тепла в определенной степени зависит от тепловых свойств обрабатываемого материала. Некоторые материалы относительно быстро отводят тепло из зоны резания, тогда как другие приводят к накоплению тепла вблизи режущей кромки, что приводит к высоким температурам, влияющим как на инструмент, так и на заготовку. Кроме того, материалы расширяются при нагревании, однако не все материалы демонстрируют одинаковые коэффициенты расширения или одинаковую реакцию на колебания температуры.
Эти различия объясняют, почему процесс обработки с ЧПУ, подходящий для одного материала, может привести к таким проблемам, как износ инструмента, отклонения в размерах или низкое качество поверхности, при применении к другому материалу. Термические свойства влияют на обработку с ЧПУ, определяя выделение, распределение и контроль тепла в процессе резания. Понимание этих свойств позволяет инженерам-технологам выбирать подходящие режущие инструменты, настраивать параметры обработки, контролировать температуру заготовки и обеспечивать точность размеров.
Что такое тепловые характеристики в обработке с ЧПУ?
Термические характеристики описывают, как материал реагирует на тепло. Хотя для этого важны различные свойства, Обработка на станках с ЧПУ, при этом три из них имеют особое значение: теплопроводность, тепловое расширение и удельная теплоемкость.
Теплопроводность описывает легкость, с которой тепло проводится через материал. При сопоставимых условиях материалы с высокой теплопроводностью, как правило, более эффективно отводят тепло из локальных зон повышенной температуры, чем материалы с низкой теплопроводностью.
Тепловое расширение описывает тенденцию изменения размеров материала под воздействием колебаний температуры. Металлы, как правило, расширяются при нагревании и сжимаются при охлаждении. Степень этого расширения зависит от самого материала, величины изменения температуры и направления измерения.
Удельная теплоемкость описывает количество энергии, необходимое для повышения температуры заданной массы материала на определенную величину. Она влияет на скорость изменения температуры при нагревании материала, хотя фактическая тепловая реакция зависит также от теплопроводности, массы, геометрии и условий теплопередачи.
Эти свойства отражают различные аспекты теплового поведения. Материал с высокой теплопроводностью не обязательно обладает низким тепловым расширением; и наоборот, материал, для повышения температуры которого требуется значительное количество энергии, не обязательно быстро рассеивает тепло, выделяющееся в процессе резки. В контексте обработки с ЧПУ ключевым вопросом является не просто то, являются ли тепловые свойства материала “хорошими” или “плохими”, а то, как его тепловое поведение взаимодействует с процессом обработки и конкретными требованиями к готовой детали.
Откуда берется тепло при обработке на станках с ЧПУ?
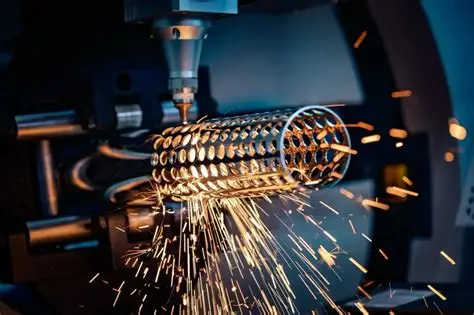
Как возникает тепло в процессе резания? Когда фреза или токарный инструмент снимает материал, заготовка подвергается деформации и разрушению, в результате чего образуются стружки. Этот процесс деформации сопровождается расходом энергии, большая часть которой преобразуется в тепло. Кроме того, дополнительное тепло выделяется в результате трения, возникающего при скольжении стружки по передней поверхности инструмента, а также при взаимодействии инструмента с заготовкой.
Температура вблизи режущей кромки может быть значительно выше, чем средняя температура заготовки или окружающей среды в цехе. Тепло распределяется между стружкой, инструментом, заготовкой и окружающей средой. Конкретные пропорции распределения зависят от таких факторов, как материал, скорость резания, геометрия инструмента, скорость подачи, способ подачи охлаждающей жидкости и конкретная операция обработки.
Такое распределение тепла имеет решающее значение: хотя микросхемы отводят значительную часть тепла, температура инструмента и заготовки всё же может подвергаться значительным колебаниям.
Рассмотрим, например, обработку детали с небольшой, сконцентрированной зоной резания. Если стружка эффективно отводит тепло, тепловая реакция инструмента и заготовки будет кардинально отличаться от ситуации, когда тепло в значительной степени накапливается вблизи режущей кромки. Если тепло накапливается вокруг прецизионных элементов, локальное повышение температуры может ухудшить рабочие характеристики инструмента или привести к отклонениям в размерах во время и после обработки. Хотя тепловые свойства, безусловно, влияют на процесс, они не являются единственным определяющим фактором; условия резания и взаимодействие между инструментом и заготовкой играют не менее важную роль.
Как теплопроводность влияет на обработку с ЧПУ
При оценке тепловых эффектов в процессе обработки с ЧПУ теплопроводность является одним из наиболее важных свойств материала, которые необходимо учитывать. Материалы с высокой теплопроводностью способны более эффективно отводить тепло из зоны резания в другие части заготовки. В зависимости от конкретных условий обработки это помогает снизить локальное накопление тепла.
Материалы с низкой теплопроводностью относительно неэффективно отводят тепло, что приводит к большему накоплению тепла вблизи границы раздела «инструмент-стружка» и увеличивает тепловую нагрузку на режущую кромку. Это различие особенно заметно при обработке таких материалов, как титановые сплавы и суперсплавы на основе никеля, которые, как правило, обладают более низкой теплопроводностью по сравнению со многими распространенными алюминиевыми сплавами.
Однако низкая теплопроводность не означает, что каждая часть заготовки будет нагреваться сильнее при любых условиях резания. Фактическое распределение температуры зависит от таких факторов, как скорость резания, характер образования стружки, геометрия инструмента, использование охлаждающей жидкости, время контакта и объем удаляемого материала. Практическая проблема заключается в том, что когда тепло концентрируется вблизи режущей кромки, инструмент может подвергаться более высоким термическим нагрузкам. В зависимости от материала инструмента и условий резания это может ускорить определенные механизмы износа или привести к разрушению режущей кромки.
Например, стратегия резания, подходящая для алюминиевых сплавов, может оказаться неподходящей для сплавов на основе никеля. Алюминиевые сплавы, как правило, быстро рассеивают тепло, тогда как сплавы на основе никеля склонны удерживать больше тепла вблизи зоны резания. Следовательно, применение одного и того же подхода к скоростям резания, выбору инструмента и управлению тепловыделением не всегда приводит к одинаковым результатам обработки. Крайне важно адаптировать условия обработки к конкретному материалу. Хотя теплопроводность помогает объяснить эти различия, окончательная стратегия обработки должна также учитывать такие факторы, как прочность материала, твердость, характеристики деформационного упрочнения, совместимость инструмента и конкретные операции обработки.
Почему нагрев может привести к потере точности размеров
В области прецизионной обработки одним из наиболее значимых последствий воздействия температуры является тепловое расширение. Заготовка может соответствовать требуемым размерам при определённой температуре, однако при изменении температуры её размеры могут измениться. Это не обязательно свидетельствует о потере точности позиционирования на станке с ЧПУ; скорее всего, сам материал подвергается тепловому расширению или сжатию.
Рассмотрим фрезерование металлической детали со строгими допусками на размеры: в процессе резания обрабатываемая область и прилегающие к ней участки выделяют тепло. Если измерить деталь, пока она ещё сохраняет остаточное тепло, полученные данные могут отличаться от результатов измерений, выполненных после того, как деталь вернётся к стабильной температуре. Хотя это расхождение может быть незначительным, даже крошечные изменения размеров могут оказаться критическими, если допустимый диапазон допусков очень узкий. Для простой детали, способной свободно расширяться, изменение длины можно оценить по следующей формуле:
ΔL = αL₀ΔT
где ΔL — изменение длины, L₀ — начальная длина, α — коэффициент теплового расширения материала, а ΔT — изменение температуры.
Эта зависимость подчеркивает важность свойств материала, исходных размеров и колебаний температуры. При одинаковом изменении температуры более длинная деталь из того же материала, как правило, демонстрирует большее абсолютное изменение длины, чем более короткая.
Реальные условия обработки гораздо сложнее, чем предполагает эта упрощённая модель. Распределение температуры по детали может быть неравномерным, а зажимные приспособления могут сдерживать тепловое расширение. Тонкостенные конструкции, асимметричная геометрия и неравномерное снятие материала затрудняют прогнозирование тепловых эффектов. Контроль размеров — это не только точное программирование координат; на конечные результаты измерений влияют тепловое состояние заготовки, последовательность обработки, метод закрепления и процесс контроля.
Как тепловое расширение влияет на различные детали
Тепловое расширение является критическим фактором при механической обработке крупных деталей, тонкостенных конструкций и прецизионных деталей с узкими допусками. Крупные металлические детали могут претерпевать значительные изменения размеров даже при умеренных колебаниях температуры; чем больше соответствующий размер, тем больше потенциальное абсолютное расширение или сжатие. Тонкостенные конструкции создают иной набор проблем. Из-за ограниченной жесткости и отсутствия существенной опоры материала их реакция на неравномерный нагрев и охлаждение может повлиять как на их форму, так и на размеры.
Рассмотрим пример фрезерования глубокой полости в детали: материал удаляется с одной стороны, что приводит к уменьшению толщины оставшейся стенки. Если в процессе резания в этой области происходит неравномерный нагрев, стенка может подвергнуться локальному расширению во время обработки и впоследствии деформироваться при охлаждении. Поскольку деформацию могут вызывать также режущие силы и остаточные напряжения, тепловые эффекты не являются единственной причиной таких проблем.
Поэтому термическую деформацию не следует путать с обычным прогибом инструмента. Прогиб инструмента — это явление, при котором режущие силы вызывают отклонение инструмента от заданной траектории, тогда как термическая деформация — это изменение размеров или формы материала, вызванное колебаниями температуры. Оба этих явления влияют на точность детали и могут возникать одновременно в ходе одного и того же процесса обработки. При устранении проблем, связанных с размерами, инженеры должны различать эти различные причины, а не просто предполагать, что все отклонения обусловлены работой станка с ЧПУ или режущего инструмента.
Как тепловые характеристики влияют на срок службы режущего инструмента
Режущие инструменты работают под совместным воздействием механических нагрузок и высоких температур. Влияние тепла на срок службы инструмента зависит от материала инструмента, материала заготовки, условий резания и связанных с ними механизмов износа.
При высоких температурах некоторые материалы инструмента могут терять твердость или становиться более подверженными износу. В зависимости от сочетания материалов и условий эксплуатации тепло может также влиять на химические взаимодействия между инструментом и заготовкой. Если материалы обладают низкой теплопроводностью, тепло может накапливаться вблизи режущей кромки. При выполнении сложных операций резания это увеличивает тепловую нагрузку на инструмент, ускоряя тем самым снижение его рабочих характеристик.
Ярким примером являются суперсплавы на основе никеля. Хотя эти материалы разработаны с целью сохранения превосходных механических свойств при высоких температурах, это не означает, что их легко обрабатывать. Совокупное воздействие их механической прочности, тепловых свойств и склонности к упрочнению при деформации зачастую подвергает режущую кромку суровым условиям эксплуатации.
Здесь необходимо провести важное различие: способность материала выдерживать высокие температуры в процессе эксплуатации не равнозначна его способности рассеивать тепло во время механической обработки. Даже детали, рассчитанные на работу в условиях высоких температур двигателя, могут требовать строго контролируемых условий резания при изготовлении. Одной только теплопроводностью невозможно предсказать срок службы инструмента; необходимо также учитывать такие факторы, как скорость резания, скорость подачи, геометрия инструмента, покрытия, методы подачи охлаждающей жидкости и конкретные механизмы износа.
Означает ли более высокая скорость резания всегда большее выделение тепла?
Увеличение скорости резания, как правило, ускоряет процесс преобразования механической энергии в тепловую и изменяет характер распределения тепла между стружкой, инструментом и заготовкой. Было бы ошибочно полагать, что более высокие скорости резания неизбежно приводят к одинаковому повышению температуры по всей заготовке.
При более высоких скоростях время, доступное для теплопередачи в зоне резания во время каждого контакта, сокращается. В зависимости от материала и вида обработки большая часть выделяемого тепла может отводиться вместе со стружкой. Одновременно на режущей кромке могут возникать более высокие локальные температуры, а инструмент может подвергаться более интенсивной тепловой нагрузке. Эти эффекты могут проявляться одновременно. Конечный результат зависит от материала, инструмента, режима резания и условий обработки. Скорость резания, повышающая эффективность при обработке одного конкретного материала, может сократить срок службы инструмента или привести к нестабильности процесса при применении к другому материалу.
Снижение скорости резания также не всегда является оптимальным решением. В некоторых случаях чрезмерно низкие параметры резания могут привести к образованию наплавленного слоя (BUE), трению (вместо резания) или другим нежелательным явлениям при обработке. Задача состоит в том, чтобы определить подходящий диапазон условий обработки для конкретной комбинации материала и инструмента и подтвердить этот диапазон на основе таких критериев, как срок службы инструмента, стабильность размеров, качество поверхности и производственные требования.
Роль охлаждающей жидкости в системе терморегулирования
Хотя охлаждающая жидкость обычно ассоциируется со снижением температуры, её роль в обработке с ЧПУ выходит далеко за рамки простого понижения температуры заготовки. В зависимости от конкретной операции обработки и системы охлаждения охлаждающая жидкость способствует отводу тепла, смазывает зону контакта между инструментом и заготовкой, снижает трение и облегчает удаление стружки. Его эффективность зависит от способности проникать в зону резания и от того, обеспечивает ли процесс обработки достаточный теплообмен. При выполнении определенных операций — например, когда инструмент глубоко проникает в полость или сверлит глубокое отверстие — доступ к зоне резания может быть затруднен.
Стратегии охлаждения должны подбираться с учетом обрабатываемого материала и конкретной операции; метод охлаждения, подходящий для открытого фрезерования, может не дать таких же результатов при обработке глубоких отверстий. Такие факторы, как конструкция инструмента, способы подачи охлаждающей жидкости, удаление стружки и условия резания, необходимо рассматривать комплексно. Кроме того, охлаждающая жидкость не может полностью устранить тепловое расширение. Даже при контроле температур резания заготовка может нагреваться во время обработки или подвергаться колебаниям температуры в период между обработкой и контролем. Для прецизионных деталей использование охлаждающей жидкости не является самоцелью; конечной целью является эффективное управление тепловыми условиями для обеспечения стабильности размеров и надежного качества поверхности.
Почему контроль температуры важен при проведении проверки
Размеры обработанных деталей зачастую не остаются стабильными сразу после резки. Если деталь нагревается в процессе обработки, её размеры могут измениться при охлаждении. Следовательно, измерения, выполненные сразу после обработки, могут отличаться от результатов, полученных после стабилизации температуры.
Это особенно важно в тех случаях, когда допуски настолько узкие, что колебания размеров, вызванные изменениями температуры, нельзя игнорировать по отношению к допустимому допуску. По той же причине чрезвычайно важны условия окружающей среды во время контроля. На точность результатов измерений влияет температура заготовки и, в соответствующих случаях, измерительного оборудования. Чтобы обеспечить надежную сопоставимость данных измерений с техническими условиями чертежа, процесс измерения следует проводить в соответствующих и контролируемых температурных условиях.
Это не означает, что все детали, обработанные на станках с ЧПУ, требуют длительного периода охлаждения. Конкретный подход зависит от таких факторов, как размер детали, материал, требования к допускам, методы измерения и производственные потребности. Для крупных прецизионных деталей процесс стабилизации температуры зачастую является критически важным этапом протокола контроля, а не дополнительным завершающим этапом. Также важно проводить различие между тепловыми эффектами и влиянием остаточных напряжений. Даже после стабилизации температуры детали остаточные напряжения могут по-прежнему вызывать деформацию после удаления материала или извлечения детали из зажимного устройства. Хотя и тепловое расширение, и остаточные напряжения могут приводить к отклонениям размеров, они обусловлены разными физическими механизмами.
Как различные материалы реагируют на нагрев при обработке с ЧПУ
Понимание тепловых свойств материалов помогает объяснить, почему стратегии механической обработки необходимо адаптировать с учетом особенностей различных материалов.
По сравнению с титановыми сплавами и суперсплавами на основе никеля алюминиевые сплавы, как правило, обладают более высокой теплопроводностью. Тепло быстрее рассеивается через алюминий, хотя на фактическое распределение температуры по-прежнему влияют условия резания, состав сплава и характеристики инструмента. Алюминиевые сплавы обладают относительно высоким коэффициентом теплового расширения; это особенно важный фактор при обработке длинных заготовок или элементов с жесткими требованиями к допускам. Свойства нержавеющей стали варьируются в зависимости от марки, однако многие распространенные марки обладают более низкой теплопроводностью, чем алюминиевые сплавы. Их характеристики при обработке также зависят от прочности материала, склонности к упрочнению при деформации и условий резания. Следовательно, управление тепловым режимом является лишь одним из компонентов общей стратегии обработки. Титановые сплавы, как правило, обладают низкой теплопроводностью, что приводит к значительному накоплению тепла вблизи зоны резания. Это делает температуру режущей кромки и выбор инструмента критически важными факторами, особенно при сложных операциях обработки. Суперсплавы на основе никеля представляют собой ещё один класс материалов, которые создают серьёзные тепловые проблемы при механической обработке. Хотя они обладают превосходными высокотемпературными характеристиками, это не означает, что их легко обрабатывать; необходимо тщательно оценивать пригодность инструмента, условия резания и стратегии управления тепловым режимом.
Приведенные выше примеры не следует рассматривать как универсальный рейтинг обрабатываемости материалов. Каждая категория материалов включает в себя различные марки, а обрабатываемость зависит от конкретного состава сплава, состояния материала, геометрии, выбора инструмента и самого процесса обработки. Значение понимания тепловых свойств заключается в их способности выявлять основные причины различий в поведении материалов при механической обработке, что помогает инженерам выбирать подходящие процессы и избегать применения одинаковых условий обработки ко всем материалам.
Как инженеры учитывают тепловые эффекты при изготовлении деталей на заказ с использованием ЧПУ
Управление тепловым режимом начинается с понимания взаимосвязи между материалом, заготовкой и процессом обработки. Для небольших толстостенных заготовок с свободными допусками умеренные колебания температуры, как правило, не оказывают существенного влияния; однако для крупных тонкостенных заготовок, требующих жестких допусков по профилю и положению, последствия неравномерного нагрева, теплового расширения и охлаждения могут быть значительными. При выборе материалов и оценке технологичности необходимо учитывать не только прочность или твердость. Инженеры должны также всесторонне оценивать теплопроводность материала и его характеристики теплового расширения, общие размеры заготовки, толщину стенок, расположение элементов, последовательность обработки и требования к контролю качества. На этой основе можно разработать соответствующие стратегии обработки для устранения конкретных рисков. В зависимости от характеристик заготовки эти стратегии могут включать выбор подходящих режущих инструментов и параметров, оптимизацию подачи охлаждающей жидкости, сбалансирование скоростей съема материала, обеспечение достижения заготовкой термической стабильности перед измерением критических размеров или планирование проверок на ключевых этапах производства.
Одной меры зачастую недостаточно для устранения всех проблем, связанных с нагревом. Например, простое снижение скорости резания может не устранить отклонения в размерах, вызванные неравномерным охлаждением, а простое увеличение расхода охлаждающей жидкости может не решить проблемы деформации, обусловленные остаточными напряжениями или неправильной закрепкой заготовки. В индивидуальном производстве основная задача заключается в выявлении первопричин отклонений и их устранении с помощью целенаправленных решений. Это требует глубокого понимания поведения материала во время резания, механизмов, с помощью которых заготовка реагирует на тепло и механические нагрузки, а также методов, используемых для проверки конечных размеров.
Заключение
Термические свойства влияют на процесс обработки с ЧПУ, определяя, как материал поглощает, передает и реагирует на тепло. Теплопроводность влияет на распределение тепла в зоне резания, в то время как характеристики теплового расширения определяют, как размеры заготовки изменяются в зависимости от температуры; удельная теплоемкость также влияет на то, как температура материала реагирует на поступление энергии. Эти свойства влияют на нагрузку на инструмент, износ инструмента, стабильность размеров, качество поверхности и результаты контроля, однако они не действуют изолированно. Такие факторы, как условия резания, геометрия инструмента, подача охлаждающей жидкости, размер детали, методы закрепления заготовки и остаточные напряжения, — все они влияют на конечный результат обработки.
Надежность обработки на станках с ЧПУ зависит от эффективного управления взаимосвязями между свойствами материала, выделением тепла, теплопередачей, геометрией детали, условиями обработки и требованиями к размерам. Xtmade — поставщик услуг по изготовлению продукции на заказ с многолетним опытом, способный изготавливать детали из различных материалов по техническим чертежам. Обладая обширными знаниями о материалах и производственным опытом, компания помогает клиентам в выборе подходящих материалов и всегда готова ответить на любые запросы.

