
Как твердость материала влияет на процессы обработки с ЧПУ
Твёрдость материала влияет практически на все аспекты процесса обработки с ЧПУ. Она определяет необходимую режущую силу, скорость износа режущей кромки, накопление тепла, подходящие скорости резания и подачи, а также точность размеров и качество поверхности готовой детали. Как правило, чем тверже материал, тем более высокие требования предъявляются к режущим инструментам, станками и технологическим процессам.
Однако твердость материала при обработке на станках с ЧПУ является лишь одним из факторов, которые необходимо учитывать; сама по себе она не отражает общую обрабатываемость материала. Два материала с аналогичными показателями твердости могут вести себя совершенно по-разному в процессе обработки; даже в рамках одного и того же сплава различия в термической обработке могут приводить к значительным различиям в характеристиках обработки. В данной статье рассматривается влияние твердости на процесс резания, анализируются случаи, когда общее правило “чем тверже материал, тем сложнее его обрабатывать” не действует, а также обсуждается, как учитывать твердость при выборе материала.
Что на самом деле измеряет показатель твердости?
Что такое твердость материала при ЧПУ-обработке? Твердость характеризует сопротивление материала локальной деформации и, как правило, определяется путем вдавливания индентора в поверхность материала. К распространенным шкалам твердости относятся шкалы Роквелла (HRC, HRB), Бринелля (HB) и Виккерса (HV). На практике значения твёрдости при ЧПУ-обработке дают быструю и воспроизводимую оценку сопротивления материала вдавливанию или резанию.
Твёрдость играет решающую роль в механической обработке. Механическая обработка представляет собой контролируемый процесс срезания материала с заготовки; если материал обладает высокой сопротивляемостью деформации, нагрузка на режущий инструмент увеличивается.
Твёрдость отличается от ряда других свойств материала, с которыми её часто путают:
- Сила: Обозначает нагрузку, которую материал способен выдержать до возникновения необратимой деформации или разрушения. Прочность часто растёт одновременно с твёрдостью, однако это разные показатели.
- Прочность: Означает способность материала поглощать энергию без разрушения.
- Пластичность: Обозначает степень, до которой материал может растягиваться или деформироваться до разрушения.
- Обрабатываемость: Всестороннее и практическое описание того, насколько сложно или легко резать тот или иной материал, с учетом таких факторов, как срок службы инструмента, качество поверхности, контроль стружки и потребность в мощности.
Эти понятия позволяют нам лучше понять свойства материалов. Разграничение между ними помогает объяснить, почему опора исключительно на показатели твёрдости иногда может приводить к неверным прогнозам.
Распространенные шкалы твердости: Роквелл, Бринелл и Виккерс
Если в чертеже или сертификате на материал указана твердость, это число имеет смысл только в совокупности со шкалой, по которой оно было измерено. В разных шкалах используются разные инденторы и нагрузки, поэтому значение “30”, например, в шкале HRC означает совсем не то же самое, что и в шкале HRB.
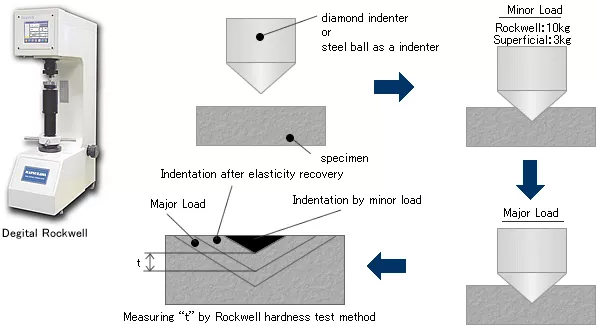
Твёрдость по шкале Роквелла (HRC, HRB и др.)
Rockwell — это шкала, с которой машинисты и инженеры сталкиваются чаще всего. При проведении испытания индикатор вдавливается в материал под заданной нагрузкой, после чего измеряется глубина его проникновения. Поскольку результат считывается непосредственно с прибора, испытание проводится быстро и обеспечивает высокую повторяемость результатов, благодаря чему оно широко применяется в производстве и при входном контроле.
Шкала Роквелла включает несколько подшкал, каждая из которых предназначена для определенного диапазона материалов:
- HRC в ней используется алмазный конусный индентор; эта шкала обычно применяется для оценки твердости закаленных сталей, инструментальных сталей и других твердых материалов.
- HRB использует стальной шаровой индентор и, как правило, применяется для более мягких металлов, таких как отожженные стали, алюминиевые сплавы, латунь и медные сплавы.
- HRA использует тот же алмазный конус с меньшей нагрузкой и иногда применяется для обработки очень твердых или тонких материалов, в том числе карбидов.
- HRR и связанные с ним шкалы часто применяются для инженерных пластиков, хотя для полимеров также широко используется шкала Шор D.
С точки зрения механической обработки важно понимать, что HRC — это показатель, который вы увидите после термообработки стальной детали. Чем выше значение HRC, тем сильнее материал сопротивляется резанию, и как только сталь определяется в диапазоне HRC, следует уделять больше внимания выбору инструмента, жесткости станка и стратегии резания.
Твёрдость по Бринеллю (HB или HBW)
При испытании по Бринеллю твердый шарик вдавливается в поверхность под большой нагрузкой, после чего измеряется диаметр образовавшегося вмятины. Поскольку вмятина имеет значительные размеры, результат усредняется по большей площади материала. Благодаря этому метод Бринелля хорошо подходит для отливок, поковок и других материалов с крупнозернистой или неровной структурой, таких как чугун. Он менее подходит для тонких деталей или обработанных поверхностей, поскольку вмятина достаточно велика, чтобы оставить видимый след.
Твёрдость по Виккерсу (HV)
В испытании по Виккерсу используется небольшая алмазная пирамидка, что позволяет измерять твердость в очень широком диапазоне — от мягких до чрезвычайно твердых материалов — по единой шкале. Благодаря небольшому углублению этот метод подходит для исследования тонких срезов, мелких деталей, покрытий, а также для определения твердости на разных глубинах, например, в деталях с цементацией или с поверхностной обработкой.
Краткое сравнение
| Масштаб | Типичные области применения | Распространенные материалы | Примечания |
| Роквелл C (HRC) | Закаленные и термообработанные стали | Инструментальные стали, легированные стали | Быстрый, широко применяется в производстве и контроле качества |
| Rockwell B (HRB) | Более мягкие металлы | Алюминий, латунь, отожженная сталь | Масштаб отличается от HRC; значения не являются взаимозаменяемыми |
| Бринелл (HB/HBW) | Грубые или неоднородные структуры | Литье, поковки, чугун | Большой отступ, усреднение по более обширной области |
| Vickers (HV) | Широкий диапазон твердости, небольшие или тонкие сечения | Покрытия, цементированные поверхности, мелкие детали | Полезно для определения профилей твердости по глубине |
Как правильно интерпретировать показатели твердости
Вот несколько советов, которые помогут избежать типичных ошибок:
- Всегда проверяйте весы. Число без указания шкалы является неполным, и значения HRB и HRC нельзя сравнивать напрямую.
- Таблицы пересчёта содержат приблизительные данные. Для многих марок стали возможно пересчитывать значения между шкалами, однако такие пересчеты носят приблизительный характер. В отношении других материалов они менее надежны и не должны заменять непосредственное измерение в требуемой шкале.
- Твёрдость может варьироваться в пределах детали. Детали, прошедшие цементацию или поверхностную обработку, могут иметь гораздо большую твердость на поверхности, чем в сердцевине, поэтому показания зависят от того, где и как было произведено измерение.
- Технические характеристики обычно представляют собой диапазон значений. В чертежах часто указывается диапазон твердости, а не отдельное значение, и поведение материала при механической обработке может варьироваться в пределах этого диапазона.
- Этот показатель сам по себе не определяет обрабатываемость. Два материала с одинаковыми показателями по шкале HRC или HB могут по-разному поддаваться механической обработке из-за различий в микроструктуре, упрочнении при деформации и теплопроводности, о чем пойдет речь далее в этой статье.
При планировании обработки полезно задать не просто вопрос “насколько это сложно?”, а “каков масштаб измерения, в каких условиях оно проводилось и к какой части детали относится это значение?”
Как твердость материала влияет на обработку на станках с ЧПУ
Твёрдость не влияет на процесс обработки в одной точке. Всё начинается с режущей кромки, где инструмент должен срезать материал, сопротивляющийся деформации. Отсюда возникает цепь последствий: возрастают режущие силы, кромка изнашивается быстрее, в зоне реза накапливается тепло, и становится сложнее поддерживать стабильность процесса. Каждый из этих факторов по-разному проявляется в производственных условиях — от срока службы инструмента и времени цикла до качества поверхности и точности детали.
Силы резания
Характеристики обработки зависят от твердости материала. При обработке более твердых материалов режущая кромка сталкивается с большим сопротивлением, что, как правило, приводит к увеличению режущих сил. Эти более высокие силы создают более значительную нагрузку на режущий инструмент, держатель инструмента, шпиндель и систему закрепления заготовки. Такие элементы, как тонкостенные детали, длинные вылеты инструмента и стройные конструкции, более подвержены деформации и вибрации при воздействии таких нагрузок.
Это имеет решающее значение для точности обработки. Даже незначительная деформация инструмента под нагрузкой изменяет глубину резания, что может привести к выходу размеров детали за пределы допуска. Обработка более твердых материалов, как правило, требует более высокой жесткости системы, меньшего вылета инструмента и более консервативных параметров резания (таких как уменьшенная глубина или ширина резания).
Износ инструмента и срок его службы
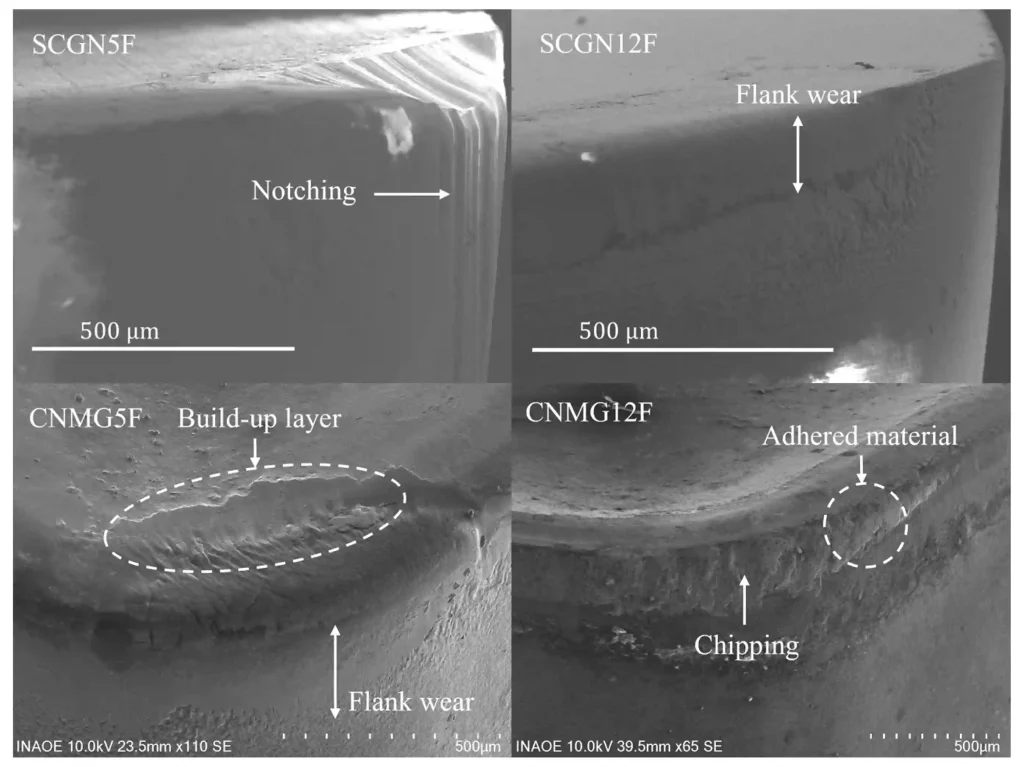
Износ инструмента зачастую является самым непосредственным следствием обработки более твёрдых материалов. Механизм этого явления прост: более высокое сопротивление резанию увеличивает механическую нагрузку на режущую кромку и приводит к выделению большего количества тепла в зоне соприкосновения инструмента с заготовкой. Это ускоряет абразивный износ, сколы кромки или термическое повреждение, что сокращает срок службы инструмента.
В производственной среде это проявляется следующим образом:
- Более частая смена инструмента
- Увеличение времени простоя, связанного с заменой инструмента или регулировкой смещения
- Колебания размеров деталей по мере износа режущей кромки
- Повышенный риск внезапного выхода инструмента из строя, что может привести к браку деталей
Как решить эту проблему? Решающее значение имеет выбор материала инструмента и покрытия. Для обработки более твёрдых заготовок обычно используются твердосплавные марки, керамические пластины и специальные покрытия, при этом правильная геометрия инструмента также может значительно снизить нагрузку на режущую кромку.
Скорость резания, скорость подачи и время цикла
Для защиты инструмента операторы часто снижают скорость резания при обработке более твёрдых материалов, а иногда уменьшают глубину резания или скорость подачи. В результате время цикла обработки каждой детали увеличивается. Такое увеличение времени обработки обусловлено более низкими параметрами резания, необходимостью дополнительных чистовых проходов и временем, требуемым для смены инструмента. Это одна из основных причин, по которой твердость материала влияет на затраты на обработку. Хотя стоимость самого сырья может не изменяться значительно, время занятости станка и затраты на расход инструмента могут существенно возрасти.
Тепловыделение
Обработка более твёрдых материалов часто сопровождается выделением большего количества тепла, и способы управления этим теплом зависят от свойств материала. Некоторые материалы эффективно рассеивают тепло, образующееся при резании, тогда как другие — например, многие марки нержавеющей стали и титановые сплавы — склонны накапливать тепло вблизи режущей кромки, что ускоряет износ инструмента. Выбор стратегий охлаждения, покрытий инструмента и скоростей резания играет решающую роль в управлении тепловыделением. Тепло также влияет на заготовку: тепловое расширение во время резания может привести к отклонениям в размерах, а чрезмерное нагревание может изменить поверхностные характеристики некоторых материалов.
Отделка поверхности
Влияние твердости на качество поверхности носит двоякий характер. С одной стороны, при условии, что режущий инструмент заточен, а закрепление детали обеспечено, более твердые материалы с однородной микроструктурой часто дают гладкую поверхность, поскольку они менее подвержены разрывам или образованию наплавленных краев. С другой стороны, качество поверхности может быстро ухудшиться в случае износа инструмента или возникновения вибрации.
Напротив, чрезвычайно мягкие, клейкие материалы создают иной набор проблем: они имеют склонность прилипать к инструменту или образовывать наплавленные кромки, что приводит к шероховатой поверхности, несмотря на низкие режущие усилия. Таким образом, более низкая твёрдость не всегда гарантирует более высокое качество поверхности.
Точность размеров и стабильность обработки
Увеличение режущих усилий, износ инструмента и тепловые эффекты могут привести к отклонениям от заданных размеров. При обработке твердых материалов с жесткими допусками контроль технологического процесса имеет решающее значение; к ключевым мерам относятся: мониторинг состояния инструмента, планирование отдельных операций черновой и чистовой обработки, выделение достаточного времени для достижения заготовкой тепловой стабильности, а также увеличение частоты проверок в ходе обработки.
Почему одна только твердость не определяет обрабатываемость
Хотя представление о том, что “чем выше твердость, тем сложнее обработка”, является полезным практическим правилом, оно не является абсолютным. Ситуацию осложняют несколько факторов.
Упрочнение при обработке: Некоторые материалы (наиболее ярким примером которых является аустенитная нержавеющая сталь) приобретают большую твёрдость в процессе механической обработки. Затупивание инструмента, резка с небольшим трением или паузы в процессе резания могут привести к упрочнению поверхности, что создаёт более высокую нагрузку на инструмент при последующей резке. Поэтому даже материалы с низкой начальной твёрдостью могут оказаться сложными в обработке.
Микроструктура и термическая обработка: Характеристики обработки стали одной и той же марки могут значительно различаться в отжиженном и закаленном состояниях. В случае деталей, изготавливаемых по индивидуальному заказу и требующих последующей термической обработки, принято проводить их механическую обработку до термической обработки (когда материал более мягкий). При использовании подходящих инструментов и станков возможно также твердое точение или твердое фрезерование термообработанных твердых материалов.
Пластичность и образование стружки: Материалы с низкой твёрдостью, но превосходной пластичностью часто дают неконтролируемую длинную и тонкую стружку; такая стружка легко запутывается в инструменте, ухудшая качество поверхности заготовки. Напротив, при резке некоторых более твёрдых материалов стружка отламывается более чисто и отчётливо.
Термопроводность. Материалы с низкой теплопроводностью приводят к концентрации тепла на режущей кромке. Это одна из основных причин, по которой титановые сплавы считаются труднообрабатываемыми — хотя их твердость не является чрезмерно высокой по сравнению с закаленными инструментальными сталями.
Абразивные компоненты. Некоторые материалы содержат твёрдые частицы или компоненты, которые вызывают быстрый износ инструмента независимо от их общей показателя твёрдости. Типичными примерами таких материалов являются некоторые виды чугуна, а также наполненные или армированные пластики.
Хотя твердость является важным исходным показателем для оценки обрабатываемости, необходимо также учитывать марку материала, его состояние и свойства в процессе резания.
Как реагируют различные группы материалов
Вместо того чтобы сравнивать конкретные цифры, полезнее обратить внимание на общие тенденции. Фактическое поведение зависит от класса и состояния.
| Группа материалов | Общие особенности обработки | Основные факторы, помимо твердости |
| Алюминиевые сплавы | Как правило, легко поддается резанию, что позволяет работать на высоких скоростях и обеспечивает хороший отвод стружки | Более мягкие сорта могут оставлять размазы или откладываться на кромке инструмента |
| Латунь и легкообрабатываемые медные сплавы | Обычно обрабатывается на станке с хорошим удалением стружки | Чистая медь более вязкая и с ней сложнее работать |
| Углеродистые и легированные стали | Степень сложности варьируется от простой до сложной в зависимости от содержания углерода и термической обработки | Состояние после термообработки существенно влияет на износ инструмента |
| Нержавеющие стали | Зачастую они оказываются более сложными, чем можно было бы предположить, исходя из их твердости | Упрочнение при деформации, низкая теплопроводность, различия между марками |
| Титановые сплавы | Сложно, так как тепло концентрируется на режущей кромке | Низкая теплопроводность, износ инструмента, необходимость использования жестких зажимных приспособлений |
| Сплавы на основе никеля | Среди металлов, представляющих наибольшую сложность при механической обработке | Упрочнение при деформации, высокая прочность при повышенных температурах, интенсивный износ инструмента |
| Закаленные инструментальные стали | Требуется специальное оборудование и консервативные параметры | Очень высокая твёрдость, риск сколов по краям |
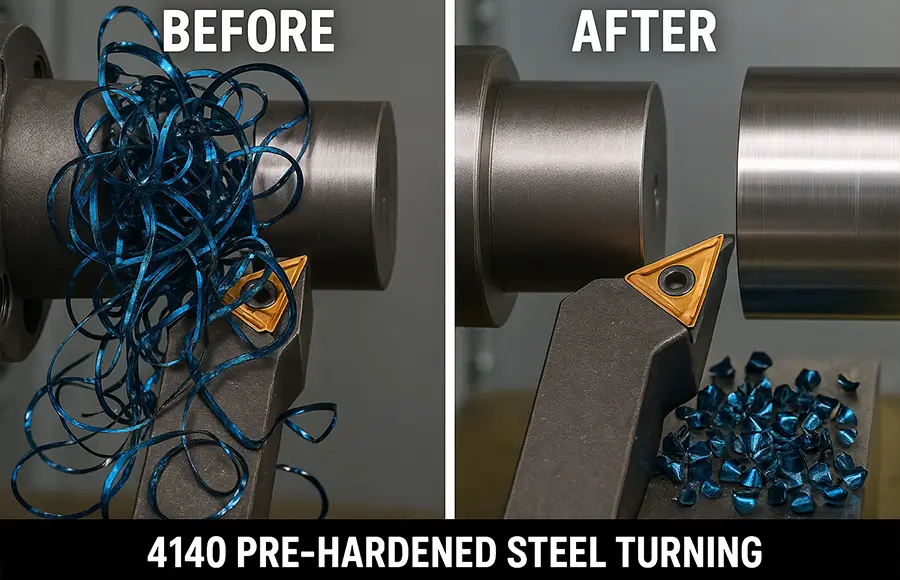
Методы обработки твердых материалов
Xtmade — это профессиональное и опытное предприятие, специализирующееся на изготовлении продукции по индивидуальному заказу, способное обрабатывать широкий спектр металлов, включая труднообрабатываемые материалы, такие как титан, молибден, кобальт, Ковар, Инвар и Монель. Наши инженеры обладают глубокими знаниями о свойствах материалов и многолетним опытом работы в отрасли, что позволяет им решать самые сложные задачи в области механической обработки. При обработке твёрдых материалов мы часто применяем следующие методы:
- Выберите подходящие режущие инструменты. Марка твердого сплава, покрытие и геометрия режущей кромки должны соответствовать твердости и типу заготовки.
- Используйте жесткое закрепление заготовки. Надежное закрепление заготовки, небольшой вылет инструмента и устойчивость станка позволяют свести к минимуму деформацию заготовки и вибрацию.
- Регулируйте нагрев. Правильная подача охлаждающей жидкости, подходящие скорости резания и — в некоторых случаях — использование системы охлаждения под высоким давлением или сквозного охлаждения инструмента помогают предотвратить перегрев режущей кромки.
- Следите за тем, чтобы инструменты были заточены. Это особенно важно при обработке твердых материалов, поскольку изношенные инструменты могут ухудшить условия последующей обработки.
- Разделить черновую и чистовую обработку. Сначала удаляется основная часть материала, а затем выполняется легкая чистовая обработка, что обеспечивает точность конечной обработки.
- Рассмотрим последовательность обработки. Если это допускает конструкция, механическую обработку можно выполнять в более мягком состоянии до термообработки, чтобы снизить сложность; однако, поскольку термообработка может привести к деформации, потребуется последующая чистовая обработка или шлифование.
- Внедрить план проверок. Износ инструмента может привести к постепенному отклонению от заданных размеров; поэтому контроль качества в процессе обработки приобретает особое значение при обработке твердых материалов.
Выбор материалов с учётом их твёрдости
При проектировании деталей крайне важно найти баланс между требованиями к твердости и фактическими функциональными потребностями, а также учитывать конкретное назначение и функцию детали. Следующие вопросы могут помочь в проведении такой оценки:
- Требуется ли для данного компонента высокая твёрдость в процессе эксплуатации? Высокая твёрдость, как правило, необходима для износостойких поверхностей, режущих кромок и участков, подверженных высоким контактным нагрузкам, тогда как для таких деталей, как корпуса, кронштейны и крышки, она зачастую не требуется.
- Можно ли подвергнуть этот узел механической обработке до термообработки (закалки)? Это позволяет снизить затраты и повысить точность обработки деталей сложной геометрии.
- Насколько строги требования к допускам и качеству поверхности? Строгие требования к материалам с высокой твёрдостью зачастую обусловливают необходимость дополнительных этапов механической обработки и процедур контроля.
- Каков объем производства? По мере увеличения объёма производства влияние износа инструмента и продолжительности циклов обработки становится всё более значимым.
- Существуют ли альтернативные материалы, которые проще в обработке, но при этом по-прежнему соответствуют требованиям? Иногда выбор другого сорта материала или применение иного метода термической обработки позволяет обеспечить требуемые эксплуатационные характеристики и при этом значительно снизить сложность механической обработки.
Взаимодействие с поставщиком услуг по механической обработке на ранних этапах проектирования позволяет добиться лучших результатов. Оценка технологичности позволяет выявить требования к твердости, узкие допуски или сложные геометрические элементы, которые приводят к увеличению затрат и удлинению сроков изготовления, что дает возможность предложить реалистичные альтернативы, отвечающие функциональным требованиям.
Часто задаваемые вопросы
Всегда ли более твердый материал сложнее обрабатывать?
Не всегда. Во многих случаях твердость приводит к увеличению режущих усилий и износа инструмента, однако обрабатываемость также зависит от упрочнения при деформации, теплопроводности, пластичности, микроструктуры и инструмента. Некоторые более мягкие материалы обрабатывать сложнее, чем более твердые.
Могут ли станки с ЧПУ резать закаленную сталь?
Да, при наличии подходящего инструмента, жестких станков и соответствующих параметров. Твердое фрезерование и твердое точение являются общепринятыми методами, хотя они, как правило, предполагают более низкие скорости резания, использование специальных марок инструмента и более тщательный контроль технологического процесса. В зависимости от формы детали и допуска иногда вместо них применяют шлифование или электроэрозионную обработку.
Почему инструменты из нержавеющей стали быстро изнашиваются, хотя она и не отличается особой твердостью?
Многие марки нержавеющей стали подвергаются упрочнению при резании и плохо проводят тепло. Оба этих фактора создают дополнительную нагрузку на режущую кромку. Важное значение имеют острый инструмент, равномерная подача и хорошая подача охлаждающей жидкости.
Влияет ли твердость на качество поверхности?
Это возможно. Стабильная резка однородного материала острым инструментом может обеспечить хорошую чистоту поверхности, однако износ инструмента, вибрация и нагрев, возникающие при обработке более твёрдых материалов, могут ухудшить качество поверхности. Очень мягкие, клейкие материалы также могут привести к плохой чистоте поверхности из-за размазывания и образования нагара на кромке.
Лучше проводить термообработку до или после механической обработки?
Это зависит от детали. Обработка перед термообработкой, как правило, менее изнашивает инструменты, однако термообработка может привести к деформации, поэтому после неё может потребоваться доводка критических размеров. Правильная последовательность операций зависит от допусков, геометрии и материала.
Как твердость влияет на стоимость механической обработки?
В основном за счет более медленного резания, большего расхода инструмента, более частых смен инструмента, дополнительных операций чистовой обработки и дополнительного контроля качества. Сама по себе стоимость материала зачастую не является самой значительной составляющей разницы.

