
Контроль качества обработки на станках с ЧПУ: полное руководство
В сфере обработки с ЧПУ часто возникает следующая неприятная ситуация: используется высокоточный импортный 5-осевой станок, программа прошла тщательное моделирование, а режущие инструменты — совершенно новые, но, несмотря на это, изготовленные на заказ детали, поставляемые заказчику, отбраковываются целыми партиями из-за таких проблем, как заклинивание при сборке, утечка под высоким давлением или преждевременный износ.
Почему так происходит? При тщательном анализе производственного процесса часто выясняется, что первопричина кроется в упрощённом представлении о “контроле качества” — когда его рассматривают лишь как измерение длины, ширины и высоты с помощью штангенциркуля. На самом деле современный контроль качества при ЧПУ — это комплексный инженерный процесс, объединяющий технологии прецизионных измерений, понимание геометрических допусков, динамический мониторинг процессов и строгие системы управления. Она служит не только последним барьером на пути к появлению бракованной продукции, но и важнейшим звеном в оптимизации процессов обработки и снижении производственных затрат. В данной статье подробно рассмотрено, что включает в себя контроль качества при обработке на станках с ЧПУ.
Что такое контроль качества с ЧПУ?
Что такое контроль качества? Контроль качества при ЧПУ — это процесс проверки обработанных деталей на соответствие техническим чертежам, спецификациям материалов, допускам, требованиям к поверхности и другим требованиям заказчика с целью обеспечения их соответствия установленным стандартам.
Контроль качества — это не просто проверка размеров после механической обработки. Комплексный процесс контроля охватывает все этапы — от проверки материала и контрольных измерений в процессе производства до предотгрузочных проверок, включающих проверку размеров, геометрии, качества поверхности и функциональности.
Конкретные методы контроля зависят от детали и предъявляемых к ней требований. Хотя для измерения основных размеров может быть достаточно штангенциркулей и микрометров, для элементов или материалов с более строгими техническими требованиями может потребоваться использование координатно-измерительных машин (КИМ), систем визуального контроля, приборов для измерения шероховатости поверхности, твердомеров или оборудования для идентификации материалов (PMI).
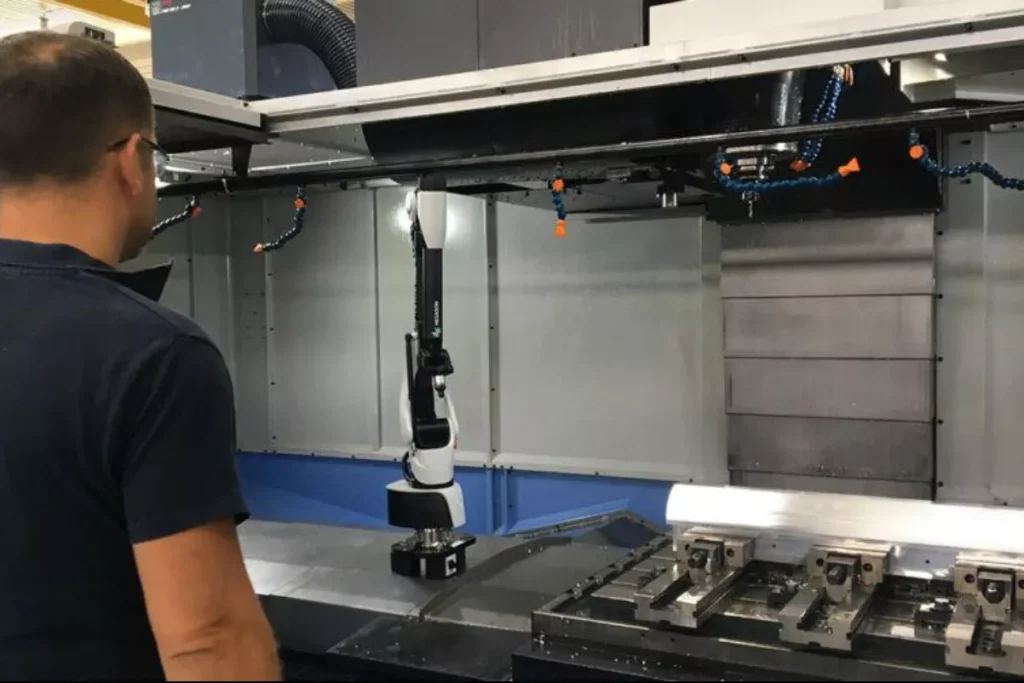
Различия между обеспечением качества, контролем качества и проверкой качества
Многие люди, в том числе и клиенты, часто путают понятия «обеспечение качества» (QA), «контроль качества» (QC) и «проверка качества», рассматривая их как одно и то же. На самом деле эти понятия соответствуют разным уровням в рамках системы управления качеством; различия между ними можно понять с двух точек зрения.
С точки зрения функционального охвата, обеспечение качества (QA), контроль качества (QC) и проверка качества соответствуют системному, производственному и испытательному уровням соответственно. Отдел обеспечения качества (QA) курирует всю систему качества; он разрабатывает протоколы — такие как руководства по качеству, рабочие процессы, обязанности персонала, программы обучения, документацию и процедуры калибровки оборудования — с целью заранее определить, “как все должно делаться”, тем самым сводя к минимуму вероятность ошибок на корню. Контроль качества (QC) отвечает за внедрение этих требований в ходе фактического производства, управляя качеством с помощью таких мер, как проверка поступающих материалов, контроль первого изделия, патрулирование производственного процесса, устранение отклонений и окончательные приемочные испытания. Контроль качества (Quality Inspection) относится к конкретному процессу тестирования в рамках отдела QC; он включает использование таких инструментов, как штангенциркули, микрометры, координатно-измерительные машины (КИМ) и приборы для измерения шероховатости, для измерения конкретных характеристик деталей — размеров, допусков, качества поверхности, свойств материала и т. д. — и определения соответствия результатов техническим требованиям. Проще говоря, отдел обеспечения качества (QA) устанавливает правила, отдел контроля качества (QC) управляет производством в соответствии с этими правилами, а отдел контроля качества (Quality Inspection) проводит фактические измерения для оценки соответствия деталей требованиям.
С точки зрения сроков и характера деятельности контроль качества по сути носит реактивный характер. Он проверяет соответствие результатов стандартам уже после завершения производства, опираясь на ретроспективные проверки, такие как отбор проб и проверка измерительных приборов. Обеспечение качества, напротив, носит проактивный характер. Его цель — предотвратить возникновение проблем до того, как они появятся, часто с использованием статистических инструментов — таких как гистограммы, контрольные карты и диаграммы Парето — для выявления тенденций и коренных причин, а затем корректировки процессов с целью предотвращения повторного возникновения подобных проблем. Такие системы, как «Всеобщее управление качеством» (TQM), «Бережливое производство» и «Шесть сигм», по сути, представляют собой конкретные методы институционализации этого проактивного подхода к обеспечению качества.
Другими словами: проверка позволяет определить, соответствует ли конкретная партия деталей установленным требованиям на данный момент; контроль качества (QC) — как постоянно выявлять отклонения в ходе производственного процесса; а обеспечение качества (QA) — как снизить частоту возникновения отклонений, устраняя их причины в корне. Если проводить проверки без анализа в рамках обеспечения качества (QA), одни и те же дефекты будут повторно появляться в последующих партиях, поскольку никто не выясняет, почему возникли отклонения — сотрудники просто продолжают отбирать несоответствующие детали.
Распространенные методы контроля качества
На перерабатывающих предприятиях различного масштаба и с разными условиями эксплуатации применяются различные методы контроля качества. Ниже приведены наиболее распространенные подходы; на практике, как правило, используется комбинация нескольких методов, а не один-единственный.
Контроль качества по системе JIT на этапе приемки материалов: Если сырье поставляется по модели «точно в срок» (JIT) в соответствии с графиком заказов и поступает лишь незадолго до начала производства, основной акцент в контроле качества смещается на управление поставщиками. Установив строгие стандарты качества и требования к проверке материалов в сотрудничестве с поставщиками, завод гарантирует, что материалы по сути готовы к использованию сразу по прибытии, что позволяет предотвратить сбои на производственной линии, вызванные обнаружением некондиционных материалов в последний момент.
Межэтапный контроль: В таких отраслях, как обработка на станках с ЧПУ, где требуются высокие профессиональные навыки, принято, чтобы операторы самостоятельно проверяли ключевые размеры перед передачей полуфабрикатов на следующий этап производства. Это равносильно распределению контрольных точек по каждому этапу вместо их сосредоточения на последнем этапе. Такой подход позволяет своевременно выявлять различные проблемы и оперативно вносить корректировки.
Статистическая выборка (SPC): Это предполагает отбор образцов из производственной партии в фиксированных или случайных точках для проведения испытаний, а не проверку каждого отдельного изделия. Данный метод основан на предпосылке “достаточно стабильного процесса” — только в том случае, если исторические данные свидетельствуют о предсказуемой стабильности, результаты выборочного контроля могут точно отражать качество всей партии; в противном случае выборочный контроль превращается в игру на удачу.
Традиционный приемочный контроль: Окончательный контроль готовой продукции служит основой для принятия решения. В ходе производственного процесса могут проводиться отдельные выборочные проверки на более ранних этапах, однако возможность отгрузки продукции в конечном итоге зависит от результатов окончательного контроля. Такой подход предъявляет высокие требования к стандартизированным рабочим процедурам и протоколам контроля, что требует надёжного управления документацией.
Культура всеобщего управления качеством (TQM): Сделать заботу о качестве рабочей привычкой для всех сотрудников, а не только обязанностью отдела контроля качества. Это дает каждому оператору возможность выявлять проблемы и наделяет его полномочиями останавливать производство или проактивно вмешиваться при обнаружении отклонений. Современные методы всеобщего управления качеством (TQM) часто включают в себя цифровые системы управления данными, что позволяет быстрее выявлять отклонения и отслеживать их.
Ключевые показатели контроля качества ЧПУ
В чем именно заключается контроль качества при ЧПУ-обработке? Деталь, изготовленная на станке с ЧПУ, должна пройти проверку на соответствие ряду многомерных критериев. Несоответствие даже по одному из параметров может привести к неисправности детали при эксплуатации.
Точность размеров и допуски на уровне микронов
Допуски на размеры являются наиболее важным аспектом контроля качества. В ходе длительных операций механической обработки такие факторы, как износ инструмента, тепловое расширение шпинделя и незначительный люфт в ходовом винте, могут привести к отклонению размеров. Контролёры должны убедиться, что каждый критический элемент — будь то диаметр отверстия, наружный диаметр или ширина паза — строго укладывается в верхний и нижний пределы допуска, указанные в чертеже. Для прецизионных соединений с классом точности IT6 или выше измерения могут даже потребовать проведения в условиях контролируемой температуры, чтобы исключить погрешности, вызванные тепловым расширением или сжатием.
Точная оценка геометрических допусков (GD&T)
В сложных механических узлах соблюдение требований к размерам не гарантирует пригодности детали к эксплуатации. Например, диаметр отверстия под подшипник может идеально соответствовать требованиям к допускам; однако если округлость отверстия не соответствует спецификации или если его ось отклоняется от перпендикулярности относительно базовой поверхности, подшипник может подвергнуться сильному износу или даже заклинить после установки. Поэтому проверка геометрических размеров и допусков (GD&T) — включая плоскостность, соосность, параллельность, перпендикулярность и положение — является важнейшим этапом оценки геометрических характеристик детали.
Микротекстура поверхности и шероховатость (Ra)
Когда режущий инструмент перемещается по поверхности заготовки, он оставляет на ней микроскопические следы. Шероховатость поверхности (обычно выражаемая в единицах Ra или Rz) влияет не только на внешний вид детали, но и напрямую определяет герметичность гидравлических узлов, коэффициент трения скользящих деталей и усталостную прочность несущих элементов. Контроль текстуры поверхности с помощью прибора для измерения шероховатости или оптического профилометра также позволяет проанализировать, были ли параметры резания выбраны правильно, не произошло ли микроотколов на режущем инструменте и не возникали ли вибрации при обработке.
Целостность материала и видимые дефекты
Помимо геометрических характеристик, ключевым аспектом контроля является также физическое состояние самого материала. Это включает в себя проверку поверхностей деталей на наличие заусенцев, вмятин или чрезмерно глубоких следов от инструмента, а также оценку качества поверхности после последующих видов обработки (таких как анодирование, закалка или гальваническое покрытие). Для деталей, подвергающихся высоким нагрузкам, необходимо измерить твердость поверхности с помощью твердомера, а для выявления внутренних микротрещин или пористости могут даже применяться методы неразрушающего контроля, такие как капиллярный контроль или ультразвуковой контроль.
Распространенные инструменты для контроля качества обработки на станках с ЧПУ
На рынке представлен широкий ассортимент контрольно-измерительных приборов, каждый из которых предназначен для оценки определённых характеристик деталей. Выбор прибора зависит от таких факторов, как допуски на размеры, геометрические характеристики, свойства материала и возможные типы дефектов; цель заключается не столько в том, чтобы выбрать самый дорогой прибор, сколько в том, чтобы подобрать тот, который наилучшим образом подходит для конкретной задачи.
Измерительные приборы общего назначения используются для плановых проверок размеров и контроля в процессе производства. К ним относятся штангенциркули, микрометры и часовые индикаторы, а также калибры типа “гоу/ноу-гоу” — например, стержневые, кольцевые и резьбовые калибры, — которые позволяют быстро проверить, соответствуют ли отверстия, валы и резьба заданным допускам.
Координатно-измерительные машины (КИМ) и оптическое контрольно-измерительное оборудование используются для проверки сложных геометрических элементов и высокоточных допусков. Координатно-измерительные машины (КИМ) позволяют измерять характеристики GD&T, такие как профиль, положение и соосность; видеометрические системы идеально подходят для мелких или тонкостенных деталей; а оптические проекторы позволяют контролировать сложные элементы кромок — например, углы, дуги и резьбу — путем увеличения профиля детали.
Приборы для контроля поверхностей и материалов решать проблемы, возникающие в тех случаях, когда размеры соответствуют техническим требованиям, но качество материала или поверхности — нет. К ним относятся приборы для измерения шероховатости поверхности, твердомеры (по шкалам Роквелла, Бринелля, Виккерса) и спектрометры (используемые для проверки состава и марки материала).
Оборудование для неразрушающего контроля (НРК) используется для выявления поверхностных или внутренних дефектов без повреждения детали. К распространенным методам относятся капиллярный контроль, магнитопорошковый контроль, ультразвуковой контроль и радиографический контроль, каждый из которых подходит для определенных материалов и типов дефектов.
Системы контроля в процессе производства и автоматизации собирать данные в режиме реального времени во время обработки с помощью датчиков, лазерного сканирования или систем машинного зрения. Эти системы позволяют выявлять ранние признаки износа инструмента или отклонений в работе станка до появления брака в партии; однако для критически важных деталей по-прежнему рекомендуется проводить окончательную проверку с помощью автономного контрольно-измерительного оборудования.
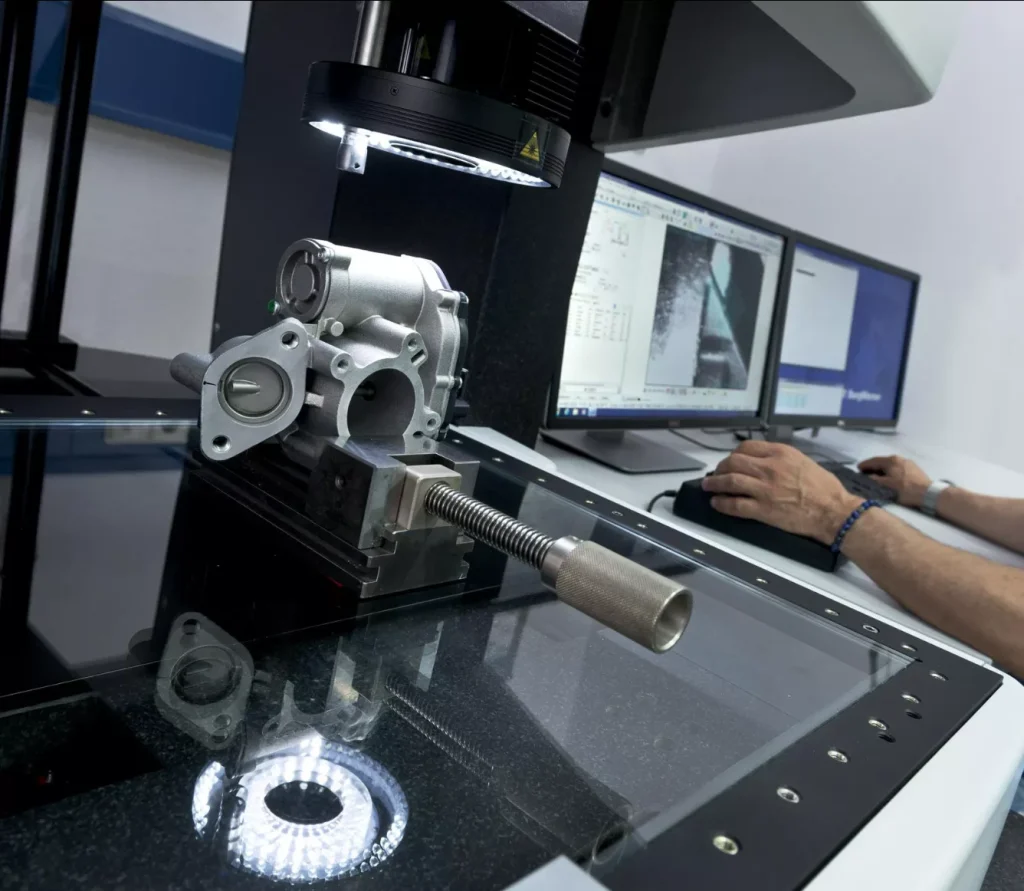
Скрытые факторы, определяющие успех инспекции: условия, персонал и системы стандартов
Современное оборудование и комплексные технологические процессы не гарантируют абсолютной достоверности результатов контроля. В реальной инженерной практике контроль условий окружающей среды, квалификация персонала и системы стандартов качества зачастую являются скрытыми, но решающими факторами, определяющими достоверность результатов контроля.
Температура окружающей среды — это часто упускаемый из виду “убийца” в сфере прецизионных измерений. Металлические материалы подвержены значительному тепловому расширению и сжатию; например, алюминиевый образец длиной 100 мм расширяется или сжимается примерно на 0,011 мм при изменении температуры на 5 °C — это отклонение имеет критическое значение при работе с допусками на уровне микронов. Высокоточные измерения на координатно-измерительной машине (КИМ) должны проводиться в специализированных помещениях, в которых поддерживаются постоянная температура и влажность (обычно 20 °C). Попытка провести прецизионные измерения заготовки сразу после её извлечения из станка — пока она ещё сохраняет остаточное тепло от процесса резания — приведёт к получению искажённых данных.
Профессиональные навыки персонала и соблюдение стандартизированных процедур имеют не менее решающее значение для качества данных. Правильная интерпретация символов GD&T (геометрическое размечение и допуски), установка соответствующих баз отсчета в программном обеспечении КИМ и минимизация погрешностей, вызванных контактным давлением при ручном измерении, — все это требует обширного инженерного опыта. Операторы, не прошедшие стандартизированное обучение, даже при использовании КИМ стоимостью в миллионы, могут установить неверные системы координат, что приводит к совершенно ошибочным решениям о приемке или отбраковке. В компании Xtmade работают высококвалифицированные инспекторы по качеству; подавляющее большинство из них имеет более десяти лет опыта работы в отрасли, что позволяет им выявлять некондиционные детали — как визуально, так и с помощью оборудования, — оперативно обнаруживать проблемы в производстве и обеспечивать бесперебойное выполнение проектов.
И, наконец, сертификаты, подтверждающие соответствие системы управления качеством установленным стандартам обеспечивают стандартную основу для проведения проверок. Будь то стандарт ISO 9001 для общего машиностроения, AS9100 для аэрокосмической отрасли или ISO 13485 для медицинских изделий, все эти стандарты уделяют особое внимание регулярной калибровке измерительного оборудования и прослеживаемости данных. Каждый элемент данных контроля должен быть прослеживаем до конкретного измерительного прибора, оператора и эталона калибровки; только благодаря такой строгости можно обеспечить прочное доверие к качеству в цепочках поставок высокотехнологичного производства.
Как использовать данные проверок для сокращения затрат
Контроль качества — это не просто отбор бракованной продукции; он также служит мощным рычагом для сокращения затрат и ускорения сроков поставки.
Высокий уровень брака приводит к значительным затратам, включая потери материалов, трудозатраты на доработку и связанные с этим сбои в графиках производства. Чтобы застраховаться от ожидаемого уровня брака, многие заводы обычно заказывают избыточные объемы материалов; такая практика, по сути, представляет собой скрытые затраты, связанные с проблемами качества. Как только данные проверок начинают систематически регистрироваться, их можно проанализировать, чтобы точно определить, где уровень брака непропорционально высок — будь то на конкретном станке, на определенном этапе процесса или при использовании определенного типа материала. Использование анализа Парето для ранжирования основных причин дефектов часто показывает, что на небольшое число факторов приходится большая часть брака; устранение именно этих конкретных проблем гораздо эффективнее, чем равномерное распределение усилий по всем этапам производства.
Именно поэтому на профессиональных производственных предприятиях ведут подробную документацию по результатам проверок, а не ограничиваются просто вынесением вердикта “прошел/не прошел”. Эта документация служит исходным материалом для непрерывного совершенствования; то, приведет ли она на самом деле к снижению уровня брака и сокращению затрат, зависит от того, используются ли эти данные для анализа коренных причин, а не просто архивируются для будущего использования.
Этапы контроля качества при обработке на станках с ЧПУ
Контроль качества обработки на станках с ЧПУ, как правило, состоит из четырёх этапов: приёмный контроль материалов, контроль первого изделия, контроль в процессе производства и окончательный контроль. Каждый этап основывается на предыдущем, и все они имеют одинаковое значение.
Рассмотрение чертежей и планирование проверок проводится до начала механической обработки с целью подтверждения допусков на размеры, требований GD&T, критических характеристик качества и необходимых методов контроля, что позволяет избежать упущения ключевых технических характеристик.
Приемный контроль материалов проверяет марку, размеры и технические характеристики сырья, а также сверяет сертификаты на материалы, номера плавок и идентификаторы партий; материалы, не соответствующие требованиям, должны быть выявлены и помещены в карантин до начала производства.
Контроль первого изделия включает в себя проверку первой готовой детали (или нескольких первых) перед запуском серийного производства с целью подтверждения правильности программ, режущих инструментов, приспособлений и технологических параметров.
Контроль качества в процессе производства—проводимый посредством плановых выборочных проверок или взаимных проверок между операторами—позволяет на раннем этапе выявлять такие проблемы, как износ инструмента, отклонения в работе станка или изменения настроек, предотвращая тем самым их негативное влияние на всю производственную партию.
Заключительный осмотр проводится после завершения всех операций механической обработки и поверхностной обработки; она включает в себя всестороннюю проверку размеров, допусков и геометрических характеристик (GD&T), внешнего вида, шероховатости поверхности и свойств материала на соответствие чертежу и техническим условиям заказа.
Предотгрузочная проверка подтверждает полноту количества деталей, номеров чертежей, уровней редакций, протоколов контроля, сертификатов на материалы и этикеток на упаковке; все некондиционные детали должны быть выявлены, изолированы и утилизированы до отгрузки.
Заключение
Контроль качества в области обработки с ЧПУ — это гораздо больше, чем просто этап “выявления ошибок” в конце производственной линии; это комплексный процесс обеспечения качества, охватывающий закупку материалов, настройку станков, контроль в процессе производства, прецизионные измерения и системы управления.
Являясь профессиональным поставщиком услуг по изготовлению продукции на заказ, компания Xtmade кардинально избавляется от цикла “незначительного брака” и “возвратов от клиентов” за счет тщательной проверки поступающих материалов, внедрения динамического мониторинга при контроле первых экземпляров и межпроцессных проверок, использования высокоточного измерительного оборудования, а также поддержания строгих систем контроля и управления окружающей средой. Будь то создание прототипов или серийное производство, мы предоставляем нашим клиентам высококачественные услуги, соблюдая строгие стандарты.

