
Maquinação de precisão de eixos de motores para veículos de energia nova: processos e estudos de caso
O motor de acionamento é um componente essencial do sistema de transmissão de um veículo de energia nova. Como parte importante do conjunto do motor, o eixo do motor suporta o núcleo do rotor, mantém a sua posição e transmite o binário durante o funcionamento. A sua precisão dimensional, as tolerâncias geométricas e a qualidade da superfície afetam diretamente a precisão da montagem, a estabilidade rotacional e a fiabilidade de funcionamento.
Em comparação com os eixos de transmissão convencionais, os eixos dos motores dos veículos de energia nova apresentam frequentemente geometrias mais complexas, incluindo ranhuras externas, ranhuras para chavetas, furos profundos, diâmetros escalonados e munhões de rolamentos de precisão. Dependendo do projeto, estas características podem exigir várias operações de maquinagem para se alcançarem as dimensões e a precisão posicional necessárias.
A maquinagem de precisão dos eixos dos motores dos veículos de energia nova envolve uma combinação de torneamento CNC, perfuração, maquinagem de ranhuras, fresagem de ranhuras de chaveta e retificação. Este artigo analisa três configurações representativas de eixos, explica os respetivos requisitos de maquinagem e aborda os principais controlos de qualidade envolvidos no fabrico destes componentes.
Características estruturais dos eixos dos motores dos veículos de energia nova
As estruturas dos eixos dos motores variam consoante o projeto do motor, os requisitos de montagem e os métodos de transmissão de binário. Do ponto de vista da fabricação, os eixos ocos e os eixos maciços apresentam desafios diferentes em termos de rigidez, acesso para maquinagem e controlo dimensional.
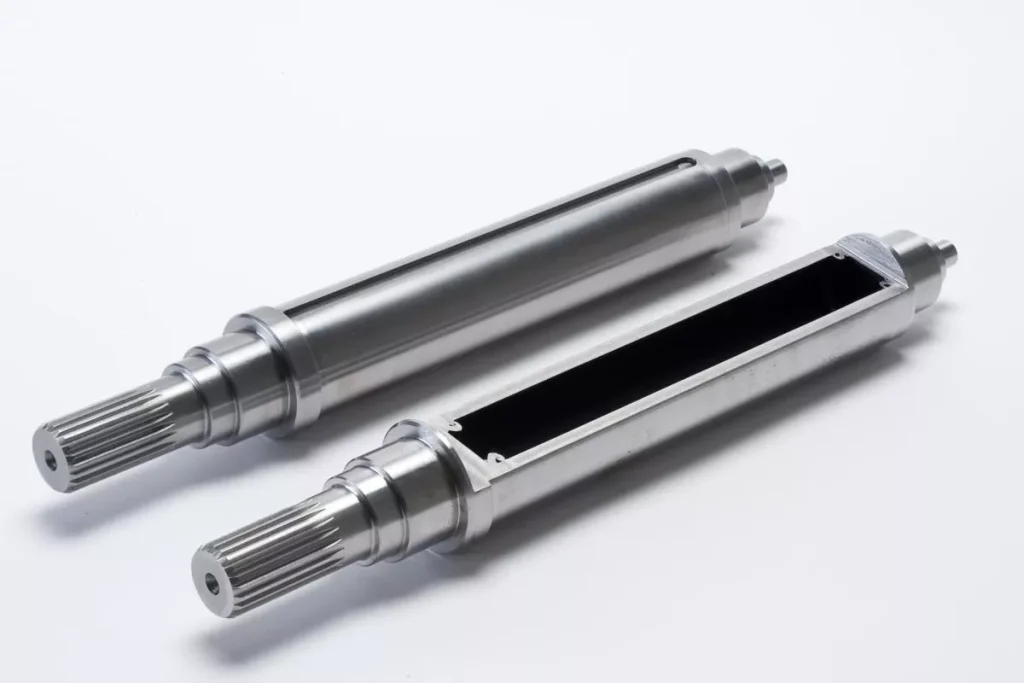
Eixos ocos de motor para Nova Energia
Os eixos ocos de motor são utilizados em aplicações em que é importante reduzir a massa rotativa. Os seus furos internos podem também satisfazer requisitos estruturais ou funcionais específicos.
A espessura reduzida da parede torna estes eixos mais sensíveis à pressão de fixação e às forças de corte. Uma força excessiva pode causar deformação, enquanto condições de maquinagem inadequadas podem resultar em vibração e variação dimensional. A precisão do furo interno é outra consideração importante, especialmente quando o eixo do furo tem de manter uma relação definida com as superfícies externas do eixo.
Eixos de motor maciços para Nova Energia
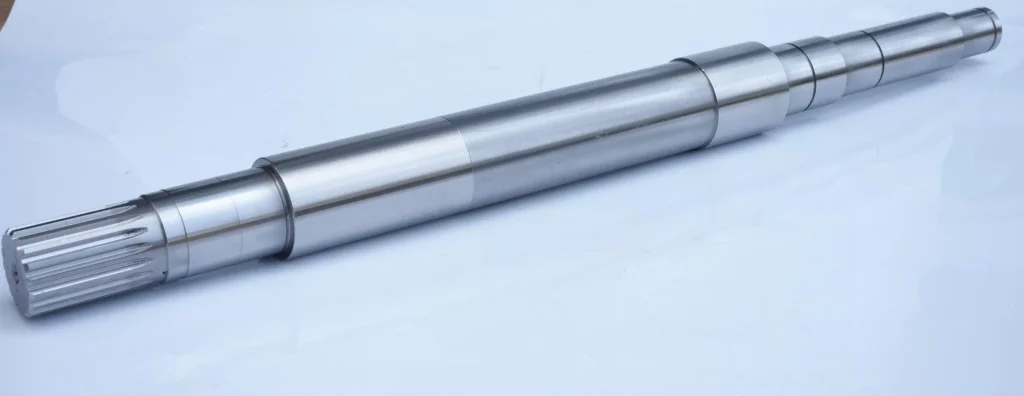
Os eixos de motor maciços apresentam uma secção transversal contínua do material e, geralmente, oferecem maior rigidez durante a maquinagem. As características típicas incluem diâmetros escalonados, munhões de rolamento, ranhuras externas e ranhuras para chavetas.
Embora os eixos maciços sejam, em geral, mais fáceis de suportar do que os modelos ocos, as suas características funcionais continuam a exigir um posicionamento preciso uns em relação aos outros. Em particular, a relação entre os munhões dos rolamentos, os dentes das ranhuras de encaixe e as ranhuras de chaveta afeta o alinhamento da montagem e a transmissão do binário. Por conseguinte, é essencial manter referências de maquinagem consistentes ao longo de todo o processo de produção.
Principais processos de maquinagem para eixos de motor
O percurso de maquinagem depende do desenho do eixo, do material, do estado da peça em bruto, do tratamento térmico, dos requisitos de tolerância e do volume de produção. Os processos a seguir são habitualmente utilizados no fabrico de eixos de motor.
Torneamento CNC
Torneamento CNC produz as principais características externas dos eixos de motor, incluindo diâmetros escalonados, munhões de rolamentos, ressaltos e faces finais. No caso de eixos longos ou ocos, a rigidez da fixação da peça e o controlo da força de corte são particularmente importantes para evitar deflexões e variações dimensionais. O torneamento de desbaste e de acabamento são geralmente realizados separadamente, reservando-se uma margem de usinagem adequada para a retificação subsequente, quando necessário.
Perfuração e usinagem de furos profundos
Perfuração e a maquinação de furos profundos são utilizadas para produzir furos internos em eixos ocos de motores. À medida que a profundidade do furo aumenta, a evacuação de aparas, o guiamento da ferramenta e o fornecimento de líquido de arrefecimento tornam-se mais complexos. A perfuração com broca de canhão ou a perfuração BTA podem ser selecionadas de acordo com as dimensões do furo e os requisitos de precisão. As principais considerações incluem o diâmetro do furo, a retidão, o acabamento superficial e a relação posicional entre o furo interno e as superfícies externas do eixo.
Maquinação de splines
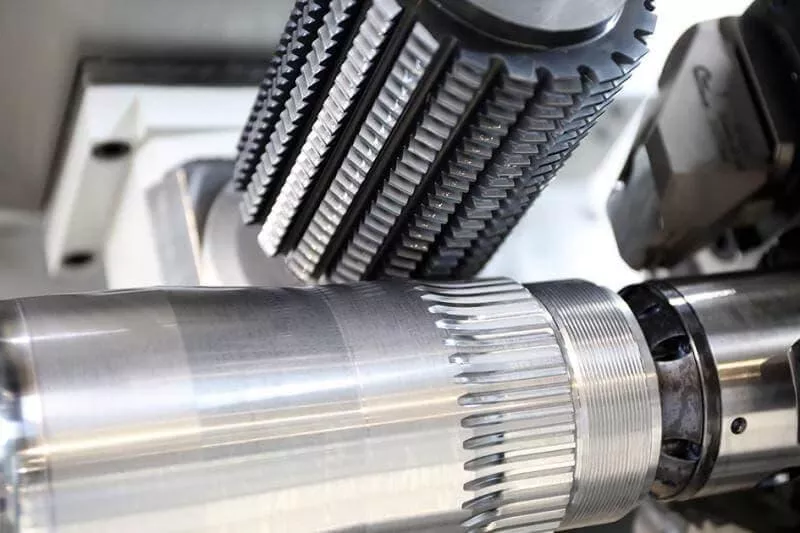
As ranhuras externas transmitem o binário entre o eixo do motor e os componentes ligados. Dependendo do perfil da ranhura, do número de dentes, dos requisitos de precisão e do volume de produção, os métodos adequados podem incluir o fresamento por fresagem de ranhuras, o fresamento por modelagem ou a fresagem. A espessura dos dentes, a precisão do perfil e o alinhamento da ranhura com o ponto de referência do eixo são fatores importantes que afetam o ajuste final e o desempenho da transmissão.
Fresagem de ranhuras
As ranhuras de chaveta proporcionam uma ligação mecânica entre o eixo e os componentes de acoplamento através de uma chaveta. A fresagem CNC é frequentemente utilizada para obter a largura, profundidade, comprimento e posição necessários das ranhuras. No caso de eixos com duas ou mais ranhuras de chaveta, a indexação angular também deve ser controlada para garantir a orientação correta entre as ranhuras e outras características funcionais.
Serrilhagem e laminação de ranhuras
A serrilha utiliza rolos específicos para formar padrões na superfície através da deformação plástica, normalmente para proporcionar aderência ou para satisfazer requisitos específicos de encaixe superficial. A laminação de ranhuras é um processo diferente, no qual matrizes moldadas formam os dentes das ranhuras através do deslocamento controlado do material. Pode ser adequado para determinados materiais e volumes de produção, dependendo da geometria das ranhuras e dos requisitos dimensionais. Nenhum dos processos é obrigatório para todos os projetos de eixos de motor.
Retificação cilíndrica CNC
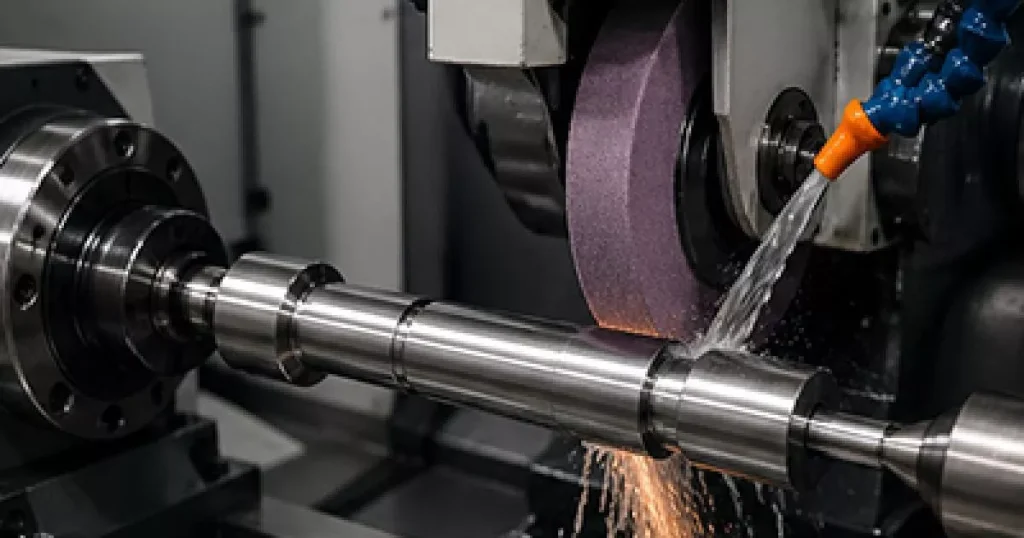
A retificação cilíndrica CNC é utilizada para o acabamento de diâmetros externos críticos, nomeadamente munhões de rolamentos e superfícies de encaixe de precisão. Contribui para alcançar tolerâncias dimensionais mais apertadas, maior circularidade e melhores acabamentos superficiais do que o que o torneamento por si só pode proporcionar. Os parâmetros de retificação, o estado do rebolo e o controlo do líquido de arrefecimento devem ser geridos de forma a evitar danos térmicos, queimaduras de retificação e defeitos superficiais.
Análise da usinagem de três configurações de eixo de motor
As três configurações seguintes representam combinações comuns de estruturas de eixos ocos ou maciços e características de transmissão externa. Os processos de maquinagem devem ser definidos de acordo com os desenhos efetivos, os materiais, as condições das peças em bruto, o tratamento térmico e os requisitos de tolerância.
Eixo oco do motor com ranhuras externas e um orifício profundo interno
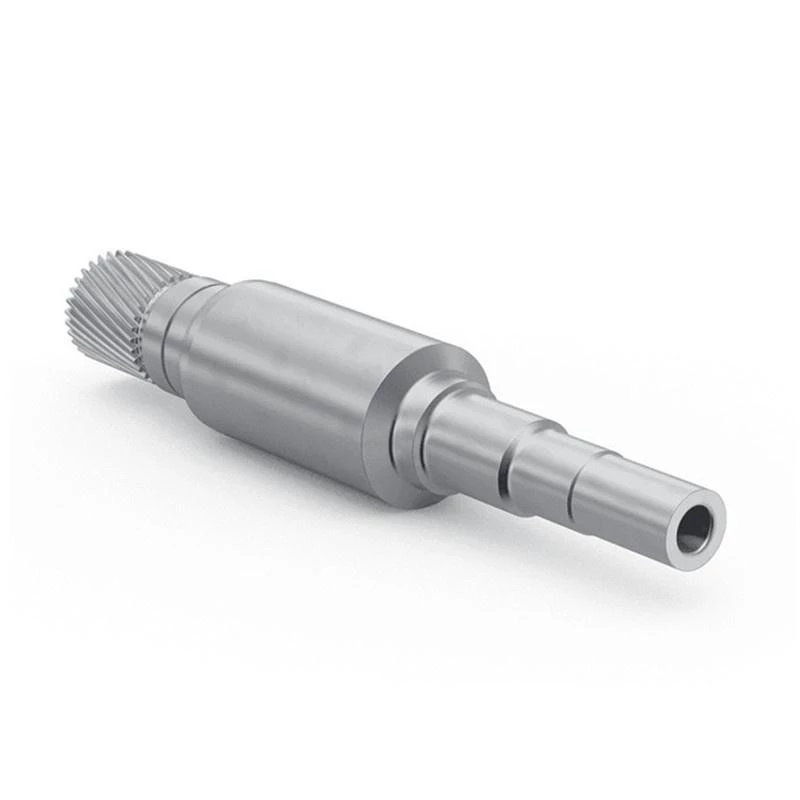
Esta configuração combina uma ranhura externa com um furo interno central. A ranhura externa constitui a interface de transmissão de binário, enquanto o furo profundo forma a estrutura oca do eixo.
O principal desafio de fabrico consiste em manter a relação posicional entre o furo interno e as superfícies funcionais externas. A perfuração de furos profundos requer uma evacuação eficaz das limalhas e um bom guiamento da ferramenta para evitar o desvio do furo. Ao mesmo tempo, a espessura reduzida da parede torna o eixo mais sensível às forças de fixação e à deformação causada pelo corte.
Um plano de maquinagem típico pode envolver a preparação da peça em bruto, a maquinagem do furo interno e das superfícies de referência externas, o torneamento dos diâmetros externos escalonados e a produção da ranhura externa. A sequência exata deve ser determinada pelo desenho e pelas relações de referência exigidas. Os diâmetros externos críticos podem ser submetidos a retificação cilíndrica após o tratamento térmico ou outras operações intermédias.
A inspeção deve centrar-se no diâmetro e na retidão do furo, na precisão do diâmetro externo, na geometria das ranhuras e na relação posicional entre o furo e as superfícies externas do eixo.
Eixo oco de motor com ranhuras externas, uma ranhura para chaveta e um furo profundo interno
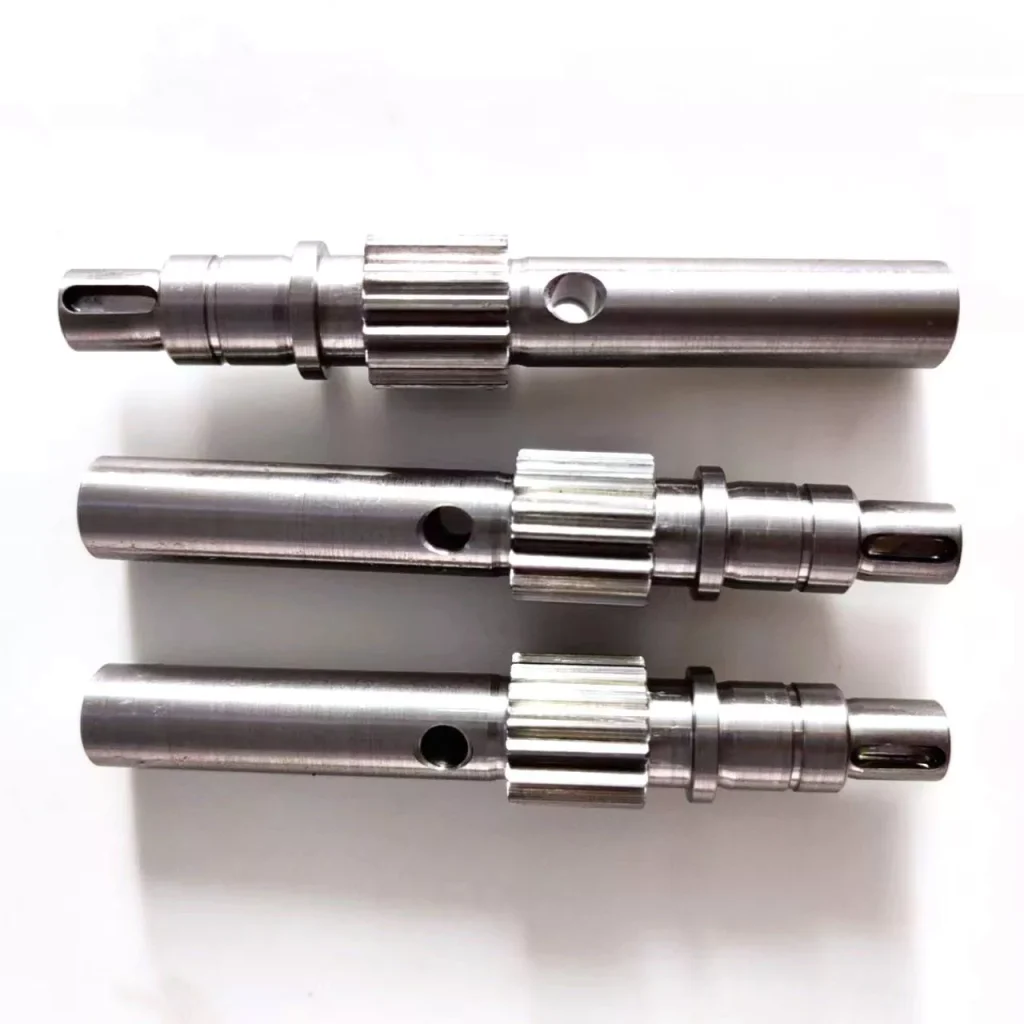
Este projeto combina três características importantes: uma estrutura interna oca, uma ranhura externa e uma ranhura de chaveta. Em comparação com a primeira configuração, a ranhura de chaveta adicional introduz mais um requisito de posicionamento e aumenta a complexidade da configuração de maquinagem.
O furo interno deve manter a geometria exigida sem provocar variações excessivas na espessura da parede. A ranhura externa deve cumprir os requisitos especificados relativos ao perfil dos dentes e ao encaixe, enquanto a ranhura da chaveta deve manter a largura, a profundidade, o comprimento e a posição angular precisos.
Um processo típico pode incluir a preparação da peça em bruto, perfuração ou usinagem de furos profundos, torneamento CNC, usinagem de ranhuras e fresagem de ranhuras de chaveta. A ordem da usinagem de ranhuras e da fresagem de ranhuras de chaveta depende da estratégia de fixação da peça e da estrutura de referência especificada no desenho. Se a ranhura de chaveta for usinada após a ranhura dentada, o dispositivo de fixação deve garantir um posicionamento angular fiável em relação aos dentes da ranhura dentada.
A inspeção deve abranger o furo interno, os diâmetros do eixo, as dimensões das ranhuras de encaixe e a geometria da ranhura de chaveta. Deve ser dada especial atenção à relação angular entre a ranhura de chaveta e as ranhuras de encaixe, bem como ao alinhamento das características internas e externas.
Eixo de motor maciço com ranhuras externas e duas ranhuras para chavetas
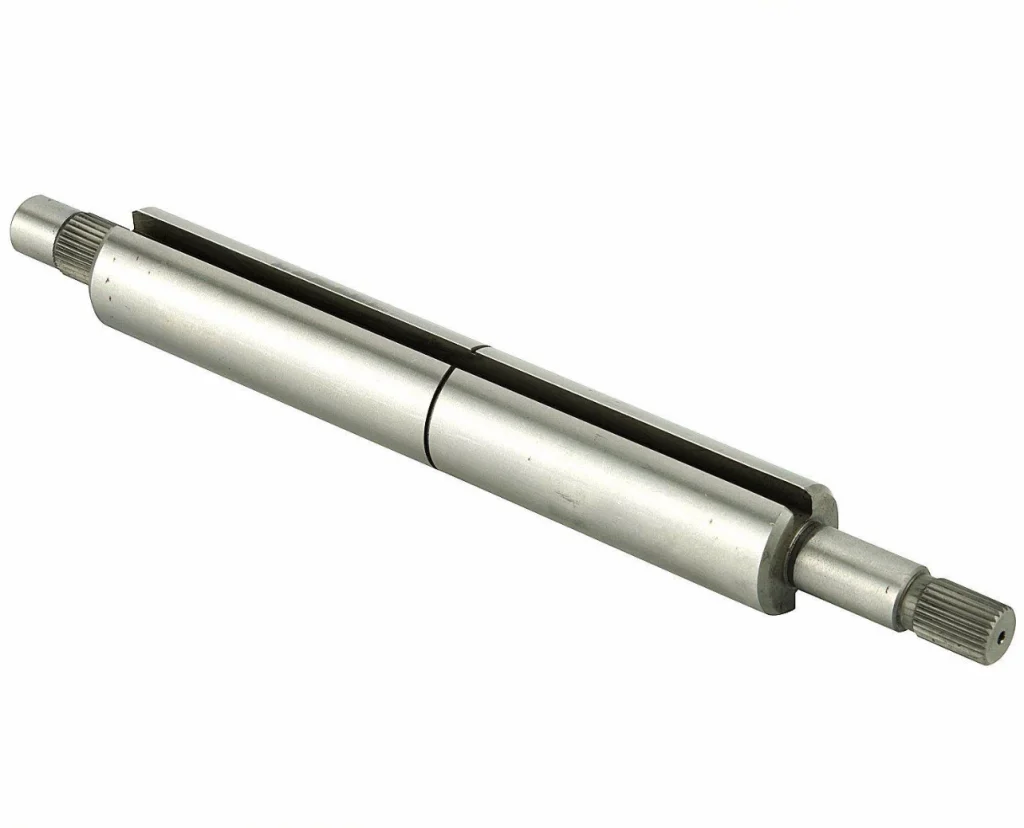
Ao contrário das duas configurações anteriores, este eixo tem uma estrutura maciça e não requer usinagem interna de furos profundos. As suas principais características são a ranhura externa e as duas ranhuras para chavetas, que proporcionam diferentes interfaces de ligação mecânica.
A secção transversal maciça proporciona, em geral, uma maior rigidez durante a maquinagem. No entanto, as duas ranhuras de chaveta introduzem um requisito adicional de posicionamento angular. Ambas as ranhuras devem respeitar as dimensões especificadas e manter a orientação correta uma em relação à outra e em relação ao ponto de referência do eixo.
Um processo de fabrico típico pode incluir o torneamento CNC dos diâmetros e dos ressaltos do eixo, a maquinagem de ranhuras externas e a fresagem das duas ranhuras de chaveta. Dependendo do desenho, as ranhuras de chaveta podem ser maquinadas utilizando um dispositivo divisor, um eixo rotativo CNC ou outro método de posicionamento adequado. Os munhões críticos dos rolamentos podem requerer um retificado cilíndrico posterior.
A inspeção de qualidade deve verificar o perfil e o ajuste da ranhura, a largura e a profundidade da ranhura de chaveta, o espaçamento angular entre as duas ranhuras e o desvio das superfícies funcionais do eixo. É importante que as referências de referência sejam consistentes para evitar erros de posicionamento entre diferentes configurações de maquinagem.
Controlo de qualidade essencial na maquinagem de eixos de motores
A qualidade do eixo de um motor depende não só da precisão das características individuais, mas também das suas relações geométricas. A inspeção deve, por isso, basear-se nas dimensões funcionais e nas tolerâncias geométricas especificadas no desenho técnico.
Precisão dimensional
Os diâmetros dos eixos, as secções escalonadas, os munhões dos rolamentos e os furos internos devem respeitar as tolerâncias dimensionais especificadas. Para verificar estas dimensões, podem ser utilizados micrómetros de diâmetro exterior, medidores de furo e outros instrumentos de medição de precisão adequados.
No caso de munhões de rolamentos de precisão e superfícies de encaixe, a inspeção deve também ter em conta a circularidade e a cilindricidade, em vez de se basear apenas nas medições do diâmetro.
Concentricidade e desvio radial
A relação entre as superfícies funcionais do eixo é fundamental para uma rotação estável e uma montagem precisa. Os diâmetros externos, os munhões dos rolamentos, as ranhuras e os furos internos podem ter de manter relações geométricas definidas em relação ao eixo de referência selecionado.
A medição do desvio radial pode ajudar a avaliar a variação de uma superfície durante a rotação em relação a um eixo de referência. A concentricidade, a posição e o desvio radial total são parâmetros geométricos distintos, pelo que o método de inspeção deve corresponder aos requisitos reais do desenho técnico, em vez de os tratar como termos intercambiáveis.
Rugosidade da superfície
Os munhões dos rolamentos e outras superfícies de encaixe requerem frequentemente uma rugosidade superficial controlada para garantir um contacto e uma montagem adequados. Os parâmetros de torneamento e retificação devem ser selecionados de acordo com o material, a tolerância dimensional e o acabamento especificado.
Após a retificação, as superfícies devem também ser inspecionadas para detetar queimaduras, marcas de vibração, riscos e outros defeitos que possam afetar o desempenho em serviço.
Inspeção de splines e ranhuras
A inspeção das ranhuras deve ter em conta as dimensões e a geometria que determinam o encaixe com o componente de acoplamento. Dependendo da norma de ranhuras especificada e da classe de tolerância, a inspeção pode envolver calibres de ranhuras, equipamento de medição específico ou sistemas de medição de perfis.
A inspeção das ranhuras de chaveta deve verificar a largura, a profundidade, o comprimento e a posição das ranhuras. No caso de eixos com várias ranhuras de chaveta, deve também ser verificada a relação angular entre as ranhuras.
Inspeção e verificação dimensional
Os métodos de inspeção devem ser selecionados de acordo com a característica a medir. As MMC podem ser utilizadas para avaliar determinadas relações dimensionais e geométricas, enquanto os micrómetros, os medidores de furo, os indicadores de quadrante, os medidores de ranhuras e o equipamento de medição específico são mais adequados para determinadas características individuais.
No caso de eixos de motores críticos, um plano de inspeção documentado ajuda a garantir que as dimensões importantes e as relações funcionais sejam verificadas de forma consistente ao longo de todo o processo de produção.
Escolher o processo de maquinagem adequado para eixos de motor
As três configurações acima referidas ilustram por que razão o fabrico de eixos de motor não pode basear-se numa única sequência de maquinagem padrão.
Os eixos ocos com furos profundos exigem uma atenção especial à precisão do furo, à espessura da parede e à deformação da fixação da peça. Os eixos ocos que possuem tanto ranhuras de encaixe como ranhuras de chaveta impõem requisitos adicionais de posicionamento angular e de alinhamento das características. Os eixos maciços eliminam a operação de perfuração interna, mas continuam a exigir um controlo preciso da geometria das ranhuras de encaixe, das posições das ranhuras de chaveta e dos diâmetros funcionais.
O processo de maquinagem mais adequado deve ser definido com base no desenho da peça e nos seus requisitos funcionais. É igualmente necessário ter em conta as propriedades do material, o tratamento térmico, a quantidade a produzir, o equipamento disponível e a capacidade de inspeção. Um processo bem planeado ajuda a reduzir configurações desnecessárias, a controlar os erros acumulados e a manter uma qualidade dimensional consistente.
Fabrico personalizado de eixos para motores na Xtmade
A Xtmade é uma empresa de fabrico de precisão por medida sediada em Shenzhen, na China. Trabalhamos com base nos desenhos de engenharia, ficheiros CAD, amostras e especificações fornecidos pelos clientes para avaliar os requisitos de fabrico e desenvolver processos de produção adequados.
O nosso apoio à produção abrange Maquinação CNC e outros processos necessários para componentes personalizados, incluindo revisão de desenhos, análise de DFM, planeamento de processos, produção e controlo de qualidade. No que diz respeito aos eixos de motor e outras peças mecânicas de precisão, dedicamos especial atenção aos requisitos dimensionais, às relações entre as características e à consistência da fabricação ao longo de todo o processo.
Saiba mais sobre as capacidades de fabrico da Xtmade ou envie os seus desenhos para uma análise de fabrico.


