
Otimização do processo de maquinagem CNC para um cilindro de precisão para a indústria aeroespacial
Os componentes de cilindros de precisão para a indústria aeroespacial apresentam frequentemente geometrias complexas, tolerâncias dimensionais apertadas e requisitos rigorosos em termos de acabamento superficial. Durante o fabrico, fatores como a usinabilidade do material, as referências de fixação da peça, a rigidez da ferramenta e a sequência do processo podem todos afetar a qualidade final da usinagem.
Um cilindro aeroespacial em aço de alta resistência 35CD4 é um exemplo típico. O seu processo de fabrico envolve torneamento de precisão do diâmetro exterior, mandrilagem de furos profundos, fresagem de furos angulares prolongados e granulação. Devido à forte tendência do material para aderir às ferramentas de corte, os métodos de maquinagem convencionais podem enfrentar dificuldades em manter a estabilidade dimensional, alcançar a qualidade de superfície exigida e garantir uma evacuação eficaz das limalhas.
Para uma análise mais aprofundada das características estruturais do componente, das propriedades dos materiais e dos principais desafios de fabrico, consulte o nosso artigo anterior sobre Características do processo e desafios da maquinação CNC para componentes cilíndricos de precisão para a indústria aeroespacial.
Com base nessa análise, este artigo examina o processo de produção propriamente dito, centrando-se nos problemas comuns de maquinagem no torneamento de diâmetros exteriores, na maquinagem de furos interiores, em características complexas de furos e no granalhamento. Explica ainda como a seleção de ferramentas, os ajustes dos parâmetros de corte, as correções de referência e a otimização do processo podem melhorar a qualidade da maquinagem.
Conceção do processo de maquinagem de um cilindro de precisão para a indústria aeroespacial
A maquinagem de um cilindro de precisão para a indústria aeroespacial requer um controlo cuidadoso das relações dimensionais entre múltiplas características de precisão. Não é possível elaborar um plano de processo com base em características individuais consideradas isoladamente. Isto é particularmente importante no caso de componentes que contenham secções de parede fina, furos profundos e orifícios irregulares, em que o estado das superfícies maquinadas anteriormente afeta diretamente a precisão das operações subsequentes.
Com base na geometria e nos requisitos técnicos do componente, a conceção global do processo centra-se em quatro áreas principais:
- Referências de maquinagem e fixação da peça: Selecione os planos de referência adequados, de acordo com a estrutura do componente, para controlar os erros de fixação e os desvios rotacionais durante a maquinagem.
- Maquinação de precisão de características: Desenvolver métodos de maquinagem adequados e margens de material para diâmetros exteriores críticos, furos interiores, furos de rolamentos e furos angulares prolongados.
- Ferramentas e parâmetros de corte: Selecione geometrias de ferramentas adequadas com base nas características de corte do aço 35CD4 e, em seguida, otimize os parâmetros de corte através de ensaios de maquinagem.
- Sequência de processos especiais: Tenha em conta as alterações dimensionais que podem resultar do granalhamento e organize a maquinação de acabamento e o tratamento de superfície numa sequência adequada.
Ao avaliar as interações entre as diferentes operações, é possível definir um percurso de maquinagem global e aperfeiçoá-lo continuamente com base nos resultados reais de produção obtidos durante a produção experimental.
Otimização do torneamento de precisão do diâmetro exterior
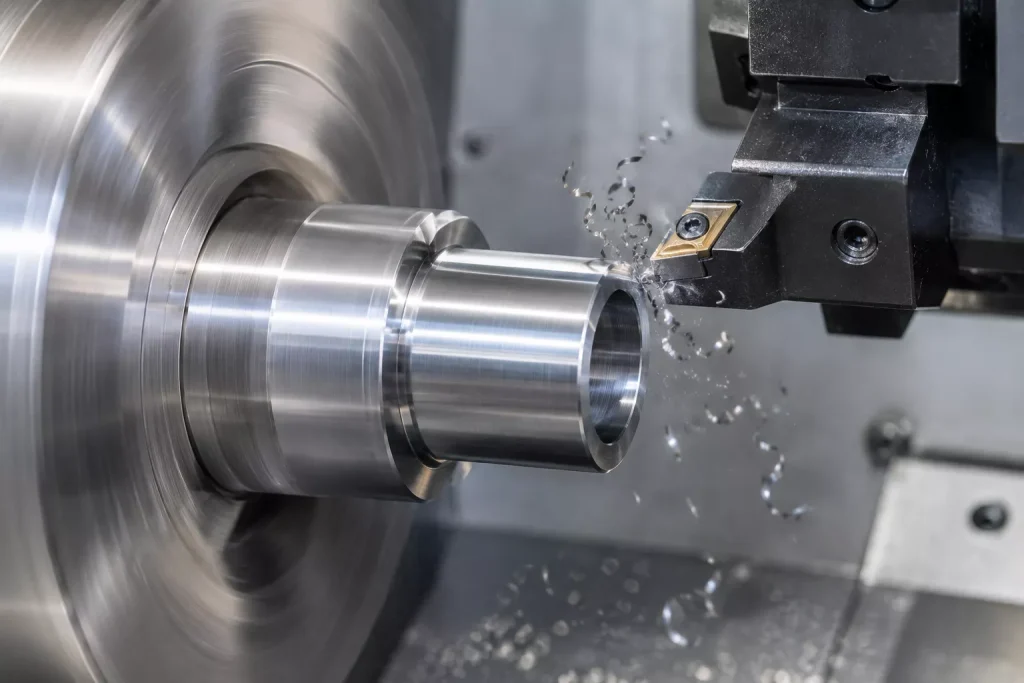
Melhoria da qualidade da superfície da face exterior
Durante o acabamento do diâmetro exterior e da face frontal da saliência, a forte tendência de aderência do corte do aço 35CD4 dificultou a quebra de aparas. Com os parâmetros de corte originais, relativamente baixos, surgiram marcas de corte profundas na face frontal da peça, com rasgos localizados do material em algumas áreas.
Para resolver este problema, foram ajustados os parâmetros de torneamento do diâmetro exterior, com especial atenção às condições de corte e ao desempenho da ferramenta. Após a otimização, as marcas de corte originais foram eliminadas, resultando numa superfície da face final mais lisa, com uma qualidade de maquinagem consistente desde o centro até à borda exterior.
Esta melhoria demonstra que, na maquinagem de aços de alta resistência com forte tendência para a adesão de cavacos, a qualidade da face de corte depende não só da própria ferramenta de corte, mas também dos parâmetros de corte e das condições reais de corte. Os ensaios e ajustes de maquinagem devem basear-se nas características do material, em vez de se limitarem a adotar parâmetros habitualmente utilizados para aços convencionais.
Melhoria da precisão e da estabilidade dimensional do diâmetro exterior
A operação de torneamento CNC no Processo n.º 14 constituiu uma fase crítica no fabrico deste componente. Foi utilizado um mandril autocentrante para a fixação, enquanto um apoio fixo sustentava o diâmetro exterior para melhorar a estabilidade rotacional durante a maquinagem.
O diâmetro exterior de precisão apresentava uma tolerância dimensional de 0,024 mm e exigia três passagens de torneamento. Tendo em conta as características de corte do aço 35CD4, foi selecionada uma pastilha de torneamento externa afiada, de preferência com um raio de ponta de R0,2 mm. Um raio de ponta excessivamente grande poderia afetar negativamente as condições de corte e a rugosidade da superfície.
Os primeiros testes de maquinagem revelaram que o diâmetro exterior final variava entre 88,85 e 88,89 mm, não cumprindo os requisitos do desenho técnico. Antes de se identificar a causa do desvio dimensional, a equipa de produção só podia deixar uma margem de maquinagem adicional e corrigir as dimensões através de polimento manual.
Uma investigação mais aprofundada revelou que o problema estava intimamente relacionado com a circularidade do diâmetro exterior apoiado no apoio fixo. A circularidade da superfície de apoio afeta a condição de rotação do componente após a fixação. Esta influência torna-se particularmente significativa quando são exigidas tolerâncias dimensionais rigorosas.
As medições das superfícies de apoio em componentes não conformes revelaram variações de circularidade entre 0,020 e 0,035 mm, que, de um modo geral, estavam em consonância com a amplitude de variação observada no diâmetro exterior final.
A operação de maquinagem anterior foi, por conseguinte, revista. Foi adicionado um requisito de circularidade não superior a 0,01 mm aos requisitos de torneamento do diâmetro exterior no Processo n.º 11.
Após a introdução deste requisito de controlo da circularidade, a estabilidade da operação de torneamento do diâmetro exterior no Processo n.º 14 melhorou significativamente. O intervalo do diâmetro final reduziu-se para 88,865–88,875 mm, mantendo a variação dimensional dentro de 0,01 mm. Os requisitos do desenho podiam agora ser cumpridos sem necessidade de correções manuais localizadas adicionais.
Os ensaios de estabilidade confirmaram ainda que uma aresta de corte conseguia usinar consistentemente quatro componentes. A ferramenta tinha de ser substituída após o desgaste, para manter a precisão dimensional.
Otimização do processo de maquinagem de furos internos
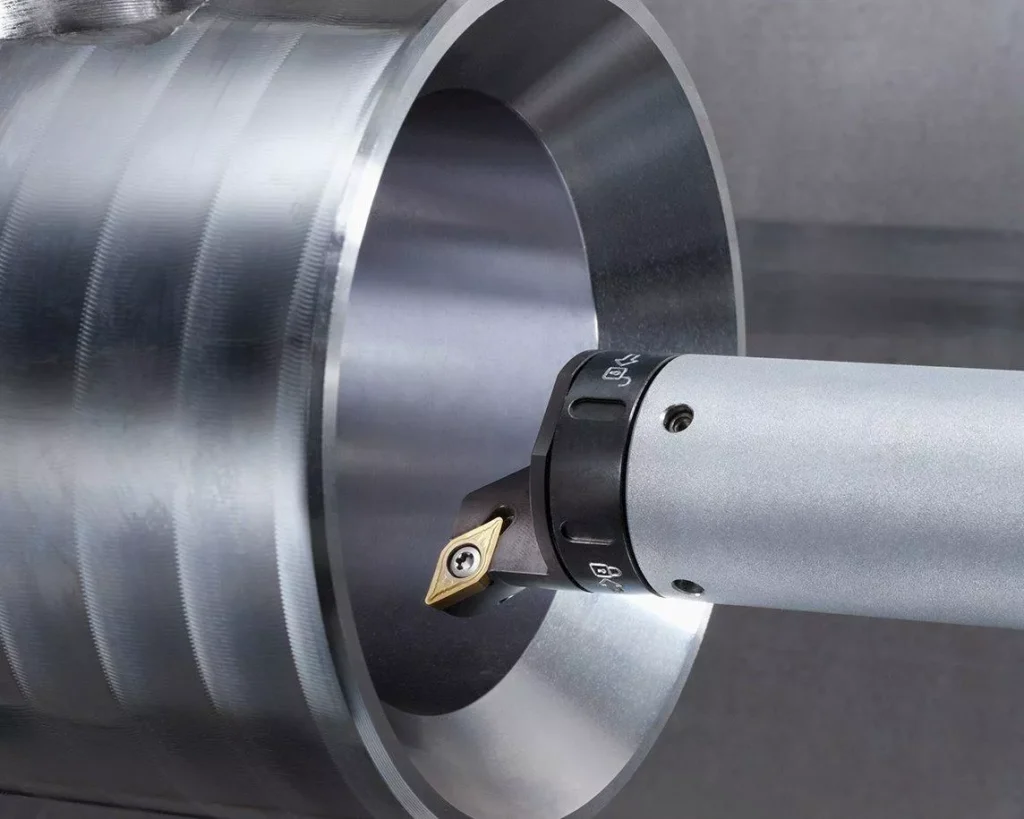
Eliminação da protrusão da face inferior
Durante a operação de torneamento CNC no Processo n.º 14, permaneceu uma saliência localizada no fundo do furo interno. Essa saliência residual tinha um diâmetro de aproximadamente 1 mm e uma altura de aproximadamente 0,3 mm.
O processo de maquinagem original utilizava uma fresa de fundo plano para remover o excesso de material na parte inferior, seguido de um mandrilamento interno com uma ferramenta de mandrilamento de grande diâmetro. A face inferior era então maquinada para se harmonizar com a superfície circundante.
Esta abordagem exigia que o desvio da ferramenta fosse controlado dentro de um limite de 0,01 mm. No entanto, a fresa de fundo plano apresentava uma secção ligeiramente inclinada na sua parte inferior. Mesmo com o desvio da ferramenta controlado, era difícil obter uma superfície completamente plana, o que deixava o defeito de saliência por resolver.
Para resolver este problema, a operação original de fresagem de fundo plano foi substituída por um mandrilamento com uma ferramenta de mandrilamento de pequeno diâmetro. Isto permitiu que o material remanescente no fundo do furo fosse maquinado diretamente.
Os ensaios de maquinagem confirmaram que o mandrilamento da superfície inferior com a ferramenta revista permitia eliminar completamente a saliência residual e melhorar a qualidade da maquinagem da face inferior do furo interno.
Melhorar a qualidade do mandrilamento interno
No Processo n.º 14, a perfuração interna teve de deixar uma margem radial de 0,05 mm para a operação de afiação subsequente. No entanto, surgiram vários defeitos de qualidade no furo interno durante a produção inicial, o que aumentou os riscos de maquinagem para o processo de afiação subsequente.
Com base nas condições reais de maquinagem, foram identificadas três causas principais:
- Rigidez insuficiente da ferramenta: A ferramenta de mandrilagem interna original tinha um diâmetro relativamente pequeno e uma rigidez insuficiente. Isto tornava-a mais suscetível a vibrações, afetando a estabilidade dimensional do furo.
- Má evacuação dos cavacos: A forte tendência de aderência do aço 35CD4 dificultava a quebra de limalhas. As limalhas podiam enrolar-se no interior do furo e riscar a superfície já maquinada.
- Parâmetros de corte inadequados: A velocidade de corte inicial era relativamente baixa e não permitia garantir adequadamente a precisão dimensional e o acabamento superficial exigidos.
Foram introduzidas três melhorias principais para resolver estes problemas:
- Substitua a ferramenta original por uma ferramenta de mandrilagem interna de maior diâmetro, para aumentar a rigidez e reduzir a vibração durante a maquinagem.
- Aumente a velocidade de corte e aumente adequadamente a profundidade de corte de acabamento para melhorar as condições de corte e a quebra de aparas.
- Otimizar o sistema interno de alimentação de líquido de arrefecimento, de modo a que este chegue diretamente à ponta da broca, melhorando o arrefecimento e a evacuação das limalhas na zona de corte.
Através de ajustes coordenados na geometria da ferramenta, nos parâmetros de corte e no fornecimento de líquido de arrefecimento, a operação de mandrilagem interna foi melhorada, proporcionando uma base mais estável para o processo de afinação subsequente.
Otimização da maquinação de furos complexos
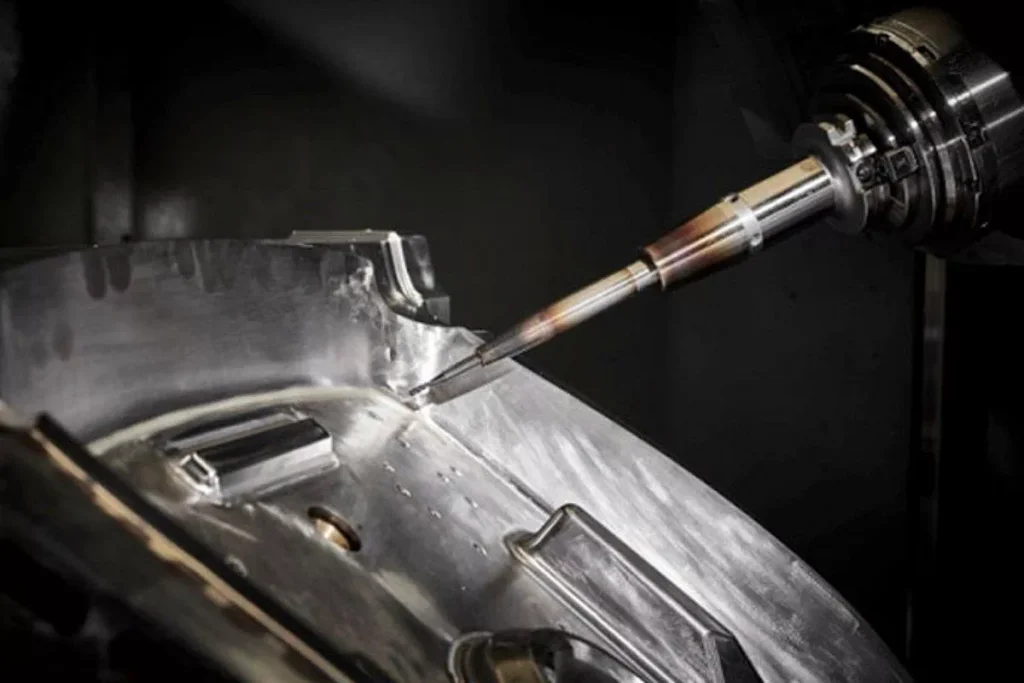
Melhoria da usinagem de furos angulares prolongados
O orifício angular alongado foi maquinado por fresagem horizontal no Processo n.º 13. Devido ao comprimento considerável do orifício e ao grande saliente da ferramenta, foi difícil manter as dimensões do orifício estáveis durante a maquinação.
O processo inicial utilizou uma fresa prolongada de Ø6 mm para alargar o orifício para Ø7,3 mm. No entanto, o diâmetro efetivamente maquinado foi de apenas 7,1–7,2 mm, o que resultou numa variação dimensional de 0,1 mm.
O programa de maquinagem foi posteriormente ajustado para aumentar o diâmetro de fresagem pretendido para Ø7,5 mm. O diâmetro real do orifício atingiu 7,35–7,42 mm, mas a variação dimensional manteve-se em 0,07 mm.
Para melhorar ainda mais a precisão dos furos, foi testado um alargador de haste reta para o acabamento. O diâmetro dos furos resultantes variou entre 7,62 e 7,69 mm, e a estabilidade dimensional continuou a ser insatisfatória.
No primeiro ajuste do processo, o alargador foi substituído por uma ferramenta de mandrilagem. No entanto, o diâmetro do orifício resultante variou entre 7,60 e 7,72 mm, excedendo os requisitos de tolerância e levando ao descarte dos componentes.
Após comparar e validar várias opções de ferramentas, foi finalmente selecionada uma fresa de diâmetro variável com um diâmetro de corte de 7 mm para a operação de maquinagem de furos inclinados. Na sequência desta otimização, a taxa de aceitação da maquinagem atingiu os 100%.
Esta experiência de maquinagem demonstra que o saliente da ferramenta, a rigidez e o método de corte influenciam, todos eles, a estabilidade dimensional na maquinagem de furos angulares prolongados. É necessário avaliar diferentes soluções de ferramentas em função da geometria real do furo. A simples alteração do diâmetro-alvo programado nem sempre é suficiente para corrigir os desvios de maquinagem.
Melhorar a qualidade do maquinamento do furo dos rolamentos
O furo do rolamento também foi maquinado no Processo n.º 13. O processo inicial utilizou uma fresa de Ø20 mm para a maquinagem preliminar, alargando o furo para Ø34,4 mm antes de se utilizar uma broca para atingir as dimensões finais.
No entanto, surgiram marcas de vibração visíveis na parede do furo durante a produção. Os ajustes repetidos nos parâmetros de corte não conseguiram eliminar completamente o problema.
Isto indicava que o processo original ainda apresentava limitações em termos de rigidez da ferramenta, estabilidade da fixação da peça ou seleção dos parâmetros de corte. Para furos de rolamentos de precisão deste tipo, uma maior otimização do processo exigiria uma análise mais aprofundada do saliente da ferramenta, das condições de apoio da peça e da vibração durante o corte.
Efeito do granalhamento nas dimensões de precisão do furo
No plano de processo original para este componente, o furo interno de precisão foi alargado até ao acabamento por maquinagem CNC, deixando uma margem radial de 0,05 mm. O furo foi depois polido para atingir uma tolerância de diâmetro de 0,02 mm e uma tolerância de cilindricidade não superior a 0,02 mm. Por fim, foi aplicado um tratamento de granalhagem ao diâmetro exterior do componente.
No entanto, os ensaios de produção revelaram que o granalhamento provocou alterações dimensionais no furo interno. Após o granalhamento, o diâmetro do furo no ponto médio axial aumentou aproximadamente 0,015–0,025 mm. Consequentemente, alguns componentes excederam o limite superior de tolerância e tiveram de ser descartados.
Esta questão demonstrou que o granalhamento pode causar deformações estruturais durante o tratamento da superfície do componente, podendo afetar as dimensões do furo que já foram submetidas a usinagem de acabamento.
Para resolver o problema, a sequência original do processo foi revista em consulta com o cliente. A operação de afiação foi transferida para depois do granalhamento.
A deformação do diâmetro interno após o granalhamento foi de aproximadamente 0,025 mm. A margem radial de 0,05 mm reservada para o afiamento foi suficiente para compensar esta alteração, deixando material em excesso adequado para o acabamento de precisão subsequente.
Após o ajuste da sequência do processo, foi possível controlar a tolerância do diâmetro interno final dentro de 0,010 mm, mantendo a cilindricidade dentro de 0,015 mm, cumprindo assim os requisitos do desenho.
Resultados e principais ensinamentos do processo de maquinagem
Através da validação e melhoria de várias operações críticas, o processo de fabrico deste cilindro de precisão para a indústria aeroespacial foi progressivamente otimizado. As melhorias incidiram sobre o rasgamento da face terminal, a variação do diâmetro exterior, as saliências na parte inferior do furo interno, os defeitos na superfície do furo interno e a instabilidade dimensional no furo angular prolongado.
Em particular, o controlo da circularidade da superfície de referência anterior reduziu a variação dimensional do diâmetro exterior de precisão para um intervalo de 0,01 mm. A substituição das ferramentas para o furo angular prolongado permitiu alcançar uma taxa de aceitação da maquinagem de 100%. Após alterar a sequência de granalhagem e afiação, a tolerância do diâmetro interno do furo foi ainda mais controlada, ficando dentro de 0,010 mm.
Estes resultados de produção demonstram que a qualidade de fabrico de um cilindro de precisão para a indústria aeroespacial não é determinada por um único parâmetro de corte. Pelo contrário, é influenciada pelos efeitos combinados das propriedades do material, da geometria da ferramenta, dos pontos de referência de maquinagem e da coordenação das operações sucessivas.
Há três aspetos que se revelam particularmente importantes na maquinação de componentes de precisão CNC semelhantes:
- A escolha da ferramenta deve ter em conta as características do material. Ao maquinar materiais como o aço 35CD4, que apresentam uma forte tendência para a aderência do corte, deve prestar-se especial atenção ao afiamento da ferramenta, ao raio da ponta, à rigidez da ferramenta e à evacuação das limalhas. Os parâmetros convencionais de maquinagem do aço não devem ser aplicados sem uma avaliação prévia.
- A precisão dimensional deve ser controlada a partir das operações anteriores. Quando as dimensões finais de maquinagem se desviam dos requisitos, deve-se investigar o ponto de referência de posicionamento, as condições de fixação da peça e a qualidade das operações anteriores, em vez de se basear exclusivamente em ajustes na operação final de acabamento.
- A sequência dos processos deve ter em conta todo o percurso de fabrico. No caso de operações como o granalhamento, que podem causar a deformação dos componentes, a sequência deve ser planeada de acordo com a margem disponível para o acabamento subsequente. Isto ajuda a evitar que as dimensões de precisão sejam afetadas pelos processos posteriores.
No caso de componentes aeroespaciais complexos de precisão, os processos de maquinagem devem ser validados através de ensaios de produção reais e continuamente aperfeiçoados com base no feedback da produção. A integração do desenho do processo, da seleção das ferramentas, dos parâmetros de corte e da inspeção de qualidade é essencial para cumprir requisitos dimensionais rigorosos, melhorando simultaneamente a estabilidade da produção e a eficiência da maquinagem.
Maquinação CNC personalizada e fabrico multiprocessos na Xtmade
Na Xtmade, somos especializados em usinagem de precisão CNC personalizada e fabrico em múltiplos processos para componentes complexos e aplicações de engenharia exigentes. Com base em desenhos, ficheiros CAD ou amostras físicas fornecidos pelo cliente, a nossa equipa de engenharia analisa as propriedades dos materiais, as tolerâncias dimensionais, as características geométricas e os requisitos de maquinagem, a fim de desenvolver soluções de fabrico práticas.
As nossas capacidades de fabrico abrangem a fresagem CNC, o torneamento CNC, o mandrilamento de precisão e outras operações de maquinagem, apoiadas por processos complementares, tais como a fundição sob pressão e a moldagem por injeção. Desde peças protótipo até encomendas de produção, privilegiamos a viabilidade do processo, a consistência dimensional e o controlo de qualidade ao longo de todo o processo de fabrico.
Quer necessite de componentes cilíndricos de precisão, elementos usinados complexos, furos profundos ou peças fabricadas a partir de materiais difíceis de trabalhar, a Xtmade adapta-se aos seus projetos existentes para dar resposta às suas necessidades de fabrico.
Tem um componente de precisão personalizado para fabricar? Envie-nos os seus desenhos ou ficheiros CAD para uma análise técnica e um orçamento.


