
De que forma os materiais de maquinagem CNC afetam os custos de maquinagem?
A escolha do material para uma peça maquinada por CNC tem implicações que vão muito além do seu preço de aquisição. A seleção do material influencia a quantidade de matéria-prima que deve ser adquirida, a rapidez com que o material pode ser removido, a durabilidade das ferramentas de corte, a facilidade com que as tolerâncias podem ser mantidas e a necessidade de acabamentos ou inspeções adicionais.
Estes fatores de custo estão interligados. Um material de baixo custo pode revelar-se dispendioso de usinar se provocar um desgaste excessivo das ferramentas ou exigir operações adicionais. Por outro lado, uma liga mais cara pode ser a opção mais económica quando reduz o número de etapas de fabrico ou satisfaz melhor os requisitos de desempenho da peça.
Para compreender de que forma os materiais utilizados na maquinagem CNC afetam os custos de fabrico, é necessário ir além do preço por quilograma e ter em conta todo o processo, desde a aquisição da matéria-prima até à inspeção e entrega dos componentes acabados.
1. O preço da matéria-prima é apenas o ponto de partida
O custo de aquisição das matérias-primas é um dos fatores mais diretos que influenciam o custo da maquinação CNC. A despesa efetiva com materiais depende da quantidade e da forma das matérias-primas necessárias — e não apenas do peso da peça final acabada.
A maquinagem CNC cria formas geométricas específicas através da remoção do excesso de material. Quando uma peça é maquinada a partir de um bloco sólido, de uma chapa ou de uma barra, uma parte do material adquirido acaba inevitavelmente por se transformar em aparas, recortes ou sucata inutilizável. Embora apenas uma fração do material original permaneça na peça final, o cliente tem de suportar o custo total da aquisição da matéria-prima inicial.
O tipo específico de material também influencia os custos de aquisição. Mesmo dentro da mesma categoria — como as ligas de alumínio — os preços podem variar significativamente com base em fatores como elementos de liga, tratamento térmico, propriedades mecânicas, disponibilidade no mercado e dimensões. O mesmo princípio aplica-se ao aço inoxidável, às ligas de titânio, às ligas de cobre, aos plásticos de engenharia e a outros materiais habitualmente utilizados na maquinação CNC.
Dimensões do material em stock e utilização do material
Consideremos dois componentes com o mesmo peso final. Um deles pode ser maquinado a partir de uma chapa padrão com pouco excesso de material, enquanto o outro requer um lingote de grandes dimensões, uma vez que as suas dimensões globais ou geometria não correspondem aos tamanhos de material em stock normalmente disponíveis.
O segundo componente pode exigir uma aquisição de material em maior quantidade, mesmo que ambas as peças acabadas tenham o mesmo peso. Se a matéria-prima também for uma liga cara, esta diferença pode ter um impacto substancial no orçamento.
Um indicador útil é o rácio «compra/voo», que compara o peso da matéria-prima adquirida com o peso da peça acabada.
Rácio «buy-to-fly» = Peso do material em bruto ÷ Peso da peça acabada
Por exemplo, se um componente acabado pesar 2 kg e o lingote inicial pesar 8 kg, o rácio «buy-to-fly» é de 4:1. Isto significa que são adquiridos quatro quilogramas de material inicial por cada quilograma retido no componente acabado.
Por si só, esse rácio não determina o custo total de fabrico. O tempo de maquinagem, a recuperação de resíduos, o preço da matéria-prima e a complexidade da geometria removida continuam a ser fatores importantes. No entanto, constitui uma forma útil de identificar peças em que a utilização do material merece uma atenção mais cuidadosa.
No caso das ligas de custo elevado, a redução do volume de stock desnecessário pode gerar poupanças de duas formas: é necessário adquirir menos material e é necessário remover menos material.
2. A usinabilidade influencia o custo da transformação da matéria-prima numa peça
O preço da matéria-prima não explica quanto custa a usinagem de um componente. A usinabilidade é outro fator importante, pois influencia a velocidade de corte, a velocidade de avanço, a taxa de remoção de material, a vida útil da ferramenta e a estabilidade do processo.
Os materiais que podem ser maquinados com eficiência podem, muitas vezes, ser produzidos com ciclos de corte mais curtos e menores custos com ferramentas. Os materiais que geram altas temperaturas de corte, sofrem endurecimento por deformação durante a maquinagem ou exercem cargas elevadas sobre a aresta de corte podem exigir condições de corte mais conservadoras.
As ligas de alumínio são amplamente utilizadas porque muitas das suas variedades permitem velocidades de corte relativamente elevadas e uma remoção eficiente de material. O aço inoxidável pode exigir um controlo mais cuidadoso do calor e do endurecimento por deformação. As ligas de titânio tendem a concentrar o calor perto da zona de corte devido à sua condutividade térmica relativamente baixa. As superligas à base de níquel podem manter uma elevada resistência a temperaturas elevadas, o que as torna particularmente difíceis de cortar.
Estas diferenças afetam o tempo que uma máquina tem de funcionar para produzir a mesma geometria.
Por que razão a descida dos preços dos materiais pode levar a custos de maquinagem mais elevados
Suponha que dois materiais sejam tecnicamente adequados para um componente. O material A tem um custo de aquisição mais baixo, mas requer um ciclo de maquinagem mais longo e uma substituição mais frequente das ferramentas. O material B tem um custo mais elevado por unidade de stock, mas pode ser maquinado de forma mais eficiente.
A comparação correta não é simplesmente:
Preço do Material A em comparação com o preço do Material B.
Em vez disso, o fabricante deve comparar:
- Custo da matéria-prima por peça aceite
- Tempo de máquina necessário para concluir a peça
- Consumo e substituição de ferramentas de corte
- Operações e inspeções adicionais
- Desperdício, retrabalho e estabilidade do processo
Se a poupança no preço de compra do material for inferior às despesas adicionais com a maquinação e as ferramentas, o Material A poderá resultar no componente acabado mais caro.
Isto é particularmente importante quando se comparam ligas difíceis de usinar. A diferença de custo entre o alumínio e o titânio, por exemplo, não pode ser avaliada com precisão apenas com base nos preços das matérias-primas. A geometria do componente, o volume de remoção de material, as tolerâncias e a quantidade produzida também influenciam o resultado.
3. A vida útil das ferramentas gera custos diretos e indiretos
As ferramentas de corte são consumíveis, mas o seu impacto económico vai além do custo de aquisição de fresas, brocas, pastilhas e outras ferramentas.
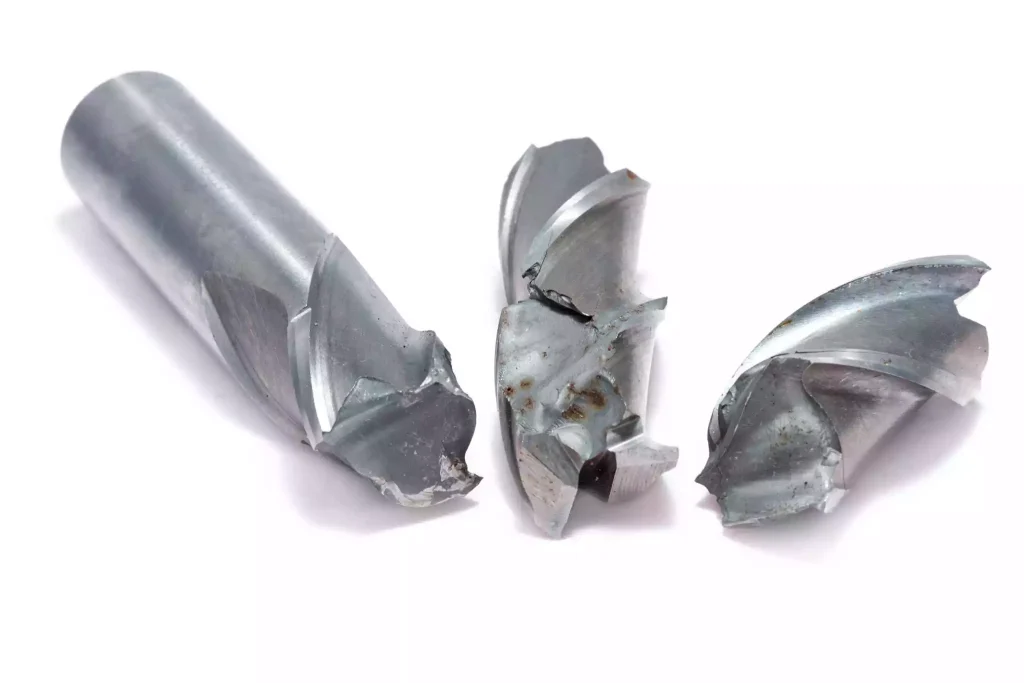
Um material que acelera o desgaste da ferramenta pode exigir trocas mais frequentes da mesma. Cada troca pode interromper o ciclo de maquinagem, e certas operações podem também exigir a medição da ferramenta, o ajuste do desvio, a verificação da primeira peça ou uma inspeção adicional antes de a produção prosseguir.
O comportamento do material ajuda a determinar quais as ferramentas e condições de corte adequadas. A seleção da ferramenta poderá ter de ter em conta a dureza, a abrasividade, a geração de calor, a adesão, o endurecimento por deformação e a formação de aparas.
Por exemplo, a maquinagem do alumínio dá frequentemente ênfase à evacuação eficiente das limalhas e à prevenção da aderência do material à aresta de corte. A maquinagem do aço inoxidável requer atenção ao aquecimento e ao endurecimento por deformação. O titânio e as ligas à base de níquel requerem, geralmente, ferramentas e condições de corte cuidadosamente selecionadas para controlar a temperatura e o desgaste.
Custo de ferramentas por peça
Uma forma simplificada de estimar o consumo de ferramentas é:
Custo de ferramentas por peça = Custo da ferramenta ÷ Número de peças aceitáveis produzidas por essa ferramenta
Se uma ferramenta de corte produzir menos peças aceitáveis antes de ser substituída, o seu custo é distribuído por um número menor de componentes. As trocas de ferramentas também podem aumentar o tempo de funcionamento da máquina atribuído a cada peça.
Esta distinção é importante no planeamento da produção. Uma ferramenta que tenha um custo inicial mais elevado pode, ainda assim, revelar-se mais económica se tiver uma vida útil mais longa, permitir uma maquinação estável ou reduzir as interrupções. A ferramenta de corte com o preço mais baixo não é, necessariamente, a solução de ferramentas com o custo mais baixo.
4. As propriedades dos materiais afetam o tempo de ciclo e a utilização da máquina
Os custos da maquinagem CNC estão intimamente ligados ao tempo necessário para concluir todas as operações de corte. As propriedades do material influenciam a rapidez com que uma máquina consegue remover material, mantendo simultaneamente uma vida útil aceitável da ferramenta, um acabamento superficial adequado e uma precisão dimensional adequada.
Esta relação torna-se especialmente importante no caso de peças com cavidades profundas, ranhuras longas, paredes finas, contornos complexos ou grandes volumes de material a remover.
Um material relativamente fácil de maquinar pode permitir um desbaste eficiente, seguido de um número reduzido de passagens de acabamento. Uma liga mais exigente pode exigir um envolvimento de corte reduzido, várias fases de maquinagem ou operações de acabamento adicionais.
A mesma geometria pode, portanto, ocupar uma máquina durante períodos de tempo muito diferentes, dependendo do material.
O desbaste e o acabamento têm implicações de custo diferentes
O desbaste remove a maior parte do material indesejado. O acabamento define as dimensões finais e a qualidade da superfície.
A escolha do material afeta ambas as fases, mas nem sempre da mesma forma. Um material pode permitir um desbaste eficiente, embora continue a exigir um acabamento cuidadoso para controlar rebarbas, danos na superfície ou alterações dimensionais. Outros materiais podem limitar as velocidades de desbaste e exigir também passagens adicionais para se obter o acabamento superficial especificado.
A quantidade de material removido é apenas uma parte do cálculo. A acessibilidade da ferramenta, a profundidade do detalhe, as forças de corte, a fixação da peça e a rigidez da configuração também podem determinar a eficiência com que o material pode ser maquinado.
Uma vez que o tempo de utilização da máquina é uma despesa recorrente, mesmo um aumento modesto no tempo de ciclo pode tornar-se significativo no âmbito de uma grande ordem de produção.
5. A estabilidade do material pode aumentar os custos com tolerâncias e inspeções
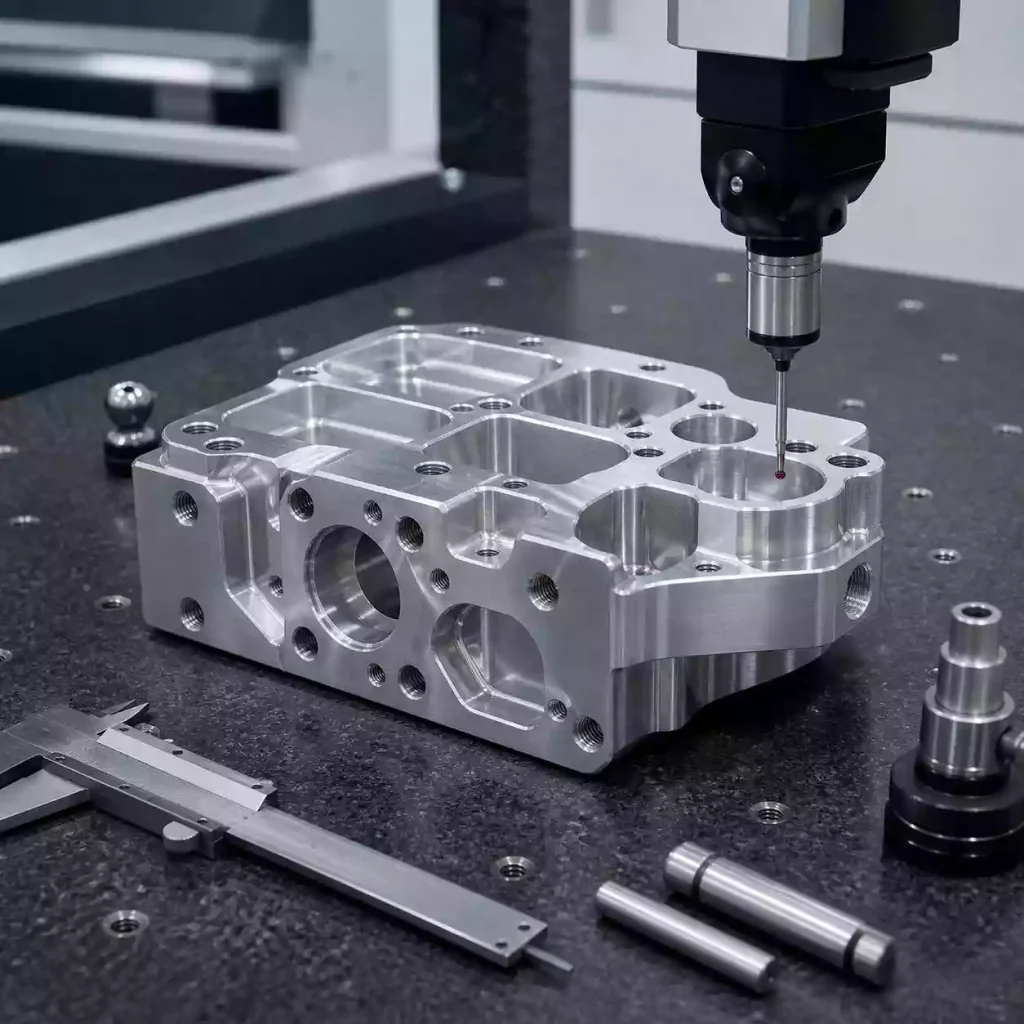
As propriedades do material podem influenciar a capacidade de uma peça manter as suas dimensões ao longo do processo de maquinagem e após ter sido retirada do dispositivo de fixação.
A tensão residual, a expansão térmica, a deformação elástica e a relação entre a dureza do material e as forças de corte podem, todos eles, afetar a estabilidade dimensional.
Por exemplo, a remoção de grandes quantidades de material de um lingote sob tensão pode libertar tensões internas e provocar deformações. Os componentes de paredes finas podem sofrer deflexão sob as forças de corte, enquanto as variações de temperatura podem afetar as medições e as dimensões finais.
Estes efeitos não significam que um determinado material não consiga cumprir tolerâncias rigorosas. Significam apenas que o processo de fabrico poderá necessitar de controlos adicionais para as cumprir de forma consistente.
Dependendo da peça, esses controlos podem incluir:
- Desbaste e acabamento em etapas separadas
- Tratamento para o alívio do stress, quando adequado
- Fixação ou suporte adicional
- Verificações dimensionais intermédias
- Condições de maquinagem controladas
- Inspeção final utilizando equipamento de medição adequado
Cada operação adicional pode aumentar o tempo de produção, o manuseamento ou os custos de inspeção. O impacto nos custos é particularmente relevante quando um componente combina um material difícil de maquinar com paredes finas, geometria complexa ou requisitos dimensionais rigorosos.
Por isso, é importante avaliar em conjunto a seleção do material e os requisitos de tolerância. Um material que cumpra os requisitos mecânicos, mas que coloque desafios significativos em termos de controlo dimensional, pode exigir um processo de fabrico mais dispendioso.
6. Materiais diferentes determinam perfis de custos diferentes
Não existe uma tabela de preços universal que se aplique a todos os componentes usinados por CNC. A comparação que se segue apresenta os fatores típicos que influenciam o custo dos materiais mais utilizados.
| Material | Principais fatores que influenciam os custos relacionados com as matérias-primas | Potencial vantagem ou desafio em termos de custos |
| Ligas de alumínio | Tipo de liga, dimensões em stock, remoção de material, tratamento de superfície | Muitas classes de aço permitem uma maquinagem eficiente e uma boa aproveitamento do material; a anodização pode aumentar os custos |
| Aço ao carbono | Classe, dureza, forma de fornecimento, proteção contra a corrosão | Muitas classes de aço oferecem material em stock a preços acessíveis e processos de maquinagem comprovados |
| Aço inoxidável | Tipo de liga, endurecimento por deformação, condições de corte, desgaste da ferramenta | A resistência à corrosão pode reduzir a necessidade de determinados revestimentos protetores, mas a maquinagem pode tornar-se mais exigente |
| Latão | Composição da liga, disponibilidade de stock, controlo de aparas | Muitos tipos de metal são usinados com eficiência, embora os tipos sem chumbo possam apresentar um comportamento diferente |
| Cobre | Preço do material, maciez, aderência à ferramenta, requisitos de superfície | Excelente condutividade elétrica e térmica, mas o comportamento na maquinagem e os requisitos de acabamento podem aumentar a complexidade |
| Ligas de titânio | Preço das ações, gestão do calor, desgaste das ferramentas, tempo de maquinagem | A elevada relação resistência/peso e a resistência à corrosão podem justificar o custo adicional de fabrico |
| Superligas à base de níquel | Custo da liga, consumo de ferramentas de corte, tempo de ciclo, inspeção | Adequado para ambientes com condições de temperatura exigentes, mas cuja usinagem é frequentemente dispendiosa |
| Plásticos de engenharia | Tipo de resina, disponibilidade de stock, expansão térmica, deformação | A baixa densidade e as baixas forças de corte podem ser vantajosas, mas a estabilidade dimensional e o custo do material variam consideravelmente |
Trata-se de tendências gerais e não de classificações de preços fixas. Um tipo específico de material, o tamanho do lote, a quantidade produzida e a estratégia de maquinagem podem alterar o resultado.
Alumínio: a maquinação eficiente não elimina todos os custos
O alumínio é frequentemente uma opção económica para caixas, suportes, acessórios e componentes estruturais leves, uma vez que muitas das suas variedades são facilmente usináveis.
No entanto, o custo final depende ainda da liga, da peça em bruto, da geometria, das tolerâncias e dos requisitos de acabamento. Uma caixa complexa de alumínio com cavidades profundas, paredes finas, tolerâncias apertadas e anodização estética pode ter um custo de fabrico superior ao de um componente mais simples fabricado num material diferente.
Aço inoxidável: é necessário encontrar um equilíbrio entre o desempenho e os custos de maquinagem
O aço inoxidável é escolhido pela sua resistência à corrosão, resistência mecânica e outras propriedades específicas da aplicação. O seu custo depende do tipo de aço, do estado em que se encontra e dos requisitos de maquinagem.
Alguns tipos de aço sofrem endurecimento por deformação durante o corte, o que pode dificultar o contacto da ferramenta com o material e acelerar o desgaste da mesma quando o processo não é devidamente controlado. O componente final pode também necessitar de passivação ou outro tipo de acabamento, dependendo da sua aplicação e especificação.
A escolha entre o aço inoxidável e um material mais fácil de usinar exige uma avaliação do ambiente de utilização e do custo necessário para atingir o desempenho exigido, e não apenas uma comparação dos preços de mercado.
Ligas à base de titânio e níquel: o custo elevado das matérias-primas é apenas um dos fatores
As superligas à base de titânio e de níquel podem justificar-se devido a requisitos exigentes, tais como uma elevada relação resistência/peso, resistência à corrosão ou desempenho a temperaturas elevadas.
O seu impacto nos custos pode abranger a aquisição de matéria-prima, o desbaste, o acabamento, o consumo de ferramentas e o controlo do processo. Quando é necessário remover um grande volume de matéria-prima dispendiosa, os custos combinados do material e da maquinagem podem ser especialmente elevados.
No que diz respeito a estes materiais, analisar as dimensões da peça em bruto e a remoção desnecessária de material pode ser tão importante como comparar os preços dos fornecedores.
Plásticos de engenharia: uma densidade mais baixa nem sempre significa um custo mais baixo
Os plásticos de engenharia podem reduzir o peso dos componentes e podem ser mais fáceis de cortar do que muitos metais. No entanto, o seu custo varia consideravelmente consoante o tipo de resina e as propriedades exigidas.
Os plásticos de alto desempenho podem ser dispendiosos na aquisição. Alguns plásticos apresentam também maior expansão térmica, recuperação elástica ou sensibilidade às forças de fixação do que os metais, o que torna o controlo dimensional mais exigente para determinadas geometrias.
A comparação adequada deve ter em conta a temperatura de funcionamento exigida, a exposição a substâncias químicas, a carga mecânica, a estabilidade dimensional e os requisitos de acabamento.
7. O acabamento da superfície e a certificação dos materiais aumentam o custo total
O desempenho exigido ao material em condições de utilização pode determinar se é necessário um processamento adicional após a maquinagem CNC.
Os componentes de alumínio podem necessitar de anodização. As peças de aço inoxidável podem necessitar de passivação. Outros materiais podem necessitar de galvanização, polimento, tratamento térmico ou alívio de tensões para cumprir os requisitos funcionais ou de superfície especificados.
O custo do acabamento depende do processo selecionado, das especificações, das dimensões da peça, da área de superfície, da quantidade e dos requisitos de manuseamento. Alguns tratamentos também exigem o uso de máscaras ou verificações dimensionais adicionais.
A rastreabilidade e a documentação dos materiais também podem acarretar custos adicionais. Dependendo da aplicação, os compradores podem exigir relatórios de ensaio dos materiais, certificados de conformidade, relatórios de inspeção do primeiro artigo ou resultados de inspeção documentados. Estes requisitos devem ser definidos antes do início da produção, uma vez que podem afetar o aprovisionamento, o planeamento do processo e a verificação da qualidade.
É importante referir que estas despesas não são determinadas apenas pelo tipo de material. Um componente em aço inoxidável não requer automaticamente o mesmo acabamento ou documentação que qualquer outro componente em aço inoxidável. São as especificações concretas e a utilização prevista que determinam o que é necessário.
8. As variações na quantidade produzida alteram a rentabilidade da escolha dos materiais
Os custos relacionados com os materiais apresentam um comportamento diferente nas encomendas de protótipos e na produção em série.
No caso de um protótipo, a programação, a configuração, a preparação dos dispositivos de fixação e a inspeção inicial podem representar uma grande parte do custo total, uma vez que essas atividades se distribuem por um número muito reduzido de peças. Os custos com materiais e ferramentas continuam a ser importantes, mas reduzir a carga de trabalho associada à configuração pode proporcionar poupanças maiores do que a mudança para uma liga mais barata.
Em séries de produção de maior dimensão, as despesas recorrentes assumem maior importância. O consumo de matéria-prima, o tempo de ciclo, a vida útil das ferramentas e as taxas de rejeição acumulam-se ao longo da encomenda.
Isto dá origem a duas considerações distintas em termos de custos.
Para protótipos e encomendas de pequenas quantidades: dar prioridade à disponibilidade de material, aos tamanhos adequados das peças em stock, aos percursos de maquinagem práticos e à eliminação de operações desnecessárias.
Para produções repetidas: avaliar o efeito combinado da utilização de materiais, dos tempos de ciclo estáveis, da vida útil das ferramentas, das taxas de rejeição e das oportunidades de normalização do processo de fabrico.
Um material que seja prático e económico para um protótipo único pode não implicar necessariamente o custo recorrente mais baixo em volumes mais elevados. Por outro lado, a escolha de uma liga especial apenas pelas suas vantagens teóricas de produção pode não se justificar quando a quantidade encomendada é reduzida.
9. Como avaliar o custo total de diferentes materiais
Uma comparação útil de materiais deve começar pelos requisitos funcionais da peça e, em seguida, avaliar as implicações de fabrico de cada opção tecnicamente aceitável.
Um modelo de custos simplificado é o seguinte:
Custo estimado da peça = Custo do material + Custo de preparação imputado + Custo de maquinagem + Custo de ferramentas + Custo de acabamento + Custo de inspeção
Para um orçamento mais completo, podem ser incluídos itens adicionais, tais como embalagem especial, certificação de materiais, tratamento de resíduos e outros requisitos específicos da encomenda.
Cada componente deve ser avaliado separadamente antes de se comparar o total.
Passo 1: Determinar as propriedades necessárias do material
Identifique os requisitos efetivos em termos de resistência, dureza, rigidez, peso, resistência à corrosão, condutividade térmica, condutividade elétrica e temperatura de funcionamento.
Isto evita a escolha de um material desnecessariamente dispendioso, garantindo simultaneamente que a redução de custos não comprometa o desempenho.
Passo 2: Comparar as classes de qualidade disponíveis e os formatos em stock
Analise o tipo de material, o estado de endurecimento ou a condição, quando aplicável, as dimensões disponíveis em stock, o prazo de entrega e os requisitos de certificação.
Uma dimensão padrão adequada do material em bruto pode reduzir o desperdício de material. No entanto, uma qualidade ou forma de material em bruto mais económica só é aceitável se cumprir os requisitos do desenho e da aplicação.
Passo 3: Estimar a utilização do material e o tempo de maquinagem
Compare a peça em bruto necessária com a geometria final. Identifique cavidades de grandes dimensões, secções espessas que tenham de ser removidas, paredes finas, características profundas e outros elementos geométricos que possam afetar o tempo de ciclo ou a estabilidade dimensional.
Calcule o tempo de maquinagem utilizando condições de corte realistas para cada material, em vez de partir do princípio de que todos os materiais podem ser processados à mesma velocidade.
Passo 4: Incluir ferramentas, acabamento e inspeção
Determine se o material requer ferramentas de corte especializadas, acabamentos adicionais, alívio de tensões ou uma verificação dimensional mais rigorosa.
Estes requisitos podem alterar a comparação de custos, mesmo quando a diferença no preço do material parece ser pequena.
Passo 5: Comparar o custo total com o desempenho
A decisão final deve comparar o custo de fabrico previsto de cada material adequado, confirmando simultaneamente que este cumpre os requisitos funcionais do componente.
A proposta mais baixa não é necessariamente a melhor opção a longo prazo se o material aumentar o risco de desgaste prematuro, corrosão, deformação ou outros problemas relacionados com a utilização.
Como a Xtmade avalia os custos de fabrico relacionados com os materiais
A Xtmade fabrica componentes personalizados usinados por CNC com base em desenhos, ficheiros CAD, amostras e especificações fornecidos pelo cliente.
A avaliação dos custos relacionados com os materiais tem em conta a qualidade e a forma de armazenamento selecionadas, a par da geometria do componente, das tolerâncias, do acabamento superficial, da quantidade a produzir e dos requisitos de inspeção. Estes fatores ajudam a definir um processo de fabrico adequado e a identificar requisitos que possam afetar significativamente o orçamento.
Quando se está a considerar um material alternativo ou uma forma de stock diferente, este deve ser avaliado em função dos requisitos de desempenho especificados, em vez de ser selecionado apenas com base no preço.
O objetivo é fabricar componentes que satisfaçam os requisitos do cliente, otimizando ao mesmo tempo a utilização do material, o tempo de maquinagem, as ferramentas e os processos de acabamento.
Envie os seus desenhos e especificações de materiais para solicitar um orçamento para as suas peças personalizadas usinadas por CNC.
Conclusão
Os materiais utilizados na maquinagem CNC afetam os custos de fabrico não só através dos preços das matérias-primas. A utilização do stock, a maquinabilidade, a vida útil das ferramentas, o tempo de ciclo, a estabilidade dimensional, o acabamento, a inspeção e a quantidade produzida influenciam, todos eles, o custo da peça acabada.
A seleção de materiais mais eficaz equilibra os requisitos de desempenho com todo o processo de fabrico. Ao avaliar o preço do material a par da eficiência de maquinagem e da utilização do material, os fabricantes e os compradores podem identificar oportunidades para reduzir os custos sem sacrificar a qualidade ou a fiabilidade do componente acabado.

