Como definir os parâmetros de maquinagem CNC para diferentes materiais?
Os parâmetros de maquinagem CNC afetam diretamente a eficiência de corte, o acabamento superficial, a precisão dimensional e a vida útil da ferramenta. Ao maquinar materiais diferentes, a mesma velocidade de corte, a mesma velocidade de avanço e a mesma profundidade de corte podem produzir resultados muito diferentes. Uma configuração que funciona bem para o alumínio pode causar aquecimento excessivo ou desgaste da ferramenta quando aplicada ao aço inoxidável ou ao titânio.
Definir os parâmetros corretos para a maquinação CNC requer mais do que apenas escolher valores de uma tabela. As propriedades do material, as especificações da ferramenta de corte, a rigidez da máquina, a geometria da peça e as operações de maquinação influenciam, todas elas, a forma como o processo deve ser configurado. Compreender estes fatores ajuda os fabricantes a estabelecer condições de corte estáveis e a alcançar uma qualidade consistente das peças.
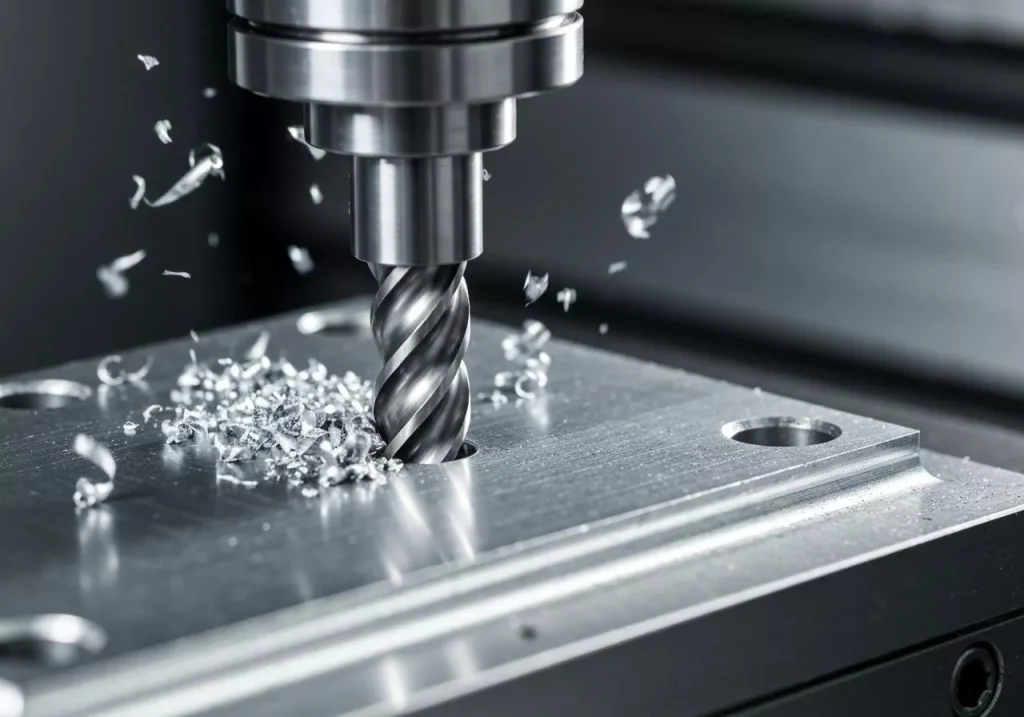
O que são os parâmetros de maquinagem CNC?
Os parâmetros de maquinagem CNC são as configurações que controlam a forma como uma ferramenta de corte remove material de uma peça de trabalho. Os principais parâmetros incluem a velocidade de corte, a velocidade do fuso, a velocidade de avanço, a profundidade de corte e o deslocamento lateral nas operações de fresagem. A seleção do líquido de arrefecimento e o contacto da ferramenta também influenciam o desempenho do corte, embora nem sempre sejam classificados como parâmetros de corte.
Cada configuração afeta um aspeto diferente do processo de maquinagem.
A velocidade de corte descreve a rapidez com que a aresta de corte se move em relação ao material. É normalmente expressa em metros por minuto (m/min) ou pés de superfície por minuto (SFM). A velocidade do fuso descreve o número de rotações que a ferramenta ou a peça de trabalho efetua por minuto (RPM). A velocidade de avanço determina a rapidez com que a ferramenta avança através do material, sendo normalmente expressa em milímetros por minuto (mm/min).
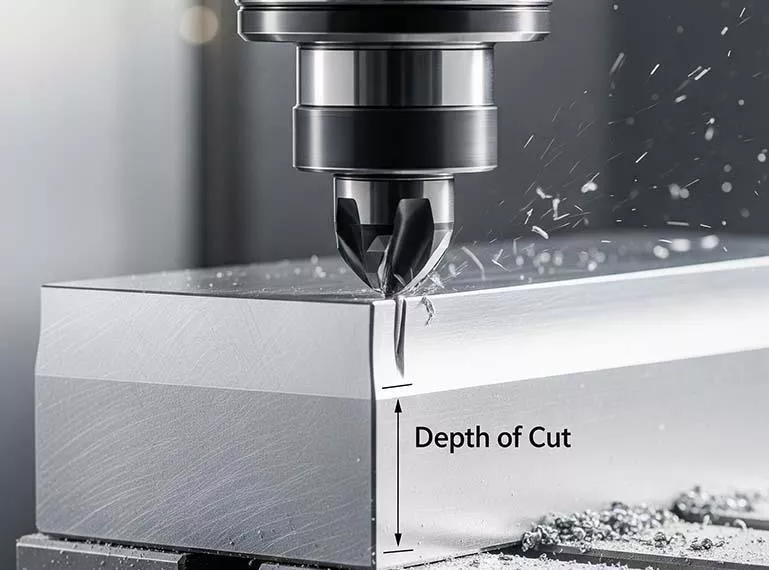
A profundidade de corte determina a quantidade de material removida numa única passagem. Na fresagem, esta é normalmente dividida em profundidade de corte axial, que mede o envolvimento ao longo do eixo da ferramenta, e profundidade de corte radial, que mede o envolvimento ao longo do diâmetro da ferramenta.
Estes parâmetros atuam em conjunto. Aumentar a velocidade do fuso não melhora automaticamente a produtividade, e aumentar a velocidade de avanço nem sempre reduz o tempo de maquinagem sem consequências. O objetivo é estabelecer uma combinação que remova material de forma eficiente, controlando simultaneamente as forças de corte, a temperatura, a vibração, o desgaste da ferramenta e a variação dimensional.
Por que razão os parâmetros de maquinagem CNC variam consoante o material?
Os diferentes materiais reagem de forma diferente ao corte, uma vez que apresentam diferentes níveis de dureza, resistência, ductilidade, condutividade térmica e comportamento de endurecimento por deformação.
As ligas de alumínio permitem, em geral, velocidades de corte relativamente elevadas, uma vez que muitas das suas variedades são fáceis de cortar e transferem o calor de forma mais eficaz do que as ligas de titânio ou à base de níquel. No entanto, o alumínio pode aderir à aresta de corte quando a geometria da ferramenta, o revestimento ou as condições de corte não são adequados.
O aço inoxidável apresenta um desafio diferente. Algumas classes geram um calor de corte substancial e podem sofrer endurecimento por deformação quando a aresta de corte roça na superfície em vez de cortar de forma limpa. Uma velocidade excessiva ou um avanço insuficiente podem acelerar o desgaste da ferramenta ou tornar as passagens subsequentes mais difíceis.
As ligas de titânio e as superligas à base de níquel exigem uma gestão térmica particularmente cuidadosa. Estes materiais podem reter calor na proximidade da zona de corte, o que impõe maiores exigências à aresta de corte. É frequentemente importante utilizar velocidades de corte mais baixas, taxas de avanço adequadas, um contacto controlado da ferramenta e um fornecimento eficaz de líquido de arrefecimento.
Os plásticos levantam outro conjunto de considerações. Muitos plásticos são relativamente macios, mas podem deformar-se sob forças de fixação, expandir-se com o calor ou apresentar superfícies derretidas quando as condições de corte não são adequadas. Por conseguinte, os parâmetros devem controlar tanto a temperatura de corte como a deformação mecânica.
É por isso que a seleção de parâmetros específicos para cada material é essencial. O objetivo não é simplesmente cortar mais depressa, mas sim manter um processo estável e adequado ao material e à peça.
Como definir a velocidade de corte e a velocidade do fuso
A velocidade de corte é um dos primeiros parâmetros a definir, uma vez que influencia significativamente a geração de calor e a vida útil da ferramenta. O intervalo adequado depende do tipo de material, do material da ferramenta de corte, do revestimento da ferramenta, da operação e da capacidade da máquina.
Na fresagem, a velocidade de corte e a velocidade do fuso estão relacionadas através do diâmetro da ferramenta de corte. Em unidades métricas, a velocidade do fuso pode ser calculada da seguinte forma:
Velocidade do fuso (RPM) = 1 000 × velocidade de corte (m/min) ÷ [π × diâmetro da ferramenta (mm)]
Por exemplo, se a velocidade de corte recomendada for de 200 m/min e o diâmetro da ferramenta for de 10 mm, a velocidade do fuso calculada é de aproximadamente 6 370 RPM.
Este cálculo constitui um ponto de partida, não uma garantia de que a configuração esteja correta. Pode ser necessário reduzir a velocidade real do fuso se a máquina não conseguir manter a potência necessária, se a ferramenta apresentar um saliente excessivo ou se a peça tiver paredes finas ou estiver mal apoiada.
As ferramentas de maiores dimensões requerem, geralmente, velocidades do fuso mais baixas do que as ferramentas mais pequenas para atingirem a mesma velocidade de corte. Por outro lado, uma ferramenta de pequeno diâmetro pode necessitar de um elevado número de RPM para atingir a velocidade superficial recomendada. Os limites do fuso da máquina e as especificações do porta-ferramentas devem ser sempre tidos em conta.
No torneamento, a velocidade de corte está igualmente relacionada com a velocidade do fuso e com o diâmetro da peça. O controlo da velocidade superficial constante pode ajudar a manter a velocidade de corte pretendida à medida que a ferramenta se desloca ao longo de diferentes diâmetros, desde que a máquina e a operação o permitam.
Como definir a velocidade de avanço
A velocidade de avanço determina a rapidez com que a ferramenta se desloca através do material. Na fresagem, é normalmente calculada a partir do avanço por dente, do número de arestas de corte e da velocidade do fuso.
Velocidade de avanço (mm/min) = avanço por dente (mm/dente) × número de dentes × velocidade do fuso (RPM)
Por exemplo, uma fresa de quatro canais a funcionar a 6 000 RPM com um avanço por dente de 0,03 mm teria uma velocidade de avanço calculada de 720 mm/min.
O avanço por dente deve corresponder ao diâmetro da ferramenta, à geometria da ferramenta, ao material e às condições de corte. Se o avanço for demasiado baixo, a aresta de corte pode roçar em vez de formar uma limalha eficaz, aumentando o calor e potencialmente acelerando o desgaste. Se o avanço for demasiado elevado, as forças de corte podem tornar-se excessivas, causando vibrações, deflexão da ferramenta, mau acabamento da superfície ou quebra da ferramenta.
A velocidade de avanço também tem de ter em conta a geometria da peça. Paredes finas, detalhes internos pequenos, saliências longas da ferramenta e cortes interrompidos podem exigir configurações mais conservadoras do que detalhes de maquinagem rígidos e abertos.
No caso da perfuração e do torneamento, o avanço é especificado de forma diferente, dependendo da operação. Na perfuração, utiliza-se frequentemente o avanço por revolução, enquanto no torneamento também é comum especificar o avanço por revolução. A velocidade de avanço programada deve refletir a operação em questão, em vez de se aplicar uma fórmula de fresagem a todos os processos.
Como definir a profundidade de corte
A profundidade de corte determina a quantidade de material que a ferramenta remove em cada passagem. Aumentá-la pode reduzir o número de passagens e encurtar o tempo de ciclo, mas também aumenta as forças de corte e a potência necessária.
Uma operação de desbaste destina-se, geralmente, a remover material de forma eficiente, deixando ao mesmo tempo material suficiente para o acabamento. Uma operação de acabamento centra-se mais na precisão dimensional e na qualidade da superfície, recorrendo frequentemente a uma profundidade de corte menor e a uma margem de acabamento controlada.
A profundidade de corte correta depende do diâmetro da ferramenta, do comprimento da ferramenta, da geometria da aresta de corte, das propriedades do material, da rigidez da máquina, da fixação da peça e do grau de penetração da ferramenta. Uma configuração rígida pode permitir um corte mais profundo, enquanto uma ferramenta delgada ou uma peça de paredes finas pode exigir um grau de penetração muito menor para evitar vibrações ou deformações.
A dureza do material, por si só, não determina a profundidade máxima de corte. Um material duro pode exigir condições de corte conservadoras devido ao desgaste da ferramenta, enquanto um material mais macio pode continuar a ser difícil de maquinar se a peça for flexível ou se a ferramenta tiver uma saliência longa.
No caso de peças de parede fina maquinadas por CNC, o controlo das forças de corte radiais pode ser particularmente importante. Reduzir o contacto radial, ajustar o percurso da ferramenta e deixar uma margem de acabamento adequada pode ajudar a limitar a deflexão da parede e a melhorar a consistência dimensional.
Considerações iniciais recomendadas para diferentes materiais
Não existe um conjunto universal de parâmetros de maquinagem CNC para toda uma família de materiais. As orientações que se seguem explicam de que forma a estratégia inicial difere normalmente. Os valores reais de corte devem basear-se nas recomendações do fabricante da ferramenta de corte para a ferramenta, o tipo de material e a operação específicos.
Ligas de alumínio
As ligas de alumínio permitem, em geral, velocidades de corte relativamente elevadas e uma remoção produtiva de material. As arestas de corte afiadas, a geometria adequada das ranhuras e a evacuação eficaz das limalhas ajudam a evitar que o alumínio adira à ferramenta.
No desbaste, os parâmetros devem equilibrar as elevadas taxas de remoção de material com a potência do fuso, o engate da ferramenta e a rigidez da peça. No acabamento, um avanço adequado por dente e uma ferramenta afiada podem ajudar a obter uma superfície limpa, sem formação excessiva de rebarbas.
A utilização de líquido de arrefecimento ou de lubrificação adequada pode revelar-se útil, dependendo da liga, da ferramenta, da operação e da qualidade de superfície exigida. Em algumas aplicações, é possível recorrer ao jato de ar ou a outras estratégias de remoção de aparas, mas a escolha deve basear-se nas condições de maquinagem e não numa regra geral.
Aço inoxidável
O aço inoxidável requer, em geral, um controlo mais cuidadoso do calor e do contacto da ferramenta do que muitas ligas de alumínio. A velocidade de corte adequada varia consideravelmente consoante o tipo de aço, incluindo as diferenças entre os aços inoxidáveis austeníticos, martensíticos e de endurecimento por precipitação.
Evite que a aresta de corte roce repetidamente contra o material, especialmente quando o tipo de material for propenso ao endurecimento por deformação. O avanço, a velocidade de corte, a geometria da ferramenta e o fornecimento de líquido de arrefecimento devem ser coordenados de forma a manter um corte consistente.
Uma fixação estável da peça também é importante. A vibração e a deflexão excessiva da ferramenta podem reduzir a vida útil da mesma e prejudicar o acabamento da superfície. Os parâmetros selecionados devem ter em conta o tipo exato de aço inoxidável e se a operação é de desbaste, acabamento, perfuração ou torneamento.
Aço ao carbono e aço-liga
Os aços ao carbono e as ligas de aço abrangem uma ampla gama de durezas e usinabilidade. Uma qualidade relativamente macia e de fácil usinagem pode suportar condições de corte diferentes das de um aço de liga endurecido utilizado em componentes resistentes ao desgaste.
A classe do material e o seu estado de tratamento térmico devem ser confirmados antes da seleção dos parâmetros. A velocidade de corte e o avanço devem, em seguida, ser adaptados ao material e ao revestimento da ferramenta. Os materiais mais duros podem exigir velocidades de corte mais baixas e ferramentas especializadas, embora as configurações estáveis e o controlo adequado das limalhas continuem a ser importantes em toda a gama.
Nas operações de acabamento, a uniformidade é tão importante quanto a velocidade nominal. O desgaste da ferramenta, as variações térmicas e a deflexão podem afetar as dimensões finais, especialmente na maquinagem de eixos, furos e superfícies de encaixe de precisão.
Ligas de titânio
As ligas de titânio exigem frequentemente velocidades de corte mais baixas e um controlo cuidadoso do contacto da ferramenta, uma vez que o calor pode concentrar-se junto à aresta de corte. A ferramenta de corte deve suportar as tensões térmicas e mecânicas daí resultantes.
Utilize os parâmetros recomendados para o tipo exato de titânio e para o sistema de ferramentas. Mantenha um corte estável, evite atrito desnecessário e certifique-se de que o líquido de arrefecimento chega à zona de corte quando for especificada a usinagem com arrefecimento. A estratégia do percurso da ferramenta e o controlo do engate podem ser tão importantes quanto a velocidade do fuso.
As paredes finas e os contornos estreitos requerem uma atenção especial, uma vez que as forças de corte podem provocar deflexão. Reduzir o engate ou ajustar a sequência de maquinagem pode melhorar a estabilidade sem depender exclusivamente de velocidades de avanço mais baixas.
Superligas à base de níquel
As ligas à base de níquel, como o Inconel, são frequentemente utilizadas em aplicações que exigem resistência a altas temperaturas e resistência à corrosão. As suas propriedades podem tornar a sua usinagem difícil, especialmente quando a aresta de corte é submetida a altas temperaturas e a cargas mecânicas repetidas.
As velocidades de corte são frequentemente mais conservadoras do que as utilizadas para o alumínio, e as ferramentas devem ser selecionadas de acordo com a liga e a operação. É importante manter um contacto consistente da ferramenta, uma vez que um corte interrompido ou instável pode aumentar os danos na ferramenta.
O fornecimento de líquido de arrefecimento, o planeamento da trajetória da ferramenta, a rigidez da máquina e os critérios de substituição da ferramenta devem ser definidos como parte do processo. Um conjunto de parâmetros adequado para uma liga à base de níquel não deve ser automaticamente aplicado a outro tipo de liga ou a uma condição de tratamento térmico diferente.
Cobre e ligas de cobre
A elevada condutividade térmica do cobre e a sua natureza relativamente macia podem influenciar a formação de limalhas e o acabamento da superfície. Alguns tipos de cobre são fáceis de maquinar, enquanto outros podem ser pegajosos ou propensos à formação de rebarbas.
Ferramentas afiadas e uma geometria adequada ajudam a reduzir o esborratamento e a manter arestas limpas. A velocidade de corte e o avanço devem ser selecionados de acordo com a liga de cobre específica, o desenho da ferramenta e a geometria da peça. Uma vez que as ligas de cobre variam substancialmente, as recomendações para o latão não devem ser aplicadas automaticamente ao cobre puro ou a outros tipos de cobre.
Plásticos de Engenharia
Os plásticos de engenharia exigem configurações de parâmetros que controlem o calor e evitem a deformação. O calor excessivo gerado durante o corte pode amolecer ou derreter o material, enquanto forças de fixação elevadas podem distorcer a peça de trabalho.
Utilize ferramentas afiadas e uma geometria adequada para a remoção de aparas. O avanço e a velocidade devem ser selecionados em função do polímero específico, uma vez que o POM, o PEEK, o nylon, o PTFE e outros plásticos diferem em termos de rigidez, comportamento térmico e formação de aparas. O nylon também pode absorver humidade, o que pode afetar as dimensões, enquanto o PTFE é comparativamente macio e pode deformar-se sob carga.
As condições de fixação e de inspeção também são importantes. Uma peça de plástico pode sofrer alterações dimensionais à medida que arrefece ou regressa ao equilíbrio após a maquinagem, pelo que o procedimento de inspeção deve ter em conta o comportamento do material.
Como ajustar com precisão os parâmetros de maquinagem CNC
As recomendações do fabricante constituem um ponto de partida, mas as configurações finais devem ser validadas em condições reais de maquinagem.
Comece por verificar o tipo de material confirmado e os intervalos recomendados pelo fabricante da ferramenta de corte para a operação. Verifique a velocidade do fuso da máquina e os limites de potência, as especificações do porta-ferramentas, o saliente da ferramenta e a rigidez da fixação da peça antes de executar o programa.
Durante a maquinagem inicial, observe a formação de aparas, o ruído de corte, a vibração, o acabamento da superfície e o estado da ferramenta. Estes sinais ajudam a identificar se o processo está estável. Calor excessivo, desgaste inesperado da ferramenta, má evacuação das aparas ou vibrações podem indicar que um ou mais parâmetros necessitam de ajuste.
Altere os parâmetros de forma sistemática, em vez de modificar simultaneamente a velocidade de corte, o avanço e a profundidade de corte. Isto facilita a identificação do ajuste que melhora o resultado. Nos casos em que a precisão dimensional é fundamental, inspecione a peça depois de o processo ter atingido um estado estável e tenha em conta quaisquer variações relacionadas com a temperatura.
O objetivo é estabelecer um processo repetível, e não simplesmente determinar a velocidade ou o avanço máximos que a máquina consegue atingir.
Erros comuns na definição dos parâmetros de maquinagem CNC
Um erro comum é aplicar os mesmos parâmetros a materiais que apenas parecem semelhantes. Dois tipos de aço inoxidável, por exemplo, podem comportar-se de forma diferente devido à sua composição, dureza ou tratamento térmico. A identificação do material deve ser confirmada antes do início da maquinagem.
Outro erro consiste em aumentar a velocidade do fuso para melhorar a produtividade sem verificar os limites da ferramenta, a geração de calor ou a capacidade da máquina. Uma velocidade mais elevada pode aumentar a produção em condições adequadas, mas também pode reduzir a vida útil da ferramenta ou causar problemas térmicos.
Utilizar uma velocidade de avanço excessivamente baixa pode ser tão problemático como um avanço demasiado agressivo. Se a aresta de corte roçar em vez de cortar eficazmente, pode ocorrer uma acumulação de calor e alguns materiais podem sofrer endurecimento por deformação. Por outro lado, um avanço excessivo pode aumentar as forças de corte e comprometer a qualidade da superfície ou a vida útil da ferramenta.
Por fim, considerar o líquido de arrefecimento como uma solução universal pode conduzir a maus resultados. Algumas operações beneficiam do arrefecimento por imersão, do arrefecimento a alta pressão, da lubrificação com quantidade mínima ou do jato de ar, enquanto outras configurações têm requisitos diferentes. A escolha deve estar de acordo com o material, a ferramenta, a operação e as orientações do fabricante da máquina.
Como a Xtmade aborda a seleção de parâmetros de maquinagem CNC
A Xtmade fabrica peças personalizadas usinadas por CNC com base em desenhos, ficheiros CAD, amostras e especificações fornecidos pelo cliente. Os parâmetros de usinagem são selecionados de acordo com o material especificado, a geometria da peça, os requisitos de tolerância, o acabamento superficial e o processo de produção.
Durante o planeamento do processo, as condições de corte devem ser adaptadas ao tipo de material e à ferramenta de corte, tendo também de ser tidas em conta a capacidade da máquina, a fixação da peça, o acesso da ferramenta e a evacuação das limalhas. Paredes finas, cavidades profundas, detalhes pequenos e interfaces com tolerâncias apertadas podem exigir uma estratégia diferente daquela utilizada para detalhes abertos e rígidos.
O objetivo é estabelecer condições de maquinagem estáveis e repetíveis que cumpram as dimensões e a qualidade de superfície exigidas, equilibrando simultaneamente o tempo de ciclo, a vida útil da ferramenta e a consistência da produção.
Conclusão
Os parâmetros de maquinagem CNC devem ser adaptados ao material, à ferramenta de corte, à máquina e à geometria da peça. O alumínio pode suportar velocidades de corte mais elevadas, enquanto o aço inoxidável, o titânio e as ligas à base de níquel exigem, frequentemente, um controlo mais cuidadoso do calor, do contacto da ferramenta e do desgaste da mesma. Os plásticos de engenharia suscitam preocupações adicionais relacionadas com o calor, a deformação e a estabilidade dimensional.
A Xtmade fabrica peças personalizadas de acordo com os desenhos e especificações fornecidos pelo cliente. Ao analisar em conjunto a classe do material, as operações de maquinagem, a geometria da peça e os requisitos de qualidade, definimos estratégias de maquinagem destinadas a garantir dimensões consistentes, acabamentos de superfície adequados e resultados de produção estáveis.