
De que forma a ductilidade do material afeta a maquinagem CNC?
Quando uma ferramenta de corte CNC retira material de uma peça, o material não se separa simplesmente no instante em que a ferramenta entra em contacto; em vez disso, sofre primeiro uma deformação. Dependendo do material, esta deformação pode resultar em aparas contínuas, aparas descontínuas ou fragmentos finos. Alguns materiais esticam-se e dobram-se à volta da aresta de corte antes de se separarem, tornando a formação de aparas mais difícil de controlar. A ductilidade é uma propriedade fundamental do material que explica estas diferenças.
A ductilidade refere-se à capacidade de um material sofrer deformação plástica antes de se fraturar. Os materiais altamente dúcteis podem suportar uma deformação permanente significativa antes de se partirem, enquanto os materiais com baixa ductilidade normalmente fraturam-se após uma deformação plástica mínima em condições de carga semelhantes.
Na maquinagem CNC, esta diferença influencia a forma como o material se separa da peça, a formação de aparas, a geração de rebarbas e a qualidade da superfície maquinada. Os materiais altamente dúcteis podem produzir cavacos longos e contínuos ou deformar-se em torno da aresta de corte antes da separação. Dependendo do material e das condições de corte, podem também causar a formação de resíduos acumulados (BUE) na ferramenta ou deixar rebarbas ao longo das arestas da área maquinada.
Uma elevada ductilidade não significa necessariamente que um material seja difícil de maquinar. Materiais como o alumínio, o cobre, o latão, o aço inoxidável e os plásticos de engenharia apresentam, cada um, combinações únicas de ductilidade, resistência, dureza e outras propriedades; o seu desempenho real na maquinação depende de mais do que apenas a ductilidade. Compreender como a ductilidade afeta a usinagem CNC ajuda os engenheiros e as equipas de produção a selecionar as ferramentas certas, a controlar a formação de aparas, a minimizar as rebarbas e a obter uma qualidade de superfície consistente.
O que é a ductilidade dos materiais?
A ductilidade refere-se à capacidade de um material sofrer deformação permanente antes de se fraturar. Imagine esticar duas amostras de metal diferentes: uma alonga-se significativamente antes de se partir, enquanto a outra fratura-se após um alongamento permanente mínimo. Em condições de ensaio idênticas, o primeiro material demonstra maior ductilidade.
Os engenheiros avaliam normalmente a ductilidade através de ensaios de tração. Um parâmetro fundamental é o “alongamento na ruptura”, que indica até que ponto uma amostra se alonga antes de se fraturar, geralmente expresso como uma percentagem do comprimento de referência original. Por exemplo, um material com alongamento na ruptura de 30% sofre um alongamento muito maior durante um ensaio de tração do que um com alongamento de 5%. Estes valores caracterizam o comportamento do material em condições de ensaio específicas; não implicam que uma peça maquinada por CNC se alongue na mesma medida durante o processo de corte.
Esta distinção é crucial porque as condições de tensão nos ensaios de tração diferem significativamente das que se verificam na maquinagem. Durante o corte, o material sofre uma intensa deformação localizada, elevadas taxas de deformação, atrito e — normalmente — altas temperaturas. Embora os valores dos ensaios de tração ajudem a caracterizar as propriedades do material, por si só não permitem prever a forma das limalhas nem o tamanho das rebarbas. A ductilidade também difere da resistência e da dureza. Força descreve a resistência de um material à deformação ou à ruptura provocadas por uma carga aplicada, enquanto que dureza descreve a resistência à deformação localizada; a ductilidade, por outro lado, descreve o grau de deformação plástica que um material consegue suportar antes de se fraturar.
Consequentemente, um material pode possuir simultaneamente elevada resistência e boa ductilidade. Esta combinação de propriedades é extremamente valiosa na maquinagem CNC, uma vez que o material consegue resistir à deformação, ao mesmo tempo que sofre um fluxo plástico significativo antes da ruptura.
Como a ductilidade altera a formação de limalhas
A formação de limalhas é uma das formas mais intuitivas de compreender o impacto da ductilidade na maquinagem CNC.
À medida que a aresta de corte entra em contacto com a peça, o material à sua frente sofre compressão e cisalhamento. Uma vez separado da peça, o material é evacuado ao longo da superfície da ferramenta sob a forma de uma limalha. No caso de materiais dúcteis, o metal sofre uma deformação plástica significativa antes da separação. Em condições de corte adequadas, isto resulta normalmente num limalha contínua que flui ao longo da face de inclinação da ferramenta.
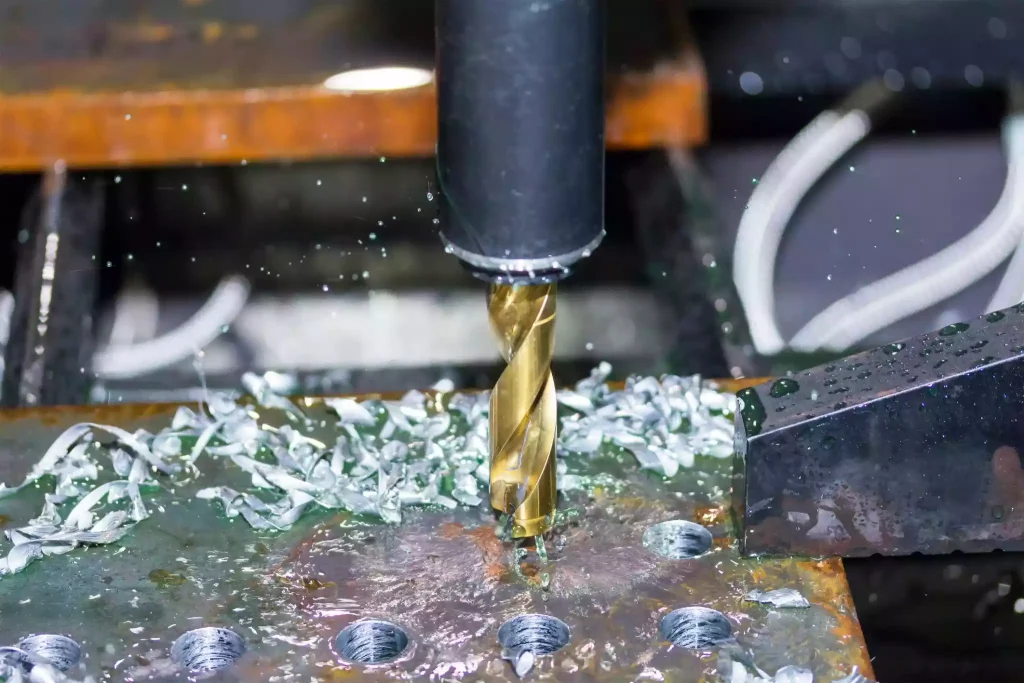
As limalhas contínuas não são necessariamente um problema. Em muitas operações de maquinagem, indicam que o material está a sofrer um cisalhamento contínuo, em vez de se fraturar em fragmentos irregulares. O verdadeiro desafio reside no controlo do comprimento, da forma e da trajetória da limalha. Considere a perfuração de um metal dúctil: em vez de se partir em segmentos curtos, o material pode formar aparas longas e enroladas que permanecem ligadas entre si ou se enrolam à volta da broca. Se estas aparas não forem evacuadas de forma suave do orifício, podem interferir com o corte subsequente, riscar a superfície maquinada ou aumentar o risco de danos na ferramenta.
A questão não reside simplesmente no facto de o material ser dúctil; trata-se, antes, da interação entre as características de deformação do material, a geometria da ferramenta e o espaço disponível para a evacuação das limalhas, que dá origem a formas de limalhas difíceis de controlar. Os materiais com menor ductilidade podem produzir cavacos mais curtos ou mais fragmentados em determinadas condições. No entanto, a baixa ductilidade não garante um controlo fácil dos cavacos, nem todos os materiais dúcteis produzem inevitavelmente cavacos longos e contínuos. Fatores como a velocidade de corte, a velocidade de avanço, a geometria da ferramenta e a microestrutura do material influenciam a formação das limalhas. O objetivo final não é eliminar a ductilidade do material, mas estabelecer condições de corte — adaptadas ao material e ao processo específicos — que produzam limalhas fáceis de gerir.
Por que razão os materiais dúcteis podem produzir mais rebarbas
A formação de rebarbas é outra consequência significativa da deformação plástica. Uma rebarba é definida como o excesso de material que permanece na aresta de uma peça após a maquinagem. Normalmente, as rebarbas formam-se quando o material próximo de uma aresta se dobra ou estica, em vez de se separar de forma limpa.
Considere a fresagem de uma ranhura numa chapa metálica: à medida que a ferramenta de corte se aproxima da borda da ranhura, o material remanescente fica mais fino e perde o suporte estrutural. Se o material sofrer uma deformação plástica em vez de uma quebra limpa, pode permanecer uma pequena saliência de metal na borda; essa saliência é a rebarba.
Os materiais dúcteis são particularmente suscetíveis a este fenómeno, uma vez que tendem a dobrar-se e a esticar-se antes de se fraturarem. Em vez de se partir de forma nítida na aresta pretendida, o material pode ser empurrado para fora ou dobrado sobre si próprio.
As rebarbas podem causar uma série de problemas práticos. Podem interferir na montagem, comprometer o encaixe entre peças de acoplamento, alterar as dimensões das arestas ou exigir operações adicionais de remoção de rebarbas. No caso de peças com orifícios pequenos, ranhuras estreitas ou geometrias complexas, mesmo rebarbas mínimas podem ter consequências graves.
A ductilidade não é o único fator que influencia a formação de rebarbas. A orientação da aresta de corte em relação ao contorno da peça, o afiamento da ferramenta, a velocidade de avanço, a resistência do material e as condições de apoio por baixo da aresta de corte influenciam, todos eles, o resultado final.
Os engenheiros devem abordar o controlo das rebarbas durante a fase de planeamento do processo, em vez de o tratarem como uma questão a resolver após a conclusão da maquinagem. No caso de peças de precisão, os desenhos técnicos devem especificar claramente quais as arestas que requerem rebarbação, se as arestas afiadas devem ser mantidas e se são permitidos chanfros ou raios de aresta específicos. Estas especificações ajudam a determinar as estratégias adequadas de maquinagem e acabamento para a peça.
Como a ductilidade afeta o acabamento superficial
A superfície maquinada é formada à medida que a aresta de corte se desloca ao longo da peça. Idealmente, a ferramenta remove material de forma controlada, deixando uma superfície que cumpre os requisitos especificados de rugosidade e dimensões. No caso de materiais altamente dúcteis, o processo torna-se complexo se o material fluir ou manchar (aderir) durante o corte, em vez de se separar de forma limpa. Dependendo das propriedades do material e das condições de corte, a aresta de corte pode empurrar o material para o lado, deixar material aderido ou causar irregularidades na superfície devido à formação instável de limalhas.
Por exemplo, um metal macio e dúctil pode parecer fácil de cortar porque a ferramenta encontra pouca resistência ao entrar; no entanto, se a aresta de corte não estiver afiada ou se o material começar a aderir à ferramenta, a qualidade da superfície resultante pode, ainda assim, ser insatisfatória. Isto destaca uma distinção fundamental: um material que é fácil de penetrar não produz necessariamente um excelente acabamento superficial em todas as condições de corte.
A rugosidade da superfície é também influenciada pela velocidade de avanço, pela geometria da ferramenta, pelo desgaste da ferramenta, pela vibração da máquina, pela microestrutura do material e pelas estratégias de acabamento. Embora a ductilidade ajude a explicar certos defeitos superficiais, não deve ser considerada como a única causa da má qualidade da superfície. Quando os materiais dúcteis deixam resíduos ou excesso de material em torno das características da peça, ajustar as condições da ferramenta ou as estratégias de corte é frequentemente mais eficaz do que simplesmente reduzir os parâmetros de maquinagem. A medida corretiva adequada depende do tipo específico de defeito; por exemplo, a análise e a resolução de problemas de superfície causados por uma borda de acumulação (BUE) diferem daquelas causadas por vibração ou deflexão da ferramenta.
O que é a «borda reforçada» e por que é importante?
Uma «Borde Acumulada» (BUE) é um fenómeno em que o material da peça adere e se acumula na aresta de corte ou na superfície adjacente da ferramenta durante o processo de maquinagem. A formação de BUE ocorre quando fatores como a pressão, o atrito, a temperatura e a interação entre o material e a ferramenta fazem com que o material adira à ferramenta, em vez de ser expelido sob a forma de limalha.
Os materiais dúcteis são propensos à formação de BUE em condições específicas de corte, uma vez que tendem a deformar-se e a aderir na interface entre a ferramenta e a peça. O alumínio e certas outras ligas não ferrosas são exemplos comuns, embora essa tendência varie consoante o tipo de material, o estado da ferramenta, o revestimento e os parâmetros de maquinagem.
À medida que o BUE cresce, altera temporariamente a geometria efetiva da ferramenta de corte. Posteriormente, o material aderido pode desprenderse e afetar a superfície recém-usinada. Isto pode levar a um acabamento superficial irregular, a características de corte alteradas e a desvios dimensionais.
É importante referir que a formação de BUE não é causada exclusivamente pela ductilidade do material; fatores como a velocidade de corte, o material da ferramenta, o ângulo de inclinação, a lubrificação e o estado da aresta de corte também desempenham um papel importante. A utilização de uma geometria adequada da ferramenta, a manutenção de uma aresta de corte afiada e a definição de parâmetros de corte adequados podem ajudar a reduzir o risco de formação de BUE. As soluções específicas dependem do material da peça e do tipo de operação de maquinagem.
Será que uma maior ductilidade torna sempre a maquinagem CNC mais difícil?
Não necessariamente. Embora a ductilidade apresente, sem dúvida, desafios específicos em termos de maquinagem, também pode ser vantajosa nas aplicações adequadas.
Os materiais altamente dúcteis resistem à formação de fissuras durante a deformação — uma característica valiosa para componentes sujeitos a impactos, flexão ou operações de conformação durante a sua utilização. Durante a maquinagem, esta capacidade de deformação facilita a formação de aparas contínuas, embora também possa dificultar a quebra das aparas e dar origem a rebarbas difíceis de remover.
Os materiais com menor ductilidade são mais propensos à fratura e podem produzir aparas mais curtas. No entanto, esta fragilidade pode acarretar outros desafios — tais como lascas na aresta de corte, danos na superfície ou sensibilidade à tensão localizada — dependendo das propriedades específicas do material e das operações de maquinagem envolvidas.
Não existe nenhuma regra absoluta que afirme que uma elevada ductilidade equivale a uma fraca maquinabilidade, nem que uma baixa ductilidade equivale a uma boa maquinabilidade.
Os engenheiros devem ter em conta o comportamento de um material durante processos específicos de maquinagem. Por exemplo, a evacuação de aparas pode ser a principal preocupação em operações de perfuração; a deformação e a formação de rebarbas podem exigir maior atenção na fresagem de estruturas de paredes finas; e a aderência do material ou a formação de resíduos acumulados na aresta (BUE) podem ser fatores críticos durante o acabamento de superfícies de precisão. A ductilidade só se torna um desafio de maquinagem quando os seus efeitos entram em conflito com o processo de maquinagem ou com os requisitos técnicos da peça acabada.
Como a ductilidade afeta as diferentes operações de maquinagem CNC
A influência da ductilidade varia consoante a forma como a ferramenta de corte entra em contacto com a peça de trabalho.
Fresagem CNC
Durante o processo de fresagem, a aresta de corte entra e sai repetidamente do material. À medida que cada dente entra em contacto com a peça de trabalho, sofre uma deformação e remove uma parte do material. No caso de materiais dúcteis, as limalhas resultantes podem ser longas ou contínuas, dependendo da geometria da ferramenta e das condições de corte. A deformação plástica pode levar à formação de rebarbas nas arestas de ranhuras, cavidades e contornos externos.
A direção do percurso da ferramenta é fundamental, uma vez que determina a forma como a aresta de corte interage com o material e o nível de apoio proporcionado à ponta da aresta de corte. No caso de elementos que exijam uma elevada qualidade da aresta, é necessário ter em conta a localização potencial de rebarbas ao planear a sequência de maquinagem.
Torneamento CNC
No torneamento, a ferramenta de corte remove continuamente material de uma peça em rotação. Os materiais dúcteis podem produzir aparas longas e enroladas que interferem na área de corte, caso não sejam controladas.
A forma das limalhas é importante porque as limalhas longas podem enrolar-se à volta da peça, da ferramenta ou do equipamento nas proximidades. Podem também danificar a superfície se roçarem no componente após a sua formação.
A geometria da ferramenta com quebra-virutas e as condições de corte adequadas podem ajudar a produzir virutas mais fáceis de manusear. No entanto, um quebra-virutas que funcione bem com um determinado material ou numa determinada gama de avanços pode não ter um desempenho igualmente bom com outro.
Perfuração CNC
A perfuração cria um ambiente particularmente difícil para a evacuação de aparas, uma vez que o corte ocorre no interior de um furo.
Em materiais dúcteis, podem permanecer aparas longas no interior do furo ou ficar enredadas à volta da broca. Se as aparas não conseguirem sair, podem obstruir o corte subsequente, aumentar o atrito, danificar a superfície do furo ou contribuir para a avaria da ferramenta.
Quanto mais profundo for o furo em relação ao seu diâmetro, mais importante poderá tornar-se a evacuação das limalhas. A geometria da broca, o desenho das ranhuras, o fornecimento de líquido de arrefecimento e o ciclo de perfuração influenciam todos a eficácia com que as limalhas saem do furo.
Por este motivo, um material dúctil que seja relativamente fácil de fresar pode, ainda assim, exigir um desenvolvimento cuidadoso do processo quando perfurado numa cavidade profunda e estreita.
Como a seleção de ferramentas ajuda a gerir a ductilidade
A seleção da ferramenta deve ter em conta as características de deformação e separação do material durante o processo de corte. Uma aresta de corte afiada facilita um corte mais limpo e minimiza a deformação desnecessária do material. A geometria da ferramenta também influencia o fluxo das limalhas e a facilidade com que estas se separam da peça de trabalho.
No caso de materiais dúcteis propensos a produzir aparas longas e contínuas, a utilização de um recurso de quebra de aparas ajuda a dividir as aparas em segmentos mais curtos. As escolhas específicas de conceção dependem do material, da operação de maquinagem, da gama de avanço e da profundidade de corte.
Os revestimentos das ferramentas e os materiais dos substratos também afetam o atrito e a aderência do material. Uma vez que o resultado depende do material da peça e das condições de corte, não se deve escolher cegamente um revestimento específico apenas pelo facto de o material ser dúctil.
O objetivo é gerir a interação entre a ferramenta e a peça, em vez de se limitar a procurar uma ferramenta mais resistente ou mais cara. Por exemplo, se a maquinagem de ligas de alumínio resultar numa má qualidade da superfície devido à aderência do material na aresta de corte, a seleção de uma ferramenta adequada e afiada e a reavaliação das condições de corte são, muitas vezes, mais eficazes do que simplesmente atribuir o problema ao desgaste normal da ferramenta. Se o principal desafio na perfuração de furos profundos for a formação de limalhas longas, então a evacuação das limalhas e a geometria da broca devem ter prioridade sobre o acabamento da superfície. Os ajustes à estratégia de maquinagem devem ser orientados pelos problemas específicos observados durante o processo.
Como reduzir as rebarbas e controlar as lascas na maquinagem de materiais dúcteis
O primeiro passo para estabelecer um processo de maquinagem fiável consiste em identificar claramente os problemas específicos causados pela ductilidade do material.
Se o problema envolver cavacos longos, fibrosos ou emaranhados, a equipa de maquinagem poderá ter de reavaliar a geometria de quebra de cavacos da ferramenta de corte, os parâmetros de avanço e o espaço de evacuação dos cavacos. Na maquinagem de furos profundos, os métodos de fornecimento de líquido de arrefecimento e as estratégias do ciclo de perfuração são também fundamentais. Se as rebarbas forem a principal preocupação, deve dar-se ênfase ao apoio da aresta de corte, ao afiamento da ferramenta, à direção de corte, à sequência de maquinagem e ao estado especificado da aresta de corte. Embora algumas rebarbas possam ser minimizadas através de ajustes no processo, outras podem ainda assim exigir uma operação específica de remoção de rebarbas. Se se verificarem manchas ou aderência de material na superfície maquinada, a atenção deve ser direcionada para a formação de resíduos acumulados na aresta (BUE), o estado da aresta de corte, a geometria da ferramenta, a lubrificação e a adequação dos parâmetros de corte.
Estas questões não devem ser confundidas. Embora as limalhas longas, as rebarbas e as manchas na superfície estejam todas relacionadas com a ductilidade do material, as suas causas subjacentes diferem e podem exigir soluções distintas. É igualmente importante esclarecer o resultado esperado da maquinação. A abordagem de maquinagem para peças que permitem uma ligeira quebra de aresta pode diferir daquela utilizada para peças que exigem um controlo preciso do perfil da aresta de corte ou orifícios de montagem sem rebarbas. Os requisitos específicos dos desenhos e as normas de inspeção determinam as medidas corretivas adequadas.
Por que razão a geometria da peça é importante na maquinagem de materiais dúcteis
A ductilidade descreve as características de deformação de um material, enquanto a geometria da peça determina onde essa deformação poderá criar dificuldades de fabrico.
A maquinagem de superfícies externas de fácil acesso é relativamente simples, mesmo quando o material produz aparas contínuas durante o corte; no entanto, ranhuras estreitas ou furos profundos apresentam desafios significativos devido ao espaço limitado disponível para a evacuação das aparas.
Da mesma forma, embora as rebarbas nas arestas exteriores não funcionais possam ter um impacto reduzido no desempenho dos componentes, as rebarbas no interior de orifícios de precisão podem impedir que as peças de encaixe se ajustem corretamente.
As estruturas de paredes finas levantam um outro conjunto de considerações. Devido à sua rigidez limitada, são mais sensíveis às forças de corte e à deformação da peça. Embora a ductilidade influencie a forma como o material se deforma na aresta de corte, não determina, por si só, se uma parede fina irá flexionar ou torcer-se.
Ao avaliar componentes para a fabricação CNC personalizada, é necessário ter em conta não só as especificações dos materiais, mas também a geometria das características, os requisitos relativos às arestas, a espessura das paredes, a acessibilidade das ferramentas e as normas de inspeção. Isto permite à equipa de fabrico antecipar e identificar potenciais desafios relacionados com o controlo de aparas e a remoção de rebarbas antes do início da produção.
Conclusão
A ductilidade do material tem impacto na maquinagem CNC, uma vez que determina o grau de deformação plástica a que um material pode ser submetido antes de se fraturar. Durante o processo de corte, esta propriedade influencia a formação e a evacuação das limalhas, a formação de rebarbas e a qualidade da superfície maquinada.
A Xtmade fabrica peças personalizadas de acordo com as especificações do cliente, incluindo desenhos, requisitos de materiais e necessidades de processamento. Durante a fase de planeamento da maquinagem, avaliamos potenciais problemas — tais como o controlo de aparas, a gestão de rebarbas e a qualidade da superfície — tendo em conta as propriedades específicas dos materiais, a geometria das peças e as operações de maquinagem, e formulamos estratégias de maquinagem adequadas em conformidade. O nosso objetivo não é evitar materiais altamente dúcteis, mas sim compreender plenamente o seu comportamento de deformação, garantindo um processo de maquinagem estável, arestas de alta qualidade e precisão dimensional e qualidade consistentes.

