
Como a dureza do material influencia as operações de maquinagem CNC
A dureza do material afeta praticamente todos os aspetos do processo de maquinagem CNC. Determina a força de corte necessária, a taxa de desgaste da aresta de corte, a acumulação de calor, as velocidades de corte e as taxas de avanço adequadas, bem como a precisão dimensional e a qualidade da superfície da peça acabada. De um modo geral, quanto mais duro for o material, mais exigentes são os requisitos para as ferramentas de corte, as máquinas-ferramentas e os processos de maquinagem.
No entanto, a dureza do material na maquinagem CNC é apenas um dos fatores a ter em conta; por si só, não reflete a maquinabilidade global de um material. Dois materiais com níveis de dureza semelhantes podem comportar-se de forma bastante diferente durante a maquinagem; mesmo dentro da mesma liga, as variações no tratamento térmico podem levar a diferenças significativas nas características de maquinagem. Este artigo explora a forma como a dureza influencia o processo de corte, analisa casos em que a regra geral de que “os materiais mais duros são mais difíceis de maquinar” não se aplica e discute como ter em conta a dureza na seleção de materiais.
O que a dureza realmente mede?
O que é a dureza de um material em CNC? A dureza descreve a resistência de um material à deformação localizada e é normalmente testada através da pressão de um indentador na superfície do material. As escalas de dureza mais comuns incluem Rockwell (HRC, HRB), Brinell (HB) e Vickers (HV). Em aplicações práticas, os valores de dureza na maquinagem CNC fornecem uma indicação rápida e repetível da resistência de um material à indentação ou ao corte.
A dureza é fundamental na maquinagem. A maquinagem é um processo controlado de remoção de material de uma peça; se um material apresentar elevada resistência à deformação, a carga exercida sobre a ferramenta de corte aumenta.
A dureza difere de várias outras propriedades dos materiais com as quais é frequentemente confundida:
- Força: Refere-se à tensão que um material consegue suportar antes de sofrer uma deformação permanente ou fratura. A resistência aumenta frequentemente em paralelo com a dureza, embora se trate de parâmetros distintos.
- Resistência: Refere-se à capacidade de um material absorver energia sem se fraturar.
- Ductilidade: Refere-se à capacidade de um material se esticar ou deformar antes de falhar.
- Usinabilidade: Uma descrição abrangente e prática do grau de dificuldade ou facilidade com que um material pode ser cortado, abrangendo fatores como a vida útil da ferramenta, o acabamento da superfície, o controlo das aparas e os requisitos de potência.
Estes conceitos permitem-nos compreender melhor as propriedades dos materiais. Distinguir entre eles ajuda a explicar por que razão basear-se exclusivamente nos valores de dureza pode, por vezes, levar a previsões incorretas.
Escalas de dureza comuns: Rockwell, Brinell e Vickers
Quando um desenho ou um certificado de material indica a dureza, o valor só faz sentido quando acompanhado da escala em que foi medido. Escalas diferentes utilizam indentadores e cargas diferentes, pelo que um valor como “30” tem um significado completamente diferente na escala HRC do que na escala HRB.
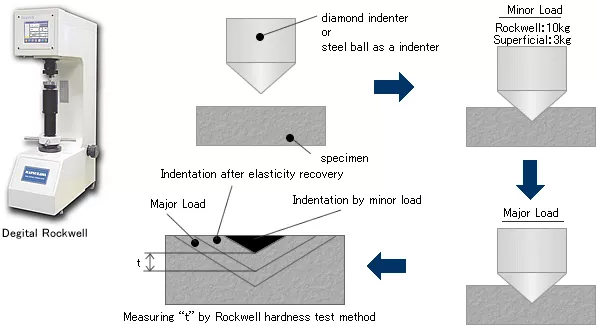
Dureza Rockwell (HRC, HRB e outras)
A Rockwell é a escala que os operadores de máquinas e os engenheiros utilizam com mais frequência. O aparelho de ensaio pressiona um indentador contra o material sob uma carga definida e mede a profundidade da penetração. Como o resultado é apresentado diretamente pela máquina, o ensaio é rápido e repetível, razão pela qual é comum na produção e na inspeção de entrada.
A escala de Rockwell tem várias subescalas, cada uma adequada a uma gama diferente de materiais:
- HRC utiliza um indentador cónico de diamante e é a escala habitualmente utilizada para aços temperados, aços para ferramentas e outros materiais duros.
- HRB utiliza um indentador de esfera de aço e é normalmente utilizado para metais mais macios, tais como aços recozidos, ligas de alumínio, latão e ligas de cobre.
- HRA utiliza o mesmo cone de diamante com uma carga mais leve e é, por vezes, utilizado para materiais muito duros ou finos, incluindo carbonetos.
- HRR e escalas relacionadas são frequentemente utilizados para plásticos de engenharia, embora a escala Shore D também seja comum para polímeros.
No que diz respeito à maquinagem, o que importa na prática é que o HRC é o valor que se observa quando uma peça de aço foi submetida a tratamento térmico. Um valor de HRC mais elevado significa que o material oferece maior resistência ao corte e, assim que um aço for especificado dentro de um intervalo de HRC, a seleção da ferramenta, a rigidez da máquina e a estratégia de corte merecem todas uma maior atenção.
Dureza Brinell (HB ou HBW)
O ensaio Brinell consiste em pressionar uma esfera dura contra a superfície sob uma carga elevada e medir o diâmetro da marca resultante. Como a marca é grande, o resultado representa a média de uma área mais ampla do material. Isso torna o ensaio Brinell adequado para peças fundidas, forjadas e outros materiais com uma estrutura grossa ou irregular, como o ferro fundido. É menos adequado para peças finas ou superfícies acabadas, uma vez que a impressão é suficientemente grande para deixar uma marca visível.
Dureza Vickers (HV)
O ensaio de Vickers utiliza uma pequena pirâmide de diamante e permite avaliar uma gama muito ampla de durezas, desde materiais macios até materiais extremamente duros, numa única escala. A pequena indentação torna-o útil para secções finas, peças pequenas, revestimentos e para verificar a dureza a diferentes profundidades, como no caso de componentes cementados ou com tratamento superficial.
Comparação rápida
| Escala | Utilização típica | Materiais comuns | Notas |
| Rockwell C (HRC) | Aços endurecidos e tratados termicamente | Aços para ferramentas, aços ligados | Rápido, comum na produção e na inspeção |
| Rockwell B (HRB) | Metais mais macios | Alumínio, latão, aço recozido | Escala diferente da HRC; os valores não são intercambiáveis |
| Brinell (HB/HBW) | Estruturas grosseiras ou não uniformes | Peças fundidas, peças forjadas, ferro fundido | Recuo grande, médias calculadas numa área mais ampla |
| Vickers (HV) | Ampla gama de durezas, secções pequenas ou finas | Revestimentos, superfícies cementadas, peças pequenas | Útil para perfis de dureza ao longo da profundidade |
Como interpretar corretamente os valores de dureza
Alguns pontos que ajudam a evitar erros comuns:
- Verifique sempre a balança. Um número sem a sua escala está incompleto, e os valores HRB e HRC não podem ser comparados diretamente.
- As tabelas de conversão são aproximadas. A conversão entre escalas é possível para muitos tipos de aço, mas trata-se de estimativas. Estas são menos fiáveis para outros materiais e não devem substituir uma medição direta na escala pretendida.
- A dureza pode variar ao longo da peça. As peças submetidas a cementação ou a tratamento superficial podem ser muito mais duras na superfície do que no interior, pelo que a leitura depende do local e da forma como foi efetuada.
- Uma especificação é, normalmente, um intervalo. Os desenhos indicam frequentemente um intervalo de dureza, em vez de um único valor, e o comportamento durante a maquinagem pode variar ao longo desse intervalo.
- Esse número não determina, por si só, a usinabilidade. Dois materiais com a mesma classificação HRC ou HB podem, ainda assim, apresentar comportamentos diferentes na usinagem devido à microestrutura, ao endurecimento por deformação e à condutividade térmica, tal como será abordado mais adiante neste artigo.
No que diz respeito ao planeamento da maquinagem, a questão relevante não é apenas “quão difícil é?”, mas sim “em que escala se expressa este valor, em que condições foi medido e a que parte da peça se aplica essa leitura?”
Como a dureza do material afeta a maquinagem CNC
A dureza não afeta uma operação de maquinagem num único ponto. Começa na aresta de corte, onde a ferramenta tem de cortar um material que resiste à deformação. A partir daí, os efeitos encadeiam-se: as forças de corte aumentam, a aresta desgasta-se mais rapidamente, o calor acumula-se no ponto de corte e torna-se mais difícil manter a estabilidade do processo. Cada um destes fatores manifesta-se de forma diferente na oficina, desde a vida útil da ferramenta e o tempo de ciclo até ao acabamento da superfície e à precisão da peça.
Forças de corte
As características de maquinagem variam consoante a dureza do material. Ao maquinar materiais mais duros, a aresta de corte depara-se com uma maior resistência, o que normalmente resulta num aumento das forças de corte. Estas forças mais elevadas exercem uma carga mais pesada sobre a ferramenta de corte, o porta-ferramentas, o fuso e o sistema de fixação da peça. Componentes como peças de paredes finas, saliências longas da ferramenta e estruturas delgadas são mais propensos a deformações e vibrações quando sujeitos a tais cargas.
Isto é fundamental para a precisão da maquinagem. Mesmo uma ligeira deformação da ferramenta sob carga altera a profundidade de corte, podendo fazer com que as dimensões da peça fiquem fora dos limites de tolerância. A maquinagem de materiais mais duros requer, geralmente, uma maior rigidez do sistema, saliências mais curtas da ferramenta e parâmetros de corte mais conservadores (tais como uma profundidade ou largura de corte reduzida).
Desgaste e vida útil das ferramentas
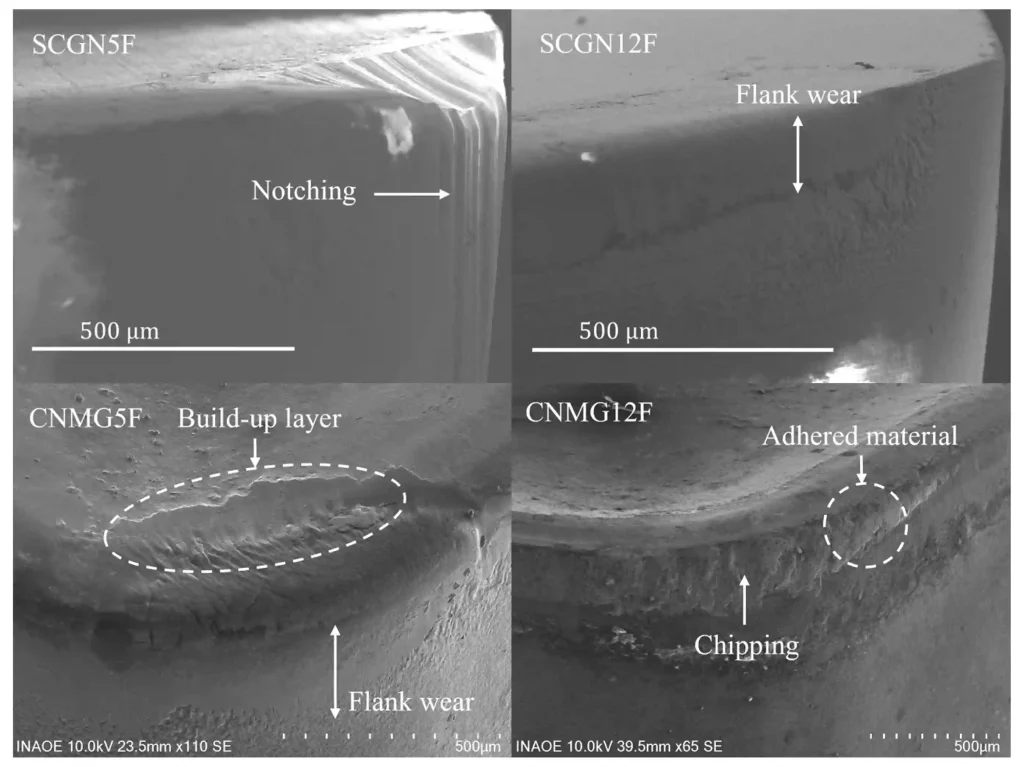
O desgaste da ferramenta é, muitas vezes, a consequência mais imediata da maquinagem de materiais mais duros. O mecanismo é simples: uma maior resistência ao corte aumenta a carga mecânica sobre a aresta de corte e gera mais calor na interface entre a ferramenta e a peça. Isto acelera o desgaste abrasivo, a lasca na aresta ou os danos térmicos, encurtando assim a vida útil da ferramenta.
Num ambiente de produção, isto traduz-se em:
- Trocas de ferramentas mais frequentes
- Aumento do tempo de inatividade devido à substituição de ferramentas ou a ajustes de desvio
- Flutuações nas dimensões das peças à medida que a aresta de corte se desgasta
- Um risco mais elevado de avaria súbita da ferramenta, o que pode levar ao descarte de peças
Como é que esta questão pode ser resolvida? A escolha do material da ferramenta e do revestimento é crucial. As classes de metal duro, os insertos cerâmicos e os revestimentos especializados são habitualmente utilizados para peças de trabalho mais duras, enquanto uma geometria adequada da ferramenta também pode reduzir significativamente a carga sobre a aresta de corte.
Velocidade de corte, velocidade de avanço e tempo de ciclo
Para proteger a ferramenta, os operadores reduzem frequentemente as velocidades de corte ao maquinar materiais mais duros e, por vezes, diminuem a profundidade de corte ou a velocidade de avanço. Consequentemente, o tempo do ciclo de maquinagem de cada peça aumenta. Este tempo de processamento prolongado resulta de parâmetros de corte mais baixos, da necessidade de passagens de acabamento adicionais e do tempo necessário para as trocas de ferramentas. Esta é uma das principais razões pelas quais a dureza do material tem impacto nos custos de maquinagem. Embora o custo da matéria-prima em si possa não variar significativamente, o tempo em que a máquina-ferramenta fica ocupada e o custo do consumo de ferramentas podem aumentar substancialmente.
Geração de calor
A maquinagem de materiais mais duros gera frequentemente mais calor, e a forma como esse calor é gerido depende das propriedades do material. Alguns materiais dissipam o calor de corte de forma eficaz, enquanto outros — como muitos aços inoxidáveis e ligas de titânio — tendem a acumular calor junto à aresta de corte, acelerando o desgaste da ferramenta. As escolhas relativas às estratégias de arrefecimento, aos revestimentos das ferramentas e às velocidades de corte desempenham um papel crucial na gestão do calor. O calor também afeta a peça de trabalho; a expansão térmica durante o corte pode levar a desvios dimensionais, enquanto o calor excessivo pode alterar as características da superfície de certos materiais.
Acabamento da superfície
O impacto da dureza no acabamento superficial é duplo. Por um lado, desde que a ferramenta esteja afiada e a montagem seja rígida, os materiais mais duros com microestruturas uniformes proporcionam frequentemente um acabamento liso, uma vez que são menos propensos a rasgar ou à formação de rebarbas. Por outro lado, a qualidade da superfície pode deteriorar-se rapidamente se a ferramenta se desgastar ou se ocorrerem vibrações.
Por outro lado, os materiais extremamente macios e pegajosos apresentam um conjunto diferente de desafios: tendem a aderir à ferramenta ou a formar arestas acumuladas, o que resulta num acabamento superficial rugoso, apesar das baixas forças de corte. Por conseguinte, uma dureza mais baixa não garante necessariamente um acabamento superficial superior.
Precisão dimensional e estabilidade de maquinagem
O aumento das forças de corte, o desgaste da ferramenta e os efeitos térmicos podem, todos eles, conduzir a desvios dimensionais. Ao maquinar materiais duros com tolerâncias apertadas, o controlo do processo é fundamental; as medidas-chave incluem a monitorização do estado da ferramenta, o planeamento de operações distintas de desbaste e acabamento, a reserva de tempo suficiente para que a peça atinja a estabilidade térmica e o aumento da frequência das inspeções durante o processo de maquinagem.
Por que razão a dureza, por si só, não determina a usinabilidade
Embora a ideia de que “uma maior dureza implica maior dificuldade de maquinagem” seja uma regra prática útil, não é absoluta. Vários fatores complicam a situação.
Reabilitação por esforço: Alguns materiais (sendo o aço inoxidável austenítico um exemplo emblemático) aumentam de dureza durante a maquinagem. O embotamento da ferramenta, um ligeiro corte por fricção ou pausas no processo de corte podem, todos eles, conduzir ao endurecimento da superfície, o que impõe uma carga maior à ferramenta durante o corte subsequente. Por conseguinte, mesmo os materiais com baixa dureza inicial podem ser difíceis de maquinar.
Microestrutura e tratamento térmico: As características de maquinagem de um mesmo tipo de aço podem diferir drasticamente entre os estados recozido e endurecido. No caso de peças personalizadas que requerem tratamento térmico posterior, é prática comum maquiná-las antes do tratamento térmico (quando o material está mais macio). Com ferramentas e máquinas-ferramentas adequadas, também é possível realizar torneamento ou fresagem em materiais duros submetidos a tratamento térmico.
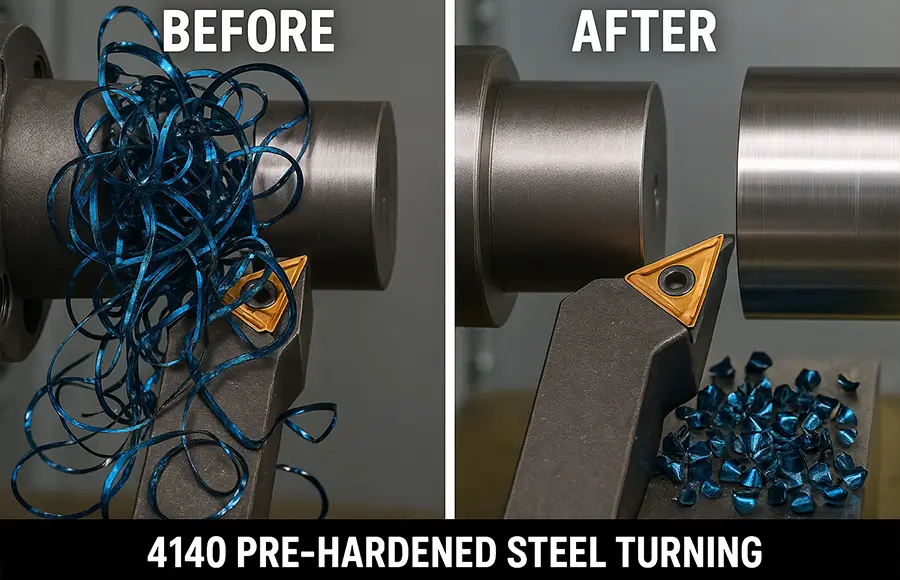
Ductilidade e formação de aparas: Os materiais com baixa dureza, mas excelente ductilidade, produzem frequentemente limalhas longas e finas que são difíceis de controlar; estas limalhas ficam facilmente enredadas na ferramenta, afetando a qualidade da superfície da peça. Em contrapartida, alguns materiais mais duros produzem uma quebra das limalhas mais limpa e nítida durante o corte.
Condutividade térmica. Os materiais com baixa condutividade térmica concentram o calor na aresta de corte. Esta é uma das principais razões pelas quais as ligas de titânio são consideradas difíceis de maquinar — embora a sua dureza não seja extremamente elevada quando comparada com a dos aços para ferramentas temperados.
Componentes abrasivos. Alguns materiais contêm partículas ou componentes duros que provocam um desgaste rápido das ferramentas, independentemente do seu índice de dureza global. Certos tipos de ferro fundido e plásticos com aditivos ou reforçados são exemplos típicos desses materiais.
Embora a dureza seja um indicador inicial importante para avaliar a usinabilidade, é igualmente necessário ter em conta o tipo de material, o seu estado e as suas propriedades durante o corte.
Como os diferentes grupos de materiais reagem
Em vez de comparar números específicos, é mais útil analisar as tendências gerais. O comportamento efetivo varia consoante o ano de escolaridade e as circunstâncias.
| Grupo de materiais | Comportamento geral na maquinação | Principais fatores para além da dureza |
| Ligas de alumínio | Geralmente fácil de cortar, permitindo velocidades elevadas e uma boa evacuação das limalhas | Os tipos de material mais macios podem manchar ou acumular-se na aresta da ferramenta |
| Lata e ligas de cobre de fácil usinagem | Normalmente, a máquina funciona de forma limpa, com boa quebra de aparas | O cobre puro é mais pegajoso e mais difícil de controlar |
| Aços ao carbono e ligados | O grau de dificuldade varia entre fácil e exigente, dependendo do teor de carbono e do tratamento térmico | O estado de tratamento térmico altera significativamente o desgaste da ferramenta |
| Aços inoxidáveis | Muitas vezes, são mais exigentes do que a sua dureza sugere | Endurecimento por deformação, baixa condutividade térmica, diferenças entre classes |
| Ligas de titânio | Difícil, com o calor a concentrar-se na aresta de corte | Baixa condutividade térmica, desgaste das ferramentas, necessidade de configurações rígidas |
| Ligas à base de níquel | Entre os metais mais difíceis de maquinar | Endurecimento por deformação, elevada resistência à temperatura, desgaste acentuado das ferramentas |
| Aços para ferramentas temperados | Exigem ferramentas especializadas e parâmetros conservadores | Dureza muito elevada, risco de lascar as arestas |
Métodos de maquinagem de materiais duros
A Xtmade é um fabricante por encomenda profissional e experiente, capaz de processar uma vasta gama de metais, incluindo materiais difíceis de maquinar, tais como titânio, molibdénio, cobalto, Kovar, Invar e Monel. Os nossos engenheiros possuem um profundo conhecimento das propriedades dos materiais e décadas de experiência no setor, o que lhes permite superar vários desafios de maquinagem. Ao maquinar materiais duros, recorremos frequentemente aos seguintes métodos:
- Selecione as ferramentas de corte adequadas. O tipo de carboneto, o revestimento e a geometria da aresta de corte devem corresponder à dureza e ao tipo da peça a trabalhar.
- Utilize um sistema de fixação rígido. A fixação segura da peça, o saliente reduzido da ferramenta e as máquinas-ferramentas estáveis ajudam a minimizar a deformação e a vibração da peça.
- Controlar o calor. Um fornecimento adequado de líquido de arrefecimento, velocidades de corte adequadas e — em alguns casos — a utilização de arrefecimento de alta pressão ou através da ferramenta ajudam a evitar o sobreaquecimento da aresta de corte.
- Mantenha as ferramentas afiadas. Isto é particularmente importante na maquinação de materiais duros, uma vez que as ferramentas desgastadas podem agravar as condições de maquinação subsequentes.
- Separar o desbaste do acabamento. A remoção da maior parte do material numa primeira fase, seguida de uma ligeira passagem de acabamento, garante a precisão da maquinação final.
- Considere a sequência de maquinagem. Se o projeto o permitir, a maquinagem pode ser realizada num estado mais maleável, antes do tratamento térmico, para reduzir a dificuldade; no entanto, uma vez que o tratamento térmico pode causar deformações, serão necessárias operações subsequentes de acabamento ou retificação.
- Implementar um plano de inspeção. O desgaste das ferramentas pode provocar uma variação dimensional gradual; por isso, a inspeção durante o processo é especialmente importante na maquinagem de materiais duros.
Escolher materiais tendo em conta a dureza
Ao conceber componentes, é fundamental encontrar um equilíbrio entre os requisitos de dureza e as necessidades funcionais reais, além de ter em conta a aplicação e a função específicas da peça. As seguintes perguntas podem ajudar a orientar esta avaliação:
- O componente requer elevada dureza durante o funcionamento? Normalmente, é necessária uma elevada dureza para superfícies resistentes ao desgaste, arestas de corte e áreas sujeitas a elevadas tensões de contacto, ao passo que componentes como caixas, suportes e tampas, muitas vezes, não a requerem.
- É possível usinar o componente antes do tratamento térmico (endurecimento)? Isso permite reduzir os custos e melhorar a precisão de maquinagem em geometrias complexas.
- Quão rigorosos são os requisitos relativos à tolerância e ao acabamento superficial? Os requisitos rigorosos para materiais de elevada dureza exigem, frequentemente, etapas adicionais de maquinagem e procedimentos de inspeção.
- Qual é o volume de produção? À medida que o volume de produção aumenta, o impacto do desgaste das ferramentas e dos tempos de ciclo de maquinagem torna-se mais significativo.
- Existem materiais alternativos que sejam mais fáceis de maquinar e que, ainda assim, cumpram os requisitos? Por vezes, a escolha de um tipo de material diferente ou a utilização de um processo de tratamento térmico diferente pode satisfazer as necessidades de desempenho, reduzindo simultaneamente de forma significativa a dificuldade de maquinagem.
A comunicação com o fornecedor de serviços de maquinagem numa fase inicial do processo de conceção conduz a melhores resultados. Uma avaliação da viabilidade de fabrico permite identificar especificações de dureza, tolerâncias apertadas ou características geométricas complexas que aumentam os custos e prolongam os prazos de entrega, possibilitando a proposta de alternativas viáveis que cumpram os requisitos funcionais.
Perguntas frequentes
Um material mais duro é sempre mais difícil de maquinar?
Nem sempre. Em muitos casos, a dureza aumenta as forças de corte e o desgaste da ferramenta, mas a maquinabilidade também depende do endurecimento por deformação, da condutividade térmica, da ductilidade, da microestrutura e das ferramentas utilizadas. Alguns materiais mais macios são mais difíceis de trabalhar do que os mais duros.
As máquinas CNC conseguem cortar aço temperado?
Sim, com ferramentas adequadas, máquinas rígidas e parâmetros apropriados. A fresagem e o torneamento de materiais duros são práticas consagradas, embora envolvam normalmente condições de corte mais lentas, tipos de ferramentas especializadas e um controlo mais rigoroso do processo. Por vezes, recorre-se à retificação ou à eletroerosão (EDM), dependendo das características e das tolerâncias.
Por que é que as ferramentas em aço inoxidável se desgastam rapidamente, se não são extremamente duras?
Muitos tipos de aço inoxidável sofrem endurecimento por deformação durante o corte e apresentam baixa condutividade térmica. Ambos os efeitos exercem uma tensão adicional sobre a aresta de corte. É importante utilizar ferramentas afiadas, um avanço constante e um bom fornecimento de líquido de arrefecimento.
A dureza afeta o acabamento da superfície?
É possível. O corte estável de um material homogéneo com uma ferramenta afiada pode produzir um bom acabamento, mas o desgaste da ferramenta, a vibração e o calor associados a materiais mais duros podem prejudicá-lo. Materiais muito macios e pegajosos também podem resultar em maus acabamentos, devido a manchas e à acumulação de material na aresta.
É melhor realizar o tratamento térmico antes ou depois da maquinagem?
Depende da peça. A maquinagem antes do tratamento térmico costuma ser menos exigente para as ferramentas, mas o tratamento térmico pode causar deformações, pelo que as dimensões críticas podem necessitar de um acabamento posterior. A sequência correta depende da tolerância, da geometria e do material.
De que forma a dureza afeta o custo da maquinagem?
Principalmente devido a uma velocidade de corte mais baixa, um maior consumo de ferramentas, mais trocas de ferramentas, operações de acabamento adicionais e inspeções suplementares. O preço do material, por si só, nem sempre representa a maior parte da diferença.

