
Inspeção da qualidade na maquinação CNC: um guia completo
Nos ambientes de maquinagem CNC, surge frequentemente um cenário frustrante: utiliza-se uma máquina de 5 eixos importada e de alta precisão, o programa foi submetido a uma simulação rigorosa e são utilizadas ferramentas de corte novas em folha — no entanto, as peças personalizadas entregues ao cliente são rejeitadas em lotes inteiros devido a problemas como encravamento na montagem, fugas de alta pressão ou falhas por fadiga prematura.
Por que é que isto acontece? Uma análise aprofundada da oficina revela frequentemente que a causa principal reside numa visão simplista da “inspeção de qualidade” — tratando-a meramente como o uso de paquímetros para medir comprimento, largura e altura. Na realidade, a inspeção de qualidade CNC moderna é um processo de engenharia abrangente que integra tecnologia de medição de precisão, compreensão das tolerâncias geométricas, monitorização dinâmica dos processos e sistemas de gestão rigorosos. Serve não só como a última barreira contra produtos defeituosos, mas também como um ponto central para otimizar os processos de maquinagem e reduzir os custos de produção. Este artigo apresenta uma análise aprofundada do que envolve a inspeção de qualidade na maquinagem CNC.
O que é a inspeção de qualidade CNC?
O que é, exatamente, a inspeção de qualidade? A inspeção de qualidade CNC é o processo de verificação das peças maquinadas em relação aos desenhos de engenharia, especificações de materiais, tolerâncias, requisitos de superfície e outras especificações do cliente, para garantir que cumprem as normas estabelecidas.
A inspeção vai além da simples verificação das dimensões após a maquinagem. Um processo de inspeção abrangente inclui todas as fases — desde a verificação do material e as verificações durante o processo até às inspeções pré-expedição, que abrangem as dimensões, a geometria, a qualidade da superfície e a funcionalidade.
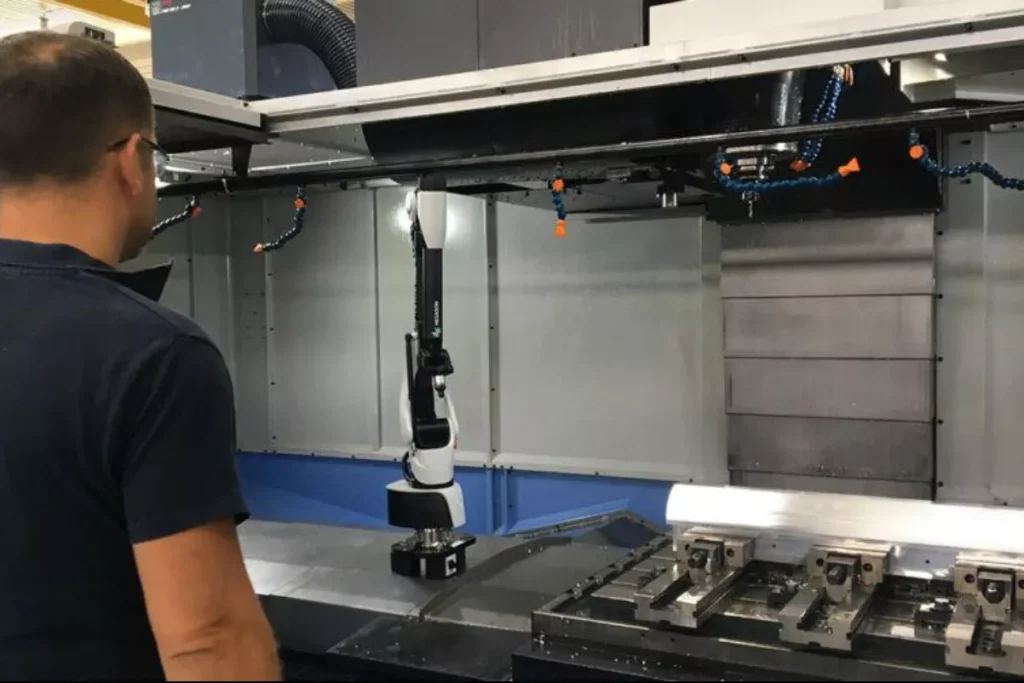
Os métodos de inspeção específicos utilizados dependem da peça e dos seus requisitos específicos. Embora os paquímetros e os micrómetros possam ser suficientes para as dimensões básicas, as características ou os materiais com especificações mais rigorosas podem exigir a utilização de máquinas de medição por coordenadas (CMM), sistemas de inspeção visual, medidores de rugosidade superficial, medidores de dureza ou equipamento de PMI (Identificação Positiva de Materiais).
As diferenças entre garantia de qualidade, controlo de qualidade e inspeção de qualidade
Muitas pessoas — incluindo clientes — confundem frequentemente a Garantia da Qualidade (GQ), o Controlo da Qualidade (CQ) e a Inspeção da Qualidade, tratando-os como se fossem a mesma coisa. Na realidade, correspondem a níveis diferentes no âmbito de um sistema de gestão da qualidade; as distinções podem ser compreendidas a partir de duas perspetivas.
Em termos de âmbito funcional, o QA, o QC e a Inspeção de Qualidade correspondem aos níveis de sistema, produção e testes, respetivamente. O QA supervisiona todo o sistema de qualidade; estabelece protocolos — tais como manuais de qualidade, fluxos de trabalho operacionais, responsabilidades do pessoal, formação, documentação e calibração de equipamentos — para definir antecipadamente “como as coisas devem ser feitas”, minimizando assim a probabilidade de erros na origem. O QC é responsável pela implementação destes requisitos durante a produção propriamente dita, gerindo a qualidade através de medidas como verificações de material recebido, inspeções de primeiro artigo, patrulhas durante o processo, tratamento de anomalias e inspeções finais. A Inspeção de Qualidade refere-se ao ato específico de realizar testes no âmbito do CQ; envolve a utilização de ferramentas como paquímetros, micrómetros, Máquinas de Medição por Coordenadas (CMMs) e medidores de rugosidade para medir atributos específicos das peças — dimensões, tolerâncias, acabamento superficial, propriedades dos materiais, etc. — e determinar se os resultados cumprem as especificações. Em termos simples, o Garantia de Qualidade (QA) estabelece as regras, o Controlo de Qualidade (QC) gere a produção de acordo com essas regras e a Inspeção de Qualidade realiza as medições efetivas para avaliar se as peças estão em conformidade.
Em termos de momento e natureza, o Controlo de Qualidade é essencialmente reativo. Verifica se os resultados cumprem as normas após a produção ter ocorrido, baseando-se em verificações retrospetivas, como a amostragem e a verificação de instrumentos de medição. A Garantia da Qualidade, por outro lado, é proativa. Procura interceptar os problemas antes que estes surjam, recorrendo frequentemente a ferramentas estatísticas — tais como histogramas, gráficos de controlo e diagramas de Pareto — para identificar tendências e causas profundas, ajustando depois os processos para evitar a recorrência de problemas semelhantes. Sistemas como a Gestão da Qualidade Total (TQM), a Produção Lean e o Six Sigma são, essencialmente, métodos concretos para institucionalizar esta mentalidade proativa de Garantia da Qualidade.
Por outras palavras: a inspeção indica se um lote específico de peças está, neste momento, em conformidade; o controlo de qualidade (QC) indica como detetar continuamente desvios durante o processo de produção; e a garantia de qualidade (QA) indica como reduzir a frequência dos desvios na sua origem. Se realizar inspeções sem uma análise de garantia da qualidade, os mesmos defeitos irão surgir repetidamente nos lotes subsequentes, porque ninguém investiga a razão pela qual os desvios ocorreram — as pessoas limitam-se a continuar a separar as peças não conformes.
Métodos comuns de controlo de qualidade
As unidades de processamento, independentemente da sua dimensão e do contexto operacional, recorrem a diferentes métodos de controlo de qualidade. A seguir apresentam-se algumas abordagens comuns; na produção efetiva, é habitual utilizar uma combinação de métodos, em vez de se basear apenas num único.
Controlo de qualidade JIT na fase de receção de material: Se as matérias-primas forem fornecidas num modelo «just-in-time» (JIT), de acordo com o calendário das encomendas, e só chegarem perto do início da produção, o foco do controlo de qualidade passará a ser a gestão dos fornecedores. Ao estabelecer normas de qualidade rigorosas e requisitos de verificação de materiais junto dos fornecedores, a fábrica garante que os materiais estejam essencialmente prontos a ser utilizados à chegada, evitando interrupções na linha de produção causadas pela deteção, à última hora, de materiais não conformes.
Inspeção entre etapas: Em setores como o da maquinagem CNC, que exigem elevadas competências operacionais, é prática comum que os operadores verifiquem eles próprios as dimensões-chave antes de transferirem os produtos semiacabados para o processo seguinte. Isto equivale a distribuir os pontos de inspeção por cada processo, em vez de os concentrar todos na última etapa. Desta forma, é possível detetar atempadamente vários problemas e proceder a ajustes imediatos.
Amostragem estatística (SPC): Isto implica a seleção de amostras de um lote de produção em pontos fixos ou aleatórios para realização de ensaios, em vez de inspecionar cada artigo individualmente. Este método assenta na premissa de um “processo suficientemente estável” — só quando os dados históricos revelam uma consistência previsível é que os resultados da amostragem podem representar com precisão a qualidade de todo o lote; caso contrário, a amostragem torna-se um jogo de sorte.
Inspeção final tradicional: A inspeção final do produto acabado serve de base para a avaliação. Podem ser realizadas algumas inspeções por amostragem em fases anteriores do processo, mas a possibilidade de o produto ser expedido depende, em última instância, do resultado da inspeção final. Esta abordagem atribui grande importância aos procedimentos operacionais normalizados e aos registos de inspeção, exigindo uma gestão robusta da documentação.
Cultura de Gestão da Qualidade Total (TQM): Tornar a consciência da qualidade um hábito de trabalho para todos os colaboradores, e não apenas uma responsabilidade do departamento de controlo de qualidade. Isto capacita cada operador a identificar problemas e confere-lhe a autoridade para interromper a produção ou intervir de forma proativa quando são detetadas anomalias. As práticas modernas de Gestão Total da Qualidade (TQM) integram frequentemente sistemas digitais de gestão de dados, permitindo uma deteção mais rápida e a rastreabilidade das anomalias.
Indicadores-chave para a inspeção de qualidade em CNC
Em que consiste, exatamente, a inspeção de qualidade CNC? Uma peça usinada por CNC que esteja em conformidade deve ser submetida a uma avaliação com base numa série de critérios multidimensionais. Uma falha em qualquer uma dessas dimensões pode levar ao mau funcionamento da peça durante a sua utilização efetiva.
Precisão dimensional e tolerâncias ao nível do mícron
A tolerância dimensional é o aspeto mais fundamental da inspeção. Durante operações de maquinagem prolongadas, fatores como o desgaste da ferramenta, a expansão térmica do fuso e a folga mínima no parafuso de avanço podem causar desvios dimensionais. Os inspetores devem garantir que todas as características críticas — quer se trate do diâmetro de um orifício, do diâmetro exterior ou da largura de uma ranhura — se enquadrem rigorosamente nos limites de tolerância superior e inferior especificados no plano. No caso de ajustes de precisão com classificação IT6 ou superior, pode até ser necessário realizar as medições num ambiente com temperatura controlada, para eliminar erros causados pela expansão ou contração térmica.
Avaliação precisa das tolerâncias geométricas (GD&T)
Em conjuntos mecânicos complexos, o cumprimento das especificações dimensionais não garante que uma peça seja utilizável. Por exemplo, o furo de um rolamento pode ter um diâmetro que cumpra na perfeição os requisitos de tolerância; no entanto, se a circularidade do furo estiver fora das especificações, ou se o seu eixo se desviar da perpendicularidade em relação à superfície de referência, o rolamento poderá sofrer desgaste grave ou mesmo encravar após a instalação. Por conseguinte, a inspeção das Dimensões e Tolerâncias Geométricas (GD&T) — incluindo planicidade, coaxialidade, paralelismo, perpendicularidade e posição — constitui um passo crucial na avaliação das características geométricas de uma peça.
Microtextura e rugosidade (Ra) da superfície
À medida que uma ferramenta de corte percorre a superfície da peça, deixa para trás marcas microscópicas. A rugosidade da superfície (normalmente expressa como Ra ou Rz) afeta não só o acabamento visual da peça, mas também determina diretamente o desempenho de vedação dos componentes hidráulicos, o coeficiente de atrito das peças deslizantes e a resistência à fadiga dos componentes sujeitos a cargas. A inspeção da textura da superfície utilizando um medidor de rugosidade ou um perfilómetro ótico permite também analisar se os parâmetros de corte foram adequados, se a ferramenta sofreu micro-lascas ou se ocorreram vibrações durante a maquinagem.
Integridade do material e defeitos visuais
Para além das características geométricas, o estado físico do próprio material é também um aspeto fundamental da inspeção. Isto envolve a inspeção das superfícies dos componentes para detetar rebarbas, amolgadelas ou marcas de ferramentas excessivamente profundas, bem como a avaliação da qualidade da superfície após tratamentos de pós-processamento (tais como anodização, endurecimento/têmpera ou galvanização). No caso de componentes sujeitos a elevadas tensões, a dureza da superfície deve ser medida utilizando um durómetro, podendo mesmo ser utilizados métodos de ensaio não destrutivos — tais como a inspeção por penetração de corante ou o ensaio por ultrassons — para detetar microfissuras internas ou porosidade.
Ferramentas comuns para a inspeção da qualidade na usinagem CNC
Existe no mercado uma grande variedade de ferramentas de inspeção, cada uma concebida para avaliar características específicas das peças. A escolha da ferramenta depende de fatores como tolerâncias dimensionais, características geométricas, propriedades dos materiais e tipos de defeitos potenciais; o objetivo não é necessariamente selecionar a ferramenta mais cara, mas sim aquela que melhor se adequa à aplicação específica.
Ferramentas de medição de uso geral são utilizados para verificações dimensionais de rotina e inspeções durante o processo. Entre estes incluem-se paquímetros, micrómetros e indicadores de quadrante, bem como calibres “passa/não passa” — tais como calibres de encaixe, de anel e de rosca — que permitem verificar rapidamente se os orifícios, eixos e roscas se encontram dentro das tolerâncias especificadas.
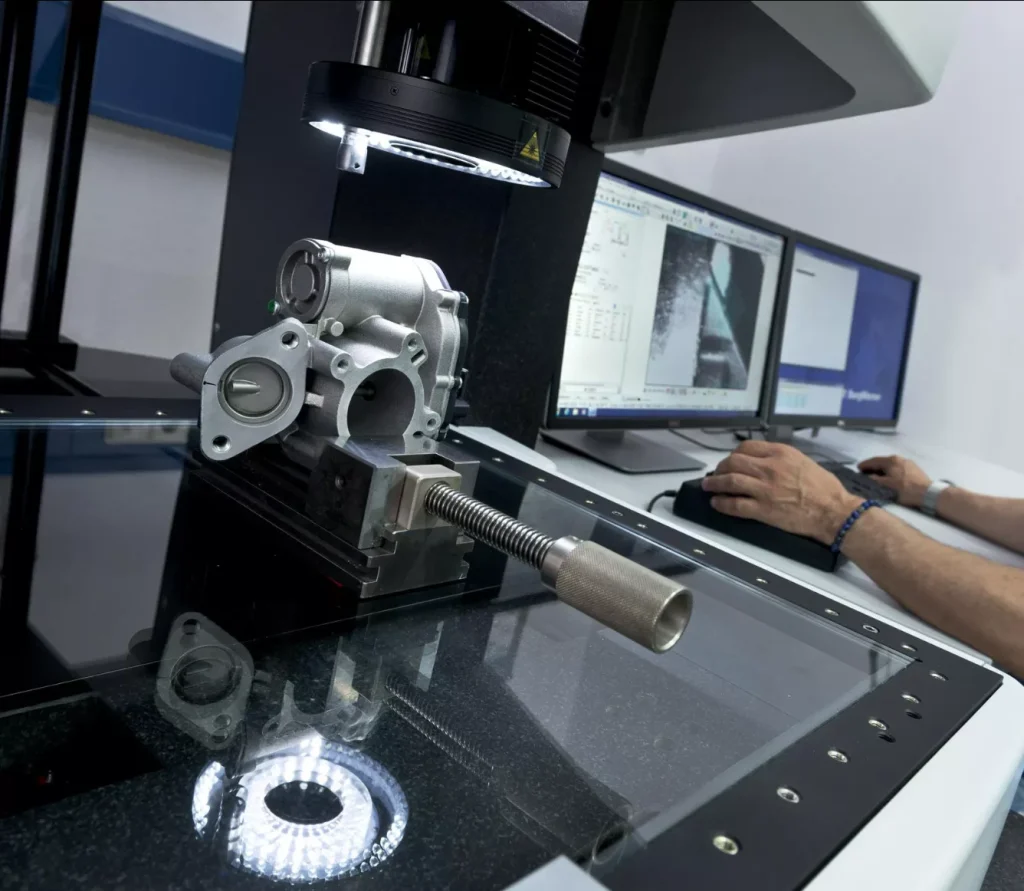
Máquinas de medição por coordenadas (CMMs) e equipamento de inspeção ótica são utilizados para verificar características geométricas complexas e tolerâncias de alta precisão. As CMMs podem medir características de GD&T, tais como perfil, posição e coaxialidade; os sistemas de medição por vídeo são ideais para peças pequenas ou de paredes finas; e os projetores óticos inspecionam características complexas das arestas — como ângulos, arcos e roscas —, ampliando o perfil da peça.
Instrumentos de inspeção de superfícies e materiais abordar questões em que as dimensões cumprem as especificações, mas a qualidade do material ou da superfície não. Entre estes equipamentos contam-se os medidores de rugosidade superficial, os medidores de dureza (Rockwell, Brinell, Vickers) e os espectrómetros (utilizados para verificar a composição e a classe do material).
Equipamento de ensaios não destrutivos (END) é utilizado para detetar defeitos superficiais ou internos sem danificar a peça. Os métodos mais comuns incluem o ensaio por penetração, o ensaio por partículas magnéticas, o ensaio por ultrassons e o ensaio radiográfico, sendo cada um deles adequado a materiais e tipos de defeitos específicos.
Sistemas de inspeção durante o processo e de automatização recolher dados em tempo real durante a maquinação, utilizando sondas, digitalização a laser ou sistemas de visão. Estes sistemas podem detetar sinais precoces de desgaste das ferramentas ou de desvio da máquina antes que surjam defeitos no lote; no entanto, no caso de componentes críticos, continua a ser recomendada uma verificação final utilizando equipamento de inspeção autónomo.
Os fatores ocultos que determinam o sucesso das inspeções: ambiente, pessoal e sistemas de normas
O equipamento avançado e os processos abrangentes não garantem uma fiabilidade absoluta nos resultados das inspeções. Na prática da engenharia, o controlo ambiental, a competência do pessoal e os sistemas de normas de qualidade são, muitas vezes, os fatores ocultos e críticos que determinam a autenticidade dos resultados das inspeções.
Temperatura ambiente é um “fator crítico” frequentemente ignorado na medição de precisão. Os materiais metálicos apresentam uma expansão e contração térmicas significativas; por exemplo, um pedaço de alumínio com 100 mm de comprimento expandir-se-á ou contrair-se-á aproximadamente 0,011 mm com uma variação de temperatura de 5 °C — uma variação que é crítica quando se lida com tolerâncias ao nível do mícron. As medições de alta precisão com uma CMM (Máquina de Medição por Coordenadas) devem ser realizadas em salas especializadas, mantidas a uma temperatura e humidade constantes (normalmente 20 °C). Tentar efetuar medições de precisão numa peça imediatamente após esta ter sido retirada de uma máquina-ferramenta — enquanto ainda retém calor residual do processo de corte — resultará em dados distorcidos.
Competências do pessoal e cumprimento dos procedimentos normalizados são igualmente decisivos para a qualidade dos dados. Interpretar corretamente os símbolos de GD&T (Dimensionamento e Tolerância Geométricos), definir pontos de referência adequados no software da CMM e minimizar os erros causados pela pressão de contacto durante a medição manual são tarefas que exigem uma vasta experiência em engenharia. Os operadores que não tenham recebido formação padronizada — mesmo quando utilizam CMMs que custam milhões — podem estabelecer sistemas de coordenadas, o que leva a decisões de aprovação ou reprovação completamente erradas. A Xtmade conta com inspetores de qualidade altamente qualificados; a grande maioria possui mais de uma década de experiência no setor, o que lhes permite identificar peças não conformes — seja a olho nu ou através de equipamentos —, detetar rapidamente problemas de produção e garantir o bom andamento do projeto.
Por fim, certificações oficiais de sistemas de gestão da qualidade fornecem o quadro normativo para a inspeção. Quer se trate da norma ISO 9001 para a indústria transformadora em geral, da AS9100 para o setor aeroespacial ou da ISO 13485 para dispositivos médicos, estas normas dão ênfase à calibração regular dos equipamentos de medição e à rastreabilidade dos dados. Todos os dados de inspeção devem ser rastreáveis até ao instrumento de medição específico, ao operador e ao padrão de calibração; só através desse rigor é possível estabelecer uma confiança sólida na qualidade no seio das cadeias de abastecimento da indústria de ponta.
Como utilizar os dados de inspeção para reduzir custos
A inspeção de qualidade não se resume apenas a eliminar produtos com defeito; serve também como uma poderosa alavanca para reduzir custos e encurtar os prazos de entrega.
Taxas elevadas de rejeição traduzem-se em custos elevados — incluindo o desperdício de materiais, as horas de trabalho gastas em retrabalho e a consequente perturbação dos calendários de produção. Para se protegerem contra as taxas de rejeição previstas, muitas fábricas costumam encomendar materiais em excesso; esta prática representa, essencialmente, um custo oculto decorrente de problemas de qualidade. Assim que os dados de inspeção forem registados de forma sistemática, podem ser analisados para identificar exatamente onde as taxas de defeitos são desproporcionalmente elevadas — seja numa máquina específica, durante um processo concreto ou envolvendo um determinado tipo de material. A utilização da análise de Pareto para classificar as principais causas de defeitos revela frequentemente que um pequeno número de fatores é responsável pela maior parte do desperdício; resolver estas questões específicas é muito mais eficaz do que distribuir o esforço de forma uniforme por todas as fases da produção.
É por isso que as fábricas profissionais mantêm registos de inspeção abrangentes, em vez de se limitarem a emitir um veredicto de “aprovado/reprovado”. Estes registos servem de base para a melhoria contínua; o facto de conduzirem efetivamente a taxas de defeitos mais baixas e à redução de custos depende de os dados serem utilizados para analisar as causas profundas, em vez de serem meramente arquivados para referência futura.
Fases da inspeção de qualidade na usinagem CNC
A inspeção da qualidade na maquinagem CNC compreende, geralmente, quatro fases: inspeção da entrada de material, inspeção do primeiro artigo, inspeção durante o processo e inspeção final. Cada fase baseia-se na anterior e todas são essenciais.
Revisão de desenhos e planeamento de inspeções deve ser realizada antes do início da maquinagem, a fim de confirmar as tolerâncias dimensionais, os requisitos de GD&T, as características críticas de qualidade e os métodos de inspeção necessários, evitando assim a omissão de especificações técnicas essenciais.
Inspeção de material recebido verifica a qualidade, as dimensões e as propriedades técnicas das matérias-primas, ao mesmo tempo que verifica os certificados dos materiais, os números de lote de fundição e os identificadores de lote; os materiais não conformes devem ser identificados e colocados em quarentena antes do início da produção.
Inspeção do primeiro artigo consiste em examinar a primeira peça acabada (ou as primeiras) antes do início da produção em série, para confirmar a correção dos programas, das ferramentas de corte, dos dispositivos de fixação e dos parâmetros do processo.
Inspeção durante o processo—realizada através de amostragens programadas ou verificações mútuas entre os operadores—deteta atempadamente problemas como o desgaste das ferramentas, o desvio da máquina ou alterações nas configurações, evitando que esses problemas afetem todo o lote de produção.
Inspeção final realiza-se após a conclusão de todos os processos de maquinagem e tratamentos de superfície; envolve uma análise exaustiva das dimensões, GD&T, aspeto, rugosidade da superfície e propriedades do material, comparando-as com as especificações do desenho e da encomenda.
Verificação pré-embarque confirma a integridade das quantidades das peças, números de desenho, níveis de revisão, registos de inspeção, certificados de material e etiquetas de embalagem; quaisquer peças não conformes devem ser identificadas, colocadas em quarentena e submetidas a disposição antes do envio.
Conclusão
A inspeção de qualidade na maquinação CNC é muito mais do que uma simples etapa de “detecção de erros” no final da linha de produção; representa um processo abrangente de garantia de qualidade que abrange a aquisição de materiais, a configuração das máquinas, a monitorização durante o processo, a medição de precisão e os sistemas de gestão.
Enquanto fornecedor profissional de fabrico por encomenda, a Xtmade rompe de forma decisiva o ciclo de “desperdício de baixo nível” e “devoluções de clientes”, através da verificação rigorosa dos materiais recebidos, da implementação de uma monitorização dinâmica para inspeções de primeiro artigo e durante o processo, da utilização de equipamento de medição de alta precisão e da manutenção de controlos ambientais e sistemas de gestão rigorosos. Quer se trate de prototipagem ou de produção em série, prestamos um serviço de alta qualidade aos nossos clientes, cumprindo normas rigorosas.

