
De que forma as propriedades térmicas afetam a maquinação CNC?
Durante a maquinagem CNC de materiais, gera-se inevitavelmente calor. À medida que a aresta de corte entra em contacto com o material, a peça de trabalho deforma-se e formam-se aparas, ao mesmo tempo que surge atrito entre a ferramenta, as aparas e a superfície maquinada. Uma parte significativa da energia consumida durante este processo é convertida em calor.
O comportamento do calor gerado depende, em certa medida, das propriedades térmicas do material a ser maquinado. Alguns materiais dissipam o calor da zona de corte com relativa rapidez, enquanto outros provocam a acumulação de calor junto à aresta de corte, resultando em temperaturas elevadas que afetam tanto a ferramenta como a peça de trabalho. Além disso, os materiais expandem-se quando aquecidos, mas nem todos apresentam as mesmas taxas de expansão ou reações às flutuações de temperatura.
Estas diferenças explicam por que razão um processo de maquinagem CNC adequado para um determinado material pode causar problemas como desgaste das ferramentas, desvios dimensionais ou má qualidade da superfície quando aplicado a outro material. As propriedades térmicas influenciam a maquinação CNC, afetando a geração, a distribuição e o controlo do calor durante o processo de corte. Compreender estas propriedades permite aos engenheiros de produção selecionar as ferramentas de corte adequadas, definir os parâmetros de maquinação, gerir as temperaturas das peças e garantir a precisão dimensional.
O que são as propriedades térmicas na maquinação CNC?
As características térmicas descrevem a forma como um material reage ao calor. Embora existam várias propriedades relevantes para Maquinação CNC, três são particularmente importantes: a condutividade térmica, a expansão térmica e a capacidade térmica específica.
Condutividade térmica descreve a facilidade com que o calor é conduzido através de um material. Em condições comparáveis, os materiais com elevada condutividade térmica dissipam, geralmente, o calor de forma mais eficaz a partir de zonas localizadas de alta temperatura do que aqueles com baixa condutividade térmica.
Expansão térmica descreve a tendência das dimensões de um material para se alterarem em resposta a flutuações de temperatura. Normalmente, os metais expandem-se quando aquecidos e contraem-se quando arrefecidos. A amplitude desta expansão depende do próprio material, da magnitude da variação de temperatura e da direção da medição.
Capacidade térmica específica descreve a quantidade de energia necessária para aumentar a temperatura de uma determinada massa de material numa quantidade específica. Influencia a taxa de variação da temperatura quando o material é aquecido, embora a resposta térmica efetiva também dependa da condutividade térmica, da massa, da geometria e das condições de transferência de calor.
Estas propriedades refletem diferentes aspetos do comportamento térmico. Um material com elevada condutividade térmica não apresenta necessariamente uma baixa expansão térmica; por outro lado, um material que requer uma quantidade significativa de energia para aumentar a sua temperatura não dissipa necessariamente de forma rápida o calor gerado durante o corte. No contexto da maquinagem CNC, a questão crítica não é apenas se as propriedades térmicas de um material são “boas” ou “más”, mas sim como o seu comportamento térmico interage com o processo de maquinagem e com os requisitos específicos da peça acabada.
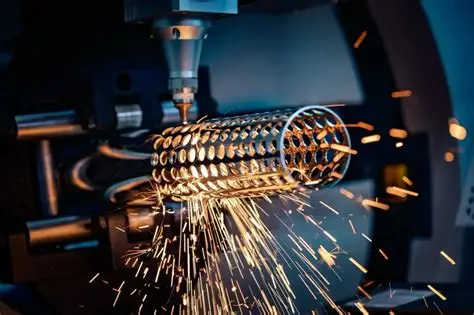
De onde vem o calor durante a usinagem CNC?
Como é gerado o calor durante o processo de corte? Quando uma fresa ou uma ferramenta de torneamento remove material, a peça de trabalho sofre deformação e separação, o que resulta na formação de aparas. Este processo de deformação consome energia, a maior parte da qual é convertida em calor. Além disso, o atrito — gerado à medida que as limalhas deslizam pela face de ataque da ferramenta e pela interação entre a ferramenta e a peça — produz ainda mais calor.
As temperaturas junto à aresta de corte podem ser significativamente mais elevadas do que a temperatura média da peça de trabalho ou do ambiente circundante na oficina. O calor é distribuído entre as limalhas, a ferramenta, a peça e o ambiente circundante. A proporção específica dessa distribuição depende de fatores como o material, a velocidade de corte, a geometria da ferramenta, a velocidade de avanço, o método de aplicação do líquido de arrefecimento e a operação de maquinagem específica.
Esta distribuição do calor é fundamental: embora as limalhas dissipem uma quantidade substancial de calor, a ferramenta e a peça podem ainda assim sofrer flutuações de temperatura significativas.
Considere, por exemplo, a maquinagem de uma peça com uma zona de corte pequena e concentrada. Se as limalhas dissiparem o calor de forma eficiente, a resposta térmica da ferramenta e da peça de trabalho diferirá drasticamente de um cenário em que o calor se acumule intensamente junto à aresta de corte. Se o calor se acumular em torno de características de precisão, os aumentos localizados de temperatura podem prejudicar o desempenho da ferramenta ou conduzir a desvios dimensionais durante e após a maquinagem. Embora as propriedades térmicas influenciem certamente o processo, não são o único fator determinante; as condições de corte e a interação entre a ferramenta e a peça desempenham papéis igualmente cruciais.
Como a condutividade térmica afeta a maquinação CNC
Ao avaliar os efeitos térmicos durante a maquinagem CNC, a condutividade térmica é uma das propriedades mais importantes do material a ter em conta. Os materiais com elevada condutividade térmica conseguem dissipar de forma mais eficaz o calor da zona de corte para outras partes da peça. Dependendo das condições específicas de maquinagem, isto ajuda a mitigar a acumulação localizada de calor.
Os materiais com baixa condutividade térmica são relativamente ineficientes na dissipação do calor, o que leva a uma maior acumulação de calor junto à interface entre a ferramenta e a limalha e aumenta a carga térmica na aresta de corte. Esta diferença é particularmente acentuada na maquinagem de materiais como as ligas de titânio e as superligas à base de níquel, que geralmente apresentam uma condutividade térmica inferior em comparação com muitas ligas de alumínio comuns.
No entanto, uma baixa condutividade térmica não implica que todas as partes da peça de trabalho fiquem mais quentes em todas as condições de corte. A distribuição real da temperatura depende de fatores como a velocidade de corte, a formação de aparas, a geometria da ferramenta, a utilização de líquido de arrefecimento, o tempo de contacto e o volume de material removido. Na prática, quando o calor se concentra junto à aresta de corte, a ferramenta pode ficar sujeita a um esforço térmico mais elevado. Dependendo do material da ferramenta e das condições de corte, isto pode acelerar mecanismos específicos de desgaste ou conduzir à falha da aresta de corte.
Por exemplo, uma estratégia de corte adequada para ligas de alumínio pode não ser apropriada para ligas à base de níquel. As ligas de alumínio dissipam normalmente o calor rapidamente, enquanto as ligas à base de níquel tendem a reter mais calor junto à zona de corte. Consequentemente, a aplicação da mesma abordagem no que diz respeito às velocidades de corte, à seleção de ferramentas e à gestão do calor não produz necessariamente os mesmos resultados de maquinagem. É essencial adaptar as condições de maquinagem ao material específico. Embora a condutividade térmica ajude a explicar estas diferenças, a estratégia final de maquinagem deve também ter em conta fatores como a resistência do material, a dureza, as características de endurecimento por deformação, a compatibilidade das ferramentas e as operações específicas de maquinagem envolvidas.
Por que razão o calor pode causar imprecisões dimensionais
Na maquinagem de precisão, um dos efeitos mais significativos da temperatura é a expansão térmica. Uma peça pode cumprir as especificações dimensionais a uma determinada temperatura, mas as medidas podem sofrer alterações à medida que a temperatura muda. Isto não indica necessariamente uma perda de precisão de posicionamento na máquina CNC; pelo contrário, o próprio material pode estar a sofrer expansão ou contração térmica.
Considere a fresagem de uma peça metálica com tolerâncias dimensionais rigorosas: durante o processo de corte, a área maquinada e a zona circundante geram calor. Se a peça for medida enquanto ainda retém calor residual, os dados obtidos podem diferir das medições efetuadas após a peça ter regressado a uma temperatura estável. Embora esta discrepância possa ser ligeira, mesmo alterações dimensionais mínimas podem ser críticas quando o intervalo de tolerância admissível é restrito. Para uma peça simples, livre para se expandir, a variação no comprimento pode ser estimada utilizando a seguinte fórmula:
ΔL = αL₀ΔT
em que ΔL é a variação do comprimento, L₀ é o comprimento inicial, α é o coeficiente de expansão térmica do material e ΔT é a variação da temperatura.
Esta relação destaca a importância das propriedades do material, das dimensões iniciais e das flutuações de temperatura. Para uma mesma variação de temperatura, uma peça mais comprida, feita do mesmo material, apresentará normalmente uma variação absoluta de comprimento maior do que uma peça mais curta.
Os cenários reais de maquinagem são muito mais complexos do que este modelo simples sugere. A distribuição da temperatura ao longo da peça pode ser irregular e os dispositivos de fixação podem limitar a expansão térmica. Estruturas de paredes finas, geometrias assimétricas e remoção não uniforme de material tornam os efeitos térmicos difíceis de prever. O controlo dimensional envolve mais do que apenas uma programação precisa das coordenadas; o estado térmico da peça, a sequência de maquinagem, o método de fixação e o processo de inspeção influenciam todos os resultados finais da medição.
Como a expansão térmica afeta as diferentes peças
A expansão térmica é um fator crítico na maquinagem de componentes de grandes dimensões, estruturas de paredes finas e peças de precisão com tolerâncias apertadas. Os componentes metálicos de grandes dimensões podem sofrer alterações dimensionais significativas mesmo com flutuações moderadas de temperatura; quanto maior for a dimensão em questão, maior será a expansão ou contração absoluta potencial. As estruturas de paredes finas apresentam um conjunto diferente de desafios. Devido à rigidez limitada e à falta de um suporte substancial do material, a sua resposta ao aquecimento e arrefecimento não uniformes pode afetar tanto a sua forma como as suas dimensões.
Considere a fresagem de uma cavidade profunda num componente: o material é removido de um dos lados, reduzindo a espessura da parede restante. Se o processo de corte provocar um aquecimento irregular nessa área, a parede poderá sofrer uma expansão localizada durante a maquinagem e, subsequentemente, deformar-se durante o arrefecimento. Uma vez que as forças de corte e as tensões residuais também podem causar deformações, os efeitos térmicos não são a única causa destes problemas.
Por conseguinte, a deformação térmica não deve ser confundida com a deflexão convencional da ferramenta. A deflexão da ferramenta refere-se ao fenómeno em que as forças de corte fazem com que a ferramenta se desvie da trajetória pretendida, enquanto a deformação térmica se refere a alterações nas dimensões ou na forma do material causadas por flutuações de temperatura. Ambas afetam a precisão da peça e podem ocorrer simultaneamente durante o mesmo processo de maquinagem. Ao resolver problemas dimensionais, os engenheiros devem distinguir entre estas diferentes causas, em vez de simplesmente assumirem que todos os desvios têm origem na máquina CNC ou na ferramenta de corte.
Como as propriedades térmicas afetam a vida útil das ferramentas de corte
As ferramentas de corte funcionam sob a influência combinada de cargas mecânicas e altas temperaturas. O impacto do calor na vida útil da ferramenta depende do material da ferramenta, do material da peça a trabalhar, das condições de corte e dos mecanismos de desgaste associados.
A altas temperaturas, certos materiais das ferramentas podem perder dureza ou tornar-se mais suscetíveis ao desgaste. Dependendo da combinação de materiais e das condições de funcionamento, o calor também pode influenciar as interações químicas entre a ferramenta e a peça a trabalhar. Quando os materiais apresentam baixa condutividade térmica, o calor pode acumular-se junto à aresta de corte. Em operações de corte exigentes, isto aumenta a carga térmica sobre a ferramenta, acelerando assim a degradação do seu desempenho.
As superligas à base de níquel constituem um excelente exemplo. Embora estes materiais tenham sido concebidos para manter excelentes propriedades mecânicas a altas temperaturas, isso não significa que sejam fáceis de maquinar. Os efeitos combinados da sua resistência mecânica, propriedades térmicas e tendência para o endurecimento por deformação sujeitam frequentemente a aresta de corte a condições de funcionamento severas.
É necessário fazer aqui uma distinção importante: a capacidade de um material para resistir a altas temperaturas durante o funcionamento não é equivalente à sua capacidade de dissipar calor durante a maquinagem. Mesmo os componentes concebidos para ambientes de motores a altas temperaturas podem exigir condições de corte rigorosamente controladas durante o fabrico. A condutividade térmica, por si só, não permite prever a vida útil da ferramenta; devem também ser tidos em conta fatores como a velocidade de corte, a velocidade de avanço, a geometria da ferramenta, os revestimentos, os métodos de aplicação do líquido de arrefecimento e os mecanismos específicos de desgaste.
Uma velocidade de corte mais elevada significa sempre mais calor?
O aumento da velocidade de corte acelera, em geral, a taxa à qual a energia mecânica se transforma em energia térmica e altera a forma como o calor é distribuído entre a limalha, a ferramenta e a peça de trabalho. É errado supor que velocidades de corte mais elevadas resultam inevitavelmente no mesmo grau de aumento de temperatura em toda a peça de trabalho.
A velocidades mais elevadas, o tempo disponível para a transferência de calor na zona de corte durante cada contacto é reduzido. Dependendo do material e da operação de maquinagem, uma maior proporção do calor gerado pode ser dissipada juntamente com as limalhas. Simultaneamente, a aresta de corte pode atingir temperaturas localizadas mais elevadas e a ferramenta pode estar sujeita a cargas térmicas mais intensas. Estes efeitos podem ocorrer em simultâneo. O resultado final depende do material, da ferramenta, do contacto de corte e das condições de maquinagem. Uma velocidade de corte que aumente a eficiência num determinado material pode reduzir a vida útil da ferramenta ou causar instabilidade no processo quando aplicada a um material diferente.
Reduzir a velocidade de corte também não é, necessariamente, a solução ideal. Em alguns casos, parâmetros de corte excessivamente baixos podem levar à formação de resíduos acumulados na aresta (BUE), ao atrito (em vez do corte) ou a outros fenómenos adversos de maquinagem. O objetivo é determinar um intervalo de maquinagem adequado para uma combinação específica de material e ferramenta e validar esse intervalo com base em critérios como a vida útil da ferramenta, a estabilidade dimensional, a qualidade da superfície e os requisitos de produção.
O papel do líquido de arrefecimento na gestão térmica
Embora o líquido de arrefecimento seja normalmente associado à redução da temperatura, o seu papel na maquinagem CNC vai muito além da simples redução da temperatura da peça de trabalho. Dependendo da operação de maquinagem específica e do sistema de arrefecimento, o líquido de arrefecimento facilita a dissipação de calor, lubrifica a interface de contacto entre a ferramenta e a peça de trabalho, reduz o atrito e ajuda na evacuação das limalhas. A sua eficácia depende da sua capacidade de chegar à zona de corte e do facto de o processo de maquinagem permitir uma transferência de calor adequada. Em certas operações — como quando uma ferramenta penetra profundamente numa cavidade ou perfura um furo profundo —, o acesso à interface de corte pode ser um desafio.
As estratégias de arrefecimento devem ser adaptadas ao material a ser maquinado e à operação específica; uma abordagem de arrefecimento adequada para fresagem aberta pode não produzir os mesmos resultados na maquinação de furos profundos. Fatores como o desenho da ferramenta, os métodos de fornecimento do líquido de arrefecimento, a evacuação de aparas e as condições de corte devem ser considerados de forma holística. Além disso, o líquido de arrefecimento não consegue eliminar totalmente a expansão térmica. Mesmo quando as temperaturas de corte são controladas, a peça pode ainda aquecer durante a maquinagem ou sofrer flutuações de temperatura entre a maquinagem e a inspeção. No caso de peças de precisão, a utilização de líquido de arrefecimento não é um fim em si mesma; o objetivo final é gerir eficazmente as condições térmicas para garantir a consistência dimensional e uma qualidade de superfície fiável.
Por que razão o controlo da temperatura é importante durante a inspeção
As dimensões das peças maquinadas nem sempre permanecem estáveis imediatamente após o corte. Se uma peça aquecer durante a maquinação, as suas dimensões podem sofrer alterações à medida que arrefece. Consequentemente, as medições efetuadas imediatamente após o processamento podem diferir das realizadas após a estabilização da temperatura.
Isto é particularmente crítico quando as tolerâncias são tão apertadas que as flutuações dimensionais causadas por variações de temperatura não podem ser ignoradas em relação à tolerância admissível. Pela mesma razão, as condições ambientais durante a inspeção são fundamentais. Os resultados das medições de precisão são influenciados pela temperatura da peça e, quando aplicável, pelo equipamento de medição. Para garantir que os dados de medição sejam comparáveis de forma fiável às especificações do desenho, o processo de medição deve ser realizado em condições de temperatura adequadas e controladas.
Isto não significa que todas as peças maquinadas por CNC necessitem de um período de arrefecimento prolongado. A abordagem específica depende de fatores como o tamanho da peça, o material, os requisitos de tolerância, os métodos de medição e as necessidades de produção. No caso de componentes grandes e de precisão, o processo de estabilização da temperatura é frequentemente uma etapa crítica no protocolo de inspeção, em vez de um toque final opcional. É igualmente importante distinguir entre os efeitos térmicos e a influência das tensões residuais. Mesmo após a estabilização da temperatura da peça, as tensões residuais podem ainda causar deformações na sequência da remoção de material ou da libertação da peça do dispositivo de fixação. Embora tanto a expansão térmica como as tensões residuais possam conduzir a desvios dimensionais, estas resultam de mecanismos físicos distintos.
Como os diferentes materiais reagem ao calor durante a maquinagem CNC
Compreender as propriedades térmicas dos materiais ajuda a explicar por que razão as estratégias de maquinagem têm de ser adaptadas aos diferentes materiais.
Em comparação com as ligas de titânio e as superligas à base de níquel, as ligas de alumínio apresentam, em geral, uma condutividade térmica mais elevada. O calor dissipa-se mais rapidamente através do alumínio, embora a distribuição real da temperatura continue a ser influenciada pelas condições de corte, pela composição da liga e pelas características da ferramenta. As ligas de alumínio têm um coeficiente de expansão térmica relativamente elevado; este é um fator particularmente importante na maquinagem de peças longas ou de elementos com requisitos de tolerância rigorosos. As propriedades do aço inoxidável variam consoante o tipo, mas muitos tipos comuns apresentam uma condutividade térmica inferior à das ligas de alumínio. As suas características de maquinagem dependem também da resistência do material, das tendências para o endurecimento por deformação e das condições de corte. Consequentemente, a gestão térmica é apenas uma componente da estratégia global de maquinagem. As ligas de titânio apresentam, normalmente, uma condutividade térmica fraca, o que leva a uma acumulação significativa de calor junto à zona de corte. Isto torna a temperatura da aresta de corte e a seleção da ferramenta considerações críticas, especialmente em operações de maquinagem exigentes. As superligas à base de níquel representam outra classe de materiais que colocam sérios desafios térmicos durante a maquinagem. Embora ofereçam um excelente desempenho a altas temperaturas, isso não significa que sejam fáceis de maquinar; a adequação da ferramenta, as condições de corte e as estratégias de gestão térmica devem ser cuidadosamente avaliadas.
Os exemplos acima não devem ser considerados como uma classificação universal da usinabilidade dos materiais. Cada categoria de material abrange vários tipos, e a usinabilidade depende da composição específica da liga, do estado do material, da geometria, da seleção da ferramenta e do próprio processo de usinagem. A importância de compreender as propriedades térmicas reside na sua capacidade de revelar as causas subjacentes às diferenças no comportamento dos materiais durante a maquinagem, ajudando assim os engenheiros a selecionar os processos adequados e a evitar a aplicação de condições de maquinagem idênticas a todos os materiais.
Como os engenheiros gerem os efeitos térmicos na maquinação CNC personalizada
A gestão térmica começa pela compreensão da interação entre o material, a peça a usinar e o processo de usinagem. No caso de peças pequenas e de paredes espessas com tolerâncias amplas, as flutuações moderadas de temperatura têm, normalmente, um impacto reduzido; no entanto, no caso de peças grandes e de paredes finas que exigem tolerâncias rigorosas de perfil e posição, os efeitos do aquecimento desigual, da expansão térmica e do arrefecimento podem ser significativos. Ao selecionar materiais e avaliar a viabilidade de fabrico, as considerações devem ir além da mera resistência ou dureza. Os engenheiros devem também avaliar de forma abrangente a condutividade térmica e as características de expansão do material, as dimensões globais da peça, a espessura das paredes, a localização das características, as sequências de maquinagem e os requisitos de inspeção. Podem então ser formuladas estratégias de maquinagem adequadas para fazer face a riscos específicos. Dependendo das características da peça, estas estratégias podem incluir a seleção de ferramentas de corte e parâmetros adequados, a otimização do fornecimento de líquido de arrefecimento, o equilíbrio das taxas de remoção de material, permitir que a peça atinja a estabilidade térmica antes de medir dimensões críticas ou programar inspeções em fases-chave da produção.
Uma única medida é frequentemente insuficiente para resolver todos os problemas relacionados com o calor. Por exemplo, a simples redução da velocidade de corte pode não corrigir os desvios dimensionais causados por um arrefecimento desigual, enquanto o mero aumento do caudal do líquido de arrefecimento pode não resolver os problemas de deformação decorrentes de tensões residuais ou de uma fixação inadequada da peça. Na produção personalizada, o objetivo principal é identificar as causas profundas dos desvios e resolvê-las com soluções específicas. Isto requer uma compreensão profunda do comportamento do material durante o corte, dos mecanismos através dos quais a peça de trabalho responde ao calor e às forças mecânicas, e dos métodos utilizados para verificar as dimensões finais.
Conclusão
As propriedades térmicas influenciam o processo de maquinagem CNC, determinando a forma como um material absorve, transfere e reage ao calor. A condutividade térmica afeta a distribuição do calor na zona de corte, enquanto as características de expansão térmica determinam a forma como as dimensões da peça se alteram com a temperatura; a capacidade térmica específica também influencia a forma como a temperatura do material responde à entrada de energia. Estas propriedades têm impacto na carga da ferramenta, no desgaste da ferramenta, na estabilidade dimensional, na qualidade da superfície e nos resultados da inspeção, mas não atuam isoladamente. Fatores como as condições de corte, a geometria da ferramenta, a aplicação do líquido de arrefecimento, o tamanho da peça, os métodos de fixação da peça e as tensões residuais alteram, todos eles, o resultado final da maquinação.
Uma maquinação CNC fiável depende da gestão eficaz das inter-relações entre as propriedades dos materiais, a geração de calor, a transferência de calor, a geometria das peças, as condições de maquinação e os requisitos dimensionais. A Xtmade é um prestador de serviços de fabrico personalizado com décadas de experiência, capaz de produzir peças a partir de vários materiais com base em desenhos técnicos. Com um vasto conhecimento sobre materiais e experiência operacional, a empresa ajuda os clientes a selecionar os materiais adequados e está sempre disponível para responder a quaisquer questões.

