
Métaux difficiles à usiner pour l'usinage CNC
Si certains matériaux métalliques peuvent être usinés efficacement à l'aide de procédés CNC classiques, d'autres nécessitent un contrôle beaucoup plus rigoureux des conditions d'usinage, de la gestion thermique, de l'outillage, du serrage des pièces et du contrôle qualité. Ces matériaux sont souvent classés parmi les “ métaux difficiles à usiner ”, car leurs propriétés intrinsèques rendent le processus d'enlèvement de matière imprévisible et imposent des exigences plus strictes au processus d'usinage.
Les alliages de titane, les superalliages à base de nickel, les aciers trempés, certains aciers inoxydables, le tungstène, le molybdène et d’autres métaux spéciaux sont fréquemment utilisés dans des applications exigeant une résistance mécanique exceptionnelle, une résistance à la température, une résistance à la corrosion, une résistance à l’usure ou d’autres propriétés fonctionnelles. Pourtant, ce sont précisément ces caractéristiques — qui leur permettent de fonctionner efficacement dans des environnements difficiles — qui posent des défis importants lors des processus de fabrication et d'usinage.
Qu'est-ce que l'usinage CNC des métaux difficiles à usiner ?
L'usinage CNC de métaux difficiles à usiner consiste à fabriquer des pièces métalliques qui nécessitent un contrôle rigoureux des paramètres du processus pendant l'enlèvement de matière. Par rapport à matériaux à usinage facile, ces métaux peuvent générer des forces de coupe plus élevées, entraîner une accumulation de chaleur dans la zone de coupe, accélérer l'usure de l'outil ou subir un écrouissage pendant l'usinage. L'usinabilité est déterminée par les propriétés intrinsèques du matériau ; des facteurs tels que la composition de l'alliage, la dureté, les conditions de traitement thermique, la géométrie de la pièce, les exigences de tolérance, l'état de surface et les opérations d'usinage spécifiques influencent tous le comportement du matériau pendant l'usinage.
Par exemple, les alliages de titane posent souvent des difficultés d’usinage en raison de la combinaison d’une résistance élevée et d’une conductivité thermique relativement faible. Les alliages à base de nickel conservent une résistance élevée à des températures élevées — ce qui les rend adaptés à des conditions de fonctionnement exigeantes — mais cela accroît également la difficulté d’usinage. Les aciers trempés, quant à eux, présentent une dureté élevée qui entraîne une augmentation des forces de coupe et une usure accélérée des outils.
Par conséquent, dans la pratique de l'usinage CNC, l'objectif va au-delà du simple enlèvement de matière ; l'ensemble du processus doit simultanément assurer la stabilité de l'outil, gérer la production de chaleur, protéger les surfaces critiques et garantir que la pièce finale réponde à toutes les spécifications.
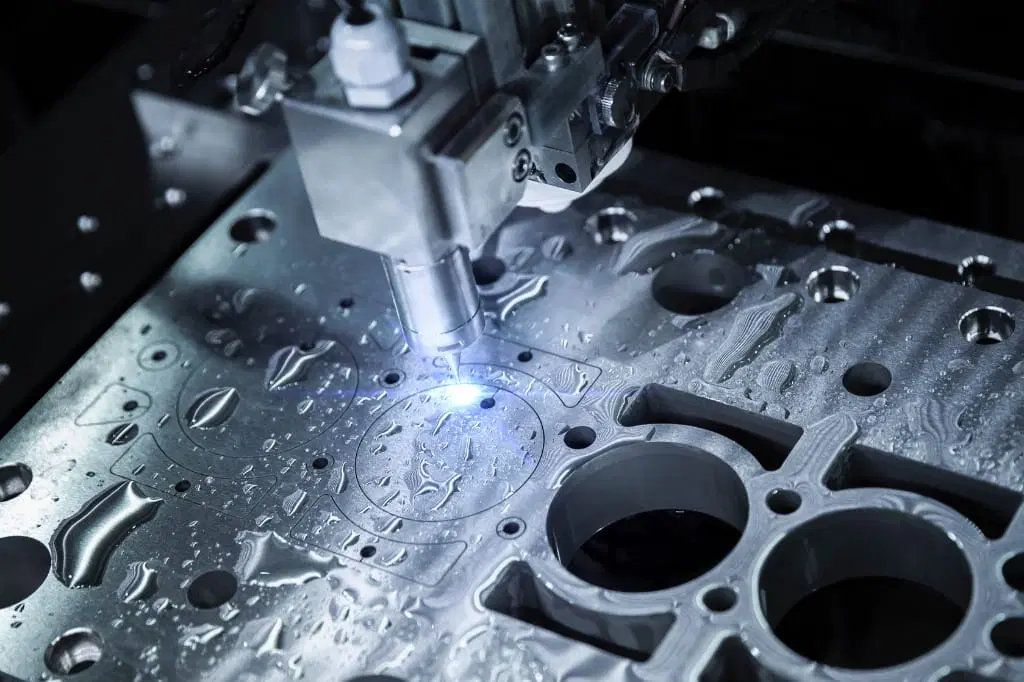
Matériaux métalliques couramment rencontrés et difficiles à usiner
“Les ” métaux difficiles à usiner » englobent un large éventail de catégories de matériaux et ne se limitent pas à une seule famille d’alliages ; même au sein d’une même catégorie, les propriétés des matériaux peuvent varier considérablement.
Alliages de titane
Les alliages de titane (tels que le Ti-6Al-4V) sont largement utilisés en raison de leur rapport résistance/poids élevé et de leur excellente résistance à la corrosion ; on les retrouve couramment dans les secteurs de l'aérospatiale, du médical et de l'ingénierie de haute performance. Lors de l'usinage, la faible conductivité thermique du titane entraîne souvent une accumulation importante de chaleur dans la zone de coupe. De plus, les alliages de titane conservent une résistance élevée même à des températures élevées, ce qui se traduit par des charges de coupe importantes.
Alliages à base de nickel
Les alliages à base de nickel comprennent des matériaux tels que l'Inconel, l'Hastelloy et le Monel. Ils sont généralement utilisés dans des applications exigeant une résistance mécanique élevée et une bonne résistance à la corrosion, ainsi que la capacité de conserver leurs performances à haute température ou dans des environnements difficiles. Leur résistance mécanique et leur ténacité élevées rendent l'usinage particulièrement difficile. De plus, l'écrouissage et la génération de chaleur lors de la coupe peuvent avoir un impact sur la stabilité de l'usinage et la durée de vie des outils.
Acier trempé
L'acier trempé est généralement choisi lorsque les pièces doivent présenter une dureté élevée, une bonne résistance à l'usure ou une résistance mécanique élevée. Leur dureté élevée augmente la résistance à la coupe et impose des exigences plus strictes au processus d'usinage. Ces matériaux sont couramment utilisés dans la fabrication de moules, de machines industrielles, de gabarits d'outillage et de composants résistants à l'usure.
Nuances spécifiques d'acier inoxydable
L'acier inoxydable ne doit pas être considéré comme une catégorie unique de traitement ; les différentes nuances d'acier inoxydable peuvent présenter des comportements très différents lors de l'usinage CNC. Certaines nuances sont sujettes à un durcissement par déformation rapide ou à un dégagement de chaleur excessif pendant la coupe, ce qui pose des difficultés en matière de contrôle des copeaux, de stabilité dimensionnelle et de qualité de surface. À l'inverse, d'autres nuances sont spécialement conçues pour offrir une meilleure usinabilité.
Métaux réfractaires et métaux spéciaux
Le tungstène, le molybdène, le Kovar, l'Invar et d'autres métaux spéciaux sont utilisés dans des domaines de fabrication spécifiques en raison de leurs propriétés physiques ou thermiques uniques. Ces matériaux nécessitent souvent des stratégies d'usinage sur mesure plutôt que des méthodes de traitement standard. Leurs applications vont des équipements pour semi-conducteurs, de l'électronique et des systèmes énergétiques aux instruments de précision et à divers autres produits spécialisés.
Métaux difficiles à usiner vs métaux faciles à usiner
L'usinabilité dépend du matériau, de la nuance, de l'état, de la géométrie et du procédé d'usinage. La comparaison suivante présente une distinction générale en matière de fabrication.
| Facteur | Métaux faciles à usiner | Métaux difficiles à usiner |
| Résistance à la coupure | Généralement plus bas | Souvent plus élevé |
| Usure des outils | Généralement plus faciles à maîtriser | Peut revêtir une plus grande importance |
| Chaleur de coupe | Généralement plus faciles à gérer | Permet de concentrer l'effort dans la zone de coupe |
| Fabrication de puces | Souvent plus prévisible | Cela peut s'avérer plus difficile |
| Stabilité d'usinage | Généralement plus faciles à entretenir | Nécessite un contrôle plus rigoureux des processus |
| Durée du cycle | Souvent plus courts | Peut-être plus long |
| Planification des processus | Assez simple | Une planification plus détaillée pourrait s'avérer nécessaire |
| Exemples | Aluminium, laiton, acier à usinage facile | Titane, alliages de nickel, acier trempé |
Cela ne signifie pas pour autant que toutes les pièces en aluminium soient faciles à fabriquer, ni que toutes celles en titane soient difficiles. La géométrie, les tolérances, les dimensions, les exigences en matière de surface, les capacités des machines et les volumes de production peuvent influencer le degré réel de difficulté de fabrication.
Qu'est-ce qui rend ces matériaux difficiles à traiter ?
Les difficultés liées aux métaux difficiles à usiner découlent généralement des effets combinés de diverses propriétés des matériaux.
Haute résistance et grande dureté
Les matériaux à haute résistance présentent une forte résistance à la déformation lors de l'usinage ; les outils de coupe doivent donc surmonter une résistance plus importante lors de l'enlèvement de matière. Les matériaux à haute dureté augmentent également la contrainte exercée sur l'arête de coupe. Il devient plus difficile de maintenir un processus d'enlèvement de matière stable lorsque le matériau conserve une résistance élevée pendant l'usinage.
Faible conductivité thermique
Certains métaux difficiles à usiner ne parviennent pas à évacuer efficacement la chaleur de la zone de coupe, ce qui a pour conséquence qu’une grande partie de la chaleur générée se concentre au niveau de l’interface de contact entre l’outil et la pièce. Une chaleur excessive accélère l’usure de l’outil et compromet la stabilité dimensionnelle — des facteurs particulièrement critiques lors de l’usinage de composants à parois minces ou de pièces exigeant une grande précision dimensionnelle.
Durcissement par déformation
La dureté superficielle de certains alliages augmente au cours du processus d'usinage en raison de la déformation plastique. L'usinage devient plus difficile si les trajectoires d'outil suivantes coupent à plusieurs reprises dans des zones ayant déjà subi un durcissement par déformation. Il est essentiel de maintenir une trajectoire d'outil stable et d'éviter tout frottement inutile ou tout contact répété avec les zones durcies.
Haute résistance aux coupures
Par rapport aux matériaux présentant une meilleure usinabilité, les matériaux à haute ténacité et haute résistance nécessitent souvent des forces de coupe plus importantes. Si le système de machine-outil ne dispose pas d'une rigidité suffisante, ces forces élevées peuvent accroître le risque de flexion de l'outil, de vibrations, de déplacement de la pièce et d'écarts dimensionnels.
Production de chaleur
La chaleur est générée chaque fois qu'on enlève de la matière par usinage. Dans le cas des métaux difficiles à usiner, des facteurs tels qu'une résistance élevée à la coupe, les conditions d'engagement de l'outil et une capacité limitée de dissipation thermique se combinent pour rendre la gestion thermique plus complexe. Les variations de température peuvent affecter à la fois les performances de l'outil et l'état de la pièce, en particulier lors d'opérations d'usinage prolongées.
La fabrication des puces est complexe.
Les copeaux générés par certains matériaux sont difficiles à maîtriser ou à évacuer. Une mauvaise maîtrise des copeaux peut perturber la zone de coupe, endommager la surface usinée, accroître la production de chaleur et interrompre l'usinage en continu. Une évacuation efficace des copeaux est particulièrement importante lors de l'usinage de cavités et de trous profonds.
Quels sont les problèmes rencontrés lors de l'usinage CNC de métaux difficiles à usiner ?
Les propriétés des matériaux mentionnées ci-dessus se traduisent en fin de compte par des difficultés lors de la mise en œuvre effective usinage CNC des métaux.

Usure excessive des outils
L'usure des outils est l'un des problèmes les plus importants lors de l'usinage de métaux difficiles à usiner. À mesure que l'arête de coupe s'use, les forces de coupe peuvent augmenter et des écarts dimensionnels peuvent apparaître. Il est donc nécessaire de surveiller l'état des outils et de les remplacer rapidement par des outils adaptés, plutôt que de partir du principe qu'un même outil conservera des performances constantes tout au long d'un lot de production.
Chaleur de coupe excessive
Des températures de coupe trop élevées réduisent la durée de vie de l'outil et nuisent à la qualité de surface. La chaleur peut également s'accumuler dans les pièces à parois minces ou de forme complexe, ce qui augmente le risque de variations dimensionnelles. La maîtrise de la chaleur doit être prise en compte tant lors de l'ébauche que lors de la finition, et non pas considérée comme un problème distinct à traiter après la production.
Bruit et vibrations
Des forces de coupe plus élevées rendent les vibrations plus difficiles à maîtriser. Les vibrations laissent des marques visibles sur la surface de la pièce et réduisent la précision dimensionnelle. Ce risque est accru lors de l'usinage de cavités profondes, de parois minces, d'éléments élancés ou de zones nécessitant un débord important de l'outil, ce qui peut entraîner la fabrication de pièces ne répondant pas aux exigences de qualité des clients.
Bord renforcé
Si les copeaux ne peuvent pas être évacués efficacement, ils risquent de rester dans la cavité ou de gêner les opérations d'usinage suivantes. L'évacuation des copeaux est particulièrement cruciale lors du perçage et de l'usinage de cavités profondes, où le passage permettant aux copeaux de sortir de la zone de coupe est restreint.
Problèmes liés à la qualité de surface
Un processus d'usinage stable est essentiel pour obtenir une qualité de surface homogène. Des facteurs tels que l'usure des outils, les vibrations, la surchauffe, une coupe instable ou le contact répété avec un matériau écroui peuvent tous avoir une incidence sur l'état de surface final. Cela revêt une importance particulière pour les surfaces d'étanchéité, les surfaces d'accouplement, les alésages de précision et les pièces soumises à des exigences spécifiques en matière de rugosité.
Écarts dimensionnels
Les écarts dimensionnels peuvent résulter d'une combinaison de facteurs, notamment l'usure des outils, la dilatation thermique, le désalignement des outils, le déplacement de la pièce et les contraintes résiduelles. Pour les pièces de précision, le simple fait de programmer les dimensions nominales dans la machine à commande numérique est loin d'être suffisant pour maîtriser ces effets.
Déformation de la pièce
Même si le matériau principal présente une résistance élevée, les sections à parois minces et les structures légères peuvent néanmoins subir un déplacement ou une déformation sous l'effet des forces de coupe. Le serrage de la pièce est une étape cruciale du processus de fabrication ; il s'agit de garantir un soutien adéquat de la pièce tout en évitant toute déformation inacceptable.
Comment les propriétés des matériaux et les géométries complexes interagissent-elles ?
La difficulté d'usinage augmente considérablement lorsque des matériaux difficiles à usiner sont associés à des géométries de pièces complexes. Si un matériau nécessitant un contrôle rigoureux des forces de coupe peut s'avérer relativement facile à usiner lorsqu'il s'agit d'un bloc solide et rigide, la difficulté augmente fortement lorsque la pièce présente des parois minces, des cavités profondes, de petits rayons internes ou des surfaces 3D complexes.
Éléments à parois minces
Les structures à parois minces présentent une rigidité limitée. Les forces de coupe peuvent entraîner des déformations ou des vibrations, tandis que la chaleur générée par la coupe peut provoquer des variations dimensionnelles. Lorsque des matériaux difficiles à usiner sont associés à des géométries à parois minces, le processus d’usinage nécessite de trouver un équilibre entre l’efficacité de l’enlèvement de matière et la stabilité de la pièce.
Cavités profondes
Les cavités profondes limitent l'accessibilité de l'outil et compliquent l'évacuation des copeaux. De plus, un porte-à-faux excessif de l'outil réduit la rigidité globale de l'usinage. Avec les métaux difficiles à usiner, ces conditions aggravent les vibrations, la flexion de l'outil et les problèmes liés à la chaleur.
Petits rayons internes
L'usinage de petits rayons internes peut nécessiter l'utilisation d'outils plus petits ou un nombre accru de passes d'usinage. Les petits outils ont une surface de contact de coupe réduite et sont plus sensibles à la flexion et aux vibrations. Cette combinaison complique le processus lorsqu'il s'agit de matériaux difficiles à usiner.
Trous profonds
L'usinage de trous profonds pose un ensemble de défis particuliers en matière d'accessibilité des outils, d'évacuation des copeaux, de chaleur de coupe et de précision d'usinage. Plus le trou est profond, plus la stabilité du processus et la précision du contrôle de l'enlèvement de matière deviennent cruciales.
Surfaces 3D complexes
L'usinage de surfaces complexes nécessite souvent un mouvement continu de l'outil et implique des conditions de contact de coupe en constante évolution. Le maintien de conditions de coupe stables sur des géométries de surface variables, notamment lors de l'usinage de matériaux difficiles à usiner, exige une planification minutieuse du processus. La technologie d'usinage multiaxial permet d'améliorer l'accessibilité de l'outil et de réduire le nombre de réglages nécessaires pour les pièces complexes.
Caractéristiques à tolérances serrées
Lorsque des matériaux difficiles à usiner sont associés à des exigences dimensionnelles strictes, la marge d'écart d'usinage admissible devient très étroite. Pour les caractéristiques critiques soumises à des tolérances serrées, des facteurs tels que l'usure des outils, la chaleur de coupe, les vibrations, le serrage de la pièce et le contrôle prennent une importance considérablement accrue.
Comment les fabricants de machines à commande numérique usinent-ils les métaux difficiles à usiner ?
L'usinage de métaux difficiles à travailler nécessite un processus de fabrication coordonné, plutôt que de simples ajustements ponctuels.
Planification des processus
La planification des processus commence par la compréhension des spécifications des matériaux, de la géométrie des pièces, des exigences en matière de tolérances, de l'état de surface, du volume de production et des critères de contrôle. Les séquences d'usinage peuvent être planifiées en fonction des caractéristiques qui ont le plus d'impact sur la stabilité de la fabrication.
Stabilité des machines-outils et des dispositifs de serrage
Une configuration rigide de la machine permet de maîtriser les forces de coupe et de réduire au minimum les déplacements indésirables. Le système de serrage doit assurer un maintien adéquat tout en évitant la déformation de la pièce, un aspect particulièrement crucial pour les composants à parois minces et les pièces présentant des géométries complexes.
Contrôle des paramètres de découpe
La définition des conditions d'usinage nécessite une analyse approfondie des propriétés des matériaux, des opérations d'usinage, des trajectoires d'outils et des étapes de production. L'ébauche et la finition requièrent souvent des stratégies différentes en raison de leurs objectifs distincts : l'ébauche vise avant tout un enlèvement contrôlé de matière, tandis que la finition privilégie la précision dimensionnelle et la qualité de surface.
Gestion de la chaleur et du liquide de refroidissement
La gestion thermique implique une distribution efficace du liquide de refroidissement, le maintien de conditions de coupe stables et une planification des opérations visant à prévenir toute accumulation excessive de chaleur. L'objectif est d'assurer la stabilité du processus de coupe tout en protégeant à la fois l'outil de coupe et la pièce à usiner.
Optimisation des trajectoires d'usinage
Un engagement stable de l'outil permet d'éviter les fluctuations importantes des charges de coupe. Pour les pièces complexes, les trajectoires d'outils peuvent être planifiées de manière à réduire au minimum les entrées et sorties inutiles de l'outil, garantissant ainsi des caractéristiques de coupe prévisibles sur différentes surfaces.
Surveillance de l'usure des outils
La surveillance de l'état des outils permet de détecter à quel moment l'usure commence à affecter les performances d'usinage. Les décisions relatives au remplacement des outils peuvent ainsi être prises en fonction de conditions de processus définies et des résultats des contrôles, plutôt que d'attendre que des défaillances d'usinage manifestes se produisent.
Contrôle en cours de fabrication et contrôle final
Le contrôle permet de s'assurer que le processus d'usinage respecte la précision dimensionnelle et les caractéristiques de surface requises. Les caractéristiques critiques peuvent être vérifiées en cours de production, tandis que le contrôle final permet de s'assurer que la pièce finie répond à toutes les exigences spécifiées.
En tant que fabricant spécialisé dans les composants en métaux difficiles à usiner, Xtamde est en mesure d'usiner une large gamme de ces matériaux, notamment le magnésium, l'Invar, le Kovar, le Monel, le titane, le molybdène, etc. Nos ingénieurs ont acquis une vaste expérience en matière de projets, ce qui leur permet de résoudre les divers problèmes rencontrés lors de la production et d'anticiper les risques susceptibles d'affecter les résultats de fabrication en aval. Qu'il s'agisse de prototypage ou de production en série, nous sommes pleinement confiants et enthousiastes à l'idée d'offrir à nos clients une excellente expérience de collaboration.
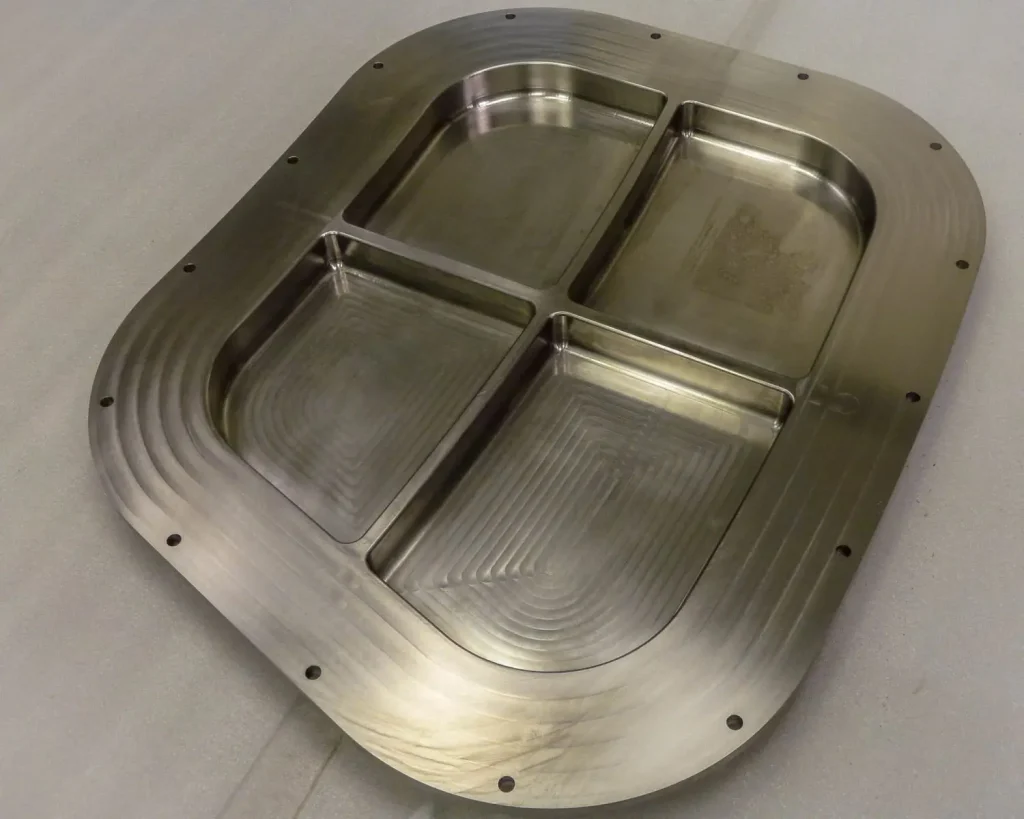
Où utilise-t-on les métaux difficiles à usiner ?
Les métaux difficiles à usiner sont utilisés dans les secteurs où une résistance mécanique élevée, une résistance à la chaleur, une résistance à la corrosion, une résistance à l'usure ou des propriétés spécifiques sont requises.
- Composants aérospatiaux et aéronautiques : Le titane et les alliages à base de nickel sont utilisés pour la fabrication de pièces structurelles, de composants de moteur, de carters, de supports et de pièces aux géométries complexes et de haute précision.
- Composants médicaux et chirurgicaux : Le titane et les aciers inoxydables sont utilisés pour la fabrication de composants de précision qui exigent une grande précision dimensionnelle, une résistance à la corrosion et une qualité de surface contrôlée.
- Équipements énergétiques et électriques : Les alliages à base de nickel et les métaux réfractaires sont utilisés pour les composants exposés à des températures élevées, à la corrosion et à des conditions de fonctionnement difficiles.
- Équipements de traitement chimique : L'Hastelloy et d'autres alliages résistants à la corrosion sont utilisés pour la fabrication de vannes, de raccords, de boîtiers, d'arbres et d'autres composants exposés à des produits chimiques agressifs.
- Équipements pour la semi-conduction et l'électronique : Le tungstène, le molybdène, le Kovar et l'Invar sont utilisés pour la fabrication de composants spécialisés nécessitant des propriétés thermiques, électriques ou dimensionnelles spécifiques.
- Composants industriels haute performance : Les aciers trempés et les alliages spéciaux sont utilisés pour la fabrication d'outils, de gabarits, de composants de machines et dans des applications nécessitant une résistance à l'usure.
Conclusion
L'usinage de métaux difficiles à usiner ne se résume pas au simple choix de la machine-outil à commande numérique adaptée. Les propriétés des matériaux — telles que la résistance, la dureté, les caractéristiques thermiques, la tendance à l'écrouissage et bien d'autres encore — ont une influence considérable sur les forces de coupe, la production de chaleur, l'usure des outils, le contrôle des copeaux, l'état de surface et la stabilité dimensionnelle.
Le défi de l'usinage s'intensifie lorsque ces matériaux présentent des parois minces, des cavités profondes, des détails internes complexes, des surfaces 3D complexes ou des exigences de tolérance strictes. Par conséquent, la réussite de la fabrication repose sur la maîtrise de l'ensemble du processus, depuis l'évaluation des matériaux et de la géométrie jusqu'aux stratégies d'usinage, en passant par le serrage des pièces, la gestion thermique, la surveillance de l'état des outils et le contrôle final.
Des matériaux tels que les alliages de titane, les alliages à base de nickel, les aciers trempés, certains aciers inoxydables, le tungstène et le molybdène continuent de jouer un rôle essentiel dans des secteurs tels que l’aérospatiale, les technologies médicales, l’énergie, les semi-conducteurs, l’industrie chimique et d’autres domaines de la fabrication de précision. Bien que ces matériaux exigent souvent des procédés d'usinage plus rigoureux que les métaux faciles à usiner, une planification rigoureuse des processus et un contrôle efficace de la fabrication permettent d'assurer une qualité constante et fiable tout au long du cycle de vie de la production, du prototypage à la production en série.

