Comment choisir des outils de découpe CNC adaptés à différents matériaux
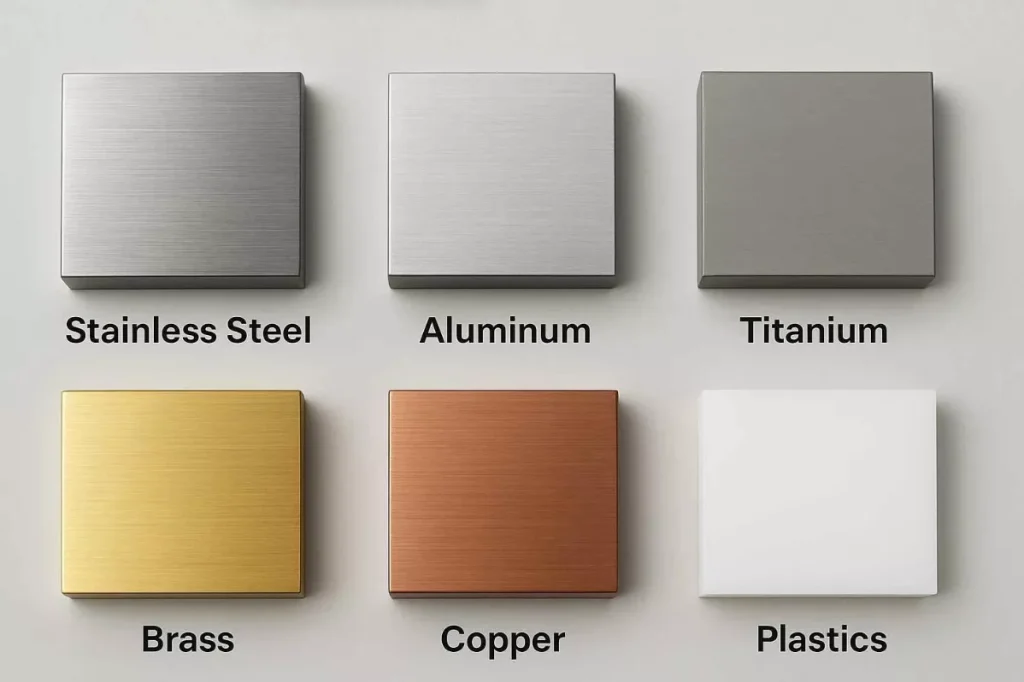
Le choix d'un outil de coupe adapté est essentiel pour obtenir des résultats constants en usinage CNC. Un même outil ne convient pas à tous les matériaux, car l'aluminium, l'acier inoxydable, le titane, le cuivre, les plastiques et les aciers trempés se comportent différemment lors de l'usinage.
La dureté du matériau, sa ténacité, sa conductivité thermique, la formation des copeaux et la tendance à provoquer l'usure de l'outil ou l'adhérence du matériau sont autant de facteurs qui influencent le choix de l'outil. Ces facteurs déterminent s'il convient d'utiliser un outil en carbure, en acier rapide (HSS), en céramique, en CBN ou en PCD, ainsi que le revêtement et la géométrie de l'outil à employer.
Ce guide explique comment choisir des outils de coupe à commande numérique (CNC) adaptés à différents matériaux. Il aborde les matériaux des outils, les revêtements, la configuration des cannelures, la géométrie des arêtes de coupe ainsi que les principaux critères à prendre en compte lors de l'usinage. Il fournit également des recommandations pratiques pour les métaux et les plastiques couramment usinés, afin de faciliter le choix de l'outil de coupe le mieux adapté au matériau et à l'application.
Pourquoi le choix du matériau est-il important lors du choix des outils de découpe CNC ?
Le matériau de la pièce à usiner influe directement sur les performances d'un outil de coupe lors de l'usinage CNC. Ses propriétés physiques et mécaniques déterminent les forces de coupe, la chaleur générée, le comportement des copeaux et l'usure que l'outil doit supporter. Choisir un outil sans tenir compte de ces caractéristiques peut entraîner une usure excessive, un mauvais état de surface, une instabilité dimensionnelle ou une défaillance prématurée de l'outil.
Dureté du matériau
Les matériaux plus durs nécessitent généralement des outils de coupe présentant une dureté et une résistance à l'usure supérieures. Les outils en carbure sont couramment utilisés pour des matériaux tels que l'acier inoxydable, l'acier à outils et le titane, tandis que le CBN peut convenir aux aciers trempés, pour lesquels les outils en carbure classiques risquent de s'user trop rapidement.
Résistance du matériau
Les matériaux résistants et ductiles peuvent générer des forces de coupe plus élevées et produire des copeaux longs et difficiles à contrôler. Un outil doté d'une résistance de tranchant et d'une géométrie adaptées permet de résister à ces forces tout en garantissant une coupe stable.
Conductivité thermique
Les matériaux à faible conductivité thermique, tels que le titane et certains alliages à base de nickel, ont tendance à retenir davantage de chaleur dans la zone de coupe. Les matériaux d'outils et les revêtements présentant une bonne résistance à la chaleur peuvent contribuer à maintenir les performances de l'outil dans ces conditions.
Formation des copeaux et adhérence des matériaux
Certains matériaux ont davantage tendance à adhérer au tranchant ou à produire des copeaux difficiles à évacuer. L'aluminium et le cuivre, par exemple, peuvent entraîner une adhérence du matériau à l'outil si la géométrie de coupe et l'évacuation des copeaux ne sont pas correctement choisies. Des tranchants bien affûtés, des rainures polies et des configurations de rainures adaptées peuvent contribuer à réduire ces problèmes.
Abrasivité
Les matériaux abrasifs peuvent accélérer l'usure des arêtes de coupe, même lorsque leur dureté globale n'est pas extrêmement élevée. Dans ces cas-là, un matériau d'outil ou un revêtement résistant à l'usure peut prolonger la durée de vie de l'outil et garantir des performances d'usinage constantes.
C'est pourquoi le choix d'un outil de découpe CNC doit s'appuyer en premier lieu sur le matériau plutôt que sur l'outil seul. Une fois les caractéristiques du matériau bien comprises, il est alors possible de sélectionner en conséquence le matériau, le revêtement, la géométrie et les paramètres d'usinage appropriés pour l'outil.
Facteurs clés pour le choix des outils de coupe CNC
Les propriétés des matériaux constituent le point de départ du choix de l'outil, mais elles ne sont pas le seul critère à prendre en compte. Le matériau, le revêtement et la géométrie de l'outil doivent également être adaptés aux conditions d'usinage et aux exigences de la pièce.

Matériau de l'outil
Le matériau de l'outil détermine sa dureté, sa ténacité, sa résistance à l'usure et sa capacité à supporter les températures de coupe.
HSS (acier rapide) Il est résistant et économique, ce qui le rend adapté à la découpe générale et aux applications où les vitesses de découpe sont relativement faibles.
Carbure Il offre une dureté et une résistance à l'usure supérieures à celles de l'acier rapide (HSS) et est largement utilisé pour le fraisage, le tournage et le perçage sur machines à commande numérique (CNC). Il convient à une large gamme de matériaux, notamment l'aluminium, les aciers, l'acier inoxydable et le titane.
Céramique Ces outils résistent à des températures de coupe élevées et sont principalement utilisés pour des applications spécifiques d'usinage à grande vitesse, notamment pour certains matériaux trempés et résistants à la chaleur.
CBN (nitrure de bore cubique) est extrêmement dur et résistant à l'usure, ce qui le rend particulièrement adapté aux aciers trempés et autres matériaux ferreux difficiles à usiner.
PCD (diamant polycristallin) Il offre une excellente résistance à l'usure et un tranchant très affûté. Il est couramment utilisé pour les métaux non ferreux tels que l'aluminium et le cuivre, ainsi que pour les matériaux non métalliques abrasifs.
Revêtement d'outils
Un revêtement adapté peut améliorer la résistance à l'usure, réduire le frottement et aider l'arête de coupe à résister à la chaleur. Parmi les revêtements courants, on trouve le TiN, le TiCN, le TiAlN et l'AlTiN, tandis que les revêtements DLC peuvent s'avérer utiles pour les applications où un faible frottement et une adhérence réduite du matériau sont essentiels.
Le revêtement doit être choisi en fonction du matériau de la pièce à usiner et des conditions d'usinage, plutôt que de se contenter de sélectionner l'option la plus résistante à l'usure.
Géométrie de l'outil
La géométrie de l'outil influe sur les forces de coupe, l'évacuation des copeaux, la production de chaleur et l'état de surface. Parmi les facteurs importants, on peut citer le nombre de cannelures, l'angle d'hélice, l'angle de coupe, l'angle de dépouille et la conception de l'arête de coupe.
Pour les matériaux générant d'importants volumes de copeaux, comme l'aluminium, un outil comportant moins de cannelures et offrant un espace suffisant entre celles-ci peut améliorer l'évacuation des copeaux. Pour les matériaux plus durs, une arête de coupe plus résistante et une géométrie adaptée peuvent garantir une meilleure stabilité et une durée de vie plus longue de l'outil.
Nombre de cannelures
Le nombre de dents doit être adapté au matériau et aux conditions d'usinage. Un nombre réduit de dents offre généralement plus d'espace pour l'évacuation des copeaux, tandis que les outils comportant davantage de dents permettent un meilleur engagement des arêtes de coupe et sont souvent utilisés pour l'usinage de matériaux plus durs.
Diamètre et longueur de l'outil
Le diamètre et le porte-à-faux de l'outil influent également sur la stabilité de l'usinage. Un diamètre plus important offre généralement une plus grande rigidité, tandis qu'une longueur excessive de l'outil peut accroître la flexion et les vibrations. L'outil doit donc être dimensionné de manière à atteindre les caractéristiques requises tout en limitant autant que possible le porte-à-faux.
Machine et conditions d'usinage
Le choix de l'outil doit également tenir compte de la vitesse de rotation de la broche de la machine CNC, de sa puissance, de sa rigidité, du porte-outil, du système de refroidissement et des paramètres de coupe disponibles. Un outil qui donne de bons résultats dans certaines conditions d'usinage peut ne pas offrir les mêmes résultats sur une autre machine.
Le choix de l'outil le plus adapté ne dépend donc pas uniquement du matériau. Une sélection judicieuse tient compte à la fois du matériau de la pièce à usiner, du matériau de l'outil, du revêtement, de la géométrie, de la taille de l'outil, des capacités de la machine et des conditions de coupe.
Outils de découpe CNC pour l'aluminium
L'aluminium est relativement tendre et présente une bonne conductivité thermique, mais sa ductilité peut entraîner l'adhérence de copeaux sur l'arête de coupe lors de l'usinage. Le choix de l'outil doit donc privilégier des arêtes de coupe tranchantes, une évacuation efficace des copeaux et un faible frottement.

Outils recommandés pour l'aluminium
Les fraises en carbure sont largement utilisées pour l'usinage de l'aluminium sur machine à commande numérique, car elles offrent la dureté et la rigidité nécessaires pour atteindre des vitesses de coupe plus élevées tout en conservant un tranchant affûté. On opte généralement pour des fraises à deux ou trois cannelures, car l'espace plus large entre leurs cannelures permet aux copeaux de s'évacuer plus efficacement de la zone de coupe.
Pour les applications où l'adhérence du matériau pose problème, des cannelures polies et des revêtements conçus pour réduire le frottement peuvent améliorer encore les performances de l'outil. Les outils en PCD peuvent également être envisagés pour les applications à grand volume ou très abrasives, où une durée de vie prolongée de l'outil et un état de surface constant sont essentiels.
Éléments clés à prendre en compte lors du choix des outils
- Matériau de l'outil : Le carbure est un choix courant ; le PCD peut être utilisé pour des applications spécialisées.
- Nombre de flûtes : Deux ou trois cannelures permettent une meilleure évacuation des copeaux.
- Géométrie de l'outil : Les arêtes vives et les profils à hélice prononcée peuvent contribuer à réduire la résistance à la coupe.
- Revêtement : Les revêtements à faible coefficient de frottement pourraient contribuer à réduire l'adhérence de l'aluminium.
- Évacuation des copeaux : Il est important de disposer d'un espace suffisant entre les cannelures, notamment lors du creusement de poches profondes ou de rainures.
Le choix de l'outil approprié dépend toujours de la nuance d'aluminium, de la géométrie des détails, des capacités de la machine et des paramètres de coupe. Un outil optimisé pour l'ébauche à grande vitesse n'est pas forcément le meilleur choix pour la finition ou l'usinage de détails fins.
Outils de découpe CNC pour l'acier inoxydable
L'acier inoxydable est plus résistant et plus difficile à usiner que l'aluminium. De nombreuses nuances d'acier inoxydable ont également tendance à s'écrouir et à dégager une chaleur importante lors de la découpe. Ces caractéristiques font de la rigidité de l'outil, de la résistance des arêtes de coupe, de la résistance à la chaleur et du contrôle des copeaux des facteurs importants lors du choix des outils de découpe CNC.
Outils recommandés pour l'acier inoxydable
Les outils en carbure revêtus sont largement utilisés pour l'usinage CNC de l'acier inoxydable, car ils offrent un bon équilibre entre dureté, ténacité et résistance à l'usure. Les fraises en carbure dotées d'un tranchant robuste permettent de supporter les forces de coupe plus élevées associées à l'acier inoxydable tout en conservant leur stabilité dimensionnelle.
Les revêtements résistants à la chaleur, tels que le TiAlN ou l'AlTiN, peuvent être envisagés pour les applications où les températures de coupe et l'usure des outils constituent des problèmes. Le choix du revêtement approprié dépend de la nuance d'acier inoxydable, des conditions de coupe et du type d'opération (ébauche ou finition).
Éléments clés à prendre en compte lors du choix des outils
- Matériau de l'outil : Le carbure est généralement privilégié pour l'usinage CNC de l'acier inoxydable.
- Revêtement de l'outil : Le TiAlN et l'AlTiN peuvent améliorer la résistance à la chaleur et à l'usure.
- À la pointe de la technologie : Une arête de coupe solide et correctement préparée permet de résister à des forces de coupe plus importantes.
- Géométrie de la flûte : La géométrie doit permettre une évacuation fiable des copeaux sans affaiblir excessivement l'arête de coupe.
- Rigidité de l'outil : Des porte-à-faux d'outils plus courts et un serrage rigide des outils contribuent à réduire les vibrations et la flexion.
- Régulation de la température : Des paramètres de coupe adaptés et un liquide de refroidissement approprié peuvent contribuer à éviter une accumulation excessive de chaleur.
Évitez que l'outil ne frotte contre la pièce à usiner pendant de longues périodes. Un frottement excessif peut accroître la production de chaleur et favoriser l'écrouissage, ce qui rendra les opérations de coupe suivantes plus difficiles. Il est donc important d'assurer une coupe stable, avec une avance, une vitesse et une profondeur de coupe appropriées, afin de préserver la durée de vie de l'outil et la qualité de la surface.
Outils de découpe CNC pour l'acier
L'acier se décline en une large gamme de nuances présentant différents niveaux de dureté, de ténacité et d'usinabilité. L'acier au carbone et l'acier faiblement allié sont généralement plus faciles à usiner, tandis que les aciers fortement alliés et trempés exigent une plus grande résistance à l'usure des outils et une meilleure ténacité des arêtes de coupe. Le choix des outils doit donc être adapté à la nuance d'acier spécifique et à sa dureté.
Outils recommandés pour l'acier
Outils de coupe en carbure Ils constituent un choix courant pour l'usinage CNC de l'acier, car ils offrent une dureté et une résistance à l'usure supérieures à celles des outils en acier rapide (HSS) et permettent d'atteindre des vitesses de coupe plus élevées. Pour les aciers alliés et les aciers plus durs, les outils en carbure revêtus peuvent offrir une résistance supplémentaire à la chaleur et à l'usure abrasive.
Pour acier trempé, les exigences en matière d'outils deviennent plus strictes. Les outils en CBN peuvent être envisagés pour les applications nécessitant un traitement de matériaux très durs, en particulier lors des opérations de finition où il est important de préserver la précision dimensionnelle et la durée de vie de l'outil.
Éléments clés à prendre en compte lors du choix des outils
- Matériau de l'outil : Le carbure convient bien à l'usinage général de l'acier ; le CBN est adapté à de nombreuses applications sur l'acier trempé.
- Revêtement : Les revêtements en TiCN, TiAlN et AlTiN permettent d'améliorer la résistance à l'usure et à la chaleur.
- À la pointe de la technologie : Un tranchant résistant permet de résister aux forces de coupe générées par les nuances d'acier plus dures.
- Géométrie de la flûte : La géométrie doit assurer un équilibre entre la résistance des arêtes de coupe et une évacuation efficace des copeaux.
- Rigidité de l'outil : Un serrage stable de la pièce et des porte-à-faux réduits de l'outil contribuent à réduire les vibrations et la déformation.
- Dureté de l'acier : Plus le matériau est dur, plus il est nécessaire d'utiliser des outils en matériaux résistants à l'usure et de choisir des conditions de coupe adaptées.
Il ne faut pas partir du principe qu'un même outil offre des performances identiques sur toutes les nuances d'acier. La dureté du matériau, l'opération d'usinage, l'état de surface requis et le fait que le processus concerne un ébauche ou une finition sont autant de facteurs à prendre en compte lors du choix de l'outil de coupe.
Outils de découpe CNC pour le titane
Le titane allie une résistance élevée à une conductivité thermique relativement faible, ce qui le rend plus difficile à usiner que de nombreux métaux courants. Lors de l'usinage, la chaleur a tendance à se concentrer près de l'arête de coupe, ce qui peut accélérer l'usure des outils. Le titane peut également réagir avec les outils de coupe à des températures élevées ; le choix des outils et la maîtrise de la chaleur revêtent donc une importance particulière.

Outils recommandés pour le titane
Les outils en carbure sont couramment utilisés pour l'usinage CNC du titane, car ils offrent la dureté et la rigidité nécessaires à l'usinage des alliages de titane à haute résistance. Les outils dotés de revêtements résistants à la chaleur adaptés permettent de supporter les températures élevées générées lors de l'usinage.
Un tranchant robuste et une géométrie de goujure adaptée sont également essentiels. L'outil doit permettre une évacuation suffisante des copeaux tout en conservant une résistance suffisante du tranchant pour résister à l'ébréchage sous l'effet des forces de coupe plus élevées associées au titane.
Éléments clés à prendre en compte lors du choix des outils
- Matériau de l'outil : Le carbure est largement utilisé pour l'usinage du titane.
- Revêtement : Des revêtements résistants à la chaleur, tels que le TiAlN ou l'AlTiN, peuvent être envisagés pour les applications exigeantes.
- À la pointe de la technologie : Un tranchant résistant permet de résister aux forces de coupe et de réduire l'ébréchage prématuré.
- Géométrie de la flûte : La géométrie doit permettre une évacuation contrôlée des copeaux sans compromettre la rigidité de l'outil.
- Rigidité de l'outil : Réduisez au minimum le porte-à-faux de l'outil et utilisez un montage rigide pour limiter les vibrations.
- Régulation de la température : Il est important de choisir des paramètres d'usinage et un liquide de refroidissement adaptés, car le titane emmagasine la chaleur dans la zone d'usinage.
Évitez une vitesse de coupe excessive ou un engagement prolongé de l'outil, car ces deux facteurs peuvent entraîner une élévation rapide de la température et accélérer l'usure de l'outil. Pour les pièces complexes en titane, le choix de l'outil doit être évalué en tenant compte de la stratégie d'usinage, de la géométrie des éléments et de l'état de surface requis.
Outils de découpe CNC pour le cuivre et le laiton
Le cuivre et le laiton sont généralement plus faciles à usiner que l'acier inoxydable ou le titane, mais leur ductilité et leur dureté relativement faible posent des défis différents en matière d'outillage. Le cuivre peut être sujet à l'adhérence de matière et à la formation de bavures, tandis que certaines nuances de laiton peuvent produire des copeaux longs ou fragmentés en fonction de leur composition et des conditions d'usinage.
Outils recommandés pour le cuivre et le laiton
Les outils de coupe en carbure bien affûtés sont couramment utilisés pour l'usinage CNC du cuivre et du laiton. Une arête de coupe bien affûtée permet de réduire les efforts de coupe et d'obtenir des surfaces plus nettes, tandis que les surfaces polies des rainures contribuent à minimiser l'adhérence de la matière et à améliorer l'évacuation des copeaux.
Pour les applications exigeantes, les outils en PCD offrent une excellente résistance à l'usure et conservent un tranchant affûté pendant de longues périodes, en particulier lors de l'usinage de grandes quantités de pièces non ferreuses.
Éléments clés à prendre en compte lors du choix des outils
- Matériau de l'outil : Les outils en carbure tranchants conviennent à la plupart des applications ; le PCD peut être envisagé pour prolonger la durée de vie de l'outil.
- À la pointe de la technologie : Les arêtes vives permettent de réduire les efforts de coupe et de limiter la formation de bavures.
- Géométrie de la flûte : Un espace suffisant entre les rainures favorise une évacuation efficace des copeaux.
- Surface de l'outil : Les rainures polies peuvent réduire les frottements et l'adhérence des matériaux.
- Revêtement : Les revêtements à faible frottement peuvent s'avérer utiles lorsque l'adhérence du cuivre pose problème.
- Rigidité de l'outil : Une configuration stable permet de préserver la précision dimensionnelle lors de la réalisation de détails fins.
Les différentes nuances de cuivre et de laiton peuvent présenter des comportements différents lors de l'usinage ; il convient donc de choisir l'outil en fonction de l'alliage spécifique, de la géométrie de la pièce, de l'état de surface requis et de l'opération d'usinage, plutôt que de traiter tous les matériaux à base de cuivre de la même manière.
Outils de découpe CNC pour plastiques
L'usinage CNC des plastiques nécessite une approche différente de celle utilisée pour l'usinage des métaux. Les plastiques sont généralement plus tendres et ont des températures de fusion plus basses ; ainsi, une chaleur de coupe excessive peut entraîner leur fusion, leur déformation, la formation de bavures ou un mauvais état de surface. Le choix des outils doit donc privilégier des arêtes de coupe tranchantes, une évacuation efficace des copeaux et une réduction au minimum de la production de chaleur.
Outils recommandés pour les matières plastiques
Les outils en carbure bien affûtés sont couramment utilisés pour l'usinage CNC des plastiques, car ils offrent une bonne tenue de coupe et permettent d'obtenir des coupes nettes. Les outils à une ou deux cannelures conviennent souvent lorsqu'une évacuation efficace des copeaux est importante, en particulier pour les plastiques plus tendres.
Les outils à hélice haute dotés de cannelures polies peuvent également contribuer à évacuer les copeaux de la zone de coupe et à réduire le frottement entre l'outil et la pièce. Pour les applications exigeantes, la géométrie de l'outil doit être choisie en fonction du plastique utilisé et de la géométrie requise pour la pièce.
Éléments clés à prendre en compte lors du choix des outils
- Matériau de l'outil : Le carbure est couramment utilisé pour son tranchant affûté et résistant.
- Nombre de flûtes : Un nombre réduit de cannelures peut offrir davantage d'espace pour l'évacuation des copeaux.
- À la pointe de la technologie : Les arêtes vives permettent de réduire les efforts de coupe et la production de chaleur.
- Angle d'hélice : Une géométrie à hélice haute adaptée peut améliorer l'évacuation des copeaux et l'état de surface.
- Surface de la flûte : Les rainures polies permettent de réduire les frottements et d'empêcher les copeaux de se coller à l'outil.
- Revêtement : Selon le type de plastique et l'application, il peut être préférable d'utiliser des outils non revêtus ou à faible coefficient de frottement.
Les différents plastiques nécessitent également des approches différentes. Le POM et le nylon s'usinent généralement sans problème, mais peuvent produire des copeaux et des bavures, tandis que des matériaux tels que le PEEK peuvent nécessiter un contrôle plus rigoureux de la chaleur et des conditions d'usinage. Les plastiques plus tendres peuvent également se déformer sous l'effet de forces de serrage ou d'usinage excessives.
Il convient donc de choisir l'outil approprié en fonction du type de plastique, de la géométrie de la pièce, de l'épaisseur de paroi, de l'opération d'usinage et de l'état de surface requis. Il est essentiel de maintenir le tranchant de l'outil et d'évacuer efficacement les copeaux pour produire des composants en plastique de haute précision sans accumulation excessive de chaleur.
Guide de sélection des outils de découpe CNC par matériau
Le tableau ci-dessous fournit des indications générales pour le choix des outils de coupe CNC en fonction des matériaux couramment usinés. Le choix définitif de l'outil doit être adapté en fonction de la nuance du matériau, de sa dureté, de l'opération d'usinage, de la géométrie de la pièce, des capacités de la machine et de l'état de surface requis.
| Matériau | Matériau recommandé pour les outils | Géométrie et caractéristiques courantes des outils | Éléments clés à prendre en compte |
| Aluminium | Carbure, PCD | 2 à 3 cannelures, bord tranchant, cannelures polies | Évacuation des copeaux et adhérence du matériau |
| Acier inoxydable | Carbure revêtu | Arête de coupe robuste, géométrie des rainures adaptée | Chaleur, écrouissage et usure des outils |
| Acier au carbone et acier allié | Carbure, carbure revêtu | Arête robuste, 3 à 5 cannelures selon l'utilisation | Dureté des matériaux et forces de coupe |
| Acier trempé | CBN, carbure | Géométrie rigide et porte-à-faux réduit de l'outil | Dureté élevée et usure par abrasion |
| Titane | Carbure, carbure revêtu | Arête robuste, évacuation contrôlée des copeaux | Accumulation de chaleur et usure des outils |
| Cuivre | Carbure, PCD | Arête vive, rainures polies | Adhérence des matériaux et formation de bavures |
| Laiton | Carbure, PCD | Arête tranchante, évacuation efficace des copeaux | Contrôle des copeaux et finition de surface |
| ABS / Nylon | Carbure | Arête tranchante, moins de goujures, hélice prononcée | Évacuation de la chaleur et des copeaux |
| POM | Carbure | Arête vive, rainures polies | Bavures et stabilité dimensionnelle |
| PEEK | Carbure | Arête vive, géométrie contrôlée des rainures | Production de chaleur et déformation |
Cette comparaison peut aider à affiner le choix initial de l'outil, mais il n'existe pas d'outil de coupe universel pour un matériau donné. Le choix final doit tenir compte de l'opération d'usinage spécifique, telle que l'ébauche, la finition, le rainurage, le perçage ou le tournage, ainsi que de la machine et des paramètres de coupe.
Comment les paramètres de coupe influencent les performances de l'outil
Le choix de l'outil de coupe adapté ne représente qu'une partie du processus. La vitesse de coupe, la vitesse d'avance, la profondeur de coupe et les conditions de lubrification influent également sur la durée de vie de l'outil, l'état de surface, la précision dimensionnelle et la stabilité de l'usinage. Un même outil peut donner des résultats très différents s'il est utilisé avec des paramètres inadaptés.

Vitesse de coupe
La vitesse de coupe détermine la rapidité avec laquelle l'arête de coupe se déplace à travers la pièce. Une vitesse de coupe excessive peut augmenter la température de coupe et accélérer l'usure de l'outil, en particulier lors de l'usinage de l'acier inoxydable, du titane et d'autres matériaux résistants à la chaleur. Une vitesse de coupe plus faible ou optimisée peut s'avérer nécessaire pour les matériaux difficiles à usiner.
Vitesse d'avance
La vitesse d'avance influe sur l'épaisseur des copeaux, les forces de coupe, l'état de surface et la productivité. Une vitesse d'avance trop faible peut entraîner un frottement de l'outil au lieu d'une coupe efficace, tandis qu'une vitesse d'avance excessive peut augmenter les forces de coupe et provoquer l'ébréchure des arêtes ou la rupture de l'outil.
Profondeur de coupe
La profondeur de coupe doit être choisie en fonction du diamètre de l'outil, de la rigidité de la machine, du matériau de la pièce et de l'opération d'usinage. Des profondeurs de coupe plus importantes peuvent améliorer l'enlèvement de matière lors de l'ébauche, mais augmentent les forces de coupe et la charge sur l'outil. Les opérations de finition utilisent généralement des coupes plus légères afin d'obtenir la qualité de surface requise.
Refroidissement et lubrification
Le liquide de refroidissement permet de réguler la température de coupe et d'évacuer les copeaux de la zone de coupe. Son importance varie en fonction du matériau et de l'opération d'usinage. L'aluminium peut bénéficier d'une évacuation efficace des copeaux et d'une bonne lubrification, tandis que le titane et l'acier inoxydable peuvent nécessiter une attention particulière en matière de gestion de la chaleur.
Engagement de l'outil
La longueur de l'arête de coupe en contact avec la pièce influe également sur les forces de coupe et la production de chaleur. L'usinage sur toute la longueur de la rainure, les poches profondes et un engagement radial important peuvent exercer des charges plus importantes sur l'outil que les stratégies d'engagement radial plus légères.
C'est pourquoi les paramètres de coupe recommandés doivent être considérés comme un point de départ plutôt que comme des valeurs universelles. Les paramètres définitifs doivent être ajustés en fonction des recommandations du fabricant de l'outil, de la nuance du matériau, des capacités de la machine, du diamètre de l'outil, du système de serrage et de l'opération d'usinage spécifique.
Erreurs courantes lors du choix des outils de découpe CNC
Le choix d'un outil de coupe en se basant uniquement sur le matériau de la pièce peut entraîner de mauvais résultats d'usinage. L'outil doit également être adapté à l'opération d'usinage, aux capacités de la machine, à la géométrie de la pièce et à la finition requise. Voici quelques erreurs courantes à éviter.
Utilisation d'un même outil pour différents matériaux
Un outil qui donne de bons résultats sur l'aluminium peut ne pas être aussi performant sur l'acier inoxydable ou le titane. Chaque matériau génère des forces de coupe, des températures et des comportements de copeaux différents ; il convient donc de choisir le matériau et la géométrie de l'outil en conséquence.
Choisir un outil en se basant uniquement sur sa dureté
La dureté de l'outil est importante, mais ce n'est pas le seul critère à prendre en compte. La ténacité, la résistance thermique, la résistance des arêtes, le frottement et l'évacuation des copeaux peuvent revêtir une importance tout aussi grande selon l'application.
Ignorer la géométrie de l'outil
Le nombre de cannelures, l'angle d'hélice, l'angle de coupe et la conception du bord de coupe ont une incidence directe sur l'évacuation des copeaux, les efforts de coupe et l'état de surface. Le choix d'un matériau d'outil adapté, associé à une géométrie inadéquate, peut néanmoins entraîner des performances médiocres.
Utilisation de paramètres d'usinage excessifs
L'augmentation de la vitesse de coupe ou de l'avance n'améliore pas toujours la productivité. Des paramètres trop élevés peuvent générer de la chaleur supplémentaire, accroître l'usure de l'outil et provoquer des vibrations ou une défaillance prématurée de l'outil.
Choisir un outil sans tenir compte de la machine
La vitesse de rotation de la broche, la puissance de la broche, la rigidité de la machine, le porte-outil et la capacité de refroidissement constituent autant de facteurs qui limitent les performances de l'outil. Un outil peut convenir à un matériau donné, mais ne pas être adapté à une configuration particulière de la machine.
Ignorer l'opération d'usinage
L'ébauche, la finition, le rainurage, le perçage et le profilage imposent des exigences différentes à un outil de coupe. Un outil optimisé pour un enlèvement de matière important n'est pas forcément le meilleur choix pour obtenir une finition de surface fine ou usiner de petits détails.
Choisir des outils sans tenir compte de leur durée de vie et de leur coût
L'outil le moins cher n'est pas forcément l'option la plus économique. La durée de vie de l'outil, le temps d'usinage, la fréquence de remplacement et le coût des pièces rejetées sont autant de facteurs à prendre en compte lors de l'évaluation du coût global de l'usinage.
Un processus fiable de sélection des outils prend donc en compte à la fois le matériau, l'opération, la géométrie de l'outil, le matériau de l'outil, le revêtement, les capacités de la machine et les paramètres de coupe, plutôt que de se fonder sur un seul facteur.
Sélection d'outils CNC chez Xtmade
Xtmade sélectionne les outils de coupe en fonction du matériau, de la géométrie de la pièce, des tolérances, de l'état de surface et de l'opération d'usinage. De l'aluminium et de l'acier inoxydable au titane, en passant par le cuivre et les plastiques techniques, nos ingénieurs évaluent les exigences spécifiques de chaque projet afin de déterminer l'outillage et les paramètres d'usinage adaptés.