Service
Usinage de l'acier allié
We offer custom alloy steel services, manufacturing parts based on your CAD files, drawings, samples, and specifications, and accommodating a wide range of requirements.
End to End CNC Alloy Steel Machining Services
Xtmade offers comprehensive, end-to-end CNC machining services for alloy steel. We manage the entire process—starting with DFM (Design for Manufacturability) analysis of 3D CAD drawings and the procurement of mill-certified materials—and execute all critical machining operations with precision. To address the challenges associated with alloy steel—such as high hardness, significant cutting forces, and susceptibility to thermal deformation—we ensure high-precision control through dynamic toolpath planning and high-pressure cooling systems. Our workflow seamlessly integrates heat treatments (e.g., carburizing and quenching) with post-processing steps like precision grinding and anti-corrosion coating, while providing CMM final inspection data and full material traceability reports. This allows for direct delivery and installation without the need to coordinate with multiple suppliers; we invite you to submit your CAD drawings for a professional DFM assessment and quotation.
Alloy Steel Grades We Machine
Before processing, the grade, material condition, hardness, and applicable specifications must be verified. Alloy steels encompass a wide range of compositions and heat-treatment conditions. We offer various alloy steel machining service and can flexibly select the appropriate grade based on your specific application requirements; commonly used grades include 4140, 4130, 4340, 1215, A514, and 8620. Please note that the availability of these grades is not guaranteed for every situation. Actual projects must adhere to the material specifications provided in the Request for Quotation (RFQ).
Alloy Steel 1215 Machining
Alloy Steel 4130 Machining
Alloy Steel 4140 Machining
Alloy Steel 4340 Machining
Alloy Steel 8620 Machining
Alloy Steel A514 Machining
Pourquoi ? Choisissez-nous
Our Alloy Steel CNC Machining Capabilities
Machining alloy steel depends on the alloy grade, material condition, geometry, tolerances, heat treatment requirements, and production volume. Leveraging professional expertise and extensive experience, our team produces the specified parts rather than merely processing the material.
Usinage CNC
Alloy Steel 4130 Machining
Tournage CNC
Hole and Thread Machining
Usinage multiaxial
Swiss CNC Machining
Heavy-Duty Alloy Steel Machining
We provide specialized heavy-duty alloy steel machining services for large, high-strength components, forgings, and castings. Utilizing heavy-duty machining centers and gantry machining centers—characterized by high-rigidity structures and high-torque spindles—we are able to machine ultra-heavy workpieces safely and stably. Our process employs efficient heavy-duty roughing strategies that combine large depths of cut (DOC) with dynamic toolpaths to achieve exceptionally high material removal rates (MRR). By rapidly removing large amounts of stock—complemented by targeted high-pressure cooling technology to suppress work hardening—we significantly shorten the overall machining cycle prior to high-precision finishing.
Custom Heat Treatment Integration
To achieve critical hardness and structural strength for custom components, we provides heat-treated alloy steel machining services through a seamless, end-to-end workflow. Our engineering team enforces a strict anti-distortion process for hardened alloy steel machining:
Alloy Steel Rough Machining
Heavy stock removal in the soft/annealed state to relieve mechanical stress.
Precision Heat Treatment
Carburizing, quenching, or tempering to exact hardness specs (e.g., HRC 48–52 for 4140) through certified heat treatment services.
Finish Machining & Grinding
Tight-tolerance hard turning, precision milling, or surface grinding to clear post-treatment thermal distortion and hit final drawing dimensions.
By managing both alloy steel heat treatment and final machining under a single PO, we take full accountability for stock allowance planning, stress-relief control, and CMM hardness verification—delivering fully qualified, installation-ready parts with zero vendor hand-off risks.
Hardened Alloy Steel Machining
For high-hardness alloy steel components (reaching HRC 45–62) following heat treatment and quenching, our hardened alloy steel machining capabilities feature advanced hard milling and hard turning technologies. Leveraging high-rigidity machine tool structures and premium CBN (Cubic Boron Nitride) and PCD cutting tools, we perform micron-level precision finishing directly on hardened parts. By employing "milling/turning instead of grinding" processes, we not only machine complex 3D surfaces, internal bores, and precision threads but also consistently achieve surface roughness within Ra 0.4 µm. This approach eliminates costly grinding steps and significantly shortens production cycles while ensuring the consistency and durability of heavy-duty components.
Alloy Steel Machining Expertise
As specialists deeply rooted in industrial manufacturing, our engineers possess a profound understanding of the physical properties and machining challenges associated with alloy steels across diverse operating conditions. Beyond our robust, high-performance machinery, we bring extensive expertise in material processing; in addition to alloy steels, we are highly experienced in machining difficult-to-process materials such as cobalt, titanium, Kovar, Invar, and molybdenum. Our engineering team maintains precise control over the entire workflow—from toolpath planning for roughing in the annealed state and using high-pressure cooling to prevent work hardening, to calculating machining allowances and managing thermal deformation before and after heat treatment. Backed by comprehensive and scientifically rigorous processes, we provide precision alloy steel machining services to global OEM clients, serving as your trusted technical partner.
Relever les défis liés à l'usinage de l'acier allié
L'usinage de l'acier allié entraîne souvent un contrôle dimensionnel insuffisant et une durée de vie réduite des outils. Nous relevons ces défis grâce à des technologies spécialisées et de pointe dédiées à l'usinage des alliages.
1. Usure rapide des outils et fissuration thermique
Le défi : Une chaleur intense générée lors de l'usinage provoque un ébréchage prématuré des outils, une usure accélérée des flancs et des fissures thermiques, ce qui entraîne des variations dimensionnelles importantes d'un lot de production à l'autre.
Solution : Nous appliquons un profilage dynamique de la vitesse et de l'avance en fonction de la dureté exacte du matériau (par exemple, les aciers 4140/4340 traités thermiquement). Grâce à l'utilisation d'outils en carbure et en CBN dotés d'un nano-revêtement résistant à la chaleur, associés à un arrosage haute pression ciblé, nous assurons un contrôle thermique rigoureux et une stabilité maximale des outils.
2. Vibrations d'usinage et écarts géométriques
Le défi : Une résistance à l'usinage excessive entraîne l'apparition de marques de vibration, ce qui nuit à la qualité de finition de surface et provoque des erreurs de faux-rond ou de concentricité hors tolérance, en particulier sur les arbres longs et les pièces à parois minces.
Solution : Nous optimisons le porte-à-faux de l'outil, utilisons des dispositifs de serrage à haute rigidité et tirons parti de centres de tournage CNC multiaxes pour réaliser l'usinage de plusieurs caractéristiques en un seul serrage, ce qui permet d'éliminer les erreurs de repositionnement et d'atténuer les vibrations.
3. Micro-fissures superficielles et brûlures thermiques
Le défi : Un refroidissement insuffisant ou des inserts usés entraînent des brûlures superficielles, des microfissures et des couches d'écrouissage irrégulières, ce qui réduit la résistance à la fatigue des pièces dans les zones critiques d'étanchéité ou de support de charge.
Solution : Nous réalisons des passes de finition légères d'une extrême précision, grâce à un apport de liquide de refroidissement à température constante et à une compensation en cours d'usinage du décalage de l'outil, ce qui nous permet d'obtenir systématiquement des finitions de surface lisses allant jusqu'à Ra 0,4–0,8 µm.
4. Incohérence d'un lot à l'autre
Le défi : Les écarts de qualité entre les échantillons prototypes et la production en série entraînent des risques importants pour la chaîne d'approvisionnement des acheteurs OEM.
Solution : Nous intégrons le contrôle du premier article (FAI) aux contrôles de routine effectués en cours de fabrication à l'aide d'une machine à mesurer tridimensionnelle (CMM). Chaque expédition est accompagnée de rapports d'essais d'usine (MTR) complets, garantissant la traçabilité du matériau 100% et la conformité des vérifications dimensionnelles.
Traitements de surface
Nos services complets d'usinage de l'acier allié comprennent : traitement de surface, ce qui permet non seulement d'améliorer les performances des pièces, mais aussi d'en rehausser l'aspect esthétique.
Galvanoplastie
Polissage
Le brossage
Passivation
Peinture en poudre
Oxyde noir
Contrôle qualité
Nous effectuons des contrôles qualité tout au long du processus d'usinage sur mesure de l'acier allié, en éliminant rigoureusement les pièces défectueuses à chaque étape afin de garantir que les pièces livrées au client répondent à toutes ses exigences.
Pièces en acier allié que nous usinons
Nous avons mené à bien des milliers de projets d'usinage CNC de l'acier allié, en fabriquant une large gamme de pièces et en suscitant régulièrement les éloges de nos clients.
Arbres et goupilles
Solidité, résistance à l'usure et stabilité. Usinage combiné par tournage et fraisage pour les rainures de clavette, les cannelures, les filetages, les alésages transversaux et les méplats.
Douilles et manchons
Diamètres intérieur et extérieur concentriques, obtenus par tournage et alésage dans des montages contrôlés.
Éléments de fixation et pièces structurelles
Pièces soumises à des contraintes mécaniques et à l'usure pour les machines, l'outillage et l'automatisation.
Composants résistants à l'usure
Pièces soumises à des contacts répétés, à des frottements ou à des chocs, dont la nuance et la dureté sont adaptées aux conditions d'utilisation.
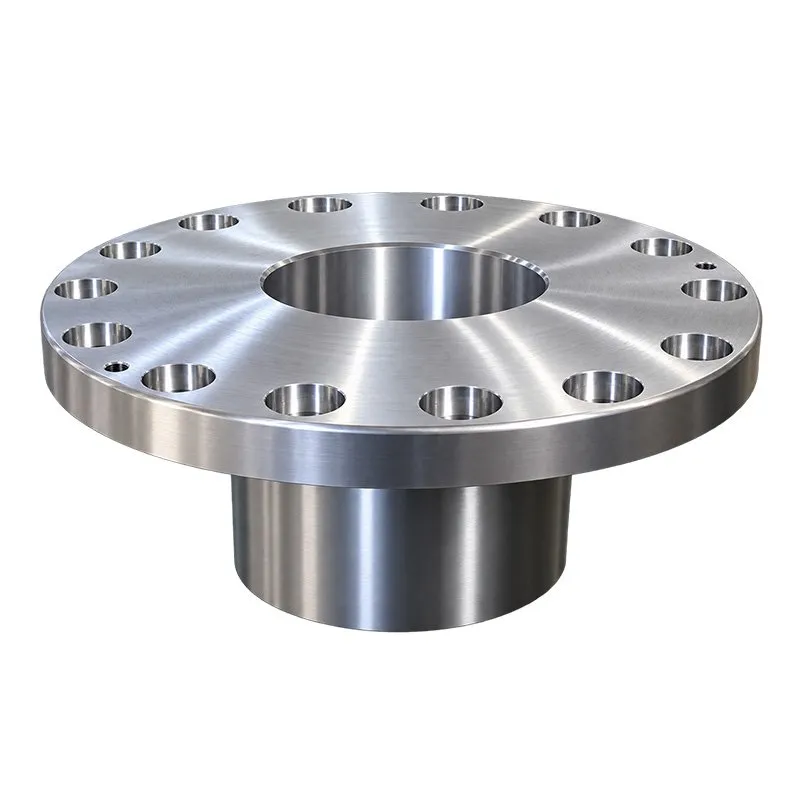
Boîtiers, supports, brides
Pièces usinées comportant des alésages, des faces de montage et des réseaux de trous dont la position et la planéité ont une incidence sur l'assemblage.
Engrenages et composants de transmission
Ébauches, moyeux et raccords pour la transmission de puissance. Rectification ou taillage d'engrenages : à valider lors de l'établissement du devis si nécessaire.
Clients Amour
Témoignage
Xtmade a complètement résolu les problèmes de déformation auxquels nous étions confrontés après le traitement thermique des arbres en acier 4340. Ils ont pris en charge l’ensemble du processus en interne — de l’usinage de première ébauche au fraisage dur à HRC 52 — en veillant à ce que les tolérances soient respectées à ±0,008 mm près. Je suis très impressionné par leur grand sens des responsabilités techniques.
Je suis profondément impressionné par leurs capacités d'usinage sur portique pour les pièces forgées 4140 destinées à des applications lourdes. Les 45 grands supports ont tous été livrés dans les délais ; les surfaces ne présentaient aucune trace de vibration et les faces d'étanchéité étaient lisses, et la documentation MTR (rapport d'essai des matériaux) était complète et précise. C'est un partenaire de longue date.
Notre atelier d'usinage CNC de l'acier allié
Notre atelier d'usinage d'acier allié est spécialisé dans la fabrication de composants en acier allié à haute résistance. Équipé de fraiseuses à portique à haute rigidité, de centres de tournage à couple élevé et d'équipements d'usinage multiaxiaux, l'atelier est capable d'effectuer des opérations d'usinage stables et intensives sur de grandes pièces en acier. Toutes les plateformes d’usinage utilisent des systèmes d’alimentation en liquide de refroidissement à haute pression et des dispositifs de fixation sur mesure amortissant les vibrations afin de gérer efficacement la chaleur de coupe et d’éviter l’écrouissage. Grâce à un laboratoire à température contrôlée équipé de machines à mesurer tridimensionnelles Zeiss et de duromètres numériques, nous vérifions avec précision les tolérances géométriques strictes et les spécifications post-traitement thermique ; parallèlement, un système rigoureux de gestion de l'atelier selon la méthode 5S garantit une traçabilité complète des processus et la cohérence des lots.
Processus de commande
Nos services d'usinage CNC de l'acier allié suivent le processus suivant :
Industries and Applications
Steel Aloy Precision Machining for components are used across a wide range of industries, primarily in applications involving load-bearing, torque transmission, or scenarios subject to friction and wear against other surfaces. If the project entails specific material specifications or standards, please indicate them in your Request for Quotation (RFQ).
Industriel
Automobile
Automation and robotics
Power transmission
Oil and gas, energy
Heavy equipment
Request an Alloy Steel Machining Quote
Send the information available for your component. The manufacturing review can confirm material requirements, machining considerations, inspection needs, and the appropriate production approach.
FAQ
Qu'est-ce que l'usinage CNC de l'acier allié ?
L'usinage CNC de l'acier allié est un procédé de fabrication soustractif de précision qui utilise des fraiseuses, des tours et des centres d'usinage à portique automatisés pour découper, façonner et finir de l'acier contenant des éléments d'alliage tels que le chrome, le molybdène, le nickel et le vanadium. Ce procédé est idéal pour la fabrication de composants soumis à de fortes contraintes qui exigent une résistance mécanique et une résistance à l'usure exceptionnelles.
Quels sont les principaux avantages de l'usinage de l'acier allié ?
Par rapport à l'acier au carbone standard, l'acier allié offre une résistance à la traction, une ténacité et une résistance à l'usure supérieures. Grâce à des procédés de traitement thermique ciblés, les composants destinés à un usage intensif peuvent atteindre une dureté de surface extrêmement élevée tout en conservant un cœur tenace et résilient — une combinaison essentielle pour résister à des charges de fonctionnement rigoureuses.
Quel niveau de tolérance dimensionnelle Xtmade peut-il atteindre lors de l'usinage de l'acier allié ?
Nous atteignons généralement une tolérance d'usinage standard de ±0,01 mm. Pour les éléments critiques, les alésages de précision et les surfaces finies par fraisage dur, nous sommes en mesure de respecter des tolérances géométriques strictes pouvant aller jusqu'à ±0,005 mm (±0,0002″) dans des conditions d'inspection à température contrôlée.
Quelles informations faut-il fournir pour obtenir un devis précis ?
Pour que nous puissions évaluer votre projet, veuillez nous fournir : des plans CAO en 2D/3D (STEP, IGES, PDF), la nuance du matériau et son état de livraison, la quantité commandée, les tolérances dimensionnelles (GD&T), les normes de finition de surface, les spécifications de traitement thermique (HRC), ainsi que toute exigence spécifique en matière d'inspection ou de certification.
Proposez-vous aussi bien des services de prototypage que de production en grande série ?
Oui. Nous prenons en charge l'ensemble du cycle de fabrication, du prototypage rapide à la production de transition en petites séries, en passant par la fabrication répétitive à grande échelle, en appliquant les mêmes contrôles qualité rigoureux conformes à la norme ISO 9001, quel que soit le volume de la commande.
Quel est le délai d'exécution habituel pour les projets d'usinage d'acier allié ?
Les commandes de prototypes et les commandes urgentes sont généralement livrées sous 1 à 7 jours ouvrés. Les projets nécessitant un traitement thermique spécialisé ou une finition de surface en plusieurs étapes prennent en moyenne 2 à 3 semaines. Les délais de production en série sont adaptés en fonction de la disponibilité des matériaux et des besoins en outillage.
Quelles sont vos dimensions maximales de pièces et vos spécifications d'usinage pour l'acier allié ?
We handles a broad dimensional envelope, from heavy-duty structural components to micro-precision features:
- Maximum Part Dimensions:2,300 × 1,500 × 600 mm (handled on high-rigidity gantry machining centers)
- Minimum Feature Size:⌀1 mm (for micro-bores, intricate slots, and delicate details)
- Épaisseur minimale de la paroi :25 mm (supported by dynamic anti-vibration machining strategies)