
Causes et solutions relatives à l'accumulation de résidus sur les outils lors de l'usinage de l'aluminium sur des centres d'usinage CNC
L'accumulation de copeaux est un problème récurrent d'usinage auquel nous accordons une attention particulière lors de la fabrication de composants en aluminium sur des centres d'usinage CNC. Lors de l'usinage d'alliages d'aluminium courants tels que le 6061 et le 7075, des copeaux d'aluminium peuvent adhérer aux arêtes de coupe et aux goujures des outils de fraisage, formant progressivement des dépôts (BUE) ou des accumulations d'aluminium compacté.
Ce problème peut ne pas être immédiatement perceptible lors des premières étapes de l'usinage. Il commence souvent par une petite quantité d'aluminium qui adhère au tranchant. Au fur et à mesure que l'usinage se poursuit, ces dépôts s'accumulent et peuvent finir par recouvrir une partie du tranchant. Dès que ces dépôts commencent à intervenir dans le processus de coupe, la géométrie effective de l'outil se modifie, ce qui affecte l'état de surface, la régularité dimensionnelle et la durée de vie de l'outil.
D'après notre expérience dans l'usinage CNC de l'aluminium, l'encrassement des outils ne se résume pas simplement à veiller à la propreté des outils de coupe. Il est souvent lié à plusieurs facteurs qui interagissent entre eux, notamment les paramètres de coupe, la géométrie des outils, le refroidissement et la lubrification, ainsi que l'évacuation des copeaux.
Parmi les conséquences courantes, on peut citer :
- Mauvaise finition de surface : Des rayures, des déchirures, des bavures et des zones de surface rugueuses peuvent apparaître, notamment sur les surfaces finies et les arêtes usinées.
- Variations dimensionnelles : Les dépôts d'aluminium modifient la géométrie de coupe effective, ce qui peut entraîner des écarts dimensionnels et des imprécisions de profil.
- Usure accélérée des outils : L'accumulation de copeaux augmente la résistance à la coupe et peut entraîner l'ébréchage des arêtes, l'endommagement de l'outil, voire celui de la pièce.
- Baisse de l'efficacité de la production : Les arrêts fréquents des machines pour le nettoyage des outils, leur contrôle et le réglage des paramètres interrompent la production en continu.
Les alliages d'aluminium présentent généralement une bonne ductilité et une bonne plasticité, ce qui signifie qu'ils ont tendance à produire des copeaux continus lors de l'usinage. Lorsque la pression de contact et la chaleur de frottement augmentent alors que les copeaux ne peuvent pas s'évacuer efficacement, l'aluminium peut adhérer à la surface de l'outil et former progressivement un dépôt sur l'arête de coupe.
C'est pourquoi le diagnostic des dépôts sur l'outil ne se limite pas au simple remplacement de l'outil de coupe. Il convient de prendre en compte les caractéristiques du matériau, l'état de l'outil, les paramètres de coupe, le refroidissement et les performances de la machine.
Influence des différents alliages d'aluminium sur l'accumulation de copeaux sur l'outil
Bien que des alliages tels que le 6061 et le 7075 soient largement utilisés dans l'usinage CNC, leur composition chimique, leurs propriétés mécaniques et leurs conditions de traitement thermique diffèrent. Ces différences ont une incidence sur la formation des copeaux, les charges de coupe et l'usure des outils.
Dans le cadre de nos opérations d'usinage de l'aluminium, nous n'utilisons pas les mêmes outils ni les mêmes paramètres de coupe pour toutes les nuances d'aluminium. La désignation du matériau, son état de trempe et la géométrie de la pièce influencent tous la stratégie d'usinage.
Aluminium 6061
L'alliage 6061 offre un bon équilibre entre résistance mécanique, usinabilité et résistance à la corrosion, ce qui en fait un choix courant pour les composants structurels et les pièces usinées de précision.
Lors de l'usinage, l'alliage 6061 peut produire des copeaux continus. Si le tranchant n'est pas suffisamment affûté ou si l'évacuation des copeaux est entravée, l'aluminium peut s'accumuler à la surface de l'outil.
Pour les pièces à parois minces, les cavités complexes et les profils de précision, il convient d'accorder une attention particulière aux charges de coupe et à l'évacuation des copeaux afin d'éviter que l'accumulation de copeaux n'altère l'état de surface et la stabilité dimensionnelle.
Aluminium 7075
L'alliage 7075 est généralement plus résistant et plus dur que l'alliage 6061, en particulier lorsqu'il est traité thermiquement, par exemple en état T6.
Son comportement à l'usinage diffère de celui du 6061 ; il convient donc d'évaluer les charges d'usinage, l'usure des outils et la formation des copeaux en fonction de l'état réel du matériau. Une résistance plus élevée n'implique pas automatiquement une plus grande tendance à la formation de dépôts sur l'outil, et les paramètres d'usinage mis au point pour le 6061 ne doivent pas être repris tels quels sans vérification préalable.
Autres alliages d'aluminium
D'autres familles d'aluminium, notamment les alliages des séries 2xxx et 5xxx, nécessitent également de prendre en compte des considérations d'usinage spécifiques au matériau. Certains alliages présentant une ductilité plus élevée peuvent produire des copeaux plus longs et plus continus, ce qui impose des exigences plus strictes en matière de qualité des arêtes de coupe et d'évacuation des copeaux.
Avant la production, nous vérifions la nuance du matériau, son état de durcissement et les exigences en matière d'ébauche, puis nous sélectionnons l'outillage et les conditions d'usinage adaptés en fonction de la géométrie de la pièce et des opérations d'usinage.
Conditions typiques de formation de dépôts sur les outils
En production, nous évaluons généralement l'accumulation de matière sur l'outil en inspectant les arêtes de coupe et les goujures, puis en comparant leur état à la formation des copeaux et à la qualité de la surface usinée.
Il existe des différences manifestes entre les conditions de découpe normales et l'adhérence anormale de l'aluminium.
1. Usinage normal : arêtes de coupe nettes et évacuation efficace des copeaux
Lorsque les conditions de coupe sont correctement adaptées, l'outil assure un processus de coupe stable. Les arêtes de coupe cisaillent l'aluminium, et les copeaux ainsi formés s'écoulent le long de la face de coupe vers les rainures avant d'être évacués grâce à la géométrie de l'outil, au liquide de refroidissement ou à l'air comprimé.
Dans ces conditions, les arêtes de coupe restent relativement propres, sans dépôts d'aluminium significatifs, et les rainures ne sont pas obstruées par l'accumulation de copeaux.
Parmi les caractéristiques typiques, on peut citer :
- Des arêtes de coupe tranchantes sans adhérence notable de l'aluminium.
- Des copeaux continus ou segmentés qui quittent la zone de coupe sans s'accumuler de manière excessive.
- Des bruits de coupe réguliers, sans vibrations ni frottements inhabituels.
- Surfaces usinées uniformes, sans déchirures, rayures ni bavures anormales notables.
- Dimensions qui respectent les tolérances spécifiées.
Les copeaux continus ou enroulés ne sont pas nécessairement le signe d'un usinage anormal. Leur forme dépend de l'état du matériau, de la géométrie de l'outil et des paramètres de coupe. Les critères les plus importants sont de savoir si les copeaux peuvent être évacués efficacement et si les arêtes de coupe restent en bon état.
2. Anomalies : accumulation de matière sur les bords et obstruction des rainures
Lorsque l'aluminium commence à adhérer à un outil de coupe, deux phénomènes courants peuvent se produire.
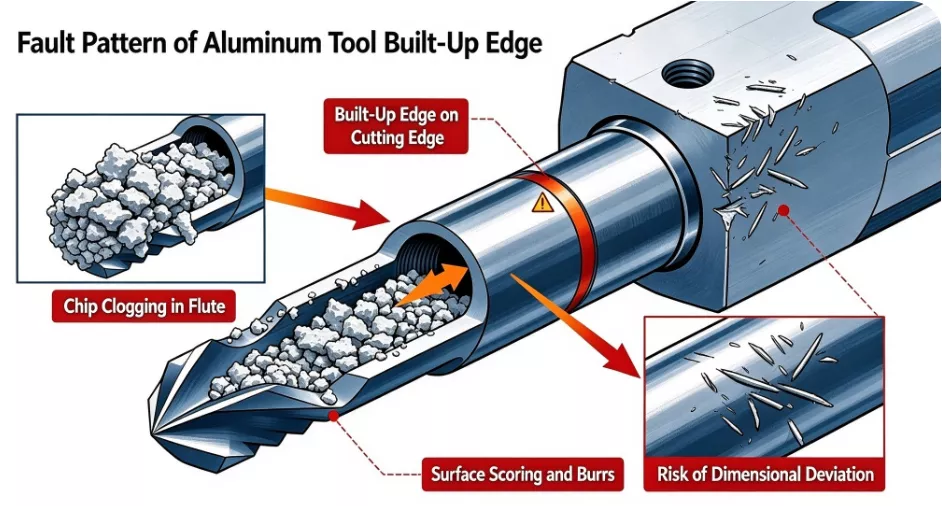
Bord renforcé (BUE)
Lors de la coupe, une pression de contact et un frottement élevés peuvent entraîner l'adhérence de l'aluminium à la face de coupe ou au tranchant. Au fur et à mesure que l'usinage se poursuit, la matière s'accumule et se compacte, formant ainsi une surépaisseur.
Ce dépôt modifie la géométrie de coupe effective de l'outil, ce qui influe sur la position de coupe réelle et l'angle de la arête de coupe. Dans certains cas, l'arête de coupe s'accumule puis se détache à plusieurs reprises pendant l'usinage, ce qui peut arracher de la matière de la surface de la pièce et provoquer des rayures, des défauts de surface et des variations dimensionnelles.
Accumulation d'aluminium dans les rainures
Un autre problème courant survient lorsque les copeaux ne parviennent pas à s'évacuer efficacement des rainures de l'outil et s'accumulent à l'intérieur de celles-ci.
Les copeaux d'aluminium étant relativement ductiles, ils peuvent se déformer et s'emmêler sous l'effet de la pression de coupe et de la rotation de l'outil. Lorsque l'espace disponible dans la rainure est insuffisant, les copeaux accumulés peuvent obstruer le passage des copeaux nouvellement générés.
Cela revêt une importance particulière lors du fraisage de poches profondes, de l’usinage de cavités et des opérations impliquant un engagement axial important. Lorsque l’évacuation des copeaux est entravée, l’outil peut se retrouver à recouper des copeaux déjà générés, ce qui augmente les charges de coupe et la chaleur localisée. Dans les cas les plus graves, cela peut entraîner une accumulation persistante de matière sur l’outil, une usure anormale ou la rupture des arêtes de coupe.
Risques liés à l'accumulation de copeaux lors de différentes opérations d'usinage CNC
L'accumulation de copeaux ne se produit pas exclusivement dans un seul type d'opération d'usinage de l'aluminium. Les différentes trajectoires d'outils, conditions d'engagement et directions d'évacuation des copeaux entraînent des risques variés lors des opérations de fraisage frontal, de fraisage de poche et de finition.
1. Fraisage frontal
Lors du fraisage frontal, une partie relativement importante de l'outil de coupe est en contact avec la surface de la pièce, ce qui génère un volume concentré de copeaux.
Si la vitesse de rotation de la broche, la vitesse d'avance et l'engagement radial ne sont pas correctement adaptés, les charges de coupe localisées peuvent devenir excessives, ou les copeaux peuvent traverser à plusieurs reprises la zone d'usinage.
Pour les grandes surfaces en aluminium, nous accordons une attention particulière à l'état des arêtes d'insert, au faux-rond de l'outil et au sens d'évacuation des copeaux afin d'éviter que l'accumulation locale de copeaux n'affecte la rugosité et la planéité de la surface.
2. Fraisage de poches et de cavités
L'usinage de poches est particulièrement sujet aux problèmes d'évacuation des copeaux.
La présence de parois latérales, de surfaces inférieures et d'angles internes peut entraîner une accumulation de copeaux au fond ou dans des zones étroites de la cavité. Si l'outil ne parvient pas à évacuer efficacement ces copeaux, les passes suivantes risquent de venir à plusieurs reprises en contact avec la matière déjà usinée.
Pour être efficaces, les stratégies d'usinage doivent tenir compte de la planification des trajectoires d'outils, de la profondeur de passe et du sens d'évacuation des copeaux. De l'air comprimé ou un liquide de refroidissement dirigé peuvent également être utilisés lorsque cela s'avère approprié.
3. Usinage de rainures et de cavités profondes
L'usinage de rainures profondes pose deux défis principaux : un porte-à-faux accru de l'outil et un espace restreint pour l'évacuation des copeaux.
À mesure que la profondeur d'usinage augmente, des copeaux peuvent s'accumuler à l'intérieur de la rainure, ce qui favorise l'obstruction des cannelures de l'outil. Si la rigidité de l'outil est en outre insuffisante, des vibrations, des dommages aux parois latérales et des écarts dimensionnels peuvent se produire.
Il convient donc de prendre en compte conjointement le rapport longueur/diamètre de l'outil, la longueur de la goujure, la charge de coupe et les méthodes d'évacuation des copeaux.
4. Opérations de finition
Bien que les opérations de finition enlèvent généralement moins de matière, elles sont plus sensibles à l'état des arêtes de coupe et à la qualité de la surface.
Si des copeaux subsistent sur la pièce après l'ébauche, ou si l'outil de finition présente déjà une légère arête d'accumulation, des rayures et de fins défauts de surface peuvent apparaître sur la surface usinée finale.
Avant de terminer, nous inspectons la surface de la pièce, les arêtes des outils et la marge d'usinage restante afin d'éviter que des problèmes survenus lors des opérations précédentes ne se répercutent sur l'étape finale.
Principales causes de l'accumulation de matière sur l'outil lors de l'usinage CNC de l'aluminium
L'accumulation de copeaux lors de l'usinage de l'aluminium est rarement due à un seul facteur. D'après notre expérience en production, plusieurs conditions d'usinage interagissent souvent entre elles.
Par exemple, un outil de coupe légèrement usé ne pose pas forcément de problèmes graves dans l'immédiat. Cependant, lorsqu'il est associé à une mauvaise évacuation des copeaux et à une lubrification insuffisante, une adhérence mineure de l'aluminium peut rapidement se transformer en un encrassement plus important.
Les cinq facteurs suivants comptent parmi les principales causes.
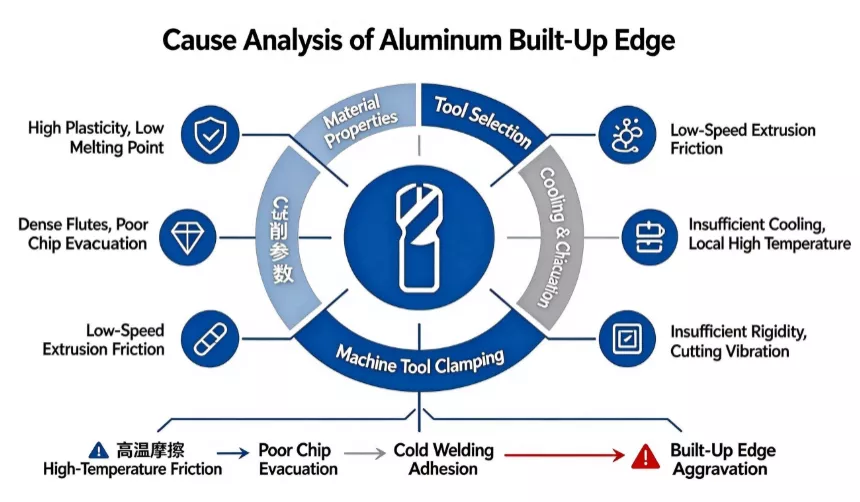
(1) Propriétés des alliages d'aluminium : les facteurs fondamentaux qui y contribuent
Les caractéristiques des alliages d'aluminium expliquent pourquoi leur comportement à l'usinage diffère considérablement de celui de l'acier. Bien que l'aluminium soit généralement considéré comme facile à usiner, sa ductilité, sa plasticité et sa température de fusion relativement basse peuvent favoriser l'adhérence des copeaux.
1. Une ductilité et une plasticité élevées favorisent l'adhérence des copeaux
Les alliages d'aluminium subissent une déformation plastique lors de l'usinage et produisent généralement des copeaux continus ou relativement longs. Contrairement à certains matériaux fragiles, les copeaux d'aluminium ne se brisent pas toujours naturellement en petits morceaux. Au contraire, ils peuvent s'écouler de manière continue le long de la face de coupe de l'outil.
Lorsque la pression de contact et le frottement entre l'outil et les copeaux deviennent excessifs, l'aluminium peut adhérer à la surface de l'outil. Ce phénomène est particulièrement fréquent lorsque l'arête de coupe n'est pas suffisamment tranchante ou que l'épaisseur du copeau non déformé est trop faible. Dans ces conditions, l'outil peut frotter ou comprimer le matériau au lieu de le cisailler efficacement.
2. Faible température de fusion et accumulation localisée de chaleur
L'aluminium pur a un point de fusion d'environ 660 °C. Cependant, l'intervalle de fusion des différents alliages d'aluminium varie en fonction de leur composition chimique ; cette valeur ne doit donc pas être considérée comme le point de fusion exact de toutes les nuances d'aluminium.
Lors de l'usinage à grande vitesse, les frottements et les déformations plastiques génèrent de la chaleur aux interfaces outil-pièce et outil-copeau. Bien qu'une partie de cette chaleur soit évacuée par les copeaux, l'outil et le liquide de refroidissement, un refroidissement ou une évacuation des copeaux insuffisants peuvent entraîner une accumulation localisée de chaleur.
Des températures plus élevées peuvent réduire la résistance locale à la déformation de l'aluminium, ce qui favorise l'adhérence et le transfert de matière. Associées à une pression de contact élevée, ces conditions peuvent favoriser la formation de surépaisseurs.
3. Les chips souples peuvent s'emmêler et être réintroduites dans le circuit
Les copeaux d'aluminium sont généralement légers et relativement ductiles. Lors de l'usinage de poches profondes, de fentes étroites et de cavités complexes, ils peuvent rester dans la zone de coupe au lieu d'être évacués efficacement.
Lorsque l'outil repasse sur la même zone, les copeaux générés précédemment peuvent se retrouver sur la trajectoire de coupe. Cette coupe secondaire augmente le frottement entre l'outil et les copeaux et peut rayer les surfaces déjà usinées.
Par conséquent, l'évacuation efficace des copeaux ne dépend pas seulement de l'espace disponible dans la rainure, mais aussi de la capacité des copeaux à quitter effectivement la zone d'usinage.
(2) Choix de l'outil et état de l'arête de coupe : facteurs clés influant sur l'adhérence
Le choix de l'outil influe directement sur le frottement, la formation des copeaux et l'efficacité de l'évacuation lors de l'usinage CNC de l'aluminium. Même un centre d'usinage CNC performant peut présenter une accumulation persistante de copeaux si la géométrie de coupe n'est pas adaptée à l'aluminium.
1. Le type d'outil ne répond pas aux exigences de l'usinage de l'aluminium
Selon les matériaux, les caractéristiques de surface des outils et les géométries des arêtes de coupe doivent varier.
Par exemple, certains outils de fraisage revêtus, conçus pour l'acier, peuvent ne pas convenir à l'usinage de l'aluminium. En fonction des caractéristiques du revêtement, de l'état de surface et des conditions de coupe, ces outils peuvent générer un frottement supplémentaire ou favoriser l'adhérence de l'aluminium.
Pour le fraisage général de l’aluminium, nous privilégions généralement des outils de coupe spécifiques à l’aluminium, dotés de cannelures polies, d’arêtes de coupe tranchantes et de faces de coupe lisses. Les fraises en carbure non revêtues constituent un choix courant. Des revêtements anti-adhésifs spécialisés peuvent également convenir lorsqu’ils sont recommandés par le fabricant de l’outil dans le cadre de ses recommandations de conception et d’usinage.
2. Un nombre excessif de cannelures limite l'espace disponible pour les puces
Le nombre d'arêtes de coupe influe directement sur l'espace disponible dans la goujure.
Pour des outils de même diamètre, les fraises à queue à 4 ou 6 dents offrent généralement moins d'espace par dent que les modèles à 2 ou 3 dents. Lorsque des outils très rapprochés sont utilisés avec des profondeurs de coupe importantes ou des vitesses d'avance élevées, les copeaux risquent de ne pas être évacués assez rapidement.
Pour de nombreuses applications de fraisage de l'aluminium, les fraises à queue à 2 ou 3 cannelures offrent des espaces de copeaux plus importants et sont souvent privilégiées. Toutefois, le nombre de cannelures approprié dépend toujours du diamètre de l'outil, de la stratégie d'usinage, de la profondeur de coupe et des exigences en matière d'état de surface.
3. Angle d'hélice et géométrie des rainures inadaptés
L'angle d'hélice influe sur les forces de coupe axiales, le sens d'évacuation des copeaux et la stabilité de l'usinage.
Si l'angle d'hélice n'est pas adapté aux conditions d'usinage, les copeaux risquent de ne pas s'écouler correctement le long des rainures. Lors de l'usinage de poches profondes ou de parois latérales, il faut également vérifier que les copeaux ne restent pas coincés entre l'outil et la pièce.
Lors du choix des outils de fraisage en aluminium, nous prenons donc en compte non seulement le nombre de cannelures et le diamètre, mais aussi l'angle d'hélice, la profondeur des cannelures, l'état de surface et la rigidité globale de l'outil.
4. Usure des outils et émoussement des arêtes de coupe
Après une utilisation prolongée, les arêtes de coupe peuvent présenter des signes d'usure, des micro-ébréchures ou un arrondi des bords.
Un tranchant bien affûté permet de séparer les matériaux présentant une résistance à la coupe relativement faible. Un tranchant usé a davantage tendance à frotter contre l'aluminium et à le comprimer, ce qui augmente le frottement et le risque d'adhérence. Même une détérioration mineure du tranchant peut nuire à la qualité de la surface lors d'une finition de précision.
Lorsqu'il s'agit d'analyser des problèmes de déchirures ou de rugosité de surface, nous examinons les arêtes de coupe à la recherche d'accumulations localisées d'aluminium, de dommages au niveau des arêtes et d'une usure irrégulière, plutôt que de nous fier uniquement au temps d'usinage cumulé pour déterminer si un outil doit être remplacé.
5. L'état de surface de l'outil influe sur l'évacuation des copeaux
L'état de la face de coupe et des rainures influence également le déplacement des copeaux.
Les rayures, les traces d'usinage ou les zones rugueuses à l'intérieur des cannelures peuvent entraver l'écoulement des copeaux et créer des zones où l'aluminium est plus susceptible d'adhérer. À mesure que les dépôts s'accumulent, ils peuvent restreindre davantage l'évacuation des copeaux.
Pour l'usinage de l'aluminium, les outils de coupe doivent donc allier des arêtes tranchantes à des surfaces de goujure lisses et bien polies.
(3) Paramètres de coupe inadaptés : une cause fréquente d'accumulation de matière sur l'outil
Les paramètres d'usinage déterminent les conditions réelles d'interaction entre l'outil et la pièce. Ils comptent parmi les variables les plus importantes à prendre en compte lors du dépannage des problèmes liés à l'usinage de l'aluminium.
La vitesse de rotation de la broche, l'avance par dent, la profondeur de coupe axiale et la largeur de coupe radiale sont étroitement liées. Augmenter la vitesse de rotation de la broche ou réduire la vitesse d'avance ne suffit pas à lui seul à résoudre le problème d'accumulation de matière sur l'outil. Les réglages doivent être effectués en fonction des caractéristiques techniques de l'outil, des capacités de la machine et de l'opération d'usinage.
1. Inadéquation entre la vitesse de rotation de la broche et la vitesse de coupe
Les alliages d'aluminium permettent généralement d'atteindre des vitesses de coupe relativement élevées, et de nombreux outils spécifiques à l'aluminium sont conçus pour fonctionner efficacement à des vitesses élevées.
Si la vitesse de rotation de la broche est trop faible, l'outil risque de ne pas atteindre une vitesse de coupe adaptée au matériau et à la géométrie de l'outil. Dans certaines conditions, cela peut entraîner une augmentation des frottements et de la compression au lieu d'un enlèvement efficace de matière, ce qui favorise l'adhérence de l'outil.
Cependant, une vitesse de broche plus élevée n'est pas toujours synonyme de meilleure performance. Il faut tenir compte des limites de la broche de la machine, du diamètre de l'outil, de l'équilibrage de l'outil, du porte-à-faux et de la rigidité du système de serrage de la pièce.
2. Avance incorrecte par dent
Une avance excessive par dent augmente la charge exercée sur chaque arête de coupe, ce qui entraîne la formation de copeaux plus épais et une résistance à la coupe plus importante. Si la capacité des cannelures et l'évacuation des copeaux ne permettent pas de faire face à l'augmentation du volume des copeaux, ceux-ci risquent de s'accumuler et de se compacter.
Une avance par dent trop faible peut également poser des problèmes. Lorsque l'avance est insuffisante, en particulier avec un tranchant légèrement usé ou une marge d'usinage minimale, l'outil peut frotter contre la pièce plutôt que de produire des copeaux efficaces. Cela peut augmenter le risque de formation d'un dépôt sur le tranchant.
Les réglages d'avance doivent donc être basés sur l'avance par dent plutôt que sur la seule vitesse d'avance programmée.
3. Profondeur de coupe axiale et largeur de coupe radiale inadaptées
La profondeur axiale et la largeur radiale déterminent la partie de l'outil engagée dans la coupe et influencent directement les charges d'usinage.
Un engagement excessif augmente la résistance à la coupe et le volume des copeaux. Si l'espace disponible dans la rainure ne permet pas d'évacuer les copeaux générés, un colmatage peut se produire.
Pour les cavités profondes, les fentes étroites et les profils complexes, la surépaisseur d'usinage doit être enlevée par étapes appropriées, en fonction du diamètre de l'outil, de la longueur effective de la goujure et de l'espace d'usinage disponible.
En revanche, un engagement trop faible associé à une avance insuffisante peut entraîner des frottements et un effet de labour. Les paramètres de coupe doivent donc être ajustés de manière coordonnée, plutôt que de se contenter de réduire la profondeur de coupe.
4. Mauvaise planification de l'entrée et de la sortie de l'outil, ainsi que de la trajectoire d'usinage
Le déplacement de l'outil influe également sur la stabilité de la coupe.
Une trajectoire d'entrée inadaptée peut générer des charges de coupe instantanées excessives au moment où l'outil entre en contact avec la pièce. De même, des variations brusques de la vitesse d'avance au niveau des angles ou des sections étroites peuvent entraîner des surcharges localisées.
De longues durées de maintien à proximité de la pièce, des passages répétés à travers les copeaux accumulés ou une rotation inutile de l'outil sans coupe effective peuvent également accroître le risque d'adhérence de l'aluminium.
Pour les cavités complexes et les profils continus, la planification des trajectoires d'usinage doit tenir compte des stratégies d'entrée et de sortie, des variations locales de charge et de l'évacuation des copeaux.
(4) Problèmes de refroidissement, de lubrification et d'évacuation des copeaux
L'usinage de l'aluminium ne se limite pas au contrôle de la température. Il faut également maîtriser l'interaction entre l'outil, la pièce à usiner et les copeaux afin de maintenir des conditions de coupe stables.
Le refroidissement, la lubrification et l'évacuation des copeaux sont étroitement liés et doivent être évalués conjointement.
1. Lubrification insuffisante du fluide de coupe
Le fluide de coupe ne se contente pas d'évacuer la chaleur. Il contribue également à réduire les frottements entre l'outil, la pièce à usiner et les copeaux, tout en favorisant un écoulement plus fluide des copeaux.
Si le fluide n'assure pas une lubrification suffisante, l'adhérence et le frottement entre l'outil de coupe et l'aluminium peuvent augmenter, favorisant ainsi la formation de dépôts sur l'arête de coupe.
Pour l'usinage de l'aluminium « à l'humide », le fluide de coupe doit être choisi en fonction du matériau et du procédé d'usinage. Ses propriétés lubrifiantes, sa compatibilité avec l'aluminium et sa concentration doivent être surveillées tout au long de la production.
2. Débit de liquide de refroidissement insuffisant ou position incorrecte de la buse
Même lorsque le fluide de coupe approprié est choisi, il ne peut pas agir efficacement s'il n'atteint pas la zone de coupe proprement dite.
Lors de l'usinage de trous profonds, de cavités profondes et de poches fermées, un accès limité peut empêcher le liquide de refroidissement d'atteindre l'interface outil-pièce. L'accumulation de copeaux peut également entraver davantage l'écoulement du liquide de refroidissement.
Le simple fait d'augmenter le volume total de liquide de refroidissement ne suffira peut-être pas à résoudre le problème. Il convient également d'ajuster la position de la buse, la direction du jet et la pression d'alimentation afin de garantir une couverture efficace et une évacuation optimale des copeaux.
3. Soufflage d'air et évacuation des copeaux insuffisants
Lorsque l'on utilise de l'air comprimé pour l'évacuation des copeaux, la direction du flux d'air, la pression et l'emplacement des buses ont tous une incidence sur le résultat.
Si le flux d'air ne parvient pas à évacuer les copeaux présents autour de l'outil, il se peut que de l'aluminium reste dans la zone d'usinage et réintègre la trajectoire de coupe au fur et à mesure que l'outil se déplace.
Cela revêt une importance particulière lors du fraisage de poches, de l'usinage des parois latérales et des opérations de rainurage profond. Le flux d'air doit évacuer les copeaux hors de la zone d'usinage plutôt que de se contenter de les faire circuler à l'intérieur de la cavité.
Pour l'usinage à sec, il convient d'évaluer avec soin la capacité en air comprimé et la gestion thermique. Pour l'usinage avec lubrification, l'alimentation en liquide de refroidissement et l'évacuation des copeaux doivent toutes deux rester efficaces.
(5) Performances des machines et serrage des pièces : des facteurs souvent négligés
Dans certaines situations de production, l'accumulation de matière sur l'outil se poursuit même après le remplacement de l'outil de coupe et l'ajustement des paramètres d'usinage. Dans ces cas-là, il convient également d'examiner l'état de la machine, le montage de l'outil et le serrage de la pièce.
1. Rigidité insuffisante de la machine ou fonctionnement instable de la broche
Bien que l'aluminium soit relativement facile à usiner, l'usinage à grande vitesse et en continu nécessite tout de même une rigidité dynamique suffisante.
Un faux-rond excessif de la broche ou des vibrations dans certaines plages de vitesse peuvent modifier les conditions de contact entre l'outil et la pièce, entraînant ainsi des charges inégales sur les arêtes de coupe.
Cette instabilité peut entraîner des vibrations en surface, une surcoupe localisée et une usure anormale de l'outil, tout en augmentant le risque d'adhérence de l'aluminium.
2. Serrage insuffisant de la pièce
Le serrage des pièces a une incidence directe sur la stabilité de l'usinage.
Si la force de serrage est insuffisante ou si les points d'appui sont mal disposés, les forces de coupe peuvent entraîner un léger déplacement de la pièce ou une déformation élastique. Ce point est particulièrement important lors de l'usinage de pièces en aluminium à parois minces et de grands composants structurels.
Le moindre mouvement peut modifier la charge de coupe réelle, ce qui entraîne une instabilité des conditions de coupe, une baisse de la qualité de surface et des écarts dimensionnels.
Avant l'usinage, la disposition du dispositif de serrage et les positions des appuis doivent être choisies en fonction de la géométrie de la pièce, de l'épaisseur de ses parois et de la direction des forces de coupe. Des appuis supplémentaires peuvent s'avérer nécessaires pour minimiser les déformations et les vibrations.
3. Déport excessif de l'outil
Le porte-à-faux de l'outil influe sur la rigidité de l'ensemble du système de coupe. Un porte-à-faux plus long réduit généralement la résistance aux forces de coupe et augmente le risque de flexion et de vibrations.
Cela s'avère particulièrement important lors de l'usinage de cavités profondes. L'utilisation d'un outil trop long sans ajuster les paramètres de coupe ou la géométrie de l'outil peut entraîner des vibrations perceptibles.
Lorsque la profondeur d'usinage le permet, il convient de réduire au minimum le porte-à-faux de l'outil. Le diamètre de l'outil, la longueur de la goujure et le mode de serrage doivent également être choisis en fonction de l'espace d'usinage disponible.
Effets de l'accumulation de matière sur la qualité d'usinage et le rendement de production
L'accumulation de matière sur l'outil n'affecte pas seulement l'aspect d'un outil de coupe. À mesure que les arêtes d'accumulation continuent de se former, les conditions réelles de coupe s'écartent progressivement des paramètres d'usinage prévus, ce qui a des répercussions sur la qualité des pièces, la stabilité du processus et les coûts de production.
1. Dégradation de la finition de surface de la pièce
Lorsque de l'aluminium adhère au tranchant, des fragments de ce dépôt peuvent se détacher pendant l'usinage et laisser des rayures irrégulières ou des zones déchirées sur la pièce.
Pour les surfaces esthétiques, les interfaces d'étanchéité et les composants soumis à des exigences spécifiques en matière de rugosité de surface, ces défauts peuvent empêcher la pièce de respecter les spécifications du plan.
De plus, l'usinage secondaire dû à une mauvaise évacuation des copeaux peut laisser des rayures sur les surfaces déjà usinées.
2. Variations de la précision dimensionnelle et géométrique
Une fois que des dépôts d'aluminium se sont formés sur une arête de coupe, ils peuvent intervenir dans le processus de coupe et modifier les dimensions effectives de l'outil.
Par exemple, lors du fraisage latéral et de l'usinage de profils, les résidus de matière collés peuvent modifier le rayon de coupe effectif, ce qui entraîne un écart entre les cotes finales et les valeurs programmées.
Si des bords accumulés se forment et se détachent de manière répétée, les erreurs dimensionnelles risquent de devenir irrégulières, ce qui rendra plus difficile le maintien de la précision d'un lot de production à l'autre.
3. Usure accélérée des outils et dommages imprévus sur les outils
L'aluminium collé augmente le frottement entre l'outil et les copeaux et peut entraver l'évacuation normale de ces derniers. À mesure que les charges de coupe continuent d'augmenter, l'arête de coupe devient plus sensible à une usure anormale, à la formation de micro-éclats et à des dommages localisés.
Si le bourrage de copeaux n'est pas résolu rapidement, les cas graves peuvent entraîner la rupture de l'outil et endommager la surface de la pièce.
4. Allongement des temps de cycle et baisse de l'efficacité de la production
Lors de la production en série, le nettoyage fréquent des outils, le contrôle des arêtes et les ajustements des paramètres allongent les temps morts.
L'accumulation récurrente de dépôts sur l'outil peut également nécessiter des contrôles supplémentaires de la première pièce afin de vérifier que la précision dimensionnelle et la qualité de surface ont retrouvé des niveaux acceptables.
Ces interruptions réduisent le taux d'utilisation des machines et augmentent les coûts liés à l'outillage, aux retouches et aux risques de rebut. Il est donc plus efficace de mettre en place des procédures cohérentes de gestion de l'outillage et de contrôle en cours de fabrication que de réagir sans cesse aux problèmes une fois qu'ils se sont produits.
Comment identifier la source des dépôts sur les outils pendant la production
Lorsqu'une accumulation de matière sur l'outil est détectée, le simple fait de remplacer immédiatement l'outil ou de modifier les paramètres de coupe sans identifier la cause sous-jacente peut n'apporter qu'une amélioration temporaire.
En nous appuyant sur notre expérience en matière de dépannage en production, nous évaluons conjointement l'outil, l'état de la copeaux, la surface de la pièce et le comportement de la machine en fonctionnement.
1. Inspecter les arêtes de coupe et les rainures
Commencez par déterminer où l'aluminium s'accumule.
Si des dépôts s'accumulent autour de la pointe de l'outil et des arêtes de coupe principales, vérifiez le tranchant des arêtes, l'état de la surface de l'outil et les charges de coupe.
Si l'aluminium s'accumule principalement à l'intérieur des rainures hélicoïdales, concentrez-vous sur l'espace disponible pour les copeaux, le sens d'évacuation et la capacité du liquide de refroidissement ou de l'air comprimé à éliminer efficacement les copeaux.
2. Étudier la formation des copeaux
Les caractéristiques des copeaux fournissent des informations utiles sur les conditions d'usinage.
La présence de copeaux longs et continus qui s'emmêlent facilement indique qu'il convient de réexaminer le contrôle et l'évacuation des copeaux.
La présence de copeaux compactés, la réapparition de copeaux ou des traces visibles d'adhérence d'aluminium indiquent que l'évacuation des copeaux est peut-être entravée ou qu'une coupe secondaire se produit.
La couleur et la forme des copeaux ne doivent pas être les seuls critères pris en compte pour déterminer la température de coupe ou la cause exacte de l'accumulation de copeaux. Elles doivent être examinées conjointement avec d'autres observations issues de l'usinage.
3. Vérification des défauts de surface de la pièce
Différents défauts de surface peuvent être le signe de différents problèmes d'usinage.
- Rayures ou déchirures localisées : vérifiez s'il y a des bords ébréchés ou des copeaux qui reviennent dans la zone de coupe.
- Rugosité de surface anormale : vérifiez l'usure des arêtes, le faux-rond de l'outil et les paramètres de coupe.
- Variations de profil ou de cotes : Vérifiez la taille effective de l'outil, l'accumulation d'aluminium et les conditions de fonctionnement de la machine.
- Formation accrue de bavures : Vérifiez l'affûtage des arêtes de coupe, le sens d'usinage et les conditions d'avance.
4. Évaluer les conditions de fonctionnement de la machine
Si l'accumulation de copeaux s'accompagne de bruits de coupe inhabituels, de vibrations ou de variations de la charge de la broche, il convient d'examiner le porte-à-faux de l'outil, la rigidité du système de serrage de la pièce et l'état de la broche.
Dans le cadre d'une production en continu, la comparaison du comportement de la charge sur la broche entre des cycles d'usinage normaux et anormaux peut également aider à déterminer si une résistance accrue à la coupe contribue au problème.
Cette approche systématique permet de transformer l'accumulation de matière sur l'outil, qui n'est qu'un défaut de surface général, en un problème de processus mieux cerné, ce qui rend les ajustements ultérieurs plus ciblés.
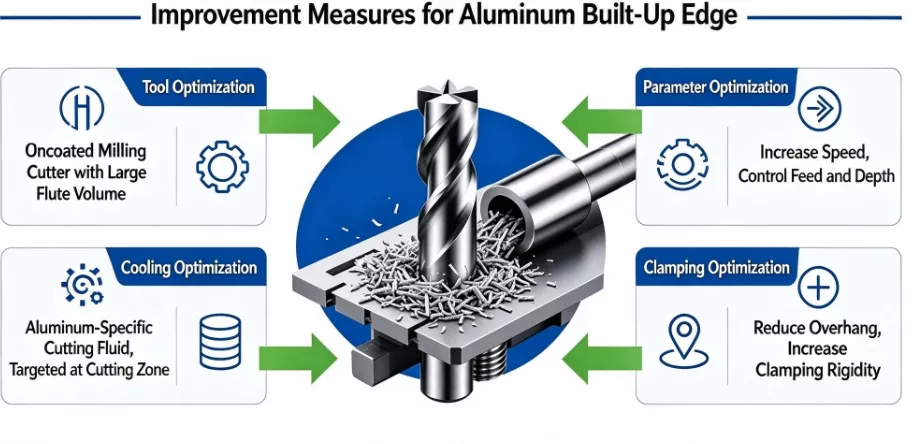
Solutions pratiques pour réduire l'accumulation de copeaux sur les outils lors de l'usinage de l'aluminium
Lorsque nous traitons différents types d'accumulation de copeaux sur l'outil, nous ne nous basons pas sur le réglage d'un seul paramètre pour déterminer si le problème a été résolu. Nous évaluons plutôt de manière globale l'état de l'outil, la formation des copeaux, les trajectoires d'usinage, ainsi que les conditions de refroidissement et d'évacuation.
Les mesures suivantes constituent des points de départ concrets pour améliorer la stabilité de l'usinage de l'aluminium.
1. Optimiser le choix et l'état des outils
Commencez par vérifier que l'outil de coupe est adapté à l'alliage d'aluminium et à l'opération d'usinage.
Pour le fraisage général de l'aluminium, privilégiez les fraises à queue spécialement conçues pour l'aluminium, dotées d'arêtes de coupe tranchantes, de cannelures polies et d'un espace suffisant pour l'évacuation des copeaux. Choisissez des modèles à 2 ou 3 cannelures en fonction du diamètre de l'outil et des exigences d'usinage, en évitant les outils à cannelures très rapprochées lorsque l'espace d'évacuation des copeaux est insuffisant.
Lors des opérations de finition, l’intégrité du tranchant et l’état de la surface requièrent une attention particulière. Si des dépôts, des traces d’usure ou des micro-ébréchures sont détectés, l’outil doit être nettoyé, inspecté ou remplacé avant la prochaine étape d’usinage.
Il convient également de vérifier le serrage de l'outil et son faux-rond radial afin de réduire les charges inégales sur les arêtes de coupe.
2. Ajuster les paramètres d'usinage en fonction des caractéristiques de l'outil
Les paramètres de coupe doivent être définis conformément aux recommandations du fabricant de l'outil, puis vérifiés en fonction des performances réelles de la machine et de la géométrie de la pièce.
Il convient de prendre en compte les facteurs suivants :
- Choisissez une vitesse de coupe adaptée en fonction du diamètre de l'outil et des caractéristiques du matériau, en évitant les vitesses de broche trop faibles ou supérieures à celles permettant un fonctionnement stable de la machine.
- Réglez une avance adaptée par dent afin de garantir une formation efficace des copeaux sans charges de coupe excessives.
- Pour les cavités profondes, les rainures et les zones présentant une marge d'usinage importante, procédez à un enlèvement de matière par étapes.
- Ajustez les vitesses d'avance en fonction des variations du profil afin d'éviter toute surcharge localisée au niveau des angles et des sections étroites.
- Optimisez les trajectoires d'entrée, de sortie et de déplacement rapide afin de réduire les réusinages inutiles et l'accumulation de copeaux.
Lorsque des dépôts se sont déjà formés sur l'outil, vérifiez l'épaisseur réelle des copeaux et la charge de l'outil avant de procéder à des réglages ciblés, plutôt que de réduire tous les paramètres sans discernement.
3. Améliorer le refroidissement, la lubrification et l'évacuation des copeaux
Le refroidissement, la lubrification et l'évacuation des copeaux doivent être optimisés dans le cadre d'un processus intégré.
Pour l'usinage en mouillé, choisissez un fluide de coupe adapté aux alliages d'aluminium et veillez à maintenir sa concentration et son état conformément aux recommandations du fabricant. Vérifiez l'orientation de la buse, la pression d'alimentation et le débit afin de vous assurer que le liquide de refroidissement atteint bien la zone de coupe.
Dans le cas de cavités profondes et d'espaces confinés, il convient de veiller tout particulièrement à ce que les copeaux puissent être évacués efficacement de la zone d'usinage. Si l'alimentation en liquide de refroidissement classique s'avère insuffisante, il est possible d'envisager un refroidissement dirigé ou des méthodes supplémentaires d'évacuation des copeaux, en fonction des capacités de la machine.
Pour l'usinage à sec ou assisté par air comprimé, vérifiez la pression de l'air comprimé, le débit et l'orientation de la buse afin d'éviter que les copeaux ne circulent en boucle dans la zone de coupe.
4. Améliorer les stratégies de serrage et d'usinage
Si le choix des outils et les paramètres de coupe sont déjà adaptés, mais que des dépôts, des marques de vibrations ou des variations dimensionnelles persistent, il convient d'examiner la stabilité de la machine et le serrage de la pièce.
Avant l'usinage, vérifiez le positionnement du dispositif de fixation et les conditions de serrage. Les composants à parois minces, les pièces longues et les grandes structures en aluminium peuvent nécessiter des supports soigneusement positionnés en fonction de la direction des forces de coupe afin d'éviter tout déplacement ou toute déformation.
Le porte-à-faux de l'outil doit être réduit au minimum dans la mesure du possible, et la géométrie de l'outil doit être adaptée à la profondeur d'usinage requise. Pour les opérations dans des cavités profondes, l'optimisation de la séquence d'usinage, l'enlèvement de matière par étapes et les trajectoires d'outils peuvent contribuer à réduire les vibrations et les difficultés d'évacuation des copeaux.
Gestion des outils et contrôle qualité dans la production par lots
Pour une pièce usinée isolée, l'accumulation occasionnelle de matière sur l'outil peut ne nécessiter qu'un nettoyage ou un ajustement des paramètres. Dans le cadre d'une production en série, cependant, ce même problème peut se reproduire à plusieurs reprises en l'absence d'un système cohérent d'inspection des outils et de surveillance du processus.
Outre l'optimisation des outils de coupe et des paramètres d'usinage, la gestion de l'état des outils doit être intégrée au contrôle de production courant.
1. Tenir à jour les registres d'utilisation et de remplacement des outils
Les charges de coupe varient d'un outil à l'autre en fonction du matériau et de l'opération d'usinage. Il ne faut pas appliquer un même intervalle de remplacement à tous les outils.
Les registres de production peuvent inclure le modèle d'outil, le matériau de la pièce, la durée cumulée d'usinage, le nombre de pièces usinées et l'état d'usure constaté. La comparaison des performances des outils d'un lot de production à l'autre permet de définir des intervalles d'inspection et de remplacement adaptés à chaque opération.
2. Renforcer le contrôle de la première pièce
Avant le lancement de la production en série, la première pièce usinée doit faire l'objet d'une attention particulière.
Outre la vérification des cotes critiques et des tolérances géométriques, il convient d'inspecter la surface afin de détecter d'éventuelles rayures, bavures et traces d'usinage anormales. Il convient également d'évaluer les arêtes de coupe et les conditions d'évacuation des copeaux.
Si l'on constate déjà une accumulation notable de matière sur l'outil lors de l'usinage de la première pièce, il convient d'ajuster le processus avant le début de la production en série. Cela permet d'éviter que des conditions de coupe instables ne se reproduisent tout au long du lot.
3. Surveiller les opérations d'usinage critiques
Pour les cavités profondes, les composants à parois minces, les profils complexes et les pièces soumises à des exigences strictes en matière de finition de surface, il peut être judicieux de procéder à des contrôles en cours de fabrication plus fréquents.
Les principaux points à vérifier sont notamment les dépôts d'outils, l'obstruction des rainures, les bruits de coupe inhabituels et les variations des dimensions critiques de la pièce.
4. Utiliser les résultats des contrôles pour améliorer le processus d'usinage
L'état de l'outil et la précision dimensionnelle sont étroitement liés.
Lorsque les résultats des contrôles indiquent que les cotes s'écartent progressivement des valeurs cibles, il convient d'examiner l'usure des outils, l'accumulation de résidus d'aluminium et l'état de la machine. Se contenter de modifier les décalages d'outils sans identifier la cause sous-jacente peut masquer un problème de processus en train de se développer.
Dans le cadre de la production en série, la tenue de registres relatifs aux cotes critiques, à l'utilisation des outils et aux anomalies d'usinage permet de mettre en place des conditions de fabrication plus homogènes.
Conclusion
L'accumulation de copeaux lors de l'usinage CNC de l'aluminium peut sembler n'être qu'un simple phénomène d'adhérence de l'aluminium aux arêtes de coupe ou aux rainures. En réalité, elle reflète un déséquilibre entre les conditions de coupe, l'évacuation des copeaux, ainsi que le refroidissement et la lubrification.
La plasticité et la ductilité des alliages d'aluminium rendent leurs copeaux plus susceptibles de se déformer et d'adhérer. Par ailleurs, des arêtes de coupe émoussées, un espace insuffisant entre les goujures, des paramètres de coupe inadaptés, ainsi qu'un refroidissement et une lubrification insuffisants peuvent aggraver encore davantage le problème.
D'après notre expérience dans l'usinage CNC de l'aluminium, pour résoudre le problème d'accumulation de matière sur l'outil, il ne suffit pas de remplacer l'outil de coupe ou d'augmenter simplement la vitesse de rotation de la broche. La première étape consiste à déterminer si l'aluminium forme des dépôts autour des arêtes de coupe ou s'il s'accumule à l'intérieur des rainures et des cavités de la pièce. L'outillage, les paramètres de coupe et les trajectoires d'usinage peuvent ensuite être ajustés en fonction de la cause réelle.
Dans le cadre de la production en série, la qualité constante de l'usinage dépend d'une planification efficace des processus et d'un contrôle continu de la production. Le choix approprié des outils en aluminium, la coordination des paramètres de coupe, un refroidissement et une évacuation des copeaux efficaces, ainsi que la stabilité des conditions de fonctionnement de la machine et de serrage de la pièce contribuent tous à réduire les défauts de surface, les variations dimensionnelles et les temps d'arrêt imprévus.
À Xtmade, nous sommes spécialisés dans Usinage CNC sur mesure de l'aluminium, avec le soutien d'une équipe d'ingénieurs forte de plus de 20 ans d'expérience dans le secteur. En fonction des différents alliages d'aluminium, des géométries des pièces et des exigences de précision, nous analysons les plans, les fichiers CAO et les spécifications techniques fournis par nos clients afin de déterminer les procédés d'usinage, l'outillage, les stratégies de coupe et les exigences de contrôle qualité adaptés.
Des premières analyses de conception pour la fabrication (DFM) jusqu’à la production et au contrôle dimensionnel, nous veillons à adapter chaque opération d’usinage à la géométrie et aux exigences techniques de la pièce afin de garantir la cohérence dimensionnelle et la qualité de surface tout au long de la production.
Si vous disposez de pièces en aluminium nécessitant un usinage CNC, envoyez vos plans ou fichiers CAO à notre équipe d'ingénieurs afin qu'elle examine le choix des matériaux, les procédés de fabrication et la faisabilité de la production.

