
Inspección de calidad en el mecanizado CNC: una guía completa
En los entornos de mecanizado CNC suele darse una situación frustrante: se utiliza una máquina de 5 ejes de alta precisión importada, el programa se ha sometido a una simulación rigurosa y se emplean herramientas de corte nuevas, pero las piezas a medida entregadas al cliente son rechazadas por lotes completos debido a problemas como atascos en el montaje, fugas a alta presión o fallos por fatiga prematura.
¿Por qué ocurre esto? Un análisis en profundidad del taller suele revelar que la causa fundamental radica en una visión simplista de la “inspección de calidad”, al considerarla simplemente como el uso de calibres para medir la longitud, la anchura y la altura. En realidad, el control de calidad CNC moderno es un proceso de ingeniería integral que integra tecnología de medición de precisión, conocimientos sobre tolerancias geométricas, supervisión dinámica de procesos y sistemas de gestión rigurosos. No solo sirve como última barrera contra los productos defectuosos, sino también como eje fundamental para optimizar los procesos de mecanizado y reducir los costes de producción. Este artículo ofrece una visión detallada de lo que implica el control de calidad en el mecanizado CNC.
¿En qué consiste la inspección de calidad CNC?
¿En qué consiste exactamente el control de calidad? El control de calidad CNC es el proceso de verificar las piezas mecanizadas comparándolas con los planos técnicos, las especificaciones de los materiales, las tolerancias, los requisitos de acabado y otras especificaciones del cliente, con el fin de garantizar que cumplen las normas establecidas.
La inspección va más allá de la simple comprobación de las dimensiones tras el mecanizado. Un proceso de inspección exhaustivo abarca todas las fases, desde la verificación del material y los controles durante el proceso hasta las inspecciones previas al envío, que incluyen las dimensiones, la geometría, la calidad de la superficie y la funcionalidad.
Los métodos de inspección específicos que se emplean dependen de la pieza y de sus requisitos particulares. Si bien los calibres y los micrómetros pueden ser suficientes para las dimensiones básicas, las características o los materiales con especificaciones más estrictas pueden requerir el uso de máquinas de medición por coordenadas (CMM), sistemas de inspección por visión, medidores de rugosidad superficial, durómetros o equipos de identificación positiva de materiales (PMI).
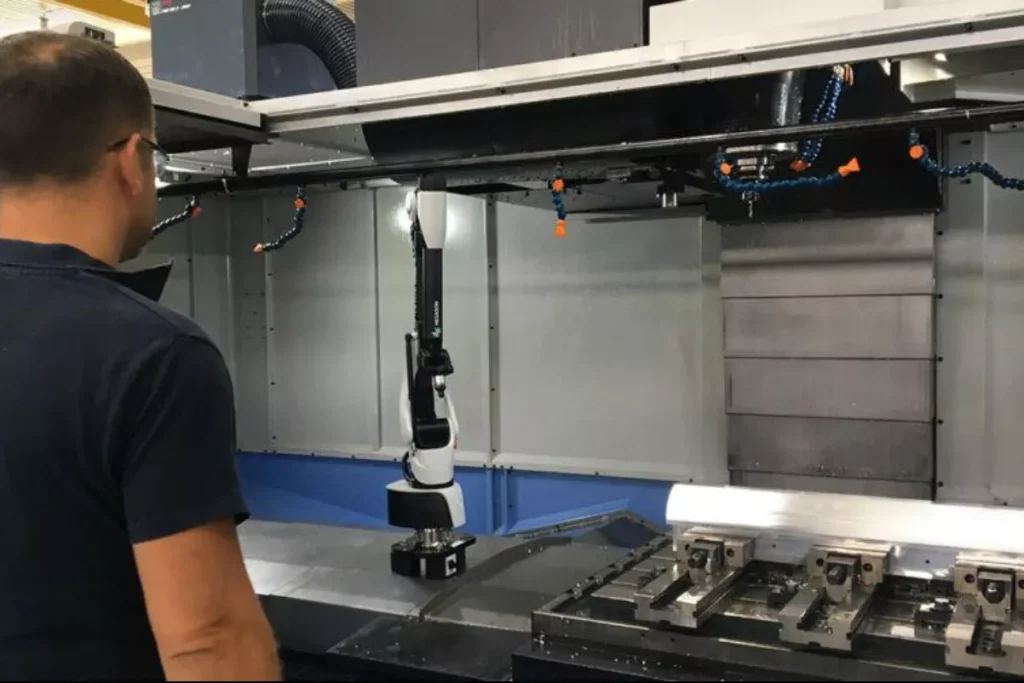
Las diferencias entre el aseguramiento de la calidad, el control de calidad y la inspección de calidad
Muchas personas —incluidos los clientes— suelen confundir el aseguramiento de la calidad (QA), el control de calidad (QC) y la inspección de calidad, y los consideran lo mismo. En realidad, corresponden a distintos niveles dentro de un sistema de gestión de la calidad; estas distinciones pueden entenderse desde dos perspectivas.
En cuanto al ámbito funcional, el aseguramiento de la calidad (QA), el control de calidad (QC) y la inspección de calidad corresponden a los niveles de sistema, producción y pruebas, respectivamente. El control de calidad (QA) supervisa todo el sistema de calidad; establece protocolos —como manuales de calidad, flujos de trabajo operativos, responsabilidades del personal, formación, documentación y calibración de equipos— para definir de antemano “cómo deben hacerse las cosas”, minimizando así la probabilidad de que se produzcan errores en el origen. El control de calidad (QC) se encarga de aplicar estos requisitos durante la producción real, gestionando la calidad mediante medidas como controles de materiales entrantes, inspecciones de primer artículo, rondas de control durante el proceso, gestión de anomalías e inspecciones finales. La inspección de calidad se refiere a la acción específica de realizar pruebas dentro del control de calidad; implica el uso de herramientas como calibres, micrómetros, máquinas de medición por coordenadas (CMM) y medidores de rugosidad para medir atributos específicos de las piezas —dimensiones, tolerancias, acabado superficial, propiedades de los materiales, etc.— y determinar si los resultados cumplen con las especificaciones. En pocas palabras, el aseguramiento de la calidad (QA) establece las normas, el control de calidad (QC) gestiona la producción de acuerdo con dichas normas y la inspección de calidad realiza las mediciones propiamente dichas para evaluar si las piezas cumplen los requisitos.
En cuanto al momento en que se lleva a cabo y a su naturaleza, el control de calidad es, en esencia, reactivo. Verifica si los resultados cumplen las normas una vez finalizada la producción, basándose en comprobaciones retrospectivas como el muestreo y la verificación de los calibres. El aseguramiento de la calidad, por el contrario, es proactivo. Su objetivo es detectar los problemas antes de que surjan, a menudo utilizando herramientas estadísticas —como histogramas, gráficos de control y diagramas de Pareto— para identificar tendencias y causas raíz, y luego ajustar los procesos para evitar que se repitan problemas similares. Sistemas como la Gestión de la Calidad Total (TQM), la Producción Ajuste (Lean Production) y Six Sigma son, en esencia, métodos concretos para institucionalizar esta mentalidad proactiva de garantía de calidad.
En otras palabras: la inspección te indica si un lote concreto de piezas cumple actualmente con los requisitos; el control de calidad (QC) te indica cómo detectar de forma continua las desviaciones durante el proceso de producción; y el aseguramiento de la calidad (QA) te indica cómo reducir la frecuencia de las desviaciones desde la raíz. Si se realizan inspecciones sin un análisis de garantía de calidad, los mismos defectos aparecerán repetidamente en los lotes posteriores, ya que nadie investiga por qué se produjeron las desviaciones: simplemente se siguen descartando las piezas no conformes.
Métodos habituales de control de calidad
Las plantas de procesamiento, tanto si son de mayor como de menor escala y con distintos contextos operativos, emplean diversos métodos de control de calidad. A continuación se enumeran los enfoques más habituales; en la producción real, lo habitual es utilizar una combinación de métodos en lugar de recurrir a uno solo.
Control de calidad JIT en la recepción de material: Si las materias primas se suministran según un modelo «justo a tiempo» (JIT), de acuerdo con el calendario de pedidos, y solo llegan poco antes del inicio de la producción, el control de calidad se centrará en la gestión de proveedores. Al establecer normas de calidad estrictas y requisitos de verificación de materiales con los proveedores, la planta garantiza que los materiales estén prácticamente listos para su uso en el momento de su llegada, lo que evita interrupciones en la línea de producción provocadas por el descubrimiento de última hora de materiales no conformes.
Inspección entre estaciones: En sectores como el mecanizado CNC, que requieren un alto nivel de competencia operativa, es habitual que los propios operarios comprueben las dimensiones clave antes de transferir los productos semiacabados al siguiente proceso. Esto equivale a distribuir los puntos de inspección entre cada uno de los procesos, en lugar de concentrarlos todos en la última etapa. De este modo, se pueden detectar a tiempo diversos problemas y realizar ajustes inmediatos.
Muestreo estadístico (SPC): Esto consiste en seleccionar muestras de un lote de producción en puntos fijos o aleatorios para someterlas a ensayo, en lugar de inspeccionar cada artículo por separado. Este método se basa en la premisa de un “proceso suficientemente estable”: solo cuando los datos históricos muestran una consistencia predecible pueden los resultados del muestreo representar con precisión la calidad de todo el lote; de lo contrario, el muestreo se convierte en un juego de azar.
Inspección final tradicional: La inspección final del producto terminado sirve de base para la evaluación. Aunque en el proceso pueden intercalarse algunas inspecciones por muestreo en fases anteriores, la posibilidad de que el producto pueda enviarse finalmente depende del resultado de la inspección final. Este enfoque concede gran importancia a los procedimientos operativos estandarizados y a los registros de inspección, lo que exige una gestión rigurosa de la documentación.
Cultura de la gestión de la calidad total (TQM): Hacer que la concienciación sobre la calidad sea un hábito laboral para todos los empleados, y no solo una responsabilidad del departamento de control de calidad. Esto permite a cada operario identificar problemas y le otorga la autoridad para detener la producción o intervenir de forma proactiva cuando se detecten anomalías. Las prácticas modernas de gestión total de la calidad (TQM) suelen integrar sistemas digitales de gestión de datos, lo que permite una detección más rápida y la trazabilidad de las anomalías.
Indicadores clave para el control de calidad en CNC
¿En qué consiste exactamente el control de calidad CNC? Una pieza mecanizada con CNC que cumpla con los requisitos debe someterse a una evaluación basada en una serie de criterios multidimensionales. Un fallo en cualquiera de estas dimensiones puede provocar un mal funcionamiento de la pieza durante su uso real.
Precisión dimensional y tolerancias a nivel de micras
La tolerancia dimensional es el aspecto más fundamental de la inspección. Durante operaciones de mecanizado prolongadas, factores como el desgaste de la herramienta, la dilatación térmica del husillo y el mínimo juego en el husillo de avance pueden provocar desviaciones dimensionales. Los inspectores deben asegurarse de que cada característica crítica —ya sea el diámetro de un orificio, el diámetro exterior o la anchura de una ranura— se encuentre estrictamente dentro de los límites de tolerancia superior e inferior especificados en el plano. En el caso de ajustes de precisión con una clasificación IT6 o superior, puede que incluso sea necesario realizar las mediciones en un entorno con temperatura controlada para eliminar los errores causados por la expansión o contracción térmica.
Evaluación precisa de las tolerancias geométricas (GD&T)
En los conjuntos mecánicos complejos, el hecho de cumplir las especificaciones dimensionales no garantiza que una pieza sea apta para su uso. Por ejemplo, el orificio de un rodamiento puede tener un diámetro que cumpla perfectamente con los requisitos de tolerancia; sin embargo, si la circularidad del orificio no se ajusta a las especificaciones, o si su eje se desvía de la perpendicularidad con respecto a la superficie de referencia, el rodamiento podría sufrir un desgaste grave o incluso atascarse tras su instalación. Por lo tanto, la inspección de las dimensiones y tolerancias geométricas (GD&T) —incluidas la planitud, la coaxialidad, el paralelismo, la perpendicularidad y la posición— es un paso crucial a la hora de evaluar las características geométricas de una pieza.
Microtextura y rugosidad (Ra) de la superficie
A medida que una herramienta de corte recorre la superficie de la pieza de trabajo, deja tras de sí marcas microscópicas. La rugosidad superficial (que suele expresarse como Ra o Rz) no solo afecta al acabado visual de la pieza, sino que también determina directamente el rendimiento de estanqueidad de los componentes hidráulicos, el coeficiente de fricción de las piezas deslizantes y la resistencia a la fatiga de los componentes sometidos a carga. La inspección de la textura de la superficie mediante un rugosímetro o un perfilómetro óptico permite además analizar si los parámetros de corte fueron adecuados, si la herramienta sufrió microastillamientos o si se produjeron vibraciones durante el mecanizado.
Integridad del material y defectos visuales
Más allá de las características geométricas, el estado físico del propio material también es un aspecto clave de la inspección. Esto implica inspeccionar las superficies de los componentes en busca de rebabas, abolladuras o marcas de utillaje excesivamente profundas, así como evaluar la calidad de la superficie tras los tratamientos posteriores al procesamiento (como el anodizado, el endurecimiento/templado o la galvanización). En el caso de los componentes sometidos a grandes esfuerzos, la dureza superficial debe medirse con un durómetro, y pueden incluso emplearse métodos de ensayo no destructivos —como la inspección por penetración de tinte o el ensayo por ultrasonidos— para detectar microfisuras internas o porosidad.
Herramientas habituales para el control de calidad en el mecanizado CNC
En el mercado existe una amplia variedad de herramientas de inspección, cada una de ellas diseñada para evaluar características específicas de las piezas. La elección de la herramienta depende de factores como las tolerancias dimensionales, las características geométricas, las propiedades de los materiales y los posibles tipos de defectos; el objetivo no es necesariamente seleccionar la herramienta más cara, sino aquella que mejor se adapte a la aplicación concreta.
Herramientas de medición de uso general Se utilizan para comprobaciones dimensionales rutinarias e inspecciones durante el proceso de fabricación. Entre ellos se incluyen calibres, micrómetros e indicadores de cuadrante, así como calibres de “pasa/no pasa” —como los calibres de espiga, de anillo y de rosca—, que permiten verificar rápidamente si los orificios, los ejes y las roscas se encuentran dentro de las tolerancias especificadas.
Máquinas de medición por coordenadas (CMM) y equipos de inspección óptica se utilizan para verificar características geométricas complejas y tolerancias de alta precisión. Las máquinas de medición por coordenadas (CMM) pueden medir características de GD&T, como el perfil, la posición y la coaxialidad; los sistemas de medición por vídeo son ideales para piezas pequeñas o de paredes delgadas; y los proyectores ópticos inspeccionan características complejas de los bordes —como ángulos, arcos y roscas— ampliando el perfil de la pieza.
Instrumentos de inspección de superficies y materiales abordar los problemas en los que las dimensiones cumplen las especificaciones, pero la calidad del material o de la superficie no. Entre ellos se incluyen medidores de rugosidad superficial, durómetros (Rockwell, Brinell, Vickers) y espectrómetros (utilizados para verificar la composición y la calidad del material).
Equipos de ensayos no destructivos (END) Se utiliza para detectar defectos superficiales o internos sin dañar la pieza. Entre los métodos más habituales se encuentran el ensayo por penetración, el ensayo con partículas magnéticas, el ensayo por ultrasonidos y el ensayo radiográfico, cada uno de ellos adecuado para materiales y tipos de defectos específicos.
Sistemas de inspección durante el proceso y de automatización Recopilar datos en tiempo real durante el mecanizado mediante sondas, escáneres láser o sistemas de visión. Estos sistemas pueden detectar los primeros indicios de desgaste de las herramientas o de desviaciones de la máquina antes de que se produzcan defectos en el lote; sin embargo, en el caso de los componentes críticos, sigue recomendándose realizar una verificación final con equipos de inspección independientes.
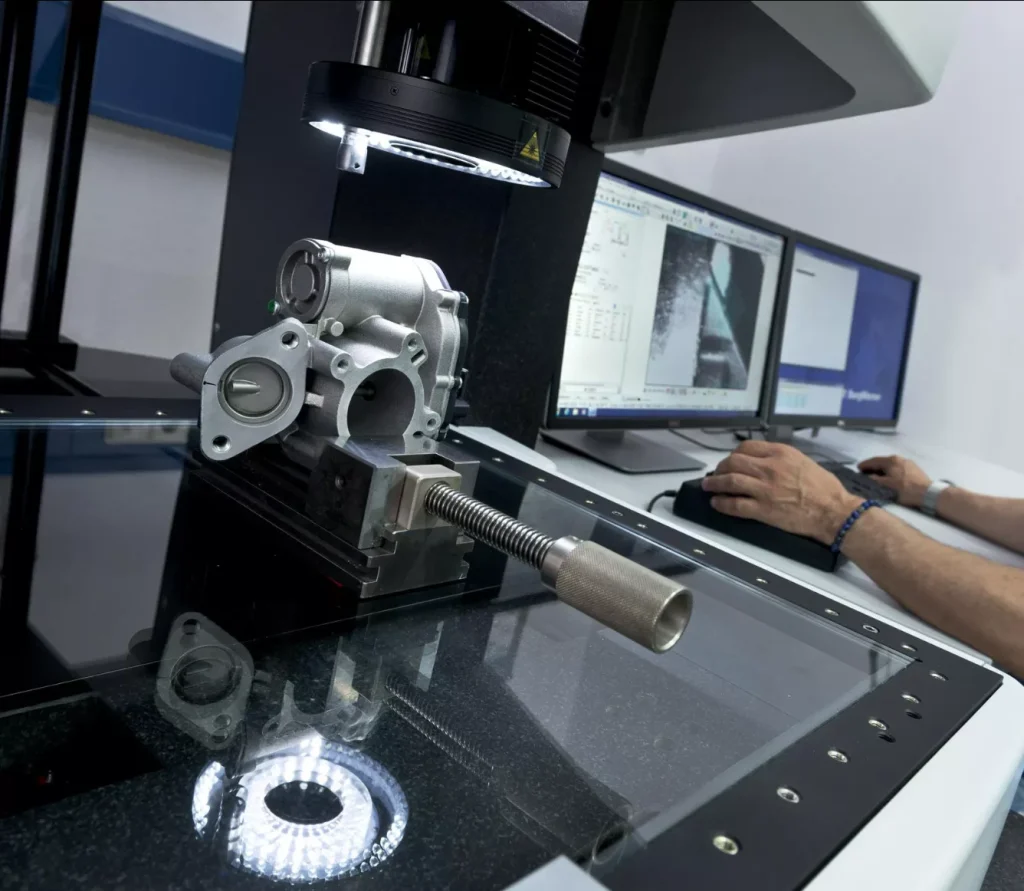
Los factores ocultos que determinan el éxito de las inspecciones: el entorno, el personal y los sistemas de normas
Un equipamiento avanzado y unos procesos exhaustivos no garantizan una fiabilidad absoluta en los resultados de las inspecciones. En la práctica real de la ingeniería, el control del entorno, la competencia del personal y los sistemas de normas de calidad suelen ser los factores ocultos y críticos que determinan la autenticidad de los resultados de las inspecciones.
Temperatura ambiente es un factor “crítico” que a menudo se pasa por alto en la medición de precisión. Los materiales metálicos presentan una expansión y contracción térmicas significativas; por ejemplo, un trozo de aluminio de 100 mm de longitud se expandirá o contraerá aproximadamente 0,011 mm con un cambio de temperatura de 5 °C, una variación que resulta crítica cuando se trabaja con tolerancias del orden de las micras. Las mediciones de alta precisión con una máquina de medición por coordenadas (CMM) deben realizarse en salas especializadas que se mantengan a una temperatura y humedad constantes (normalmente 20 °C). Intentar realizar mediciones de precisión en una pieza de trabajo inmediatamente después de haberla retirado de una máquina herramienta —mientras aún conserva el calor residual del proceso de corte— dará lugar a datos sesgados.
Capacidades del personal y cumplimiento de los procedimientos estandarizados son igualmente decisivos para la calidad de los datos. Interpretar correctamente los símbolos de GD&T (dimensionamiento y tolerancias geométricas), establecer puntos de referencia adecuados en el software de la MMC y minimizar los errores causados por la presión de contacto durante la medición manual requieren una amplia experiencia en ingeniería. Los operarios que carezcan de una formación estandarizada —incluso cuando utilicen MMC que cuestan millones— pueden establecer sistemas de coordenadas, lo que da lugar a decisiones de «aprobado/suspenso» totalmente erróneas. Xtmade cuenta con inspectores de calidad altamente cualificados; la gran mayoría de ellos cuenta con más de una década de experiencia en el sector, lo que les permite identificar piezas no conformes —ya sea a simple vista o mediante equipos—, detectar rápidamente problemas de producción y garantizar el buen desarrollo del proyecto.
Por último, certificaciones reconocidas de sistemas de gestión de la calidad proporcionan el marco normativo para la inspección. Ya se trate de la norma ISO 9001 para la fabricación en general, la AS9100 para el sector aeroespacial o la ISO 13485 para los productos sanitarios, estas normas hacen hincapié en la calibración periódica de los equipos de medición y en la trazabilidad de los datos. Cada dato de inspección debe ser trazable hasta el instrumento de medición específico, el operador y el patrón de calibración; solo mediante ese rigor puede establecerse una confianza sólida en la calidad dentro de las cadenas de suministro de la fabricación de alta gama.
Cómo utilizar los datos de inspección para reducir costes
El control de calidad no consiste únicamente en descartar los productos defectuosos, sino que también constituye una herramienta muy eficaz para reducir costes y acortar los plazos de entrega.
Las altas tasas de desechos se traducen en altos costes, que abarcan el desperdicio de materiales, las horas de trabajo dedicadas a la reelaboración y la consiguiente alteración de los calendarios de producción. Para protegerse frente a las tasas de desechos previstas, muchas fábricas suelen pedir materiales de más; esta práctica supone, en esencia, un coste oculto derivado de los problemas de calidad. Una vez que los datos de inspección se registran de forma sistemática, pueden analizarse para identificar con exactitud dónde las tasas de defectos son desproporcionadamente altas, ya sea en una máquina concreta, durante un proceso específico o en relación con un determinado tipo de material. El uso del análisis de Pareto para clasificar las causas principales de los defectos suele revelar que un pequeño número de factores es responsable de la mayor parte de los desechos; abordar estos problemas específicos resulta mucho más eficaz que repartir el esfuerzo de manera uniforme entre todas las fases de la producción.
Por eso, las plantas de fabricación profesionales mantienen registros de inspección exhaustivos, en lugar de limitarse a emitir un veredicto de “aprobado/suspenso”. Estos registros sirven de base para la mejora continua; que realmente conduzcan a una reducción de las tasas de defectos y de los costes depende de que los datos se utilicen para analizar las causas fundamentales, en lugar de limitarse a archivarlos para futuras consultas.
Fases del control de calidad en el mecanizado CNC
El control de calidad del mecanizado CNC suele constar de cuatro fases: control de entrada de materiales, control del primer artículo, control durante el proceso y control final. Cada fase se basa en la anterior, y todas ellas son esenciales.
Revisión de planos y planificación de la inspección debe llevarse a cabo antes de que comience el mecanizado para confirmar las tolerancias dimensionales, los requisitos de GD&T, las características críticas de calidad y los métodos de inspección necesarios, evitando así que se omitan especificaciones técnicas clave.
Inspección de la mercancía recibida comprueba la calidad, las dimensiones y las propiedades técnicas de las materias primas, al tiempo que verifica los certificados de los materiales, los números de lote y los identificadores de lote; los materiales no conformes deben identificarse y ponerse en cuarentena antes de que comience la producción.
Inspección del primer artículo Consiste en examinar la primera pieza terminada (o las primeras) antes de la producción en serie para comprobar que los programas, las herramientas de corte, los dispositivos de sujeción y los parámetros del proceso sean los correctos.
Inspección durante el proceso—que se lleva a cabo mediante muestreos programados o comprobaciones cruzadas entre los operarios— permite detectar a tiempo problemas como el desgaste de las herramientas, la desviación de la máquina o los cambios en los ajustes, evitando así que estos afecten a todo el lote de producción.
Inspección final Se lleva a cabo una vez finalizados todos los procesos de mecanizado y los tratamientos superficiales; consiste en una revisión exhaustiva de las dimensiones, la GD&T, el aspecto, la rugosidad superficial y las propiedades del material, comparándolas con las especificaciones del plano y del pedido.
Verificación previa al envío confirma que las cantidades de piezas, los números de plano, los niveles de revisión, los registros de inspección, los certificados de material y las etiquetas de embalaje estén completos; cualquier pieza no conforme debe identificarse, ponerse en cuarentena y eliminarse antes del envío.
Conclusión
El control de calidad en el mecanizado CNC es mucho más que una simple etapa de “detección de errores” al final de la línea de producción; representa un proceso integral de garantía de calidad que abarca desde la adquisición de materiales hasta la configuración de las máquinas, pasando por la supervisión durante el proceso, las mediciones de precisión y los sistemas de gestión.
Como proveedor profesional de fabricación a medida, Xtmade rompe de raíz el ciclo de los “desperdicios de bajo nivel” y las “devoluciones de los clientes” mediante un control riguroso de los materiales entrantes, la implementación de un seguimiento dinámico para las inspecciones de primer artículo y durante el proceso, el uso de equipos de medición de alta precisión y el mantenimiento de rigurosos controles ambientales y sistemas de gestión. Ya sea para la creación de prototipos o para la producción en serie, ofrecemos un servicio de alta calidad a nuestros clientes cumpliendo con normas muy estrictas.

