Cómo elegir herramientas de corte CNC para diferentes materiales
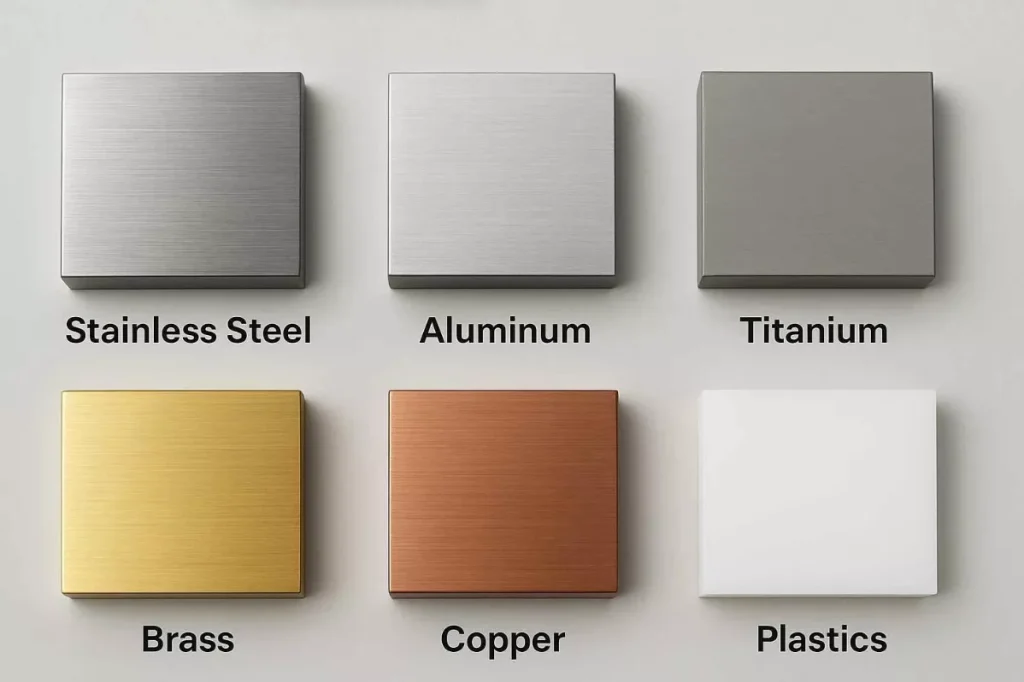
La elección de la herramienta de corte adecuada es fundamental para obtener resultados uniformes en el mecanizado CNC. No todas las herramientas son adecuadas para todos los materiales, ya que el aluminio, el acero inoxidable, el titanio, el cobre, los plásticos y los aceros endurecidos se comportan de forma diferente durante el corte.
La dureza del material, la tenacidad, la conductividad térmica, la formación de virutas y la tendencia a provocar el desgaste de la herramienta o la adherencia del material son factores que influyen en la selección de la herramienta. Estos factores determinan si es adecuada una herramienta de metal duro, acero rápido (HSS), cerámica, CBN o PCD, así como qué recubrimiento y geometría de herramienta deben utilizarse.
Esta guía explica cómo elegir herramientas de corte CNC para diferentes materiales, y aborda los materiales de las herramientas, los recubrimientos, las configuraciones de las ranuras, la geometría del filo de corte y las consideraciones clave para el mecanizado. Además, ofrece recomendaciones prácticas para los metales y plásticos que se mecanizan con mayor frecuencia, con el fin de ayudar a seleccionar la herramienta de corte más adecuada para cada material y aplicación.
Por qué es importante tener en cuenta el material a la hora de elegir herramientas de corte CNC
El material de la pieza de trabajo influye directamente en el rendimiento de una herramienta de corte durante el mecanizado CNC. Sus propiedades físicas y mecánicas determinan las fuerzas de corte, el calor generado, el comportamiento de las virutas y el desgaste que debe soportar la herramienta. La selección de una herramienta sin tener en cuenta estas características puede provocar un desgaste excesivo, un acabado superficial deficiente, inestabilidad dimensional o un fallo prematuro de la herramienta.
Dureza del material
Los materiales más duros suelen requerir herramientas de corte con mayor dureza y resistencia al desgaste. Las herramientas de metal duro se utilizan habitualmente para materiales como el acero inoxidable, el acero para herramientas y el titanio, mientras que el CBN puede ser adecuado para aceros templados en los que las herramientas de metal duro convencionales pueden desgastarse demasiado rápido.
Tenacidad del material
Los materiales resistentes y dúctiles pueden generar fuerzas de corte más elevadas y dar lugar a virutas largas y difíciles de controlar. Una herramienta con la resistencia y la geometría adecuadas del filo puede ayudar a soportar estas fuerzas, al tiempo que se mantiene un corte estable.
Conductividad térmica
Los materiales con baja conductividad térmica, como el titanio y algunas aleaciones a base de níquel, tienden a retener más calor en la zona de corte. Los materiales y recubrimientos de las herramientas con buena resistencia al calor pueden ayudar a mantener el rendimiento de las mismas en estas condiciones.
Formación de astillas y adhesión de materiales
Algunos materiales tienden más a adherirse al filo de corte o a generar virutas difíciles de eliminar. El aluminio y el cobre, por ejemplo, pueden provocar que el material se adhiera a la herramienta si no se seleccionan adecuadamente la geometría de corte y la evacuación de virutas. Los filos de corte afilados, los canales pulidos y las configuraciones adecuadas de los canales pueden ayudar a reducir estos problemas.
Abrasividad
Los materiales abrasivos pueden acelerar el desgaste del filo, incluso cuando su dureza general no es extremadamente alta. En estos casos, un material o recubrimiento resistente al desgaste puede prolongar la vida útil de la herramienta y mantener un rendimiento de mecanizado constante.
Por este motivo, a la hora de elegir una herramienta de corte CNC, hay que partir del material y no solo de la herramienta en sí. Una vez que se conocen las características del material, se pueden seleccionar en consecuencia el material de la herramienta, el recubrimiento, la geometría y los parámetros de mecanizado adecuados.
Factores clave para la selección de herramientas de corte CNC
Las propiedades del material constituyen el punto de partida para la selección de la herramienta, pero no son el único factor a tener en cuenta. El material, el recubrimiento y la geometría de la herramienta también deben adaptarse a las condiciones de mecanizado y a los requisitos de la pieza de trabajo.

Material de la herramienta
El material de la herramienta determina su dureza, tenacidad, resistencia al desgaste y capacidad para soportar las temperaturas de corte.
HSS (acero rápido) Es resistente y económico, lo que lo hace adecuado para cortes de uso general y aplicaciones en las que las velocidades de corte son relativamente bajas.
Carburo Ofrece una mayor dureza y resistencia al desgaste que el acero rápido (HSS) y se utiliza ampliamente para el fresado, el torneado y el taladrado con máquinas CNC. Es adecuado para una amplia gama de materiales, entre los que se incluyen el aluminio, los aceros, el acero inoxidable y el titanio.
Cerámica Estas herramientas pueden soportar altas temperaturas de corte y se utilizan principalmente para aplicaciones específicas de mecanizado a alta velocidad, sobre todo en determinados materiales endurecidos y resistentes al calor.
CBN (nitruro de boro cúbico) Es extremadamente duro y resistente al desgaste, lo que lo hace especialmente adecuado para aceros templados y otros materiales ferrosos difíciles de mecanizar.
PCD (diamante policristalino) Ofrece una excelente resistencia al desgaste y un filo afilado. Se utiliza habitualmente para metales no ferrosos, como el aluminio y el cobre, así como para materiales no metálicos abrasivos.
Recubrimiento de herramientas
Un recubrimiento adecuado puede mejorar la resistencia al desgaste, reducir la fricción y ayudar a que el filo resista el calor. Entre los recubrimientos más habituales se encuentran el TiN, el TiCN, el TiAlN y el AlTiN, mientras que los recubrimientos de DLC pueden resultar útiles para aplicaciones en las que es importante que haya poca fricción y una menor adhesión del material.
El recubrimiento debe seleccionarse en función del material de la pieza de trabajo y de las condiciones de corte, en lugar de limitarse a elegir la opción más resistente al desgaste.
Geometría de la herramienta
La geometría de la herramienta influye en las fuerzas de corte, la evacuación de virutas, la generación de calor y el acabado superficial. Entre los factores importantes se encuentran el número de canales, el ángulo de hélice, el ángulo de ataque, el ángulo de desprendimiento y el diseño del filo de corte.
En el caso de materiales que generan grandes volúmenes de virutas, como el aluminio, una herramienta con menos canales y un espacio suficiente entre ellos puede mejorar la evacuación de las virutas. Para materiales más duros, un filo más resistente y una geometría adecuada pueden proporcionar una mayor estabilidad y una mayor vida útil de la herramienta.
Número de estrías
El número de canales debe adaptarse al material y a las condiciones de mecanizado. Por lo general, un menor número de canales proporciona más espacio para la evacuación de virutas, mientras que las herramientas con más canales ofrecen un mayor contacto del filo de corte y suelen utilizarse para el mecanizado de materiales más duros.
Diámetro y longitud de la herramienta
El diámetro y el saliente de la herramienta también influyen en la estabilidad del mecanizado. Por lo general, un diámetro mayor proporciona mayor rigidez, mientras que una longitud excesiva de la herramienta puede aumentar la flexión y las vibraciones. Por lo tanto, la herramienta debe dimensionarse de manera que alcance las características requeridas, manteniendo al mismo tiempo el saliente lo más corto posible.
Máquina y condiciones de mecanizado
A la hora de seleccionar las herramientas, también hay que tener en cuenta la velocidad del husillo de la máquina CNC, su potencia, su rigidez, el portaherramientas, el sistema de refrigeración y los parámetros de corte disponibles. Una herramienta que funcione bien en unas condiciones de mecanizado determinadas puede que no ofrezca los mismos resultados en otra máquina.
Por lo tanto, la mejor herramienta no viene determinada únicamente por el material. Una selección práctica tiene en cuenta de forma conjunta el material de la pieza, el material de la herramienta, el recubrimiento, la geometría, el tamaño de la herramienta, las prestaciones de la máquina y las condiciones de corte.
Herramientas de corte CNC para aluminio
El aluminio es relativamente blando y tiene una buena conductividad térmica, pero su ductilidad puede hacer que las virutas se adhieran al filo durante el mecanizado. Por lo tanto, a la hora de seleccionar la herramienta se debe dar prioridad a los filos afilados, a una evacuación eficaz de las virutas y a una baja fricción.

Herramientas recomendadas para el aluminio
Las fresas de metal duro se utilizan ampliamente en el mecanizado de aluminio con CNC, ya que aportan la dureza y la rigidez necesarias para alcanzar mayores velocidades de corte, al tiempo que mantienen un filo afilado. Las fresas de dos y tres canales son las más habituales, ya que el mayor espacio entre sus canales permite que las virutas salgan de la zona de corte de forma más eficaz.
En aquellas aplicaciones en las que la adhesión del material supone un problema, las ranuras pulidas y los recubrimientos diseñados para reducir la fricción pueden mejorar aún más el rendimiento de la herramienta. También se puede considerar el uso de herramientas de PCD para aplicaciones de gran volumen o altamente abrasivas, en las que es importante prolongar la vida útil de la herramienta y obtener un acabado superficial uniforme.
Aspectos clave a tener en cuenta en la selección de herramientas
- Material de la herramienta: El carburo es una opción habitual; el PCD se puede utilizar para aplicaciones especializadas.
- Número de flautas: Dos o tres ranuras pueden facilitar la evacuación de virutas.
- Geometría de la herramienta: Los bordes afilados y los diseños de hélice alta pueden ayudar a reducir la resistencia al corte.
- Recubrimiento: Los recubrimientos de baja fricción pueden ayudar a reducir la adhesión del aluminio.
- Evacuación de virutas: Es importante disponer de suficiente espacio entre las ranuras, sobre todo al realizar cavidades profundas o ranuras.
La elección de la herramienta adecuada sigue dependiendo del tipo de aluminio, la geometría de los detalles, las prestaciones de la máquina y los parámetros de corte. Una herramienta optimizada para el desbaste a alta velocidad puede no ser la mejor opción para el acabado o la fabricación de detalles de precisión.
Herramientas de corte CNC para acero inoxidable
El acero inoxidable es más resistente y más difícil de mecanizar que el aluminio. Muchos tipos de acero inoxidable también tienden a endurecerse por deformación y a generar un calor considerable durante el corte. Estas características hacen que la rigidez de la herramienta, la resistencia del filo, la resistencia al calor y el control de las virutas sean factores importantes a la hora de seleccionar herramientas de corte CNC.
Herramientas recomendadas para acero inoxidable
Las herramientas de metal duro recubierto se utilizan ampliamente para el mecanizado CNC del acero inoxidable, ya que ofrecen una buena combinación de dureza, tenacidad y resistencia al desgaste. Las fresas de metal duro con un filo de corte resistente pueden soportar las mayores fuerzas de corte asociadas al acero inoxidable, al tiempo que mantienen la estabilidad dimensional.
Los recubrimientos resistentes al calor, como el TiAlN o el AlTiN, pueden considerarse para aplicaciones en las que las temperaturas de corte y el desgaste de la herramienta sean motivos de preocupación. El recubrimiento adecuado depende del tipo de acero inoxidable, de las condiciones de corte y de si se trata de un desbaste o de un acabado.
Aspectos clave a tener en cuenta en la selección de herramientas
- Material de la herramienta: Por lo general, se prefiere el carburo para el mecanizado CNC del acero inoxidable.
- Recubrimiento de la herramienta: El TiAlN y el AlTiN pueden mejorar la resistencia al calor y al desgaste.
- Vanguardia: Un filo resistente y bien preparado ayuda a soportar fuerzas de corte más elevadas.
- Geometría de la flauta: La geometría debe garantizar una evacuación fiable de la viruta sin debilitar en exceso el filo de corte.
- Rigidez de la herramienta: Los salientes más cortos de las herramientas y el sistema de sujeción rígido contribuyen a reducir las vibraciones y la flexión.
- Control de la temperatura: Unos parámetros de corte adecuados y un líquido refrigerante adecuado pueden ayudar a evitar una acumulación excesiva de calor.
Evita que la herramienta roce la pieza de trabajo durante períodos prolongados. Un roce excesivo puede aumentar la generación de calor y favorecer el endurecimiento por deformación, lo que dificulta el corte posterior. Por lo tanto, es importante realizar un corte estable con un avance, una velocidad y una profundidad de corte adecuados para mantener la vida útil de la herramienta y la calidad de la superficie.
Herramientas de corte CNC para acero
El acero abarca una amplia gama de calidades con distintos niveles de dureza, tenacidad y maquinabilidad. El acero al carbono y el acero de baja aleación suelen ser más fáciles de mecanizar, mientras que los aceros de alta aleación y los aceros endurecidos requieren una mayor resistencia al desgaste de la herramienta y una mayor resistencia del filo. Por lo tanto, la selección de la herramienta debe adaptarse a la calidad específica del acero y a su dureza.
Herramientas recomendadas para el acero
Herramientas de corte de metal duro Son una opción habitual para el mecanizado CNC del acero, ya que ofrecen una mayor dureza y resistencia al desgaste que las herramientas de acero rápido (HSS) y permiten alcanzar velocidades de corte más elevadas. En el caso de las aleaciones y los aceros más duros, las herramientas de metal duro recubiertas pueden proporcionar una mayor resistencia al calor y al desgaste abrasivo.
Para acero templado, los requisitos de las herramientas se vuelven más exigentes. Las herramientas de CBN pueden ser una opción para aplicaciones que requieran una dureza elevada, especialmente durante las operaciones de acabado, en las que es importante mantener la precisión dimensional y la vida útil de la herramienta.
Aspectos clave a tener en cuenta en la selección de herramientas
- Material de la herramienta: El carburo funciona bien para el mecanizado general del acero; el CBN es adecuado para muchas aplicaciones con acero endurecido.
- Recubrimiento: Los recubrimientos de TiCN, TiAlN y AlTiN pueden mejorar la resistencia al desgaste y al calor.
- Vanguardia: Un filo resistente ayuda a soportar las fuerzas de corte generadas por los tipos de acero más duros.
- Geometría de la flauta: La geometría debe combinar la resistencia del filo con una evacuación eficaz de las virutas.
- Rigidez de la herramienta: Una sujeción estable de la pieza y unos voladizos cortos de la herramienta contribuyen a reducir las vibraciones y la flexión.
- Dureza del acero: Cuanto más duro es el material, mayor es la necesidad de utilizar materiales para herramientas resistentes al desgaste y condiciones de corte adecuadas.
No se debe dar por sentado que una misma herramienta vaya a ofrecer el mismo rendimiento con todos los tipos de acero. A la hora de seleccionar la herramienta de corte, hay que tener en cuenta la dureza del material, la operación de mecanizado, el acabado superficial requerido y si el proceso consiste en un desbaste o en un acabado.
Herramientas de corte CNC para titanio
El titanio combina una elevada resistencia con una conductividad térmica relativamente baja, lo que hace que sea más difícil de mecanizar que muchos metales comunes. Durante el corte, el calor tiende a concentrarse cerca del filo de corte, lo que puede acelerar el desgaste de la herramienta. El titanio también puede reaccionar con las herramientas de corte a temperaturas elevadas, por lo que la selección de la herramienta y el control del calor son especialmente importantes.

Herramientas recomendadas para el titanio
Las herramientas de metal duro se utilizan habitualmente para el mecanizado CNC del titanio, ya que aportan la dureza y la rigidez necesarias para cortar aleaciones de titanio de alta resistencia. Las herramientas con recubrimientos resistentes al calor adecuados pueden ayudar a soportar las elevadas temperaturas que se generan durante el mecanizado.
También son importantes un filo resistente y una geometría adecuada de las ranuras. La herramienta debe permitir una evacuación suficiente de la viruta, al tiempo que mantiene la resistencia necesaria en el filo para evitar que se astille bajo las fuerzas de corte más elevadas asociadas al titanio.
Aspectos clave a tener en cuenta en la selección de herramientas
- Material de la herramienta: El carburo se utiliza ampliamente para el mecanizado del titanio.
- Recubrimiento: Para aplicaciones exigentes, se pueden considerar recubrimientos resistentes al calor, como el TiAlN o el AlTiN.
- Vanguardia: Un filo resistente ayuda a soportar las fuerzas de corte y a reducir el astillamiento prematuro.
- Geometría de la flauta: La geometría debe permitir una evacuación controlada de las virutas sin comprometer la rigidez de la herramienta.
- Rigidez de la herramienta: Reduzca al mínimo el saliente de la herramienta y utilice una fijación rígida para reducir las vibraciones.
- Control de la temperatura: Es importante utilizar los parámetros de corte y el líquido de refrigeración adecuados, ya que el titanio retiene el calor en la zona de corte.
Evite una velocidad de corte excesiva o un contacto prolongado de la herramienta, ya que ambos factores pueden provocar un rápido aumento de la temperatura y acelerar el desgaste de la herramienta. En el caso de componentes complejos de titanio, la selección de la herramienta debe evaluarse teniendo en cuenta la estrategia de mecanizado, la geometría de las características y el acabado superficial requerido.
Herramientas de corte CNC para cobre y latón
El cobre y el latón suelen ser más fáciles de mecanizar que el acero inoxidable o el titanio, pero su ductilidad y su dureza relativamente baja plantean diferentes retos a la hora de elegir las herramientas. El cobre puede ser propenso a la adhesión del material y a la formación de rebabas, mientras que algunos tipos de latón pueden producir virutas largas o fragmentadas, dependiendo de su composición y de las condiciones de mecanizado.
Herramientas recomendadas para el cobre y el latón
Las herramientas de corte de carburo afiladas se utilizan habitualmente para el mecanizado CNC del cobre y el latón. Un filo afilado ayuda a reducir las fuerzas de corte y produce superficies más limpias, mientras que las superficies pulidas de las ranuras pueden ayudar a minimizar la adhesión del material y mejorar la evacuación de virutas.
En aplicaciones exigentes, las herramientas de PCD ofrecen una excelente resistencia al desgaste y mantienen el filo de corte durante largos periodos de tiempo, especialmente al mecanizar grandes cantidades de componentes no ferrosos.
Aspectos clave a tener en cuenta en la selección de herramientas
- Material de la herramienta: Las herramientas de carburo afiladas son adecuadas para la mayoría de las aplicaciones; se puede optar por el PCD para prolongar la vida útil de la herramienta.
- Vanguardia: Los bordes afilados ayudan a reducir las fuerzas de corte y a minimizar la formación de rebabas.
- Geometría de la flauta: Un espacio adecuado entre las ranuras favorece una evacuación eficaz de las virutas.
- Superficie de la herramienta: Las ranuras pulidas pueden reducir la fricción y la adherencia del material.
- Recubrimiento: Los recubrimientos de baja fricción pueden resultar útiles cuando la adherencia del cobre supone un problema.
- Rigidez de la herramienta: Una configuración estable ayuda a mantener la precisión dimensional al fabricar detalles finos.
Los distintos tipos de cobre y latón pueden comportarse de forma diferente durante el mecanizado, por lo que la herramienta debe seleccionarse en función de la aleación específica, la geometría de la pieza, el acabado superficial requerido y la operación de mecanizado, en lugar de tratar todos los materiales a base de cobre de la misma manera.
Herramientas de corte CNC para plásticos
El mecanizado CNC de plásticos requiere un enfoque diferente en cuanto a las herramientas que el mecanizado de metales. Los plásticos suelen ser más blandos y tienen temperaturas de fusión más bajas, por lo que un exceso de calor de corte puede provocar fusión, deformaciones, rebabas o un acabado superficial deficiente. Por lo tanto, la selección de herramientas debe centrarse en aristas de corte afiladas, una evacuación eficaz de las virutas y la minimización de la generación de calor.
Herramientas recomendadas para plásticos
Las herramientas de carburo afiladas se utilizan habitualmente para el mecanizado de plásticos con CNC, ya que ofrecen una buena retención del filo y permiten realizar cortes limpios. Las herramientas de un solo canal y de dos canales suelen ser adecuadas cuando es importante una evacuación eficaz de las virutas, especialmente en el caso de los plásticos más blandos.
Las herramientas de hélice alta con ranuras pulidas también pueden ayudar a alejar las virutas de la zona de corte y a reducir la fricción entre la herramienta y la pieza de trabajo. Para aplicaciones exigentes, la geometría de la herramienta debe seleccionarse en función del plástico específico y de la geometría requerida de la pieza.
Aspectos clave a tener en cuenta en la selección de herramientas
- Material de la herramienta: El carburo se utiliza habitualmente por su filo afilado y resistente.
- Número de flautas: Un menor número de ranuras puede proporcionar más espacio para la evacuación de virutas.
- Vanguardia: Los bordes afilados ayudan a reducir las fuerzas de corte y la generación de calor.
- Ángulo de hélice: Una geometría adecuada con hélice alta puede mejorar la eliminación de virutas y el acabado superficial.
- Superficie de la flauta: Las ranuras pulidas pueden reducir la fricción y evitar que las virutas se adhieran a la herramienta.
- Recubrimiento: Dependiendo del plástico y de la aplicación, puede ser preferible utilizar herramientas sin recubrimiento o de baja fricción.
Los distintos plásticos también requieren enfoques diferentes. El POM y el nailon suelen mecanizarse sin problemas, pero pueden generar virutas y rebabas, mientras que materiales como el PEEK pueden requerir un control más riguroso de las condiciones térmicas y de corte. Los plásticos más blandos también pueden deformarse si se someten a fuerzas de sujeción o de corte excesivas.
Por lo tanto, la herramienta adecuada debe seleccionarse en función del tipo de plástico, la geometría de la pieza, el espesor de la pared, la operación de mecanizado y el acabado superficial requerido. Mantener el filo afilado y eliminar las virutas de forma eficaz son factores clave para fabricar componentes de plástico con precisión sin que se produzca una acumulación excesiva de calor.
Guía de selección de herramientas de corte CNC según el material
La siguiente tabla ofrece una guía general para seleccionar herramientas de corte CNC en función de los materiales que se mecanizan habitualmente. La selección concreta de la herramienta debe adaptarse en función del tipo de material, la dureza, la operación de mecanizado, la geometría de la pieza, las prestaciones de la máquina y el acabado superficial requerido.
| Material | Material recomendado para las herramientas | Geometría y características comunes de las herramientas | Aspectos clave a tener en cuenta |
| Aluminio | Carburo, PCD | 2-3 estrías, borde afilado, estrías pulidas | Evacuación de virutas y adhesión del material |
| Acero inoxidable | Carburo recubierto | Arista de corte resistente, geometría adecuada de las ranuras | Calor, endurecimiento por deformación y desgaste de las herramientas |
| Acero al carbono y acero aleado | Carburo, carburo recubierto | Borde resistente, de 3 a 5 estrías, dependiendo del uso | Dureza del material y fuerzas de corte |
| Acero templado | CBN, carburo | Geometría rígida y saliente corto de la herramienta | Alta dureza y desgaste por abrasión |
| Titanio | Carburo, carburo recubierto | Filo resistente, evacuación controlada de virutas | Acumulación de calor y desgaste de las herramientas |
| Cobre | Carburo, PCD | Borde afilado, estrías pulidas | Adhesión del material y formación de rebabas |
| Latón | Carburo, PCD | Filo afilado, evacuación eficaz de virutas | Control de virutas y acabado superficial |
| ABS / Nailon | Carburo | Arista afilada, menos ranuras, hélice elevada | Evacuación del calor y de las virutas |
| POM | Carburo | Borde afilado, estrías pulidas | Rebabas y estabilidad dimensional |
| PEEK | Carburo | Arista afilada, geometría controlada de las estrías | Generación de calor y deformación |
Esta comparación puede ayudar a reducir las opciones iniciales de herramientas, pero no existe una herramienta de corte universal para un material determinado. La selección final debe tener en cuenta la operación de mecanizado específica —como el desbaste, el acabado, el ranurado, el taladrado o el torneado—, así como la máquina y los parámetros de corte.
Cómo influyen los parámetros de corte en el rendimiento de la herramienta
Elegir la herramienta de corte adecuada es solo una parte del proceso. La velocidad de corte, la velocidad de avance, la profundidad de corte y las condiciones del líquido de refrigeración también influyen en la vida útil de la herramienta, el acabado superficial, la precisión dimensional y la estabilidad del mecanizado. Una misma herramienta puede dar resultados muy diferentes si se utiliza con parámetros inadecuados.

Velocidad de corte
La velocidad de corte determina la rapidez con la que el filo se desplaza a través de la pieza de trabajo. Una velocidad de corte excesiva puede aumentar la temperatura de corte y acelerar el desgaste de la herramienta, especialmente al mecanizar acero inoxidable, titanio y otros materiales resistentes al calor. En el caso de materiales difíciles de mecanizar, puede ser necesario utilizar una velocidad de corte menor u optimizada.
Velocidad de avance
La velocidad de avance influye en el espesor de la viruta, las fuerzas de corte, el acabado superficial y la productividad. Un avance excesivamente bajo puede hacer que la herramienta roce en lugar de cortar eficazmente, mientras que un avance excesivo puede aumentar las fuerzas de corte y provocar astillamientos en el filo o la rotura de la herramienta.
Profundidad de corte
La profundidad de corte debe seleccionarse en función del diámetro de la herramienta, la rigidez de la máquina, el material de la pieza y la operación de mecanizado. Las profundidades de corte mayores pueden mejorar la eliminación de material durante el desbaste, pero aumentan las fuerzas de corte y la carga sobre la herramienta. En las operaciones de acabado se suelen utilizar cortes más ligeros para conseguir la calidad de superficie requerida.
Refrigeración y lubricación
El refrigerante puede ayudar a controlar la temperatura de corte y a eliminar las virutas de la zona de corte. Su importancia varía en función del material y de la operación de mecanizado. El aluminio puede beneficiarse de una evacuación eficaz de las virutas y de una buena lubricación, mientras que el titanio y el acero inoxidable pueden requerir una mayor atención a la gestión del calor.
Acoplamiento de la herramienta
La superficie del filo que está en contacto con la pieza de trabajo también influye en las fuerzas de corte y en la generación de calor. El mecanizado con ranura completa, los huecos profundos y un contacto radial elevado pueden someter a la herramienta a cargas mayores que las estrategias de contacto radial más ligeras.
Por este motivo, los parámetros de corte recomendados deben considerarse un punto de partida y no unos valores universales. Los parámetros definitivos deben ajustarse de acuerdo con las recomendaciones del fabricante de la herramienta, el tipo de material, las prestaciones de la máquina, el diámetro de la herramienta, la sujeción de la pieza y la operación de mecanizado específica.
Errores habituales a la hora de elegir herramientas de corte CNC
Elegir una herramienta de corte basándose únicamente en el material de la pieza puede dar lugar a malos resultados de mecanizado. La herramienta también debe adaptarse a la operación de mecanizado, a las prestaciones de la máquina, a la geometría de la pieza y al acabado requerido. A continuación se indican algunos errores comunes que hay que evitar.
Utilizar la misma herramienta para diferentes materiales
Una herramienta que funciona bien con el aluminio puede que no ofrezca un rendimiento eficaz con el acero inoxidable o el titanio. Los distintos materiales generan fuerzas de corte, temperaturas y comportamientos de las virutas diferentes, por lo que el material y la geometría de la herramienta deben seleccionarse en consecuencia.
Elegir una herramienta basándose únicamente en la dureza
La dureza de la herramienta es importante, pero no es el único factor a tener en cuenta. La tenacidad, la resistencia térmica, la resistencia del filo, la fricción y la evacuación de virutas pueden ser igualmente importantes, dependiendo de la aplicación.
Ignorar la geometría de la herramienta
El número de canales, el ángulo de hélice, el ángulo de inclinación y el diseño del filo de corte influyen directamente en la evacuación de virutas, las fuerzas de corte y el acabado superficial. La elección del material adecuado para la herramienta, si se combina con una geometría inadecuada, puede dar lugar a un rendimiento deficiente.
Uso de parámetros de corte excesivos
Aumentar la velocidad de corte o la velocidad de avance no siempre mejora la productividad. Unos parámetros excesivos pueden generar calor adicional, aumentar el desgaste de la herramienta y provocar vibraciones o un fallo prematuro de la misma.
Elegir una herramienta sin tener en cuenta la máquina
La velocidad del husillo, la potencia del husillo, la rigidez de la máquina, el portaherramientas y la capacidad de refrigeración son factores que limitan el rendimiento de la herramienta. Una herramienta puede ser adecuada para un material, pero inadecuada para una configuración concreta de la máquina.
Ignorar la operación de mecanizado
El desbaste, el acabado, el ranurado, el taladrado y el perfilado plantean diferentes exigencias a una herramienta de corte. Una herramienta optimizada para una elevada eliminación de material puede no ser la mejor opción para conseguir un acabado superficial fino o realizar detalles pequeños.
Selección de herramientas sin tener en cuenta su vida útil y su coste
La herramienta más barata no es necesariamente la opción más económica. A la hora de evaluar el coste total del mecanizado, hay que tener en cuenta la vida útil de la herramienta, el tiempo de mecanizado, la frecuencia de sustitución y el coste de las piezas rechazadas.
Por lo tanto, un proceso fiable de selección de herramientas tiene en cuenta de forma conjunta el material, la operación, la geometría de la herramienta, el material de la herramienta, el recubrimiento, la capacidad de la máquina y los parámetros de corte, en lugar de basarse en un único factor.
Selección de herramientas CNC en Xtmade
Xtmade selecciona las herramientas de corte en función del material, la geometría de la pieza, las tolerancias, el acabado superficial y la operación de mecanizado. Desde el aluminio y el acero inoxidable hasta el titanio, el cobre y los plásticos técnicos, nuestros ingenieros evalúan los requisitos específicos de cada proyecto para determinar las herramientas y los parámetros de mecanizado adecuados.