
Cómo abordar la deformación por mecanizado en piezas de aleación de aluminio 7075 de paredes delgadas: soluciones de control de procesos y sujeción de piezas de Xtmade
La aleación de aluminio 7075, muy apreciada por su elevada relación resistencia-peso y sus excelentes propiedades mecánicas, se utiliza ampliamente en el sector aeroespacial, en equipos de precisión y en la fabricación de componentes estructurales de alto rendimiento. Sin embargo, en el caso de piezas que se caracterizan por altas tasas de arranque de material, paredes delgadas y geometría asimétrica, el principal reto no radica en el material en sí, sino en gestionar la liberación de tensiones, la deformación inducida por la sujeción y el impacto de las fuerzas de corte durante el proceso de mecanizado.
Esto es especialmente cierto en el caso de estructuras de soporte de paredes delgadas, cavidades profundas y configuraciones de tipo abierto creadas mediante una eliminación extensiva de material. Aunque la pieza en bruto inicial posea suficiente rigidez, la integridad estructural inherente de la pieza disminuye a medida que se reduce el margen de mecanizado. Las fuerzas de corte, las fuerzas de sujeción y las tensiones residuales pueden provocar deformaciones, lo que hace que las dimensiones críticas y las tolerancias geométricas se desvíen de los requisitos especificados.
En las operaciones de mecanizado CNC de precisión de Xtmade, no nos limitamos a utilizar herramientas de acabado ni a reducir los parámetros de corte a la hora de trabajar con este tipo de componentes. Por el contrario, aplicamos una estrategia de control integral que abarca la liberación de tensiones del material, los puntos de referencia de mecanizado, los métodos de sujeción de piezas, las herramientas de apoyo especializadas y las trayectorias de herramienta optimizadas.
Basándonos en nuestra experiencia en el mecanizado de componentes de aleación de aluminio 7075 de baja rigidez y paredes delgadas, este artículo analiza cómo identificamos las causas fundamentales de la deformación y mejoramos la estabilidad del mecanizado mediante la optimización de los procesos.
¿Por qué las piezas de aleación de aluminio 7075 de paredes delgadas son propensas a deformarse durante el mecanizado?
La deformación de las piezas de paredes delgadas durante el mecanizado rara vez se debe a un único factor; más bien, se debe a los efectos combinados de las tensiones internas del material, la rigidez estructural, las fuerzas de sujeción y las fuerzas de corte.
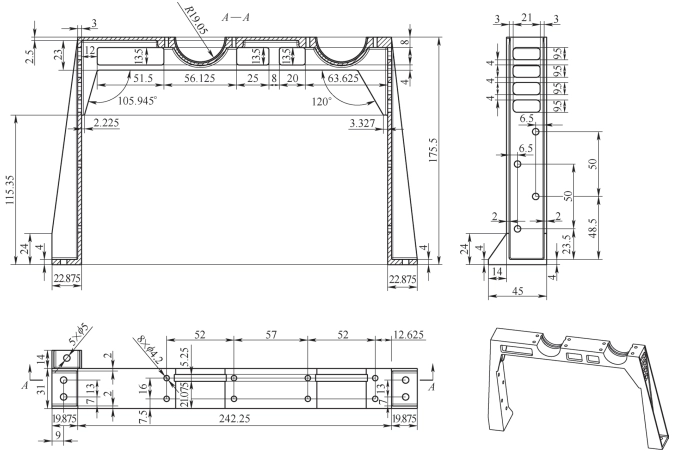
Consideremos un tipo de componente estructural de aleación de aluminio 7075 que hemos procesado: la pieza mide aproximadamente 282 mm de longitud y 175,5 mm de anchura, con un espesor inicial de la pieza en bruto de unos 31 mm. Tras la eliminación de una cantidad significativa de material, el espesor final de la pared en determinadas zonas se reduce a tan solo 2 mm, lo que supone una tasa de eliminación de material global superior al 95 %.
El componente presenta una estructura de tipo abierto con patas de soporte a ambos lados. Una vez finalizado el mecanizado, la rigidez estructural entre estas patas se ve considerablemente reducida. En estas condiciones, incluso fuerzas de corte relativamente pequeñas pueden provocar vibraciones localizadas, deformaciones elásticas o retroceso dimensional.
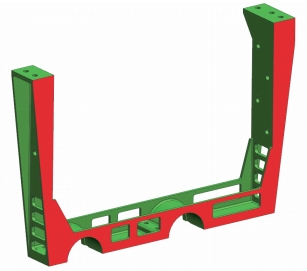
Una elevada tasa de arranque de material provoca una redistribución de las tensiones internas
Durante el laminado, el tratamiento térmico y los procesos posteriores de las piezas en bruto de aleación de aluminio 7075, pueden generarse ciertas tensiones residuales internas.
Cuando es necesario eliminar más del 95 % del material original para fabricar una pieza, el estado inicial de equilibrio de tensiones se ve alterado a medida que se va retirando progresivamente el material. Esto cobra especial relevancia al mecanizar componentes con cavidades grandes, ranuras profundas o estructuras de paredes delgadas, ya que la cantidad de material eliminado y los cambios resultantes en la rigidez estructural varían según las distintas zonas, lo que a menudo provoca una redistribución localizada de las tensiones.
Si una pieza se mecaniza directamente a partir de la pieza en bruto hasta alcanzar sus dimensiones finales, las tensiones internas pueden liberarse gradualmente a lo largo del proceso, lo que se manifiesta en forma de deformación de las paredes, expansión o contracción de las patas de soporte o cambios dimensionales generales en el componente acabado. En el caso de las piezas de paredes delgadas que requieren una elevada tasa de arranque de material, es preferible emplear un enfoque en varias etapas —que combine el mecanizado en bruto, el mantenimiento de los márgenes de mecanizado y los tratamientos de envejecimiento intermedios— en lugar de intentar eliminar todo el exceso de material en una sola operación.
Las estructuras de paredes delgadas carecen de la rigidez suficiente y son muy susceptibles a la influencia de las fuerzas de corte.
La rigidez a la flexión de una estructura de paredes delgadas está estrechamente relacionada con el espesor de sus paredes. A medida que disminuye el espesor de las paredes, la capacidad del componente para resistir las fuerzas de corte se reduce rápidamente.
Por ejemplo, una estructura con un espesor final de pared de tan solo 2 mm podría mantener un soporte estructural general adecuado durante la fase de desbaste; sin embargo, a medida que se retira material del interior y se crean aberturas en las estructuras de soporte a ambos lados, el soporte rígido original se ve comprometido, lo que hace que el componente sea más propenso a la deformación elástica.
Si la herramienta de corte ejerce una fuerza lateral considerable sobre una pared delgada, la pieza puede desplazarse o vibrar durante el mecanizado. Aunque la pieza recupere parcialmente su forma original una vez retirada la herramienta, la deformación elástica que se ha producido durante el proceso de corte puede seguir provocando imprecisiones dimensionales.
Precisamente por eso, los parámetros de mecanizado que se utilizan para las piezas estándar de aleación de aluminio no pueden aplicarse directamente a los componentes de paredes delgadas. Factores como la selección de la herramienta, la dirección de corte, la profundidad de corte y la continuidad de la trayectoria de la herramienta deben ajustarse en función de las condiciones específicas de soporte de la pieza.
Los métodos tradicionales de sujeción pueden provocar deformaciones adicionales
En el caso de componentes estructuralmente débiles o de baja rigidez, el propio proceso de sujeción puede convertirse en una fuente de deformación.
La aplicación de una fuerza de sujeción considerable —mediante un tornillo de banco o unas abrazaderas— a secciones de paredes delgadas puede obligar a la pieza a adoptar una forma concreta mientras está sujeta. Aunque las dimensiones puedan parecer que cumplen con las especificaciones durante el mecanizado, la pieza sufrirá una recuperación elástica una vez que se retire la fuerza de sujeción, lo que alterará su geometría final.
Además, cuando las piezas de paredes delgadas requieren múltiples reorientaciones o reposicionamientos, la falta de un punto de referencia coherente entre las distintas operaciones puede dar lugar fácilmente a errores de posicionamiento. Esto, a su vez, compromete las relaciones dimensionales entre los elementos situados en lados opuestos, las superficies de montaje y la ubicación de los orificios críticos.
A la hora de desarrollar una estrategia de mecanizado para piezas de paredes delgadas, hay que abordar dos retos fundamentales: minimizar la deformación forzada provocada por la sujeción y garantizar un posicionamiento uniforme en las distintas configuraciones.
Del desbaste al acabado: alivio gradual de la tensión interna en la aleación de aluminio 7075
En el caso de los componentes estructurales de aleación de aluminio 7075 que requieren altas tasas de arranque de material, no combinamos el desbaste y el acabado en una única operación continua. En su lugar, liberamos la tensión interna por etapas, en consonancia con la evolución estructural de la pieza. En el proceso de mecanizado de los citados componentes estructurales de pared delgada, empleamos una estrategia que consistía en tres etapas distintas de desbaste, intercaladas con un tratamiento de envejecimiento intermedio.
Mecanizado en bruto inicial: sentar las bases para el procesamiento global
El primer paso consiste en realizar un mecanizado en bruto uniforme de la pieza en bruto, dando prioridad a la eliminación de la mayor parte del material sobrante y dejando un margen de aproximadamente 3 mm para las fases de mecanizado posteriores.
El objetivo principal en esta fase no es maximizar la velocidad de eliminación de material, sino controlar la cantidad de material que se retira de las distintas zonas, asegurándose de que ningún lado ni ninguna sección concreta pierda su soporte estructural de forma prematura.
Una vez finalizado el mecanizado en bruto, se lleva a cabo un tratamiento de envejecimiento inicial. Esto permite que las tensiones internas —que se liberan gradualmente durante el proceso de mecanizado— se estabilicen aún más, creando una base más estable para las operaciones de mecanizado posteriores.
Segundo mecanizado de desbaste: eliminación continuada de material y gestión de los cambios estructurales
Tras el primer tratamiento de envejecimiento, la pieza se vuelve a sujetar para una segunda fase de mecanizado en bruto, centrada en las cavidades principales y las zonas estructurales, controlando el margen de mecanizado restante en aproximadamente 2 mm.
A medida que se va retirando más material, la rigidez local de la pieza cambia de forma significativa. Por consiguiente, esta fase requiere no solo el control de las fuerzas de corte, sino también prestar especial atención a las fuerzas ejercidas durante la sujeción.
Los métodos de sujeción se ajustan en función de los puntos de apoyo de la pieza para evitar aplicar una fuerza externa excesiva al fijarla. En las posiciones de sujeción que requieren un par de apriete específico, se utilizan llaves dinamométricas para garantizar la uniformidad y minimizar las variaciones provocadas por la manipulación manual.
Una vez finalizada la segunda fase de mecanizado en bruto, la pieza se somete a otra ronda de tratamiento de envejecimiento.
Tercer desbaste: establecimiento de condiciones estables para el mecanizado de acabado
Tras las dos primeras fases de eliminación de material y alivio de tensiones, se lleva a cabo una tercera fase de mecanizado en bruto uniforme, con lo que se reduce aún más el margen de mecanizado hasta aproximadamente 1 mm.
En esta fase, la pieza se asemeja mucho a su configuración final, y las variaciones en el espesor local de las paredes y en las zonas de soporte se hacen más pronunciadas. Evitamos concentrar una eliminación significativa de material en una sola zona, y nuestro objetivo es, en cambio, mantener un estado equilibrado de tensiones internas en todo el componente.
Una vez finalizada la tercera fase de mecanizado en bruto, se programa un tratamiento de envejecimiento intermedio.
Cabe destacar que este tratamiento de envejecimiento intermedio no es simplemente una etapa adicional del proceso, sino que sirve para minimizar los cambios dimensionales durante la fase posterior de mecanizado de acabado —cambios que, de otro modo, se producirían debido a la redistribución de las tensiones residuales—. El método de tratamiento específico, la temperatura y el tiempo de mantenimiento se determinan en función del estado del material, los requisitos de tratamiento térmico y las especificaciones técnicas de la pieza.
Optimización de los métodos de sujeción: reducción de la deformación provocada por la sujeción en piezas de paredes delgadas
Una vez finalizado el mecanizado en bruto en varias etapas, el siguiente reto que hay que abordar es la estrategia de sujeción para el proceso de acabado.
En el caso de los componentes de paredes delgadas con bordes laterales inclinados y una estructura abierta, la sujeción convencional mediante placas de presión suele provocar concentraciones de tensiones localizadas. Dada la rigidez relativamente baja de las patas de apoyo a ambos lados, incluso la más mínima irregularidad en la fuerza de sujeción puede comprometer el posicionamiento preciso y la integridad geométrica de la pieza.
Nuestro enfoque consiste en maximizar el área de apoyo efectiva, aprovechar las características estructurales inherentes del componente para su posicionamiento y minimizar la fuerza de sujeción mecánica aplicada directamente a las secciones de pared delgada.
Fijación de piezas mediante unión adhesiva
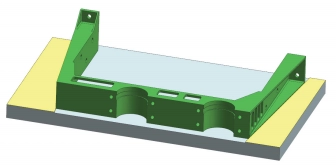
Durante el mecanizado de acabado de la primera cara, se utiliza como punto de referencia la superficie de montaje designada de la pieza, y esta se fija a una placa de sujeción especializada.
A diferencia de la sujeción mecánica tradicional —que utiliza placas de presión—, este método emplea el adhesivo “302” como método de fijación auxiliar, lo que permite minimizar la aplicación directa de fuerza de sujeción sobre la estructura de paredes delgadas.
En primer lugar, basándose en la geometría y la orientación reales de la pieza, se mecanizan unos elementos de posicionamiento en forma de V en la placa de sujeción. Estos elementos, que tienen una altura aproximada de 1 mm, encajan con los bordes inclinados a ambos lados de la pieza para garantizar una orientación estable y precisa.
Durante el montaje, los bordes inclinados de la pieza de trabajo se colocan en contacto total con las superficies de posicionamiento en forma de V del dispositivo de sujeción; a continuación, la pieza de trabajo se fija en su sitio aplicando adhesivo a lo largo de las superficies de contacto entre la pieza y el dispositivo de sujeción.
Al combinar elementos de posicionamiento en forma de V con la unión adhesiva, se limita el movimiento de la pieza de trabajo en múltiples direcciones, al tiempo que se evita la presión localizada significativa —que suele asociarse a los métodos de sujeción tradicionales— en las zonas de paredes delgadas.
Cabe señalar que el uso de la unión adhesiva para la sujeción de piezas no significa que se puedan ignorar las fuerzas mecánicas. Factores como el área de contacto entre la pieza de trabajo y el dispositivo de sujeción, el estado de la capa adhesiva, el tiempo de curado del adhesivo y las cargas generadas durante las operaciones de mecanizado posteriores deben evaluarse con antelación. En los procesos que implican altas cargas de corte, también es necesario verificar que la resistencia de la unión sea suficiente para cumplir los requisitos.
Mecanizado tras la reorientación: cómo mantener un punto de referencia constante
Una vez mecanizada la primera cara, hay que dar la vuelta a la pieza para poder mecanizar la cara opuesta.
El aspecto fundamental en esta fase es garantizar la coherencia en el punto de referencia utilizado para el posicionamiento a lo largo de las operaciones sucesivas. Dado que las seis superficies externas de la pieza requieren mecanizado, la relación del punto de referencia debe definirse claramente para cada reorientación; esto evita la acumulación de errores dimensionales que, de otro modo, podrían derivarse de los repetidos cambios de posición.
Mediante una estrategia de posicionamiento idéntica a la utilizada para la primera cara, mecanizamos la segunda cara, completando así el perfil exterior, las superficies de montaje y el espesor total de la pieza.
Una vez completado este paso, las dimensiones externas de la pieza cumplen con las especificaciones de diseño. El trabajo restante se centra principalmente en el mecanizado de precisión de las cavidades internas y las estructuras de paredes delgadas.
Desarrollar utillaje de soporte especializado de tipo dividido para mejorar la estabilidad durante el mecanizado de cavidades internas
Una vez mecanizado el perfil exterior de una pieza, el mecanizado de su cavidad interior se convierte en una de las fases más críticas de todo el proceso de fabricación.
En este punto, se ha eliminado la gran mayoría del material, lo que deja las secciones de paredes delgadas con una rigidez estructural muy limitada. Recurrir únicamente a sistemas de sujeción estándar para fijar la pieza puede provocar fácilmente vibraciones localizadas o deformaciones estructurales durante el mecanizado. Por consiguiente, es necesario diseñar utillaje de soporte especializado específicamente para el mecanizado de la fase final de la cavidad interna.
¿Por qué utilizar un diseño de luminaria modular (de tipo dividido)?
En el caso de componentes grandes y de paredes delgadas, diseñar todo el dispositivo de sujeción como una única unidad integrada no solo supondría un consumo considerable de material, sino que también aumentaría tanto los costes de mecanizado como el tiempo necesario para la fabricación del dispositivo.
Hemos adoptado un diseño modular, dividiendo el dispositivo de sujeción de la cavidad interna en tres componentes independientes. Estas tres piezas están configuradas para adaptarse a la geometría externa del componente, a la estructura de la base y a los perfiles laterales, lo que garantiza la superficie de apoyo necesaria y, al mismo tiempo, simplifica la fabricación, la instalación y el posterior ajuste del dispositivo.
Diseño de holguras de apoyo basadas en las dimensiones reales de las piezas
Dado que las dimensiones externas de las piezas ya se han mecanizado según las especificaciones de diseño, las dimensiones internas del dispositivo de sujeción no pueden basarse únicamente en las dimensiones teóricas de las piezas.
En el diseño de nuestras fijaciones, utilizamos la geometría externa real de las piezas como referencia, incorporando un juego de aproximadamente 0,06-0,10 mm por cada lado. Esto garantiza que las piezas se puedan colocar sin problemas, al tiempo que se asegura un contacto total entre las superficies laterales e inferiores de las piezas y sus correspondientes superficies de apoyo.
Si la holgura de la fijación es demasiado grande, las piezas pueden seguir desplazándose bajo la influencia de las fuerzas de corte; por el contrario, si la holgura es demasiado pequeña, pueden producirse interferencias en el montaje, lo que generaría tensiones no deseadas. El diseño de la fijación debe tener en cuenta no solo las dimensiones, sino también la facilidad de montaje, la superficie de contacto de los soportes y las cargas de corte reales.
Refuerzo local de las zonas débiles
En el caso de los componentes estructurales de paredes delgadas, el apoyo general no garantiza necesariamente una rigidez suficiente en todas las zonas concretas.
En estas zonas, los orificios con baja rigidez estructural son especialmente propensos a la deformación y a la vibración. Si estas zonas carecen de un soporte eficaz durante el mecanizado, las fuerzas de corte ejercidas por la herramienta pueden provocar vibraciones localizadas, lo que compromete la calidad de la superficie mecanizada y la estabilidad dimensional.
Para solucionar esto, identificamos los puntos débiles durante las fases de diseño de las fijaciones y de preparación del mecanizado, e incorporamos soportes auxiliares adaptados a la estructura específica.
En la estrategia de mecanizado mencionada anteriormente, se pueden reforzar temporalmente determinados orificios utilizando materiales de relleno adecuados —como masilla moldeable o compuesto sellador ignífugo— o empleando materiales de relleno improvisados, como una toalla húmeda que se ajusta en su sitio tras haberla empapado. Esto ayuda a mitigar las vibraciones localizadas.
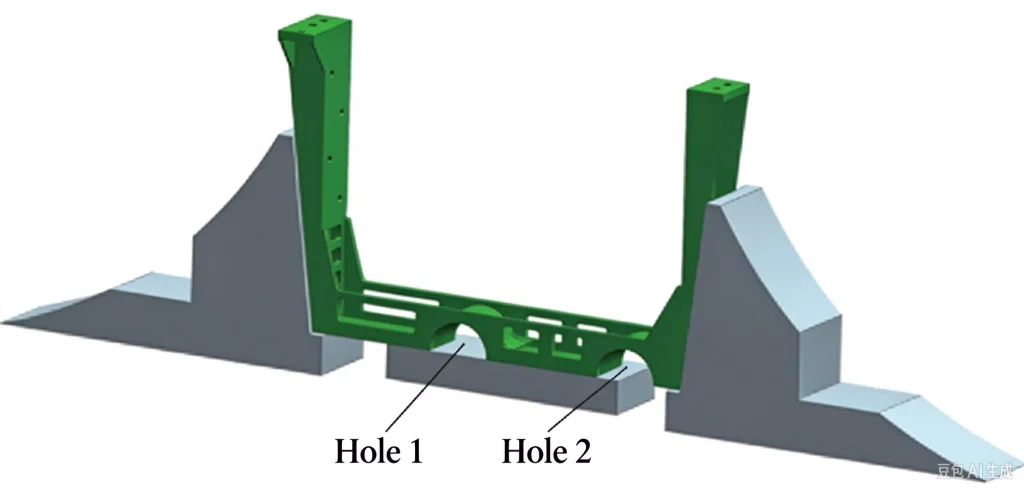
Estos soportes auxiliares deben evaluarse teniendo en cuenta factores como el material, el líquido de corte, el rango de movimiento de la herramienta y las condiciones de evacuación de virutas; no deben interferir en el funcionamiento normal de la herramienta ni permitir que ningún material de relleno entre en la zona de mecanizado.
Al combinar una sujeción modular con un soporte auxiliar localizado, es posible mejorar la estabilidad general del mecanizado de los componentes de paredes delgadas durante las etapas finales, sin necesidad de recurrir a una fuerza de sujeción excesiva.
Optimización de las trayectorias de herramientas CNC para reducir la deformación provocada por las fuerzas de corte
Incluso cuando la fijación de la pieza ofrece un apoyo suficiente, una trayectoria de la herramienta mal concebida puede provocar que las estructuras de paredes delgadas vibren o sufran una deformación elástica debido a las fuerzas de corte.
Por lo tanto, una vez definida la estrategia de sujeción, es fundamental optimizar específicamente las trayectorias de la herramienta utilizadas para el mecanizado de cavidades internas.
En el caso de estos componentes con baja rigidez estructural, el objetivo principal de la planificación de la trayectoria de la herramienta no es simplemente acortar el tiempo de mecanizado, sino garantizar que el proceso de corte sea lo más fluido posible, evitando fluctuaciones repentinas en las fuerzas de corte.
Dar prioridad a las trayectorias de herramienta recíprocas a lo largo de la pieza
Al mecanizar cavidades internas, es preferible emplear una estrategia de corte recíproca alineada con la longitud de la pieza, minimizando así los movimientos laterales innecesarios.
El objetivo principal es mantener una dirección relativamente constante de las fuerzas de corte principales, evitando cambios frecuentes en la orientación de las fuerzas y reduciendo el riesgo de que las estructuras de paredes delgadas se vean sometidas a cargas alternas.
Naturalmente, la dirección concreta de la trayectoria de la herramienta debe determinarse teniendo en cuenta factores como los puntos de apoyo de la pieza, la distribución del espesor de las paredes y la dirección de entrada de la herramienta; no debe darse por sentado que una única dirección de mecanizado uniforme sea adecuada para todos los componentes de paredes delgadas.
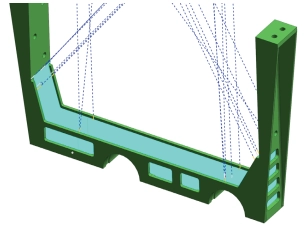
Reducción de los giros bruscos en las trayectorias de la herramienta y de las fluctuaciones repentinas en la carga de corte
Cuando una herramienta de corte cambia de dirección con frecuencia en las esquinas, pueden producirse fluctuaciones instantáneas en la carga de corte. Esto resulta especialmente problemático cerca de estructuras de paredes delgadas, donde es más probable que dichos cambios provoquen vibraciones y deformaciones localizadas.
Por lo tanto, durante la fase de programación, nuestro objetivo es reducir al mínimo los giros bruscos innecesarios y las interrupciones en la trayectoria de la herramienta. Al optimizar las transiciones entre trayectorias adyacentes, garantizamos un movimiento más continuo de la herramienta.
Además, en función del espesor de la pared y de las condiciones de soporte de las distintas zonas, configuramos cuidadosamente parámetros como la profundidad de corte, la anchura radial de corte y la velocidad de avance, asegurándonos de evitar cargas de corte excesivas en las zonas con rigidez insuficiente.
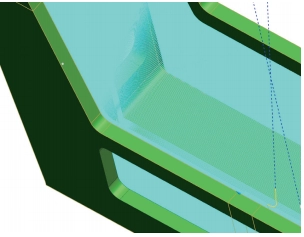
Control del saliente de la herramienta para mejorar la rigidez del mecanizado
Al mecanizar cavidades profundas o elementos internos, el saliente de la herramienta —la longitud de la herramienta que sobresale del portaherramientas— influye directamente en la estabilidad del mecanizado.
Un saliente de la herramienta más largo suele reducir la rigidez a la flexión del sistema, lo que lo hace más susceptible a las vibraciones y a la deflexión de la herramienta durante el proceso de corte.
Por lo tanto, al tiempo que nos aseguramos de que se cumplan los requisitos de profundidad de mecanizado y holgura, nuestro objetivo es minimizar el saliente de la herramienta seleccionando un diámetro adecuado, una longitud de canal adecuada y una configuración general adecuada de la herramienta.
En el caso de piezas con cavidades internas complejas o que requieran un mecanizado multidireccional, el uso de capacidades de 4 o 5 ejes permite optimizar la orientación de la herramienta y los ángulos de aproximación. Esto reduce la necesidad de configuraciones redundantes, mejorando así la eficiencia del mecanizado y la consistencia en el posicionamiento.
Cabe señalar que el mecanizado en 5 ejes no elimina automáticamente la deformación de los componentes de paredes delgadas. En última instancia, la calidad del mecanizado viene determinada por la coordinación eficaz entre la orientación de la herramienta, los parámetros de corte, la sujeción y el apoyo de la pieza, y la rigidez inherente de la propia pieza.
Resultados del mecanizado: control de la deformación de estructuras de paredes delgadas con una precisión de 0,03 mm
Mediante la aplicación de un proceso de mecanizado en bruto en varias etapas, combinado con un tratamiento de envejecimiento, un sistema de posicionamiento basado en adhesivos, utillajes modulares especializados, un soporte auxiliar para las zonas estructuralmente débiles y trayectorias de herramienta optimizadas, hemos resuelto con éxito los principales problemas de deformación que se producían durante el mecanizado de estos componentes de pared delgada fabricados en aleación de aluminio 7075.
En esta pieza, la tolerancia de diseño para las dimensiones críticas es de ±0,03 mm. La inspección posterior al mecanizado se centra en la distancia entre las patas de apoyo a ambos lados, las dimensiones de las superficies de montaje y otras características geométricas clave.
Tras el mecanizado, se utilizó una máquina de medición por coordenadas (CMM) para llevar a cabo una inspección dimensional completa, en la que se verificaron todas las dimensiones críticas y las características geométricas.
Los resultados de la inspección final confirman que todas las dimensiones especificadas para este lote de piezas cumplen los requisitos establecidos en los planos técnicos, y que la deformación posterior al mecanizado se ha mantenido dentro de un margen de 0,03 mm.
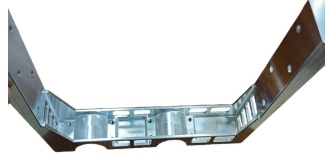
Este proceso de mecanizado demuestra una vez más que, en el caso de los componentes de aleación de aluminio de paredes delgadas —que se caracterizan por unas elevadas tasas de arranque de material y una rigidez estructural insuficiente—, la mera reducción de los parámetros de corte no puede resolver de forma definitiva el problema de la deformación. Solo mediante la integración del control de tensiones en el material, la sujeción y el posicionamiento, el soporte auxiliar y la planificación de la trayectoria de la herramienta se puede lograr una precisión dimensional estable, al tiempo que se mantiene la eficiencia del mecanizado.
¿Cómo gestiona Xtmade las piezas de aleación de aluminio de alta precisión y paredes finas?
En Xtmade, abordamos el mecanizado de piezas de paredes delgadas como un esfuerzo sistemático de control de procesos, más que como una tarea rutinaria Fresado CNC tarea. Antes de iniciar la producción, analizamos los archivos CAD, los planos de ingeniería y las especificaciones técnicas del cliente, evaluando factores como la rigidez estructural, la distribución del espesor de las paredes, las tasas de arranque de material, los puntos de referencia de mecanizado y las tolerancias críticas.
En el caso de las estructuras propensas a la deformación, nos centramos en los siguientes aspectos clave:
- Planificación de procesos: We establish a sequence of roughing, semi-finishing, and finishing operations based on the raw material state and the volume of material to be removed. When necessary, we incorporate intermediate stress-relief steps to prevent structural deformation caused by concentrated material removal.
- Workholding and Positioning: We carefully select positioning datums, clamping methods, and support points to minimize the impact of clamping forces on thin-walled sections. For complex geometries, we can design custom fixtures or auxiliary supports.
- Tooling and Machining Parameters: We optimize tool selection, cutting parameters, and toolpaths—factoring in material hardness, wall thickness, machining depth, and tool overhang—to effectively manage cutting forces and minimize vibration.
- Dimensional Inspection and Quality Verification: Using equipment such as CMMs (Coordinate Measuring Machines), we verify critical dimensions, positional relationships, and geometric tolerances to ensure the final parts meet all client specifications.
Xtmade ofrece customized precision aluminum CNC machining, with standard tolerances of ±0.01 mm and high-precision tolerances reaching ±0.005 mm. For thin-walled, deep-cavity, or complex parts, we assess the achievable precision based on the specific geometry, material, manufacturing process, and drawing requirements, rather than applying a one-size-fits-all tolerance guarantee.
If your project involves thin-walled 7075 aluminum alloy components, parts requiring high material removal rates, or other precision components with low structural rigidity, please send us your CAD files and engineering drawings. Our engineering team will evaluate the project in terms of manufacturing feasibility, workholding strategies, and process routing to help determine the most effective production solution.

