
Causas y soluciones para la acumulación de residuos en la herramienta al mecanizar aluminio en centros de mecanizado CNC
La acumulación de virutas es un problema recurrente en el mecanizado al que prestamos especial atención cuando fabricamos componentes de aluminio en centros de mecanizado CNC. Durante el mecanizado de aleaciones de aluminio comunes, como la 6061 y la 7075, las virutas de aluminio pueden adherirse a los filos de corte y a las ranuras de las herramientas de fresado, formando gradualmente bordes de acumulación (BUE) o depósitos de aluminio compactado.
Es posible que este problema no se note de inmediato durante las primeras fases del mecanizado. A menudo comienza con una pequeña cantidad de aluminio que se adhiere al filo de corte. A medida que avanza el mecanizado, los depósitos se acumulan y pueden llegar a cubrir parte del filo de corte. Una vez que esta acumulación empieza a intervenir en el proceso de corte, la geometría efectiva de la herramienta cambia, lo que afecta al acabado superficial, a la consistencia dimensional y a la vida útil de la herramienta.
Según nuestra experiencia en el mecanizado CNC del aluminio, la acumulación de residuos en las herramientas no se reduce simplemente a mantenerlas limpias. A menudo está relacionada con varios factores que interactúan entre sí, como los parámetros de corte, la geometría de la herramienta, la refrigeración y la lubricación, y la evacuación de virutas.
Entre las consecuencias más habituales se encuentran:
- Acabado superficial deficiente: Pueden aparecer arañazos, desgarros, rebabas y zonas de superficie rugosa, especialmente en superficies acabadas y bordes mecanizados.
- Variaciones dimensionales: Los depósitos de aluminio modifican la geometría efectiva de corte, lo que puede provocar desviaciones dimensionales e imprecisiones en el perfil.
- Desgaste acelerado de las herramientas: Las virutas acumuladas aumentan la resistencia al corte y pueden provocar astillamientos en los bordes, daños en la herramienta o incluso daños en la pieza de trabajo.
- Menor eficiencia en la producción: Las paradas frecuentes de la máquina para limpiar las herramientas, realizar inspecciones y ajustar los parámetros interrumpen la producción continua.
Las aleaciones de aluminio suelen presentar una buena ductilidad y plasticidad, lo que significa que tienden a producir virutas continuas durante el corte. Cuando la presión de contacto y el calor por fricción aumentan y las virutas no pueden evacuarse de forma eficaz, el aluminio puede adherirse a la superficie de la herramienta y dar lugar progresivamente a la formación de un borde de acumulación.
Por este motivo, para diagnosticar la acumulación de residuos en la herramienta no basta con sustituir simplemente la herramienta de corte. Es necesario tener en cuenta las características del material, el estado de la herramienta, los parámetros de corte, la refrigeración y el rendimiento de la máquina.
Cómo influyen las diferentes aleaciones de aluminio en la acumulación de residuos en las herramientas
Aunque aleaciones como la 6061 y la 7075 se utilizan ampliamente en el mecanizado CNC, su composición química, sus propiedades mecánicas y sus condiciones de tratamiento térmico difieren. Estas diferencias influyen en la formación de virutas, las cargas de corte y el desgaste de las herramientas.
En nuestras operaciones de mecanizado de aluminio, no aplicamos las mismas herramientas ni los mismos parámetros de corte a todos los tipos de aluminio. La designación del material, el estado de temple y la geometría de la pieza influyen en la estrategia de mecanizado.
Aluminio 6061
El 6061 ofrece un buen equilibrio entre resistencia mecánica, maquinabilidad y resistencia a la corrosión, lo que lo convierte en una opción habitual para componentes estructurales y mecanizados de precisión.
Durante el corte, el 6061 puede generar virutas continuas. Si el filo no está lo suficientemente afilado o la evacuación de virutas se ve obstaculizada, el aluminio puede acumularse en la superficie de la herramienta.
En el caso de los componentes de paredes delgadas, las cavidades complejas y los perfiles de precisión, se debe prestar especial atención a las cargas de corte y a la eliminación de virutas para evitar que la acumulación de material afecte al acabado superficial y a la estabilidad dimensional.
Aluminio 7075
El 7075 suele ser más resistente y más duro que el 6061, sobre todo en condiciones de tratamiento térmico como el T6.
Su comportamiento durante el mecanizado difiere del del 6061, por lo que las cargas de corte, el desgaste de la herramienta y la formación de virutas deben evaluarse en función del estado real del material. Una mayor resistencia no implica automáticamente una mayor tendencia a la formación de rebabas acumuladas, por lo que los parámetros de mecanizado desarrollados para el 6061 no deben aplicarse sin antes verificarlos.
Otras aleaciones de aluminio
Otras familias de aluminio, incluidas las aleaciones de las series 2xxx y 5xxx, también requieren tener en cuenta aspectos específicos del material a la hora del mecanizado. Algunas aleaciones con mayor ductilidad pueden producir virutas más largas y continuas, lo que exige una mayor calidad del filo de corte y una mejor evacuación de las virutas.
Antes de la producción, verificamos el tipo de material, el estado de temple y los requisitos de trefilado; a continuación, seleccionamos las herramientas y las condiciones de corte adecuadas en función de la geometría de la pieza y las operaciones de mecanizado.
Condiciones típicas de acumulación de material en la herramienta
En la producción, solemos evaluar la acumulación de material en la herramienta inspeccionando los filos de corte y las ranuras, y comparando luego su estado con la formación de virutas y la calidad de la superficie mecanizada.
Existen diferencias claras entre las condiciones normales de corte y la adhesión anómala del aluminio.
1. Corte normal: bordes de corte limpios y evacuación eficaz de las virutas
Cuando las condiciones de corte se ajustan correctamente, la herramienta mantiene un proceso de corte estable. Los filos de corte cortan el aluminio y las virutas resultantes fluyen a lo largo de la cara de inclinación hacia las ranuras antes de ser expulsadas por la geometría de la herramienta, el líquido refrigerante o el aire comprimido.
En estas condiciones, los filos de corte se mantienen relativamente limpios, sin depósitos significativos de aluminio, y las ranuras no se obstruyen por la acumulación de virutas.
Entre sus características típicas se incluyen:
- Cantos de corte afilados sin adherencias apreciables de aluminio.
- Virutas continuas o segmentadas que salen de la zona de corte sin acumularse en exceso.
- Sonidos de corte estables, sin vibraciones ni fricciones inusuales.
- Superficies mecanizadas uniformes, sin desgarros significativos, arañazos ni rebabas anormales.
- Dimensiones que se encuentran dentro de las tolerancias especificadas.
Las virutas continuas o rizadas no son necesariamente un indicio de un mecanizado anómalo. Su forma depende del estado del material, la geometría de la herramienta y los parámetros de corte. Lo más importante es determinar si las virutas pueden evacuarse de forma eficaz y si los filos de corte se mantienen en buen estado.
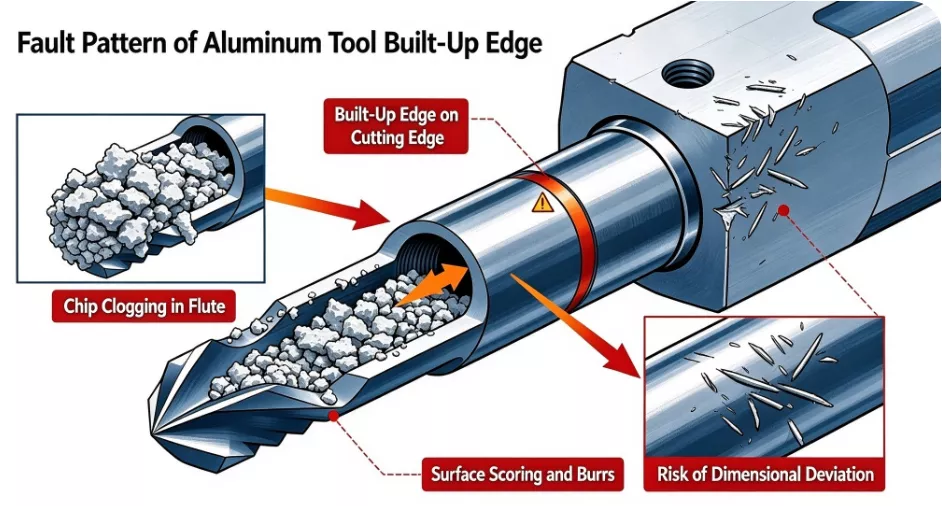
2. Situaciones anómalas: acumulación de material en los bordes y obstrucción de las ranuras
Cuando el aluminio empieza a adherirse a una herramienta de corte, pueden darse dos situaciones habituales.
Borde reforzado (BUE)
Durante el corte, la elevada presión de contacto y la fricción pueden hacer que el aluminio se adhiera a la cara de inclinación o al filo de corte. A medida que avanza el mecanizado, se acumula más material y se compacta, formando una capa de material acumulado.
Este depósito modifica la geometría de corte efectiva de la herramienta, lo que afecta a la posición real de corte y al ángulo del filo. En algunos casos, el filo acumulado se forma y se desprende repetidamente durante el mecanizado, lo que puede arrancar material de la superficie de la pieza de trabajo y provocar arañazos, defectos superficiales y variaciones dimensionales.
Acumulación de aluminio en las ranuras
Otra situación habitual se produce cuando las virutas no pueden salir de las ranuras de la herramienta de forma eficaz y, en su lugar, se acumulan en su interior.
Dado que las virutas de aluminio son relativamente dúctiles, pueden deformarse y enredarse bajo la presión de corte y la rotación de la herramienta. Cuando el espacio disponible en el canal de la herramienta es insuficiente, las virutas acumuladas pueden obstruir el paso del material recién generado.
Esto es especialmente importante durante el fresado de cavidades profundas, el mecanizado de cavidades y las operaciones que implican un contacto axial considerable. Cuando la evacuación de virutas se ve restringida, la herramienta puede volver a cortar virutas generadas anteriormente, lo que aumenta las cargas de corte y el calor localizado. En casos graves, esto puede provocar una acumulación persistente de material en la herramienta, un desgaste anómalo o la rotura del filo.
Riesgos de acumulación de material en diferentes operaciones de mecanizado CNC
La acumulación de material en la herramienta no se produce exclusivamente en un solo tipo de operación de mecanizado del aluminio. Las diferentes trayectorias de la herramienta, condiciones de contacto y direcciones de evacuación de virutas generan distintos riesgos durante el fresado frontal, el fresado de cavidades y las operaciones de acabado.
1. Fresado frontal
Durante el fresado frontal, una parte relativamente grande de la herramienta de corte entra en contacto con la superficie de la pieza de trabajo, lo que genera un volumen concentrado de virutas.
Si la velocidad del husillo, la velocidad de avance y el contacto radial no están correctamente ajustados, las cargas de corte localizadas pueden llegar a ser excesivas, o las virutas pueden atravesar repetidamente la zona de mecanizado.
En el caso de superficies de aluminio de gran tamaño, prestamos especial atención al estado de los bordes de la plaquita, a la excentricidad de la herramienta y a la dirección de evacuación de virutas, con el fin de evitar que la acumulación local afecte a la rugosidad y la planitud de la superficie.
2. Fresado de cavidades y ranuras
El mecanizado de cavidades es especialmente propenso a los problemas de evacuación de virutas.
La presencia de paredes laterales, superficies inferiores y esquinas internas puede provocar que las virutas se acumulen en el fondo o en zonas de difícil acceso de la cavidad. Si la herramienta no puede eliminar estas virutas de forma eficaz, las pasadas posteriores pueden entrar en contacto repetidamente con el material generado anteriormente.
Las estrategias de mecanizado eficaces deben tener en cuenta la planificación de la trayectoria de la herramienta, la profundidad de descenso y la dirección de evacuación de virutas. También se puede utilizar aire comprimido o refrigerante dirigido cuando sea conveniente.
3. Mecanizado de ranuras y cavidades profundas
El mecanizado de ranuras profundas plantea dos retos principales: un mayor saliente de la herramienta y un espacio limitado para la evacuación de virutas.
A medida que aumenta la profundidad de mecanizado, las virutas pueden acumularse en el interior de la ranura, lo que facilita que se obstruyan las ranuras de la herramienta. Si, además, la rigidez de la herramienta es insuficiente, pueden producirse vibraciones, daños en las paredes laterales y desviaciones dimensionales.
Por lo tanto, deben tenerse en cuenta de forma conjunta la relación entre la longitud y el diámetro de la herramienta, la longitud del canal de corte, la carga de corte y los métodos de evacuación de virutas.
4. Operaciones de acabado
Aunque las operaciones de acabado suelen eliminar menos material, son más sensibles al estado del filo y a la calidad de la superficie.
Si quedan virutas en la pieza tras el desbaste, o si la herramienta de acabado ya ha desarrollado un pequeño reborde de acumulación, pueden aparecer arañazos y pequeños defectos superficiales en la superficie mecanizada final.
Antes de terminar, inspeccionamos la superficie de la pieza, los filos de las herramientas y el margen de mecanizado restante para evitar que los problemas surgidos en operaciones anteriores se trasladen a la fase final.
Principales causas de la acumulación de material en el mecanizado CNC del aluminio
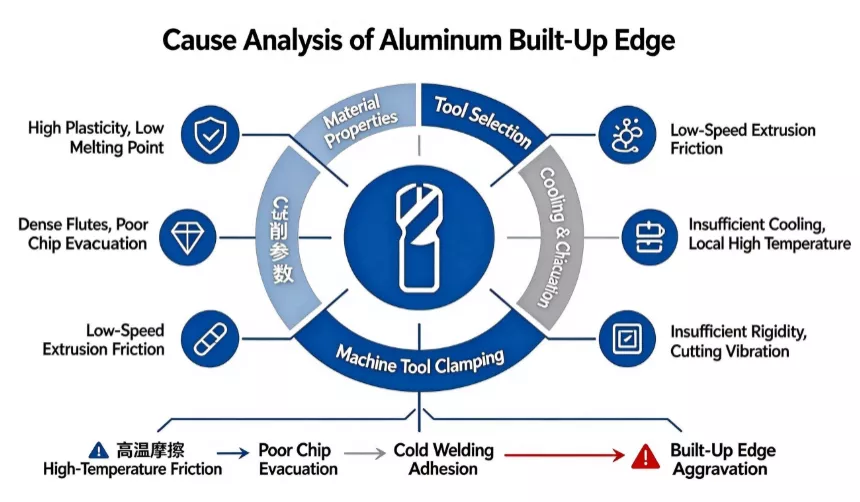
La acumulación de material en el mecanizado del aluminio rara vez se debe a un único factor. Según nuestra experiencia en producción, suelen interactuar varias condiciones de mecanizado.
Por ejemplo, una herramienta de corte ligeramente desgastada puede que no provoque problemas graves de inmediato. Sin embargo, si a ello se suman una mala evacuación de virutas y una lubricación insuficiente, una pequeña adherencia de aluminio puede convertirse rápidamente en una acumulación más grave.
Los cinco factores siguientes se encuentran entre las causas principales.
(1) Propiedades de las aleaciones de aluminio: los factores fundamentales que influyen en ellas
Las características materiales de las aleaciones de aluminio explican por qué su comportamiento durante el corte difiere significativamente del del acero. Aunque, en general, se considera que el aluminio es fácil de mecanizar, su ductilidad, plasticidad y temperatura de fusión relativamente baja pueden favorecer la adhesión de las virutas.
1. La alta ductilidad y plasticidad favorecen la adhesión de las virutas
Las aleaciones de aluminio sufren una deformación plástica durante el corte y suelen producir virutas continuas o relativamente largas. A diferencia de algunos materiales frágiles, las virutas de aluminio no siempre se rompen de forma natural en trozos pequeños. En cambio, pueden deslizarse de forma continua a lo largo de la cara de inclinación de la herramienta.
Cuando la presión de contacto y la fricción entre la herramienta y las virutas son excesivas, el aluminio puede adherirse a la superficie de la herramienta. Esto es especialmente probable cuando el filo no está lo suficientemente afilado o el espesor de la viruta sin deformar es demasiado pequeño. En estas condiciones, la herramienta puede rozar o comprimir el material en lugar de cortarlo de forma eficaz.
2. Baja temperatura de fusión y acumulación localizada de calor
El aluminio puro tiene un punto de fusión de aproximadamente 660 °C. Sin embargo, el intervalo de fusión de cada aleación de aluminio varía en función de su composición química, por lo que este valor no debe considerarse como el punto de fusión exacto de todos los tipos de aluminio.
Durante el corte a alta velocidad, la fricción y la deformación plástica generan calor en las interfaces entre la herramienta y la pieza de trabajo, así como entre la herramienta y la viruta. Aunque parte de este calor es disipado por las virutas, la herramienta y el líquido refrigerante, una refrigeración o una evacuación de virutas insuficientes pueden provocar la acumulación de calor en zonas localizadas.
Las temperaturas más elevadas pueden reducir la resistencia local a la deformación del aluminio, lo que aumenta la probabilidad de que se produzcan fenómenos de adhesión y transferencia de material. En combinación con una elevada presión de contacto, estas condiciones pueden favorecer la formación de rebordes acumulados.
3. Las virutas blandas pueden enredarse y volver a entrar en el circuito
Las virutas de aluminio suelen ser ligeras y relativamente dúctiles. Durante el mecanizado de cavidades profundas, ranuras estrechas y cavidades complejas, pueden permanecer en la zona de corte en lugar de ser evacuadas de forma eficaz.
Cuando la herramienta vuelve a pasar por la misma zona, las virutas generadas anteriormente pueden volver a entrar en la trayectoria de corte. Este corte secundario aumenta la fricción entre la herramienta y las virutas y puede rayar las superficies que ya se han mecanizado.
Por lo tanto, una evacuación eficaz de las virutas no solo depende del espacio disponible en el canal de virutas, sino también de si las virutas pueden salir realmente de la zona de mecanizado.
(2) Selección de la herramienta y estado del filo: factores clave que influyen en la adhesión
La elección de la herramienta influye directamente en la fricción, la formación de virutas y la eficacia de la evacuación durante el mecanizado CNC del aluminio. Incluso un centro de mecanizado CNC de gran rendimiento puede sufrir una acumulación persistente de material en la herramienta si la geometría de corte no es adecuada para el aluminio.
1. El tipo de herramienta no se ajusta a los requisitos para el mecanizado del aluminio
Los distintos materiales requieren características de superficie de la herramienta y geometrías de filo de corte diferentes.
Por ejemplo, algunas herramientas de fresado recubiertas diseñadas para el acero pueden no ser adecuadas para el mecanizado del aluminio. Dependiendo de las características del recubrimiento, el acabado superficial y las condiciones de corte, estas herramientas pueden generar una fricción adicional o favorecer la adhesión del aluminio.
Para el fresado general de aluminio, solemos optar por herramientas de corte específicas para este material, con ranuras pulidas, filos afilados y caras de inclinación lisas. Las fresas de metal duro sin recubrimiento son una opción habitual. Los recubrimientos antiadherentes especializados también pueden resultar adecuados cuando así lo indiquen las recomendaciones de diseño y mecanizado del fabricante de la herramienta.
2. Un número excesivo de estrías limita el espacio para las virutas
El número de aristas de corte influye directamente en el espacio disponible en la ranura.
En el caso de las herramientas del mismo diámetro, las fresas de punta de 4 o 6 canales suelen ofrecer menos espacio por canal que los modelos de 2 o 3 canales. Cuando se utilizan herramientas con una disposición muy estrecha junto con profundidades de corte considerables o velocidades de avance elevadas, es posible que las virutas no se evacúen con la suficiente rapidez.
En muchas aplicaciones de fresado de aluminio, las fresas de punta de 2 y 3 canales ofrecen espacios de viruta más amplios y suelen ser las preferidas. Sin embargo, el número adecuado de canales sigue dependiendo del diámetro de la herramienta, la estrategia de mecanizado, la profundidad de corte y los requisitos de acabado superficial.
3. Ángulo de hélice y geometría de las ranuras inadecuados
El ángulo de hélice influye en las fuerzas de corte axiales, en la dirección del flujo de virutas y en la estabilidad del mecanizado.
Si el ángulo de hélice no se adapta a las condiciones de mecanizado, es posible que las virutas no se deslicen con fluidez por los canales. Durante el mecanizado de cavidades profundas o de paredes laterales, también hay que tener en cuenta si las virutas pueden quedar atrapadas entre la herramienta y la pieza de trabajo.
Por lo tanto, a la hora de seleccionar herramientas de fresado de aluminio, tenemos en cuenta no solo el número de canales y el diámetro, sino también el ángulo de hélice, la profundidad de los canales, el acabado superficial y la rigidez general de la herramienta.
4. Desgaste de la herramienta y pérdida de afilado del filo de corte
Tras un uso prolongado, los filos pueden presentar desgaste, microastillamientos o redondeamiento.
Un filo afilado corta materiales con una resistencia al corte relativamente baja. Un filo desgastado tiende más a rozar y comprimir el aluminio, lo que aumenta la fricción y el riesgo de adherencia. Incluso un deterioro mínimo del filo puede afectar a la calidad de la superficie durante el acabado de precisión.
A la hora de investigar problemas de desgarro o rugosidad de la superficie, inspeccionamos los filos de corte en busca de acumulación localizada de aluminio, daños en los filos y desgaste irregular, en lugar de basarnos únicamente en el tiempo de mecanizado acumulado para determinar si es necesario sustituir una herramienta.
5. El acabado de la superficie de la herramienta influye en el flujo de virutas
El estado de la superficie de corte y de las ranuras también influye en el movimiento de las virutas.
Los arañazos, las marcas de mecanizado o las zonas rugosas en el interior de las ranuras pueden obstaculizar el flujo de virutas y crear puntos en los que el aluminio tiende a adherirse con mayor facilidad. A medida que se acumulan los depósitos, pueden restringir aún más la evacuación de las virutas.
Por lo tanto, para el mecanizado del aluminio, las herramientas de corte deben combinar filos afilados con superficies de canal lisas y bien pulidas.
(3) Parámetros de corte inadecuados: una causa habitual de acumulación de material en la herramienta
Los parámetros de corte determinan las condiciones reales de contacto entre la herramienta y la pieza de trabajo. Se encuentran entre las variables más importantes que hay que evaluar a la hora de resolver problemas relacionados con el mecanizado del aluminio.
La velocidad del husillo, el avance por diente, la profundidad axial de corte y la anchura radial de corte están interrelacionados. Aumentar la velocidad del husillo o reducir la velocidad de avance por sí solos no resuelve necesariamente la acumulación de material en la herramienta. Los ajustes deben basarse en las especificaciones de la herramienta, la capacidad de la máquina y la operación de mecanizado.
1. Desajuste entre la velocidad del husillo y la velocidad de corte
Las aleaciones de aluminio suelen admitir velocidades de corte relativamente altas, y muchas herramientas específicas para el aluminio están diseñadas para funcionar eficazmente a velocidades elevadas.
Si la velocidad del husillo es demasiado baja, es posible que la herramienta no alcance una velocidad de corte adecuada para el material y la geometría de la herramienta. En determinadas condiciones, esto puede aumentar el roce y la compresión en lugar de permitir una eliminación eficaz del material, lo que contribuye a que la herramienta se adhiera.
Sin embargo, una mayor velocidad del husillo no siempre es mejor. Hay que tener en cuenta los límites del husillo de la máquina, el diámetro de la herramienta, el equilibrado de la herramienta, el saliente y la rigidez del sistema de sujeción de la pieza.
2. Avance incorrecto por diente
Un avance excesivo por diente aumenta la carga sobre cada arista de corte, lo que da lugar a virutas más gruesas y a una mayor resistencia al corte. Si la capacidad del canal y la evacuación de virutas no pueden hacer frente al mayor volumen de virutas, pueden producirse acumulación y compactación.
Un avance por diente excesivamente bajo también puede causar problemas. Cuando el avance es insuficiente, sobre todo si el filo está ligeramente desgastado o el margen de mecanizado es mínimo, la herramienta puede rozar contra la pieza en lugar de producir virutas de forma eficaz. Esto puede aumentar la probabilidad de que se forme una acumulación de material en el filo.
Por lo tanto, los ajustes de avance deben basarse en el avance por diente y no únicamente en la velocidad de avance programada.
3. Profundidad axial y anchura radial de corte inadecuadas
La profundidad axial y la anchura radial determinan la parte de la herramienta que participa en el corte e influyen directamente en las cargas de mecanizado.
Un avance excesivo aumenta la resistencia al corte y el volumen de virutas. Si el espacio disponible en el canal no es suficiente para albergar las virutas generadas, puede producirse un atasco.
En el caso de cavidades profundas, ranuras estrechas y perfiles complejos, el margen de mecanizado debe eliminarse en etapas adecuadas en función del diámetro de la herramienta, la longitud efectiva del canal y el espacio de mecanizado disponible.
Por otro lado, un contacto excesivamente reducido, junto con un avance insuficiente, puede provocar rozaduras y surcos. Por lo tanto, los parámetros de corte deben ajustarse de forma coordinada, en lugar de limitarse a reducir la profundidad de corte.
4. Planificación deficiente de la entrada y salida de la herramienta, así como de la trayectoria de la herramienta
El movimiento de la herramienta también influye en la estabilidad del corte.
Una trayectoria de entrada inadecuada puede generar cargas de corte instantáneas excesivas en el momento en que la herramienta entra en contacto con la pieza por primera vez. Del mismo modo, los cambios bruscos en la velocidad de avance al pasar por esquinas o secciones estrechas pueden provocar sobrecargas localizadas.
Los largos periodos de permanencia cerca de la pieza de trabajo, las pasadas repetidas por las virutas acumuladas o la rotación innecesaria de la herramienta sin un corte efectivo también pueden aumentar el riesgo de que el aluminio se adhiera.
En el caso de cavidades complejas y perfiles continuos, la planificación de la trayectoria de la herramienta debe tener en cuenta las estrategias de entrada y salida, las variaciones locales de carga y la evacuación de virutas.
(4) Problemas de refrigeración, lubricación y evacuación de virutas
El mecanizado del aluminio requiere algo más que el control de la temperatura. También es necesario gestionar la interacción entre la herramienta, la pieza de trabajo y las virutas para mantener unas condiciones de corte estables.
La refrigeración, la lubricación y la evacuación de virutas están estrechamente relacionadas y deben evaluarse conjuntamente.
1. Lubricidad insuficiente del líquido de corte
El líquido de corte no solo disipa el calor, sino que también ayuda a reducir la fricción entre la herramienta, la pieza de trabajo y las virutas, al tiempo que favorece un flujo más fluido de las virutas.
Si el fluido no proporciona una lubricación suficiente, la adherencia y la fricción entre la herramienta de corte y el aluminio pueden aumentar, lo que favorece la formación de residuos en el filo.
Para el mecanizado en húmedo del aluminio, el líquido de corte debe seleccionarse en función del material y del proceso de mecanizado. Sus propiedades lubricantes, su compatibilidad con el aluminio y su concentración deben controlarse a lo largo de toda la producción.
2. Caudal insuficiente de refrigerante o posición incorrecta de la boquilla
Aunque se elija el líquido de corte adecuado, este no podrá actuar con eficacia si no llega a la zona de corte propiamente dicha.
Durante el mecanizado de agujeros profundos, cavidades profundas y cavidades cerradas, el acceso limitado puede impedir que el líquido de refrigeración llegue a la interfaz entre la herramienta y la pieza de trabajo. Las virutas acumuladas pueden obstruir aún más el flujo del líquido de refrigeración.
Es posible que el simple hecho de aumentar el volumen total de líquido refrigerante no resuelva el problema. También es necesario ajustar la posición de la boquilla, la dirección del chorro y la presión de suministro para garantizar una cobertura eficaz y la eliminación de virutas.
3. Insuficiencia en el chorro de aire y la eliminación de virutas
Cuando se utiliza aire comprimido para la evacuación de virutas, la dirección del flujo de aire, la presión y la ubicación de las boquillas influyen en el resultado.
Si el flujo de aire no consigue eliminar las virutas que se acumulan alrededor de la herramienta, es posible que quede aluminio en la zona de mecanizado y que vuelva a entrar en la trayectoria de corte a medida que la herramienta se desplaza.
Esto es especialmente importante durante el fresado de cavidades, el mecanizado de paredes laterales y las operaciones de ranurado profundo. El flujo de aire debe expulsar las virutas fuera de la zona de mecanizado, en lugar de limitarse a hacerlas circular dentro de la cavidad.
En el mecanizado en seco, deben evaluarse cuidadosamente la capacidad de aire comprimido y la gestión térmica. En el mecanizado en húmedo, tanto el suministro de refrigerante como la evacuación de virutas deben seguir siendo eficaces.
(5) Rendimiento de la máquina y sujeción de piezas: factores que a menudo se pasan por alto
En algunas situaciones de producción, la acumulación de material en la herramienta continúa incluso después de haber sustituido la herramienta de corte y ajustado los parámetros de mecanizado. En estos casos, también se debe analizar el estado de la máquina, la instalación de la herramienta y la sujeción de la pieza.
1. Rigidez insuficiente de la máquina o funcionamiento inestable del husillo
Aunque el aluminio es relativamente fácil de cortar, el mecanizado a alta velocidad y en continuo sigue exigiendo una rigidez dinámica adecuada.
Una excentricidad excesiva del husillo o la vibración en determinados rangos de velocidad pueden alterar las condiciones de contacto entre la herramienta y la pieza de trabajo, lo que provoca cargas desiguales en los filos de corte.
Esta inestabilidad puede provocar vibraciones superficiales, un sobrecorte localizado y un desgaste anómalo de la herramienta, al tiempo que aumenta la probabilidad de que se produzca la adhesión del aluminio.
2. Sujeción insuficiente de la pieza de trabajo
La sujeción de la pieza influye directamente en la estabilidad del mecanizado.
Si la fuerza de sujeción es insuficiente o las posiciones de apoyo están mal distribuidas, las fuerzas de corte pueden provocar un ligero desplazamiento de la pieza de trabajo o una deformación elástica. Esto es especialmente importante al mecanizar piezas de aluminio de paredes delgadas y componentes estructurales de gran tamaño.
Cualquier movimiento puede modificar la carga de corte real, lo que da lugar a condiciones de corte inestables, una menor calidad de la superficie y desviaciones dimensionales.
Antes del mecanizado, se debe seleccionar la disposición de la fijación y las posiciones de apoyo en función de la geometría de la pieza, el espesor de las paredes y la dirección de la fuerza de corte. Es posible que se requiera un apoyo adicional para minimizar la deformación y la vibración.
3. Saliente excesivo de la herramienta
El saliente de la herramienta afecta a la rigidez de todo el sistema de corte. Por lo general, un saliente mayor reduce la resistencia a las fuerzas de corte y aumenta la posibilidad de flexión y vibración.
Esto es especialmente relevante durante el mecanizado de cavidades profundas. El uso de una herramienta excesivamente larga sin ajustar los parámetros de corte ni la geometría de la herramienta puede provocar vibraciones apreciables.
Siempre que la profundidad de mecanizado lo permita, se debe reducir al mínimo el saliente de la herramienta. El diámetro de la herramienta, la longitud de la ranura y el método de sujeción también deben seleccionarse en función del espacio de mecanizado disponible.
Efectos de la acumulación de material en la herramienta sobre la calidad del mecanizado y la eficiencia de la producción
La acumulación de material en la herramienta afecta a algo más que al aspecto de la herramienta de corte. A medida que se siguen formando bordes con acumulación de material, las condiciones reales de corte se desvían gradualmente de la configuración de mecanizado prevista, lo que afecta a la calidad de la pieza, a la estabilidad del proceso y a los costes de producción.
1. Deterioro del acabado superficial de la pieza de trabajo
Cuando el aluminio se adhiere al filo de corte, es posible que, durante el mecanizado, se desprendan partes del material acumulado y dejen arañazos irregulares o zonas desgarradas en la pieza de trabajo.
En el caso de superficies estéticas, interfaces de sellado y componentes con requisitos específicos de rugosidad superficial, estos defectos pueden impedir que la pieza cumpla con las especificaciones del plano.
Además, el corte secundario provocado por una evacuación deficiente de las virutas puede dejar arañazos en las superficies ya mecanizadas.
2. Variaciones en la precisión dimensional y geométrica
Una vez que se forman depósitos de aluminio en el filo de corte, estos pueden intervenir en el proceso de corte y modificar las dimensiones efectivas de la herramienta.
Por ejemplo, durante el fresado lateral y el mecanizado de perfiles, el material adherido puede alterar el radio de corte efectivo, lo que provoca que las dimensiones finales se desvíen de los valores programados.
Si se forman y se desprenden repetidamente bordes acumulados, los errores dimensionales pueden volverse inconsistentes, lo que dificulta el mantenimiento de la precisión en los distintos lotes de producción.
3. Desgaste acelerado de las herramientas y daños inesperados en las mismas
El aluminio adherido aumenta la fricción entre la herramienta y las virutas y puede obstaculizar la evacuación normal de estas. A medida que las cargas de corte siguen aumentando, el filo se vuelve más susceptible al desgaste anormal, a la formación de microvirutas y a daños localizados.
Si no se soluciona rápidamente la obstrucción por virutas, en los casos graves puede producirse la rotura de la herramienta y daños en la superficie de la pieza de trabajo.
4. Tiempos de ciclo más largos y menor eficiencia en la producción
Durante la producción por lotes, la limpieza frecuente de las herramientas, la inspección de los filos y los ajustes de los parámetros aumentan el tiempo no dedicado al corte.
La acumulación recurrente de residuos en las herramientas también puede requerir inspecciones adicionales de la primera pieza para confirmar que la precisión dimensional y la calidad de la superficie han vuelto a niveles aceptables.
Estas interrupciones reducen la utilización de la maquinaria y aumentan los costes de utillaje, las repeticiones de trabajo y el riesgo de que se produzcan desechos. Por lo tanto, establecer procedimientos coherentes de gestión de herramientas y de inspección durante el proceso resulta más eficaz que reaccionar repetidamente ante los problemas una vez que se producen.
Cómo identificar el origen de las acumulaciones en las herramientas durante la producción
Cuando se detecta una acumulación de material en la herramienta, sustituir inmediatamente la herramienta o modificar los parámetros de corte sin identificar la causa subyacente puede suponer solo una mejora temporal.
Basándonos en nuestra experiencia en la resolución de problemas de producción, evaluamos conjuntamente la herramienta, el estado de la viruta, la superficie de la pieza de trabajo y el comportamiento de funcionamiento de la máquina.
1. Revisa los filos de corte y las ranuras
En primer lugar, determina dónde se está acumulando el aluminio.
Si se observan acumulaciones de residuos alrededor de la punta de la herramienta y de los filos de corte principales, comprueba el afilado de los filos, el estado de la superficie de la herramienta y las cargas de corte.
Si el aluminio se acumula principalmente en el interior de las ranuras en espiral, presta especial atención al espacio disponible para las virutas, a la dirección de evacuación y a si el líquido refrigerante o el aire comprimido pueden eliminar eficazmente las virutas.
2. Analizar la formación de virutas
Las características de la viruta proporcionan información útil sobre las condiciones de corte.
Las virutas largas y continuas que se enredan con facilidad indican que es necesario revisar el control y la evacuación de las virutas.
Las virutas compactadas, el recorte repetido de las virutas o la adhesión visible de aluminio indican que la eliminación de virutas puede verse limitada o que se está produciendo un corte secundario.
El color y la forma de la viruta no deben utilizarse por sí solos para determinar la temperatura de corte o la causa exacta de la acumulación de residuos. Deben tenerse en cuenta junto con otras observaciones relacionadas con el mecanizado.
3. Comprobar si la superficie de la pieza presenta defectos
Los distintos defectos superficiales pueden indicar diferentes problemas de mecanizado.
- Arañazos o desgarros localizados: comprueba si hay bordes con acumulación de material o virutas que vuelvan a entrar en la zona de corte.
- Rugosidad superficial anómala: Comprueba el desgaste de los bordes, la excentricidad de la herramienta y los parámetros de corte.
- Variaciones en el perfil o las dimensiones: comprueba el tamaño efectivo de la herramienta, la acumulación de aluminio y las condiciones de funcionamiento de la máquina.
- Aumento de la formación de rebabas: comprueba el afilado del filo, la dirección de mecanizado y las condiciones de avance.
4. Evaluar las condiciones de funcionamiento de la máquina
Si se produce una acumulación de material en la herramienta acompañada de ruidos de corte inusuales, vibraciones o cambios en la carga del husillo, se deben comprobar el saliente de la herramienta, la rigidez de la sujeción de la pieza y el estado del husillo.
En el caso de la producción en serie, comparar el comportamiento de la carga del husillo entre ciclos de mecanizado normales y anormales también puede ayudar a determinar si el aumento de la resistencia al corte está contribuyendo al problema.
Este enfoque sistemático contribuye a que la acumulación de material en la herramienta pase de ser un defecto superficial general a convertirse en un problema de proceso más claramente definido, lo que permite que los ajustes posteriores sean más específicos.
Soluciones prácticas para reducir la acumulación de material en las herramientas durante el mecanizado del aluminio
A la hora de abordar los distintos tipos de acumulación de material en la herramienta, no nos basamos en el ajuste de un único parámetro para determinar si el problema se ha resuelto. En su lugar, evaluamos de forma conjunta el estado de la herramienta, la formación de virutas, las trayectorias de la herramienta y las condiciones de refrigeración y evacuación.
Las siguientes medidas constituyen puntos de partida prácticos para mejorar la estabilidad del mecanizado del aluminio.
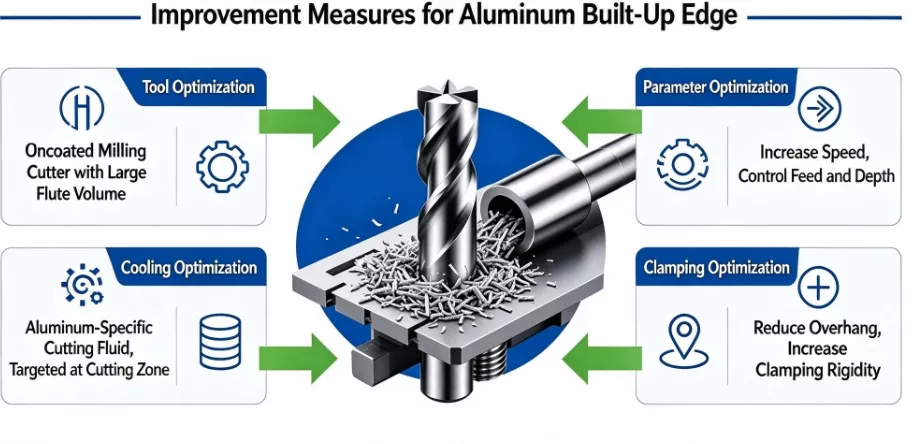
1. Optimizar la selección y el estado de las herramientas
En primer lugar, comprueba que la herramienta de corte sea adecuada para la aleación de aluminio y la operación de mecanizado.
Para el fresado general de aluminio, se recomienda utilizar fresas de extremo específicas para aluminio con aristas de corte afiladas, canales pulidos y espacio suficiente para la evacuación de virutas. Elija diseños de 2 o 3 canales en función del diámetro de la herramienta y de los requisitos de mecanizado, evitando las herramientas con canales muy densos cuando el espacio para la evacuación de virutas sea insuficiente.
En las operaciones de acabado, hay que prestar especial atención a la integridad del filo y al estado de la superficie. Si se detectan residuos, desgaste o microastillas, la herramienta debe limpiarse, inspeccionarse o sustituirse antes de la siguiente fase de mecanizado.
También se debe comprobar la sujeción de la herramienta y la excentricidad radial para reducir la distribución desigual de la carga en los filos de corte.
2. Ajustar los parámetros de corte según las especificaciones de la herramienta
Los parámetros de corte deben establecerse siguiendo las recomendaciones del fabricante de la herramienta y verificarse en función del rendimiento real de la máquina y la geometría de la pieza de trabajo.
Se deben tener en cuenta los siguientes factores:
- Seleccione una velocidad de corte adecuada en función del diámetro de la herramienta y las características del material, evitando velocidades de husillo excesivamente bajas o que superen los límites de funcionamiento estable de la máquina.
- Establece un avance adecuado por diente para garantizar una formación eficaz de virutas sin cargas de corte excesivas.
- Utiliza la eliminación de material por etapas para cavidades profundas, ranuras y zonas con un margen de mecanizado considerable.
- Ajusta las velocidades de avance en función de los cambios de perfil para evitar sobrecargas localizadas en las curvas y en las secciones estrechas.
- Optimiza las trayectorias de entrada, salida y desplazamiento rápido para reducir los reajustes innecesarios y la acumulación de virutas.
Cuando ya se haya producido una acumulación de virutas en la herramienta, comprueba el espesor real de la viruta y la carga de la herramienta antes de realizar ajustes específicos, en lugar de reducir todos los parámetros de forma indiscriminada.
3. Mejorar la refrigeración, la lubricación y la evacuación de virutas
La refrigeración, la lubricación y la eliminación de virutas deben optimizarse como un proceso integrado.
Para el mecanizado en húmedo, elija un líquido de corte adecuado para aleaciones de aluminio y mantenga su concentración y estado según las recomendaciones del fabricante. Compruebe la orientación de la boquilla, la presión de suministro y el caudal para asegurarse de que el refrigerante llegue a la zona de corte.
En el caso de cavidades profundas y zonas cerradas, se debe prestar especial atención a que las virutas puedan salir del espacio de mecanizado de forma eficaz. Si el suministro convencional de refrigerante resulta insuficiente, se puede considerar la posibilidad de utilizar refrigerante dirigido o métodos adicionales de evacuación de virutas, en función de las capacidades de la máquina.
En el mecanizado en seco o asistido por aire, comprueba la presión del aire comprimido, el caudal y la dirección de la boquilla para evitar que las virutas circulen repetidamente por la zona de corte.
4. Mejorar las estrategias de sujeción de piezas y de mecanizado
Si la selección de herramientas y los parámetros de corte ya son adecuados, pero persisten las acumulaciones de material, las marcas de vibración o las variaciones dimensionales, se debe analizar la estabilidad de la máquina y la sujeción de la pieza.
Antes del mecanizado, comprueba la posición de los dispositivos de sujeción y las condiciones de fijación. Las piezas de paredes delgadas, las piezas largas y las estructuras grandes de aluminio pueden requerir soportes colocados con cuidado, teniendo en cuenta la dirección de la fuerza de corte, para evitar movimientos o deformaciones.
El saliente de la herramienta debe reducirse al mínimo siempre que sea posible, y la geometría de la herramienta debe ajustarse a la profundidad de mecanizado requerida. En el caso de operaciones en cavidades profundas, la optimización de la secuencia de mecanizado, la eliminación gradual del material y las trayectorias de la herramienta pueden ayudar a reducir las vibraciones y las dificultades en la evacuación de virutas.
Gestión de herramientas y control de calidad en la producción por lotes
En el caso de una pieza mecanizada individual, la acumulación ocasional de material en la herramienta puede requerir únicamente una limpieza o un ajuste de los parámetros. Sin embargo, en la producción en serie, este mismo problema puede repetirse si no se cuenta con un sistema coherente de inspección de herramientas y supervisión del proceso.
Además de optimizar las herramientas de corte y los parámetros, la gestión del estado de las herramientas debería integrarse en el control rutinario de la producción.
1. Llevar un registro del uso y la sustitución de las herramientas
Las diferentes herramientas soportan cargas de corte distintas en función del material y de la operación de mecanizado. No se debe aplicar un único intervalo de sustitución a todas las herramientas.
Los registros de producción pueden incluir el modelo de la herramienta, el material de la pieza, el tiempo de corte acumulado, el número de piezas mecanizadas y el estado de desgaste observado. La comparación del rendimiento de las herramientas entre los distintos lotes de producción ayuda a establecer intervalos adecuados de inspección y sustitución para cada operación.
2. Reforzar la inspección de la primera pieza
Antes de iniciar la producción en serie, se debe prestar especial atención a la primera pieza mecanizada.
Además de comprobar las dimensiones críticas y las tolerancias geométricas, se debe inspeccionar la superficie en busca de arañazos, rebabas y marcas de mecanizado anómalas. También deben evaluarse los filos de corte y las condiciones de evacuación de virutas.
Si ya se observa una acumulación notable de material en la herramienta durante el mecanizado de la primera pieza, se debe ajustar el proceso antes de que comience la producción en serie. De este modo se evita que se repitan condiciones de corte inestables a lo largo de todo el lote.
3. Supervisar las operaciones de mecanizado críticas
En el caso de cavidades profundas, componentes de paredes delgadas, perfiles complejos y piezas con requisitos exigentes en cuanto al acabado superficial, puede ser conveniente realizar inspecciones más frecuentes durante el proceso.
Entre los puntos clave de inspección se incluyen los residuos de herramientas, la obstrucción de las ranuras, los ruidos de corte inusuales y los cambios en las dimensiones críticas de la pieza de trabajo.
4. Utilizar los resultados de la inspección para mejorar el proceso de mecanizado
El estado de la herramienta y la precisión dimensional están estrechamente relacionados.
Cuando los resultados de la inspección indiquen que las dimensiones se están desviando progresivamente del valor objetivo, se debe investigar el desgaste de las herramientas, la acumulación de aluminio y el estado de la máquina. El mero hecho de modificar las compensaciones de las herramientas sin identificar la causa subyacente puede ocultar un problema de proceso que se está gestando.
En la producción en serie, llevar un registro de las dimensiones críticas, el uso de las herramientas y las anomalías en el mecanizado ayuda a establecer unas condiciones de fabricación más uniformes.
Conclusión
La acumulación de material en la herramienta durante el mecanizado CNC del aluminio puede parecer un simple caso de adherencia del aluminio a los filos de corte o a las ranuras. En la práctica, refleja un desequilibrio entre las condiciones de corte, la evacuación de virutas y la refrigeración y lubricación.
La plasticidad y la ductilidad de las aleaciones de aluminio hacen que sus virutas sean más propensas a la deformación y la adherencia. Por otra parte, los filos de corte desafilados, un espacio insuficiente en el canal de viruta, unos parámetros de corte inadecuados y una refrigeración y lubricación insuficientes pueden agravar aún más el problema.
Según nuestra experiencia en el mecanizado CNC del aluminio, para resolver el problema de la acumulación de material en la herramienta no basta con sustituir la herramienta de corte ni con aumentar simplemente la velocidad del husillo. El primer paso consiste en determinar si el aluminio está formando rebordes alrededor de los filos de corte o si se está acumulando en el interior de las ranuras y las cavidades de la pieza. A continuación, se pueden ajustar las herramientas, los parámetros de corte y las trayectorias de mecanizado en función de la causa real.
En la producción en serie, la calidad constante del mecanizado depende de una planificación eficaz del proceso y de un control continuo de la producción. La selección adecuada de las herramientas de aluminio, la coordinación de los parámetros de corte, una refrigeración y una evacuación de virutas eficientes, así como unas condiciones estables de la máquina y de sujeción de la pieza, contribuyen a reducir los defectos superficiales, las variaciones dimensionales y los paros inesperados.
En Xtmade, estamos especializados en mecanizado CNC a medida de aluminio, con el respaldo de un equipo de ingeniería con más de 20 años de experiencia en el sector. Para las diferentes aleaciones de aluminio, geometrías de componentes y requisitos de precisión, evaluamos los planos, los archivos CAD y las especificaciones técnicas facilitados por el cliente con el fin de determinar los procesos de mecanizado, las herramientas, las estrategias de corte y los requisitos de control de calidad adecuados.
Desde las revisiones iniciales de DFM hasta la producción y la inspección dimensional, nuestro objetivo es adaptar cada operación de mecanizado a la geometría y los requisitos técnicos del componente para mantener la consistencia dimensional y la calidad de la superficie a lo largo de toda la producción.
Si dispone de componentes de aluminio que requieran mecanizado CNC, envíe a nuestro equipo de ingeniería sus planos o archivos CAD para que evaluemos la selección de materiales, los procesos de fabricación y la viabilidad de la producción.

