
Acero inoxidable 303, 304 y 316: ¿cuál es el mejor para el mecanizado CNC?
El acero inoxidable se utiliza ampliamente en componentes mecanizados con CNC, pero no todos los tipos se comportan de la misma manera durante la producción. Entre las opciones más habituales, los aceros inoxidables 303, 304 y 316 ofrecen cada uno un equilibrio diferente entre maquinabilidad, resistencia a la corrosión y propiedades mecánicas.
El 303 suele ser más fácil de mecanizar, lo que lo hace adecuado para piezas que requieren operaciones extensas de torneado, taladrado o roscado. El 304 ofrece un equilibrio práctico entre resistencia a la corrosión y prestaciones mecánicas, mientras que el 316 proporciona una mayor resistencia a la corrosión relacionada con los cloruros. Elegir entre ellos implica algo más que comparar las propiedades del material en una ficha técnica. El proceso de mecanizado, la geometría de la pieza, el entorno de funcionamiento y los requisitos de inspección son factores que también influyen.
Esta guía compara los aceros inoxidables 303, 304 y 316, explica cómo sus diferencias afectan al mecanizado CNC y describe qué aspectos hay que tener en cuenta a la hora de seleccionar un tipo de acero para un componente a medida.
¿Cuál es la diferencia entre el acero inoxidable 303, 304 y 316?
Los tres tipos pertenecen a la familia de los aceros inoxidables austeníticos, pero sus composiciones químicas les confieren características diferentes. Las diferencias más importantes son la maquinabilidad y la resistencia a la corrosión.
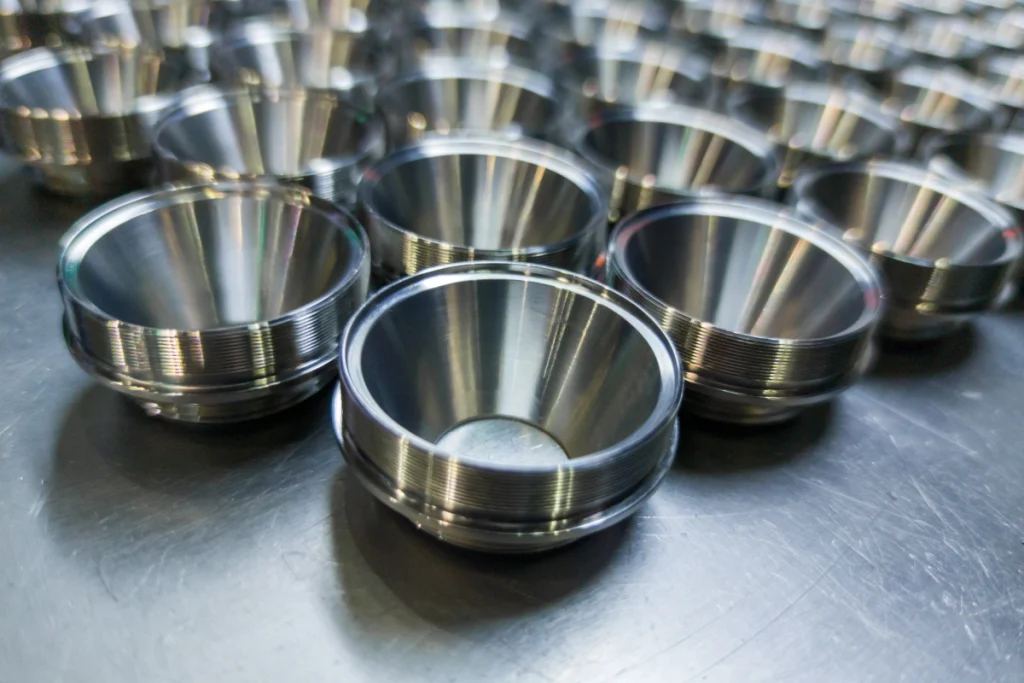
Acero inoxidable 303
El acero inoxidable 303 es un tipo de acero de fácil mecanizado desarrollado para mejorar el rendimiento de corte. Su contenido en azufre facilita la fragmentación de las virutas, lo que lo hace especialmente adecuado para operaciones como el torneado, el taladrado y el roscado.
En comparación con los aceros 304 y 316, el 303 suele permitir un control más suave de las virutas y unas condiciones de mecanizado menos exigentes. Esto puede resultar útil cuando un componente requiere múltiples operaciones de mecanizado o presenta características que, de otro modo, dificultarían la evacuación de las virutas.
La contrapartida es una menor resistencia a la corrosión, sobre todo en comparación con los grados 304 y 316. Su contenido en azufre también puede hacer que resulte menos adecuado para determinadas aplicaciones de soldadura y conformado. Por este motivo, el grado 303 se suele elegir para componentes mecanizados en los que la eficiencia en la fabricación es una prioridad y el entorno de uso no es muy corrosivo.
Acero inoxidable 304
El acero inoxidable 304 es uno de los tipos de acero inoxidable más utilizados. Ofrece una combinación de resistencia a la corrosión, resistencia mecánica, capacidad de conformado y disponibilidad que lo hace adecuado para una amplia gama de aplicaciones.
A diferencia del 303, el 304 no contiene los mismos aditivos de azufre para facilitar el mecanizado. Por lo tanto, es más propenso a formar virutas largas durante el corte. Además, se endurece por deformación durante el mecanizado, lo que significa que es necesario controlar cuidadosamente las condiciones de corte y el contacto de la herramienta.
A pesar de estas dificultades de mecanizado, el 304 sigue siendo una opción habitual cuando los componentes deben ofrecer resistencia general a la corrosión y un equilibrio de propiedades mecánicas. A menudo se prefiere al 303 cuando la pieza acabada va a estar expuesta a la humedad, a procesos de limpieza o a una gama más amplia de condiciones de funcionamiento.
Acero inoxidable 316
El acero inoxidable 316 contiene molibdeno, lo que mejora su resistencia a la corrosión por picaduras y en hendiduras, especialmente en entornos que contienen cloruro. Esto lo convierte en una opción habitual para componentes expuestos al agua de mar, a condiciones salinas y a determinados entornos químicos.
Su comportamiento durante el mecanizado es similar al del 304 en varios aspectos. Puede endurecerse por deformación durante el corte y generar virutas difíciles de eliminar, por lo que hay que prestar especial atención a la selección de herramientas, los parámetros de corte y la evacuación de virutas.
El 316 suele ser más caro que el 304, y su mayor resistencia a la corrosión no es necesaria en todas las aplicaciones. Su uso tiene sentido cuando las condiciones de uso justifican la mejora del material, en lugar de elegirlo simplemente porque se considera un acero inoxidable de mayor calidad.
Acero inoxidable 303, 304 y 316: comparación de propiedades
La siguiente tabla recoge las principales diferencias relevantes para la selección de materiales y el mecanizado CNC.
| Propiedad | Acero inoxidable 303 | Acero inoxidable 304 | Acero inoxidable 316 |
| Familia de materiales | Austenítico | Austenítico | Austenítico |
| Principal diferencia en cuanto a las aleaciones | Mayor contenido de azufre para facilitar el mecanizado | Composición de cromo-níquel de uso general | Adición de molibdeno |
| Mecanizabilidad | Bien | Moderado | De moderado a difícil |
| Resistencia a la corrosión | Adecuado para entornos templados | Buena resistencia a la corrosión general | Mayor resistencia a la corrosión por picaduras y en hendiduras |
| Resistencia al cloruro | Limitado | Limitado | Mejor que el 304 |
| Endurecimiento por deformación | Menos exigente en el mecanizado habitual | Pronunciado | Pronunciado |
| Coste relativo de los materiales | Por lo general, inferior a 316 | En general, moderado | En general, más alto |
| Motivo habitual de selección | Mecanizado más sencillo | Propiedades equilibradas | Mayor resistencia a la corrosión |
Se trata de comparaciones generales, no de garantías sobre el rendimiento de la pieza acabada. Los resultados reales dependen del estado del material, la geometría del componente, el método de mecanizado y el entorno de funcionamiento. Para un proyecto concreto, se deben confirmar las especificaciones del material y las propiedades requeridas antes de iniciar la producción.
¿En qué se diferencian los aceros 303, 304 y 316 en el mecanizado CNC?
Las diferencias entre estos grados se hacen más evidentes una vez que comienza el mecanizado. Un material que obtiene buenos resultados en una prueba de corrosión puede que no sea el más fácil de mecanizar, y un grado con mejor mecanizabilidad puede que no ofrezca la resistencia a la corrosión que necesita un componente.
Formación y evacuación de virutas
El 303 suele ser el más fácil de mecanizar de los tres grados, ya que su contenido en azufre favorece la ruptura de las virutas. Las virutas más cortas se eliminan con mayor facilidad de la zona de corte, sobre todo durante el torneado y el taladrado. Esto puede reducir las interrupciones provocadas por virutas enredadas y hacer que el mecanizado sea más predecible.
Los aceros 304 y 316 tienden a producir virutas largas y filamentosas. Si las virutas no se eliminan de forma eficaz, pueden interferir con la herramienta de corte, dañar la superficie mecanizada o quedar atrapadas en orificios y elementos internos.
En el caso de piezas con orificios profundos, pasos estrechos u operaciones de taladrado repetidas, es importante prestar atención al control de virutas durante la planificación del proceso. La estrategia de mecanizado debe tener en cuenta la geometría, en lugar de basarse únicamente en el tipo de material.
Endurecimiento por esfuerzo y desgaste de las herramientas
El endurecimiento por deformación es un factor importante a tener en cuenta al mecanizar acero inoxidable 304 y 316. Cuando la herramienta de corte roza el material en lugar de mantener un corte adecuado, la superficie puede endurecerse. De este modo, la siguiente pasada de la herramienta se enfrenta a unas condiciones de corte más difíciles.
Esta es una de las razones por las que es importante que la herramienta se acople de forma estable. Los parámetros de corte, el estado de la herramienta, la trayectoria de la herramienta y la sujeción de la pieza influyen en el resultado. Un roce excesivo, una pausa prolongada o cortes ligeros repetidos pueden agravar el problema.
El 303 suele dar menos problemas en este sentido, aunque la selección de herramientas y las condiciones de corte deben adaptarse a la pieza y a la operación.
Calor de corte y acabado superficial
El acero inoxidable tiende a retener más calor en la zona de corte que muchos materiales de fácil mecanizado. En los grados 304 y 316, esto puede aumentar el desgaste de la herramienta y dificultar el control del acabado superficial, especialmente al mecanizar detalles pequeños o al tener que cumplir requisitos dimensionales muy estrictos.
La solución no consiste simplemente en reducir la velocidad de corte. La geometría de la herramienta, la velocidad de avance, el líquido de corte, el contacto de la herramienta y la estabilidad de la máquina influyen en la generación de calor y en la calidad del acabado.
En el caso de los componentes con superficies visibles o elementos que encajan a la perfección, el acabado superficial debe considerarse un requisito de mecanizado desde el principio. No siempre resulta práctico corregir una superficie mal mecanizada mediante operaciones de acabado adicionales.
Taladrado, roscado y características internas
El taladrado y el roscado pueden resultar especialmente exigentes en los aceros 304 y 316. Las virutas largas pueden acumularse en el interior de los orificios, mientras que el endurecimiento por deformación puede dificultar las operaciones posteriores si el material no se corta de forma limpia.
El 303 suele ser una opción más conveniente para componentes que contienen múltiples orificios, roscas y detalles torneados. Sin embargo, si la resistencia a la corrosión es un requisito fundamental, elegir el 303 únicamente para simplificar el mecanizado puede generar problemas durante su uso.
En el caso de los componentes complejos, antes de iniciar la producción deben revisarse el número y la ubicación de los orificios, las especificaciones de las roscas, las relaciones entre profundidad y diámetro, y el acceso para las herramientas de corte.
¿Qué tipo de acero inoxidable es el más adecuado para el mecanizado CNC?
No existe un único tipo de acero inoxidable que sea el más adecuado para todos los proyectos de mecanizado CNC. La elección correcta depende de qué propiedades sean las más importantes para la pieza acabada.
Cuándo elegir el acero inoxidable 303
Elija el 303 cuando la eficiencia en el mecanizado sea un factor clave y la pieza no requiera la mayor resistencia a la corrosión que ofrecen los grados 304 o 316.
Es una opción práctica para piezas torneadas y componentes con numerosos orificios o roscas. Su mejor comportamiento en la ruptura de virutas puede facilitar la gestión de las operaciones de mecanizado repetidas.
Sin embargo, el 303 no debe considerarse un sustituto directo del 304 o del 316 cuando la resistencia a la corrosión, la soldabilidad u otros requisitos del material sean importantes.
Cuándo elegir el acero inoxidable 304
Elija el 304 cuando el componente requiera resistencia a la corrosión general y un equilibrio de propiedades mecánicas. Es adecuado para numerosas aplicaciones en interiores y exteriores en las que las condiciones de exposición no exigen la resistencia adicional al cloruro que ofrece el 316.
Aunque el 304 es más difícil de mecanizar que el 303, suele ser la opción más adecuada cuando el entorno de funcionamiento de la pieza acabada tiene prioridad sobre la facilidad de mecanizado.
Cuándo elegir el acero inoxidable 316
Elige el 316 cuando la exposición a cloruros, agua salada o determinados productos químicos corrosivos haga necesaria una mayor resistencia a la corrosión.
Se suele considerar para aplicaciones marinas, de procesamiento químico y otras en las que existe riesgo de corrosión por picaduras o en hendiduras. Su mayor coste de material y sus exigencias de mecanizado deben sopesarse frente a las consecuencias de un fallo del material o de una sustitución prematura.
En el caso de aplicaciones que impliquen sustancias químicas específicas o condiciones de funcionamiento inusuales, compruebe la compatibilidad con los datos de corrosión pertinentes, en lugar de basarse únicamente en la designación del grado.
¿Cómo influye el tipo de acero inoxidable en el coste del mecanizado CNC?
El coste del material es solo una parte del coste total del mecanizado. El tipo de material también influye en el tiempo de corte, el desgaste de las herramientas, la estabilidad del proceso y la cantidad de trabajo necesaria para alcanzar las dimensiones y el acabado superficial especificados.
El 303 puede resultar más económico de mecanizar cuando una pieza requiere un torneado, taladrado o roscado intensivo. Sus propiedades de ruptura de virutas pueden ayudar a reducir las interrupciones en el mecanizado y a simplificar la gestión de las virutas.
Los tipos 304 y 316 pueden requerir un control más minucioso de las condiciones de corte debido a su comportamiento de endurecimiento por deformación y a la formación de virutas. Dependiendo del componente, esto puede afectar al tiempo de ciclo, a los requisitos de herramientas y a los resultados de la inspección. Además, el tipo 316 suele tener un coste de material más elevado que el 304.
Sin embargo, elegir el tipo de material más económico no garantiza necesariamente que el coste total del proyecto sea el más bajo. Si un componente funciona en un entorno corrosivo, seleccionar un tipo de material con una resistencia a la corrosión insuficiente puede dar lugar a problemas de mantenimiento, sustitución o rendimiento en el futuro.
Un enfoque más adecuado consiste en evaluar el coste del material junto con la complejidad del mecanizado, las tolerancias, el acabado superficial, la cantidad de producción y las condiciones de servicio.
¿Qué debes incluir en una solicitud de presupuesto para el mecanizado CNC de acero inoxidable?
Una solicitud de presupuesto útil proporciona al fabricante la información suficiente para evaluar tanto los requisitos de material como los trabajos de mecanizado que conlleva.
Empieza por el plano de la pieza o el archivo CAD. Incluye el tipo de acero inoxidable y la especificación del material correspondiente, junto con las dimensiones críticas, las tolerancias, los requisitos de GD&T y las especificaciones de acabado superficial. Si la pieza tiene orificios roscados, agujeros profundos, secciones delgadas u otras características que afecten al acceso para el mecanizado, asegúrate de que estén claramente definidas.
El entorno de funcionamiento previsto también es relevante. Por ejemplo, un componente expuesto al agua salada puede requerir una selección de materiales diferente a la que se utilizaría en un montaje general en interiores. Si la resistencia a la corrosión es un factor decisivo, es mejor explicar las condiciones de exposición en lugar de especificar un grado sin contexto.
Por último, indique la cantidad solicitada, los plazos de entrega previstos, los requisitos de inspección y cualquier documentación necesaria, como los informes de ensayo de materiales o los resultados de la inspección del primer artículo.
Facilitar esta información con antelación ayuda al fabricante a evaluar el plano, identificar posibles problemas de producción y aclarar el presupuesto antes de que comience el mecanizado.
Servicios de mecanizado CNC de acero inoxidable en Xtmade
En Xtmade, fabricamos componentes mecanizados a medida mediante CNC a partir de los planos, archivos CAD y especificaciones técnicas que nos facilitan los clientes. Los proyectos de acero inoxidable se evalúan en función del tipo de acero seleccionado, la geometría de la pieza, los requisitos dimensionales y la aplicación prevista.
Nuestras instalaciones de fabricación de 120 000 pies cuadrados en Shenzhen están equipadas con centros de mecanizado CNC de 3, 4 y 5 ejes. Nuestros equipos de ingeniería, producción y calidad se encargan de los proyectos desde la evaluación de planos y la planificación de la fabricación hasta la producción y la inspección.
A la hora de comparar los aceros 303, 304 y 316 para un componente a medida, la elección del material debe tener en cuenta tanto los requisitos de mecanizado como las condiciones a las que se verá sometida la pieza acabada. Podemos revisar las especificaciones facilitadas y aclarar las consideraciones de fabricación antes de iniciar la producción.
Más información sobre nuestro Servicios de mecanizado CNC de acero inoxidable y envía tus planos para que se revise el proyecto.

