
Оптимизация процесса обработки с ЧПУ прецизионного цилиндра для аэрокосмической отрасли
Прецизионные цилиндрические детали для аэрокосмической отрасли часто характеризуются сложной геометрией, узкими допусками на размеры и строгими требованиями к качеству поверхности. В процессе изготовления на конечное качество обработки могут влиять такие факторы, как обрабатываемость материала, опорные точки закрепления заготовки, жесткость инструмента и последовательность технологических операций.
Типичным примером является цилиндр для аэрокосмической промышленности из высокопрочной стали марки 35CD4. Технологический процесс его изготовления включает прецизионную токарную обработку наружного диаметра, растачивание глубоких отверстий, фрезерование удлинённых угловых отверстий и дробеструйную обработку. Из-за сильной склонности материала к прилипанию к режущим инструментам при использовании традиционных методов обработки могут возникнуть трудности с поддержанием стабильности размеров, достижением требуемого качества поверхности и обеспечением эффективного удаления стружки.
Чтобы подробнее ознакомиться с конструктивными особенностями данного узла, свойствами материалов и основными сложностями при его производстве, см. нашу предыдущую статью по теме Характеристики технологического процесса и сложности при обработке на станках с ЧПУ прецизионных цилиндрических деталей для аэрокосмической промышленности.
Основываясь на этом анализе, в данной статье рассматривается фактический производственный процесс с акцентом на типичные проблемы при токарной обработке наружного диаметра, обработке внутренних отверстий, обработке сложных элементов отверстий и дробеструйной обработке. Кроме того, в ней объясняется, как выбор инструмента, настройка параметров резания, корректировка базовых точек и оптимизация технологического процесса могут повысить качество обработки.
Разработка технологического процесса обработки прецизионного цилиндра для аэрокосмической отрасли
Обработка прецизионного цилиндра для аэрокосмической промышленности требует тщательного контроля взаимосвязей между размерами нескольких прецизионных элементов. План технологического процесса нельзя разрабатывать с учетом отдельных элементов в изоляции друг от друга. Это особенно важно для деталей, содержащих тонкостенные участки, глубокие отверстия и отверстия нестандартной формы, где состояние ранее обработанных поверхностей напрямую влияет на точность последующих операций.
С учетом геометрии детали и технических требований при разработке общего технологического процесса основное внимание уделяется четырем основным направлениям:
- Опорные точки при механической обработке и закрепление заготовки: Выберите подходящие системы отсчета в соответствии с конструкцией детали, чтобы контролировать погрешности зажима и отклонения при вращении в процессе обработки.
- Точная обработка деталей: Разработать подходящие методы механической обработки и припуски на обработку для критических наружных диаметров, внутренних отверстий, подшипниковых отверстий и удлинённых угловых отверстий.
- Параметры инструмента и резания: Выберите подходящие геометрические формы инструмента с учетом режущих характеристик стали 35CD4, а затем оптимизируйте параметры резания в ходе экспериментальных обработок.
- Особая последовательность процессов: Учтите изменения размеров, которые могут возникнуть в результате дробеструйной обработки, и спланируйте последовательность финиальной механической обработки и последующей обработки поверхности.
Путем анализа взаимосвязей между различными операциями можно разработать общий технологический маршрут и постоянно его совершенствовать с учетом фактических результатов, полученных в ходе пробного производства.
Оптимизация прецизионной токарной обработки наружного диаметра
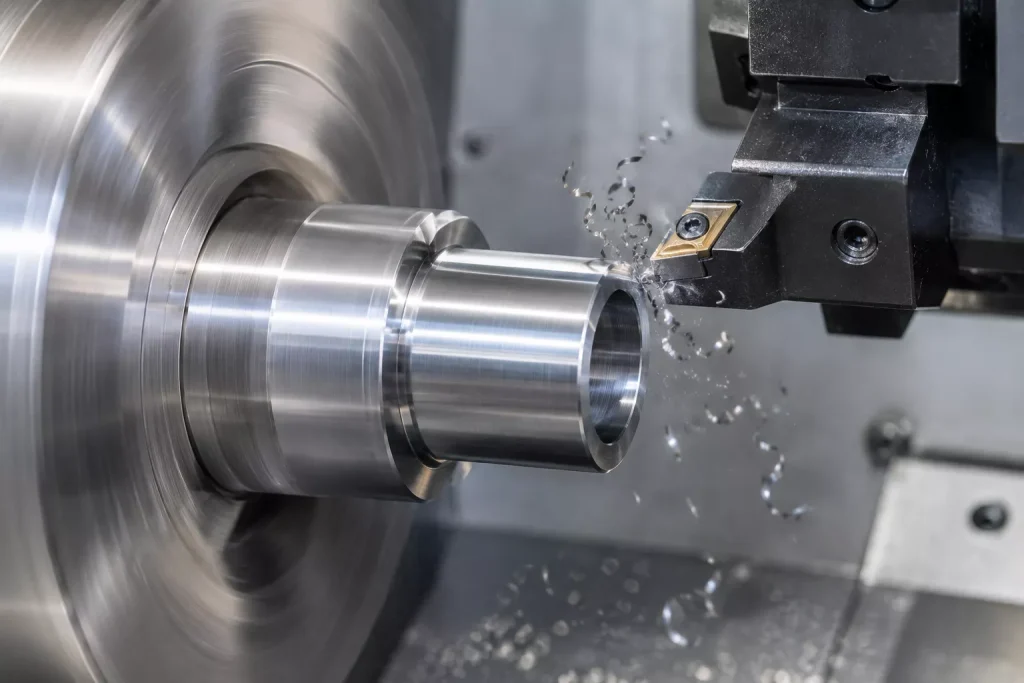
Повышение качества поверхности наружной стороны
При чистовой обработке наружного диаметра и торцевой поверхности ушка сильная склонность стали 35CD4 к прилипанию стружки затрудняла её отвод. При исходных, относительно низких параметрах резания на торцевой поверхности детали появились следы глубокой резки, а в некоторых местах наблюдалось локальное отрывание материала.
Для решения этой проблемы были скорректированы параметры токарной обработки наружного диаметра, при этом особое внимание уделялось условиям резания и рабочим характеристикам инструмента. После оптимизации удалось устранить первоначальные следы резания, что позволило получить более гладкую поверхность торца с равномерным качеством обработки от центра до внешнего края.
Данное усовершенствование показывает, что при обработке высокопрочных сталей, склонных к сильному прилипанию стружки, качество торцевой поверхности зависит не только от самого режущего инструмента, но и от параметров резания и фактических условий резания. Испытания и настройка параметров обработки должны основываться на характеристиках материала, а не просто на использовании параметров, обычно применяемых для обычных сталей.
Повышение точности и стабильности размеров наружного диаметра
Токарная обработка с ЧПУ на технологическом процессе № 14 являлась ключевым этапом изготовления данной детали. Для закрепления детали использовался самоцентрирующийся патрон, а для обеспечения стабильности вращения во время обработки внешний диаметр поддерживался подпоркой.
Прецизионный наружный диаметр имел допуск по размеру 0,024 мм и требовал трёх проходов токарной обработки. С учётом режущих характеристик стали 35CD4 была выбрана острая пластина для наружной токарной обработки, предпочтительно с радиусом вершины R 0,2 мм. Слишком большой радиус вершины мог бы негативно повлиять на условия резания и шероховатость поверхности.
Первые пробные операции обработки показали, что готовый наружный диаметр колебался в пределах от 88,85 до 88,89 мм, что не соответствовало требованиям чертежа. До выяснения причины отклонения в размерах производственная бригада могла лишь оставлять дополнительный припуск на обработку и корректировать размеры путем ручной полировки.
Дальнейшее исследование показало, что проблема была тесно связана с округлостью наружного диаметра, опирающегося на подшипник. Округлость опорной поверхности влияет на состояние вращения детали после зажима. Это влияние становится особенно значимым, когда требуются жесткие допуски на размеры.
Измерения опорных поверхностей на бракованных деталях показали отклонения от округлости в пределах 0,020–0,035 мм, что в целом соответствовало диапазону отклонений, наблюдаемому в значениях готового наружного диаметра.
В связи с этим была пересмотрена предыдущая операция обработки заготовки. К требованиям к токарной обработке наружного диаметра в рамках технологического процесса № 11 было добавлено требование к округлости — не более 0,01 мм.
После введения этого требования к контролю округлости стабильность токарной обработки наружного диаметра на технологическом процессе № 14 значительно улучшилась. Диапазон конечных значений диаметра сузился до 88,865–88,875 мм, при этом отклонение от номинала не превышало 0,01 мм. Теперь требования чертежа можно было выполнять без дополнительной локальной ручной корректировки.
Испытания на стабильность ещё раз подтвердили, что одна режущая кромка способна стабильно обрабатывать четыре детали. Для поддержания точности размеров инструмент необходимо было заменять после износа.
Оптимизация процесса обработки внутреннего отверстия
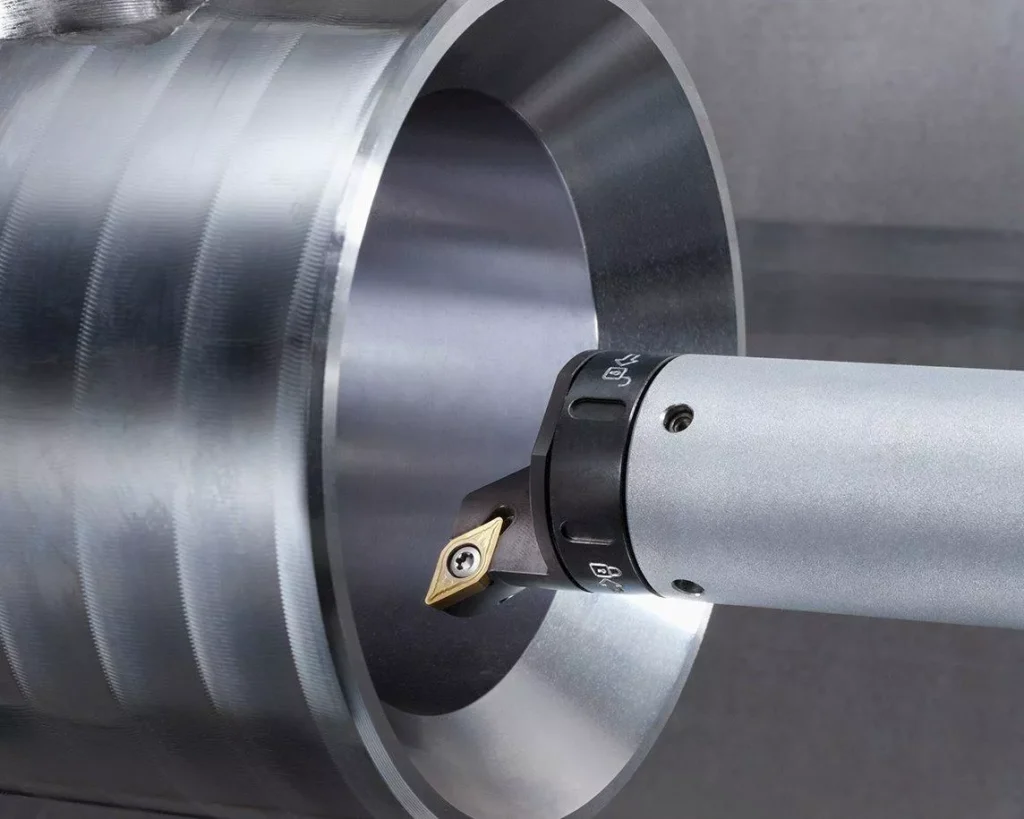
Устранение выпячивания нижней поверхности
В ходе токарной обработки с ЧПУ на этапе № 14 на дне внутреннего отверстия остался локальный выступ. Диаметр этого остаточного элемента составлял примерно 1 мм, а высота — примерно 0,3 мм.
В исходном процессе обработки сначала с помощью фрезы с плоским дном удалялся избыточный материал в нижней части, после чего выполнялось внутреннее растачивание с помощью расточного инструмента большого диаметра. Затем нижняя поверхность обрабатывалась для плавного перехода к окружающей поверхности.
Данный подход требовал, чтобы биение инструмента не превышало 0,01 мм. Однако фреза с плоским дном имела в нижней части небольшой наклонный участок. Даже при контролируемом биении инструмента было сложно добиться полностью ровной поверхности, в результате чего проблема выпуклости оставалась нерешенной.
Для решения этой проблемы первоначальную операцию фрезерования с плоским дном заменили растачиванием с использованием расточного инструмента малого диаметра. Это позволило непосредственно обработать остаток материала на дне отверстия.
Испытания по обработке подтвердили, что растачивание дна с помощью доработанного инструмента позволяет полностью устранить остаточный выступ и повысить качество обработки дна внутреннего отверстия.
Повышение качества внутреннего растачивания
На этапе № 14 при внутреннем растачивании необходимо было оставить радиальный припуск 0,05 мм для последующей хонинговой обработки. Однако на начальном этапе производства во внутреннем отверстии обнаружилось несколько дефектов качества, что повысило риски при последующей хонинговой обработке.
С учётом реальных условий обработки были выявлены три основные причины:
- Недостаточная жесткость инструмента: Первоначальный инструмент для внутреннего растачивания имел относительно небольшой диаметр и недостаточную жесткость. Это делало его более подверженным вибрациям, что сказывалось на стабильности размеров растачиваемого отверстия.
- Неэффективный отвод стружки: Из-за высокой склонности стали 35CD4 к прилипанию стружка с трудом отрывалась. Стружка могла скручиваться внутри отверстия и царапать уже обработанную поверхность.
- Неподходящие параметры резки: Изначальная скорость резания была относительно низкой и не позволяла обеспечить требуемую точность размеров и качество поверхности.
Для решения этих проблем были внедрены три основных усовершенствования:
- Замените исходный инструмент на инструмент для внутреннего растачивания большего диаметра, чтобы повысить жесткость и уменьшить вибрацию при обработке.
- Увеличьте скорость резания и соответствующим образом увеличьте глубину чистовой резки, чтобы улучшить условия резания и стружкоотвод.
- Оптимизируйте внутреннюю систему подачи охлаждающей жидкости таким образом, чтобы она поступала непосредственно к рабочему концу расточного инструмента, что позволит улучшить охлаждение и удаление стружки в зоне резания.
Благодаря скоординированной корректировке геометрии инструмента, параметров резания и подачи охлаждающей жидкости удалось оптимизировать процесс внутреннего растачивания, что обеспечило более стабильную основу для последующего хонингования.
Оптимизация комплексной обработки отверстий
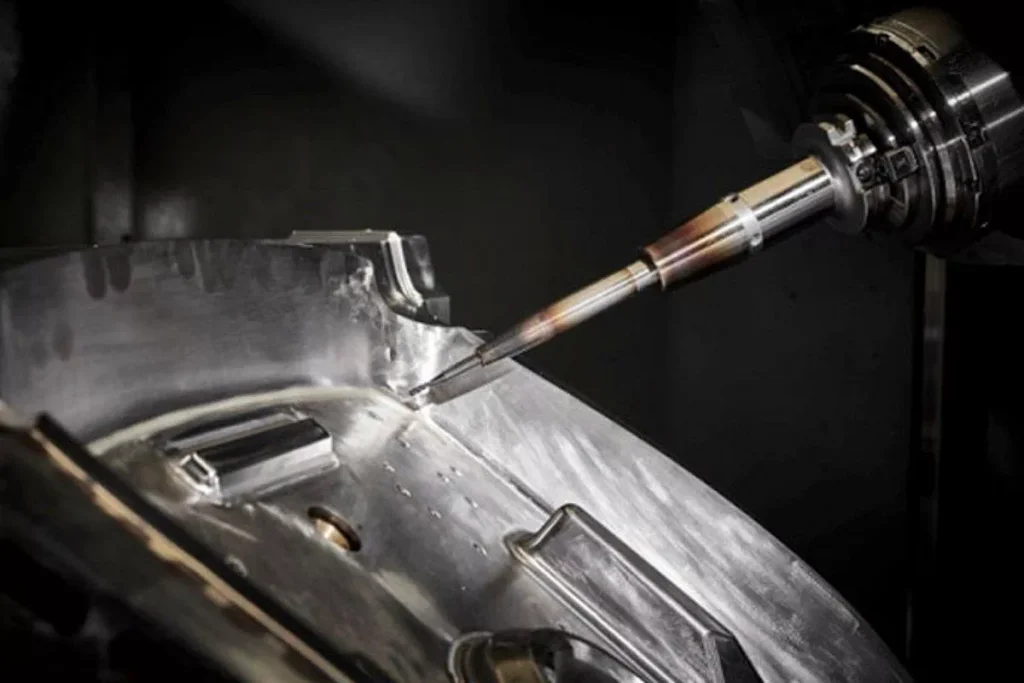
Усовершенствование обработки удлинённых угловых отверстий
Удлиненное косое отверстие было обработано на горизонтальном фрезерном станке в ходе операции № 13. Ввиду значительной длины отверстия и большого вылета инструмента обеспечение стабильных размеров отверстия в процессе обработки представляло собой сложную задачу.
На начальном этапе с помощью удлиненной фрезы диаметром 6 мм отверстие было расширено до 7,3 мм. Однако фактический диаметр обработанного отверстия составил всего 7,1–7,2 мм, что привело к отклонению размера на 0,1 мм.
Впоследствии программа обработки была скорректирована с целью увеличения заданного диаметра фрезерования до Ø7,5 мм. Фактический диаметр отверстия составил 7,35–7,42 мм, однако допуск по размеру остался на уровне 0,07 мм.
Для дальнейшего повышения точности отверстий в качестве финишной обработки было опробовано использование развертки с прямым хвостовиком. Полученный диаметр отверстий колебался в пределах от 7,62 до 7,69 мм, а стабильность размеров оставалась неудовлетворительной.
В ходе первой корректировки технологического процесса развертку заменили на расточной инструмент. Однако диаметр полученного отверстия колебался в пределах от 7,60 до 7,72 мм, что превышало допустимые отклонения и привело к браку деталей.
После сравнения и проверки нескольких вариантов инструмента в конечном итоге для обработки наклонных отверстий была выбрана фреза с переменным диаметром и диаметром режущей кромки 7 мм. В результате этой оптимизации доля отбракованных деталей снизилась до 0%.
Данный опыт обработки показывает, что вылет инструмента, жесткость и метод резания влияют на стабильность размеров при обработке удлиненных угловых отверстий. Различные варианты инструментальной оснастки необходимо оценивать с учетом фактической геометрии отверстия. Простого изменения запрограммированного целевого диаметра не всегда достаточно для корректировки отклонений при обработке.
Повышение качества обработки отверстий под подшипники
Отверстие под подшипник также было обработано на 13-м технологическом этапе. На начальном этапе для черновой обработки использовалась фреза диаметром 20 мм, с помощью которой диаметр отверстия был увеличен до 34,4 мм, после чего для достижения конечных размеров применялся расточной инструмент.
Однако в процессе производства на стенках отверстия появились заметные следы вибрации. Неоднократные корректировки параметров резания не позволили полностью устранить эту проблему.
Это свидетельствовало о том, что исходный технологический процесс по-прежнему имел ограничения, связанные с жесткостью инструмента, стабильностью закрепления заготовки или выбором параметров резания. Для обработки прецизионных отверстий под подшипники данного типа дальнейшая оптимизация технологического процесса потребует дополнительного изучения вылета инструмента, условий опоры заготовки и вибрации во время резания.
Влияние дробеструйной обработки на размеры прецизионных отверстий
В первоначальной технологической схеме изготовления данного узла прецизионное внутреннее отверстие подвергалось чистовой растачке на станке с ЧПУ с оставлением радиального припуска 0,05 мм. Затем отверстие подвергалось хонингованию для достижения допуска по диаметру 0,02 мм и допуска по цилиндричности не более 0,02 мм. В заключение на наружном диаметре детали проводилась дробеструйная обработка.
Однако производственные испытания показали, что дробеструйная обработка приводила к изменению размеров внутреннего отверстия. После дробеструйной обработки диаметр отверстия в осевой середине увеличивался примерно на 0,015–0,025 мм. В результате некоторые детали выходили за верхний предел допуска и подлежали списанию.
Данный случай показал, что дробеструйная обработка может вызывать деформацию материала при обработке поверхности детали, что может повлиять на размеры внутреннего отверстия, которое уже прошло чистовую обработку.
Для решения этой проблемы исходная последовательность технологических операций была пересмотрена по согласованию с заказчиком. Операция хонингования была перенесена на этап после дробеструйной обработки.
Деформация внутреннего отверстия после дробеструйной обработки составила примерно 0,025 мм. Радиальный припуск в 0,05 мм, предусмотренный для хонингования, оказался достаточным для компенсации этого изменения, оставив при этом достаточный запас материала для последующей прецизионной отделки.
После корректировки последовательности технологических операций удалось обеспечить контроль допусков на конечный внутренний диаметр в пределах 0,010 мм, а цилиндричность удерживалась в пределах 0,015 мм, что соответствовало требованиям чертежа.
Результаты и основные выводы по процессу механической обработки
Благодаря проверке и совершенствованию ряда ключевых операций производственный процесс изготовления этого прецизионного цилиндра для аэрокосмической отрасли был постепенно оптимизирован. Усовершенствования касались таких проблем, как разрывы торцевой поверхности, отклонения внешнего диаметра, выступы на дне внутреннего отверстия, дефекты поверхности внутреннего отверстия, а также нестабильность размеров в удлинённом угловом отверстии.
В частности, контроль округлости предшествующей опорной поверхности позволил снизить разброс размеров прецизионного наружного диаметра до 0,01 мм. Замена инструмента для обработки удлинённого наклонного отверстия обеспечила 100-процентную пригодность обработанных деталей. После изменения последовательности дробеструйной обработки и хонингования допуск на внутренний диаметр отверстия был дополнительно ограничен до 0,010 мм.
Эти производственные результаты показывают, что качество изготовления прецизионного цилиндра для аэрокосмической отрасли не определяется каким-либо одним параметром резания. Напротив, на него влияет совокупность таких факторов, как свойства материала, геометрия инструмента, базовые точки обработки и согласованность последовательных операций.
При обработке аналогичных прецизионных деталей с ЧПУ особое значение имеют три аспекта:
- При выборе инструмента необходимо учитывать характеристики материала. При обработке таких материалов, как сталь 35CD4, которые обладают высокой склонностью к прилипанию стружки, следует уделять особое внимание остроте инструмента, радиусу вершины, жесткости инструмента и отводу стружки. Не следует применять стандартные параметры обработки стали без предварительной оценки.
- Точность размеров должна контролироваться на предыдущих этапах производства. Если конечные размеры обработки не соответствуют требованиям, следует проанализировать ориентир, состояние закрепления заготовки и качество предыдущих операций, а не полагаться исключительно на корректировку на этапе окончательной чистовой обработки.
- При составлении последовательности технологических операций необходимо учитывать весь производственный маршрут. При выполнении таких операций, как дробеструйная обработка, которые могут привести к деформации деталей, последовательность операций следует планировать с учетом допуска, предусмотренного для последующей чистовой обработки. Это позволяет избежать влияния последующих процессов на точность размеров.
В случае сложных высокоточных деталей для аэрокосмической отрасли процессы механической обработки должны проходить валидацию в ходе реальных производственных испытаний и постоянно совершенствоваться с учетом отзывов о производстве. Интеграция проектирования технологического процесса, подбора инструмента, параметров резания и контроля качества имеет решающее значение для соблюдения жестких требований к размерам, а также для повышения стабильности производства и эффективности механической обработки.
Индивидуальная обработка на станках с ЧПУ и многопроцессное производство в компании Xtmade
Компания Xtmade специализируется на прецизионная механическая обработка на станках с ЧПУ по индивидуальному заказу а также многоэтапное производство сложных деталей и решение сложных инженерных задач. Опираясь на предоставленные заказчиком чертежи, файлы CAD или физические образцы, наша инженерная команда анализирует свойства материалов, допуски на размеры, геометрические характеристики и требования к механической обработке для разработки практичных производственных решений.
Наши производственные возможности включают фрезерование с ЧПУ, токарную обработку с ЧПУ, прецизионное растачивание и другие виды механической обработки, которые дополняются такими технологиями, как литье под давлением и литье с использованием метода инжекционного формования. От изготовления прототипов до серийных заказов — на всех этапах производства мы уделяем особое внимание технологической осуществимости, стабильности размеров и контролю качества.
Независимо от того, нужны ли вам прецизионные цилиндрические детали, сложные обработанные элементы, глубокие отверстия или детали из сложных в обработке материалов, компания Xtmade адаптирует производство к вашим существующим чертежам, чтобы удовлетворить ваши производственные потребности.
Вам нужно изготовить нестандартную прецизионную деталь? Пришлите нам свои чертежи или файлы CAD для технической экспертизы и подготовки коммерческого предложения.


