
Характеристики технологического процесса и проблемы ЧПУ-обработки прецизионных цилиндрических деталей для аэрокосмической отрасли
Прецизионные цилиндрические детали для аэрокосмической отрасли, как правило, отличаются сложной нестандартной геометрией, тонкостенной конструкцией и множеством отверстий, выполненных с высокой точностью. Процесс их изготовления зависит от целого ряда факторов, включая свойства материала, жесткость конструкции, точность механической обработки и согласованность нескольких этапов производства. Детали, изготовленные из высокопрочных легированных сталей, таких как 35CD4, представляют особые сложности: они подвергаются воздействию высоких режущих сил, повышенных температур и ускоренного износа инструмента, а также крайне подвержены деформации, вызванной режущими силами, напряжениями зажима и тепловыми воздействиями.
Кроме того, к прецизионным наружным поверхностям, глубоким отверстиям, наклонным отверстиям и подшипниковым отверстиям на этих деталях зачастую предъявляются особые требования к размерным и геометрическим допускам. Кроме того, для некоторых участков может потребоваться специальная обработка поверхности, такая как дробеструйная обработка, хромирование, кадмирование или окраска. Следовательно, в процессе производства необходимо учитывать не только точность отдельных операций, но и взаимосвязь размеров различных элементов, а также влияние последующих процессов на конечное качество детали.
На примере прецизионных цилиндрических деталей для аэрокосмической отрасли из легированной стали 35CD4 в данной статье анализируются производственные сложности и ключевые точки контроля технологического процесса при изготовлении таких сложных тонкостенных деталей — от конструктивного проектирования и характеристик обработки материала до критически важных производственных процессов и специализированных видов обработки поверхности. Кроме того, опираясь на опыт компании Xtmade в области прецизионной обработки сложных конструкционных деталей с ЧПУ, многоосевой обработки и контроля качества, в данной статье исследуется взаимосвязь между планированием технологического процесса и производственными возможностями при изготовлении прецизионных деталей.
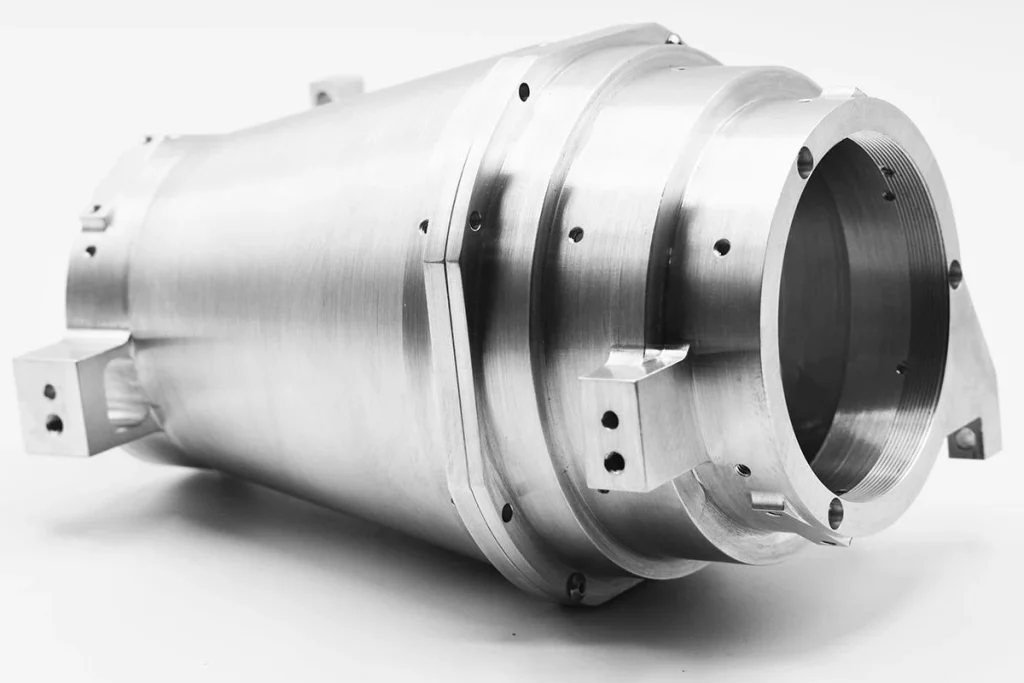
Конструктивные и технологические характеристики прецизионных цилиндрических деталей для аэрокосмической отрасли
Прецизионные цилиндрические детали для аэрокосмической отрасли, как правило, не представляют собой простые тела вращения; скорее, это сложные нестандартные детали, состоящие из основного цилиндрического корпуса, локальных выступов, соединительных элементов и системы внутренних отверстий. Сложности при их обработке обусловлены не только нерегулярностью внешней геометрии, но и такими факторами, как локальная толщина стенок, жесткость конструкции, расположение сеток отверстий и взаимосвязь размеров различных обрабатываемых элементов.
При обработке таких деталей необходимо одновременно учитывать точность размеров как наружных, так и внутренних поверхностей, взаиморасположение различных групп отверстий, а также риск деформации в локальных тонкостенных участках. В частности, при многоэтапной и многонаправленной обработке стратегический выбор базовых точек и оптимальная последовательность операций являются критически важными факторами, которые напрямую влияют на конечную стабильность размеров и геометрическую точность детали.
Конструктивные особенности компонентов
Прецизионные цилиндрические детали, используемые в аэрокосмической отрасли, как правило, обладают следующими конструктивными характеристиками:
Сложная внешняя геометрия
Хотя основной корпус детали имеет цилиндрическую форму, на её внешней поверхности могут присутствовать выступы, монтажные основания, соединительные выступы или другие нестандартные элементы. Эти локальные особенности затрудняют зажим и позиционирование детали, а также создают проблемы с доступом к инструменту и могут привести к возникновению помех во время обработки.
Тонкостенные профили и неравномерная толщина стенок
Для минимизации веса при сохранении конструктивной целостности в этих цилиндрических деталях часто используются тонкостенные участки, толщина стенок которых может значительно варьироваться в разных зонах. Такие тонкостенные участки не обладают достаточной жесткостью и подвержены упругой деформации под воздействием режущих и зажимных сил. Кроме того, при снятии этих сил может происходить “отскок”, что потенциально может нарушить стабильность внешних диаметров, внутренних отверстий и толщины стенок.
Разнообразные конфигурации отверстий
Внутренняя конструкция может включать в себя различные элементы, в том числе глубокие осевые отверстия, наклонные отверстия, соединительные отверстия и прецизионные подшипниковые отверстия. К этим отверстиям предъявляются особые требования в отношении диаметра, глубины, ориентации при обработке и точности положения. Некоторые из них могут также требовать значительного вылета инструмента, что усложняет как обработку, так и контроль качества.
Несколько обработанных поверхностей и сопрягаемых элементов
Наружные поверхности, внутренние отверстия и отдельные подшипниковые отверстия цилиндрического детали часто выполняют различные функции — такие как позиционирование, соединение или сопряжение — что обусловливает необходимость соблюдения высоких требований к точности размеров, шероховатости поверхности и геометрическим допускам. Кроме того, некоторые поверхности могут требовать последующей обработки, такой как гальваническое покрытие, дробеструйная обработка или окраска, что накладывает дополнительные требования к припускам на обработку и защите поверхности.
Критические размеры и требования к точности
По сравнению со стандартными цилиндрическими деталями контроль размеров прецизионных цилиндрических деталей для аэрокосмической отрасли зачастую предполагает наличие нескольких взаимосвязанных элементов обработки. На примере цилиндрической детали из легированной стали 35CD4, проанализированной в данном тексте, основные требования к точности сосредоточены на следующих областях:
Точные наружные поверхности
На внешние поверхности на концах цилиндра налагаются строгие допуски по диаметру, при этом толщина стенок в этих участках составляет всего около 2,81 мм. Ввиду такой тонкостенности такие факторы, как силы зажима, режущие силы и колебания температуры в процессе токарной обработки, могут существенно повлиять на наружные размеры и округлость.
Глубокие внутренние отверстия
Деталь имеет глубокое осевое отверстие длиной примерно 287,5 мм. Помимо допуска по диаметру отверстия, необходимо контролировать соосность внутреннего отверстия и наружной поверхности, а также цилиндричность самого отверстия. На конечное качество обработки влияют глубина отверстия, вылет инструмента и условия удаления стружки.
Наклонные отверстия
В выступе детали расположено наклонное отверстие, расположенное под углом 45° по отношению к главной оси. Такая конструкция предъявляет строгие требования к угловому позиционированию, длине инструмента, рабочей зоне станка, а также к предотвращению столкновений между инструментом и приспособлениями.
Прецизионные отверстия под подшипники
Отверстия под подшипники, расположенные внутри выступов, представляют собой элементы с прецизионной посадкой. Ввиду жесткости данной участка конструкции и требуемой ориентации при обработке некоторые операции требуют значительного вылета инструмента. В ходе обработки необходимо обеспечить не только правильный диаметр отверстия, но и его округлость, точность положения и качество поверхности.
В целом точность обработки таких деталей не определяется каким-либо одним размером в отдельности; она зависит от сложных взаимосвязей между размерами наружных поверхностей, внутренних отверстий, наклонных отверстий и различных соединительных элементов. Любая деформация или отклонение в позиционировании, возникшие в ходе одной операции, могут потенциально ухудшить точность последующих элементов обработки.
Характеристики материала и сложности при механической обработке легированной стали 35CD4
Свойства материала являются решающим фактором, влияющим на процессы изготовления прецизионных цилиндрических деталей в аэрокосмической отрасли. 35CD4 — это конструкционная сталь на основе никель-хром-молибденового сплава, характеризующаяся высокой прочностью, превосходной вязкостью и хорошей закаливаемостью, что делает её идеально подходящей для изготовления механических деталей, требующих высокой несущей способности и конструктивной надёжности.
Однако эти благоприятные свойства также затрудняют механическую обработку материала. В частности, при обработке тонкостенных цилиндров, глубоких отверстий или прецизионных систем отверстий такие факторы, как высокие режущие силы, значительное выделение тепла и износ инструмента, могут негативно повлиять как на эффективность обработки, так и на стабильность размеров. Следовательно, перед разработкой любого процесса механической обработки необходимо тщательно изучить химический состав материала, состояние термообработки и характеристики резания.
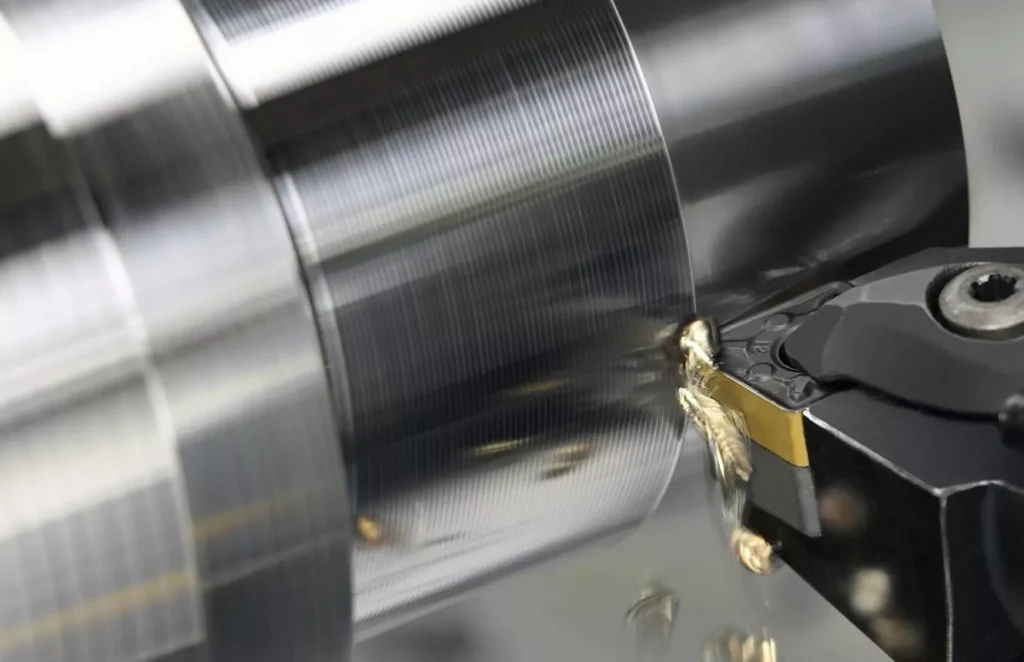
Химический состав и механические свойства 35CD4
35CD4 — это конструкционная легированная сталь со средним содержанием углерода, основными легирующими элементами которой являются углерод, хром, никель и молибден. В совокупности эти элементы определяют прочность, твердость, ударную вязкость и термообработочные свойства материала.
Основные свойства каждого легирующего элемента заключаются в следующем:
| Легирующий элемент | Основное влияние на свойства материала |
| Углерод (C) | Повышает прочность и твердость; влияет на закаливаемость |
| Хром (Cr) | Повышает цементацию, износостойкость и прочность |
| Никель (Ni) | Повышает вязкость, особенно при низких температурах |
| Молибден (Mo) | Повышает цементацию и стойкость к отпуску; улучшает эксплуатационные характеристики при высоких уровнях прочности |
Свойства стали 35CD4 тесно связаны с условиями её термической обработки. Различные виды обработки, такие как нормализация и отпуск или закалка и отпуск, обеспечивают разные уровни прочности и твердости, что позволяет удовлетворить эксплуатационные требования к детали.
При обработке на станках с ЧПУ об обрабатываемости нельзя судить исключительно по марки материала. Инструменты и параметры резания следует выбирать с учетом фактической твердости, состояния термообработки, микроструктуры заготовки и припуска на обработку детали.
Характеристики механической обработки легированной стали 35CD4
Легированная сталь 35CD4 обладает высокой прочностью и вязкостью, что зачастую приводит к значительным режущим нагрузкам, локальному нагреву и ускоренному износу инструмента в процессе обработки. Основные сложности при обработке этого материала изложены ниже.
Высокие режущие усилия
Благодаря высокой прочности и твердости этот материал демонстрирует значительное сопротивление деформации при механической обработке, что приводит к возникновению относительно высоких режущих сил. В случае тонкостенных цилиндрических деталей эти высокие силы не только увеличивают нагрузку на режущий инструмент и станок, но и могут вызывать упругую деформацию заготовки, что приводит к ухудшению точности размеров и геометрии.
Высокие температуры резания
В процессе обработки тепло выделяется в результате пластической деформации материала, трения между инструментом и заготовкой, а также контакта стружки с передней поверхностью инструмента. Такая концентрация тепла в зоне резания может привести к повышению температуры инструмента и локальной тепловой деформации заготовки, что, в свою очередь, сказывается на точности наружных и внутренних размеров.
Тенденция к упрочнению от нагрузки
Совокупное воздействие режущих сил и тепла может вызывать пластическую деформацию в поверхностном слое материала, что приводит к локальному упрочнению. Такое упрочнение повышает сопротивление при последующих проходах резания, создает более высокие нагрузки на инструмент и может негативно повлиять на качество обрабатываемой поверхности.
Быстрый износ инструмента
Высокие режущие усилия и повышенные температуры ускоряют износ инструмента. По мере затупления режущей кромки режущие усилия и нагрев могут еще больше увеличиваться, что приводит к отклонениям в размерах, увеличению шероховатости поверхности и снижению эффективности обработки. В связи с этим крайне важно тщательно подбирать материалы инструмента, его геометрию и параметры резания с учетом твердости обрабатываемого материала и конкретных условий обработки.
Проблемы в управлении микросхемами
Материал 35CD4 обладает определенной пластичностью и вязкостью, что при определенных условиях резания приводит к образованию непрерывных лентообразных стружек. Если стружкоразрушение неэффективно, эти длинные стружки могут запутываться вокруг инструмента или заготовки, затрудняя отвод стружки и охлаждение, а также потенциально приводя к появлению царапин на обрабатываемой поверхности. 6. Риск деформации, вызванной обработкой
При высоких режущих нагрузках и тепловых воздействиях заготовки могут подвергаться локальным упругим и тепловым деформациям. Кроме того, снятие внутренних напряжений, присущих материалу, в процессе черновой обработки также может приводить к изменениям формы детали. В случае тонкостенных цилиндрических конструкций эти факторы еще больше усложняют задачу обеспечения контроля размеров.
Требования к термической обработке и предварительной механической обработке
В случае деталей для аэрокосмической отрасли, изготовленных из высокопрочной легированной стали, термическая обработка не только влияет на конечные механические свойства, но и определяет планирование процесса последующей обработки на станках с ЧПУ.
В процессе изготовления рассматриваемых здесь цилиндрических деталей кованые заготовки перед термообработкой должны пройти соответствующую предварительную механическую обработку. Это позволяет улучшить состояние поперечного сечения заготовки, обеспечивая более эффективный и стабильный процесс термообработки.
Черновая обработка перед термообработкой
С учетом конструкции детали и требований к термической обработке кованая заготовка подвергается предварительной механической обработке с целью удаления части излишнего материала (припуска на обработку) и обеспечения заданной толщины стенок в различных поперечных сечениях. В данном конкретном случае толщина стенок в любом поперечном сечении после черновой обработки должна быть менее 30 мм, чтобы соответствовать техническим требованиям к последующей термообработке.
Установка опорных точек после термообработки
Поскольку термическая обработка может привести к изменению размеров и формы детали, на этапе черновой обработки необходимо учитывать требования к последующему позиционированию. Установка надлежащих баз отсчета на заготовке после черновой обработки облегчает точное повторное позиционирование на последующих этапах, что позволяет свести к минимуму погрешности обработки, вызванные смещением баз отсчета.
Последовательность черновой и чистовой обработки
В случае цилиндрических деталей с тонкими стенками и точным расположением отверстий не рекомендуется обрабатывать деталь до конечных размеров непосредственно из исходной заготовки. Тщательно спланированная последовательность операций — включающая черновую обработку, термообработку, получистовую и чистовую обработку — помогает снять внутренние напряжения, возникающие при обработке, и обеспечивает необходимую гибкость для достижения конечных допусков на размеры и геометрию.
Таким образом, сложность механической обработки легированной стали марки 35CD4 обусловлена не только её собственной прочностью и твёрдостью, но и состоянием после термообработки, конструкцией детали, а также объёмом избыточного материала, подлежащего удалению. Только разработав технологический процесс, учитывающий как характеристики материала, так и конструкцию детали, можно создать стабильные условия для последующей прецизионной обработки наружной цилиндрической поверхности, глубокого сверления и обработки сложных систем отверстий.
Основные технологические характеристики обработки прецизионных цилиндрических деталей для аэрокосмической промышленности
Сложности при механической обработке прецизионных цилиндрических деталей для аэрокосмической отрасли обусловлены не только обрабатываемостью материала, но и конструктивной жесткостью детали, расположением её элементов, а также требованиями к точности размеров. Учитывая тонкостенность основного цилиндрического корпуса, сложность некоторых локальных конструкций и наличие разнообразных элементов — таких как наружные цилиндрические поверхности, глубокие отверстия, наклонные отверстия и прецизионные подшипниковые отверстия — различные операции обработки могут легко влиять друг на друга.
В реальных условиях производства крайне важно тщательно планировать способы закрепления заготовки, последовательность операций, выбор инструмента и параметры резания с учетом конкретных конструктивных особенностей каждого элемента детали. Это необходимо для предотвращения таких проблем, как локальная деформация, вибрация инструмента или смещение базовых точек, которые в противном случае могут привести к ухудшению конечной точности размеров.
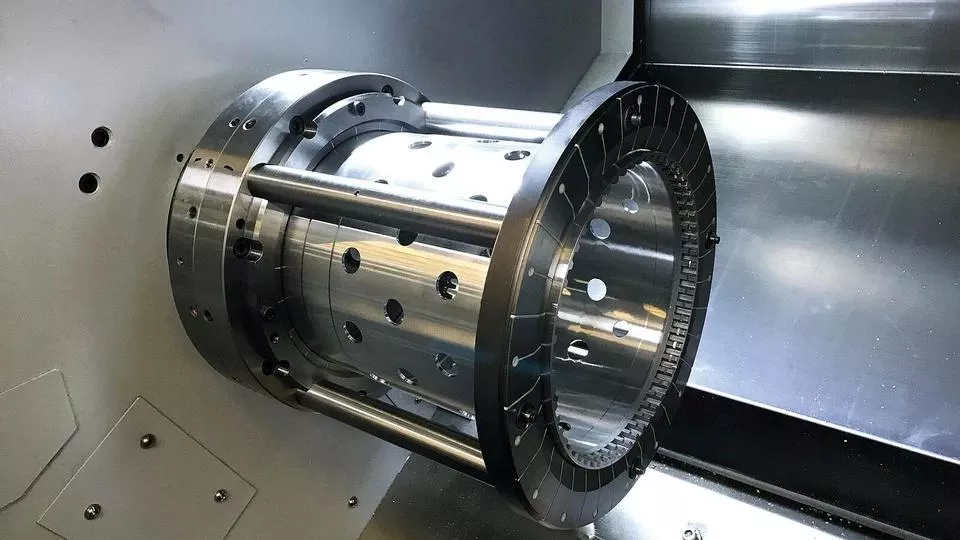
Обработка и контроль деформации тонкостенных цилиндрических деталей
Тонкостенные конструкции являются характерной особенностью прецизионных цилиндрических деталей в аэрокосмической промышленности. Для обеспечения требований к облегченной конструкции и прочности этих деталей их стенки часто выполняются тонкими; однако ограниченная жесткость поперечного сечения делает их весьма подверженными деформации в процессе механической обработки.
К ключевым факторам, оказывающим влияние, относятся:
Деформация, вызванная зажимными силами: При токарной или фрезерной обработке тонкостенные цилиндрические детали необходимо закреплять и фиксировать с помощью приспособлений. Чрезмерное усилие зажима или неравномерное распределение силы могут привести к локальному сжатию или овальности (неокруглости). Кроме того, после снятия зажима по завершении обработки деталь может подвергнуться упругой восстановке размеров.
Деформация, вызванная режущими силами: Тонкостенные профили обладают низкой устойчивостью к режущим нагрузкам. При контакте инструмента с заготовкой режущие силы могут вызывать упругую деформацию конструкции. Это приводит к расхождению между фактической глубиной реза и заданным значением, что, в свою очередь, влияет на толщину стенок и конечные размеры.
Деформация, вызванная теплом, возникающим при резке: Повышение температуры в зоне резания может привести к локальному тепловому расширению. Неравномерное распределение температуры по различным частям детали часто приводит к тепловой деформации, что может негативно повлиять на точность наружных диаметров, внутренних отверстий и других критических размеров.
Следовательно, при механической обработке тонкостенных цилиндрических деталей необходимо тщательно учитывать силы зажима, режущие нагрузки и распределение тепла. Риск деформации в процессе обработки можно снизить за счет оптимизации точек опоры зажимного приспособления, применения стратегии многоэтапной обработки, правильного расчета припусков на обработку и строгого контроля параметров на этапах чистовой обработки.
Особенности прецизионной внешней цилиндрической обработки
Наружная поверхность цилиндрического элемента, как правило, выполняет функции позиционирования, сборки или сопряжения; в связи с этим к ней предъявляются строгие требования в отношении диаметра, округлости и шероховатости поверхности.
В случае рассматриваемого здесь деталя зона допуска по наружному диаметру в торцевой части составляет всего 0,022 мм, тогда как толщина стенки в этом месте составляет примерно 2,81 мм. Такое сочетание жестких допусков на размеры и тонкостенной конструкции создает серьезные технологические сложности при обработке наружной цилиндрической поверхности.
Во-первых, тонкостенные детали подвержены радиальной деформации как при зажиме, так и во время резания. Чрезмерное усилие зажима может привести к неравномерности обработанного наружного диаметра, в то время как недостаточная жесткость заготовки во время резания может вызвать вибрацию и локальные отклонения в размерах.
Во-вторых, такие факторы, как износ инструмента, температура резания и термическая устойчивость станка, могут влиять на конечный наружный диаметр. При обработке высокопрочной легированной стали износ инструмента может изменить фактические условия резания, что затрудняет поддержание стабильности размеров в ходе непрерывного производства.
Поэтому для точной внешней цилиндрической обработки необходим комплексный подход, учитывающий крепление заготовки, состояние инструмента, параметры резания и припуск на обработку. Кроме того, после обработки крайне важно провести контроль размеров, чтобы убедиться, что диаметр и округлость соответствуют заданным требованиям.
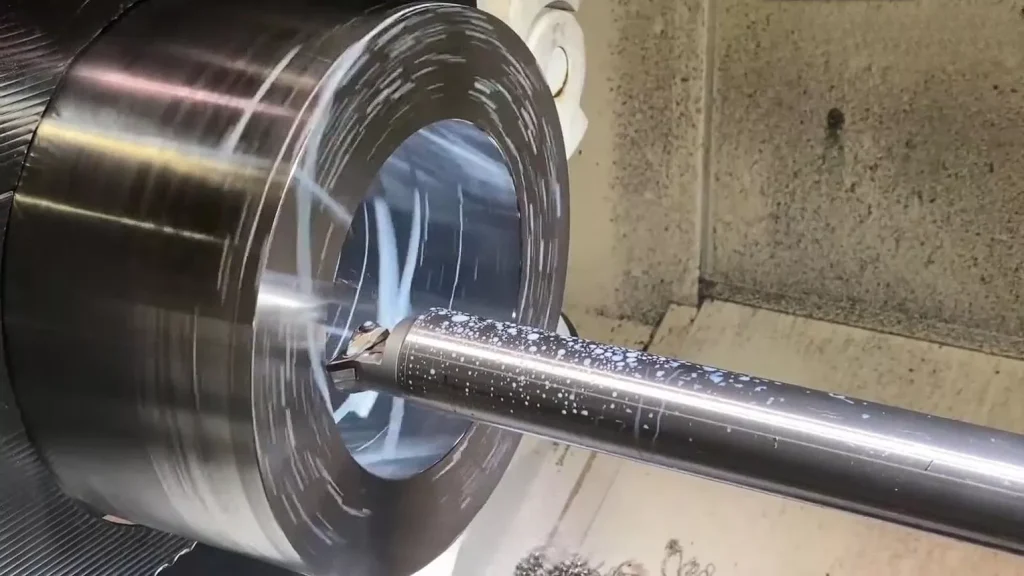
Особенности внутренней обработки глубоких отверстий
Основными сложностями при обработке глубоких отверстий являются большой вылет инструмента, закрытая зона резания, а также относительно ограниченные условия удаления стружки и подачи охлаждающей жидкости. В случае прецизионных цилиндрических деталей для аэрокосмической промышленности внутренний диаметр отверстия должен не только соответствовать заданному значению, но и, возможно, обеспечивать строгую концентричность по отношению к наружному диаметру.
В исходном случае глубина отверстия составляет 287,5 мм, при этом предъявляются требования по контролю допуска диаметра отверстия, соосности 0,04 мм и цилиндричности 0,02 мм. Это означает, что технологический процесс должен не только обеспечивать заданный диаметр отверстия, но и контролировать отклонение оси и изменения формы стенок отверстия по всей его длине.
Обработка глубоких отверстий в основном сопряжена со следующими проблемами:
- Недостаточная жесткость инструмента: При большом вылете инструмента он подвержен изгибу и вибрации под действием режущих сил.
- Проблемы с удалением стружки: Стружка не удаляется вовремя, что может привести к повторной обработке, износу инструмента и появлению царапин на стенках отверстия.
- Ограниченное охлаждение: Охлаждающая жидкость с трудом проникает до самого дна глубокого отверстия, что может привести к повышению температуры резания.
- Отклонение оси ствола: Неравномерные режущие усилия, ошибки начального позиционирования и неравномерный припуск на заготовку — все это может привести к отклонению оси отверстия от расчетного положения.
- Сложный контроль размеров: Обычные методы измерения не позволяют в полной мере отразить цилиндричность и отклонение оси по всей глубине отверстия.
Для решения этих проблем следует выбрать подходящий метод растачивания или глубокого сверления с учетом диаметра и глубины отверстия, а также состояния материала, уделяя особое внимание жесткости инструмента, пути удаления стружки, условиям охлаждения и стабильности опорных точек обработки.
Особенности обработки наклонных отверстий под углом 45°
В отличие от традиционных схем расположения отверстий, распределенных вдоль оси цилиндра, наклонное отверстие обрабатывается под углом к главной оси детали. Это предъявляет более высокие требования к позиционированию станка, доступности инструмента и пространству для обработки.
В исходном случае наклонное отверстие расположено на локальном выступе детали под углом 45° к оси цилиндра. Поскольку выступ окружен другими элементами конструкции, обычные инструменты и приспособления могут мешать обработке детали, поэтому необходимо тщательно продумать ориентацию обработки и длину вылета инструмента.
К основным трудностям, возникающим в процессе, относятся:
- Точность углового позиционирования: Необходимо точно определить угловое соотношение между осью наклонного отверстия и базовыми поверхностями детали. Погрешности позиционирования влияют не только на угол наклона отверстия, но и могут привести к смещению его положения.
- Вылет инструмента и жесткость: В связи с ограниченным пространством для обработки может потребоваться использование инструмента с большим вылетом. Большой вылет снижает жесткость инструментальной системы и легко приводит к вибрации и отклонению диаметра отверстия.
- Взаимодействие инструментов: Выступ вокруг наклонного отверстия, профиль цилиндра и конструкция зажимного приспособления могут ограничивать движение инструмента. При планировании технологического процесса необходимо проверить отсутствие задевания между инструментом, заготовкой и зажимным приспособлением.
- Схема многоосевой обработки и позиционирования: В зависимости от конструкции детали можно использовать 4-осевую или 5-осевую обработку с ЧПУ либо специальное угловое приспособление, чтобы обеспечить нахождение оси инструмента в нужном положении относительно обрабатываемого отверстия. Конкретную схему следует определять с учетом положения отверстия, длины инструмента и диапазона перемещения станка.
Особенности прецизионной обработки отверстий под подшипники
Отверстие под подшипник, как правило, представляет собой прецизионный элемент с высокими требованиями к посадке. Его диаметр, округлость, цилиндричность и точность положения напрямую влияют на последующую сборку подшипника и его рабочее состояние.
В рассматриваемой здесь цилиндрической детали отверстие под подшипник расположено на локальном выступе. В связи с ограничениями, налагаемыми формой детали и направлением обработки, его можно обрабатывать только с левой торцевой поверхности детали. Такой односторонний доступ требует, чтобы инструмент имел большой вылет, что также увеличивает риск возникновения вибрации и прогиба во время обработки.
Кроме того, область соединения между выступом и основным корпусом цилиндра может иметь неравномерную жесткость, что повышает вероятность локальной деформации под действием режущих сил. Если жесткость инструмента недостаточна или припуск на обработку распределен неравномерно, это также может привести к неравномерности диаметра отверстия и ухудшению качества поверхности.
Поэтому при обработке отверстий под подшипники необходимо уделять особое внимание следующим моментам:
- Опорные точки обработки и метод позиционирования.
- Длина вылета инструмента и жесткость системы.
- Контроль диаметра, округлости и цилиндричности отверстия.
- Взаиморасположение отверстия под подшипник и других конструктивных элементов.
- Контроль размеров и качества поверхности после окончательной обработки.
Для подшипниковых отверстий с жесткими требованиями к посадке при необходимости может потребоваться также тонкое растачивание, развертывание или другие подходящие методы чистовой обработки, чтобы обеспечить конечную точность, указанную в чертеже.
Координация процессов между несколькими элементами обработки
Упомянутые выше особенности обработки не являются независимыми друг от друга. Например, существуют требования к соосности между наружными цилиндрическими поверхностями и внутренними отверстиями; на взаиморасположение наклонного отверстия и подшипникового отверстия влияет общая система отсчета; а деформации, возникающие в результате обработки в тонкостенных участках, могут привести к изменению других прецизионных размеров.
При изготовлении прецизионных цилиндрических деталей для аэрокосмической отрасли оптимизация отдельных операций в изоляции друг от друга невозможна. Вместо этого необходимо учитывать весь технологический маршрут в целом, чтобы согласовать базовые поверхности, последовательность обработки и распределение припусков на обработку по различным элементам детали. Особое внимание следует уделять снятию напряжений после черновой обработки, восстановлению базовых поверхностей после термообработки и повторяемости позиционирования при обработке с разных ориентаций. Благодаря систематическому планированию технологического процесса можно свести к минимуму накопление погрешностей — например, возникающих вследствие смещения базовых точек или многократного зажима — тем самым обеспечивая контроль конечных размеров и геометрических допусков.
Особые технологические требования к прецизионным цилиндрическим деталям для аэрокосмической отрасли
Производство прецизионных цилиндрических деталей для аэрокосмической отрасли включает не только стандартные операции механической обработки — такие как токарная обработка с ЧПУ, фрезерование, растачивание и сверление, — но также может потребовать применения специальных технологий, таких как дробеструйная обработка, гальваника и окраска, чтобы обеспечить соответствие деталей конкретным требованиям к характеристикам поверхности и эксплуатационным требованиям.
В отличие от обычных механических деталей, эти компоненты часто имеют несколько поверхностей, выполняющих различные функции. Например, некоторые наружные цилиндрические поверхности могут требовать дробеструйной обработки, прецизионные внутренние отверстия — хромирования, а другие участки — кадмирования или окраски. Поскольку каждый процесс предполагает наличие различных зон обработки, рабочих параметров и требований к поверхности, крайне важно четко определить эти зоны в ходе производственного процесса и эффективно скоординировать взаимосвязь между механической обработкой и обработкой поверхности.
Дробеструйная обработка
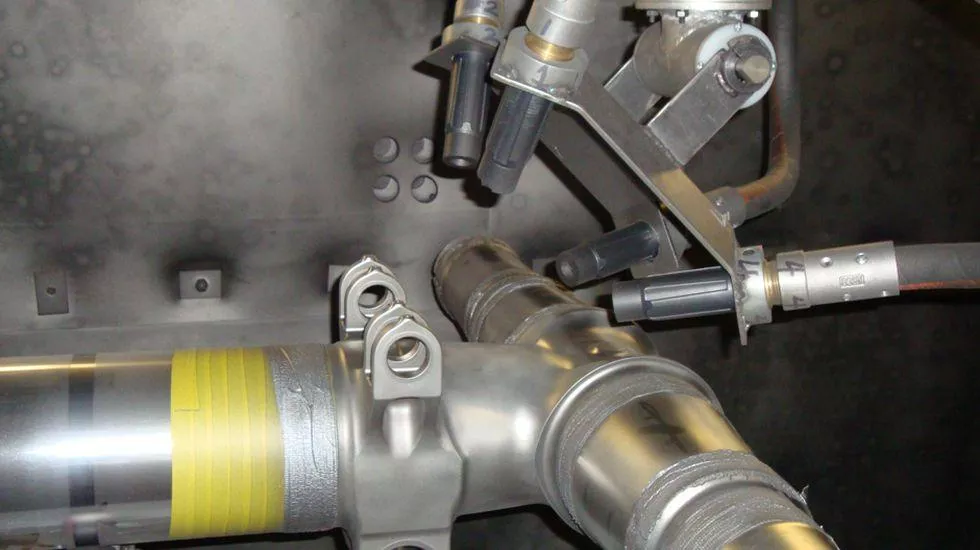
Дробеструйная обработка — это процесс упрочнения поверхности, при котором высокоскоростные дробинки ударяются о поверхность детали, вызывая пластическую деформацию поверхностного слоя и создавая остаточное сжимающее напряжение. Данный процесс широко применяется для металлических деталей, к которым предъявляются требования по усталостной прочности.
При производстве прецизионных цилиндрических деталей для аэрокосмической отрасли дробеструйная обработка должна проводиться строго в строго контролируемых зонах. Поскольку различные поверхности выполняют разные функции, не все участки подходят для дробеструйной обработки.
К основным требованиям к процессу относятся:
- Управление зоной упрочнения: Чётко обозначьте наружный диаметр и любые другие указанные поверхности, подлежащие дробеструйной обработке, в соответствии с чертежом детали.
- Защита необработанных участков: Заклейте маской поверхности, требующие точного сопряжения, отверстия и другие указанные участки, на которых не допускается гидроударная обработка.
- Управление параметрами технологического процесса: Определите интенсивность дробеструйной обработки, степень покрытия и характеристики дроби с учетом свойств материала, структуры детали и технических требований.
- Проверка после обработки: Проверьте степень покрытия дробеструйной обработки и состояние поверхности, чтобы избежать локальной чрезмерной обработки или пропущенных участков.
В случае тонкостенных цилиндрических конструкций необходимо также учитывать влияние процесса дробеструйной обработки на стабильность формы, чтобы несоответствующие параметры не приводили к изменению размеров или формы.
Хромирование
Хромирование — это процесс обработки поверхности, при котором на металлической поверхности электрохимическим способом образуется хромовое покрытие. В зависимости от области применения хромовое покрытие может использоваться для повышения твердости поверхности, износостойкости и других поверхностных свойств.
В рассматриваемой здесь цилиндрической детали для аэрокосмической отрасли указанное внутреннее отверстие подлежит хромированию с требуемой толщиной покрытия 20–25 мкм.
К основным контрольным точкам процесса относятся:
- Контроль толщины покрытия: Толщина покрытия напрямую влияет на конечный диаметр отверстия. Поэтому припуск на обработку необходимо определять исходя из размеров до нанесения покрытия и требований чертежа, чтобы избежать выхода отверстия за пределы допуска после нанесения покрытия.
- Равномерность нанесения покрытия: Сверло представляет собой относительно замкнутое пространство, поэтому в процессе гальванического покрытия необходимо учитывать влияние распределения тока и потока гальванического раствора на равномерность нанесения покрытия.
- Подготовка поверхности перед нанесением покрытия: Перед нанесением покрытия обработанная поверхность должна быть тщательно очищена и подвергнута предварительной обработке, чтобы обеспечить хорошую адгезию между покрытием и основанием.
- Контроль качества после нанесения покрытия: Проверить толщину покрытия, целостность поверхности и конечный диаметр отверстия в соответствии с требованиями технического задания и, при необходимости, провести дополнительную чистовую обработку.
В случае прецизионных отверстий толщину покрытия нельзя рассматривать просто как одностороннее увеличение размеров. Окончательная компенсация размеров должна определяться с учетом способа нанесения покрытия на отверстие и конкретных технологических условий.
Кадмирование
Кадмирование — это традиционный метод защиты металлических деталей, применяемый в аэрокосмической отрасли и промышленности. Оно используется в основном для обеспечения определенной степени коррозионной стойкости и соответствия требованиям к поверхности, предъявляемым в конкретных условиях монтажа и эксплуатации.
В исходном случае все поверхности, за исключением указанной хромированной зоны, представляют собой зоны с кадмиевым покрытием. Такая многозонная обработка поверхностей требует четкого определения границ между различными покрытиями еще на этапе планирования технологического процесса.
К основным требованиям к процессу относятся:
- Разделение на зоны: Чётко обозначьте границу между участками с хромовым и кадмиевым покрытием, чтобы избежать нанесения покрытия на непредназначенные для этого участки.
- Маскировка поверхности: Надежно защищайте участки, на которых запрещено нанесение кадмиевого покрытия.
- Координация процессов: Разумно спланируйте последовательность нанесения хромового и кадмиевого покрытий, чтобы избежать дефектов покрытия в зонах стыков.
- Контроль качества: Проверьте степень покрытия, толщину покрытия и качество поверхности.
Следует учитывать, что кадмий представляет значительную угрозу для окружающей среды и здоровья работников. Данный процесс должен осуществляться квалифицированным поставщиком, располагающим надлежащими средствами контроля за загрязнением, в соответствии с применимыми техническими требованиями; при этом следует оценить возможность применения альтернативных защитных технологий.
Живопись
Покраска, как правило, применяется для улучшения внешнего вида деталей, обеспечения защиты поверхности или выполнения конкретных требований к эксплуатационным характеристикам покрытия. В случае цилиндрических деталей для аэрокосмической отрасли, имеющих прецизионные сопрягаемые элементы, окрашенные участки должны строго контролироваться в соответствии с чертежом.
Основная сложность процесса заключается в согласовании плотности нанесения покрытия с точными размерами.
Во-первых, необходимо четко обозначить участки наружного диаметра, на которых допускается нанесение краски, а поверхности, требующие высокой точности, на которые краска наносить нельзя, следует заклеить, чтобы предотвратить попадание краски в внутреннюю полость, сопрягаемые поверхности и другие функциональные зоны.
Во-вторых, толщина покрытия влияет на конечные размеры детали. Если окрашенная область примыкает к прецизионному наружному диаметру, необходимо заранее учесть толщину покрытия и границы маскировки, чтобы скопление краски не повлияло на сборку.
Наконец, после окраски необходимо проверить покрытие на предмет полного покрытия поверхности, адгезии и внешнего вида поверхности, чтобы убедиться в его соответствии техническим требованиям к детали.
Координация нескольких видов обработки поверхностей
Когда деталь авиакосмической промышленности с одинаковой точностью требует нескольких видов обработки, таких как дробеструйная обработка, хромирование, кадмирование и окраска, управление технологическим процессом становится ещё более сложным.
Различные виды обработки не только действуют по разным механизмам, но и могут влиять на другие участки поверхности. Например, необходимо обеспечить четкую границу между хромированными и кадмиированными участками, окрашенные участки должны быть защищены от воздействия процессов гальваники, а при изготовлении прецизионных отверстий требуется контроль толщины покрытия и конечного диаметра отверстия.
Поэтому при координации нескольких видов обработки поверхностей следует уделять особое внимание следующим аспектам:
| Элемент управления | Основные требования к процессу |
| Области применения | Определите площадь и границы каждой обработки поверхности |
| Маскировка и защита | Защищайте прецизионные поверхности в тех местах, где обработка не допускается |
| Последовательность процессов | Скоординировать последовательность операций по дробеструйной обработке, нанесению покрытия и окраске |
| Компенсация размеров | Учтите влияние гальванического покрытия и нанесения покрытий на конечные размеры |
| Заключительный осмотр | После обработки проверить покрытия и критические размеры |
Кроме того, обработка поверхностей деталей для аэрокосмической отрасли, как правило, регулируется конкретными техническими требованиями. Фактическую последовательность процессов невозможно определить, опираясь исключительно на общий опыт; она должна быть согласована с чертежом детали, требованиями к материалам, применимыми стандартами и технологическими возможностями поставщика услуг по обработке.
Контроль качества и проверка точности
Контроль качества прецизионных цилиндрических деталей для аэрокосмической отрасли не может опираться исключительно на окончательный контроль. Необходим план, охватывающий весь производственный процесс и учитывающий конструкцию детали, базовые элементы, геометрические допуски и виды обработки поверхностей.
Контроль размеров и геометрии
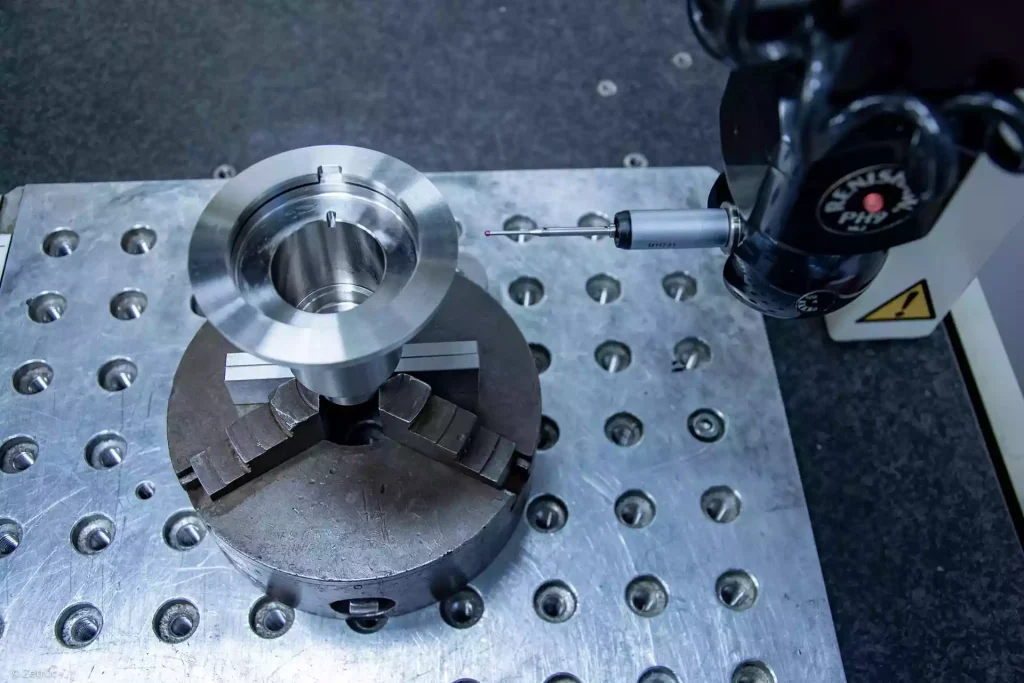
Поскольку деталь имеет тонкие стенки, глубокое отверстие, наклонное отверстие и выступы, для проверки каждой из этих характеристик требуется свой метод. Точность наружных диаметров можно проверять с помощью микрометров, компараторов или специальных приспособлений, контролируя измерительное усилие, чтобы избежать деформации тонких стенок. Для отверстия глубиной 287,5 мм измерения только у входа недостаточно. Следует использовать компаратор внутреннего диаметра, пневмоманометр или измерительный инструмент с длинным стержнем в нескольких осевых положениях, а соосность 0,04 мм и цилиндричность 0,02 мм следует оценивать на основе данных, полученных в нескольких сечениях с помощью координатно-измерительной машины (КИМ), прибора для проверки округлости или специального устройства. Для подшипникового отверстия на выступе необходимо проверить округлость, цилиндричность, направление оси и положение относительно баз, а для оси наклонного отверстия под углом 45° необходимо проверить его пространственное направление и положение на КИМ. В идеале наружный диаметр, торцевая поверхность и отверстия измеряются в одной системе координат КИМ для подтверждения переноса баз. Метод должен соответствовать определению допусков на чертеже, поскольку концентричность, положение и цилиндричность оцениваются по-разному, а доступ щупа и траектории измерения следует планировать заранее.
Контроль качества обработки поверхностей
После обработки проверка распространяется на качество покрытия и конечные размеры. В хромированных отверстиях необходимо проверить толщину и степень покрытия, а также провести повторные измерения после нанесения покрытия, поскольку окончательный размер определяется результатами измерений после нанесения покрытия. При кадмировании и окраске проверяются степень покрытия, толщина, адгезия и границы покрытия, чтобы гарантировать, что сопрягаемые поверхности, которые должны оставаться незащищенными, не затронуты. При дробеструйной обработке оцениваются степень покрытия, интенсивность и площадь обработки в соответствии с техническими требованиями, а также любые изменения размеров или формы на тонких стенках.
Контроль в процессе производства
Контроль следует проводить на ключевых этапах, а не сосредотачивать его на заключительной стадии. Припуски, базовые поверхности и деформации проверяются после черновой обработки, а базовые поверхности и критические размеры повторно проверяются после термообработки с последующей корректировкой припусков, если это необходимо. На этапе чистовой обработки единая, прослеживаемая система привязочных точек снижает погрешности, возникающие при многократном закреплении заготовки, а контроль первого экземпляра и межоперационный контроль позволяют выявить износ инструмента и отклонения при закреплении. После обработки поверхности размеры, допуски и качество поверхности подвергаются повторной проверке, а окончательный контроль охватывает все критические элементы с составлением протоколов и отчетов в соответствии с требованиями заказчика.
Цель заключается не просто в том, чтобы определить, прошла ли конечная часть проверку, а в том, чтобы на раннем этапе выявить источники ошибок и не допустить накопления отклонений на всех этапах обработки.
Комплексная поддержка в производстве прецизионных деталей от Xtmade
Компания Xtmade, основанная в 2024 году в Шэньчжэне (Китай), является производителем, специализирующимся на прецизионной обработке на станках с ЧПУ по индивидуальным заказам, сертифицированным по стандарту ISO 9001 и обслуживающим зарубежных клиентов. Компания была основана основной командой из пяти специалистов под руководством инженеров с более чем 20-летним опытом в сфере производства и к настоящему моменту выросла до команды из 70 сотрудников, работающих на заводе площадью 80 000 кв. футов. Мы изготавливаем детали на заказ по чертежам наших клиентов — от прототипов до серийного производства, включая сложные детали с узкими допусками, такие как тонкостенные корпуса и многоосевые компоненты.
Каждый заказ начинается с изучения ваших чертежей, файлов CAD и технических требований. Наши инженеры проводят анализ технологичности (DFM) и разрабатывают технологический процесс до начала производства, что позволяет на раннем этапе выявить потенциальные проблемы. Затем детали обрабатываются на собственном производстве и проходят контроль качества с использованием координатно-измерительной машины (КИМ) и другого оборудования, включая контроль первого экземпляра, межсерийный контроль и окончательный контроль.
Что мы предлагаем:
- Обработка на станках с ЧПУ: 3-осевая, 4-осевая и 5-осевая прецизионная обработка
- Сложные детали: Тонкостенные конструкции, глубокие отверстия, наклонные отверстия и прецизионные отверстия
- Многопроцессное производство: Литье под давлением, литье в пресс-формы и обработка листового металла
- Техническая поддержка: Анализ чертежей, замечания по технологичности (DFM) и коммерческое предложение
Пришлите нам свои чертежи в формате CAD, технические характеристики или образцы, и мы подготовим план производства и коммерческое предложение.
Заключение
Сложность изготовления прецизионных цилиндрических деталей для аэрокосмической отрасли обусловлена взаимодействием таких факторов, как сложная конструкция, свойства материала, деформация тонких стенок, прецизионные отверстия, геометрические допуски и специальные виды обработки поверхностей, а не какой-либо отдельной операцией. В случае высокопрочных сталей, таких как 35CD4, механическая обработка, термообработка и обработка поверхности должны планироваться комплексно с использованием единых базовых точек, надёжного зажима и целенаправленного контроля для управления взаимосвязями между элементами детали.
Для производителя главное — не просто обработка отдельных элементов, а понимание чертежа, выявление рисков, координация операций и обеспечение качества посредством контроля в процессе производства.


