
Резьбонарезка или резьбофрезерование корпусов клапанов из нержавеющей стали? Начните с оценки возможностей станка
Резьбовые отверстия являются типичными элементами корпусов клапанов из нержавеющей стали, однако для их надёжной обработки требуется нечто большее, чем просто выбор подходящего метчика или резьбофрезы. Выбор метода нарезания резьбы может напрямую повлиять на время обработки, срок службы инструмента, точность размеров и риск брака детали, которая в остальном уже готова.
Рассмотрим корпус клапана из нержавеющей стали с несколькими глухими отверстиями M12. Большая часть операций механической обработки уже завершена, осталось обработать лишь несколько резьбовых отверстий. При использовании традиционного нарезания резьбы каждое отверстие можно обработать за считанные секунды. Однако если метчик сломается внутри глухого отверстия, его извлечение может оказаться сложной операцией. В некоторых случаях повреждение может распространиться за пределы резьбового отверстия и привести к выходу из строя всей детали.
Именно поэтому решения о выборе количества потоков не должны основываться исключительно на длительности цикла.
Нарезание резьбы, как правило, эффективно при производстве резьбы стандартных типоразмеров и серийном производстве, тогда как резьбофрезерование обеспечивает большую гибкость при регулировке размера резьбы и позволяет снизить последствия поломки инструмента. Однако ни один из этих процессов не является универсально лучшим. Правильный выбор зависит от материала, геометрии резьбы, глубины отверстия, возможностей станка, набора инструментов и производственных требований.
В компании Xtmade мы рассматриваем нарезание резьбы как часть общего процесса обработки на станках с ЧПУ. Понимание взаимодействия станка, режущего инструмента и заготовки имеет решающее значение для разработки надежного производственного решения.
Почему при нарезании резьбы на нержавеющей стали необходимо тщательно подбирать технологический процесс
Обработка нержавеющей стали может представлять сложность из-за её относительно низкой теплопроводности, склонности к упрочнению при деформации и вероятности прилипания материала к режущей кромке. Эти характеристики приобретают особое значение при обработке внутренней резьбы, где зона резания ограничена, а отвод стружки затруднён.
Во время нарезания резьбы инструмент задействует одновременно несколько режущих кромок. С увеличением диаметра резьбы и глубины врезания режущий момент может значительно возрастать. Если условия резания не контролируются должным образом, метчик может подвергаться чрезмерной нагрузке, ускоренному износу или поломке.
Еще одной серьезной проблемой является удаление стружки. В глухих отверстиях у стружки ограниченное пространство для удаления. Если она скапливается вокруг режущих кромок или у дна отверстия, сопротивление резанию может увеличиться и затруднить движение инструмента.
Износ инструмента также влияет на качество резьбы. Прилипание материала и образование наплавленного слоя могут изменить эффективную геометрию резания, что приводит к неравномерности размеров резьбы и ухудшению качества поверхности.
По этим причинам нарезание резьбы на нержавеющей стали требует согласованного управления скоростью резания, подачей, смазкой, геометрией инструмента и удалением стружки. Выбор между нарезанием резьбы метчиком и резьбофрезерованием — лишь одна из составляющих этого процесса.
Нарезка жесткой резьбы и резьбофрезерование: как работают эти процессы
Хотя оба процесса позволяют получать внутреннюю резьбу, они основаны на различных движениях станка и возможностях управления.
Жесткая резьба: синхронизированное перемещение шпинделя и оси Z
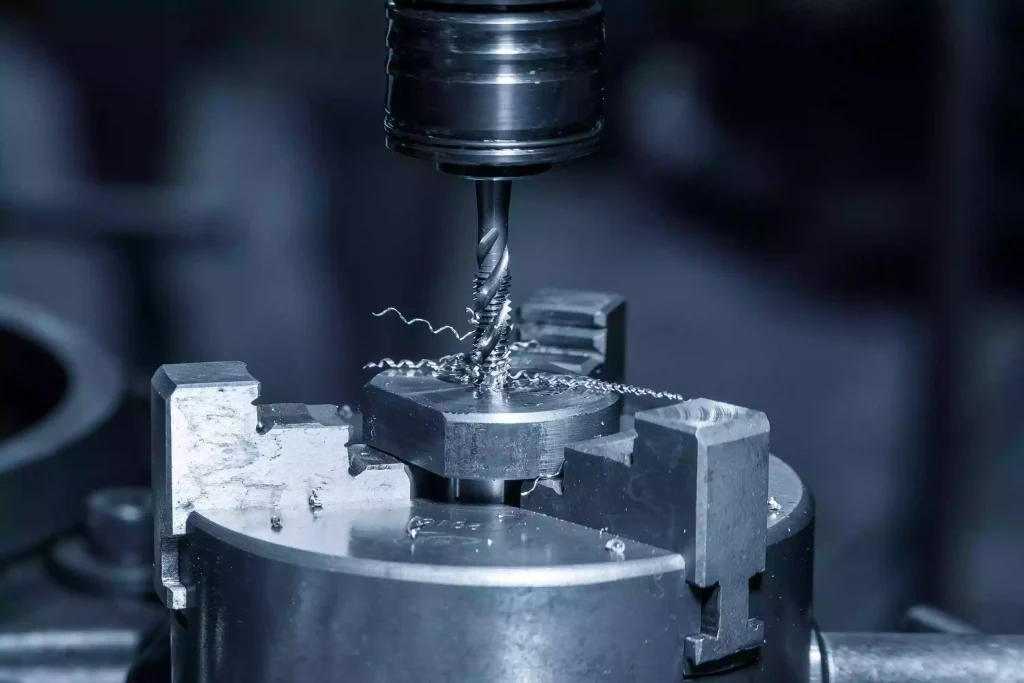
Жесткое нарезание резьбы — широко применяемая операция нарезания резьбы на обрабатывающих центрах с ЧПУ. В процессе обработки метчик вращается, одновременно перемещаясь в осевом направлении в предварительно просверленное отверстие. Подача по оси Z должна оставаться синхронизированной с вращением шпинделя в соответствии с шагом резьбы.
Например, при нарезании резьбы M12 × 1,75 ось Z должна перемещаться вперед ровно на 1,75 мм за каждый полный оборот шпинделя. По достижении запрограммированной глубины шпиндель меняет направление вращения, и ось Z должна соблюдать ту же самую шаговую соотношение во время отвода метчика.
Эта синхронизация имеет решающее значение. Если вращение шпинделя и осевое перемещение не совпадают, на метчик действует дополнительная осевая нагрузка, что может привести к увеличению износа инструмента и повышению риска его поломки.
Поэтому для надлежащей настройки резьбонарезания на жестких заготовках требуется надежная синхронизация шпинделей и достаточный крутящий момент во всем диапазоне рабочих скоростей. Важную роль играет также держатель инструмента. Синхронные держатели для нарезания резьбы с ограниченной осевой компенсацией могут помочь компенсировать незначительные погрешности синхронизации, но они не способны компенсировать недостатки системы управления станком.
Резьбовое фрезерование: скоординированное перемещение по осям X, Y и Z
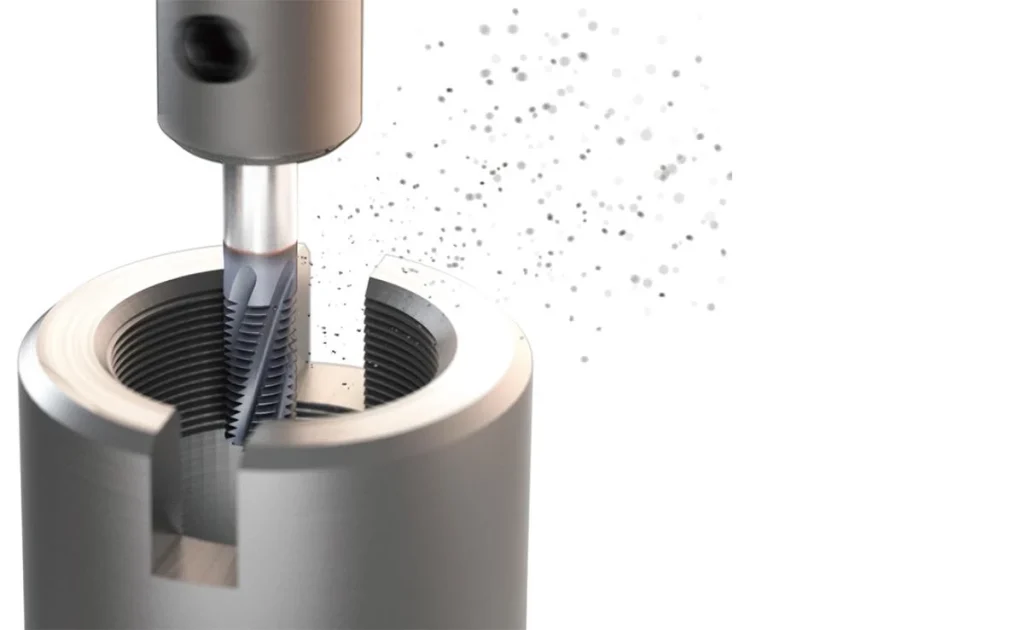
При резьбовом фрезеровании используется иной подход. В отличие от метчика, который перемещается непосредственно вдоль оси отверстия, фреза меньшего размера вращается, а станок направляет её центр по спиральной траектории вокруг отверстия.
Диаметр резака меньше диаметра внутренней резьбы. По мере перемещения инструмента по отверстию оси X и Y обеспечивают круговое движение, а ось Z перемещается вперед с шагом, равным шагу резьбы.
При шаге 1,75 мм центр инструмента перемещается на 1,75 мм в направлении оси Z за каждый полный оборот вокруг отверстия.
В отличие от жесткого нарезания резьбы, резьбофрезерование основано на скоординированной трехосевой интерполяции. Система ЧПУ должна поддерживать спиральную интерполяцию, а программное обеспечение CAM и постпроцессор должны формировать правильную траекторию инструмента.
Стандартный трехосный вертикальный обрабатывающий центр может выполнять традиционное фрезерование внутренней резьбы, если ось резьбы расположена параллельно шпинделю. Пятиосевая обработка для этой операции не является обязательной.
Таким образом, главное отличие заключается в следующем: резьбонарезание на жестком шпинделе зависит от точной синхронизации шпинделя и оси, тогда как резьбофрезерование — от точного скоординированного перемещения осей.
Характеристики станков, влияющие на качество нарезания резьбы
Максимальная скорость вращения шпинделя и номинальная мощность станка не дают полного представления о его возможностях. Различные операции нарезания резьбы предъявляют разные требования к шпинделю, системе управления и осям подачи.
Крутящий момент шпинделя важнее, чем максимальная скорость
При нарезании резьбы большого размера в нержавеющей стали обработка часто осуществляется на относительно низких скоростях вращения шпинделя. В этих условиях доступный крутящий момент шпинделя при фактической скорости нарезания резьбы имеет большее значение, чем максимальная частота вращения, указанная в технических характеристиках станка.
Например, обрабатывающий центр с максимальной частотой вращения шпинделя 12 000 об/мин не всегда обеспечивает достаточный крутящий момент на низких скоростях, необходимых для нарезания резьбы M12 в нержавеющей стали.
Фактическую кривую крутящего момента следует сопоставить с предполагаемыми условиями резания. Если в станке используется шпиндель с редуктором, необходимо также учитывать выбранный диапазон передач.
При оценке станка для конкретной задачи нарезания резьбы мы рекомендуем проверить:
- Крутящий момент шпинделя при предполагаемой скорости нарезания резьбы, а не только номинальная мощность или максимальная частота вращения.
- Доступный крутящий момент в выбранном диапазоне передач (если применимо).
- Характеристики синхронизации резьбонарезания и реверса шпинделя.
- Совместимость держателя инструмента и условия, рекомендованные производителем режущего инструмента.
Наиболее надежный способ оценить производительность — предоставить производителю станка информацию о марке материала, характеристиках резьбы, глубине резьбы и предполагаемом наборе инструментов. Это позволяет оценить фактическую производительность шпинделя с учетом конкретных условий эксплуатации.
Точность интерполяции при резьбовом фрезеровании
Резьбовое фрезерование предъявляет особые требования к производительности станка. Поскольку фреза движется по спиральной траектории, оси X, Y и Z должны перемещаться синхронно, соблюдая заданную геометрию.
Точность интерполяции, динамические характеристики сервопривода и устойчивость движения могут влиять на конечные размеры резьбы. Это приобретает особое значение при обработке резьбы с мелким шагом или резьбы с узкими допусками на размеры.
Станк может выполнить программу резьбофрезерования без вызова сигнала тревоги, но это не означает, что готовая резьба автоматически будет соответствовать техническим требованиям.
Для оценки нагрузки на инструмент, вибрации, качества поверхности и стабильности размеров в условиях реальной обработки необходимо провести практические испытания резания.
Подача охлаждающей жидкости и удаление стружки
Подача охлаждающей жидкости — ещё один важный фактор, который необходимо учитывать при обработке глубоких или глухих резьб в нержавеющей стали.
Охлаждающая жидкость, подаваемая через шпиндель, может способствовать подаче охлаждающей жидкости ближе к зоне резания при использовании совместимого инструмента. В зависимости от геометрии отверстия и условий резания это может улучшить охлаждение и удаление стружки.
Однако одного только давления охлаждающей жидкости недостаточно для решения всех проблем, связанных с удалением стружки. Необходимо также учитывать геометрию канавки инструмента, параметры резания, глубину отверстия и характер образования стружки.
Для обеспечения стабильного процесса нарезания резьбы необходимо, чтобы все эти факторы действовали согласованно.
Когда следует выбирать резьбонарезку или резьбофрезерование?
Выбор наиболее подходящего процесса зависит от требований, предъявляемых к детали, а не от общих предпочтений в отношении того или иного метода обработки.
Когда использование метода «таппинга» — лучший выбор
Нарезание резьбы часто является предпочтительным вариантом для серийного производства, предполагающего обработку большого количества одинаковых резьбовых отверстий, при условии, что станок обладает достаточной синхронизацией, крутящим моментом шпинделя и способностью к удалению стружки.
Его главное преимущество — производительность. Метчик позволяет нарезать полную резьбу за одну осевую операцию, что делает его эффективным для стандартных размеров резьбы и серийного производства.
Кроме того, этот процесс относительно прост в программировании, а стандартные метчики широко представлены на рынке в различных материалах, с различными покрытиями и геометрическими формами.
Однако при обработке деталей из нержавеющей стали метчик необходимо подбирать с учетом марки материала, геометрии резьбы, типа отверстия и требований к отводу стружки. Особое внимание следует уделять глухим отверстиям, поскольку метчику требуется достаточный зазор для режущей фаски и отвода стружки.
Если требуемая полная глубина резьбы находится слишком близко ко дну просверленного отверстия, возрастает риск скопления стружки и поломки инструмента. Поэтому глубину сверления и стратегию нарезания резьбы следует оценивать комплексно.
Когда фрезерование с резьбой является более целесообразным
Резьбовое фрезерование становится предпочтительным вариантом в тех случаях, когда поломка инструмента сопряжена с высоким финансовым риском, когда требуется корректировка размеров резьбы или когда к детали предъявляются высокие требования к качеству обработки.
Поскольку резец меньше по размеру, чем отверстие, сломанную резьбонарезную фрезу, как правило, легче извлечь, чем сломанный метчик, застрявший внутри резьбового отверстия. Это может оказаться особенно ценным в случае дорогостоящих деталей, которые уже прошли несколько этапов механической обработки.
Резьбофрезерование также обеспечивает гибкость в выборе диаметра резьбы. В пределах конструктивных ограничений фрезы можно получать резьбу различного диаметра путем изменения запрограммированной траектории инструмента, а не путем замены метчика на каждый конкретный диаметр.
Однако резьбовое фрезерование не всегда является более экономичным. Оно может потребовать более длительных циклов обработки, более сложного программирования в системе ЧПУ и дополнительной проверки траектории инструмента.
При крупных объемах производства с использованием стандартизированных резьб нарезание резьбы по-прежнему может обеспечить более низкую общую себестоимость изготовления.
Сравнение двух процессов
| Оценка | Нарезка резьбы на жесткой заготовке | Резьбовое фрезерование |
| Перемещение станка | Синхронизация шпинделя и оси Z | Координаты по осям X, Y и Z |
| Типичная продолжительность цикла | Как правило, короче | Как правило, более длинные |
| Требования к оборудованию | Возможность резьбонарезания на жестких деталях | Спиральная интерполяция |
| Крутящий момент шпинделя | Важно, особенно для длинных нитей | Должна выдерживать режущую нагрузку резака |
| Регулировка размера резьбы | Обычно для этого требуется другой кран | Можно настроить с помощью траектории инструмента |
| Обработка глухих отверстий | Требует тщательного контроля зазора между чипом и дном | Требуется зазор для инструмента и отвод стружки |
| Поломка инструмента | Сломанные смесители бывает сложно снять | Сломанные режущие элементы, как правило, легче извлечь |
| Типичные области применения | Повторяемое, стандартизированное нарезание резьбы | Детали высокой стоимости и области применения, требующие гибкости в отношении размеров |
Слепые отверстия, глубокая резьба и другие аспекты механической обработки
Даже при наличии подходящего станка и режущего инструмента на качество резьбы могут влиять детали конструкции детали и последовательность обработки.
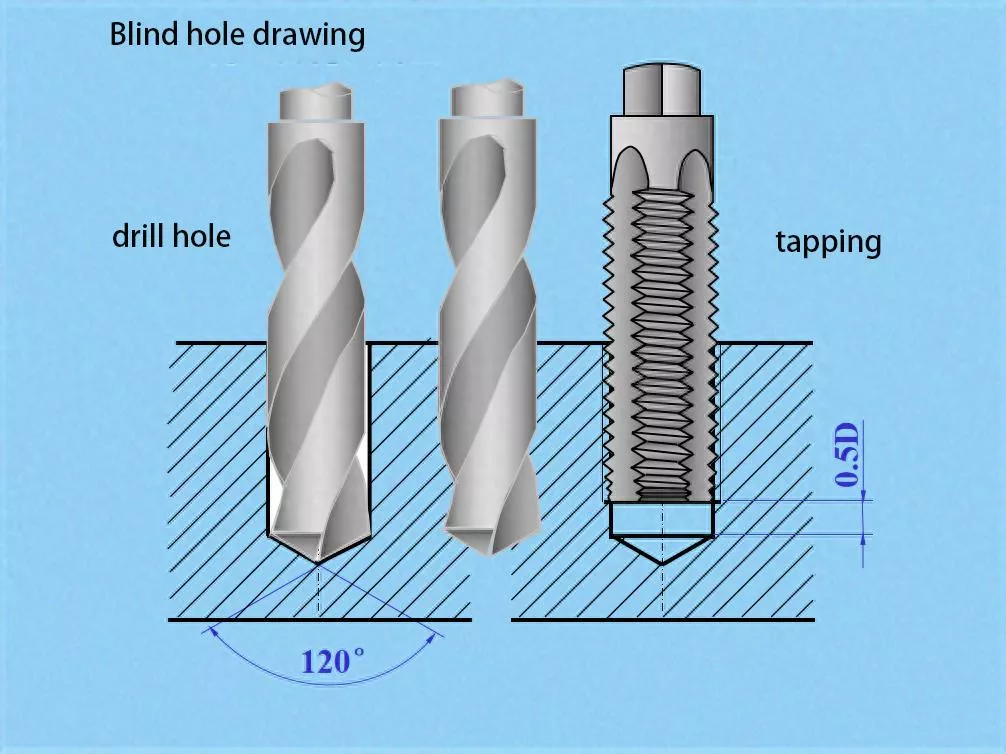
Обеспечьте достаточный зазор в нижней части глухих отверстий
Указанная полная глубина резьбы не совпадает с требуемой глубиной сверления.
При нарезании резьбы требуется дополнительное пространство для режущей фаски метчика, отвода стружки и безопасного извлечения инструмента. Если доступная глубина недостаточна, метчик может столкнуться с чрезмерным сопротивлением, не достигнув требуемой глубины резьбы.
При резьбовом фрезеровании предъявляются различные требования к зазору, однако инструменту по-прежнему необходимо достаточное пространство для режущей части, а также для спиральных движений при входе и выходе.
Перед программированием операции необходимо проверить следующие размеры:
- Требуемая полная глубина резьбы.
- Диаметр сверла и фактическая глубина бурения.
- Геометрия дна скважины и имеющийся зазор.
- Эффективная длина резания выбранного инструмента.
- Зона входа и выхода для запрограммированной траектории инструмента.
Эти соображения особенно важны при обработке глубоких глухих отверстий, где даже небольшая ошибка в программировании или размерах может повлиять на надежность обработки.
Понять разницу между подачей инструмента и подачей по центру режущего края
Одной из деталей, которую часто упускают из виду при резьбовом фрезеровании, является разница между скоростью подачи режущей кромки и запрограммированной скоростью подачи центра фрезы.
При фрезеровании внутренней резьбы центр фрезы описывает меньшую круговую траекторию, чем режущая кромка вдоль профиля резьбы. В результате эти две траектории проходят разное расстояние при одинаковом угловом перемещении.
Производители инструментов могут указывать подачу резания относительно режущей кромки или профиля резьбы, тогда как CAM-программы могут рассчитывать запрограммированную подачу относительно центра резака.
Эти значения не всегда взаимозаменяемы.
Если рекомендуемый подача режущей кромки вводится непосредственно в качестве подачи по центру режущего инструмента без соответствующей компенсации, фактические условия резания могут отличаться от заданных значений.
Перед запуском программы убедитесь, как система CAM рассчитывает скорости подачи и применяет ли постпроцессор правильную компенсацию.
Вопросы охлаждения и удаления стружки необходимо рассматривать в комплексе
При обработке нержавеющей стали могут образовываться длинные, липкие стружки, которые трудно удалить из труднодоступных участков резания.
При нарезании резьбы геометрию инструмента следует выбирать в зависимости от того, является ли отверстие сквозным или глухим. Для нарезания резьбы в глухих отверстиях обычно используются метчики со спиральной канавкой, поскольку они способствуют отводу стружки вверх, в то время как другие типы канавок могут быть более подходящими для сквозных отверстий в зависимости от характера образования стружки и материала.
При резьбофрезеровании также необходим эффективный отвод стружки. Если стружка застревает между фрезой и стенкой отверстия, она может подвергаться повторной обработке, что приводит к увеличению износа инструмента и ухудшению качества поверхности резьбы.
Поэтому стратегия обработки должна учитывать геометрию инструмента, подачу охлаждающей жидкости, параметры резания и планировку траектории инструмента, а не опираться исключительно на регулировку скорости вращения шпинделя.
Как проверить качество готовой резьбы
Завершение операции нарезания резьбы не обязательно означает, что деталь соответствует требованиям чертежа.
При изготовлении корпусов клапанов из нержавеющей стали и прецизионных механических деталей необходимо учитывать размеры резьбы, форму резьбы, состояние поверхности и функциональную посадку.
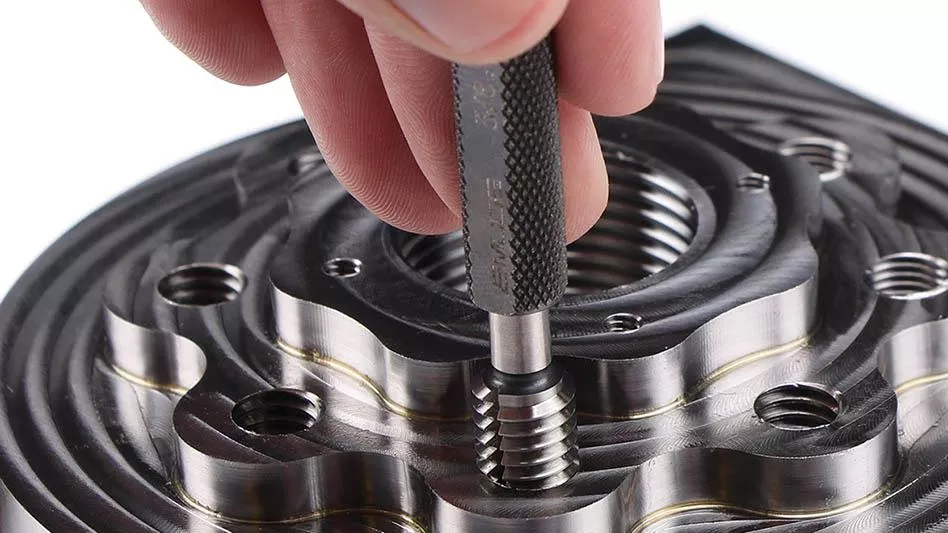
Контроль с помощью резьбового щупа
Контрольные калибры с резьбой типа «Go» и «No-Go» широко используются для проверки соответствия внутренней резьбы требованиям.
Калибр «Go» проверяет, обеспечивает ли резьба требуемое функциональное зацепление, а калибр «No-Go» — не превышает ли резьба допустимые пределы размеров.
При проверке необходимо руководствоваться соответствующим стандартом на резьбу и требованиями к приемке. Сам по себе калибр, который входит в отверстие, не является доказательством того, что все характеристики резьбы соответствуют норме.
Диаметр и профиль резьбы
Для применений, предъявляющих более строгие требования к резьбе, может также потребоваться оценка диаметра шага, шага и профиля резьбы.
Отклонения в размерах могут привести к чрезмерному усилию при сборке, неплотному прилеганию или ненадёжным соединениям, даже если резьба визуально выглядит в порядке.
Глубина резьбы, фаски и заусенцы
Фактическая глубина резьбы должна соответствовать требованиям чертежа. Также необходимо проверить входную фаску, заусенцы и начальную точку резьбы.
При изготовлении корпусов клапанов особое внимание следует уделять взаиморасположению резьбовых отверстий, внутренних каналов и пересекающихся отверстий. Заусенцы или повреждения, возникшие в результате механической обработки в этих областях, могут препятствовать прохождению жидкости или затруднять последующую сборку.
Сборка узлов и проверка герметичности
В случае резьбовых соединений, к которым предъявляются требования по герметичности, проверку размеров может потребоваться дополнить сборкой или испытанием на герметичность.
Соответствие резьбы требованиям к размерам не гарантирует автоматически герметичность всего соединения. Необходимо также учитывать конструкцию уплотнения, сопрягаемые детали и условия эксплуатации.
Разработка стратегии резьбонарезания с учетом конструкции детали
В сфере высокоточного производства с использованием ЧПУ нарезание резьбы не следует рассматривать как отдельную операцию. Оно должно быть интегрировано в общую последовательность обработки.
Например, изготовление корпуса клапана из нержавеющей стали может потребовать выполнения ряда операций, включая подготовку заготовки, обработку базовых поверхностей, профильное фрезерование, сверление, обработку внутренних каналов, нарезание резьбы и окончательный контроль качества.
Если при планировании технологического процесса не будут учтены требования к резьбе, впоследствии могут возникнуть такие проблемы, как недостаточная глубина сверления, ограниченный доступ к инструменту, плохой отвод стружки или затрудненные условия контроля.
В компании Xtmade наш подход к планированию технологического процесса начинается с фактической геометрии детали и технических требований.
Сначала проводится анализ чертежа с целью определения характеристик резьбы, шага, класса допуска, глубины отверстия, а также взаимосвязи между резьбовыми элементами и другими обработанными поверхностями.
Далее проводится оценка материала и условий обработки, чтобы определить, что более подходит: резьбонарезка с жестким закреплением или резьбофрезерование. При изготовлении резьбы для серийного производства предпочтительнее использовать резьбонарезку, тогда как для дорогостоящих деталей или в условиях повышенного риска поломки инструмента целесообразнее применять резьбофрезерование.
Затем выбранный процесс сопоставляется с имеющимися возможностями станка, режущими инструментами, держателями, системами смазки и требованиями к программированию.
Наконец, для проверки технологического процесса проводятся пробная обработка и контроль качества. Перед запуском процесса в серийное производство необходимо оценить стабильность резания, характер образования стружки, износ инструмента, время цикла и размеры готовой резьбы.
Лучшая стратегия обработки — это не обязательно самая передовая. Это та стратегия, которая стабильно обеспечивает соответствие требованиям чертежа, сохраняя при этом разумный баланс между производительностью, качеством и себестоимостью изготовления.
Xtmade: решения в области ЧПУ-обработки для изготовления прецизионных резьбовых деталей
Резьбовые элементы могут составлять лишь небольшую часть детали, но они могут оказывать существенное влияние на точность сборки, надежность соединения и общие эксплуатационные характеристики изделия.
Xtmade предлагает услуги по прецизионной механической обработке с ЧПУ на заказ для клиентов, работающих на основе имеющихся инженерных чертежей, файлов CAD, образцов и технических спецификаций.
В случае корпусов клапанов из нержавеющей стали и других прецизионных деталей с резьбовыми элементами мы анализируем все производственные требования в целом, а не выбираем метод резки, исходя исключительно из технических характеристик резьбы.
При оценке технологичности мы учитываем геометрию детали, свойства материала, последовательность обработки, возможности станка, выбор инструмента и требования к контролю качества. В зависимости от области применения в рамках общего плана технологического процесса могут быть рассмотрены такие методы обработки, как нарезание резьбы, резьбофрезерование и другие подходящие способы.
Проверка качества также интегрирована в производственный процесс, при этом методы контроля подбираются в соответствии с требованиями чертежей и критическими характеристиками деталей.
Если вы занимаетесь разработкой корпусов клапанов из нержавеющей стали, прецизионных механических соединителей или других деталей, изготовленных на станках с ЧПУ, имеющих сложные резьбовые элементы, пришлите нам свои технические чертежи с указанием марки материала, характеристик резьбы, требуемой глубины резьбы и предполагаемого объема заказа.
Наша команда готова проанализировать производственные требования, оценить технологическую осуществимость и подготовить предложение по механической обработке и контролю качества на основе фактического чертежа вашей детали.

