
Точная обработка валов двигателей для автомобилей на новых источниках энергии: технологии и практические примеры
Приводной двигатель является ключевым компонентом силовой передачи автомобиля на альтернативных источниках энергии. Являясь важной частью узла двигателя, вал двигателя поддерживает сердечник ротора, фиксирует его положение и передает крутящий момент во время работы. Точность размеров, геометрические допуски и качество поверхности вала напрямую влияют на точность сборки, стабильность вращения и эксплуатационную надежность.
По сравнению с традиционными трансмиссионными валами валы двигателей транспортных средств на новых источниках энергии часто отличаются более сложной геометрией, включая наружные шлицы, шпоночные пазы, глубокие отверстия, ступенчатые диаметры и прецизионные подшипниковые шейки. В зависимости от конструкции для обеспечения требуемых размеров и точности положения эти элементы могут потребовать выполнения нескольких операций механической обработки.
Точная обработка валов двигателей для автомобилей на альтернативных источниках энергии включает в себя сочетание токарной обработки с ЧПУ, сверления, обработки шлицевых соединений, фрезерования шпоночных пазов и шлифования. В данной статье рассматриваются три типичных конфигурации валов, объясняются требования к их обработке и обсуждаются основные меры контроля качества, применяемые при производстве этих деталей.
Конструктивные особенности валов двигателей автомобилей на новых источниках энергии
Конструкции валов двигателей варьируются в зависимости от конструкции двигателя, требований к сборке и способов передачи крутящего момента. С точки зрения производства полые и сплошные валы создают разные сложности в плане жесткости, доступности для механической обработки и контроля размеров.
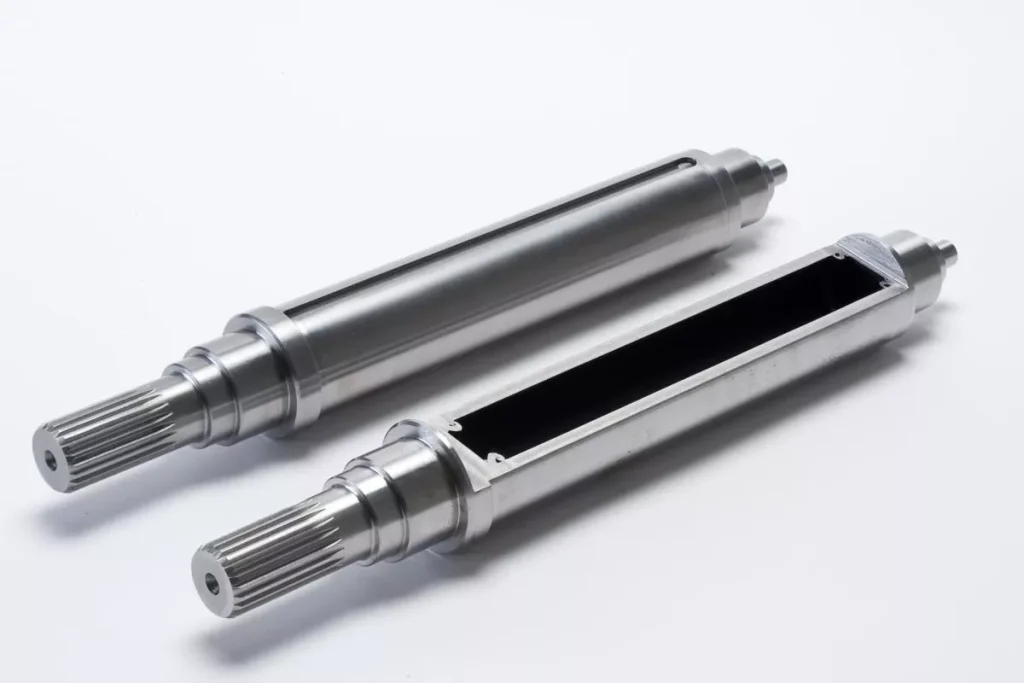
Полые валы двигателей для Новая энергия
Полые валы двигателей используются в тех случаях, когда важно снизить вращающуюся массу. Их внутренние отверстия также могут быть выполнены с учетом конкретных конструктивных или функциональных требований.
Уменьшенная толщина стенок делает эти валы более чувствительными к давлению зажима и режущим усилиям. Чрезмерное усилие может привести к деформации, а неподходящие условия обработки — к вибрации и отклонениям в размерах. Точность внутреннего отверстия является ещё одним важным фактором, особенно в тех случаях, когда ось отверстия должна сохранять определённое соотношение с наружными поверхностями вала.
Цельные валы двигателей для Новая энергия
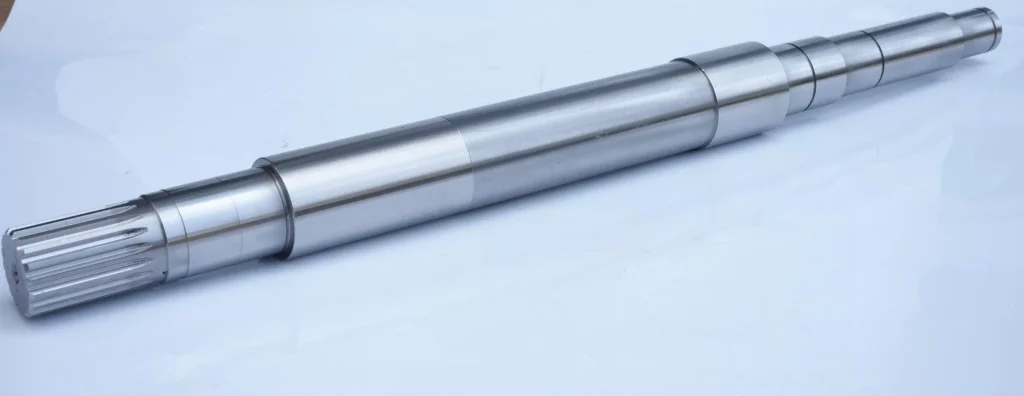
Цельные валы двигателей имеют сплошное поперечное сечение и, как правило, обладают большей жесткостью при механической обработке. К типичным элементам конструкции относятся ступенчатые диаметры, подшипниковые шейки, наружные шлицы и шпоночные пазы.
Хотя сплошные валы, как правило, проще закрепить, чем полые конструкции, их конструктивные особенности по-прежнему требуют точного взаимного расположения. В частности, взаиморасположение подшипниковых шейк, зубьев шлица и шпоночных пазов влияет на выравнивание при сборке и передачу крутящего момента. Поэтому на протяжении всего производственного процесса крайне важно соблюдать единые ориентиры при механической обработке.
Основные процессы механической обработки валов двигателей
Выбор технологии обработки зависит от чертежа вала, материала, состояния заготовки, термической обработки, требований к допускам и объема производства. При изготовлении валов двигателей обычно используются следующие процессы.
Токарная обработка с ЧПУ
Токарная обработка с ЧПУ обеспечивает получение основных внешних форм валов двигателей, включая ступенчатые диаметры, подшипниковые шейки, буртики и торцевые поверхности. При обработке длинных или полых валов особое значение имеют жесткость зажимного устройства и контроль режущих усилий, что позволяет предотвратить прогиб и отклонения от заданных размеров. Черновая и чиновая токарная обработка, как правило, выполняются отдельно, с оставлением соответствующего припуска на последующий шлифовальный процесс, если это необходимо.
Сверление и обработка глубоких отверстий
Бурение Для изготовления внутренних отверстий в полых валах двигателей используются методы глубокого сверления. По мере увеличения глубины отверстия отвод стружки, ведение инструмента и подача охлаждающей жидкости становятся все более сложными задачами. В зависимости от размеров отверстия и требований к точности может быть выбрано сверление методом «ган-дрилинг» или сверление методом BTA. Ключевыми факторами являются диаметр отверстия, прямолинейность, качество поверхности и взаиморасположение внутреннего отверстия и наружных поверхностей вала.
Обработка сплайнов
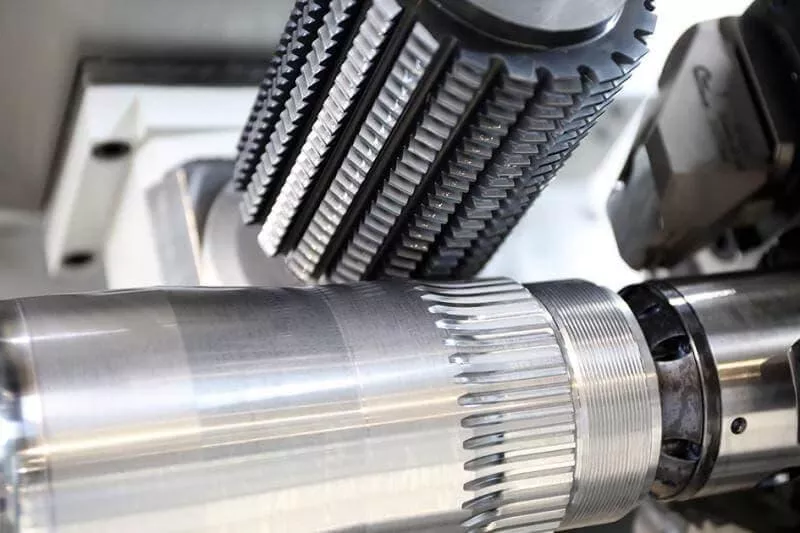
Наружные шлицы обеспечивают передачу крутящего момента между валом двигателя и соединёнными с ним узлами. В зависимости от профиля шлица, количества зубьев, требований к точности и объёма производства в качестве подходящих методов могут использоваться фрезерование шлицев, формовка или фрезерование. Толщина зубьев, точность профиля и совмещение шлица с базовой плоскостью вала являются важными факторами, влияющими на окончательную посадку и характеристики передачи.
Фрезерование пазов
Шпоночные пазы обеспечивают механическое соединение вала и сопряженных деталей с помощью шпонки. Для получения пазов требуемой ширины, глубины, длины и расположения обычно используется фрезерование с ЧПУ. В случае валов с двумя и более шпоночными пазами необходимо также контролировать угловую индексацию, чтобы обеспечить правильную ориентацию пазов относительно других функциональных элементов.
Накатка и вальцовка шлицевых соединений
При накатке используются специальные ролики для формирования узоров на поверхности посредством пластической деформации, как правило, для обеспечения сцепления или выполнения определённых требований к взаимодействию поверхностей. Валцование шлицев — это иной процесс, при котором профильные матрицы формируют зубья шлица посредством контролируемого смещения материала. Он может быть подходящим для определённых материалов и объемов производства в зависимости от геометрии шлица и требований к размерам. Ни один из этих процессов не является обязательным для всех конструкций валов двигателей.
Цилиндрическое шлифование с ЧПУ
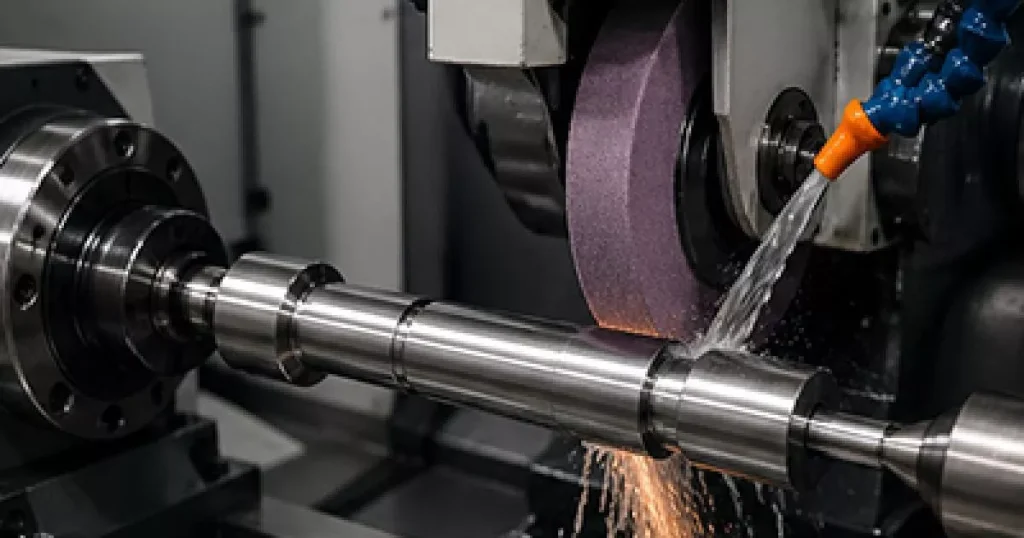
Цилиндрическое шлифование с ЧПУ применяется для чистовой обработки важных наружных диаметров, в частности подшипниковых шеек и прецизионных посадочных поверхностей. Оно позволяет добиться более жестких допусков на размеры, повышенной округлости и лучшего качества поверхности, чем при использовании одного только токарного станка. Необходимо тщательно контролировать параметры шлифования, состояние шлифовального круга и подачу охлаждающей жидкости, чтобы избежать термических повреждений, шлифовальных ожогов и дефектов поверхности.
Анализ обработки трёх вариантов конструкции вала двигателя
Следующие три конфигурации представляют собой типичные комбинации конструкций полых или сплошных валов и элементов внешней передачи. Способы их обработки следует окончательно определять с учетом конкретных чертежей, материалов, состояния заготовок, термообработки и требований к допускам.
Полый вал двигателя с наружными шлицами и глубоким внутренним отверстием
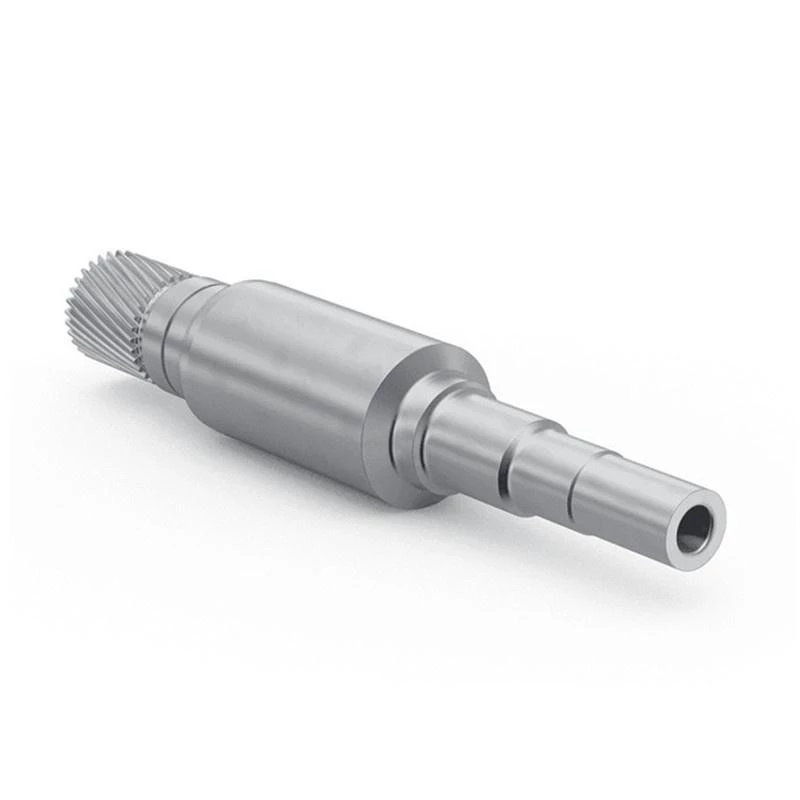
Данная конструкция сочетает в себе наружную шлицевую поверхность и центральное внутреннее отверстие. Наружная шлицевая поверхность служит соединительным элементом для передачи крутящего момента, а глубокое отверстие образует полый профиль вала.
Основная сложность при изготовлении заключается в поддержании правильного положения внутреннего отверстия относительно внешних функциональных поверхностей. При глубоком сверлении необходимо обеспечить эффективный отвод стружки и точное ведение инструмента, чтобы предотвратить отклонение оси сверления. В то же время уменьшенная толщина стенок делает вал более чувствительным к зажимным усилиям и деформации при резании.
Типичный план механической обработки может включать подготовку заготовки, обработку внутреннего отверстия и наружных опорных поверхностей, токарную обработку ступенчатых наружных диаметров и нарезку наружной шлицевой развязки. Точная последовательность операций должна определяться чертежом и требуемыми отношениями базовых точек. Критические наружные диаметры могут подвергаться цилиндрическому шлифованию после термообработки или других промежуточных операций.
При проверке особое внимание следует уделить диаметру и прямолинейности внутреннего отверстия, точности внешнего диаметра, геометрии шлицов, а также взаимному расположению внутреннего отверстия и внешних поверхностей вала.
Полый вал двигателя с наружной шлицовкой, шпоночным пазом и глубоким внутренним отверстием
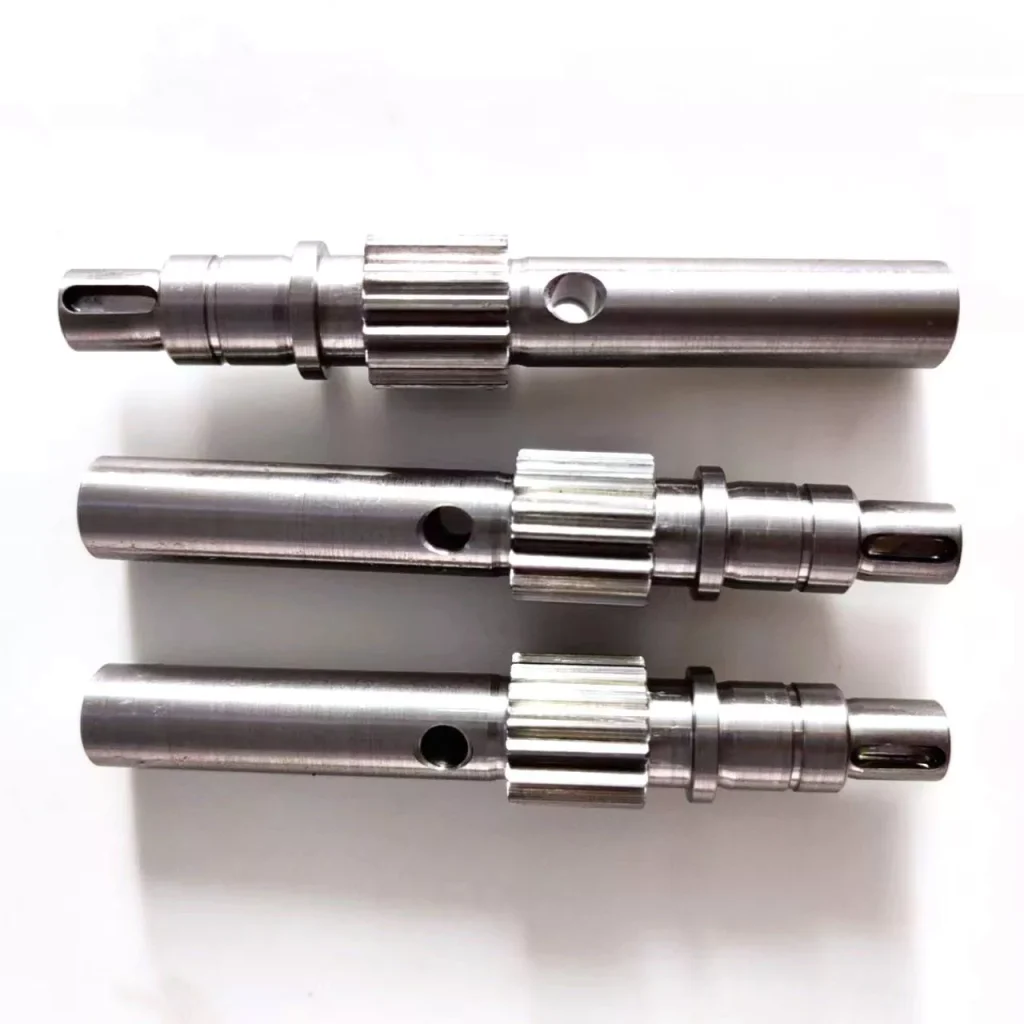
Данная конструкция сочетает в себе три важных элемента: полую внутреннюю структуру, внешнюю шлицевую канавку и шпоночный паз. По сравнению с первой конфигурацией дополнительный шпоночный паз вводит ещё одно требование к позиционированию и усложняет настройку оборудования для обработки.
Внутренний диаметр должен сохранять требуемую геометрию без чрезмерных отклонений в толщине стенок. Наружная шлицевая поверхность должна соответствовать заданному профилю зубьев и требованиям к посадке, а шпоночный паз — сохранять точные значения ширины, глубины, длины и углового положения.
Типичный технологический процесс может включать подготовку заготовки, сверление или глубокое сверление, токарную обработку с ЧПУ, обработку шлица и фрезерование шпоночного паза. Порядок обработки шлица и фрезерования шпоночного паза зависит от стратегии закрепления заготовки и структуры привязных точек, указанных в чертеже. Если шпоночный паз обрабатывается после шлица, приспособление должно обеспечивать надёжное угловое позиционирование относительно зубьев шлица.
Проверка должна охватывать внутренний диаметр, диаметры вала, размеры шлицев и геометрию шпоночного паза. Особое внимание следует уделить угловому соотношению между шпоночным пазом и шлицами, а также совмещению внутренних и внешних элементов.
Цельный вал двигателя с наружной шлицовкой и двумя шпоночными пазами
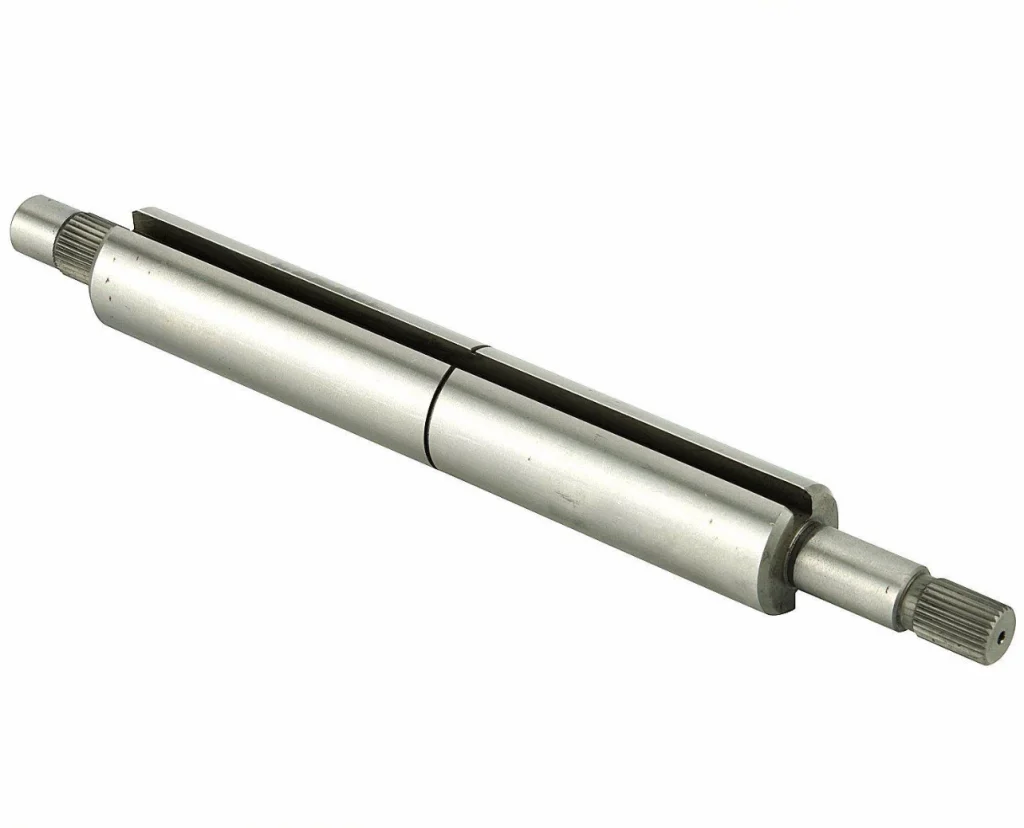
В отличие от двух предыдущих конфигураций, этот вал имеет цельную конструкцию и не требует внутренней обработки глубоких отверстий. Его основными особенностями являются наружная шлицевая резьба и два шпоночных паза, которые обеспечивают различные варианты механического соединения.
Цельное поперечное сечение, как правило, обеспечивает большую жесткость при механической обработке. Однако наличие двух пазов для шпонок предъявляет дополнительные требования к угловому позиционированию. Оба паза должны соответствовать заданным размерам и сохранять правильную ориентацию относительно друг друга и базовой отметки вала.
Типичная технологическая схема изготовления может включать токарную обработку на станке с ЧПУ диаметров вала и буртиков, обработку наружной шлицевой поверхности, а также фрезерование двух шпоночных пазов. В зависимости от чертежа шпоночные пазы могут обрабатываться с использованием делительного приспособления, поворотной оси с ЧПУ или другого подходящего метода позиционирования. Критические подшипниковые шейки могут потребовать последующего цилиндрического шлифования.
В ходе контроля качества необходимо проверить профиль и посадку шлица, ширину и глубину шпоночного паза, угловое расстояние между двумя пазами, а также биение рабочих поверхностей вала. Для предотвращения ошибок позиционирования при переходе от одной операции обработки к другой важно использовать единые опорные точки.
Контроль ключевых параметров качества при обработке валов двигателей
Качество вала двигателя зависит не только от точности отдельных элементов, но и от их геометрических взаимоотношений. Поэтому контроль должен основываться на функциональных размерах и геометрических допусках, указанных в техническом чертеже.
Точность размеров
Диаметры валов, ступенчатые участки, шейки подшипников и внутренние отверстия должны соответствовать установленным допускам на размеры. Для проверки этих размеров можно использовать наружные микрометры, калибры для отверстий и другие подходящие прецизионные измерительные приборы.
При контроле точности шейки подшипников и прилегающих поверхностей следует также учитывать округлость и цилиндричность, а не полагаться исключительно на измерения диаметра.
Концентричность и биение
Соотношение между функциональными поверхностями вала имеет решающее значение для стабильного вращения и точной сборки. Внешние диаметры, подшипниковые шейки, шлицы и внутренние отверстия должны соблюдать заданные геометрические соотношения относительно выбранной оси отсчета.
Измерение биения позволяет оценить отклонения поверхности при вращении относительно опорной оси. Концентричность, положение и общее биение представляют собой разные геометрические параметры, поэтому метод контроля должен соответствовать фактическим требованиям чертежа, а не рассматривать эти понятия как взаимозаменяемые.
Шероховатость поверхности
Шеи подшипников и другие поверхности соприкосновения часто требуют соблюдения заданной шероховатости поверхности для обеспечения надлежащего контакта и сборки. Параметры токарной и шлифовальной обработки следует выбирать с учетом материала, допусков на размеры и требуемой степени чистоты поверхности.
После шлифования поверхности также следует проверить на наличие ожогов, следов вибрации, царапин и других дефектов, которые могут повлиять на эксплуатационные характеристики.
Контроль сплайнов и шпоночных пазов
При контроле шлицев необходимо учитывать размеры и геометрию, определяющие посадку в сопрягаемый элемент. В зависимости от указанного стандарта на шлицы и класса допуска при контроле могут использоваться шлицевые калибры, специальное измерительное оборудование или системы измерения профиля.
При проверке шпоночных пазов необходимо убедиться в правильности ширины, глубины, длины и расположения пазов. В случае валов с несколькими шпоночными пазами необходимо также проверить угловое расположение пазов относительно друг друга.
Осмотр и проверка размеров
Методы контроля следует выбирать в зависимости от измеряемого параметра. Координатно-измерительные машины (КИМ) можно использовать для оценки определённых размерных и геометрических соотношений, тогда как микрометры, калибры для отверстий, часовые индикаторы, калибры для шлицев и специализированное измерительное оборудование более подходят для измерения отдельных параметров.
В случае валов двигателей, имеющих критическое значение, документированный план контроля помогает обеспечить постоянную проверку важных размеров и функциональных взаимосвязей на всех этапах производства.
Выбор оптимального способа обработки валов двигателей
Три рассмотренные выше конфигурации наглядно демонстрируют, почему при изготовлении валов двигателей нельзя полагаться на единую стандартную последовательность обработки.
При изготовлении полых валов с глубокими отверстиями особое внимание следует уделять точности просверливания, толщине стенок и деформации зажимного устройства. Полые валы, имеющие как шлицы, так и шпоночные пазы, предъявляют дополнительные требования к угловому позиционированию и совмещению элементов. Цельные валы позволяют обойтись без внутреннего сверления, но по-прежнему требуют точного контроля геометрии шлицов, положения шпоночных пазов и функциональных диаметров.
Наиболее подходящий технологический процесс следует разрабатывать на основе чертежа детали и требований к её функциональным характеристикам. Также необходимо учитывать свойства материала, термическую обработку, объём производства, имеющееся оборудование и возможности контроля качества. Тщательно спланированный технологический процесс помогает сократить количество ненужных перенастроек, контролировать накопленные погрешности и обеспечивать стабильное качество размеров.
Изготовление валов двигателей на заказ в компании Xtmade
Xtmade — компания, специализирующаяся на изготовлении прецизионных изделий на заказ, расположенная в Шэньчжэне, Китай. Мы работаем на основе предоставленных заказчиками инженерных чертежей, файлов CAD, образцов и технических требований, чтобы оценить производственные требования и разработать подходящие технологические процессы.
Наша поддержка в сфере производства охватывает Обработка на станках с ЧПУ а также другие процессы, необходимые для изготовления нестандартных компонентов, включая проверку чертежей, анализ технологичности (DFM), планирование технологического процесса, производство и контроль качества. При изготовлении валов двигателей и других прецизионных механических деталей мы уделяем особое внимание соблюдению размерных требований, взаимосвязям между элементами конструкции и стабильности качества на всех этапах производственного процесса.
Узнайте больше о производственных возможностях компании Xtmade или отправьте свои чертежи для оценки возможности их изготовления.


