
Processos de maquinagem para peças complexas de parede fina em liga de alumínio e de alta precisão
Os componentes de parede fina em liga de alumínio são amplamente utilizados na indústria aeroespacial e no fabrico de equipamentos avançados devido ao seu baixo peso, elevada relação resistência/peso e resistência à corrosão. As suas estruturas leves ajudam a reduzir o peso total do equipamento, mantendo ao mesmo tempo o desempenho mecânico exigido. No entanto, a maquinagem de componentes de grandes dimensões com geometrias complexas, paredes finas e tolerâncias dimensionais rigorosas apresenta desafios significativos ao nível do fabrico.
Ao contrário dos componentes convencionais de alumínio, as peças de parede fina são particularmente sensíveis às forças de corte, à pressão de fixação e às alterações na tensão residual interna. A remoção de grandes quantidades de material durante a maquinagem de desbaste pode perturbar o equilíbrio de tensões existente na peça. As forças de fixação também podem causar deformação elástica, que se pode tornar visível sob a forma de desvios dimensionais ou distorção da superfície assim que a peça for libertada do dispositivo de fixação.
Por este motivo, alcançar precisão na maquinagem de paredes finas requer mais do que simplesmente reduzir a profundidade de corte ou adicionar passagens de acabamento adicionais. A preparação da peça, a conceção do dispositivo de fixação, as margens de maquinagem, o tratamento térmico e as operações de maquinagem secundárias devem ser planeadas como parte de um processo integrado.
Este artigo analisa um caso de maquinagem que envolve um componente complexo de parede fina em liga de alumínio e de alta precisão. Explora a forma como a fresagem por etapas, o tratamento térmico de estabilização e o corte por fio EDM foram coordenados para controlar a deformação e melhorar a qualidade final da maquinagem.
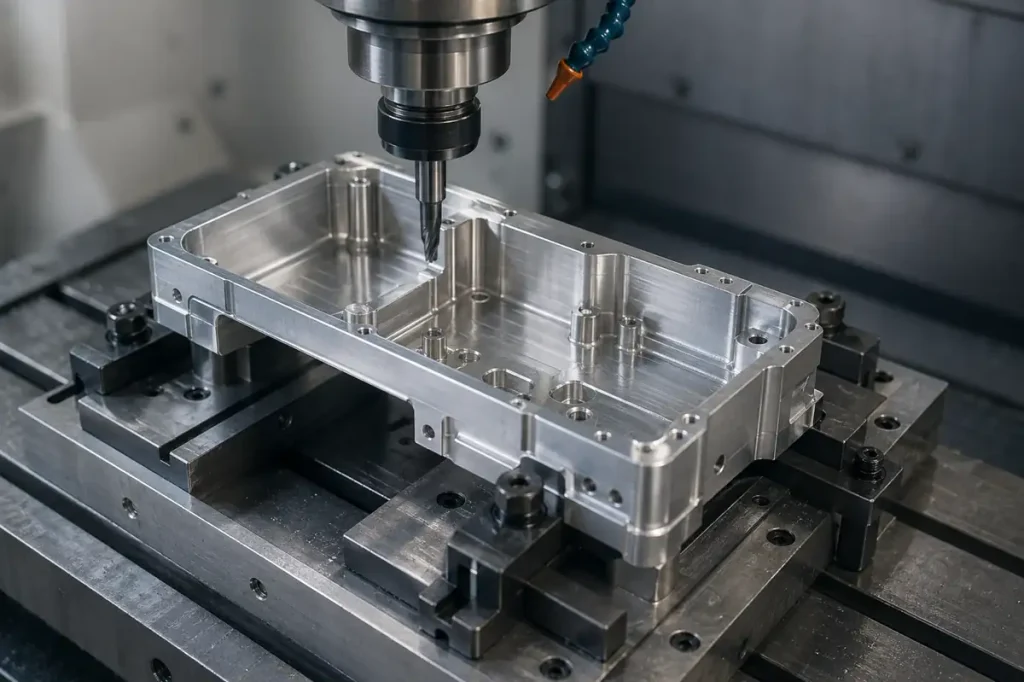
1. Desafios na maquinagem de peças de parede fina em liga de alumínio
O componente em questão foi fabricado a partir da liga de alumínio de alta resistência 2D14. Apresentava dimensões globais relativamente grandes, cavidades internas complexas e contornos externos, com requisitos exigentes em termos de precisão dimensional e tolerâncias geométricas. As suas operações de maquinagem envolveram principalmente fresagem de cavidades e fresagem de contornos.
Vários fatores tornaram o processo de fabrico particularmente desafiante.
Redistribuição das tensões residuais
Podem surgir tensões residuais em peças de liga de alumínio durante os primeiros processos de fabrico, incluindo laminação, forjamento e tratamento térmico. Quando se remove uma quantidade significativa de material durante a maquinagem de desbaste, o equilíbrio original das tensões altera-se. A redistribuição resultante pode causar deformações por flexão, torção ou alterações dimensionais.
Estes efeitos tornam-se mais significativos em componentes de grandes dimensões com paredes relativamente finas, onde mesmo uma deformação mínima pode afetar as dimensões críticas.
Deformação induzida pela fixação
Os componentes de paredes finas têm uma rigidez estrutural limitada e, muitas vezes, requerem grampos de fixação, dispositivos de fixação modulares ou ferramentas personalizadas para um posicionamento seguro. Uma pressão de fixação excessiva ou desigual pode deformar a peça durante a sua maquinagem.
Assim que as braçadeiras forem soltas, a peça pode recuperar parcialmente a sua forma original. Esta recuperação elástica pode fazer com que as dimensões medidas difiram das obtidas durante a maquinagem.
Rigidez reduzida durante a remoção de material
À medida que a maquinação avança, o material é progressivamente removido da peça, alterando a sua rigidez e as suas características de resistência à carga. As forças de corte, a geração de calor e a vibração podem, todas elas, afetar a estabilidade das secções de parede fina.
A remoção irregular de material pode aumentar ainda mais a deformação, especialmente na maquinação de cavidades profundas e paredes estruturais estreitas.
Para resolver estas questões, a estratégia de maquinagem neste caso centrou-se na conceção da peça e na sequência do processo, em vez de depender exclusivamente de operações de acabamento adicionais. Foram incorporadas no processo global extensões de fixação sacrificáveis, margens de maquinagem controladas e tratamentos de estabilização intermédios.
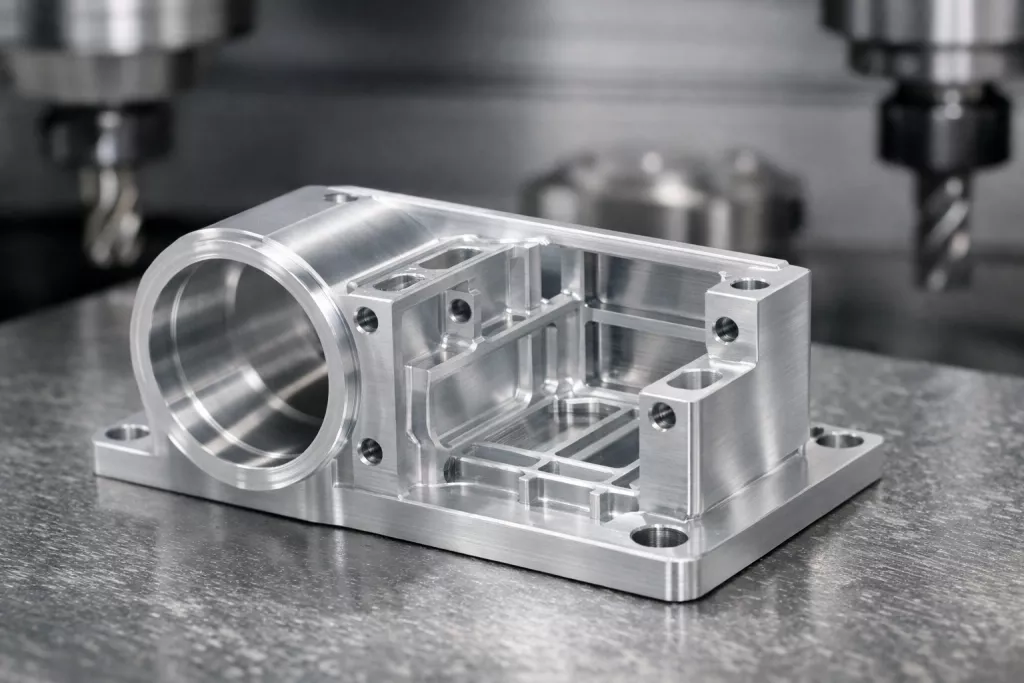
2. Desenvolvimento do processo de maquinagem de peças complexas de paredes finas
A sequência de maquinagem foi concebida para equilibrar a eficiência na remoção de material com a estabilidade dimensional. Em vez de concluir todo o componente numa única operação contínua de fresagem, o processo foi dividido em maquinagem de desbaste, primeiro tratamento de estabilização, semi-acabamento, segundo tratamento de estabilização, maquinagem final e remoção do dispositivo de fixação.
Uma característica fundamental desta abordagem foi a utilização de extensões de fixação sacrificiais em ambas as extremidades da matéria-prima.
2.1 Preparação da peça de trabalho e conceção do sistema de fixação
Uma vez que o componente apresentava uma rigidez limitada, a fixação direta das suas secções finais de parede fina poderia provocar pressão e deformação localizadas.
Para evitar isso, a peça em bruto foi preparada com extensões de fixação adicionais, com 30–50 mm em ambas as extremidades. Estas extensões proporcionaram áreas de fixação específicas para as operações de maquinagem.
Ao aplicar forças de fixação a estas secções adicionais, em vez de diretamente à geometria do componente acabado, a peça de trabalho poderia ser fixada de forma mais fiável, reduzindo simultaneamente o risco de deformação nas áreas de paredes finas.
As extensões eram elementos de fabrico temporários e não faziam parte do componente acabado. Permaneceram no lugar durante todo o processo de fresagem e foram removidas após a conclusão das cavidades principais e dos contornos externos.
Esta abordagem separou os requisitos relativos à fixação da peça dos relativos à geometria final do componente, permitindo que a estrutura de paredes finas permanecesse apoiada durante as fases iniciais de maquinagem.
2.2 Usinagem de desbaste: remoção da maior parte do material
A fase de maquinagem de desbaste centrou-se na remoção do excesso de material e na definição do perfil externo básico e das cavidades internas.
Foram utilizadas fresas de metal duro de duas ranhuras com diâmetros de φ16–φ20 mm, com velocidades do fuso definidas entre 6 000 e 7 000 rpm. A peça foi fixada através das extensões de fixação, deixando uma margem de usinagem de 3–5 mm de cada lado.
Nesta fase, a eficiência na remoção de material era a principal prioridade, em vez de se procurar atingir as dimensões finais. A manutenção de uma margem de maquinagem suficiente permitiu espaço para correções posteriores após o tratamento de alívio de tensões.
Foram selecionadas fresas de duas ranhuras e de maior diâmetro para permitir uma remoção eficiente de material durante o desbaste, reduzindo assim a quantidade de material que teria de ser removida nas fases posteriores de acabamento.
Após a maquinação de desbaste, a peça foi submetida ao primeiro tratamento térmico de estabilização.
2.3 Primeiro tratamento térmico de estabilização
A remoção de uma quantidade substancial de material durante a usinagem de desbaste pode alterar a distribuição das tensões residuais no interior de uma peça de liga de alumínio. Por isso, foi introduzido um tratamento de estabilização antes do semi-acabamento.
O componente submetido a usinagem de desbaste foi colocado num forno de envelhecimento artificial, aquecido a 250–290 °C, mantido a essa temperatura durante 2–4 horas e, em seguida, deixado a arrefecer ao ar.
Este tratamento teve como objetivo aliviar parte da tensão residual gerada ou redistribuída durante a remoção de material, contribuindo para reduzir as variações dimensionais nas operações de maquinagem subsequentes.
Ao situar o tratamento entre a maquinação de desbaste e o semi-acabamento, foi possível submeter a peça a um processo de alívio de tensões antes de a sua geometria ser aproximada das dimensões finais.
2.4 Semi-acabamento: aperfeiçoamento da geometria e da margem de usinagem
Após o primeiro tratamento de estabilização, a peça passou à fase de semi-acabamento.
O objetivo consistia em aperfeiçoar o perfil exterior e as cavidades internas, mantendo simultaneamente uma margem de material suficiente para a maquinagem final. Em comparação com a desbaste, esta fase exigiu uma maior atenção à precisão do contorno, à distribuição da margem de maquinagem e às forças aplicadas nas secções de parede fina.
Foram utilizadas fresas de metal duro de três canais com diâmetros de φ10–φ16 mm, com velocidades do fuso que variaram entre 2 000 e 2 500 rpm. A peça permaneceu fixada em ambas as extremidades, tendo sido mantida uma margem de usinagem de 0,5–1 mm de cada lado.
A utilização de diferentes fresas para o desbaste e o semi-acabamento permitiu que cada fase respondesse a um requisito de fabrico específico. O desbaste deu prioridade à remoção de material, enquanto o semi-acabamento se centrou na correção da geometria e na melhoria das superfícies maquinadas.
Após o semi-acabamento, a peça foi submetida a um segundo tratamento de estabilização, com o objetivo de melhorar ainda mais a sua estabilidade dimensional antes da maquinagem final.
2.5 Tratamento de estabilização de 2,5 segundos e acabamento
O segundo tratamento de estabilização foi realizado a 250–290 °C, com um tempo de manutenção de 1–2 horas.
Nesta fase, a peça já tinha sido submetida a uma remoção substancial de material e a correções geométricas. O tratamento adicional tinha como objetivo estabilizar ainda mais o material antes da operação de maquinagem final.
O processo também incluiu ciclos térmicos para ajudar a melhorar a estabilidade dimensional. O procedimento específico é abordado na secção seguinte.
Após a estabilização, o componente passou à fase final de maquinagem. Foram utilizadas fresas de metal duro de três canais com diâmetros de φ6–φ8 mm, com velocidades do fuso controladas entre 1 500 e 1 800 rpm.
A peça foi fixada com grampos de fixação posicionados nas duas extensões de sacrifício. Em seguida, o material em excesso foi removido para completar os contornos externos finais e a geometria interna.
Uma vez que o componente já tinha passado por duas fases de remoção de material e estabilização, a operação final centrou-se em obter as dimensões e a qualidade de superfície exigidas.
3. Ciclos térmicos para uma maior estabilidade dimensional
Para além dos dois tratamentos de estabilização, o processo de maquinagem incorporou um procedimento de ciclos térmicos a baixa temperatura, com o objetivo de melhorar ainda mais a estabilidade dimensional do componente em liga de alumínio.
Após o segundo tratamento de estabilização, a peça foi colocada numa câmara de baixa temperatura, mantida a uma temperatura entre -70 e -50 °C, durante 1 a 2 horas.
Após o tratamento a baixa temperatura, o componente foi retirado e deixou-se que atingisse um estado adequado para a fase de aquecimento subsequente. Assim que o gelo da superfície derreteu, pôde ser transferido para o equipamento de aquecimento. Em alternativa, podia ser primeiro seco a aproximadamente 50 °C durante 1 a 2 horas.
O componente foi então aquecido até à temperatura especificada, mantido nessa temperatura conforme necessário e deixado arrefecer até à temperatura ambiente. Dependendo dos requisitos de maquinagem, as fases de baixa temperatura e de aquecimento podiam ser repetidas durante o número de ciclos especificado.
O azoto líquido também poderia ser utilizado para atingir a condição de baixa temperatura. De acordo com o caso original, a taxa de arrefecimento durante este tratamento não teve um efeito substancial nos resultados dos ciclos térmicos.
Caso não fosse possível proceder ao aquecimento imediato após a fase de baixa temperatura, era permitida uma interrupção de até 20 horas nas condições do processo descritas.
É importante referir que os ciclos térmicos não constituem um requisito universal para todos os componentes em liga de alumínio. A sua adequação, intervalo de temperatura, tempo de manutenção e número de ciclos devem ser determinados de acordo com o tipo de liga, o estado inicial do material e as especificações de tratamento térmico aplicáveis.
4. Seleção de ferramentas de corte e parâmetros de maquinagem
A seleção da ferramenta e os parâmetros de corte têm uma influência direta na eficiência da remoção de material, nas cargas de corte e na qualidade final da superfície.
Em vez de utilizar a mesma fresa ao longo de toda a operação, neste caso foram utilizados diferentes diâmetros de ferramenta, configurações de ranhuras e velocidades do fuso para cada fase de maquinagem.
| Etapa de maquinagem | Ferramenta de corte | Velocidade do fuso | Quantidade de stock permitida por lado |
| Usinagem de desbaste | 2 canais, φ16–φ20 mm | 6 000–7 000 rpm | 3–5 mm |
| Acabamento intermédio | 3 canais, φ10–φ16 mm | 2 000–2 500 rpm | 0,5–1 mm |
| Maquinação final | 3 canais, φ6–φ8 mm | 1 500–1 800 rpm | Dimensões finais |
Cada configuração da ferramenta tinha uma finalidade diferente.
Durante a usinagem de desbaste, as fresas de duas ranhuras, de maiores dimensões, permitiram a remoção de quantidades substanciais de material. As fresas de três ranhuras utilizadas posteriormente serviram para refinar a geometria da peça e concluir as operações de acabamento.
A divisão do trabalho em etapas de maquinagem distintas ajudou a evitar que a remoção excessiva de material e o controlo dimensional final se tornassem requisitos contraditórios no âmbito de uma única operação. Além disso, proporcionou oportunidades para estabilizar a peça entre as principais etapas de maquinagem.
No entanto, a velocidade do fuso, por si só, não determina o desempenho da maquinagem. A velocidade de avanço, a profundidade de corte, o saliente da ferramenta, a geometria da fresa e a rigidez da máquina também devem ser tidos em conta ao desenvolver uma estratégia de corte prática.
Os parâmetros acima indicados refletem as condições específicas deste caso de maquinagem e não devem ser considerados como configurações universais para todos os componentes de parede fina em liga de alumínio.
5. Corte por fio EDM para remoção do dispositivo de fixação sacrificial
Depois de concluídas as cavidades internas e os contornos externos, ainda era necessário remover as extensões de fixação temporárias em ambas as extremidades.
Nesta fase, o componente já tinha atingido a sua geometria final de paredes finas. A utilização da fresagem convencional para remover as extensões poderia introduzir forças de corte adicionais e, potencialmente, afetar a estabilidade dimensional da estrutura acabada.
O corte por fio EDM foi, por isso, escolhido para a operação final de separação.
A eletroerosão por fio remove material através de descargas elétricas controladas entre um elétrodo em forma de fio e a peça a trabalhar. Uma vez que não depende de contacto mecânico direto durante o corte, evita as forças de corte significativas associadas à fresagem convencional.
Isto torna-a uma opção adequada para a remoção de ligações temporárias de estruturas de paredes finas, quando é necessário minimizar a carga mecânica.
Neste caso, foram utilizados os seguintes parâmetros de descarga elétrica:
- Polaridade: Polaridade positiva, com a peça de trabalho ligada ao terminal positivo e o elétrodo de fio ligado ao terminal negativo.
- Corrente de maquinagem: 3–5 A.
- Duração do impulso: 30–50 μs.
- Rácio de serviço: 1:7 para 1:5.
Após o corte por fio, podiam permanecer marcas visíveis de descarga nos pontos de separação entre a peça de trabalho e as extensões sacrificiais. Utilizou-se lixa fina para polir essas áreas e melhorar a continuidade da superfície acabada.
Embora a eletroerosão por fio reduza as forças mecânicas de corte, o processo de descarga continua a gerar calor localizado e pode afetar a camada superficial. Por conseguinte, os parâmetros de corte, o suporte da peça e o acabamento superficial subsequente continuam a ser aspetos importantes a ter em conta.
6. Resultados da usinagem e análises de especialistas
A principal melhoria neste caso resultou da coordenação das operações de fabrico individuais, em vez de se basear numa única técnica de maquinagem.
As extensões sacrificiais proporcionaram áreas de fixação estáveis durante a usinagem de desbaste, o semi-acabamento e a usinagem de acabamento. Foram incorporados dois tratamentos de estabilização após uma remoção substancial de material, a fim de reduzir a influência da redistribuição das tensões residuais nas operações subsequentes.
Foram selecionadas diferentes ferramentas de corte e parâmetros para cada fase de maquinagem, tendo-se recorrido ao corte por fio EDM para remover as extensões sacrificiais após a conclusão da geometria principal.
De acordo com os resultados de maquinagem apresentados, este processo controlou eficazmente as variações dimensionais associadas às tensões de maquinagem e à fixação, ao mesmo tempo que reduziu as transferências de peças entre operações e melhorou a eficiência global da produção.
Perspetivas de especialistas
O principal valor desta abordagem reside na adaptação da sequência de maquinagem às características estruturais reais da peça, em vez de se basear exclusivamente em máquinas-ferramentas de gama alta ou em passagens de acabamento adicionais.
A combinação de extensões de fixação sacrificiais, remoção gradual do material e tratamentos de estabilização intermédios ajudou a resolver o problema da deformação ao longo de todo o processo de fabrico. O corte por fio EDM proporcionou uma vantagem adicional, minimizando a carga mecânica durante a remoção final das secções da fixação temporária.
No caso de componentes complexos, de alta precisão e com paredes finas, a qualidade da maquinagem depende não só da capacidade das operações individuais, mas também da forma como toda a sequência de fabrico é organizada. A conceção dos dispositivos de fixação, a gestão das tensões residuais, a estratégia de corte e os métodos de separação final devem funcionar em conjunto para garantir a estabilidade dimensional.
7. Maquinação CNC de peças de alumínio de parede fina na Xtmade
O fabrico de componentes complexos de alumínio com paredes finas requer uma avaliação cuidadosa do projeto existente do cliente, especialmente quando as peças incluem cavidades complexas, secções estruturais finas e tolerâncias geométricas rigorosas.
Na Xtmade, oferecemos serviços de usinagem CNC de alumínio à medida com base em desenhos técnicos, ficheiros CAD ou amostras fornecidos pelo cliente. A nossa equipa de engenharia analisa a geometria das peças, as margens de maquinagem, os requisitos de fixação e a acessibilidade das ferramentas através de avaliações de DFM antes do início da produção.
A nossa unidade de produção de 120 000 pés quadrados em Shenzhen está equipada com centros de maquinagem CNC de 3, 4 e 5 eixos, para dar resposta a componentes com geometrias complexas e requisitos de precisão.
Para projetos de maquinagem personalizada de alumínio, trabalhamos com tolerâncias padrão de ±0,01 mm e tolerâncias de maquinagem de precisão de ±0,005 mm, dependendo da geometria da peça, das condições do material e dos requisitos de fabrico. Recorremos à inspeção por CMM e a outros métodos de medição adequados para verificar as dimensões críticas e as características geométricas.
Desde os protótipos até às séries de produção, trabalhamos em conjunto com os clientes para definir processos de maquinagem práticos que conciliem a precisão dimensional, a estabilidade estrutural e a eficiência de fabrico.
Tem de fabricar uma peça complexa de alumínio com paredes finas? Envie os seus desenhos ou ficheiros CAD à Xtmade para uma análise técnica e um orçamento de maquinagem personalizada.
Conclusão
A maquinagem de componentes complexos de parede fina em liga de alumínio e de alta precisão requer uma abordagem coordenada no que diz respeito à remoção de material, à gestão de tensões e ao apoio da peça de trabalho.
Este caso demonstra como as extensões de fixação sacrificial, a fresagem por etapas, os tratamentos térmicos de estabilização, os ciclos térmicos e o corte por fio EDM podem ser combinados num processo de fabrico estruturado. Em vez de depender inteiramente de equipamento de maquinagem ou de operações de acabamento repetidas, o processo aborda os riscos de deformação em diferentes fases da produção.
Os parâmetros específicos e as condições de tratamento devem ser adaptados ao tipo de material, à geometria do componente, aos requisitos dimensionais e ao equipamento disponível. Quando estes fatores são considerados em conjunto, uma sequência de maquinagem bem planeada pode ajudar a melhorar a estabilidade dimensional, a qualidade da superfície e a eficiência da produção.

