
Metais de difícil usinagem para usinagem CNC
Embora alguns materiais metálicos possam ser maquinados de forma eficiente através de processos CNC convencionais, outros exigem um controlo muito mais rigoroso das condições de corte, da gestão do calor, das ferramentas, da fixação da peça e da inspeção. Estes materiais são frequentemente classificados como “metais difíceis de maquinar”, uma vez que as suas propriedades inerentes tornam o processo de remoção de material imprevisível e impõem maiores exigências ao fluxo de trabalho de maquinagem.
As ligas de titânio, as superligas à base de níquel, os aços endurecidos, certos aços inoxidáveis, o tungsténio, o molibdénio e outros metais especiais são frequentemente utilizados em aplicações que exigem resistência excecional, resistência à temperatura, resistência à corrosão, resistência ao desgaste ou outras características funcionais. No entanto, são precisamente estas características — que lhes permitem ter um desempenho eficaz em ambientes adversos — que colocam desafios significativos durante o processo de fabrico e maquinagem.
O que é a maquinagem CNC de metais difíceis de maquinar?
A maquinagem CNC de metais difíceis de maquinar envolve o fabrico de componentes metálicos que exigem um controlo rigoroso dos parâmetros do processo durante a remoção de material. Em comparação com materiais de fácil usinagem, estes metais podem gerar forças de corte mais elevadas, provocar a acumulação de calor na zona de corte, acelerar o desgaste da ferramenta ou sofrer endurecimento por deformação durante o processamento. A usinabilidade é determinada pelas propriedades inerentes ao material; fatores como a composição da liga, a dureza, as condições de tratamento térmico, a geometria do componente, os requisitos de tolerância, o acabamento superficial e as operações específicas de usinagem influenciam, todos eles, o comportamento do material durante o processamento.
Por exemplo, as ligas de titânio apresentam frequentemente desafios de maquinagem devido à combinação de elevada resistência e condutividade térmica relativamente baixa. As ligas à base de níquel mantêm uma elevada resistência a temperaturas elevadas — o que as torna adequadas para condições de funcionamento exigentes —, mas isso também aumenta a dificuldade de corte. Os aços temperados, por sua vez, apresentam uma elevada dureza que conduz a forças de corte mais elevadas e a um desgaste acelerado das ferramentas.
Consequentemente, na produção prática com CNC, o objetivo vai além da mera remoção de material; todo o processo deve, simultaneamente, assegurar a estabilidade da ferramenta, gerir a geração de calor, proteger as superfícies críticas e garantir que o componente final cumpra todas as especificações.
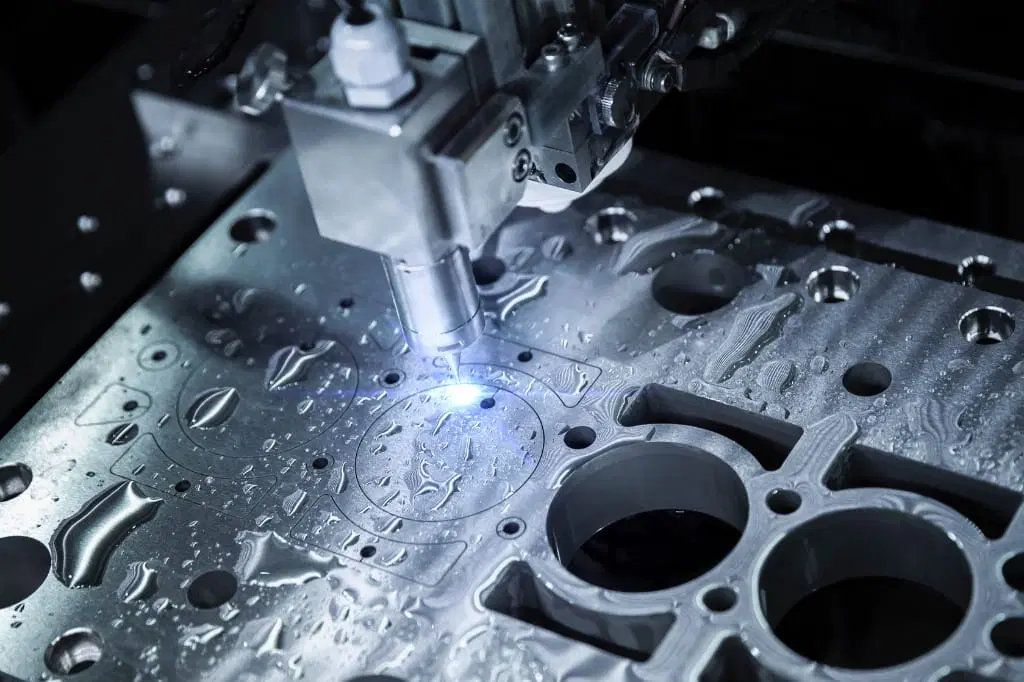
Materiais metálicos difíceis de maquinar, frequentemente encontrados
“Os ”metais de difícil usinagem» abrangem uma vasta gama de categorias de materiais, e não apenas uma única família de ligas; mesmo dentro da mesma categoria, as propriedades dos materiais podem variar significativamente.
Ligas de titânio
As ligas de titânio (como a Ti-6Al-4V) são amplamente utilizadas devido à sua elevada relação resistência/peso e à sua excelente resistência à corrosão, sendo frequentemente encontradas nos setores aeroespacial, médico e da engenharia de alto desempenho. Durante a maquinagem, a baixa condutividade térmica do titânio conduz frequentemente a uma acumulação significativa de calor na zona de corte. Além disso, as ligas de titânio mantêm uma elevada resistência mesmo a temperaturas elevadas, o que resulta em cargas de corte substanciais.
Ligas à base de níquel
As ligas à base de níquel incluem materiais como o Inconel, o Hastelloy e o Monel. São normalmente utilizadas em aplicações que exigem elevada resistência mecânica e resistência à corrosão, bem como a capacidade de manter o desempenho em ambientes de alta temperatura ou em condições adversas. A sua elevada resistência mecânica e tenacidade tornam a remoção de material um desafio. Além disso, o endurecimento por deformação e a geração de calor durante o corte podem afetar a estabilidade da maquinação e a vida útil da ferramenta.
Aço temperado
O aço temperado é normalmente escolhido quando as peças exigem elevada dureza, resistência ao desgaste ou elevada resistência mecânica. A sua elevada dureza aumenta a resistência ao corte e impõe maiores exigências ao processo de maquinagem. Estes materiais são habitualmente utilizados no fabrico de moldes, maquinaria industrial, acessórios de ferramentas e componentes resistentes ao desgaste.
Tipos específicos de aço inoxidável
O aço inoxidável não deve ser considerado uma única categoria de processamento; diferentes tipos de aço inoxidável podem apresentar comportamentos muito distintos na maquinagem CNC. Certos tipos são propensos a um endurecimento rápido por deformação ou à geração excessiva de calor durante o corte, o que coloca desafios no que diz respeito ao controlo das limalhas, à estabilidade dimensional e à qualidade da superfície. Por outro lado, outros tipos são especificamente concebidos para uma melhor maquinabilidade.
Metais refratários e metais especiais
O tungsténio, o molibdénio, o Kovar, o Invar e outros metais especiais são utilizados em setores específicos da indústria devido às suas propriedades físicas ou térmicas únicas. Estes materiais exigem frequentemente estratégias de maquinagem personalizadas, em vez de métodos de processamento padrão. As aplicações vão desde equipamentos de semicondutores, eletrónica e sistemas energéticos até instrumentos de precisão e vários outros produtos especializados.
Metais difíceis de usinar vs. metais fáceis de usinar
A usinabilidade depende do material, da qualidade, do estado, da geometria e do processo de usinagem. A comparação que se segue apresenta uma distinção geral em termos de fabrico.
| Fator | Metais de fácil usinagem | Metais de difícil usinagem |
| Resistência ao corte | Geralmente mais baixo | Frequentemente mais elevado |
| Desgaste das ferramentas | Geralmente mais fácil de controlar | Pode ser mais significativo |
| Calor de corte | Geralmente mais fácil de gerir | Consegue concentrar-se na zona de corte |
| Formação de chips | Muitas vezes, mais previsível | Pode ser mais desafiante |
| Estabilidade na maquinagem | Geralmente mais fácil de manter | Exige um controlo mais rigoroso do processo |
| Tempo de ciclo | Muitas vezes mais curto | Pode ser mais longo |
| Planeamento de processos | Relativamente simples | Pode ser necessário um planeamento mais detalhado |
| Exemplos | Alumínio, latão, aço de fácil usinagem | Titânio, ligas de níquel, aço temperado |
Isto não significa que todos os componentes de alumínio sejam fáceis de fabricar, nem que todos os componentes de titânio sejam difíceis. A geometria, a tolerância, o tamanho, os requisitos de superfície, a capacidade das máquinas e a quantidade produzida podem alterar a dificuldade real de fabrico.
O que torna estes materiais difíceis de processar?
Os desafios associados aos metais difíceis de usinar resultam, normalmente, dos efeitos combinados de várias propriedades do material.
Elevada resistência e elevada dureza
Os materiais de elevada resistência apresentam uma forte resistência à deformação durante o corte; por isso, as ferramentas de corte têm de superar uma maior resistência ao remover o material. Os materiais com elevada dureza também aumentam a tensão exercida sobre a aresta de corte. Manter um processo estável de remoção de material torna-se mais difícil quando o material mantém uma elevada resistência durante a maquinagem.
Baixa condutividade térmica
Alguns metais difíceis de maquinar não conseguem dissipar eficazmente o calor da zona de corte, o que faz com que grande parte do calor gerado se concentre na interface de contacto entre a ferramenta e a peça. O calor excessivo acelera o desgaste da ferramenta e compromete a estabilidade dimensional — fatores que são particularmente críticos na maquinação de componentes de paredes finas ou de peças que exigem elevada precisão dimensional.
Endurecimento por deformação
A dureza superficial de certas ligas aumenta durante o processo de corte devido à deformação plástica. A maquinagem torna-se mais difícil se os percursos de ferramenta subsequentes cortarem repetidamente áreas que já tenham sofrido endurecimento por deformação. É fundamental manter um percurso de ferramenta estável e evitar atrito desnecessário ou contacto repetido com zonas endurecidas.
Elevada resistência ao corte
Em comparação com materiais com melhor usinabilidade, os materiais com elevada tenacidade e resistência exigem, frequentemente, forças de corte mais elevadas. Se o sistema da máquina-ferramenta não tiver rigidez suficiente, estas forças elevadas podem aumentar o risco de deflexão da ferramenta, vibração, deslocamento da peça e desvios dimensionais.
Geração de calor
O calor é gerado sempre que se remove material através do corte. No caso de metais difíceis de maquinar, fatores como a elevada resistência ao corte, as condições de contacto da ferramenta e a capacidade limitada de dissipação de calor combinam-se para tornar a gestão térmica mais complexa. As flutuações de temperatura podem afetar tanto o desempenho da ferramenta como o estado da peça, especialmente durante operações de maquinagem prolongadas.
A fabricação de chips é um processo complexo.
As limalhas geradas por determinados materiais são difíceis de controlar ou remover. Um controlo inadequado das limalhas pode interferir com a zona de corte, danificar a superfície maquinada, aumentar a geração de calor e interromper a maquinação contínua. A evacuação eficaz das limalhas é particularmente importante na maquinação de cavidades e furos profundos.
Que problemas surgem durante a usinagem CNC de metais difíceis de usinar?
As propriedades dos materiais acima referidas traduzem-se, em última análise, em desafios durante a usinagem CNC de metais.

Desgaste excessivo da ferramenta
O desgaste das ferramentas é um dos problemas mais significativos na maquinagem de metais difíceis de maquinar. À medida que a aresta de corte se desgasta, as forças de corte podem aumentar e podem ocorrer desvios dimensionais. Isto torna necessário monitorizar o estado das ferramentas e substituí-las atempadamente por alternativas adequadas, em vez de se partir do princípio de que uma única ferramenta manterá um desempenho consistente ao longo de todo um lote de produção.
Calor excessivo durante o corte
Temperaturas de corte excessivamente elevadas reduzem a vida útil da ferramenta e afetam a qualidade da superfície. O calor também pode acumular-se em peças de paredes finas ou de geometria complexa, aumentando o risco de alterações dimensionais. O controlo do calor deve ser tido em conta tanto na fase de desbaste como na de acabamento, em vez de ser tratado como uma questão separada a ser abordada após a produção.
Ruído e vibração
Forças de corte mais elevadas tornam a vibração mais difícil de controlar. A vibração deixa marcas visíveis na superfície da peça e reduz a precisão dimensional. Este risco é agravado na maquinagem de cavidades profundas, paredes finas, elementos delgados ou áreas que exijam um saliente significativo da ferramenta, o que pode resultar em peças que não cumprem os requisitos de qualidade do cliente.
Borda reforçada
Se as limalhas não puderem ser removidas de forma eficaz, podem permanecer na cavidade ou interferir com as operações de corte subsequentes. A evacuação das limalhas é particularmente crítica na perfuração e na maquinagem de cavidades profundas, onde o percurso pelas quais as limalhas saem da zona de corte é restrito.
Problemas relacionados com a qualidade da superfície
Um processo de usinagem estável é fundamental para obter uma qualidade de superfície consistente. Fatores como o desgaste da ferramenta, a vibração, o sobreaquecimento, o corte instável ou o contacto repetido com material endurecido por deformação podem todos afetar o acabamento final da superfície. Isto é especialmente importante para superfícies de vedação, superfícies de encaixe, orifícios de precisão e peças com requisitos específicos de rugosidade.
Desvios dimensionais
Os desvios dimensionais podem ser causados por uma combinação de fatores, incluindo o desgaste das ferramentas, a expansão térmica, o desalinhamento das ferramentas, o deslocamento da peça e as tensões residuais. No caso de peças de precisão, a simples programação das dimensões nominais na máquina CNC está longe de ser suficiente para controlar estes efeitos.
Deformação da peça de trabalho
Mesmo que o material principal tenha elevada resistência, as secções de paredes finas e as estruturas leves podem, ainda assim, sofrer deslocamento ou deformação sob a ação das forças de corte. A fixação da peça é uma etapa crítica no processo de fabrico; é necessário garantir um apoio adequado à peça, evitando simultaneamente deformações inaceitáveis.
Como é que as propriedades dos materiais e as geometrias complexas interagem?
A dificuldade de maquinagem aumenta significativamente quando se combinam materiais difíceis de maquinar com geometrias de peças complexas. Embora um material que exija um controlo rigoroso das forças de corte possa ser relativamente fácil de trabalhar na maquinagem de um bloco sólido e rígido, a dificuldade aumenta acentuadamente se a peça apresentar paredes finas, cavidades profundas, raios internos pequenos ou superfícies 3D complexas.
Elementos de parede fina
As estruturas de paredes finas apresentam uma rigidez limitada. As forças de corte podem provocar deformações ou vibrações, enquanto o calor gerado pelo corte pode causar alterações dimensionais. Quando os materiais difíceis de maquinar são combinados com geometrias de paredes finas, o processo de maquinagem exige um equilíbrio entre a eficiência na remoção de material e a estabilidade da peça.
Cavidades profundas
As cavidades profundas limitam o acesso da ferramenta e dificultam a evacuação das limalhas. Além disso, o saliente excessivo da ferramenta reduz a rigidez geral do corte. No caso de metais difíceis de maquinar, estas condições agravam a vibração, a deflexão da ferramenta e os problemas relacionados com o calor.
Raio interno pequeno
A maquinagem de raios internos pequenos pode exigir a utilização de ferramentas mais pequenas ou um maior número de passagens de maquinagem. As ferramentas pequenas têm uma área de contacto de corte reduzida e são mais suscetíveis a deflexão e vibração. Esta combinação aumenta a complexidade do processo quando se lida com materiais difíceis de maquinar.
Furos profundos
A maquinação de furos profundos apresenta um conjunto único de desafios no que diz respeito à acessibilidade da ferramenta, à evacuação de aparas, ao calor de corte e à precisão da maquinação. Quanto mais profundo for o furo, mais críticas se tornam a estabilidade do processo e o controlo preciso da remoção de material.
Superfícies 3D complexas
A maquinagem de superfícies complexas requer, frequentemente, um movimento contínuo da ferramenta e envolve condições de contacto de corte em constante mudança. Manter condições de corte estáveis em geometrias de superfície variáveis, quando se utilizam materiais difíceis de maquinar, exige um planeamento meticuloso do processo. A tecnologia de maquinagem multieixos pode melhorar a acessibilidade da ferramenta e reduzir o número de configurações necessárias para peças complexas.
Características com tolerâncias estreitas
Quando os materiais difíceis de maquinar são combinados com requisitos dimensionais rigorosos, a margem de desvio admissível na maquinação torna-se muito estreita. No caso de características críticas com tolerâncias apertadas, fatores como o desgaste da ferramenta, o calor de corte, a vibração, a fixação da peça e a inspeção tornam-se significativamente mais críticos.
Como é que os fabricantes de máquinas CNC usinam metais difíceis de processar?
A maquinagem de metais difíceis de processar requer um fluxo de trabalho de fabrico coordenado, em vez de meros ajustes isolados.
Planeamento de Processos
O planeamento do processo começa com a compreensão das especificações dos materiais, da geometria das peças, dos requisitos de tolerância, do acabamento superficial, do volume de produção e dos critérios de inspeção. As sequências de maquinagem podem ser planeadas em função das características que mais influenciam a estabilidade do processo de fabrico.
Estabilidade das máquinas-ferramentas e dos sistemas de fixação de peças
Uma configuração rígida da máquina ajuda a controlar as forças de corte e a minimizar deslocamentos indesejados. O sistema de fixação da peça deve proporcionar um apoio adequado, evitando simultaneamente a deformação da peça — um fator particularmente crítico no caso de componentes de paredes finas e peças com geometrias complexas.
Controlo dos parâmetros de corte
A definição das condições de corte requer uma avaliação exaustiva das propriedades do material, das operações de maquinagem, dos percursos da ferramenta e das fases de produção. O desbaste e o acabamento exigem frequentemente estratégias diferentes devido aos seus objetivos distintos: o desbaste centra-se na remoção controlada de material, enquanto o acabamento dá prioridade à precisão dimensional e à qualidade da superfície.
Gestão do calor e do líquido de arrefecimento
A gestão do calor envolve o fornecimento eficaz de líquido de arrefecimento, a manutenção de condições de corte estáveis e o planeamento do processo concebido para evitar a acumulação excessiva de calor. O objetivo é garantir um processo de corte estável, protegendo simultaneamente tanto a ferramenta de corte como a peça de trabalho.
Otimização do percurso da ferramenta
Um contacto estável da ferramenta ajuda a evitar flutuações drásticas nas cargas de corte. No caso de peças complexas, os percursos da ferramenta podem ser planeados de forma a minimizar entradas e saídas desnecessárias da ferramenta, garantindo características de corte previsíveis em diferentes superfícies.
Monitorização do desgaste das ferramentas
A monitorização do estado das ferramentas ajuda a identificar quando o desgaste começa a afetar o desempenho da maquinação. As decisões relativas à substituição das ferramentas podem basear-se em condições de processo estabelecidas e nos resultados das inspeções, em vez de se esperar que ocorram falhas evidentes na maquinação.
Inspeção durante o processo e inspeção final
A inspeção fornece informação para confirmar que o processo de maquinagem mantém a precisão dimensional e as características de superfície exigidas. As características críticas podem ser verificadas durante a produção, enquanto a inspeção final verifica se a peça acabada cumpre todos os requisitos especificados.
Enquanto fabricante especializado em componentes fabricados a partir de metais de difícil processamento, a Xtamde tem capacidade para usinar uma vasta gama desses materiais, incluindo magnésio, Invar, Kovar, Monel, titânio, molibdénio e outros. Os nossos engenheiros acumularam uma vasta experiência em projetos, o que lhes permite resolver vários problemas encontrados durante a produção efetiva e mitigar de forma proativa os riscos que possam afetar os resultados da produção a jusante. Quer se trate de prototipagem ou de produção em série, estamos plenamente confiantes e entusiasmados em proporcionar uma excelente experiência de colaboração aos nossos clientes.
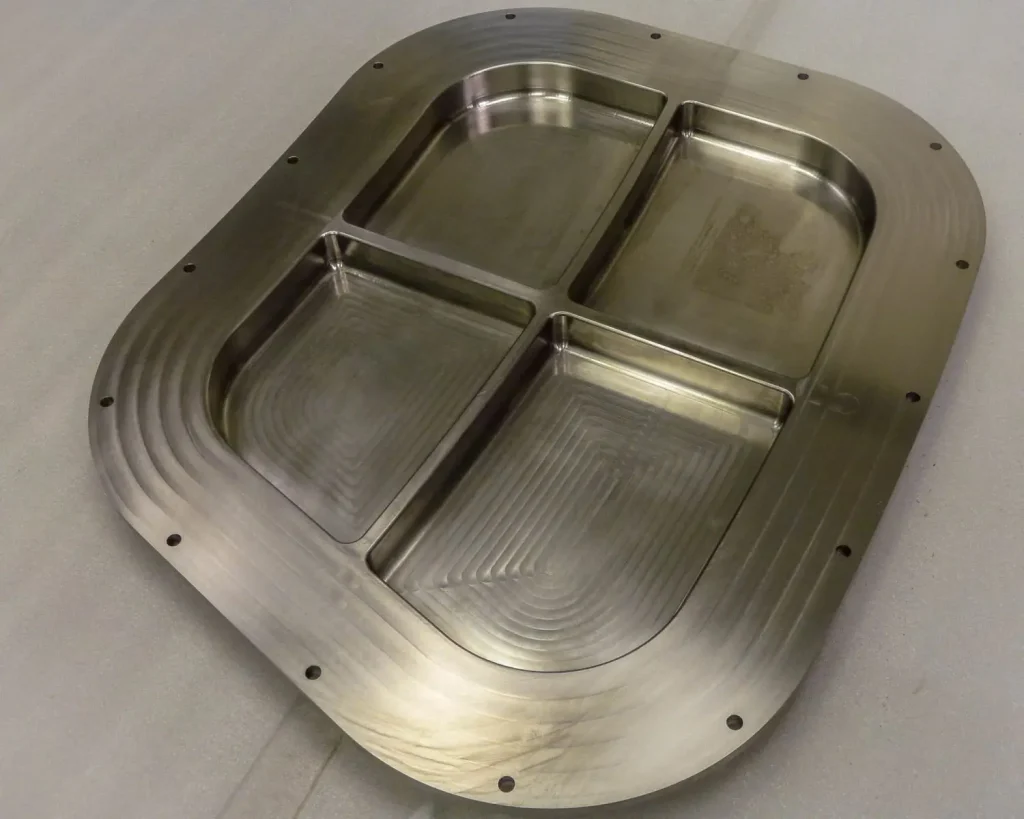
Onde são utilizados os metais difíceis de usinar?
Os metais de difícil usinagem são utilizados em indústrias onde são exigidas elevada resistência, resistência ao calor, resistência à corrosão, resistência ao desgaste ou propriedades específicas dos materiais.
- Componentes aeroespaciais e aeronáuticos: As ligas à base de titânio e níquel são utilizadas em componentes estruturais, componentes de motores, caixas, suportes e geometrias complexas de precisão.
- Componentes médicos e cirúrgicos: O titânio e os aços inoxidáveis são utilizados em componentes de precisão que exigem exatidão dimensional, resistência à corrosão e qualidade de superfície controlada.
- Equipamento de energia e potência: As ligas à base de níquel e os metais refratários são utilizados em componentes expostos a altas temperaturas, corrosão e condições de funcionamento exigentes.
- Equipamento de processamento químico: O Hastelloy e outras ligas resistentes à corrosão são utilizados em válvulas, acessórios, caixas, eixos e outros componentes expostos a produtos químicos agressivos.
- Equipamento para semicondutores e eletrónica: O tungsténio, o molibdénio, o Kovar e o Invar são utilizados em componentes especializados que exigem propriedades térmicas, elétricas ou dimensionais específicas.
- Componentes industriais de alto desempenho: Os aços temperados e as ligas especiais são utilizados na fabricação de ferramentas, dispositivos de fixação, componentes de maquinaria e em aplicações que exigem resistência ao desgaste.
Conclusão
A maquinagem de metais difíceis de processar envolve mais do que apenas a seleção da máquina-ferramenta CNC adequada. As propriedades do material — tais como resistência, dureza, características térmicas, tendência para o endurecimento por deformação e outras — influenciam significativamente as forças de corte, a geração de calor, o desgaste da ferramenta, o controlo das limalhas, o acabamento superficial e a estabilidade dimensional.
O desafio da maquinagem intensifica-se quando estes materiais apresentam paredes finas, cavidades profundas, características internas complexas, superfícies 3D complexas ou requisitos de tolerância rigorosos. Consequentemente, o sucesso da produção depende do domínio de todo o fluxo do processo, abrangendo tudo, desde a avaliação do material e da geometria até às estratégias de maquinagem, fixação da peça, gestão térmica, monitorização do estado das ferramentas e inspeção final.
Materiais como ligas de titânio, ligas à base de níquel, aços endurecidos, determinados tipos de aço inoxidável, tungsténio e molibdénio continuam a desempenhar papéis fundamentais em setores como o aeroespacial, a tecnologia médica, a energia, os semicondutores, a indústria química e outros domínios da fabricação de precisão. Embora estes materiais exijam frequentemente processos de maquinagem mais rigorosos em comparação com metais de fácil maquinagem, um planeamento adequado dos processos e um controlo de fabrico eficaz tornam perfeitamente possível garantir uma qualidade consistente e fiável ao longo de todo o ciclo de vida da produção, desde a prototipagem até à produção em série.

